Pulverbeschichtungs-Reichweite und Kosten pro Quadratmeter: So berechnen Sie sie
Kurze Antwort: Die theoretische Pulverbeschichtungs-Reichweite in m²/kg beträgt 1.000 ÷ (Dichte in g/cm³ x Schichtdicke in µm); in US-Einheiten sind es 192,3 ÷ (spezifisches Gewicht x mils) in Quadratfuß pro Pfund. Ein Pulver mit einem spezifischen Gewicht von 1,5 bei 75 µm deckt theoretisch 8,9 m²/kg ab. Die tatsächliche Reichweite ergibt sich aus diesem Wert multipliziert mit der Materialausnutzung: veröffentlichte Schätzungen der Transfereffizienz beim ersten Durchgang reichen je nach Bauteiltyp von 25 % bis 60 %, und 95-98 % insgesamt mit Rückgewinnung. Die Kosten pro Quadratmeter ergeben sich aus dem Pulverpreis ÷ tatsächliche Reichweite, zuzüglich Vorbehandlung, Energie, Arbeitskraft, Aufhängung und Ausschusskosten geteilt durch die beschichtete Gutfläche.
MUSI Technology, ein Hersteller von Pulver- und Flüssigspritzbeschichtungsanlagen in Changzhou, China, entwirft Kabinen, Rückgewinnungssysteme, Pistolenanordnungen und Förderbandbeladung gemeinsam, damit Schichtdicke, Transfereffizienz beim ersten Durchgang, Rückgewinnung und Linendichte – die vier Variablen, die die Pulverkosten pro Quadratmeter bestimmen – auf der fertigen Linie kontrolliert werden können.
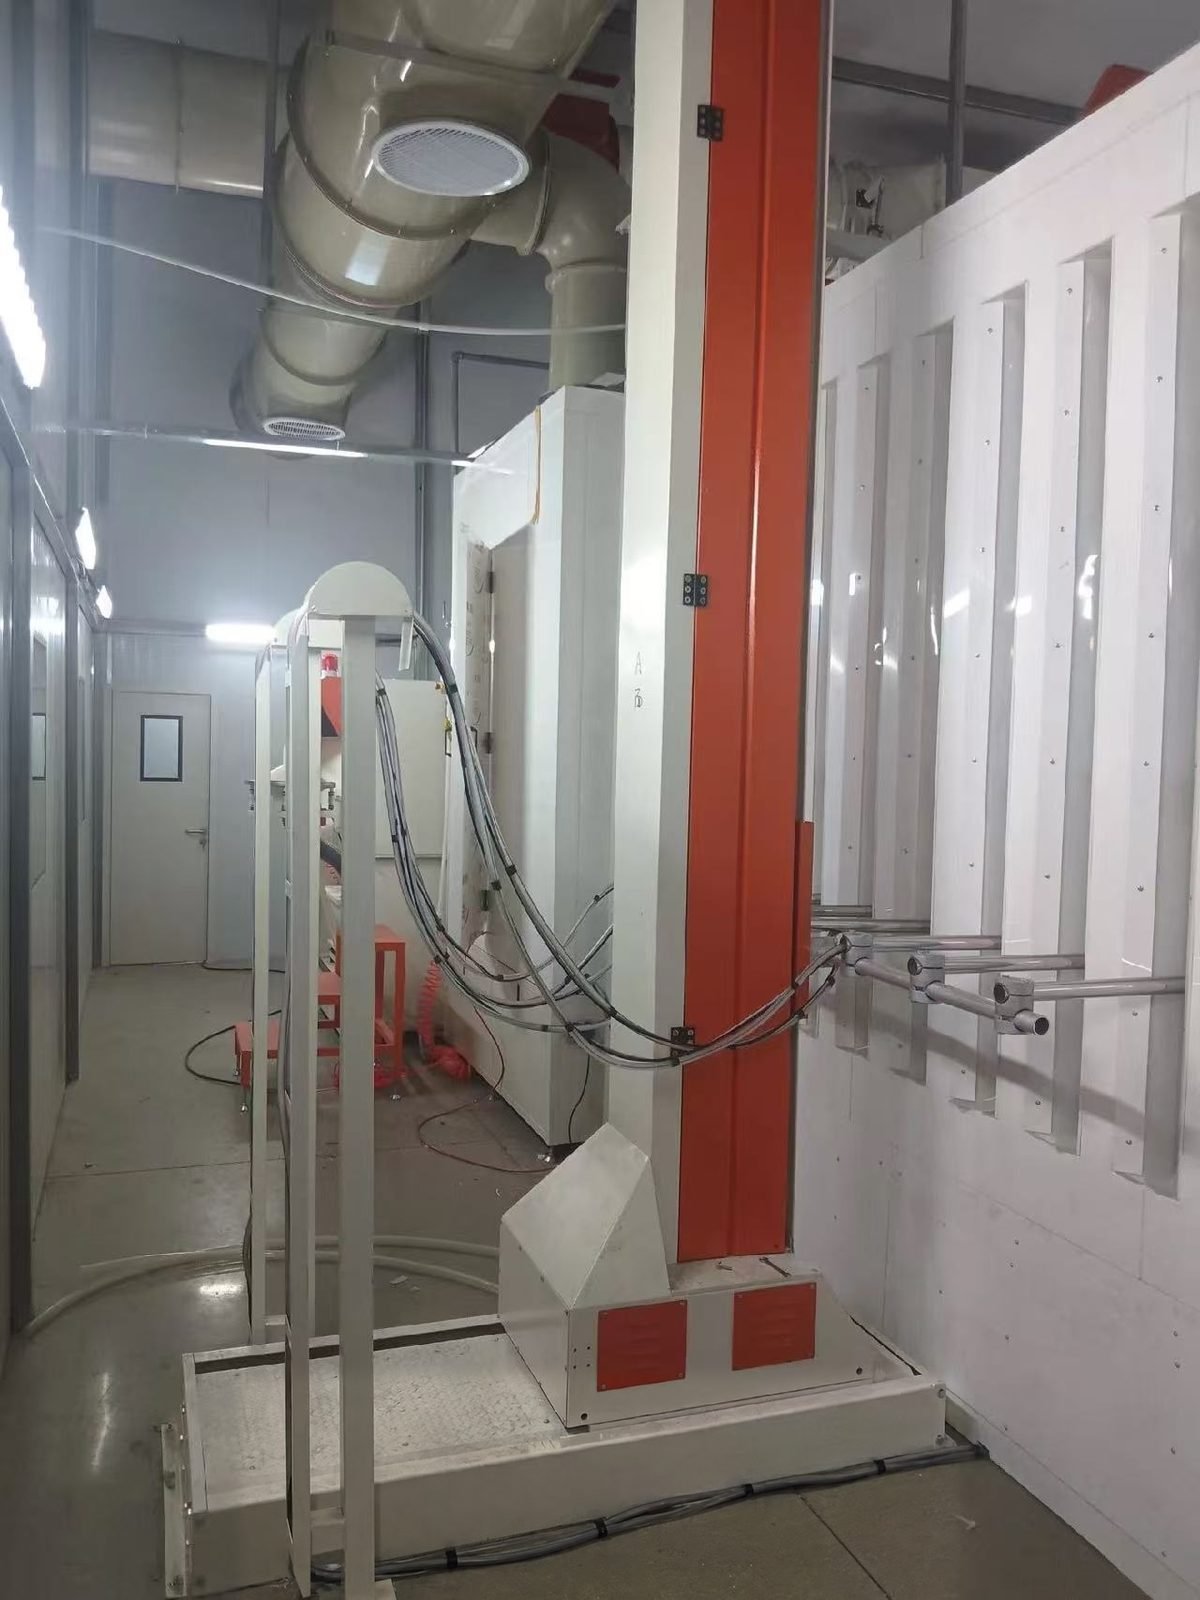
Wie wird die Pulverbeschichtungs-Reichweite berechnet?
Die theoretische Pulverbeschichtungs-Reichweite wird aus nur zwei Zahlen berechnet, dem spezifischen Gewicht des Pulvers und der ausgehärteten Schichtdicke. In US-Einheiten lautet die in der Branche verwendete Formel 192,3 geteilt durch (spezifisches Gewicht x Schichtdicke in mils), was Quadratfuß pro Pfund ergibt. Die Konstante 192,3 ist die Fläche, die ein Pfund Pulver bei einem spezifischen Gewicht von 1,0, einer Dicke von 1 mil und 100 % Transfereffizienz abdeckt. Die metrische Form, die auf den Reichweitentabellen der Pulverhersteller abgedruckt ist, lautet 1.000 geteilt durch (Dichte in g/cm³ x Schichtdicke in µm), was Quadratmeter pro Kilogramm ergibt. Beide sind dieselbe Beziehung, da 1 mil 25,4 µm entspricht; die Multiplikation von Dichte mit Dicke in µm ergibt die Pulvermasse in Gramm pro Quadratmeter.
Das spezifische Gewicht ist auf dem technischen Datenblatt des Pulvers angegeben. Veröffentlichte Reichweitentabellen reichen von 1,0 bis 2,0, und stark gefüllte Produkte wie zinkreiche Primer liegen am dichten Ende, weil Zink mehr als die Hälfte der Formulierung ausmachen kann.
Wie viele Quadratmeter deckt ein Kilogramm Pulver ab?
Ein Kilogramm Pulver deckt theoretisch zwischen etwa 5,6 und 16,7 m² über den üblichen Bereich von Dichte und Schichtdicke ab, wie die Tabelle zeigt. Die untenstehenden Werte werden von MUSI Technology aus der obigen metrischen Formel berechnet und gehen davon aus, dass 100 % des Pulvers auf dem Teil landen; es handelt sich nicht um gemessene Zahlen. Um eine Zelle in Quadratfuß pro Pfund umzurechnen, mit 4,88 multiplizieren.
| Spezifisches Gewicht | 50 µm (m²/kg) | 60 µm (m²/kg) | 75 µm (m²/kg) | 100 µm (m²/kg) |
|---|---|---|---|---|
| 1.2 | 16.7 | 13.9 | 11.1 | 8.3 |
| 1.4 | 14.3 | 11.9 | 9.5 | 7.1 |
| 1.6 | 12.5 | 10.4 | 8.3 | 6.3 |
| 1.8 | 11.1 | 9.3 | 7.4 | 5.6 |
Ein niedrigerer Preis pro Kilogramm ist nicht automatisch günstiger pro Quadratmeter: Ein leichteres Pulver deckt mehr Fläche pro Kilogramm ab, daher sollten Anbieter anhand der Auftragskosten pro Fläche verglichen werden.
Wie viel Pulver benötige ich in der Praxis?
Die tatsächlich benötigte Pulvermenge ergibt sich aus der theoretischen Menge geteilt durch die Materialausnutzung, dem Anteil des eingekauften Pulvers, der auf guten Teilen ausgehärtet wird. Bei einer Spray-to-Waste-Kabine entspricht die Ausnutzung der Erstübergangseffizienz. Mit Rückgewinnung wird Overspray gesammelt und erneut gesprüht, sodass die Ausnutzung deutlich über den Erstübergangswert steigt. Das Powder Coating Institute veröffentlicht Ausgangsschätzungen für die Erstübergangseffizienz nach Teiletyp, mit einem Zuschlag für die Applikationsmethode.
| Betriebsbedingung | Veröffentlichter Wert | Art des Werts |
|---|---|---|
| Einfache flache Teile oder Innenseiten von kastenförmigen Geometrien | 60 % | Erstübergangseffizienz, Basiswert |
| Große Teile | 50 % | Erstübergangseffizienz, Basiswert |
| Kleine Teile auf Gestellen, komplexe Teile | 40 % | Erstübergangseffizienz, Basiswert |
| Drahtwaren mit geringer Oberfläche | 25 % | Erstübergangseffizienz, Basiswert |
| Automatische Spritzpistolen mit Auslösung oder Profilierung | +10 Punkte | Anpassung an die Grundlinie |
| Manuelles Spritzen | +20 Punkte | Anpassung an die Grundlinie |
| Zyklonrückgewinnung | annähernd 90 % | Anteil des zurückgewonnenen Oversprays |
| Kartuschenabscheider-Rückgewinnung | Annäherung an 99 % | Anteil des zurückgewonnenen Oversprays |
| Rückgewinnungssystem mit geeigneter Applikationsausrüstung | 95-98 % | Gesamte Materialausnutzung |
Pulverhersteller listen die Verluste auf, die Theorie und Produktion trennen: Pulver, das bei der Reinigung der Ausrüstung verworfen wird, Zyklonverluste, Overspray, Schichtdickenschwankungen und Substratrauheit.
Rechenbeispiel (illustrative Eingaben, keine Marktdaten)
Die Eingaben hier sind Platzhalter, die gewählt wurden, um die Methode zu zeigen: 500 m² Fläche, spezifisches Gewicht 1,5, Zielfilmdicke 75 µm. Die theoretische Deckung beträgt 1.000 ÷ (1,5 x 75) = 8,89 m²/kg oder 112,5 g/m². Die Pulverkosten pro Quadratmeter ergeben sich aus dem Pulverpreis pro Kilogramm multipliziert mit den Kilogramm pro Quadratmeter in der Tabelle; der Preis bleibt eine Variable.
| Berechnungsszenario | Tatsächliche Deckung (m²/kg) | Verbrauchtes Pulver (g/m²) | Pulver für 500 m² (kg) |
|---|---|---|---|
| Spray-to-waste, 60 % Transfereffizienz beim ersten Durchgang | 5.33 | 188 | 93.8 |
| Rückgewinnung, 95 % Gesamtnutzungsgrad | 8.44 | 118 | 59.2 |
Woraus setzen sich die Pulverbeschichtungskosten pro Quadratmeter zusammen?
Die Pulverbeschichtungskosten pro Quadratmeter sind die Summe aus dem Pulver selbst und allen Linienkosten geteilt durch die in demselben Zeitraum beschichtete Gutfläche. Nur das Pulver folgt aus der Deckungsformel. Die anderen Posten sind Stunden- oder Monatskosten, daher sinken sie, wenn pro Stunde mehr Fläche durch die Linie läuft. Es werden keine Preise angegeben, da sie von Land, Energietarif und Teilemix abhängen.
| Position | Was treibt es an | Wie drückt man es pro m² aus |
|---|---|---|
| Pulver | Spezifisches Gewicht, Schichtdicke, Ausnutzung, Preis pro kg | Preis pro kg ÷ tatsächliche Deckung |
| Vorbehandlungschemikalien und Wasser | Anzahl der Stufen, Verschleppung, Badlebensdauer | Monatliche Chemikalien- und Wasserausgaben ÷ monatliche Fläche |
| Energie für Trocknung und Aushärtung | Masse der pro Stunde erwärmten Teile, Gestelle und Förderer, Ofenverluste | Stündliche Energiekosten ÷ Fläche pro Stunde |
| Strom und Druckluft | Ventilatoren, Förderband, Beleuchtung, Spritzpistolen, Impulsreinigung | Stündliche Kosten ÷ Fläche pro Stunde |
| Arbeit | Be- und Entladen, Spritzen, Inspektion, mit Sozialleistungen | Stündliche Arbeitskosten ÷ Fläche pro Stunde |
| Aufhängen und Abkleben | Haken, Gestelle, Stopfen, Klebeband, Abbeizen von Vorrichtungen | Verbrauchsmaterial- und Entlackungsaufwand ÷ Fläche |
| Filter und Wartung | Kabinenpatronen, Endfilter, Ersatzteile | Periodischer Aufwand ÷ Fläche im Zeitraum |
| Ausschuss, Nacharbeit und Abfallentsorgung | Erstlaufausbeute, nicht zurückgewonnenes Pulver, Schlamm | Gesamtkosten ÷ nur gute Fläche |
Für die Investitionsseite der Berechnung siehe die Kostenaufschlüsselung der Beschichtungslinie.
Welche Linieneinstellungen und Geräte senken die aufgetragenen Kosten?
Die aufgetragenen Kosten sinken, wenn die Schichtdicke auf dem spezifizierten Minimum gehalten wird, die Erstübertragungseffizienz erhöht wird, Overspray zurückgewonnen wird und das Förderband voll gehalten wird. Die Schichtdicke ist der direkteste Hebel: Nach der Formel verbraucht eine Schicht, die durchschnittlich 75 µm aufweist, wo 60 µm spezifiziert waren, 25 % mehr Pulver pro Teil.
| Kostenhebel | Gerät oder Einstellung | Auswirkung auf die Kosten |
|---|---|---|
| Filmdickenkontrolle | Pistolenspannung und -strom, Pulverflussrate, Abstand Pistole zu Teil, Anzahl der Durchgänge | Weniger Pulver pro m² |
| Übertragungseffizienz beim ersten Durchgang | Pistolenauslösung und Teileprofilierung, Schallerdung, saubere Haken | Weniger Overspray zum Entsorgen oder Verschrotten |
| Pulverrückgewinnung | Zyklon- oder Patronenrückgewinnung, Rückgewinnung wird mit unter 25 % des Neupulvers nach Volumen gemischt | Die Auslastung bewegt sich in Richtung 95-98 % |
| Liniendichte | Gestellkonstruktion; etwa 50 % der projizierten Hüllfläche gelten als Optimum für Pulver | Feste Stundenkosten verteilt auf mehr Fläche |
| Farbwechselverluste | Schnellwechselkabine und Beschickungszentrum, weniger und längere Farbwechsel | Weniger Pulver- und Linienzeitverlust pro Wechsel |
Handelsübliche Richtlinien geben eine Erstübertragungseffizienz von 50 % oder mehr als erforderlichen Wert an, um die Ansammlung von Feinteilen im Rückgewinnungskreislauf zu verhindern, und ein Abstand von 8-12 Zoll (etwa 200-300 mm) zwischen Pistole und Werkstück ist ein übliches Arbeitsfenster. Die Erdung hat einen direkten Einfluss auf die Abscheidung, behandelt im Artikel über Pulverbeschichtung Erdung. Ob sich die Rückgewinnung für eine bestimmte Farbe lohnt, ist ein Vergleich zwischen dem Wert des zurückgewonnenen Oversprays und den Kosten des Farbwechsels, wobei eine Schnellfarbwechselkabine und ein Pulverrückgewinnungssystem das Ergebnis ändern.
Schlüsselkomponenten sind von internationalen Marken wie Gema, Nordson und Wagner für Pulverpistolen, Pistolensteuergeräte und Förderzentren (konfigurierbar nach Kundenspezifikation) erhältlich.
FAQ
Wie viele Quadratfuß deckt ein Pfund Pulverbeschichtung ab? Teilen Sie 192,3 durch das spezifische Gewicht multipliziert mit der Schichtdicke in mils. Ein Pulver mit spezifischem Gewicht 1,5, aufgetragen bei 2 mils, deckt theoretisch 64,1 Quadratfuß pro Pfund ab. Multiplizieren Sie mit der Materialausnutzung, zum Beispiel 0,60 bei einer Spray-to-Waste-Kabine, um die tatsächliche Abdeckung zu schätzen.
Wie viel Pulver benötige ich für einen Auftrag? Multiplizieren Sie die Oberfläche in m² mit der Dichte (g/cm³) und der Schichtdicke (µm), um Gramm bei 100 % Ausnutzung zu erhalten, und teilen Sie dann durch die erwartete Ausnutzung. Berücksichtigen Sie beide Seiten, Kanten und alle Gestelle oder Vorrichtungen, die zusammen mit den Teilen beschichtet werden.
Warum ist die tatsächliche Pulverabdeckung niedriger als der Wert im Datenblatt? Die Abdeckung im Datenblatt geht davon aus, dass jedes Gramm bei genau der Zielschichtdicke auf dem Teil landet. In der Produktion geht Pulver als Overspray, in Zyklonen und bei der Reinigung beim Farbwechsel verloren, und die Schichtdicke variiert über das Teil, sodass der durchschnittliche Auftrag über dem angegebenen Minimum liegt.
Wie viel kostet Pulverbeschichten pro Quadratmeter? Es gibt keine einzelne Zahl. Die Kosten pro Quadratmeter ergeben sich aus dem Pulverpreis geteilt durch die tatsächliche Deckungsfläche, plus Vorbehandlungschemikalien, Ofenenergie, Arbeitskraft, Druckluft, Aufhängung, Maskierung und Ausschuss geteilt durch die gut beschichtete Fläche. Liniendichte und Erstpassausbeute beeinflussen das Ergebnis stärker als der Pulverpreis allein.
Wo MUSI Technology passt
MUSI Technology dimensioniert die Kabine, das Rückgewinnungssystem und den Förderer anhand der Teileabmessungen, der Farbanzahl und der Zielausbringung, sodass die in der Kostenberechnung angenommene Auslastung und Liniendichte dem entsprechen, was die Linie fahren kann. Siehe die automatische Pulverbeschichtungsanlage oder senden Sie Teilezeichnungen und Stückzahlen über die Kontaktseite für eine Layout- und Verbrauchsschätzung.
Bereitgestellt von Lin Cong, Technischer Direktor, MUSI Technology
Senden Sie uns Ihre Teilegröße, Ihren Durchsatz und Ihre Beschichtungsart – unsere Ingenieure antworten innerhalb eines Arbeitstages mit einem Layout und einem Budget. Kontaktieren Sie MUSI Technology oder durchsuchen unsere Gerätepalette.
Zugehörige technische Leitfäden
- Pulverbeschichtungs-Vorbehandlungslinie: Phasen & Kosten
Eine Vorbehandlungslinie entfettet, spült und chemisch konvertiert die Metalloberfläche vor der Beschichtung. Drei-, fünf- und siebenstufige Layouts, Phosphatierung versus. - BESS-Container-Beschichtungslinie: Spezifikation & Korrosion
Batteriespeichercontainer benötigen Korrosionsschutz C4 bis C5-M: Sandstrahlen bis Sa2.5, Zinkstaubgrundierung und witterungsbeständiger Polyester-Decklack. - Beschichtungslinie für EV-Batteriegehäuse: Spezifikationen & Kosten
Batteriegehäuse benötigen dielektrische Festigkeit, thermische Stabilität und Korrosionsbeständigkeit in einer einzigen Beschichtung. Pulver versus Flüssig im Vergleich, Schichtaufbau-Ziele,. - Spraybeschichtungslinie: Typen, Spezifikationen & Kosten (2026)
Was eine Spritzbeschichtungsanlage kostet, wie die wichtigsten Typen hinsichtlich Durchsatz und Oberflächenqualität abschneiden und welche Spezifikationen festgelegt werden müssen, bevor Sie Angebote anfordern. - Kugelstrahlen vs. Sandstrahlen: Was wählen
Kugelstrahlen schleudert Strahlmittel mechanisch mit Rädern; Sandstrahlen treibt es mit Druckluft an. Verglichen nach Durchsatz, Energiekosten pro m2, Oberfläche.