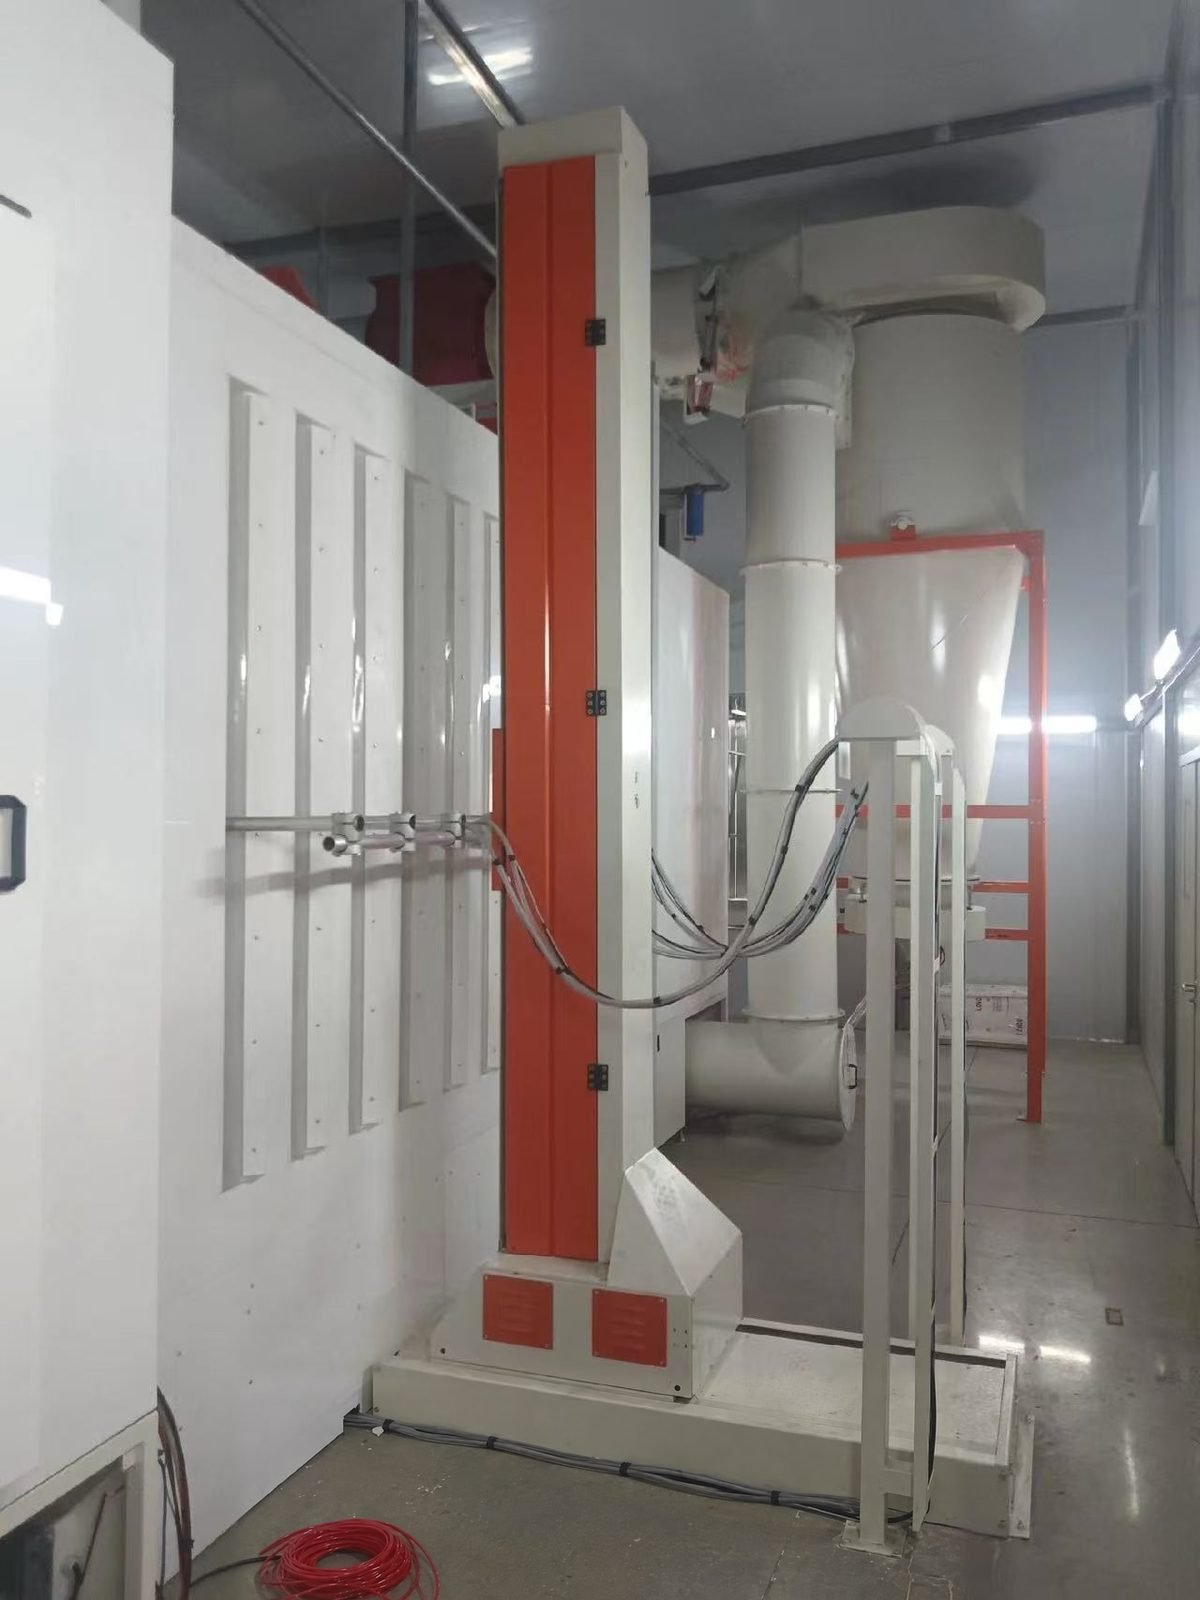
Automatische Pulverbeschichtungsanlage
Eine automatische Pulverbeschichtungslinie ist ein fördertechnisches schlüsselfertiges Pulverbeschichtungssystem für Hersteller, die Tausende ähnlicher Teile pro Schicht beschichten: Sprühvorbehandlung, Trocknung, automatische Sprühpistolen auf Hubgeräten, Pulverrückgewinnung und ein Einbrennofen, der die Teile bei 180-200 °C Objekttemperatur hält.
Gebaut für Metallverarbeiter und OEM-Werke, die ein automatisches Pulverbeschichtungssystem benötigen: eine kontinuierliche, rezeptgesteuerte Pulverbeschichtungsproduktionslinie, die mit fester Fördergeschwindigkeit läuft, mit zurückgewonnenem Overspray und reproduzierbarem Schichtaufbau.
Technische Spezifikationen
Die untenstehenden Werte sind typische Bereiche für diesen Anlagentyp. Die Werte für Ihre Linie werden in der schriftlichen Spezifikation festgelegt, nachdem wir Ihre Teile, Ihren Ausstoß und Ihren Standort geprüft haben.
| Linienlayout | Beschickung, 3- bis 9-stufige Sprühvorbehandlung, Trocknungsofen, Pulverkabine, Härteofen, Kühlung, Entladung |
|---|---|
| Fördergeschwindigkeit (veröffentlichte Auslegungsbeispiele) | Etwa 0,6-3,0 m/min (2-10 ft/min); festgelegt durch die längste Verweilzeit und den erforderlichen Durchsatz |
| Zeit der Sprühvorbehandlungsstufe | 1-2 min pro Reinigungs- oder Eisenphosphatierungsstufe bei 43-63 °C (110-145 °F), Düsendruck ab etwa 1 bar (15 psi) |
| Härtungsprogramm (Objekttemperatur) | 12-24 min bei 180 °C, 8-16 min bei 200 °C oder 4-10 min bei 210 °C für ein Standard-Polyester; stets gemäß dem Pulver-Datenblatt |
| Sollwert der Härteofenluft | 177-232 °C (350-450 °F), die meisten Öfen sind auf etwa 204 °C (400 °F) eingestellt |
| Schichtdicke | 60-90 µm empfohlen auf Pulverdatenblättern; 50-75 µm (2-3 mil) übliches Werkstattziel |
| Übertragungseffizienz beim ersten Durchgang | Etwa 25-60 % je nach Teileform; Pistolenauslösung und Profiling fügen etwa 10 Punkte hinzu |
| Pulververwertung mit Rückgewinnung | 90 % oder mehr insgesamt; ein Zyklon führt etwa 3-5 % des Oversprays als Abfall zum Endfilter |
| Farbwechsel, Rückgewinnung zu Rückgewinnung | 30-45 min bei älteren Patronenkabinen; 12-15 min bei Schnellfarbwechselkabinen; 5-15 min beansprucht für aktuelle Schnellwechselsysteme |
| Öffnungsflächengeschwindigkeit der Kabine | Etwa 0,5-0,6 m/s (100-120 ft/min) Durchschnitt; Pulverkonzentration unter 50 % der minimalen explosionsfähigen Konzentration gehalten |
| Druckluft für Pulver | Öl 0,1 mg/m³ oder weniger, Drucktaupunkt etwa +3 °C oder niedriger (ISO 8573-1 Ölklasse 2, Wasserklasse 4), 6-10 bar Versorgung an der Pistoleneinheit |
Linienkonfiguration
- Mehrstufiger Spritzvorbehandlungstunnel mit Edelstahltanks, Steigleitungen, Düsen und Ablaufzonen
- Trocknungsofen und Konvektionshärteofen mit Gas-, Elektro- oder Infrarotheizung
- Pulverkabine mit automatischen Koronapistolen an vertikalen Hubgeräten plus manuellen Nachbesserungsstationen
- Pulverrückgewinnung: Zyklon mit Nachfilter für Mehrfarbenarbeiten oder Patronenmodul für Einfarbenrückgewinnung, mit Pulverzufuhrzentrum
- Hängebahn (Einschienenkette oder Power-and-Free) mit Antrieb, Spannvorrichtung, Schmierer und geerdeten Aufhängungen
- SPS- und HMI-Schaltschrank mit Beschichtungsrezepten, Spalt-, Höhen- und Breitenerkennung von Teilen sowie Sicherheitsverriegelungen
Was macht jede Station einer automatischen Pulverbeschichtungsanlage?
Teile bleiben von der Beladung bis zur Entladung auf einem Förderer und durchlaufen jede Station mit derselben Geschwindigkeit, sodass jede Stationslänge gleich der Fördergeschwindigkeit multipliziert mit der erforderlichen Verweilzeit ist.
| Linienstation | Stationsfunktion | Typischer Parameter |
|---|---|---|
| 1. Beladung | Teile werden in festem Abstand an geerdeten Haken oder Gestellen aufgehängt | Widerstand von Teil zu Erde unter 1 Megohm |
| 2. Sprühvorbehandlung | Reinigen, konvertieren und spülen: kombiniertes Reinigen/Phosphatieren in 3 Stufen, getrennter Reiniger und Konversionsbeschichtung in 5 oder mehr | 1-2 min pro chemischer Stufe bei 43-63 °C; 3 bis 9 Stufen |
| 3. Trockenofen | Spülwasser entfernen, bevor Pulver aufgetragen wird | Etwa 120-135 °C (250-275 °F) Lufttemperatur |
| 4. Vor der Kabine abkühlen | Teil so weit herunterfahren, dass Pulver beim Kontakt nicht anschmilzt | Teil unter etwa 52 °C (125 °F) in die Kabine einfahren |
| 5. Pulverkabine | Automatische Pistolen auf Hubvorrichtungen beschichten die Hauptflächen, manuelle Pistolen bessern Vertiefungen aus | Abstand Pistole zu Teil 200-300 mm; Hubweg 10-50 m/min |
| 6. Rückgewinnung | Übersprüh absaugen, Pulver von Luft trennen, sieben und in den Zufuhrbehälter zurückführen | Rückgewonnenes Material mit weniger als 25 % Neupulver nach Volumen beimischen, etwa 15 % bevorzugt |
| 7. Härteofen | Das Metall auf Härtungstemperatur bringen und halten | Aufheizzeit plus 8-16 min bei 200 °C Objekttemperatur |
| 8. Abkühlung | Umgebungslauf oder Zwangsbelüftungstunnel, damit Teile gehandhabt werden können | Dünnes Blech 5-10 min; schwere Abschnitte benötigen Zwangsluft |
| 9. Entladung | Prüfen, Schichtdicke messen, aushängen und verpacken | Folie 60-90 µm mit einer Lehre geprüft |
Wie wird die Kapazität der Pulverbeschichtungslinie aus Fördergeschwindigkeit und Gehängeabstand berechnet?
Gehänge pro Stunde entsprechen der Fördergeschwindigkeit mal 60 geteilt durch den Gehängeabstand, und Teile pro Stunde entsprechen Gehänge pro Stunde mal Teile pro Gehänge. Die folgenden Zahlen sind ein allgemeines Rechenbeispiel zur Veranschaulichung, keine Daten aus einem MUSI-Projekt.
| Prozessschritt | Berechnungsformel | Allgemeines Rechenbeispiel |
|---|---|---|
| Fördergeschwindigkeit | So gewählt, dass die langsamste Station noch ihre Verweilzeit erhält | 2.0 m/min |
| Gehängeabstand | Teilebreite plus Freiraum, damit sich Teile in Kurven nicht berühren können | 0.6 m |
| Gehänge pro Stunde | Geschwindigkeit x 60 / Teilung | 2,0 x 60 / 0,6 = 200 Aufhänger/h |
| Teile pro Stunde | Aufhänger pro Stunde x Teile pro Aufhänger | 200 x 4 = 800 Teile/h |
| Teile pro Schicht | Teile pro Stunde x Arbeitsstunden | 800 x 8 = 6.400 Teile |
| Lückenzuschlag | Etwa 20 % zur Geschwindigkeit für leere Haken und Lücken zwischen Chargen hinzufügen | 2,0 x 1,2 = 2,4 m/min Auslegungsgeschwindigkeit |
| Länge des Härteofen-Förderers | Auslegungsgeschwindigkeit x (Anfahrzeit + Härtezeit) | 2,4 x (5 + 12) = 40,8 m Kette im Ofen |
Einschienen-, Power-and-Free- oder Bodenförderer: Welcher eignet sich für eine automatisierte Pulverbeschichtungslinie?
Eine Einschienenkette eignet sich für eine Teilefamilie auf einer festen Route; Power-and-Free wird gewählt, wenn Träger anhalten, puffern oder unterschiedliche Routen nehmen müssen; ein Bodenförderer wird für schwere Teile verwendet.
| Kriterium | Einschienen-Hängebahnkette | Power-and-free | Bodenförderer |
|---|---|---|---|
| Wie er sich bewegt | Eine endlose Kette in einem I-Träger oder geschlossenen Schienenprofil, alle Teile mit einer Geschwindigkeit | Träger auf einer freien Schiene, die durch Mitnehmer auf einer angetriebenen Kette ein- oder ausgekuppelt werden | Kette, Schleppschiene oder umgekehrte Schiene auf Bodenebene, die Teile von unten trägt |
| Stoppen und ansammeln | Nein, die gesamte Linie stoppt gemeinsam | Ja, Träger puffern, wechseln die Spur und halten zum Beladen an | Hängt vom Design ab |
| Geschwindigkeit | Einfache Geschwindigkeit durch jede Station | Schneller Transfer und langsame Prozessgeschwindigkeit auf derselben Linie | Normalerweise einfache Geschwindigkeit |
| Lastführung | Geschlossene Schiene etwa 23 kg pro Hänger; I-Träger etwa 91, 181 oder 544 kg pro Laufkatze für 3, 4 und 6 Zoll Schiene | Dimensioniert pro Träger | Hohe Gewichtskapazität |
| Ofen- und Kühlfläche | Länge entspricht Geschwindigkeit x Verweilzeit | Diagonale Anordnung der Träger verkürzt Öfen und Kühlzonen | Länge entspricht Geschwindigkeit x Verweilzeit |
| Anschaffung und Wartung | Einfachste und niedrigste | Höherer Preis und mehr Wartung | Benötigt Stellfläche und ist schwerer umzuleiten; einfacher Wartungszugang |
| Typische Verwendung | Eine Produktfamilie, gleichbleibendes Volumen | Gemischte Teile, mehrere Kabinen oder Rezepte, lange oder schwere Teile im Stillstand beladen | Schwere Teile wie Artikel von mehreren hundert Kilogramm |
Maschinenkomponenten
Schlüsselkomponenten sind von internationalen Marken wie Gema, Nordson und Wagner für Pulverpistolen, Hubgeräte und Förderzentren erhältlich (konfigurierbar nach Kundenspezifikation). Dasselbe gilt für SPS und HMI (Siemens, Allen-Bradley, Mitsubishi Electric), Teileerkennungs-Lichtgitter (SICK, Pepperl+Fuchs), Ofenbrenner (Riello, Weishaupt, Maxon), Umluft- und Abluftventilatoren (ebm-papst, Ziehl-Abegg), Fördergetriebemotoren (SEW-Eurodrive, Nord), Vorbehandlungs-Pumpen und -Düsen (Grundfos, Spraying Systems Co., Lechler), Vorbehandlungschemie (Henkel Bonderite, Chemetall) und Ofentemperaturprofilierung (Datapaq von Fluke Process Instruments).
Anwendungsreferenzen
Gebaut für Stahl- und Aluminiumkomponenten in Serienfertigung: Blechschränke und -gehäuse, Regale und Gestelle, Geräteblenden, Leuchtengehäuse, Möbelrahmen, Landwirtschafts- und Automobilkomponenten, Drahtwaren und Aluminiumprofile.
Engineering-Verpflichtung
Jede Linie wird gegen eine schriftliche Leistungsspezifikation ausgelegt. Liniengeschwindigkeit, Härtungsprofil, Schichtdicke und Emissionsniveau werden im Vertrag festgehalten und beim Werksprobelauf vor dem Versand an Ihrem eigenen Bauteil nachgewiesen. Ein Engineering-Team verantwortet die gesamte Kette — Vorbehandlung, Applikation, Härtung, Fördertechnik und Emissionskontrolle —, sodass die Kompromisse zwischen ihnen am Zeichenbrett und nicht in Ihrer Fabrikhalle geklärt werden.
Service & Lieferung
Standardkonfigurationen werden in 30-60 Tagen geliefert, mit 12 Monaten Garantie auf die gesamte Maschine und 36 Monaten auf kritische Komponenten. Installation vor Ort, Inbetriebnahme und Bedienerschulung sind weltweit verfügbar, und Prozessoptimierung sowie Ersatzteilversorgung werden über die gesamte Lebensdauer der Linie fortgeführt.
Häufig gestellte Fragen
Wie schnell läuft eine automatische Pulverbeschichtungsanlage?
Veröffentlichte Auslegungsbeispiele für Förder-Pulverlinien liegen zwischen etwa 0,6 und 3,0 m/min (2-10 ft/min). Die Geschwindigkeit wird nicht frei gewählt: Sie ergibt sich aus der benötigten Teilezahl pro Stunde und dem Gehängeabstand, und jede Ofen- und Waschstufe muss dann lang genug sein, um bei dieser Geschwindigkeit ihre Verweilzeit zu erreichen.
Wie viel Pulver verbraucht ein automatisiertes Pulverbeschichtungssystem tatsächlich?
Der Wirkungsgrad beim Erstauftrag liegt zwischen etwa 25 % bei Drahtwaren und 60 % bei Flachpanelen. Mit einem Rückgewinnungssystem, das Overspray in den Vorratsbehälter zurückführt, ist eine Gesamtnutzung von 90 % oder mehr erreichbar, und ein Zyklon verliert etwa 3-5 % des Oversprays an den Endfilter. Rückgewonnenes Pulver wird normalerweise mit weniger als 25 % des Neupulvers nach Volumen gemischt.
Wie lange dauert ein Farbwechsel an einer automatischen Pulverbeschichtungsanlage?
Ältere Patronenkabinen benötigen 30-45 Minuten von Rückgewinnung zu Rückgewinnung. Schnellfarbwechselkabinen mit nichtleitenden Wänden, einem Zyklon und automatischer Pistolenspülung erreichen 12-15 Minuten, und Pistolenhersteller geben 5-15 Minuten für aktuelle Schnellwechselsysteme an. Anlagen mit nur einer oder zwei Farben können dedizierte Patronenmodule verwenden und die Reinigung ganz vermeiden.
Welche Versorgungsmedien benötigt eine automatisierte Pulverbeschichtungsanlage?
Druckluft, Elektrizität und üblicherweise Gas. Pistolenhersteller schreiben Öl von nicht mehr als 0,1 mg/m³ und trockene Luft vor: ein Drucktaupunkt von etwa 3 °C oder niedriger mit 0,3 µm Filtration, was ISO 8573-1 Ölklasse 2 und Wasserklasse 4 entspricht. Gas oder Elektrizität beheizt die Waschtanks und Öfen; Elektrizität treibt Ventilatoren, Pumpen, Förderer und Steuerungen an.
Was kostet eine schlüsselfertige automatische Pulverbeschichtungsanlage?
Die auf dieser Website veröffentlichten Zahlen sind USD 200.000-600.000 für eine Standard-Automatikanlage und USD 600.000-2.000.000 für eine Hochdurchsatzanlage; kompakte halbautomatische Anlagen beginnen bei etwa USD 45.000. Teilegröße, Fördergeschwindigkeit, Anzahl der Vorbehandlungsstufen und Farbwechseleinrichtung verschieben ein Angebot innerhalb dieser Bandbreiten.