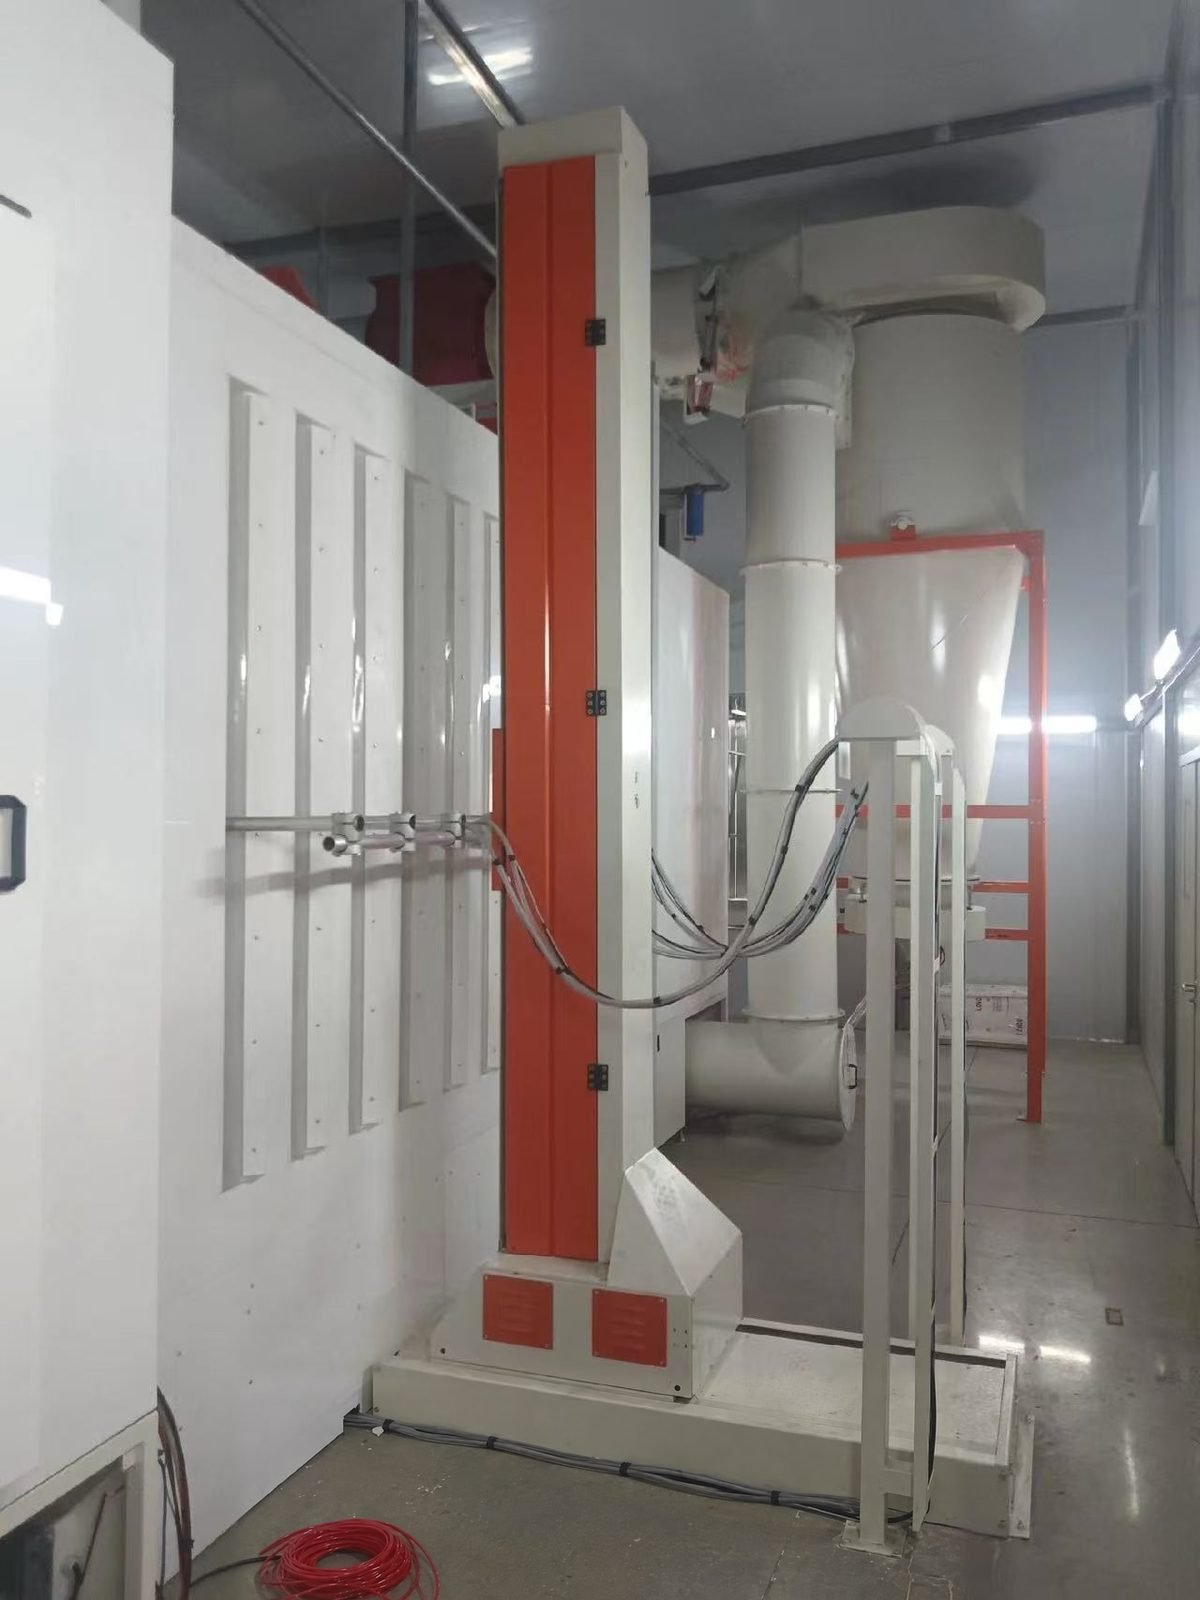
Otomatik Toz Kaplama Hattı
Otomatik toz boya hattı, vardiya başına binlerce benzer parçayı kaplayan üreticiler için konveyörlü anahtar teslim bir toz boya sistemidir: püskürtmeli ön işlem, kurutma, resiprokatörler üzerinde otomatik tabancalar, toz geri kazanımı ve parçaları 180-200 °C nesne sıcaklığında tutan bir kürleme fırını.
Otomatik toz boya sistemi ihtiyacı olan metal imalatçıları ve OEM fabrikaları için tasarlanmıştır: geri kazanılan taşma boyası ve tekrarlanabilir film kalınlığı ile sabit konveyör hızında çalışan sürekli, reçete kontrollü bir toz boya üretim hattı.
Teknik Özellikler
Aşağıdaki değerler bu ekipman türü için tipik aralıklardır. Hattınıza ait rakamlar, parçalarınızı, çıktınızı ve sahayı inceledikten sonra yazılı spesifikasyonda kesinleştirilir.
| Hat düzeni | Yükleme, 3 ila 9 kademeli püskürtmeli ön işlem, kurutma fırını, toz kabini, kürleme fırını, soğutma, boşaltma |
|---|---|
| Konveyör hızı (yayımlanmış tasarım örnekleri) | Yaklaşık 0,6-3,0 m/dak (2-10 ft/dak); en uzun bekleme süresi ve gerekli çıktı ile sabitlenir |
| Püskürtmeli ön işlem kademe süresi | 43-63 °C (110-145 °F) sıcaklıkta her temizleme veya demir fosfat kademesi için 1-2 dakika, nozul basıncı yaklaşık 1 bar (15 psi) |
| Kürleme programı (nesne sıcaklığı) | Standart bir polyester için 180 °C'de 12-24 dakika, 200 °C'de 8-16 dakika veya 210 °C'de 4-10 dakika; her zaman toz veri sayfasına göre |
| Kürleme fırını hava ayar noktası | 177-232 °C (350-450 °F), çoğu fırın 204 °C (400 °F) civarına ayarlanır |
| Film kalınlığı | Toz veri sayfalarında 60-90 µm önerilir; 50-75 µm (2-3 mil) yaygın atölye hedefi |
| İlk geçiş transfer verimliliği | Parça şekline bağlı olarak yaklaşık %25-60; tabanca tetikleme ve profil çıkarma yaklaşık 10 puan ekler |
| Geri kazanımlı toz kullanımı | Genel olarak %90 veya daha fazla; bir siklon, taşan püskürtmenin yaklaşık %3-5'ini atık olarak son filtreye geçirir |
| Renk değişimi, geri kazanımdan geri kazanıma | Eski kartuşlu kabinlerde 30-45 dk; hızlı renk değişimli kabinlerde 12-15 dk; mevcut hızlı değişim sistemleri için 5-15 dk iddia edilir |
| Kabin açıklığı yüzey hızı | Yaklaşık 0,5-0,6 m/s (100-120 ft/dk) ortalama; toz konsantrasyonu minimum patlayıcı konsantrasyonun %50'sinin altında tutulur |
| Toz için basınçlı hava | Yağ 0,1 mg/m³ veya daha az, basınç çiy noktası yaklaşık +3 °C veya daha düşük (ISO 8573-1 yağ sınıfı 2, su sınıfı 4), tabanca ünitesinde 6-10 bar besleme |
Hat Konfigürasyonu
- Paslanmaz tanklar, yükselticiler, nozullar ve drenaj bölgeleri içeren çok kademeli püskürtmeli ön işlem tüneli
- Gaz, elektrik veya kızılötesi ısıtmalı kurutma fırını ve konveksiyon kürleme fırını
- Dikey reciprokatorlar üzerinde otomatik korona tabancaları ve manuel rötuş istasyonları içeren toz kabini
- Toz geri kazanımı: çok renkli işler için son filtreli siklon veya tek renkli geri kazanım için kartuş modülü, toz besleme merkezi ile
- Tahrik, gergi, yağlayıcı ve topraklanmış askılarla birlikte asma konveyör (tek raylı zincir veya power-and-free)
- Kaplama reçeteleri, boşluk, yükseklik ve genişlik parça algılama ve güvenlik kilitlemeleri içeren PLC ve HMI kontrol kabini
Otomatik toz kaplama hattının her istasyonu ne yapar?
Parçalar yüklemeden boşaltmaya kadar tek bir konveyörde kalır ve her istasyondan aynı hızda geçer, bu nedenle her istasyon uzunluğu konveyör hızının ihtiyaç duyduğu bekleme süresiyle çarpımına eşittir.
| Hat istasyonu | İstasyon işlevi | Tipik parametre |
|---|---|---|
| 1. Yükleme | Parçalar sabit bir aralıkla topraklanmış kancalara veya raflara asılır | Parçadan toprağa direnç 1 megohm'un altında |
| 2. Püskürtme ön işlemi | Temizle, dönüştür ve durula: 3 aşamada birleşik temizleme/fosfatlama, 5 veya daha fazla aşamada ayrı temizleyici ve dönüşüm kaplaması | 43-63 °C'de kimyasal aşama başına 1-2 dk; 3 ila 9 aşama |
| 3. Kurutma fırını | Toz uygulanmadan önce durulama suyunu uzaklaştırın | Yaklaşık 120-135 °C (250-275 °F) hava sıcaklığı |
| 4. Kabinden önce soğutun | Parçayı, toz temas ettiğinde kaynaşmayacak şekilde aşağı indirin | Kabine girerken parça yaklaşık 52 °C (125 °F) altında |
| 5. Toz kabini | Resiprokatörlerdeki otomatik tabancalar ana yüzeyleri kaplar, manuel tabancalar girintileri rötuşlar | Tabanca-parça mesafesi 200-300 mm; resiprokatör hareketi 10-50 m/min |
| 6. Geri kazanım | Taşan spreyi emin, tozu havadan ayırın, eleyin ve besleme hunisine geri döndürün | Geri kazanılan, hacimce %25'in altında bakir tozla karıştırılır, yaklaşık %15 tercih edilir |
| 7. Kürleme fırını | Metali kürleme sıcaklığına getirin ve bu sıcaklıkta tutun | Isınma süresi artı 200 °C nesne sıcaklığında 8-16 dk |
| 8. Soğutma | Parçaların elle tutulabilmesi için ortam koşullarında çalıştırma veya cebri hava tüneli | İnce sac 5-10 dk; kalın kesitler cebri hava gerektirir |
| 9. Boşaltma | İnceleyin, film kalınlığını ölçün, askıdan çıkarın ve paketleyin | Film 60-90 µm bir mastar ile kontrol edilir |
Toz boyama hattı kapasitesi konveyör hızı ve askı aralığından nasıl hesaplanır?
Saat başına askı sayısı, konveyör hızının 60 ile çarpımının askı aralığına bölünmesine eşittir ve saat başına parça sayısı, saat başına askı sayısının askı başına parça sayısıyla çarpımına eşittir. Aşağıdaki rakamlar, bir MUSI projesinden alınan veriler değil, örnek açıklama için genel bir çalışılmış örnektir.
| İşlem adımı | Hesaplama formülü | Genel çalışılmış örnek |
|---|---|---|
| Konveyör hızı | En yavaş istasyonun bile bekleme süresini alması için seçilmiştir | 2.0 m/dk |
| Askı aralığı | Parça genişliği artı boşluk, böylece parçalar virajlarda birbirine temas edemez | 0.6 m |
| Saat başına askı sayısı | Hız x 60 / adım | 2.0 x 60 / 0.6 = 200 askı/saat |
| Saat başına parça | Saat başına askı x askı başına parça | 200 x 4 = 800 parça/saat |
| Vardiya başına parça | Saat başına parça x çalışma saati | 800 x 8 = 6.400 parça |
| Boşluk payı | Boş kancalar ve partiler arası boşluklar için hıza yaklaşık %20 ekleyin | 2,0 x 1,2 = 2,4 m/dk tasarım hızı |
| Kürleme fırını konveyör uzunluğu | Tasarım hızı x (getirme süresi + kürleme süresi) | 2,4 x (5 + 12) = fırın içinde 40,8 m zincir |
Monoray, power-and-free veya zemin konveyörü: hangisi otomatik toz boyama hattına uygundur?
Monoray zincir, tek bir sabit güzergâhta tek bir parça ailesine uygundur; taşıyıcıların durması, tamponlanması veya farklı güzergâhlara gitmesi gerektiğinde power-and-free seçilir; zemin konveyörü ağır parçalar için kullanılır.
| Kriter | Monoray asma zincir | Güç-ve-serbest | Zemin konveyörü |
|---|---|---|---|
| Nasıl hareket eder | Bir I-kiriş veya kapalı ray içinde tek sonsuz zincir, tüm parçalar tek hızda | Serbest ray üzerindeki taşıyıcılar, tahrikli zincir üzerindeki köpekler tarafından kavranır veya serbest bırakılır | Parçaları alttan taşıyan zemin seviyesinde zincir, kızak veya ters ray |
| Durdur ve biriktir | Hayır, tüm hat birlikte durur | Evet, taşıyıcılar tamponlar, rayları değiştirir ve yükleme için durur | Tasarıma bağlıdır |
| Hız | Her istasyonda tek hız | Aynı hatta hızlı transfer ve yavaş işlem hızı | Genellikle tek hız |
| Yük kılavuzu | Kapalı ray, askı başına yaklaşık 23 kg; I-kiriş, 3, 4 ve 6 inç ray için araba başına yaklaşık 91, 181 veya 544 kg | Taşıyıcıya göre boyutlandırılır | Yüksek ağırlık kapasitesi |
| Fırın ve soğutma alanı | Uzunluk, hız x bekleme süresine eşittir | Taşıyıcıların çapraz yerleştirilmesi fırınları ve soğutma bölgelerini kısaltır | Uzunluk, hız x bekleme süresine eşittir |
| Satın alma ve bakım | En basit ve en düşük | Daha yüksek fiyat ve daha fazla bakım | Zemin alanı kaplar ve yeniden yönlendirilmesi daha zordur; kolay bakım erişimi |
| Tipik kullanım | Tek ürün ailesi, sabit hacim | Karışık parçalar, birkaç kabin veya reçete, duruşta yüklenen uzun veya ağır parçalar | Birkaç yüz kilogram ağırlığındaki parçalar gibi ağır parçalar |
Makine bileşenleri
Toz tabancaları, resiprokatörler ve besleme merkezleri için Gema, Nordson ve Wagner gibi uluslararası markalardan temel bileşenler temin edilebilir (müşteri spesifikasyonuna göre yapılandırılabilir). Aynı durum PLC ve HMI (Siemens, Allen-Bradley, Mitsubishi Electric), parça algılama ışık bariyerleri (SICK, Pepperl+Fuchs), fırın brülörleri (Riello, Weishaupt, Maxon), sirkülasyon ve egzoz fanları (ebm-papst, Ziehl-Abegg), konveyör redüktörlü motorları (SEW-Eurodrive, Nord), ön işlem pompaları ve nozulları (Grundfos, Spraying Systems Co., Lechler), ön işlem kimyasalları (Henkel Bonderite, Chemetall) ve fırın sıcaklık profillemesi (Fluke Process Instruments'tan Datapaq) için de geçerlidir.
Uygulama Referansları
Hacimli üretilen çelik ve alüminyum bileşenler için tasarlandı: sac kabinler ve muhafazalar, raflar ve raf sistemleri, cihaz panelleri, aydınlatma muhafazaları, mobilya çerçeveleri, tarım ve otomotiv bileşenleri, tel ürünler ve alüminyum profiller.
Mühendislik Taahhüdü
Her hat, yazılı bir performans spesifikasyonuna göre tasarlanır. Hat hızı, kür profili, film kalınlığı ve emisyon seviyesi sözleşmede belirtilir ve sevkiyattan önce fabrika deneme çalışmasında sizin kendi parçanız üzerinde gösterilir. Tek bir mühendislik ekibi tüm zinciri yönetir — ön işlem, uygulama, kürleme, taşıma ve emisyon kontrolü — böylece aralarındaki ödünleşimler sizin fabrika zemininizde değil, çizim masasında çözülür.
Servis ve Teslimat
Standart konfigürasyonlar 30-60 gün içinde sevk edilir ve 12 ay tam makine ile 36 ay kritik bileşen garantisi sunar. Yerinde kurulum, devreye alma ve operatör eğitimi dünya çapında mevcuttur; proses ayarlama ve yedek parça desteği hattın çalışma ömrü boyunca devam eder.
Sıkça Sorulan Sorular
Otomatik bir toz kaplama hattı ne kadar hızlı çalışır?
Konveyörlü toz hatları için yayımlanmış tasarım örnekleri yaklaşık 0,6 ile 3,0 m/dk (2-10 ft/dk) arasındadır. Hız serbestçe seçilmez: saat başına gereken parça sayısından ve askı aralığından türetilir ve her fırın ve yıkama kademesi bu hızda bekleme süresini verecek kadar uzun olmalıdır.
Otomatik bir toz kaplama sistemi gerçekte ne kadar toz kullanır?
İlk geçiş transfer verimliliği, tel ürünlerde yaklaşık %25 ile düz panellerde %60 arasında değişir. Taşan boyayı besleme haznesine geri döndüren bir geri kazanım sistemiyle %90 veya daha fazla genel kullanım elde edilebilir ve bir siklon, taşan boyanın yaklaşık %3-5'ini son filtreye kaybeder. Geri kazanılan boya normalde hacimce %25'ten az bakir toz ile karıştırılır.
Otomatik bir toz boya hattında renk değişimi ne kadar sürer?
Eski kartuşlu kabinlerde geri kazanımdan geri kazanıma 30-45 dakika sürer. İletken olmayan duvarlara, bir siklona ve otomatik tabanca temizleme sistemine sahip hızlı renk değiştiren kabinler 12-15 dakikaya ulaşır ve tabanca üreticileri güncel hızlı değişim sistemleri için 5-15 dakika vermektedir. Yalnızca bir veya iki renk kullanan tesisler özel kartuş modülleri kullanabilir ve temizlikten tamamen kaçınabilir.
Otomatik bir toz boya hattı hangi altyapı hizmetlerine ihtiyaç duyar?
Basınçlı hava, elektrik ve genellikle gaz. Tabanca üreticileri en fazla 0,1 mg/m³ yağ ve kuru hava belirtir: 0,3 µm filtrasyonla yaklaşık 3 °C veya daha düşük bir basınç çiy noktası, bu ISO 8573-1 yağ sınıfı 2 ve su sınıfı 4'tür. Gaz veya elektrik yıkama tanklarını ve fırınları ısıtır; elektrik fanları, pompaları, konveyörü ve kontrolleri çalıştırır.
Anahtar teslim otomatik bir toz boya hattı ne kadara mal olur?
Bu sitede yayımlanan rakamlar standart bir otomatik hat için 200.000-600.000 USD ve yüksek verimli bir hat için 600.000-2.000.000 USD'dir; kompakt yarı otomatik hatlar yaklaşık 45.000 USD'den başlar. Parça boyutu, konveyör hızı, ön işlem kademelerinin sayısı ve renk değiştirme ekipmanı bir teklifi bu aralıklar içinde değiştirir.