Kaplama Hattı Konveyörleri: Asma Zincir vs Zemin Bantlı vs Güç-ve-Serbest (2026)
Hızlı yanıt: Askılı parçaları sürekli olarak 1-6 m/dk hızla taşıyan havai zincir konveyörler, kaplama hatları için varsayılan seçenektir. Zemin bantlı konveyörler yatırılmış düz paneller için uygundur. Zemin bandı, çoğu alıcının konveyör bantlı kaplama hattı ile kastettiği şeydir ve parçaların düz, ağır veya asılması zor olduğu yerlerde yerini hak eder. Power-and-free, karışık modeller ve manuel istasyonlar için durma ve tamponlama kabiliyeti ekler. Gösterge maliyet, havai zincir için metre başına 180-450 USD ve power-and-free için metre başına 600-1.600 USD'dir.
Kaplama hatları için asma konveyör sistemleri
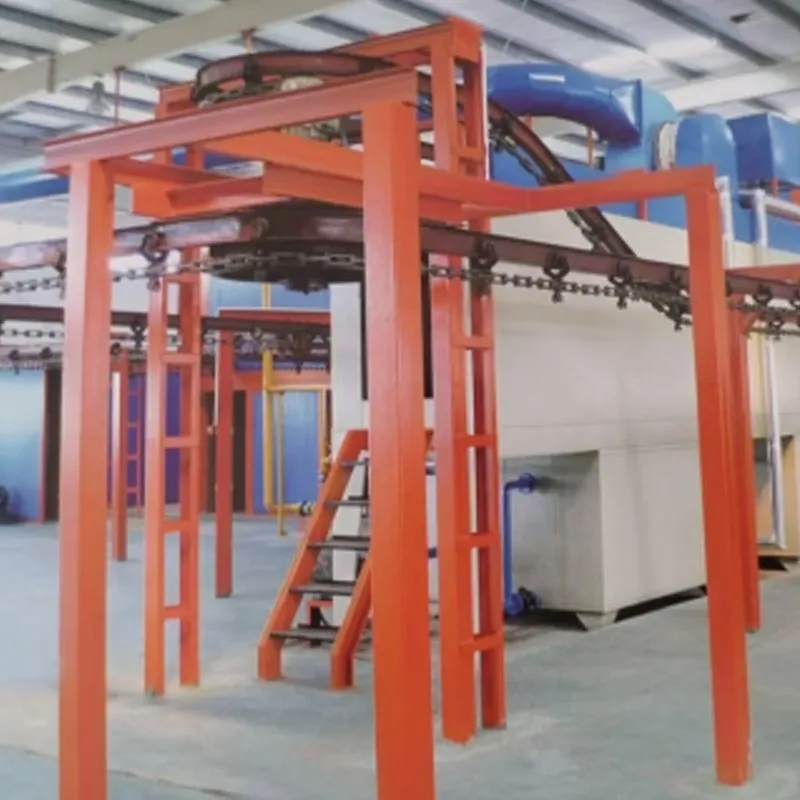
Çoğu toz boya konveyör sistemi asma konveyördür: I-kiriş raylı bir asma zincirli konveyör, hafif parçalar ve temiz toz boya kabinleri için kapalı raylı bir konveyör veya ağır askılar için arabalı bir asma monoray konveyör. Güç ve serbest konveyörler, askıların durabilmesi, birikebilmesi ve hat değiştirebilmesi için ikinci bir serbest ray eklerken tahrik zinciri hareket etmeye devam eder. Zemin bantlı konveyörler, asılamayan düz panelleri taşır.
- Asma zincirli konveyör: sürekli, en basit, otomatik toz boya hatları için varsayılan; bkz. asma zincirli konveyör püskürtme hattı.
- Kapalı raylı konveyör: sızdırmaz ray, daha az toz ve yağlayıcı kirlenmesi.
- Güç ve serbest konveyör: durdur-ve-tamponla, karma model üretim, daha yüksek maliyet.
- Zemin bantlı konveyör kaplama hattı: düz parçalar ve levhalar; bkz. zemin bantlı konveyör kaplama hattı.
Asma konveyör üreticisi kontrol listesi
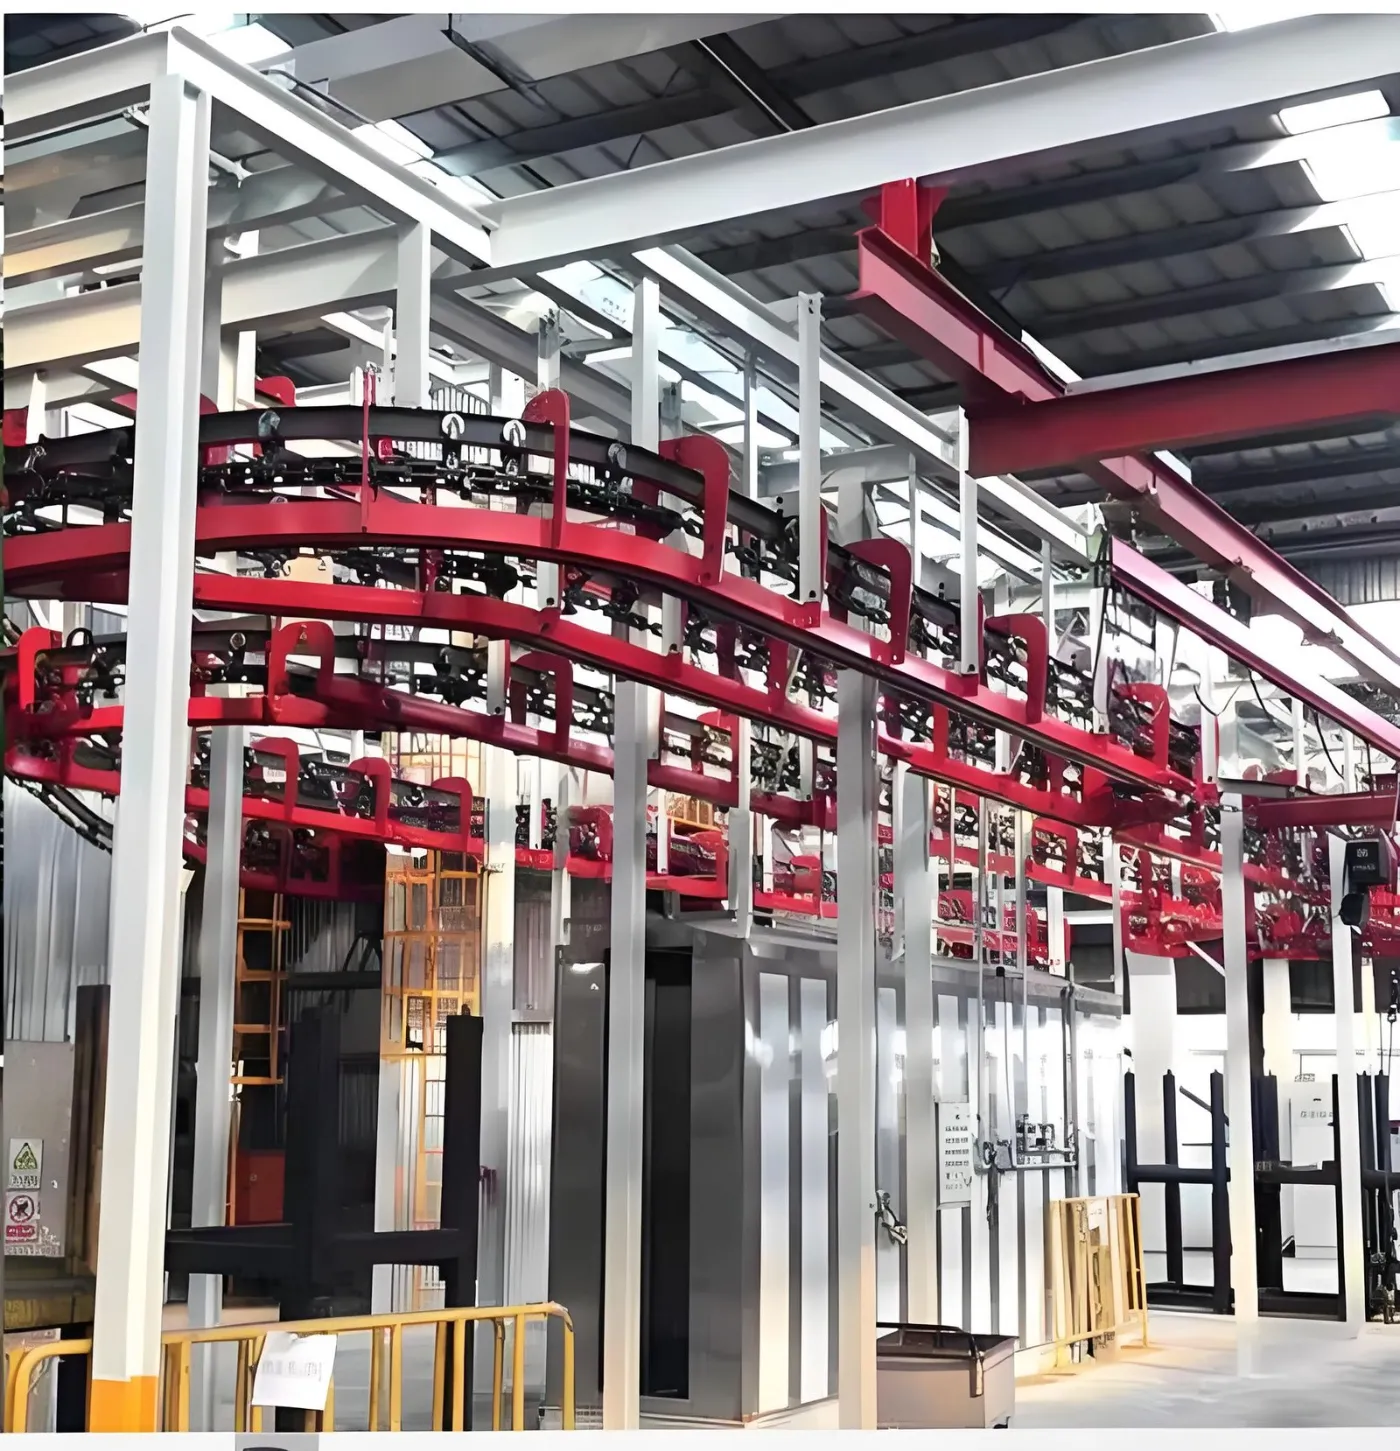
Bir boyama sistemi için asma konveyör üreticilerini karşılaştırırken, askı başına yük, zincir hatvesi ve çekiş, ray yarıçapı, fırın geçiş tasarımı, tahrik yedekliliği ve boya kabini bölgesinde kullanılan yağlama yöntemini kontrol edin. Bunlar hat hızını ve çalışma süresini konveyör fiyatından daha fazla belirler.
Konveyör kararı neden önce gelir?
Konveyör hat hızını belirler ve hat hızı fırın uzunluğunu, tünel uzunluğunu ve dolayısıyla sermaye maliyetinin çoğunu belirler. Yerleşim dondurulduktan sonra konveyör tipini değiştirmek genellikle tüm hattın yeniden tasarlanması anlamına gelir. Bu ilk karardır, son değil.
Kaplama hatlarında hangi konveyör tipleri kullanılır?
| Tip | Parça yönelimi | Taşıyıcı başına maksimum parça ağırlığı | Hız | Tamponlama | Metre başına tahmini maliyet |
|---|---|---|---|---|---|
| Üst zincir (sürekli) | Asılı | 50-500 kg | 1-6 m/dk | Yok | 180-450 USD |
| Zemin bantlı / örgülü | Düz yatık | 10-80 kg | 1-8 m/dk | Yok | USD 220-600 |
| Güç-ve-serbest | Asılı | 100-2.000 kg | 0-12 m/dk | Evet | USD 600-1.600 |
| Ters power-and-free | Taşıyıcı üzerinde ayakta | 200-3.000 kg | 0-10 m/dk | Evet | USD 900-2.200 |
| Rulo konveyör | Düz yatık | 50-2.000 kg | 1-15 m/dk | Kısmi | USD 250-700 |
Metre başına maliyet, ray, zincir, tahrik ve taşıyıcıları kapsayan Çin fabrika çıkışı tahmini bir değerdir; kurulum ve kontrol sistemleri hariçtir.
Her tipi ne zaman seçmelisiniz?
| Askılı zincir | tek ürün ailesi, sabit hacim, bir delikten veya kenardan asılabilen parçalar. En basit ve metre başına en ucuz. Çoğu donanım, beyaz eşya ve profil hattı. |
|---|---|
| Zemin bandı | asılamayan düz paneller, saclar, levhalar ve parçalar. Mobilya ve düz sac kaplamada yaygındır. |
| Güç-ve-serbest | karışık modeller, manuel rötuş istasyonları veya hat hareket etmeye devam ederken parçaların yükleme için durması gereken yerler. Farklı parçaların farklı fırın bekleme sürelerine ihtiyaç duyduğu durumlarda da kullanılır. |
| Ters power-and-free | Asılamayan ağır veya hacimli parçalar, örneğin makine şasileri ve büyük kaynaklı imalatlar. |
| Rulo | Hatta blast ve kaplama işleminden geçen plaka, kiriş ve profiller. |
| Teslimat sicili | 36 ülkede 500+ müşteri için 800+ boya hattı (MUSI mühendislik ekibi, 2011'den bu yana toplam) |
| Hizmetler | Tek bir şirketten tasarım, üretim, montaj, devreye alma, operatör eğitimi ve satış sonrası destek |
Hat hızı ve taşıyıcı aralığı nasıl hesaplanır?
- Gerekli çıktı: örneğin saatte 400 parça.
- Taşıyıcı başına parça: örneğin 4, yani saatte 100 taşıyıcı.
- Taşıyıcı adımı: en büyük parça genişliği artı 150-250 mm boşluk, örneğin 0,6 m.
- Hat hızı = saatteki taşıyıcı x adım / 60 = 100 x 0,6 / 60 = 1,0 m/dak.
- Fırın uzunluğu = hat hızı x kür süresi. 1,0 m/dk ve 15 dk kürde, 15 m.
Hesaplamayı ters yönde yapmak, herhangi bir teklif için faydalı bir tutarlılık kontrolüdür: tedarikçinin fırın uzunluğu, belirttiği hat hızına bölündüğünde makul bir kür süresine eşit çıkmıyorsa, hat mühendislik açısından tasarlanmamıştır.
Asabileceğiniz yükü ne sınırlar?
| Zincir tipi | Diş başına tipik yük | Tipik kullanım |
|---|---|---|
| X348 (3 inç) | 45 kg'a kadar | Hafif donanım, küçük parçalar |
| X458 (4 inç) | 90 kg'a kadar | Genel endüstriyel |
| X678 (6 inç) | 180 kg'a kadar | Cihaz, orta kaynaklı parçalar |
| Güçlü ve serbest 3 inç | Taşıyıcı başına 250 kg'a kadar | Karma model hatları |
| Güçlü ve serbest 6 inç | Taşıyıcı başına 1.000 kg'a kadar | Ağır makineler |
Kanca ve taşıyıcı kütlesi her geçişte fırın enerjisinden düşer. Aynı hatta hafif ve ağır parçalar işlendiğinde, tek bir ağır üniversal taşıyıcı yerine iki taşıyıcı tasarımı kullanmak genellikle fırın yakıtının %5-12'sini tasarruf ettirir.
Yaygın konveyör tasarım hataları nelerdir?
| Adım aralığı çok dar ayarlanmış | parçalar kabinde birbirini gölgeler ve karşılıklı yüzeylerde ince film oluşur. |
|---|---|
| Kabin öncesinde tampon alan yok | yukarı akıştaki herhangi bir durma, kabini ve fırını boşta çalıştırır. |
| Zincir yağlamasından parçalara damlayan gres | kaplama bölgelerinden geçen kapalı rulmanlar veya kapalı bir ray kullanın. |
| Fırında ray genleşmesi hesaba katılmamış | 30 m'lik bir fırın bölümü 200 C'de yaklaşık 30-45 mm genleşir. Genleşme derzleri zorunludur. |
| Yetersiz dönüş yarıçapı | uzun parçalar köşelerde çarpışır. Salınım yarıçapını ortalama parçayla değil, en uzun parçayla kontrol edin. |
Neden konveyörü MUSI Technology'den temin etmelisiniz?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.), Çin merkezli bir anahtar teslim boya hattı üreticisidir ve tek kabinlerden komple boya tesislerine kadar 36 ülkede 500+ müşteriye 800+ boya hattı teslim etmiştir. Konveyörler kabin, fırınlar ve ön işlem tüneliyle birlikte tek bir sistem olarak tasarlanır; böylece hat hızı, askı aralığı ve fırın uzunluğu gerçek parça listenize göre hesaplanır.
- Asma zincirli, zemin bantlı, power-and-free ve ters konfigürasyonlar.
- Standart konfigürasyonlar 30-60 gün içinde sevk edilir; 12 ay tam makine ve 36 ay kritik bileşen garantisi ile. Yapısal parçalar 60 aya kadar garanti kapsamındadır.
- Her hat, yazılı bir performans spesifikasyonuna göre tasarlanır. Hat hızı, kür profili, film kalınlığı ve emisyon seviyesi sözleşmede belirtilir ve sevkiyattan önce fabrika deneme çalışmasında kendi parçanız üzerinde gösterilir.
- Tek bir mühendislik ekibi tüm zinciri yönetir — ön işlem, uygulama, kürleme, taşıma ve emisyon kontrolü — böylece aralarındaki ödünleşimler fabrikanızın zemininde değil, çizim masasında çözülür.
MUSI, yüzey bitirmeyi paketlemeden önceki son adım yerine ürünün bir parçası olarak gören üreticilerle çalışır. Bu, ilk görüşmenin ne hakkında olduğunu değiştirir: parça çizimleri, verim hedefleri ve kendi müşterinizin denetlediği standart, bir model numarası değil. Aynı zamanda devreye almadan sonra ne olduğunu da değiştirir; burada proses ayarı, operatör gelişimi ve yedek parça desteği hattın çalışma ömrü boyunca devam eder.
Şuna bakın: asma zincirli konveyör püskürtme hattı ve zemin bantlı konveyör püskürtme hattı.
Sıkça sorulan sorular
Toz boya hattı için hangi konveyör en iyisidir?
Askıya alınabilen parçalar için varsayılan seçenek havai zincirli konveyördür, çünkü metre başına yaklaşık 180-450 USD ile en ucuzudur ve bakımı en basittir. Askıya alınamayan düz parçalar için zemin bantlı konveyör seçin; hat karışık modeller çalıştırıyorsa veya hat hareket etmeye devam ederken parçaların manuel istasyonlarda durması gerekiyorsa power-and-free sistemini seçin.
Kaplama hattı hızını nasıl hesaplarım?
Hat hızı, saat başına taşıyıcı sayısının taşıyıcı aralığıyla çarpımının 60'a bölünmesine eşittir. Saatte 400 parça, taşıyıcı başına 4 parça ve 0,6 m aralık için bu 100 x 0,6 / 60 = 1,0 m/dak olur. Fırın uzunluğu da hat hızının kür süresiyle çarpımına eşittir; yani 15 dakikalık kür için 15 m ısıtmalı bölge gerekir.
Power-and-free konveyör nedir ve maliyetine ne zaman değer?
Power-and-free, taşıyıcıların tahrik zincirinden ayrılabilmesi, ana zincir çalışmaya devam ederken durdurulup tamponlanabilmesi için iki ray kullanır. Düz havai zincir için metre başına 180-450 USD olan maliyete karşılık metre başına 600-1.600 USD tutar ve hat birkaç parça modeli çalıştırdığında, manuel rötuş istasyonları gerektiğinde veya farklı parçalar için farklı fırın bekleme süreleri gerektiğinde haklı çıkar.
Bir havai konveyör ne kadar ağırlık taşıyabilir?
3 inç X348 zincirde aralık başına yaklaşık 45 kg, 4 inç X458'de 90 kg ve 6 inç X678'de 180 kg. Power-and-free sistemler 3 inçte taşıyıcı başına 250 kg ve 6 inçte 1.000 kg'a kadar taşır. Her zaman ortalama parçaya göre değil, kancalar ve raf dahil en ağır taşıyıcıya göre boyutlandırın.
Konveyör rayı kür fırını içinde genleşir mi?
Evet. 200 C'de çalışan 30 m'lik bir ray bölümü yaklaşık 30-45 mm genleşir. Fırın bölümlerinde genleşme derzleri zorunludur; bunların atlanması rayı burkar ve zincir aşınmasına ve raydan çıkmaya neden olur. Herhangi bir teklifin fırın bölgesinde genleşme payı gösterdiğini kontrol edin.
Taşıyıcı tasarımı işletme maliyetini nasıl etkiler?
Her kilogram kanca ve raf, her geçişte kürleme sıcaklığına kadar ısıtılır ve tekrar soğutulur. Hafif ve ağır parçaların aynı hatta işlendiği durumlarda, tek bir ağır evrensel taşıyıcı yerine iki farklı taşıyıcı tasarımı kullanmak, fırın yakıtını genellikle %5-12 oranında azaltır.
Bu kılavuzdaki rakamlar hakkında. Fiyat aralıkları, Eylül 2026'da MUSI Technology proje tekliflerinden derlenen Çin ex-works tahminleridir ve yalnızca bütçeleme amaçlıdır; kesin fiyat parça zarfına, üretim hızına ve yerel uygunluk gerekliliklerine bağlıdır. Performans rakamları, doğru şekilde belirlenmiş ve doğru şekilde çalıştırılan ekipman için tipik değerlerdir, garanti değildir. Bir sertifika veya müşteriye özel bir rakam doğrulanamadığında, belirtilmek yerine onay için işaretlenmiştir. Son inceleme: 9 Eylül 2026.
Parça boyutunuzu, kapasitenizi ve boya tipinizi bize gönderin — mühendislerimiz 24 saat içinde yanıt verir; parça verileriniz tamamlandığında yerleşim planı ve bütçe gönderilir. MUSI Technology ile iletişime geçin veya göz atın ekipman yelpazemize.
İlgili teknik kılavuzlar
- Kaplama Hattı Yerleşimi: İhtiyacınız Olan Zemin Alanı
Yarı otomatik bir toz hattı 200-400 m2 gerektirir; standart bir otomatik hat 600-1.200 m2. Yerleşim kuralları, U şekli ile düz geçiş, tavan yüksekliği. - Su Bazlı ve Solvent Bazlı Boya: Hat Değişiklikleri
Solvent bazlıdan su bazlı kaplamaya geçiş; kabin nem kontrolünü, flash-off uzunluğunu, malzeme taşımayı ve VOC arıtımını değiştirir. - Toz Boyama Hattı: Türleri, Teknik Özellikleri ve Maliyeti (2026)
Bir toz boya hattı, metal parçaları bir konveyör üzerinde ön işleme tabi tutar, kaplar ve kürler. Hat tipleri, temel özellikler ve 2026 fiyat aralıkları için tam rehber. - Toz Boya Ön İşlem Hattı: Aşamalar ve Maliyet
Bir ön işlem hattı, kaplamadan önce metal yüzeyi yağdan arındırır, durular ve kimyasal olarak dönüştürür. Üç, beş ve yedi aşamalı düzenler, fosfat versus. - BESS Konteyner Kaplama Hattı: Spesifikasyon ve Korozyon
Batarya enerji depolama konteynerleri C4 ila C5 korozyon koruması gerektirir: Sa2.5 derecesine kadar bilyalı kumlama, çinko bakımından zengin astar ve hava koşullarına dayanıklı polyester son kat.
Alıcılardan gelen diğer sorular
Otomatik hatlarda hangi toz boya konveyörü kullanılır?
Yaygın toz boya konveyörü, 1-6 m/min hızda çalışan, taşıyıcı başına 50-500 kg yük taşıyan ve metre başına yaklaşık USD 180-450 maliyeti olan sürekli askılı zincirli konveyördür. Parçaların manuel istasyonlarda durması gerektiğinde Power-and-Free toz boya konveyör sistemleri tercih edilir.
İlgili: askılı zincirli konveyör hattı