Beschichtungslinien-Fördersysteme: Hängebahn vs. Bodenband vs. Power-and-Free (2026)
Kurze Antwort: Hängebahnförderer transportieren hängende Teile kontinuierlich mit 1-6 m/min und sind der Standard für Beschichtungslinien. Bodenbandförderer eignen sich für flach aufgelegte Platten. Ein Bodenband ist das, was die meisten Käufer unter einer Förderband-Beschichtungslinie verstehen, und es verdient seinen Platz dort, wo Teile flach, schwer oder schwierig aufzuhängen sind. Power-and-free ergänzt Stopp- und Pufferfähigkeit für gemischte Modelle und manuelle Stationen. Die Richtkosten liegen bei USD 180-450 pro Meter für Hängebahn und USD 600-1.600 pro Meter für Power-and-free.
Hängebahnsysteme für Beschichtungslinien
Die meisten Pulverbeschichtungs-Fördersysteme sind Hängebahnen: eine Hängebahn mit I-Träger-Schiene, eine geschlossene Schienenbahn für leichte Teile und saubere Pulverräume oder eine Einschienenhängebahn mit Laufwagen für schwere Aufhängevorrichtungen. Power-and-Free-Förderer fügen eine zweite freie Schiene hinzu, sodass Aufhängevorrichtungen anhalten, sich stauen und die Linie wechseln können, während die Antriebskette weiterläuft. Bodenbandförderer handhaben flache Platten, die nicht hängen können.
- Hängebahn: kontinuierlich, am einfachsten, der Standard für automatische Pulverbeschichtungslinien; siehe die Hängebahn-Spritzlinie.
- Geschlossene Schienenbahn: abgedichtete Schiene, weniger Staub- und Schmierstoffverunreinigung.
- Kraft- und Freiförderer: Stopp-and-Buffer, Mischmodellproduktion, höhere Kosten.
- Bodenbandförderer-Beschichtungslinie: flache Teile und Bleche; siehe die Bodenbandförderer-Beschichtungslinie.
Checkliste für Hersteller von Hängeförderern
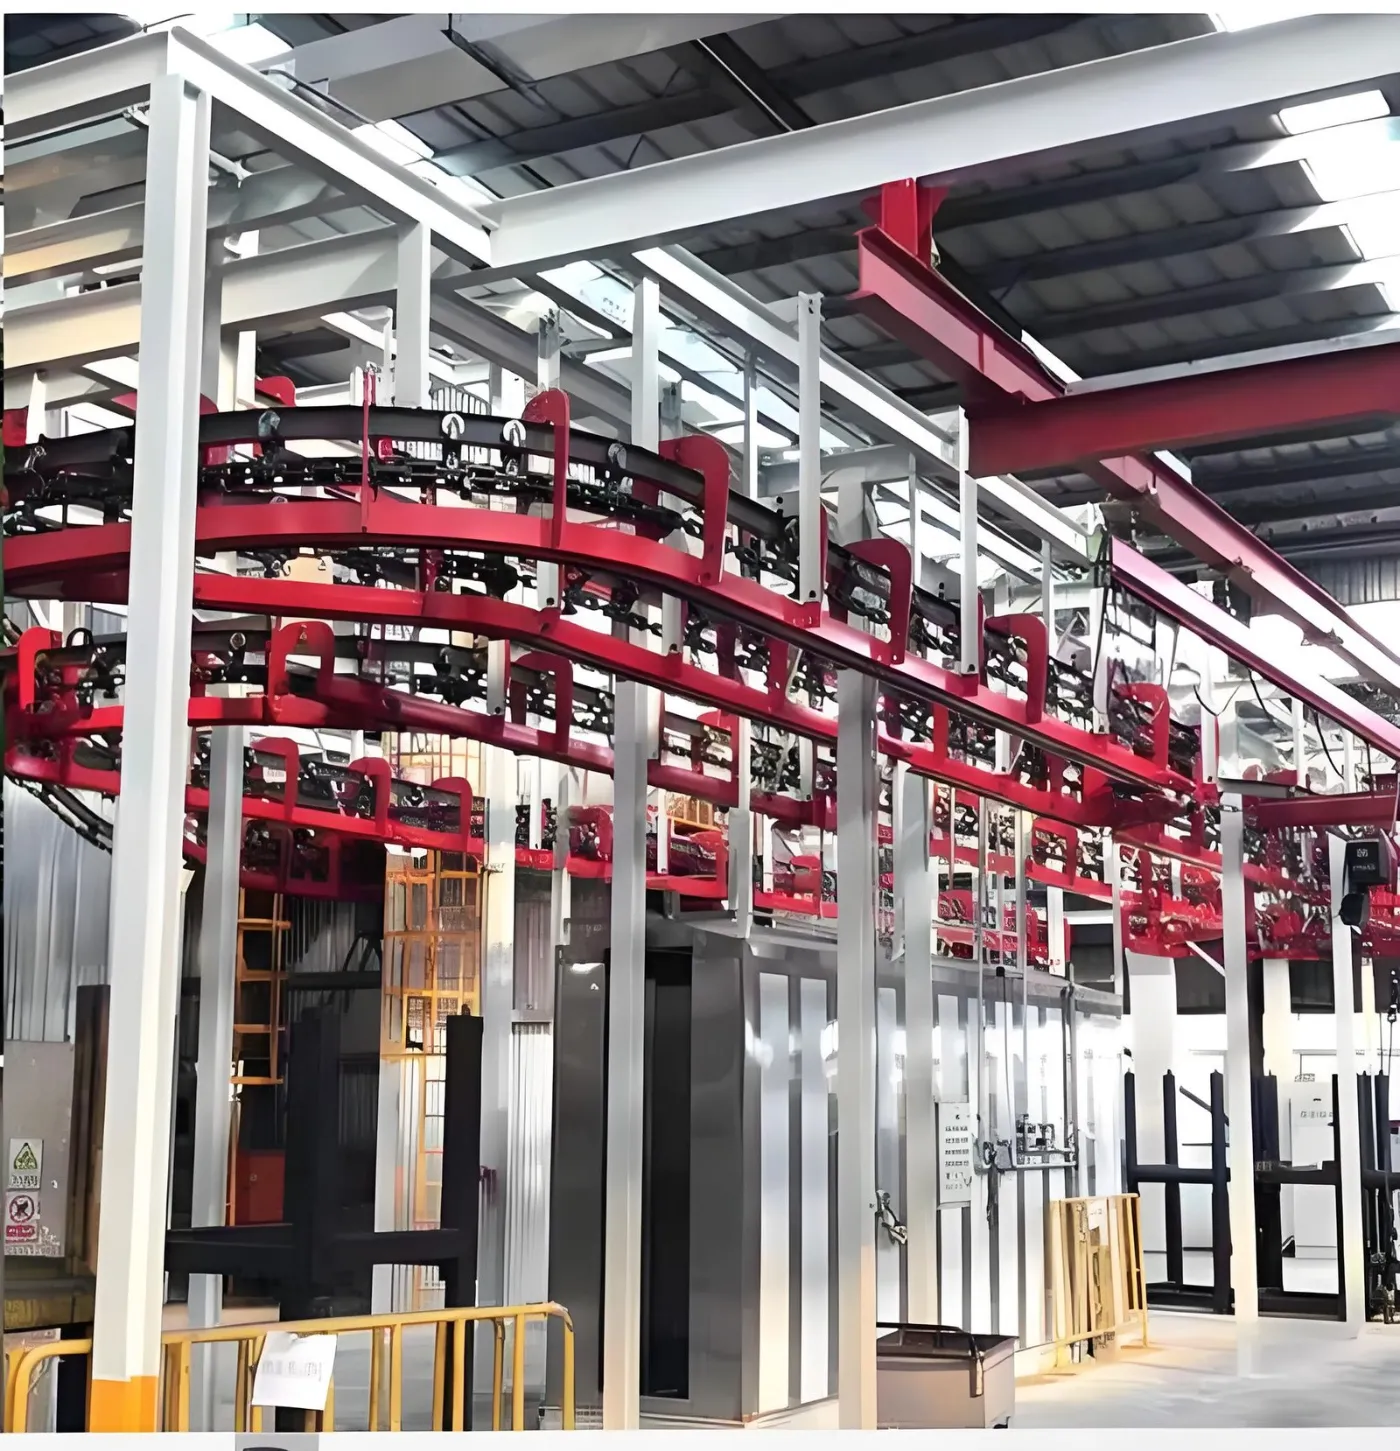
Beim Vergleich von Herstellern von Hängeförderern für ein Lackiersystem prüfen Sie die Last pro Gehänge, Kettenteilung und Zugkraft, Schienenradius, Durchlaufofen-Design, Antriebsredundanz und die im Kabinenbereich verwendete Schmiermethode. Diese entscheiden mehr über Liniengeschwindigkeit und Verfügbarkeit als der Fördererpreis.
Warum kommt die Förderbandentscheidung zuerst?
Die Fördergeschwindigkeit bestimmt die Linienproduktionsgeschwindigkeit, und die Linienproduktionsgeschwindigkeit bestimmt die Ofenlänge, die Tunnellänge und somit den Großteil der Investitionskosten. Eine Änderung des Förderertypen nach der Fixierung des Layouts bedeutet in der Regel eine Neukonstruktion der gesamten Linie. Sie ist die erste Entscheidung, nicht die letzte.
Welche Förderertypen werden in Beschichtungslinien verwendet?
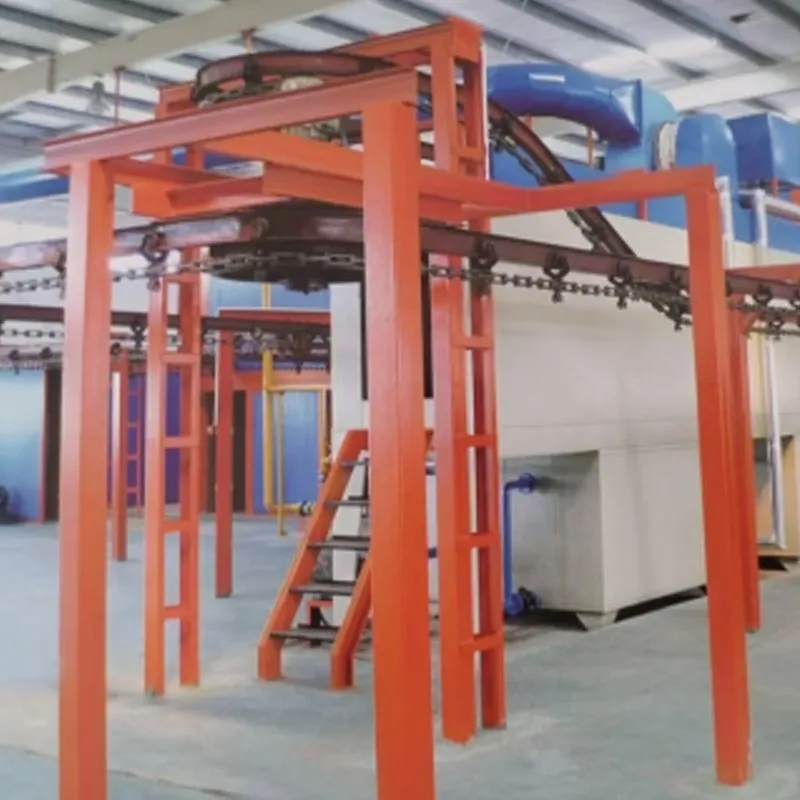
| Typ | Teilorientierung | Max. Teilegewicht pro Träger | Geschwindigkeit | Pufferung | Indikativer Preis pro Meter |
|---|---|---|---|---|---|
| Überkopfkette (kontinuierlich) | Hängend | 50-500 kg | 1-6 m/min | None | 180-450 USD |
| Bodenband / Gewebe | Flach liegen | 10-80 kg | 1-8 m/min | None | 220-600 USD |
| Power-and-free | Hängend | 100-2.000 kg | 0-12 m/min | Ja | 600–1.600 USD |
| Invertierte Power-and-Free | Auf einem Träger stehend | 200–3.000 kg | 0-10 m/min | Ja | USD 900-2.200 |
| Rollenförderer | Flach liegen | 50-2.000 kg | 1-15 m/min | Teilweise | 250-700 USD |
Die Kosten pro Meter sind eine Ex-Works-Schätzung für China, die Schiene, Kette, Antrieb und Träger abdeckt und Installation sowie Steuerung ausschließt.
Wann sollte man sich für welchen Typ entscheiden?
| Hängeförderer | Einzelne Produktfamilie, konstantes Volumen, Teile, die an einem Loch oder einer Kante hängen können. Am einfachsten und günstigsten pro Meter. Die meisten Hardware-, Geräte- und Profillinien. |
|---|---|
| Bodenband | Flachpaneele, Bleche, Platten und Teile, die nicht hängen können. Häufig in der Möbel- und Flachblechbeschichtung. |
| Power-and-free | Gemischte Modelle, manuelle Nachbearbeitungsstationen oder dort, wo Teile zum Beladen anhalten müssen, während die Linie weiterläuft. Wird auch verwendet, wenn verschiedene Teile unterschiedliche Verweilzeiten im Ofen benötigen. |
| Invertierte Power-and-Free | Schwere oder sperrige Teile, die nicht hängen können, wie Maschinenrahmen und große Schweißkonstruktionen. |
| Rolle | Platten, Träger und Profile, die in Linie durch Strahl- und Beschichtungsanlagen laufen. |
Wie berechnet man die Liniengeschwindigkeit und den Trägerabstand?
- Erforderliche Ausgabe: zum Beispiel 400 Teile pro Stunde.
- Teile pro Träger: zum Beispiel 4, also 100 Träger pro Stunde.
- Trägerfrequenz: größte Teilebreite plus 150–250 mm Freiraum, zum Beispiel 0,6 m.
- Linientempo = Träger pro Stunde x Steigung / 60 = 100 x 0,6 / 60 = 1,0 m/min.
- Ofenlänge = Liniengeschwindigkeit x Aushärtezeit. Bei 1,0 m/min und 15 min Aushärtung, 15 m.
Die Berechnung in die andere Richtung durchzuführen, ist eine nützliche Plausibilitätsprüfung für jedes Angebot: Wenn die Ofenlänge des Lieferanten geteilt durch die angegebene Linienproduktionsgeschwindigkeit keine sinnvolle Aushärtezeit ergibt, wurde die Linie nicht fachgerecht ausgelegt.
Was begrenzt die Last, die du aufhängen kannst?
| Kettentyp | Typische Last pro Pitch | Typische Verwendung |
|---|---|---|
| X348 (3 Zoll) | Bis zu 45 kg | Leichte Hardware, kleine Teile |
| X458 (4 Zoll) | Bis zu 90 kg | Allgemeine Industrie |
| X678 (6 Zoll) | Bis zu 180 kg | Gerät, mittlere Schweißkonstruktionen |
| Power-and-free 3 Zoll | Bis zu 250 kg pro Träger | Gemischte Modelllinien |
| Power-and-free 6 Zoll | Bis zu 1.000 kg pro Träger | Schwere Maschinen |
Haken- und Trägermasse zählen bei jedem Durchlauf gegen die Ofenenergie. Wo dieselbe Linie leichte und schwere Teile fährt, spart die Verwendung von zwei Trägerausführungen anstelle eines einzigen schweren Universalträgers üblicherweise 5-12 % Ofenbrennstoff.
Welche häufigen Fehler gibt es beim Design von Förderanlagen?
| Zu enge Teilung | Teile beschatten sich gegenseitig in der Kabine und erzeugen einen dünnen Film auf den gegenüberliegenden Oberflächen. |
|---|---|
| Kein Puffer vor der Kabine | Jede Störung stromaufwärts legt die Kabine und den Ofen still. |
| Fett von der Kettenschmierung tropft auf die Teile | Verwenden Sie abgedichtete Lager oder eine geschlossene Schiene durch Beschichtungszonen. |
| Schienendehnung im Ofen nicht berücksichtigt | Ein 30 m langer Ofenabschnitt dehnt sich bei 200 °C um etwa 30-45 mm aus. Dehnungsfugen sind zwingend erforderlich. |
| Zu geringer Wenderadius | Lange Teile kollidieren an Ecken. Prüfen Sie den Schwenkradius mit dem längsten Teil, nicht mit dem durchschnittlichen. |
Warum einen Förderer von MUSI Technology beziehen?
MUSI Technology (Changzhou Musi Environmental Technology Co., Ltd.) ist ein in China ansässiger Hersteller von schlüsselfertigen Beschichtungslinien, gegründet 2021, mit über 800 gelieferten Beschichtungslinien an über 500 Kunden in 36 Ländern, von einzelnen Kabinen bis hin zu kompletten Lackieranlagen. Förderer werden mit Kabine, Öfen und Vorbehandlungstunnel als ein System konstruiert, sodass Linien geschwindigkeit, Trägerteilung und Ofenlänge aus Ihrer tatsächlichen Teileliste berechnet werden.
- Hängebahn, Bodenband, Power-and-Free- und Inverted-Konfigurationen.
- Standardkonfigurationen werden in 30-60 Tagen geliefert, mit einer 12-monatigen Garantie auf die gesamte Maschine und einer 36-monatigen Garantie auf kritische Komponenten.
- Jede Linie wird nach einer schriftlichen Leistungsspezifikation konstruiert. Liniengeschwindigkeit, Härtungsprofil, Schichtdicke und Emissionsniveau werden im Vertrag festgelegt und beim Werksprobelauf vor dem Versand an Ihrem eigenen Teil nachgewiesen.
- Ein Engineering-Team verantwortet die gesamte Kette – Vorbehandlung, Applikation, Härtung, Förderung und Emissionskontrolle –, sodass die Kompromisse zwischen ihnen am Reißbrett geklärt werden, nicht in Ihrer Fabrikhalle.
MUSI arbeitet mit Herstellern zusammen, die die Oberflächenveredelung als Teil des Produkts betrachten und nicht als letzten Schritt vor dem Verpacken. Das verändert, worum es im ersten Gespräch geht: um Teilezeichnungen, Durchsatzziele und den Standard, gegen den Ihr eigener Kunde auditiert, nicht um eine Modellnummer. Es verändert auch, was nach der Inbetriebnahme geschieht, wo Prozessoptimierung, die Entwicklung der Bediener und Ersatzteilunterstützung über die gesamte Lebensdauer der Linie hinweg weitergehen.
Siehe die Hängebahn-Spritzlinie und die Bodenbandförderer-Spritzlinie.
Häufig gestellte Fragen
Welcher Förderer ist am besten für eine Pulverbeschichtungsanlage geeignet?
Ein Hängeförderer ist die Standardlösung für Teile, die hängen können, da er mit etwa USD 180-450 pro Meter der günstigste und am einfachsten zu wartende ist. Wählen Sie ein Bodenband für flache Teile, die nicht hängen können, und Power-and-Free, wenn die Linie gemischte Modelle fährt oder Teile an manuellen Stationen anhalten müssen, während die Linie weiterläuft.
Wie berechne ich die Geschwindigkeit einer Beschichtungslinie?
Die Liniengeschwindigkeit entspricht der Anzahl der Träger pro Stunde multipliziert mit dem Trägerabstand geteilt durch 60. Bei 400 Teilen pro Stunde, 4 Teilen pro Träger und einem Abstand von 0,6 m ergibt das 100 x 0,6 / 60 = 1,0 m/min. Die Ofenlänge entspricht dann der Liniengeschwindigkeit multipliziert mit der Aushärtezeit, also benötigen 15 Minuten Aushärtung eine 15 m lange beheizte Zone.
Was ist ein Power-and-Free-Förderer und wann lohnt sich die Investition?
Power-and-free verwendet zwei Schienen, sodass die Träger von der Antriebskette gelöst, angehalten und gepuffert werden können, während die Hauptkette weiterläuft. Es kostet USD 600-1.600 pro Meter gegenüber USD 180-450 für eine einfache Hängeförderkette und ist gerechtfertigt, wenn die Linie mehrere Teilemodelle fährt, manuelle Nacharbeitsstationen benötigt oder unterschiedliche Ofenverweilzeiten für verschiedene Teile erfordert.
Wie viel Gewicht kann ein Hängeförderer tragen?
Etwa 45 kg pro Gehänge auf einer 3-Zoll-X348-Kette, 90 kg auf einer 4-Zoll-X458 und 180 kg auf einer 6-Zoll-X678. Power-and-free-Systeme tragen 250 kg pro Träger bei 3 Zoll und bis zu 1.000 kg bei 6 Zoll. Stets nach dem schwersten Träger einschließlich Haken und Aufnahme dimensionieren, nicht nach dem Durchschnittsteil.
Dehnt sich die Förderstrecke im Härteofen aus?
Ja. Ein 30 m langer Streckenabschnitt, der bei 200 °C läuft, dehnt sich um etwa 30–45 mm aus. Dehnungsfugen sind in den Ofenabschnitten zwingend erforderlich; werden sie weggelassen, verzieht sich die Strecke und verursacht Kettenverschleiß und Entgleisungen. Prüfen Sie, ob jedes Angebot eine Dehnungsvorkehrung in der Ofenzone ausweist.
Wie beeinflusst die Konstruktion des Trägers die Betriebskosten?
Jedes Kilogramm Haken und Aufhängung wird bei jedem Durchlauf auf Härtungstemperatur erhitzt und wieder abgekühlt. Wenn eine Linie sowohl leichte als auch schwere Teile fährt, senkt die Verwendung von zwei Trägerkonstruktionen anstelle eines einzigen schweren Universalträgers den Ofenbrennstoffverbrauch üblicherweise um 5–12 %.
Über die Abbildungen in diesem Leitfaden. Preisspannen sind Ex-Works-Schätzungen für China, zusammengestellt im September 2026 aus Projektangeboten von MUSI Technology, und dienen ausschließlich der Budgetierung; ein verbindlicher Preis hängt von Teileumfang, Durchsatz und lokalen Compliance-Anforderungen ab. Leistungsangaben sind typische Werte für korrekt spezifizierte und korrekt betriebene Geräte, keine Garantien. Wo eine Zertifizierung oder eine kundenspezifische Angabe nicht verifiziert werden konnte, ist sie zur Bestätigung markiert statt angegeben. Letzte Überprüfung: 9. September 2026.
Senden Sie uns Ihre Teilegröße, Ihren Durchsatz und Ihre Beschichtungsart – unsere Ingenieure antworten innerhalb eines Arbeitstages mit einem Layout und einem Budget. Kontaktieren Sie MUSI Technology oder durchsuchen unsere Gerätepalette.
Zugehörige technische Leitfäden
- Pulverbeschichtungslinie für Räder & Chassis: Spezifikation & Kosten
Räder und Fahrwerksteile tragen die härtesten Korrosions- und Optikspezifikationen in der Automobilbeschichtung. Schichtaufbau, Filiform- und Salzsprühziele, Linie. - VOC-Behandlung: RTO vs. RCO vs. Aktivkohle vs. Rotor
Vergleichen Sie RTO, RCO, Aktivkohleadsorption und Zeolith-Rotor-Konzentratoren für die VOC-Behandlung in Lackierlinien: Effizienz, Kosten und beste Eignung. - Komplette Beschichtungslinie Kosten: Budgetleitfaden 2026
Eine komplette Pulverbeschichtungsanlage kostet zwischen USD 45.000 für eine halbautomatische Einrichtung und USD 2.000.000 für eine vollautomatische Anlage. - Strahlmittel-Auswahlleitfaden: Welches Schleifmittel?
Welches Schleifmittel für welche Aufgabe: Stahlschrot und -grit, Granat, Aluminiumoxid und Glasperlen im Vergleich hinsichtlich Härte, erzeugtem Profil, Wiederverwendungszyklen,. - Sandstrahl- & Kugelstrahlanlagen Leitfaden 2026
Vergleichen Sie Drehtisch-, Haken-, Taumelband- und Rollenband-Strahlmaschinen: Funktionsprinzip, Spezifikationen, Anwendungen und Kostenbereiche.