コーティングラインコンベヤ:オーバーヘッドチェーン vs フロアベルト vs パワーアンドフリー(2026)
簡単に答えると: オーバーヘッドチェーンコンベアは吊り下げ部品を1~6 m/minで連続搬送し、コーティングラインのデフォルトです。フロアベルトコンベアは平らなパネルを載せるのに適しています。フロアベルトはほとんどの購入者がコンベアベルトコーティングラインと意味するもので、部品が平ら、重い、または吊り下げにくい場合にその価値を発揮します。パワーアンドフリーは混在モデルと手動ステーション用に停止・バッファ機能を追加します。目安コストはオーバーヘッドチェーンで1メートルあたりUSD 180~450、パワーアンドフリーで1メートルあたりUSD 600~1,600です。
塗装ライン用オーバーヘッドコンベアシステム
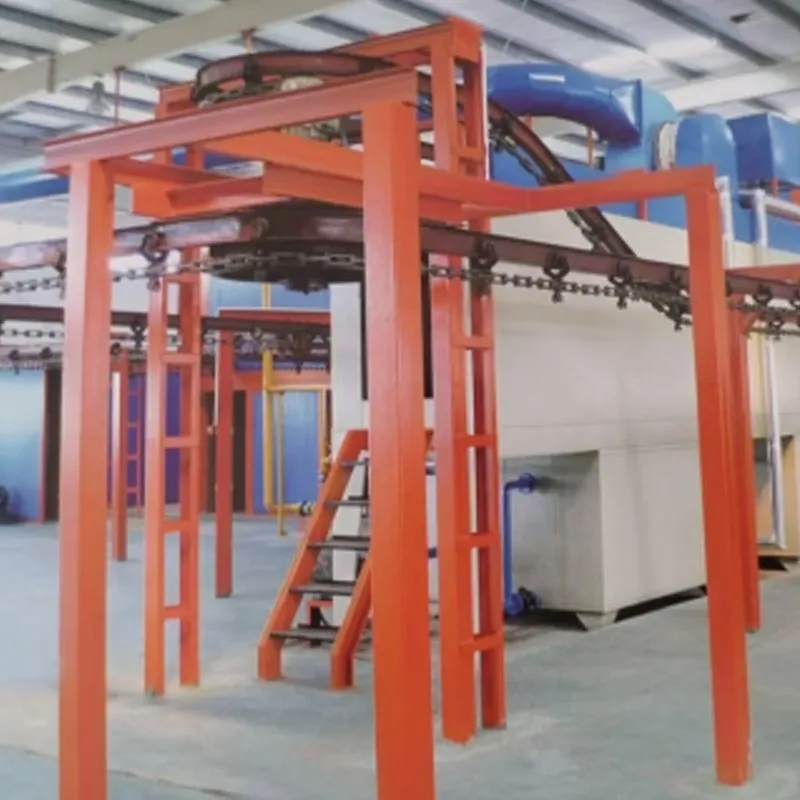
ほとんどの粉体塗装コンベアシステムはオーバーヘッドコンベアである:Iビームトラック付きオーバーヘッドチェーンコンベア、軽量部品とクリーンな粉体室向けの密閉トラックコンベア、または重量ハンガー向けトロリー付きオーバーヘッドモノレールコンベア。パワーアンドフリーコンベアは第二のフリートラックを追加し、駆動チェーンが動き続ける間にハンガーを停止、蓄積、ライン切替できる。フロアベルトコンベアは吊り下げられない平らなパネルを扱う。
- オーバーヘッドチェーンコンベア:連続式、最もシンプル、自動粉体塗装ラインの標準。参照: オーバーヘッドチェーンコンベアスプレーライン.
- 密閉トラックコンベア:密閉トラック、粉塵と潤滑剤汚染が少ない。
- パワーアンドフリーコンベア:停止とバッファ、混流生産、より高コスト。
- フロアベルトコンベア塗装ライン:平らな部品とシート。参照: フロアベルトコンベア塗装ライン.
オーバーヘッドコンベアメーカーチェックリスト
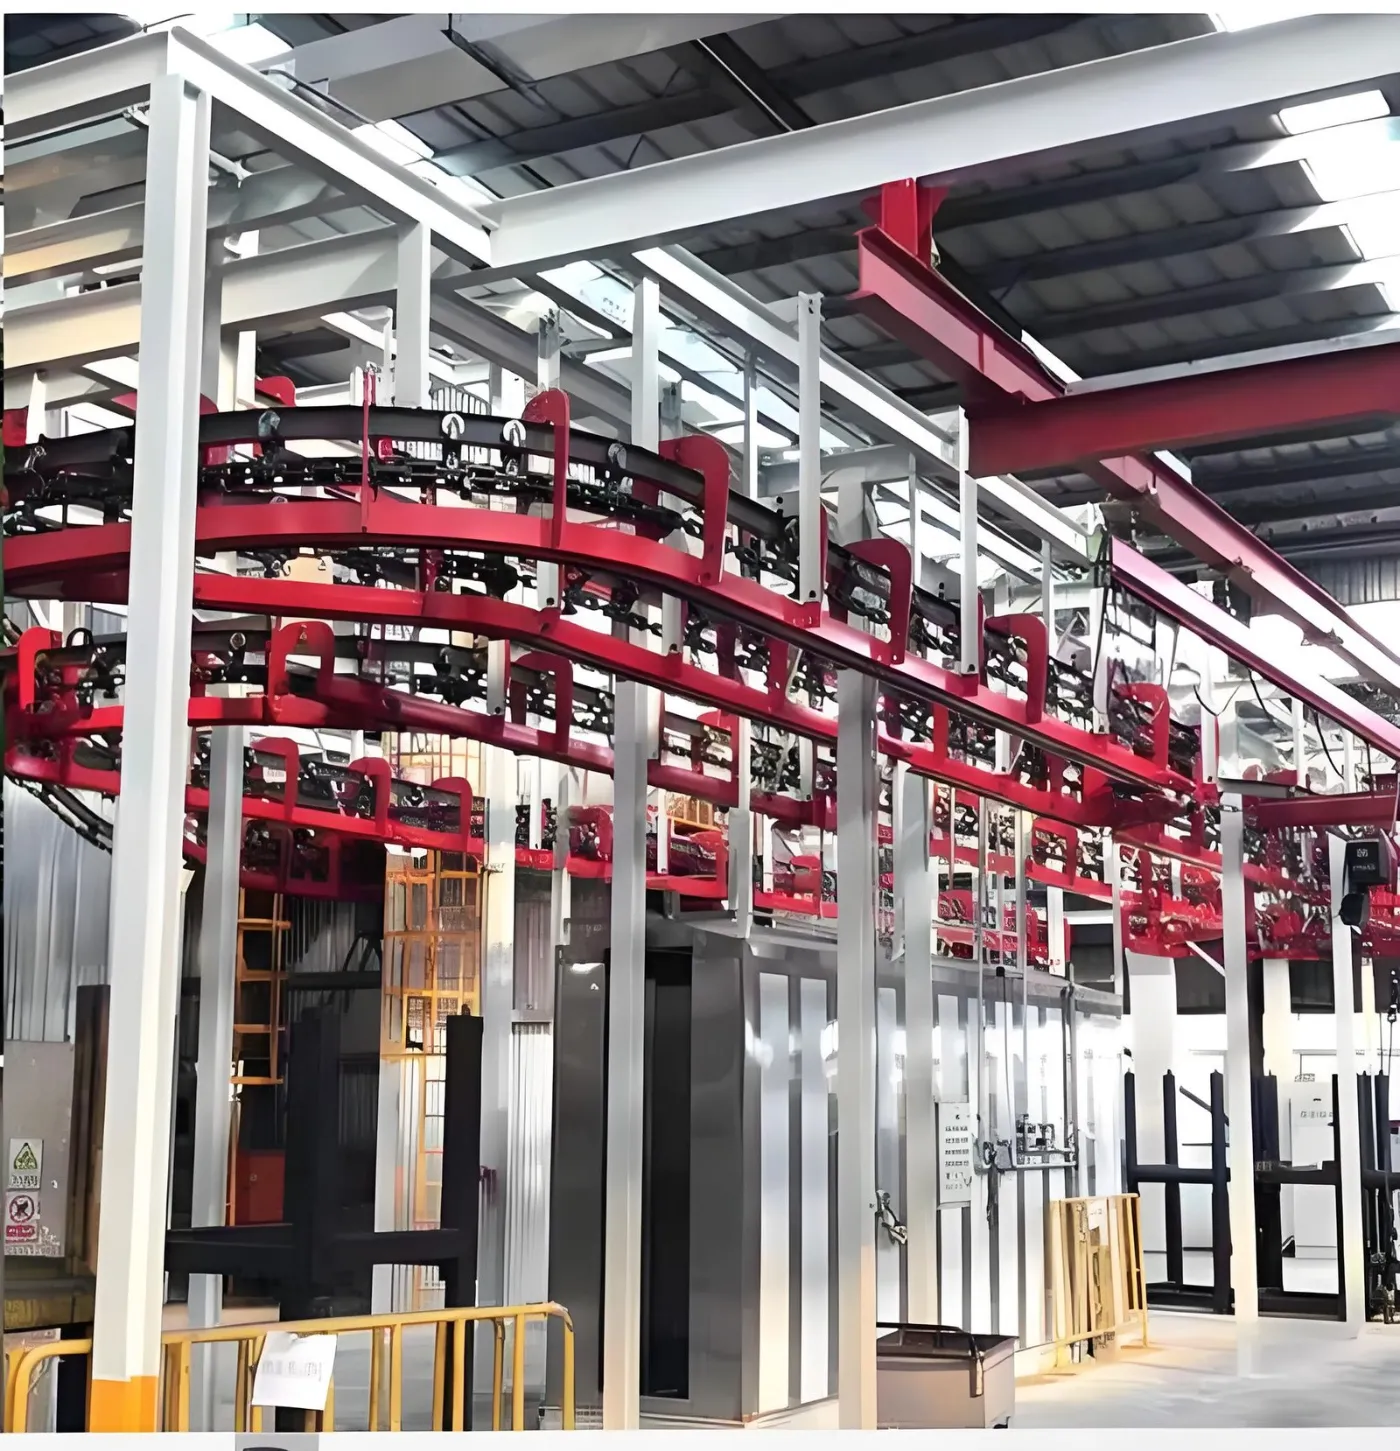
塗装システム用のオーバーヘッドコンベアメーカーを比較する際は、ハンガー当たりの積載量、チェーンピッチと引張力、トラック半径、炉の通過設計、駆動冗長性、ブースゾーン内で使用される潤滑方法を確認する。これらはコンベア価格よりもライン速度と稼働率を左右する。
なぜコンベヤの決定が最初に来るのか?
コンベアはライン速度を固定し、ライン速度はオーブン長、トンネル長、ひいては資本コストの大部分を固定する。レイアウト確定後にコンベアタイプを変更するということは、通常、ライン全体を再設計することを意味する。これは最後の決定ではなく、最初の決定である。
塗装ラインではどのようなコンベヤタイプが使用されていますか?
| タイプ | パーツの向き | キャリアあたりの最大部品重量 | スピード | バッファリング | メートルあたりの参考価格 |
|---|---|---|---|---|---|
| オーバーヘッドチェーン(連続式) | ハンギング | 50-500 kg | 1~6 m/min | “None”は日本語でもそのまま「None」と表記します。 | 180〜450米ドル |
| フロアベルト/メッシュ | 寝そべり | 10-80 kg | 1-8 m/min | “None”は日本語でもそのまま「None」と表記します。 | USD 220-600 |
| パワーアンドフリー | ハンギング | 100~2,000 kg | 0~12 m/min | はい | 600~1,600米ドル |
| インバーテッド・パワー・アンド・フリー | 空母の上に立って | 200~3,000 kg | 0-10 m/min | はい | 900~2,200米ドル |
| ローラーコンベア | 寝そべり | 50~2,000 kg | 1-15 m/min | 部分的 | 250~700米ドル |
1メートルあたりのコストは、中国の工場渡し概算であり、トラック、チェーン、駆動装置、キャリアを含み、設置および制御装置は含みません。
それぞれのタイプはいつ選ぶべきですか?
| オーバーヘッドチェーン | 単一製品ファミリー、安定した量、穴や端から吊り下げられる部品。最もシンプルで最も安価なメートル単位。ほとんどのハードウェア、家電、プロファイルライン。 |
|---|---|
| フロアベルト | 吊り下げができない平板、シート、ボード、部品。家具や平板シートの塗装で一般的。 |
| パワーアンドフリー | 混合モデル、手作業によるタッチアップステーション、またはラインが動き続ける間に部品を積み込むために停止する必要がある場合。また、異なる部品に異なるオーブン滞留時間が必要な場合にも使用されます。 |
| インバーテッド・パワー・アンド・フリー | 吊り下げることができない重量物やかさばる部品、例えば機械フレームや大型溶接構造物など。 |
| ローラー | プレート、ビーム、プロファイルがブラストおよびコーティングをインラインで通過する。 |
ライン速度とキャリア間隔はどのように計算しますか?
- 必要な出力: 例えば1時間あたり400個。
- キャリアあたりの部品数: 例えば4の場合、1時間あたり100キャリアです。
- キャリアピッチ: 最大部品幅に150~250 mmのクリアランスを加えた値、例えば0.6 m。
- ライン速度 = 1時間あたりの搬送数 × ピッチ / 60 = 100 × 0.6 / 60 = 1.0 m/min。
- オーブンの長さ =ライン速度×硬化時間。1.0 m/min、硬化15分の場合、15 m。
逆方向で計算してみることは、どんな見積もりに対しても有効な健全性チェックです。サプライヤーのオーブン長を提示されたライン速度で割った値が妥当な硬化時間にならない場合、そのラインは設計されていません。
吊り下げられる荷重を制限するものは何ですか?
| チェーンタイプ | ピッチあたりの標準荷重 | 典型的な使用 |
|---|---|---|
| X348(3インチ) | 最大45 kg | 軽いハードウェア、小さな部品 |
| X458(4インチ) | 最大90 kg | 一般産業 |
| X678(6インチ) | 最大180 kg | アプライアンス、中型溶接構造物 |
| パワーアンドフリー 3インチ | キャリアあたり最大250 kg | 混流生産ライン |
| パワーアンドフリー 6インチ | キャリアあたり最大1,000 kg | 重機 |
フックとキャリアの質量は、パスごとにオーブンのエネルギーに影響します。同じラインで軽い部品と重い部品を流す場合、1つの重い万能キャリアではなく2つのキャリア設計を使うことで、通常オーブン燃料の5~12%を節約できます。
コンベア設計における一般的なミスとは?
| ピッチ設定が狭すぎる | ブース内で部品が互いに影を作り、対向面に薄い膜ができる。 |
|---|---|
| ブース手前にバッファがない | 上流で停止が発生すると、ブースとオーブンがアイドル状態になる。 |
| チェーン給油のグリスがワークに垂れる | シールドベアリングまたは塗装ゾーンを通る密閉トラックを使用する。 |
| オーブン内のレール熱膨張が考慮されていない | 30 mのオーブンセクションは200 Cで約30~45 mm膨張する。エキスパンションジョイントは必須である。 |
| 旋回半径が不足している | 長い部品がコーナーで衝突する。平均ではなく、最も長い部品でスイング半径を確認すること。 |
なぜMUSI Technologyからコンベアを調達するのか?
MUSI Technology(常州慕思環境科技有限公司)は、ターンキー塗装ラインの中国のメーカーで、2021年に設立され、36か国、500社以上のお客様に800以上の塗装ラインを納入してきました。単一ブースから完成塗装工場まで対応しています。コンベアは、ブース、オーブン、前処理トンネルを一つのシステムとして設計されているため、ライン速度、キャリアピッチ、オーブン長は実際の部品リストから計算されます。
- オーバーヘッドチェーン、フロアベルト、パワーアンドフリー、反転構成。
- 標準構成は30~60日で出荷され、12か月の全機保証と36か月の重要部品保証が付きます。
- すべてのラインは、書面による性能仕様に基づいて設計されています。ライン速度、硬化プロファイル、膜厚、排出レベルは契約に明記され、出荷前の工場試運転であなた自身の部品において実証されます。
- 一つのエンジニアリングチームが、前処理、塗布、硬化、搬送、排出制御までの全チェーンを担っているため、それらの間のトレードオフは、お客様の工場の現場ではなく、設計段階で解決されます。
MUSIは、表面仕上げを梱包前の最終工程ではなく製品の一部として捉えるメーカーと協働しています。そのことは、最初の会話の内容を変えます。型番ではなく、部品図面、スループット目標、そして自社のお客様が監査で照らし合わせる標準についての会話になるのです。また、試運転後に何が起こるかも変えます。プロセス調整、オペレーター育成、スペアパーツ支援が、ラインの稼働期間中ずっと続きます。
見て オーバーヘッドチェーンコンベアスプレーライン そしてその フロアベルトコンベアスプレーライン.
よくある質問
粉体塗装ラインに最適なコンベアはどれですか?
吊り下げ可能な部品にはオーバーヘッドチェーンコンベアが標準です。なぜなら、1メートルあたり約180~450米ドルと最も安価で、保守も最も簡単だからです。吊り下げできない平らな部品にはフロアベルトを選び、ラインで混合モデルを流したり、ラインを止めずに手動ステーションで部品を停止させる必要がある場合はパワーアンドフリーを選びます。
塗装ライン速度はどのように計算しますか?
ライン速度は、1時間あたりのキャリア数にキャリアピッチを掛けて60で割った値に等しくなります。1時間あたり400部品、キャリアあたり4部品、ピッチ0.6 mの場合、100 x 0.6 / 60 = 1.0 m/minとなります。オーブン長はライン速度に硬化時間を掛けた値になるため、15分の硬化には15 mの加熱ゾーンが必要です。
パワーアンドフリーコンベアとは何で、いつコストに見合いますか?
パワーアンドフリーは2本のトラックを使用するため、キャリアを駆動チェーンから切り離し、メインチェーンを動かしたまま停止およびバッファリングできます。価格は1メートルあたり600~1,600米ドルで、通常のオーバーヘッドチェーンの180~450米ドルと比較されます。ラインで複数の部品モデルを流す場合、手動タッチアップステーションが必要な場合、または部品ごとに異なるオーブン滞留時間が必要な場合に正当化されます。
オーバーヘッドコンベアはどのくらいの重量を運べますか?
3インチX348チェーンでは1ピッチあたり約45 kg、4インチX458では90 kg、6インチX678では180 kgです。パワーアンドフリーシステムは、3インチでキャリアあたり250 kg、6インチで最大1,000 kgを運びます。常に平均部品ではなく、フックとラッキングを含む最も重いキャリアでサイズを決定してください。
コンベアトラックは硬化炉内で膨張しますか?
はい。200°Cで稼働する30mのトラックセクションは、およそ30~45mm膨張します。炉のセクションにはエキスパンションジョイントが必須です。これを省略するとトラックが座屈し、チェーンの摩耗や脱輪を引き起こします。見積書に炉ゾーンでの膨張対策が記載されているか確認してください。
キャリアの設計はランニングコストにどのように影響しますか?
フックとラッキングの1キログラムごとに、通過するたびに硬化温度まで加熱され、再び冷却されます。1つのラインで軽い部品と重い部品の両方を流す場合、単一の重汎用キャリアではなく2種類のキャリア設計を使用することで、通常炉の燃料を5~12%削減できます。
このガイドの図について。 価格帯は、2026年9月にMUSI Technologyのプロジェクト見積もりから作成された中国工場渡しの概算であり、予算作成用にのみ提供されています。確定価格は、部品のエンベロープ、スループット、および現地のコンプライアンス要件によって異なります。性能数値は、適切に仕様設定され適切に運用された装置の典型値であり、保証値ではありません。認証または顧客固有の数値を検証できなかった場合は、記載せず確認対象としてマークしています。最終レビュー日:2026年9月9日。
部品サイズ、スループット、コーティングの種類をお送りください。弊社のエンジニアが1営業日以内にレイアウトと予算をご返信します。 MUSI Technologyにお問い合わせ または閲覧 弊社の設備ラインナップ.
関連技術ガイド
- ホイール&シャシー粉体塗装ライン:仕様とコスト
ホイールとシャーシ部品は、自動車塗装において最も厳しい腐食および外観仕様を担っています。コートスタック、フィリフォームおよび塩水噴霧目標、ライン。 - VOC処理:RTO対RCO対活性炭対ローター
スプレーコーティングラインのVOC処理におけるRTO、RCO、活性炭吸着、ゼオライトローター濃縮装置の比較:効率、コスト、最適な用途。 - 塗装ライン全体のコスト:2026年予算ガイド
粉末塗装ラインの完全な設備は、半自動セットアップで45,000米ドルから、全自動プラントで2,000,000米ドルです。 - ブラストメディア選定ガイド:どの研磨材を選ぶか?
どの作業にどの研磨材か:スチールショットとグリット、ガーネット、酸化アルミニウム、ガラスビーズを硬度、形成されるプロファイル、再利用サイクルで比較。 - サンドブラスト&ショットピーニング装置ガイド 2026
ロータリーテーブル、フックタイプ、タンブルベルト、ローラーコンベア式ブラストマシンを比較:動作原理、仕様、用途、コスト範囲。