Pulverbeschichtung von Automobilrädern und Fahrgestellen: Spezifikation, Linienauslegung und Kosten (2026)
Kurze Antwort: Automobilräder durchlaufen typischerweise einen dreischichtigen Pulveraufbau — Primer, Basislack und Klarlack — bei 90 bis 140 Mikrometern, getestet auf 750 bis 1.000 Stunden Salzsprühnebel plus eine Filiformkorrosionsanforderung. Fahrwerksteile erhalten eine einzelne Funktionsbeschichtung bei 60 bis 100 Mikrometern. Eine dedizierte Radlinie kostet USD 600.000 bis 1.600.000; eine Fahrwerkslinie USD 400.000 bis 900.000.
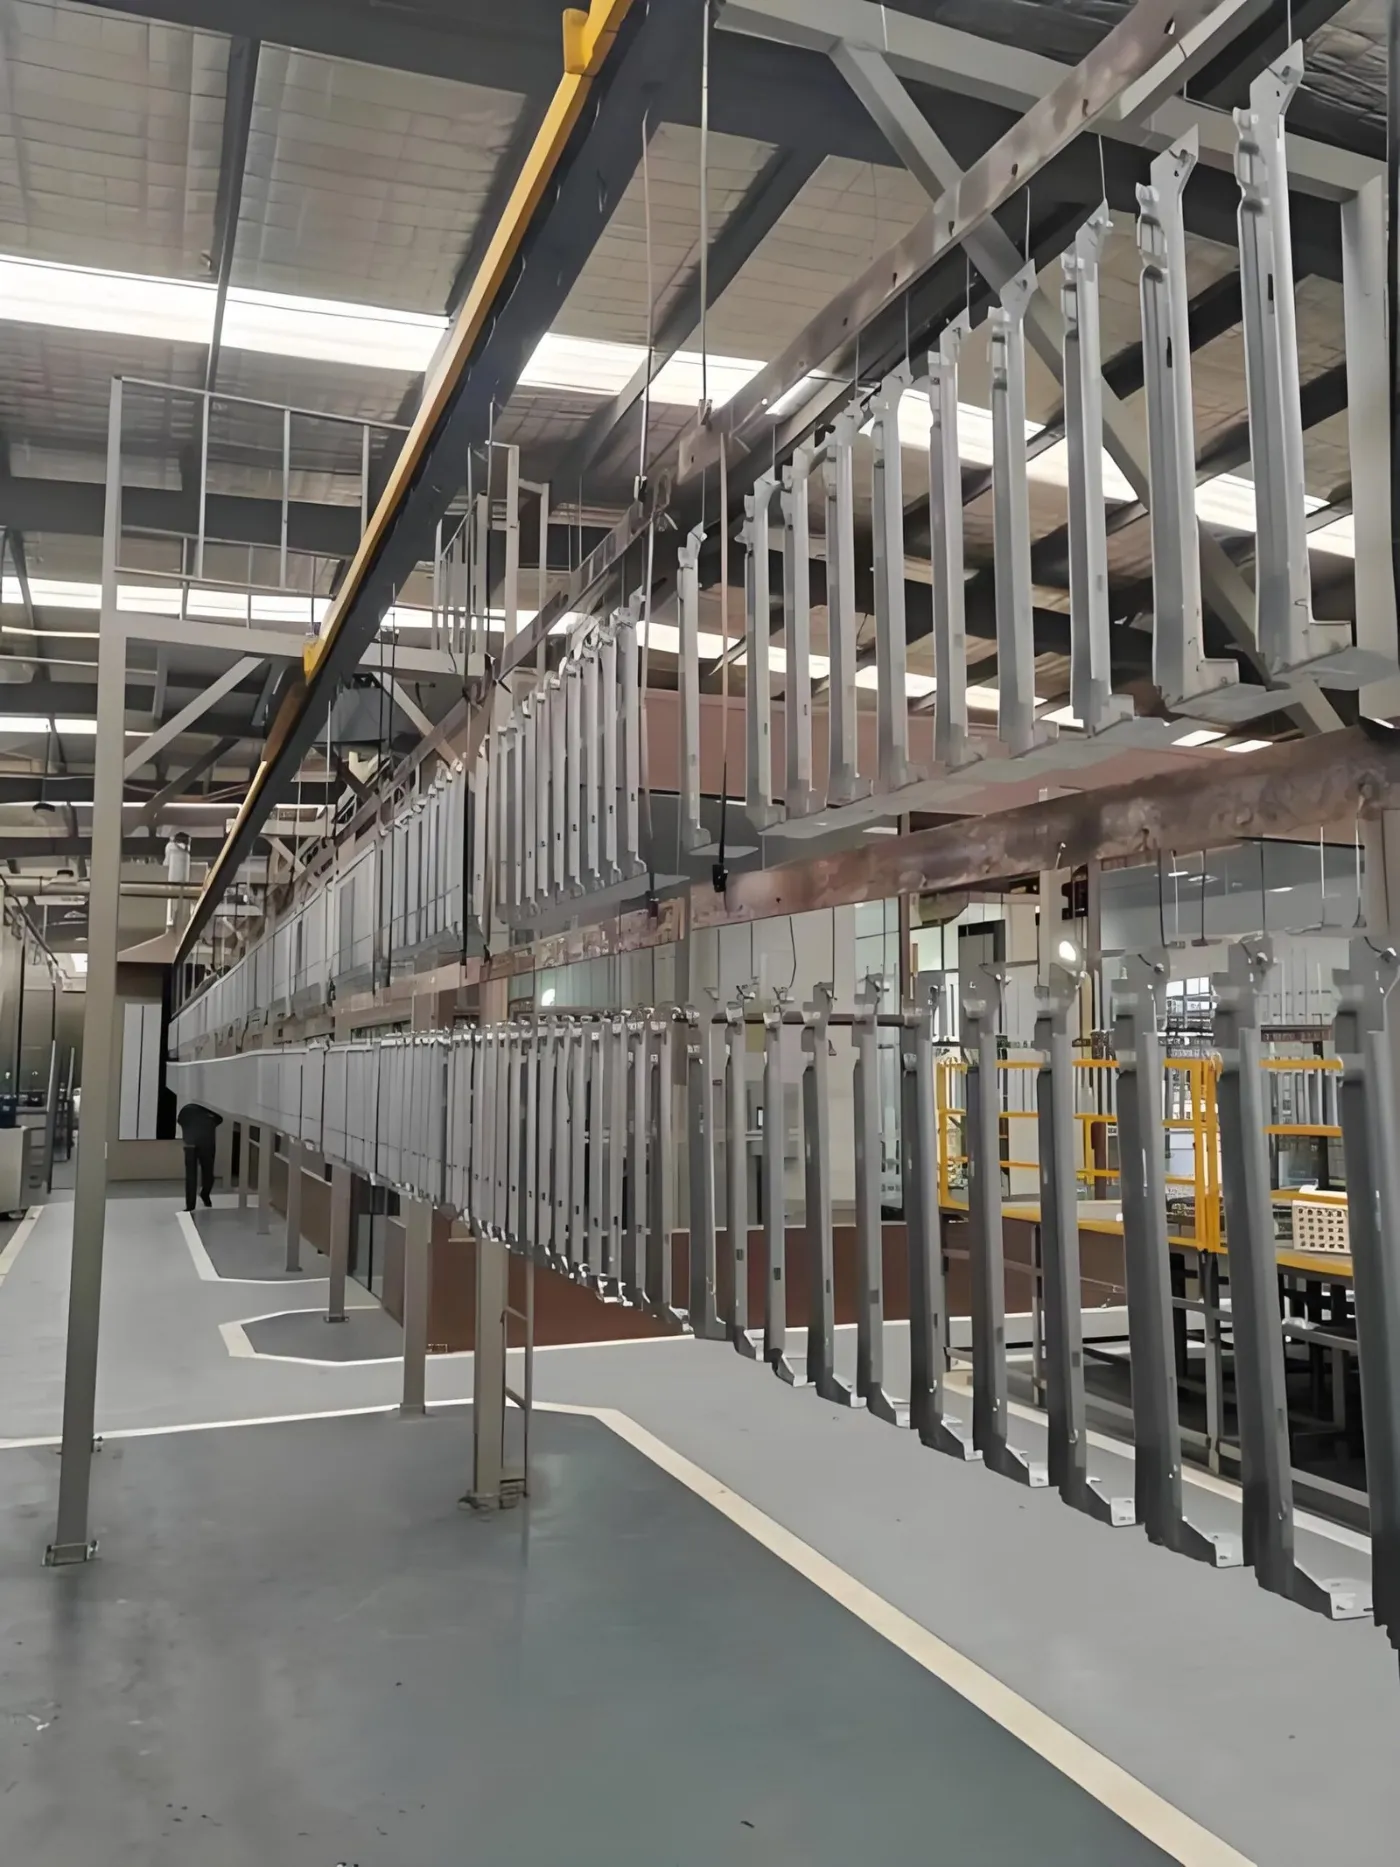
Warum Räder und Fahrwerksteile getrennt spezifiziert werden
Sie versagen unterschiedlich. Ein Fahrwerksträger versagt durch allgemeine Korrosion nach Jahren von Streusalz, daher geht es in der Spezifikation um Barrieredicke und Vorbehandlungsqualität. Ein Rad versagt zuerst kosmetisch — Filiformkorrosion, die von einem Steinschlag kriecht, oder Vergilbung des Klarlacks — während es voll im Blickfeld des Kunden ist.
Dieser Unterschied bestimmt die Schichtanzahl. Fahrwerksteile erhalten eine Funktionsbeschichtung. Räder erhalten einen Schichtstapel, weil keine einzelne Schicht gleichzeitig Haftung, Barriere, Farbe und UV-Beständigkeit liefert.
Wie sieht der Schichtaufbau aus?
| Teilegruppe | Schichtaufbau | Gesamtfilm | Korrosionsziel |
|---|---|---|---|
| Alufelge, lackierte Oberfläche | Pulverprimer, Pulverbasis, Pulverklarlack | 90-140 Mikrometer | 750-1.000 h plus Filiform |
| Alufelge, bearbeitete Oberfläche | Pulverprimer, Basis, Diamantdrehen, Klarlack | 100-160 Mikrometer | 750-1.000 h plus Filiform |
| Stahlfelge | Pulverprimer plus Decklack | 70-110 Mikrometer | 500-750 h |
| Fahrwerksträger, Hilfsrahmen | Einzelnes Epoxid- oder Hybridpulver | 60-100 Mikrometer | 500-1,000 h |
| Fahrwerksfeder | Zinklamellen- oder Epoxidpulver | 15-80 Mikrometer | 480-720 h |
Filiformkorrosion ist die Spezifikation, die von Lieferanten aus der allgemeinen Industrie am häufigsten verfehlt wird. Sie wird getrennt vom Salzsprühnebel getestet, sie wird durch die Vorbehandlungsqualität auf Aluminium bestimmt und nicht durch die Schichtdicke, und das Hinzufügen von mehr Decklack behebt einen Filiformfehler nicht.
Welche Vorbehandlung benötigen diese Teile?
| Leichtmetallfelgen | chromfreie Zirkonium- oder Titanumwandlung mit einer kontrollierten Beize von 0,5-2 g/m2. Das Beizgewicht ist die primäre Filiformkontrolle. |
|---|---|
| Fahrwerksteile aus Stahl | siebenstufig mit Zinkphosphat, wo 750 h oder mehr erforderlich sind, Zirkonium, wo die Linie auch Aluminium verarbeitet. |
| Schlussspülung | entionisiert, Leitfähigkeit unter 30 Mikrosiemens/cm. Restsalze unter dem Film sind ein direkter Filiformauslöser. |
| Trocknen | 10-15 min bei 100-120 C für Aluminium; höher für Stahl. |
Unser Leitfaden zur Vorbehandlungslinie behandelt die Entscheidung Phosphat versus Zirkonium im Detail.
Wie ist eine Radlinie aufgebaut?
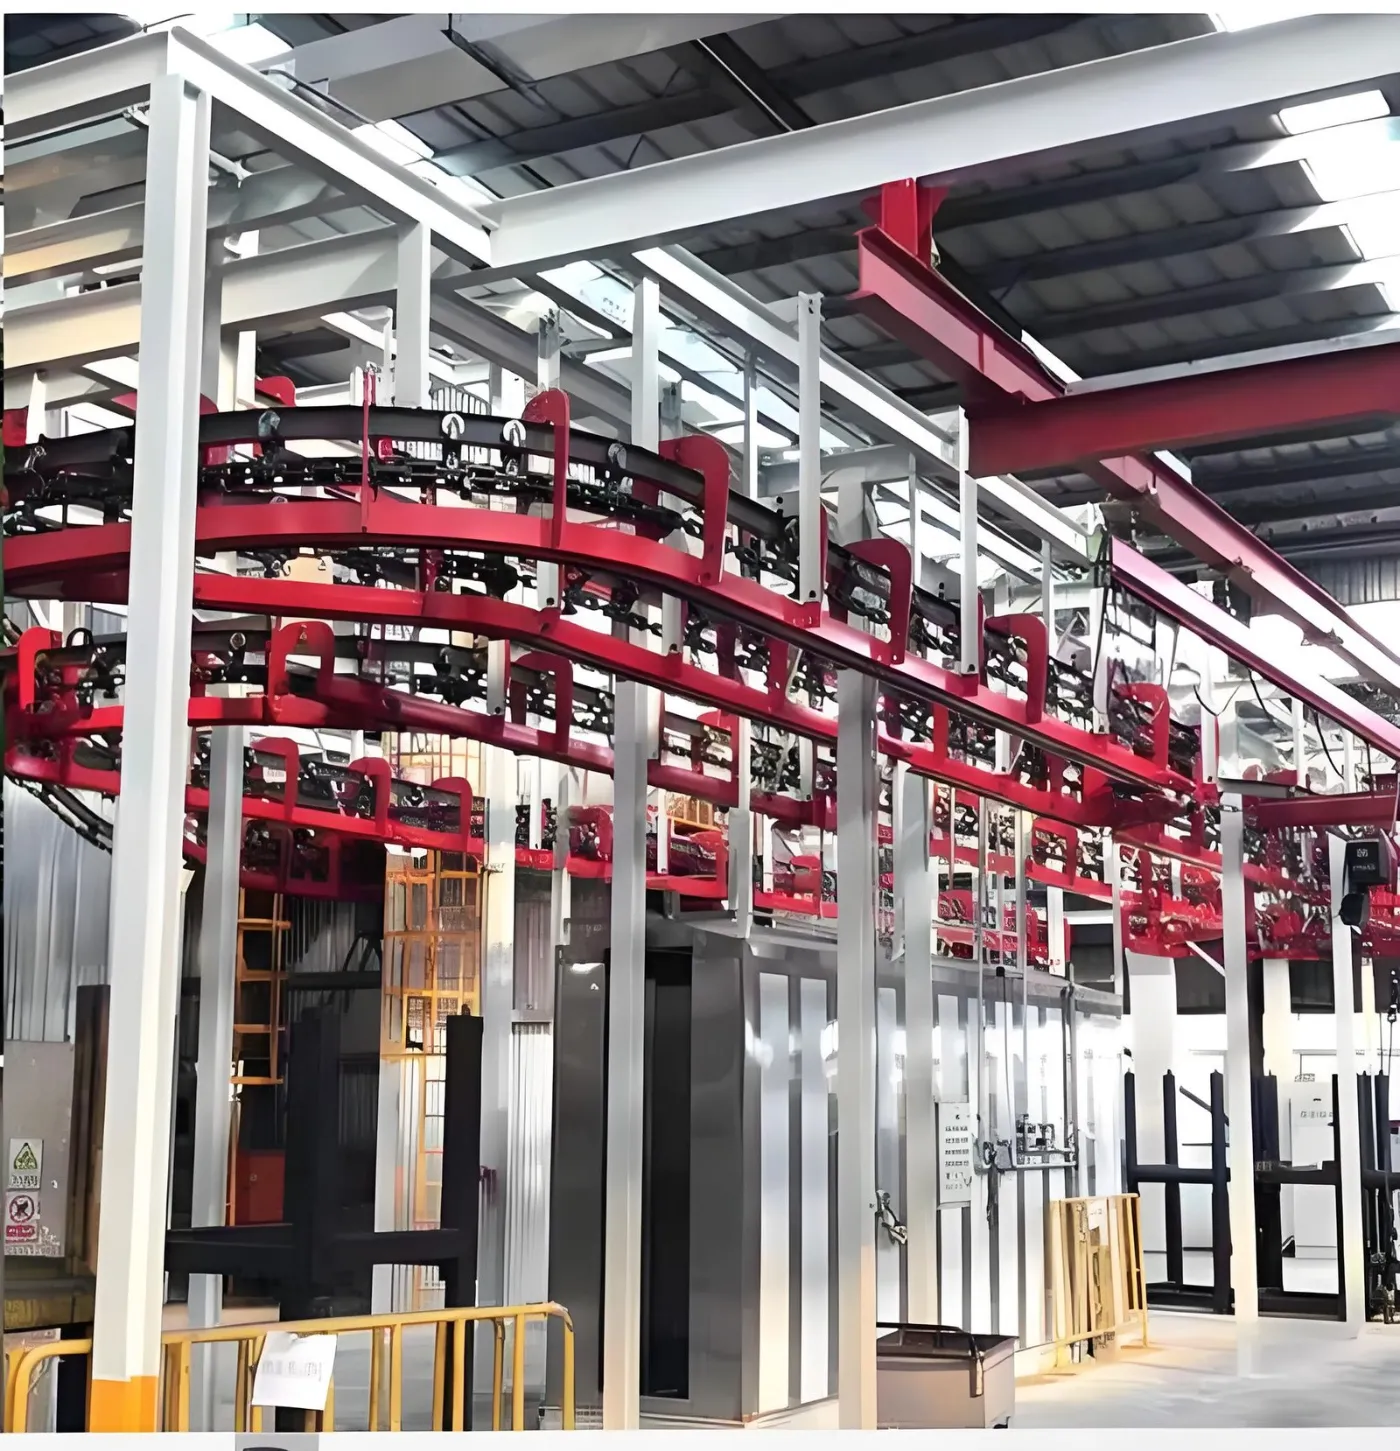
- Auflegen auf dedizierte Radvorrichtungen — niemals frei hängende Haken, weil Schwingung die Schichtgleichmäßigkeit auf einer gekrümmten Fläche zerstört.
- Siebenstufige Vorbehandlung mit Beizkontrolle und DI-Schlussspülung.
- Trocknungsofen.
- Primerkabine, dann Gelierung oder vollständige Aushärtung je nach Pulversystem.
- Basislackkabine mit Robotern oder Reziprokatoren, farbwechselfähig.
- Optionale Diamantschneid-Bearbeitungszelle für Räder mit bearbeiteter Oberfläche.
- Klarlackkabine in einem Bereich mit kontrollierter Reinheit.
- Endhärteofen mit Protokollierung der Bauteil-Metalltemperatur.
- Kühlung, Schichtdickenmessung und 100-prozentige Sichtprüfung.
| Programm | Räder pro Stunde | Linientempo | Kabinen |
|---|---|---|---|
| Aftermarket, gemischte Größen | 60-150 | 1,0-2,0 m/min | 2 |
| OEM-Lieferung, einzelne Familie | 150-400 | 2,0-3,5 m/min | 3 |
| Hohes Volumen, bearbeitete Oberfläche | 400-700 | 3,0-5,0 m/min | 3 plus Bearbeitungszelle |
Was erfordert die Schichtkontrolle in der Praxis?
Die Radgeometrie ist elektrostatisch ungünstig: tiefe Speichenvertiefungen, ein Felgenbett, das sich selbst beschattet, und eine bearbeitete Oberfläche, die maßhaltig bleiben muss. Vier Kontrollen leisten die Hauptarbeit.
- Feste Vorrichtungen die das Rad in einem definierten Winkel präsentieren und es unter den Sprühpistolen drehen.
- Spannungsstufung: niedrigere kV von 40-60 für Vertiefungen, höhere für flache Oberflächen, pro Zone programmiert.
- Erdungsdisziplin: Übergangswiderstand der Vorrichtung unter 1 Megohm, jede Schicht überprüft.
- Messung an definierten Punkten: Felgenhorn, Speichenwurzel, Nabenfläche und Rückseite, pro Charge protokolliert.
Was kostet die Linie im Jahr 2026?
| Konfiguration | Richtpreis (USD, ab Werk) |
|---|---|
| Fahrwerksteile-Linie, 7-stufig, einzelne Kabine | 400,000-700,000 |
| Fahrwerkslinie mit Roboterzelle und vollständiger Protokollierung | 700,000-900,000 |
| Räderlinie, zwei Kabinen, Aftermarket-Volumen | 600,000-1,000,000 |
| Räderlinie, drei Kabinen, OEM-Volumen | 1,000,000-1,600,000 |
| Hinzufügen: Diamantschneid-Bearbeitungszelle | 180,000-450,000 |
Zusammenarbeit mit MUSI Technology an einer Automobil-Linie
MUSI Technology (Changzhou Musi Environmental Technology Co., Ltd.) entwirft und baut schlüsselfertige Lackieranlagen in seinem Werk in Changzhou, China, gegründet 2021, mit über 800 gelieferten Beschichtungslinien an über 500 Kunden in 36 Ländern, von einzelnen Kabinen bis hin zu kompletten Lackieranlagen.
- Jede Linie wird gegen eine schriftliche Leistungsspezifikation ausgelegt. Linengeschwindigkeit, Härtungsprofil, Schichtaufbau an benannten Messpunkten und Korrosionsziel werden im Vertrag festgehalten und am eigenen Bauteil beim Werksprobelauf vor dem Versand nachgewiesen.
- Ein Engineering-Team verantwortet die gesamte Kette — Vorbehandlungschemie, Vorrichtungsdesign, Applikation, Härtung, Fördertechnik und Emissionskontrolle —, sodass die Kompromisse zwischen ihnen am Zeichenbrett geklärt werden, nicht in Ihrer Fabrikhalle.
- Steuerpanels werden von Anfang an mit Schichtdicken-, Härtungs- und Badprotokollierung spezifiziert, sodass die Nachweise, die Ihr Kunde prüft, vom ersten Tag an existieren und nicht nachgerüstet werden.
Senden Sie Ihre Bauteilzeichnungen, Ihr Jahresvolumen und die Kundenspezifikation, die Sie erfüllen müssen: Kontaktieren Sie MUSI Technology. Siehe auch Beschichtungslösungen für Automobilteile und die Fallstudie zur Pulverbeschichtungslinie für Radnaben.
Häufig gestellte Fragen
Welchen Beschichtungsaufbau verwenden Aluminiumfelgen?
Ein dreischichtiger Pulveraufbau aus Primer, Basislack und Klarlack mit insgesamt 90-140 Mikrometern für lackierte Oberflächen, oder Primer, Basislack, Diamantschnittbearbeitung und Klarlack mit 100-160 Mikrometern für Felgen mit bearbeiteter Oberfläche. Keine einzelne Schicht liefert gleichzeitig Haftung, Barriere, Farbe und UV-Beständigkeit, weshalb Räder einen Schichtaufbau erhalten, während Fahrgestellteile eine funktionale Beschichtung bekommen.
Was ist Filiformkorrosion und warum ist sie bei Rädern wichtig?
Filiforme Korrosion ist ein fadenartiges Kriechen, das sich unter der Beschichtung von einem Steinschlag oder einer Kante aus ausbreitet und getrennt vom Salzsprühnebel geprüft wird. Bei Aluminiumrädern wird sie eher durch die Vorbehandlungsqualität als durch die Schichtdicke bestimmt, sodass das Aufbringen einer Decklackschicht einen filiformen Fehler nicht behebt. Ein Abtraggewicht von 0,5-2 g/m2 und eine abschließende Spülung mit entionisiertem Wasser unter 30 Mikrosiemens/cm sind die primären Steuerungsparameter.
Wie viele Stunden Salzsprühnebel benötigen Räder und Fahrwerksteile?
Alufelgen erfordern typischerweise 750-1.000 Stunden plus eine separate Filiform-Anforderung, Stahlfelgen 500-750 Stunden, Fahrwerksträger und Hilfsrahmen 500-1.000 Stunden und Fahrwerksfedern 480-720 Stunden. Die Kundenteilespezifikation hat stets Vorrang vor diesen allgemeinen Werten.
Warum benötigen Räder feste Vorrichtungen statt Haken?
Weil die Radgeometrie für die elektrostatische Applikation ungünstig ist: tiefe Speichenvertiefungen, ein selbstverschattendes Felgenbett und eine bearbeitete Oberfläche, die maßhaltig bleiben muss. Ein frei hängender Haken lässt das Teil schwingen, wodurch sich der Pistolenabstand ständig ändert und die Schichtgleichmäßigkeit auf gekrümmten Flächen zerstört wird. Feste Vorrichtungen präsentieren das Rad in einem definierten Winkel und rotieren es unter den Pistolen.
Welchen Durchsatz erreicht eine Radbeschichtungslinie?
Aftermarket-Linien mit gemischten Größen produzieren typischerweise 60-150 Räder pro Stunde bei 1,0-2,0 m/min mit zwei Kabinen. OEM-Linien für eine einzige Radfamilie erreichen 150-400 pro Stunde bei 2,0-3,5 m/min mit drei Kabinen. Hochvolumen-Linien für bearbeitete Oberflächen erreichen 400-700 pro Stunde mit drei Kabinen plus einer dedizierten Diamantdreh-Bearbeitungszelle.
Was kostet eine Beschichtungslinie für Automobilräder oder Fahrwerksteile?
Indikative Ex-Works-Bereiche für 2026 sind USD 400.000-700.000 für eine Fahrwerksteile-Linie mit siebenstufiger Vorbehandlung und einer Kabine, USD 700.000-900.000 mit Roboterzelle und vollständiger Protokollierung, USD 600.000-1.000.000 für eine Aftermarket-Radlinie mit zwei Kabinen und USD 1.000.000-1.600.000 für eine OEM-Radlinie mit drei Kabinen. Eine Diamantdreh-Bearbeitungszelle kostet zusätzlich USD 180.000-450.000.
Über die Abbildungen in diesem Leitfaden. Die Preisbereiche sind Ex-Works-Schätzungen für China, zusammengestellt im September 2026 aus Projektangeboten von MUSI Technology, und dienen nur zur Budgetierung; ein verbindlicher Preis hängt von Teileabmessungen, Durchsatz und lokalen Compliance-Anforderungen ab. Leistungsangaben sind typische Werte für korrekt spezifizierte und korrekt betriebene Anlagen, keine Garantien. Letzte Überprüfung: 10. September 2026.
Senden Sie uns Ihre Teilegröße, Ihren Durchsatz und Ihre Beschichtungsart – unsere Ingenieure antworten innerhalb eines Arbeitstages mit einem Layout und einem Budget. Kontaktieren Sie MUSI Technology oder durchsuchen unsere Gerätepalette.
Weiterführende Informationen
- ProdukteAutomobil-Beschichtungslinie
Robotergestützte flexible Beschichtungslinie - BrancheAutomobilteile-Beschichtung
- Technische LeitfädenBeschichtungslinie für Automobilteile: Anforderungen, Layout und Durchsatz (2026)
Roboter-Lackierung vs. Reziprokator: Wann lohnt sich ein Roboter? (2026) - FallstudienAutomobilteile-Beschichtungslinie für Tier-1-Zulieferer
Robotergestützte Beschichtung von Automobilstoßstangen
Pulverbeschichtungslinie für Automobil-Radnaben
Sandstrahl- und Kugelstrahlanlagen für Automobilinnenräume - NachrichtenRobotergestütztes Spritzlackieren in der Automobilindustrie: Ein praktischer Leitfaden