Powłoka proszkowa felg i podwozia samochodowego: Specyfikacja, projekt linii i koszty (2026)
Szybka odpowiedź: Felgi samochodowe są zwykle malowane proszkowo w trzech warstwach — podkład, baza i lakier bezbarwny — o grubości od 90 do 140 mikronów, testowane w komorze solnej przez 750 do 1000 godzin, dodatkowo z wymogiem odporności na korozję nitkową. Części podwozia otrzymują pojedynczą warstwę funkcjonalną o grubości od 60 do 100 mikronów. Dedykowana linia do felg kosztuje od 600 000 do 1 600 000 USD; linia do podwozia od 400 000 do 900 000 USD.
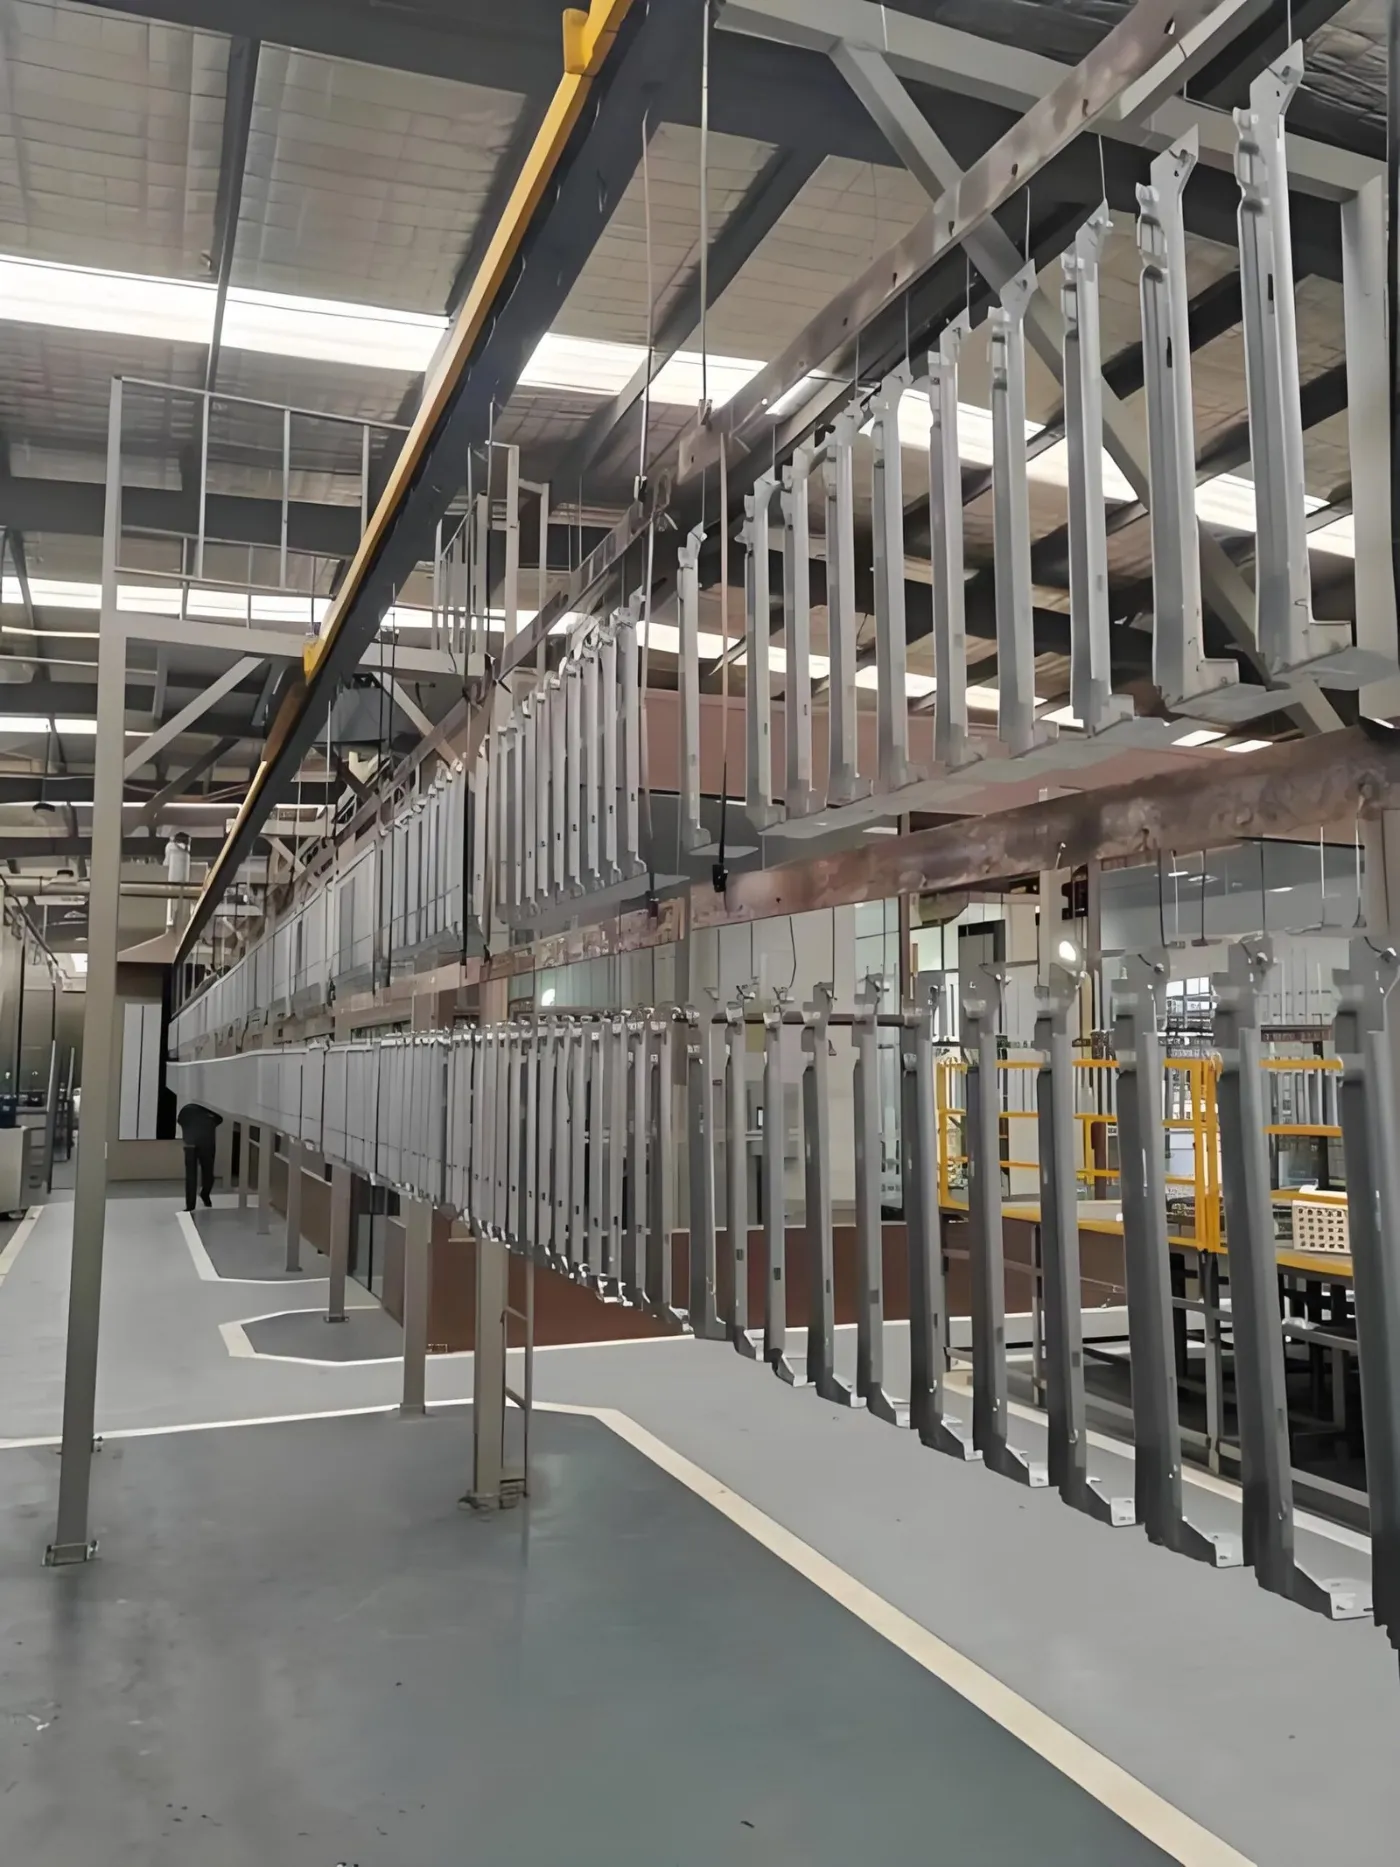
Dlaczego koła i części podwozia są wyszczególnione osobno
Zawodzą w różny sposób. Wspornik podwozia ulega awarii w wyniku ogólnej korozji po latach kontaktu z solą drogową, więc specyfikacja dotyczy grubości bariery i jakości obróbki wstępnej. Felga najpierw zawodzi kosmetycznie — korozja nitkowa rozprzestrzeniająca się od odprysku po kamieniu lub żółknięcie bezbarwnego lakieru — pozostając na widoku klienta.
Ta różnica determinuje liczbę warstw powłoki. Części podwozia otrzymują jedną warstwę funkcjonalną. Koła otrzymują kilka warstw, ponieważ żadna pojedyncza warstwa nie zapewnia jednocześnie przyczepności, bariery, koloru i odporności na UV.
Jak wygląda stos płaszczy?
| Grupa części | Stos powłok | Całkowity film | Cel korozji |
|---|---|---|---|
| Felga aluminiowa, wykończenie malowane | Podkład w proszku, baza w proszku, bezbarwny proszek | 90-140 mikronów | 750-1 000 h plus filiform |
| Felga aluminiowa, obrobiona powierzchnia | Podkład w proszku, baza, szlif diamentowy, bezbarwny | 100-160 mikronów | 750-1 000 h plus filiform |
| Koło stalowe | Podkład w proszku plus warstwa nawierzchniowa | 70-110 mikronów | 500-750 h |
| Wspornik podwozia, rama pomocnicza | Pojedyncza epoksydowa lub hybrydowa | 60-100 mikronów | 500-1,000 h |
| Sprężyna zawieszenia | Płatki cynku lub proszek epoksydowy | 15–80 mikronów | 480-720 h |
Korozja nitkowata to specyfikacja najczęściej pomijana przez dostawców wywodzących się z ogólnego przemysłu. Jest testowana oddzielnie od rozpylania solnego, jest uzależniona od jakości obróbki wstępnej aluminium, a nie od grubości powłoki, a dodanie większej ilości powłoki nawierzchniowej nie naprawia uszkodzenia spowodowanego korozją nitkowatą.
Jakie wstępne przygotowanie wymagają te części?
| Felgi ze stopów lekkich | Bezchromowa konwersja cyrkonowa lub tytanowa, z kontrolowanym wytrawianiem 0,5-2 g/m2. Masa wytrawiania jest głównym czynnikiem kontrolującym korozję nitkową. |
|---|---|
| Stalowe elementy podwozi | siedmiostopniowy z fosforanem cynku, gdy wymagane jest 750 h lub więcej, cyrkonowy, gdy linia obsługuje również aluminium. |
| Płukanie końcowe | Dejonizowana, przewodność poniżej 30 mikrosimensów/cm. Pozostałości soli pod powłoką są bezpośrednim inicjatorem korozji nitkowej. |
| Suszenie | 10-15 min w temperaturze 100-120°C dla aluminium; wyższa dla stali. |
Nasz linia obróbki wstępnej — przewodnik omawia szczegółowo decyzję między fosforanem a cyrkonem.
Jak rozplanowuje się linię kołową?
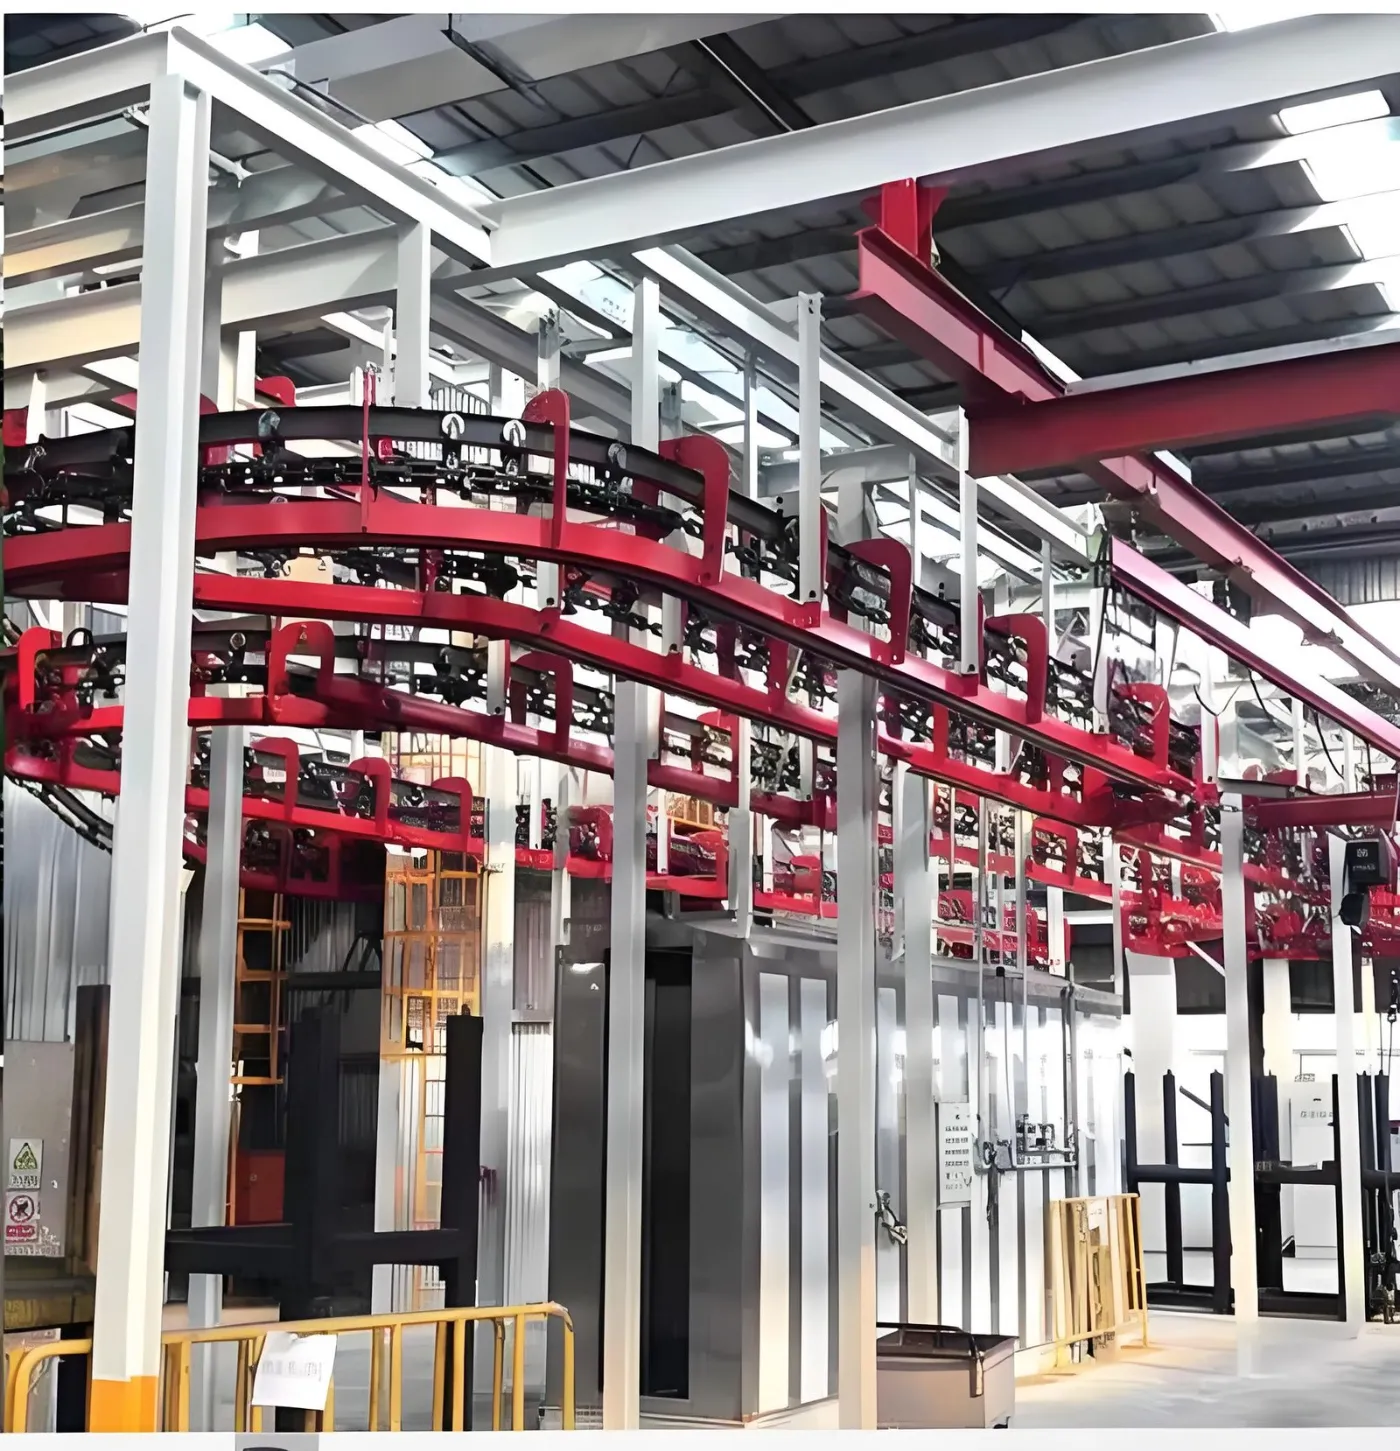
- Załaduj na dedykowane uchwyty do kół — nigdy na swobodnie wiszące haki, ponieważ kołysanie niszczy równomierność powłoki na zakrzywionej powierzchni.
- Siedmioetapowe wstępne przygotowanie z kontrolą trawienia i końcowym płukaniem w wodzie dejonizowanej.
- Piec do suszenia.
- Najpierw kabina podkładowa, następnie żelowanie lub pełne utwardzenie w zależności od systemu proszkowego.
- Kabina lakierowania bazowego z robotami lub reciprokatorem, z możliwością zmiany koloru.
- Opcjonalna komórka obróbcza do cięcia diamentowego dla kół z obrobioną powierzchnią.
- Kabina lakierowania bezbarwnego w obszarze o kontrolowanej czystości.
- Piec do ostatecznego utwardzania z rejestracją temperatury metalu części.
- Chłodzenie, pomiar grubości folii i 100-procentowa kontrola wizualna.
| Program | Kół na godzinę | Prędkość linii | Budki |
|---|---|---|---|
| Aftermarket, mieszane rozmiary | 60-150 | 1,0-2,0 m/min | 2 |
| Dostawa OEM, jednorodzinny | 150-400 | 2,0-3,5 m/min | 3 |
| Duża objętość, obrobiona powierzchnia | 400-700 | 3,0-5,0 m/min | Komórka obróbcza 3 plus |
Czego wymaga w praktyce kontrola filmu?
Geometria koła jest nieprzyjazna dla elektrostatyki: głębokie wnęki między szprychami, wgłębienie obręczy, które samo się zacienia, oraz obrobiona powierzchnia, która musi zachować dokładność wymiarową. Cztery elementy sterujące wykonują większość pracy.
- Stałe uchwyty które prezentują koło pod określonym kątem i obracają je pod działami.
- Stopniowanie napięcia: niższe kV 40-60 dla wgłębień, wyższe dla płaskich powierzchni, programowane strefowo.
- Dyscyplina uziemienia: Opór styku przyrządu poniżej 1 megaoma, weryfikowany co zmianę.
- Pomiar w określonych punktach: Kołnierz obręczy, nasada szprychy, powierzchnia piasty i powierzchnia tylna, rejestrowane partiami.
Ile kosztuje ta linia w 2026 roku?
| Konfiguracja | Cena orientacyjna (USD, ex-works) |
|---|---|
| Linia części podwozia, 7-stopniowa, pojedyncza kabina | 400,000-700,000 |
| Linia montażowa podwozia z komórką robotyczną i pełnym rejestrowaniem danych | 700,000-900,000 |
| Linia kół, dwa stanowiska, wolumen rynku wtórnego | 600,000-1,000,000 |
| Linia kół, trzy kabiny, wolumen OEM | 1,000,000-1,600,000 |
| Dodaj: komórka obróbcza do cięcia diamentowego | 180,000-450,000 |
Praca z MUSI Technology na linii motoryzacyjnej
MUSI Technology (Changzhou Musi Environmental Technology Co., Ltd.) projektuje i buduje kompletne linie lakiernicze w swoim zakładzie w Changzhou w Chinach, założonym w 2021 roku, z ponad 800 dostarczonymi liniami lakierniczymi dla ponad 500 klientów w 36 krajach, od pojedynczych kabin po kompletne zakłady lakiernicze.
- Każda linia jest zaprojektowana zgodnie z pisemną specyfikacją wydajności. Prędkość linii, profil utwardzania, grubość powłoki w określonych punktach pomiarowych oraz docelowa odporność na korozję są określone w umowie i wykazane na Twoim własnym elemencie podczas próbnego uruchomienia w fabryce przed wysyłką.
- Jeden zespół inżynierów odpowiada za cały łańcuch — chemię obróbki wstępnej, projektowanie oprzyrządowania, aplikację, utwardzanie, transport i kontrolę emisji — dzięki czemu kompromisy między nimi są rozstrzygane na desce kreślarskiej, a nie na podłodze Twojej fabryki.
- Panele sterowania są specyfikowane z rejestrowaniem grubości powłoki, utwardzania i kąpieli od samego początku, więc dowody wymagane przez audyty klienta istnieją od pierwszego dnia, a nie są dodawane później.
Prześlij swoje rysunki części, roczną wielkość produkcji oraz specyfikację klienta, którą musisz spełnić: kontakt MUSI Technology. Zobacz także Rozwiązania w zakresie powłok dla części motoryzacyjnych i studium przypadku linii do malowania proszkowego piast kół.
Najczęściej zadawane pytania
Jaką powłokę wielowarstwową stosuje się do felg aluminiowych?
Trójwarstwowy stos proszkowy składający się z podkładu, bazy i lakieru bezbarwnego o łącznej grubości 90–140 mikronów w przypadku wykończeń malowanych lub podkładu, bazy, obróbki skrawaniem z nacięciem diamentowym i lakieru bezbarwnego o grubości 100–160 mikronów w przypadku felg z obrobioną powierzchnią. Żadna pojedyncza warstwa nie zapewnia jednocześnie przyczepności, bariery, koloru i odporności na UV, dlatego felgi otrzymują stos warstw, podczas gdy części podwozia otrzymują jedną warstwę funkcjonalną.
Czym jest korozja nitkowata i dlaczego ma znaczenie w przypadku felg?
Korozja nitkowa to przypominające nić pełzanie, które rozprzestrzenia się pod powłoką od odprysku kamienia lub krawędzi, i jest badane oddzielnie od rozpylania soli. W przypadku felg aluminiowych jest ona determinowana jakością obróbki wstępnej, a nie grubością powłoki, więc dodanie warstwy nawierzchniowej nie naprawia uszkodzenia nitkowego. Ubytek trawienia na poziomie 0,5-2 g/m2 oraz końcowe płukanie w wodzie dejonizowanej poniżej 30 mikrosimensów/cm to podstawowe parametry kontrolne.
Ile godzin w komorze solnej muszą wytrzymać koła i części podwozia?
Felgi aluminiowe zazwyczaj wymagają 750–1000 godzin plus oddzielny wymóg dotyczący korozji nitkowej, felgi stalowe 500–750 godzin, wsporniki podwozia i ramy pomocnicze 500–1000 godzin, a sprężyny zawieszenia 480–720 godzin. Specyfikacja części klienta zawsze ma pierwszeństwo przed tymi ogólnymi wartościami.
Dlaczego koła wymagają stałych uchwytów, a nie haków?
Ponieważ geometria felgi jest nieprzyjazna dla aplikacji elektrostatycznej: głębokie wnęki między szprychami, samozacieniające się zagłębienie obręczy i obrobiona powierzchnia, która musi zachować dokładność wymiarową. Swobodnie wiszący hak pozwala części się kołysać, nieustannie zmieniając odległość od pistoletu i niszcząc równomierność powłoki na zakrzywionych powierzchniach. Stałe uchwyty prezentują felgę pod określonym kątem i obracają ją pod pistoletami.
Jaką wydajność osiąga linia do powlekania kół?
Linie aftermarketowe obsługujące mieszane rozmiary zazwyczaj produkują 60–150 kół na godzinę przy 1,0–2,0 m/min z dwiema kabinami. Linie OEM dla jednej rodziny kół osiągają 150–400 na godzinę przy 2,0–3,5 m/min z trzema kabinami. Linie o dużym wolumenie z obrabianą powierzchnią osiągają 400–700 na godzinę z trzema kabinami plus dedykowaną komórką obróbki skrawaniem diamentowym.
Ile kosztuje linia do powlekania kół lub podwozi samochodowych?
Indykatywne zakresy cen ex-works na 2026 rok wynoszą 400 000–700 000 USD dla linii do części podwozia z siedmiostopniowym wstępnym przygotowaniem powierzchni i jedną kabiną, 700 000–900 000 USD z komórką robota i pełnym rejestrowaniem danych, 600 000–1 000 000 USD dla linii do felg aftermarket z dwiema kabinami oraz 1 000 000–1 600 000 USD dla linii do felg OEM z trzema kabinami. Komórka obróbki toczenia diamentowego dodaje 180 000–450 000 USD.
O liczbach w tym przewodniku. Zakresy cenowe są szacunkami ex-works Chiny zestawionymi we wrześniu 2026 r. na podstawie ofert projektowych MUSI Technology i podano je wyłącznie do celów budżetowych; wiążąca cena zależy od obrysu części, przepustowości i lokalnych wymagań zgodności. Wartości wydajności są typowymi wartościami dla prawidłowo określonego i prawidłowo obsługiwanego sprzętu, a nie gwarancjami. Ostatnia weryfikacja: 10 września 2026 r.
Prześlij nam rozmiar swojej części, wydajność i typ powłoki — nasi inżynierowie odpowiedzą z układem i budżetem w ciągu jednego dnia roboczego. Kontakt z MUSI Technology lub przeglądaj nasza gama sprzętu.
Dalsza lektura
- ProduktyLinia do powłok lakierniczych dla przemysłu motoryzacyjnego
Robotyczna elastyczna linia do powlekania - PrzemysłPowłoki do części samochodowych
- Przewodniki techniczneLinia powłokowa do części samochodowych: wymagania, układ i wydajność (2026)
Malowanie natryskowe robotyczne vs reciprocator: Kiedy robot się opłaca? (2026) - Studia przypadkówLinia do powlekania części samochodowych dla dostawcy Tier-1
Robotyczne powłoki zderzaków samochodowych
Linia do malowania proszkowego piast kół samochodowych
Systemy piaskowania i śrutowania wnętrz samochodowych - WiadomościRobotyka w malowaniu natryskowym w przemyśle motoryzacyjnym: Praktyczny przewodnik