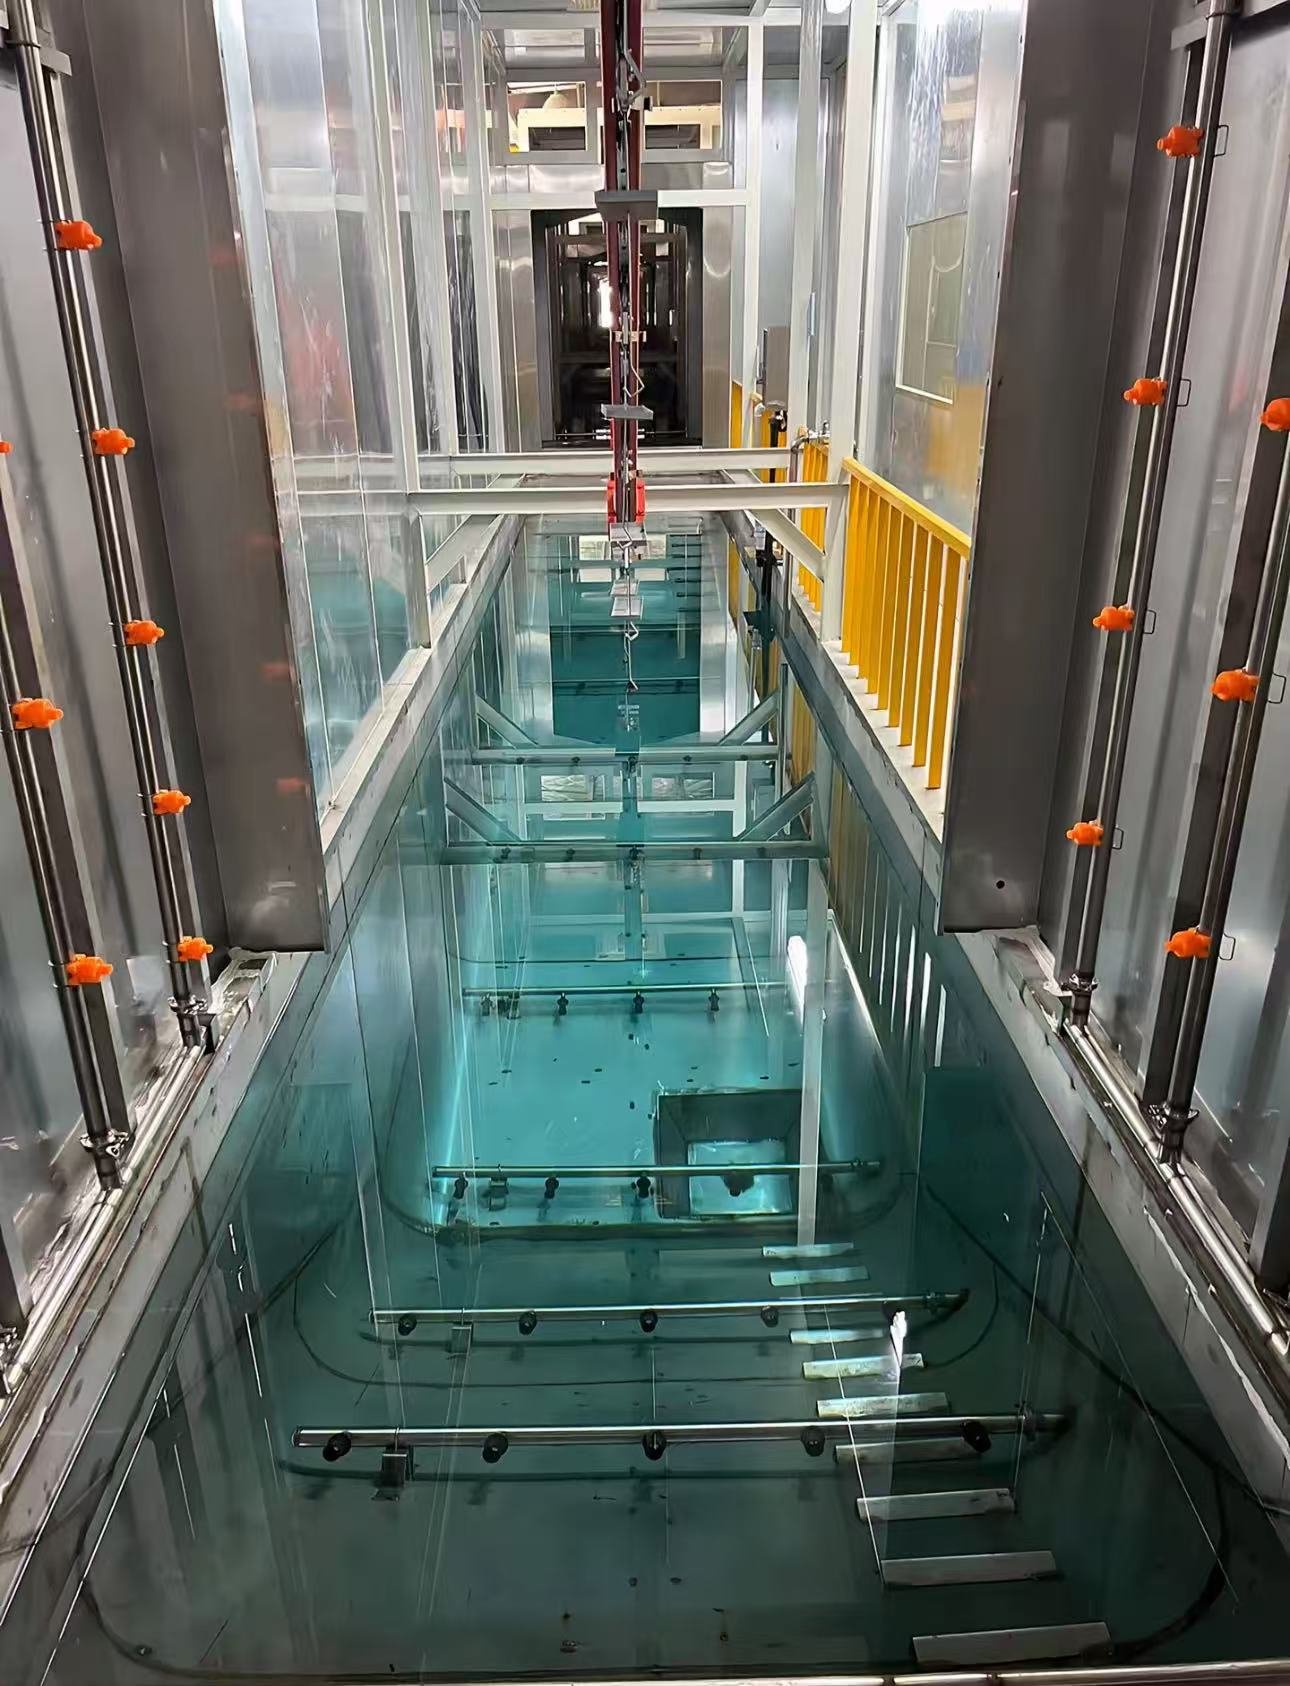
Linia powłok elektroforetycznych (E-Coat)
Linia katodowego osadzania elektroforetycznego (CED) do części podwozia, wsporników, odlewów i ram urządzeń — wieloetapowe przygotowanie wstępne, kąpiel E-coat z płukaniem ultrafiltracyjnym, piec utwardzający i przenośnik zaprojektowane jako jeden ciąg.
Zaprojektowana do części wymagających jednolitej warstwy podkładowej wewnątrz wnęk, profili zamkniętych i zespołów spawanych, gdzie natrysk nie dociera.
Specyfikacja techniczna
Poniższe wartości są typowymi zakresami dla tego typu urządzeń. Parametry Twojej linii są ustalane w specyfikacji pisemnej po przeanalizowaniu Twoich części, wydajności i miejsca instalacji.
| Proces | Katodowa elektroforeza epoksydowa (CED); anodowa na życzenie |
|---|---|
| Zakres obrabianych elementów | Części podwozia i zawieszenia, wsporniki, odlewy, ramy siedzeń, ramy urządzeń; typowy gabaryt do 3 000 x 1 500 x 1 200 mm |
| Obróbka wstępna | Odtłuszczanie, płukanie, kondycjonowanie powierzchni, konwersja fosforanem cynku lub cyrkonem, płukanie, płukanie DI (7-11 etapów, zanurzeniowe lub natryskowe) |
| Kąpiel elektroforetyczna | Typowa objętość robocza 5-60 m3, stal nierdzewna 304/316 lub stal powlekana, temperatura kąpieli 28-32 C, 150-350 V DC |
| Płukanie | Płukania recyrkulacyjne UF1/UF2 po zanurzeniu plus końcowe płukanie DI; jednostka ultrafiltracji dobrana do objętości kąpieli |
| Folia sucha | Typowo 15-25 mikronów, równomiernie na krawędziach i wewnątrz wnęk |
| Utwardzanie | Piec konwekcyjny, typowa temperatura metalu 160-180 C przez 20-30 minut |
| Transportowanie | Przenośnik podwieszony, nośniki typu power-and-free lub lift-and-dip, 0,5-3 m/min |
| Odporność na korozję | Określone dla projektu; typowy cel 500-1 000 h w neutralnej mgle solnej na stali fosforanowanej (ISO 9227) |
| Narzędzia | Woda chłodząca do chłodzenia kąpieli, instalacja wody dejonizowanej, układ anolitu, uzdatnianie ścieków |
Konfiguracja linii
- Linia zbiorników obróbki wstępnej z mieszaniem, ogrzewaniem, zbieraniem oleju i dozowaniem chemikaliów
- Zbiornik kataforezy z anodami, obiegiem anolitu, chillerem, filtracją i ciągłym obiegiem
- Obieg płukania ultrafiltracyjnego, który zawraca cząstki farby do kąpieli
- Strefa odciekania i piec konwekcyjny do utwardzania z odzyskiem ciepła
- Podnośnik z zanurzaniem lub przenośnik ciągły dopasowany do rozmiaru części i czasu taktu
- Sterowanie PLC z rejestracją temperatury kąpieli, przewodności, pH i napięcia
Linia E-Coat w praktyce
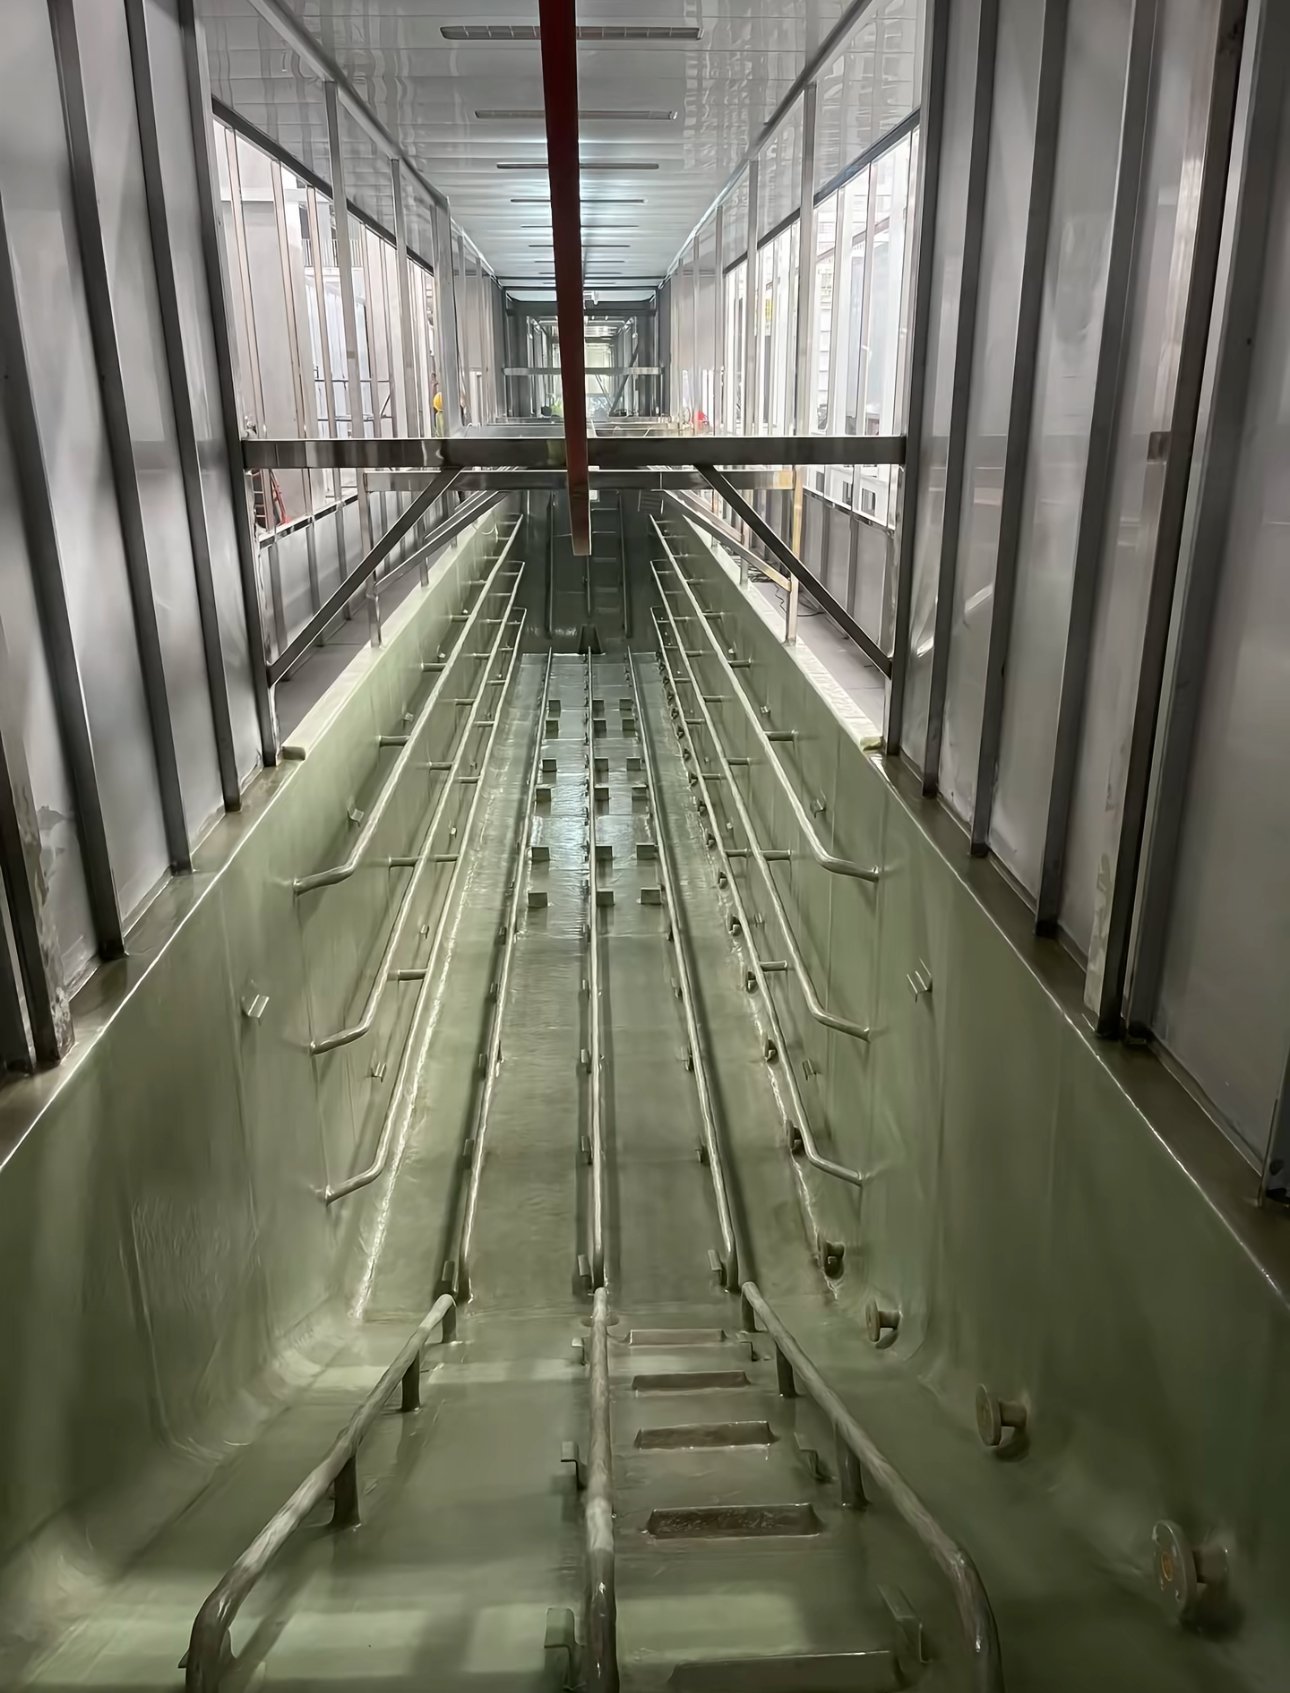
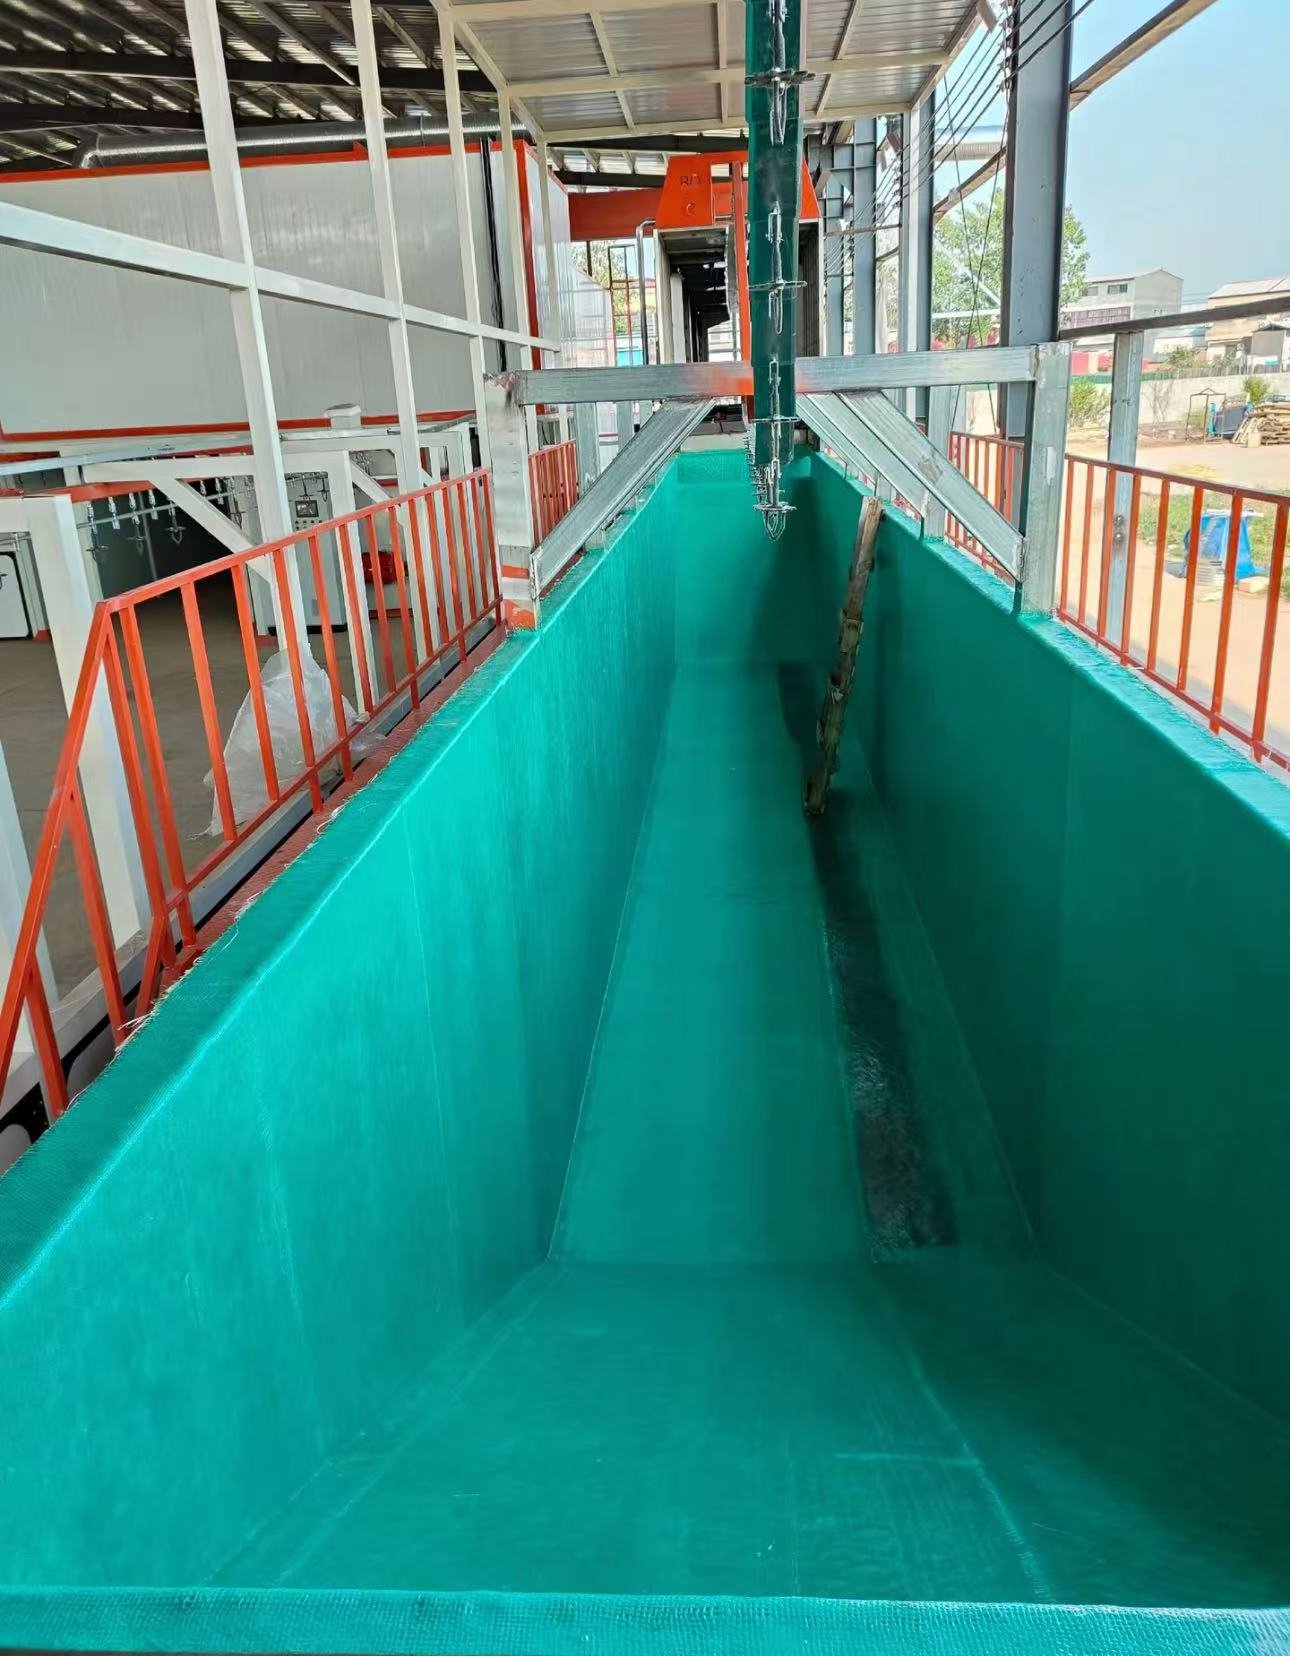
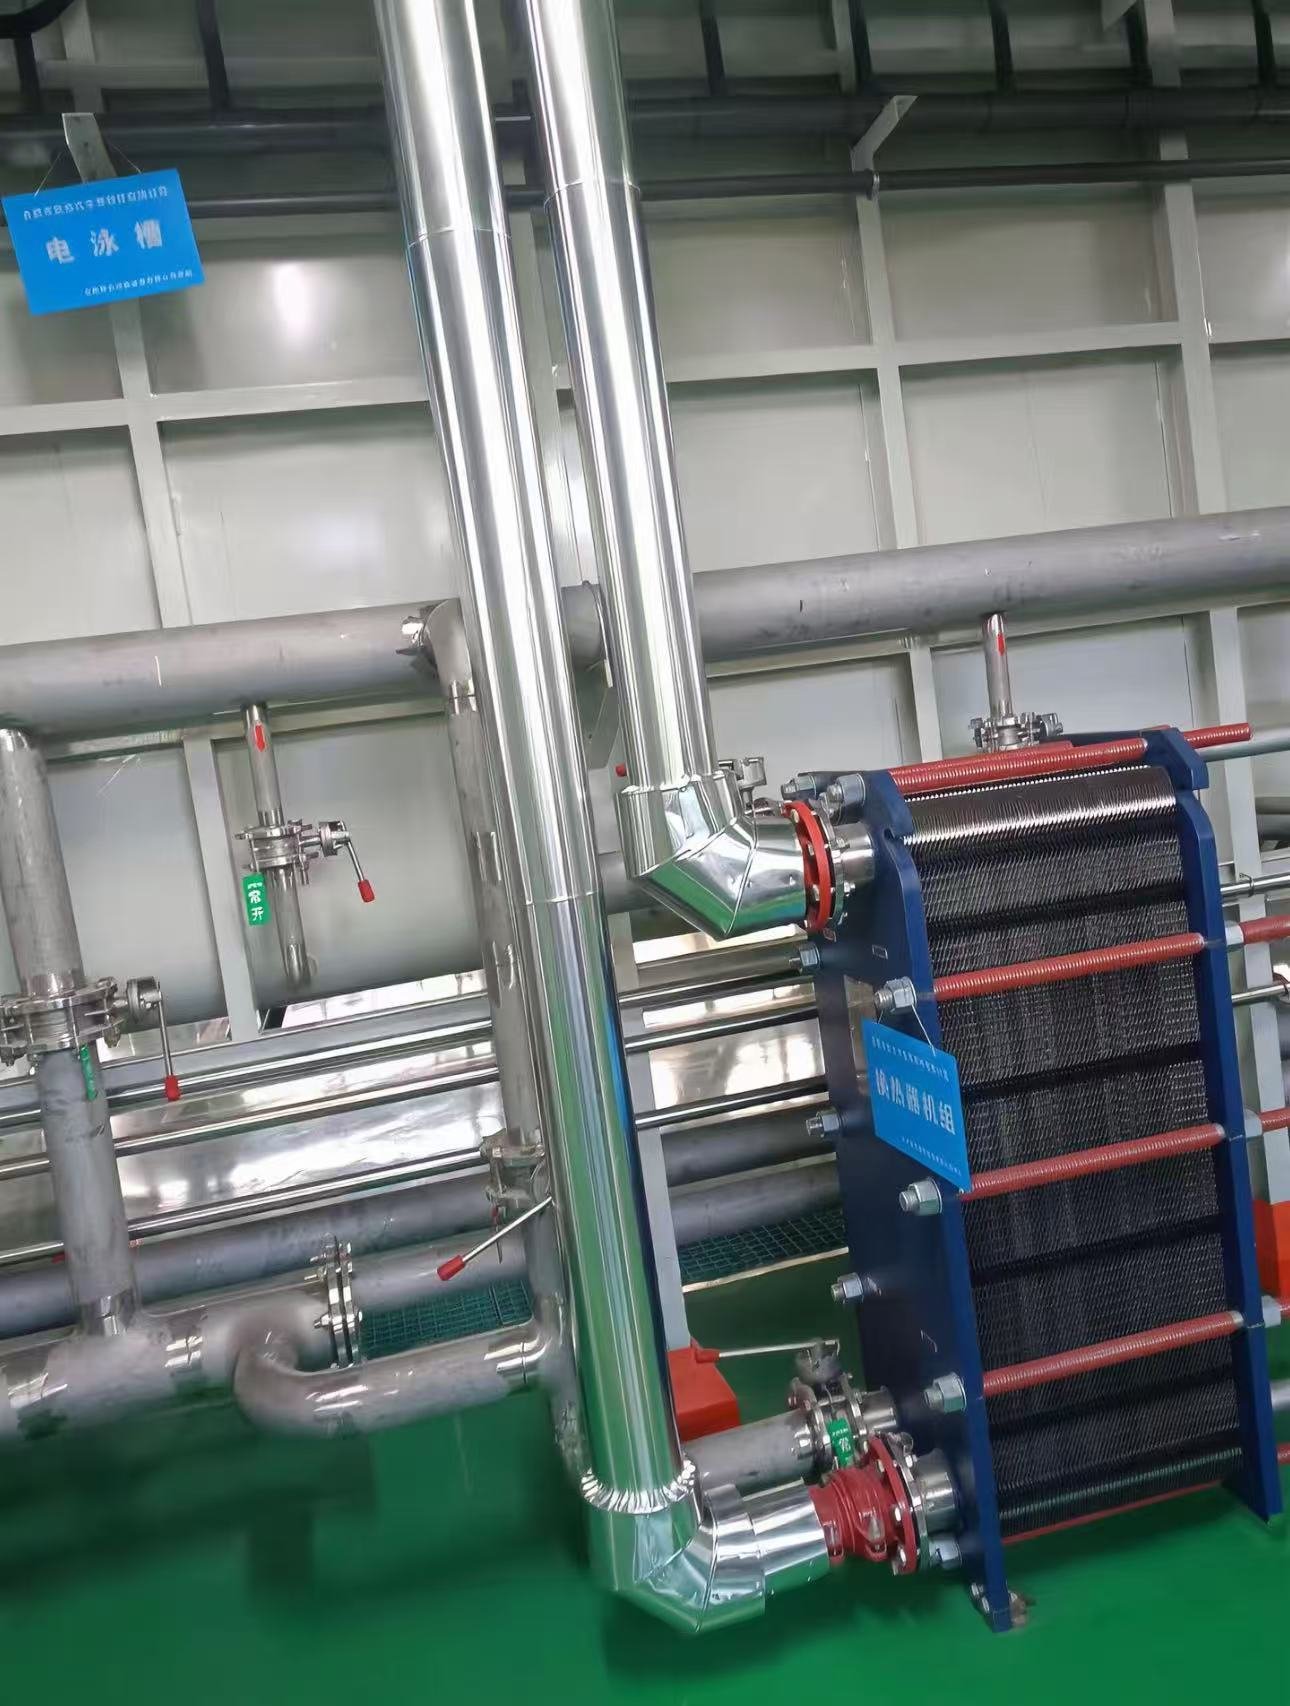
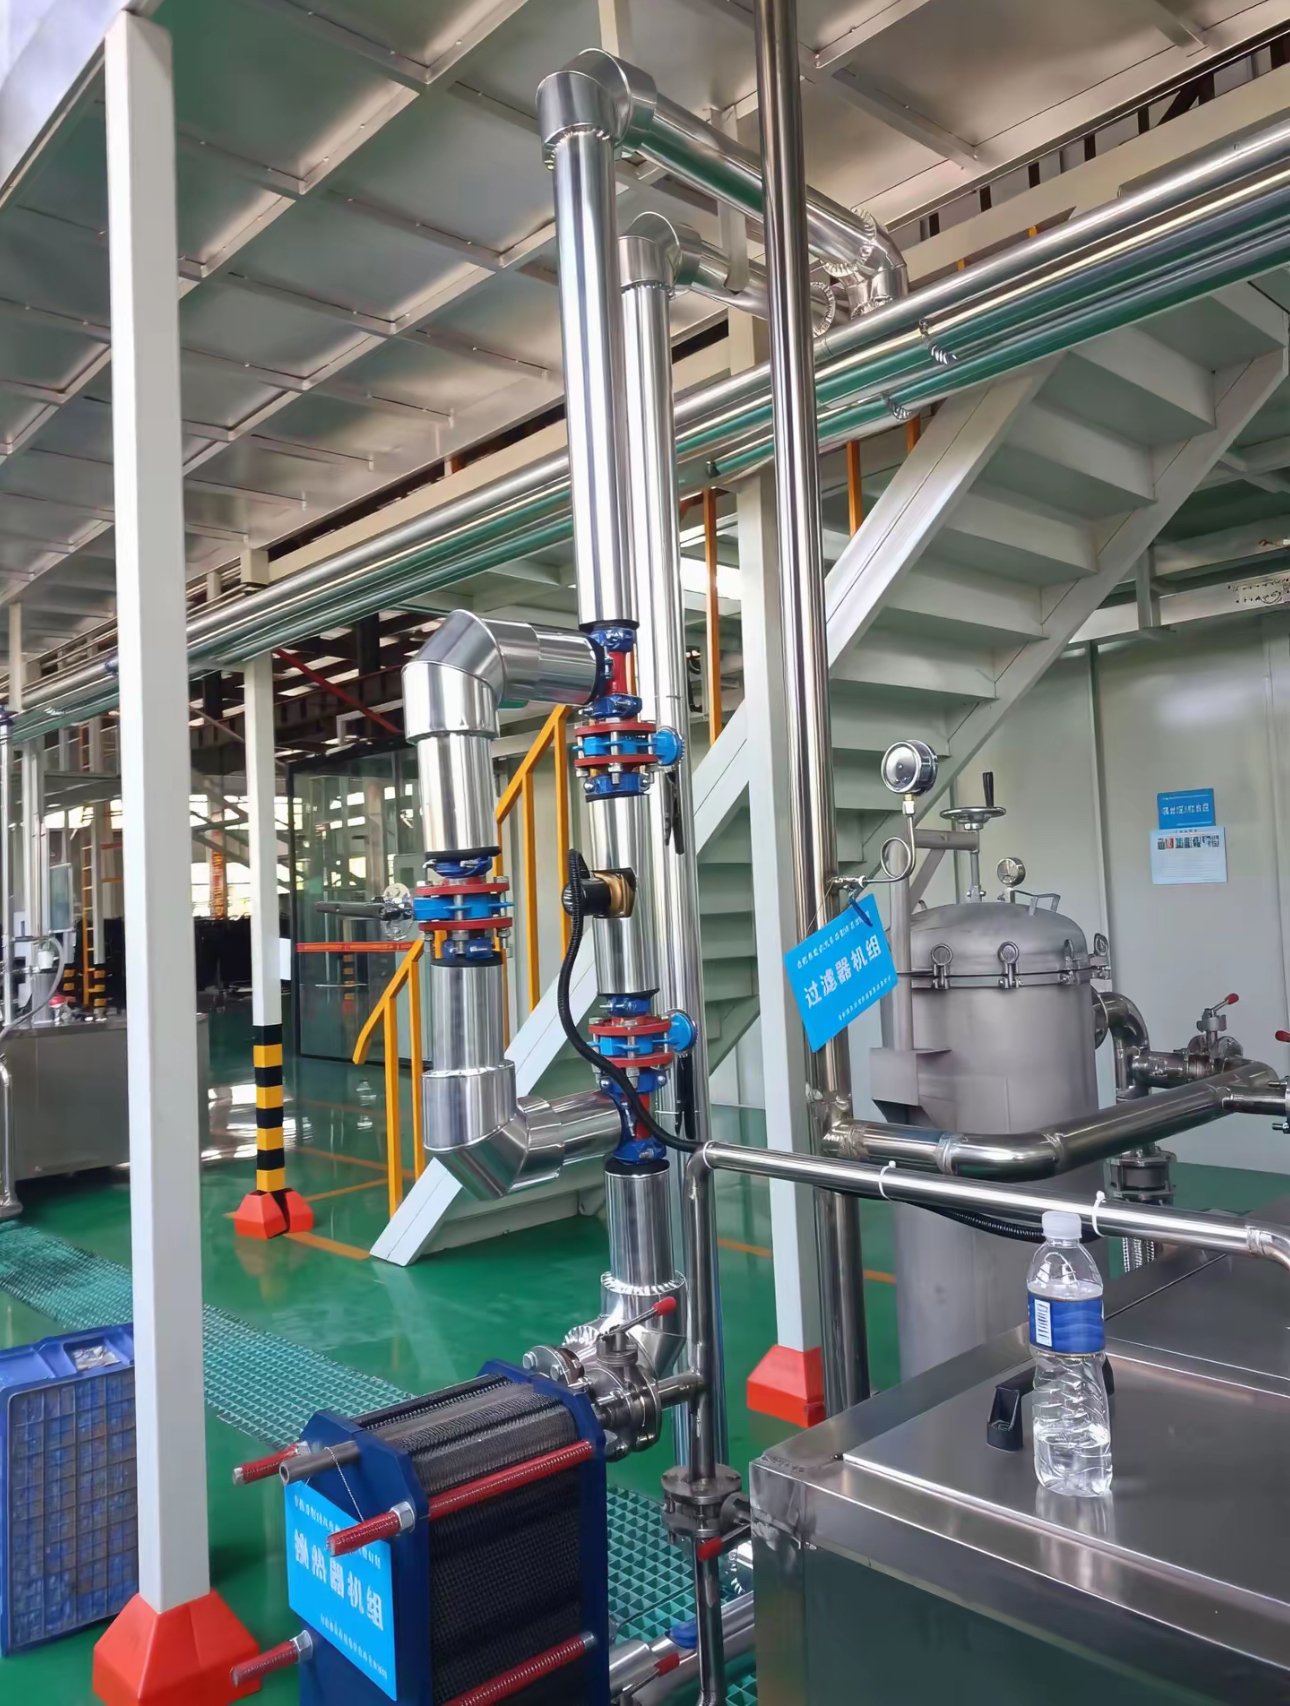
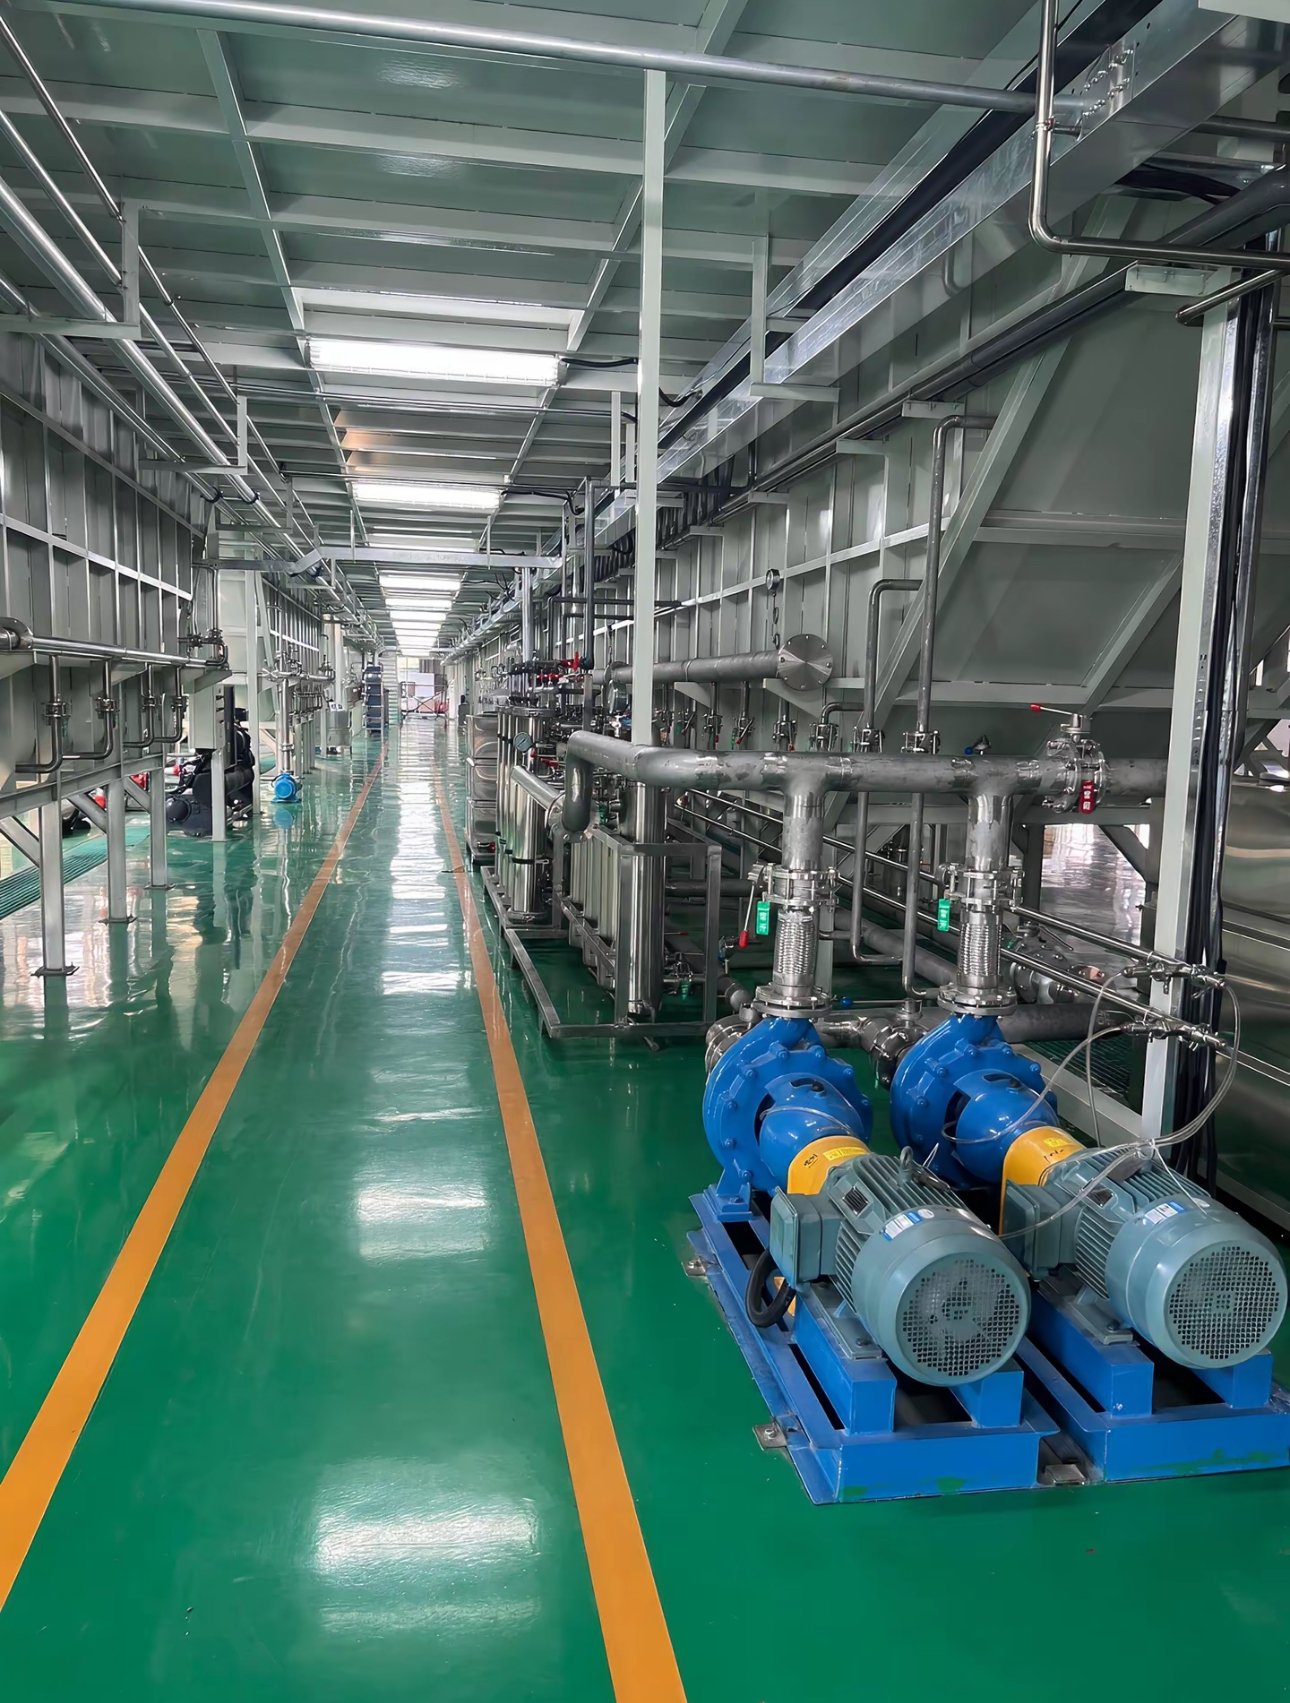
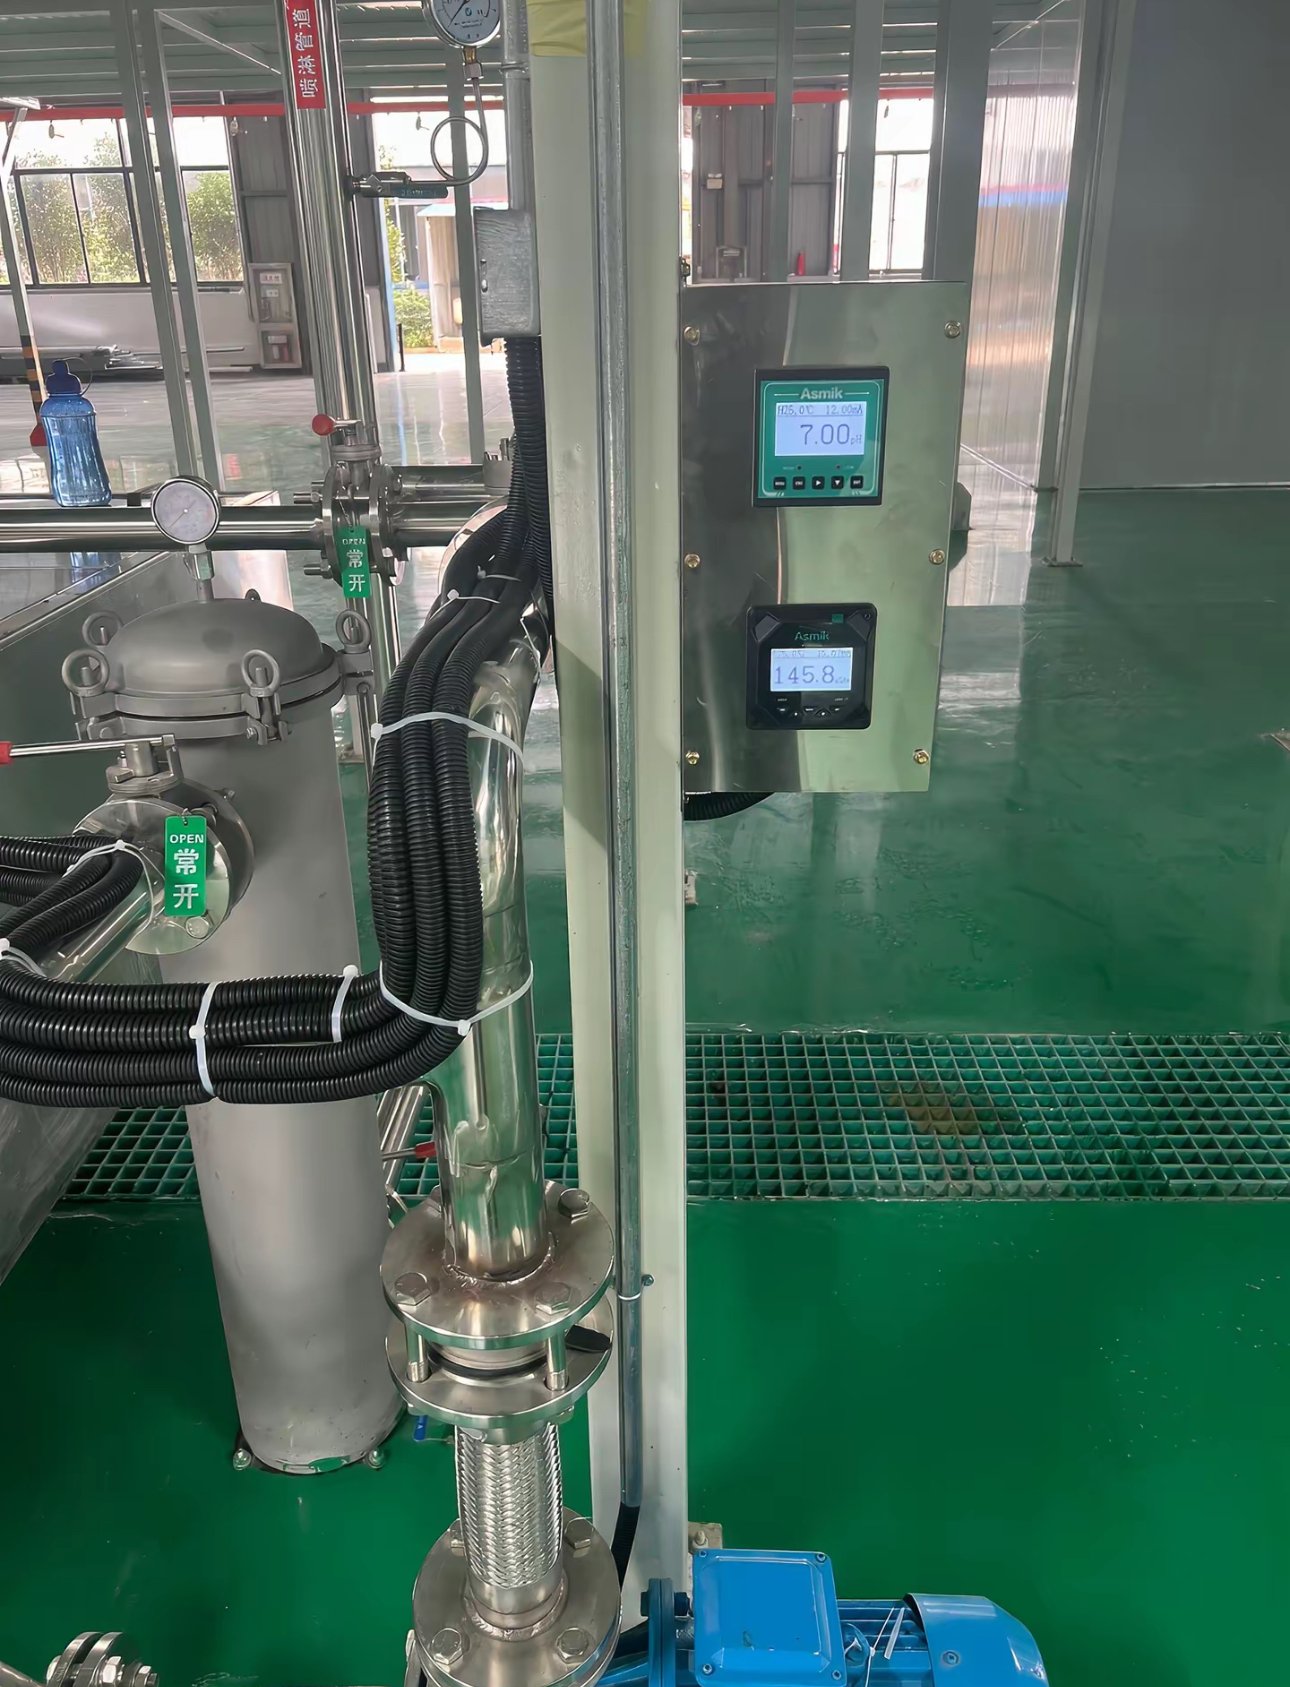
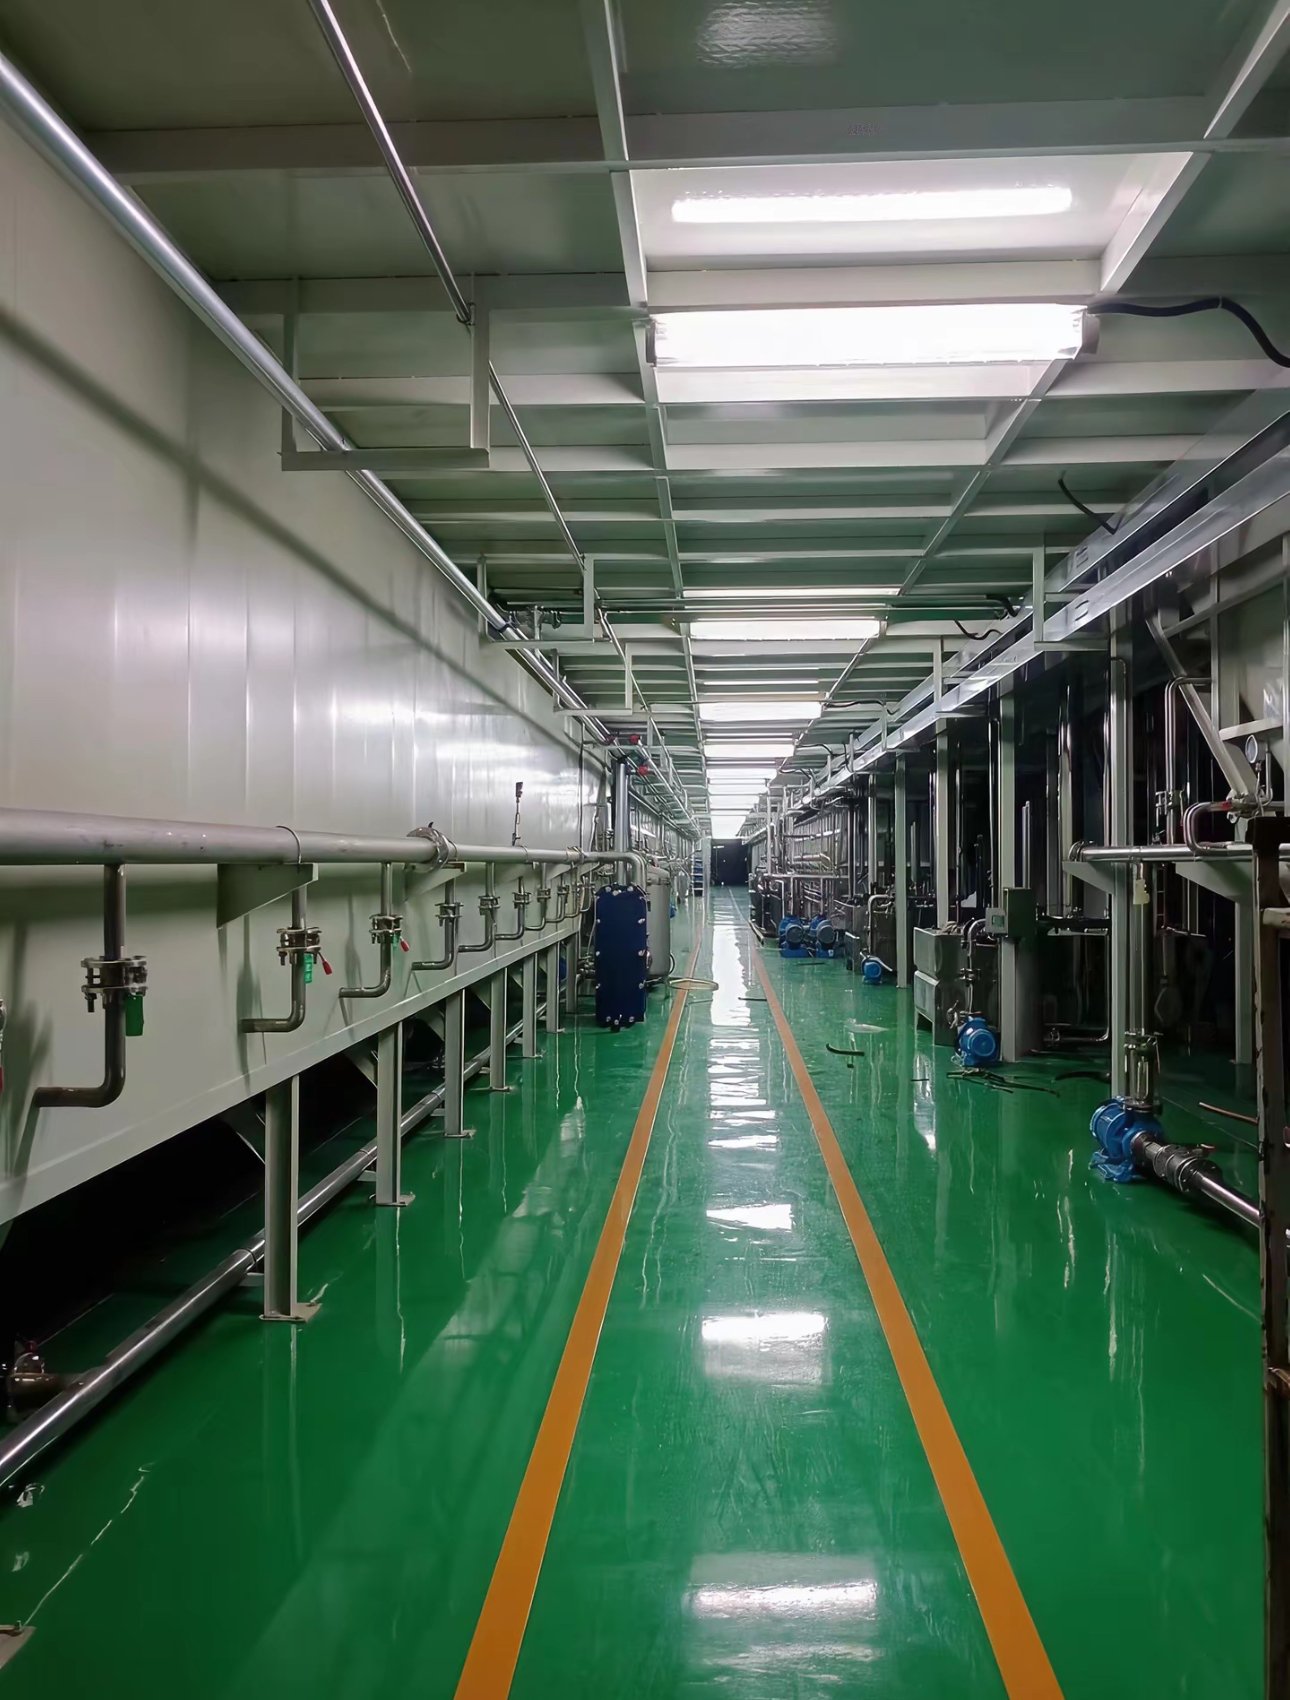
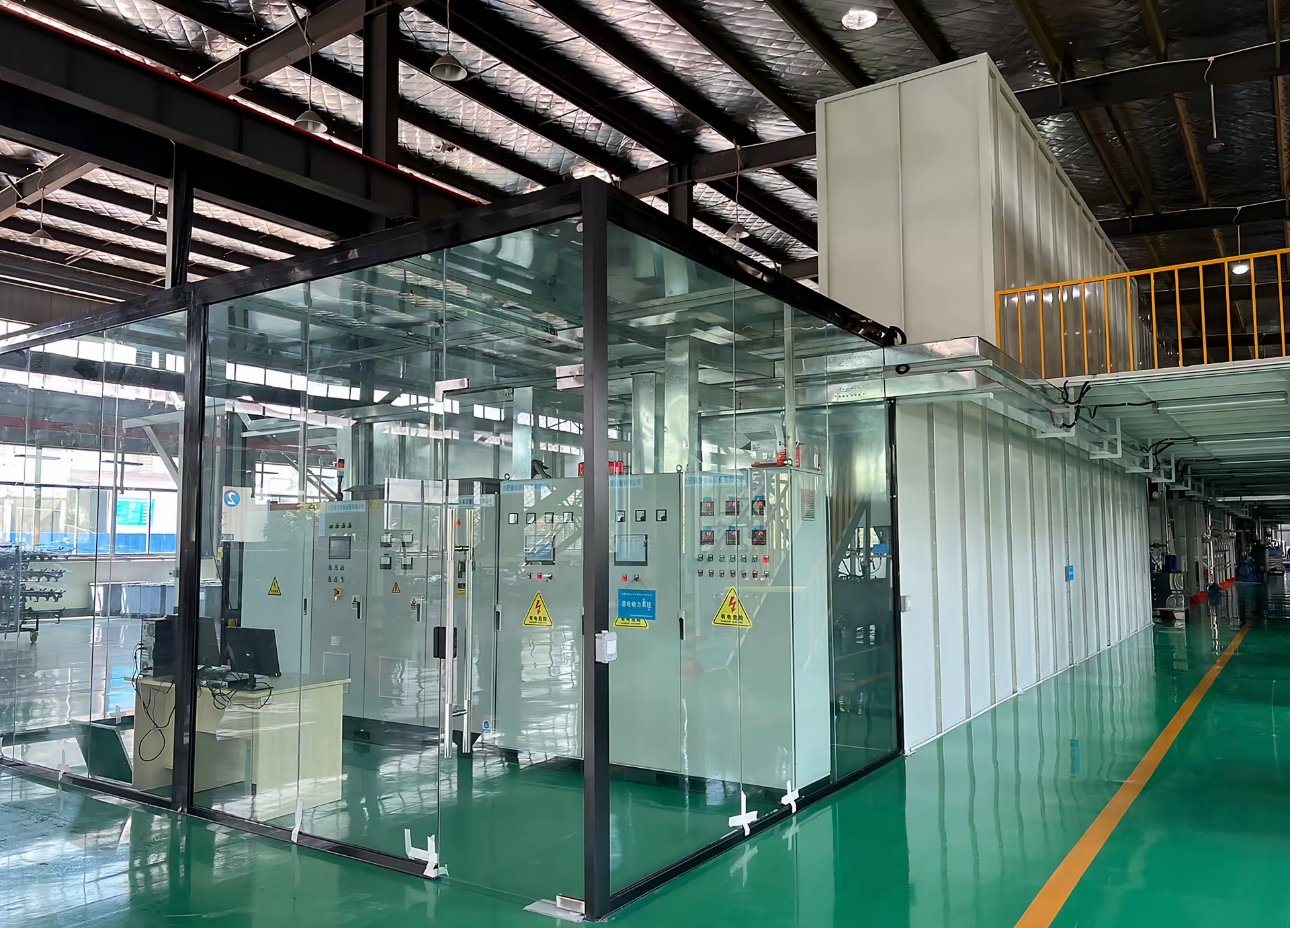
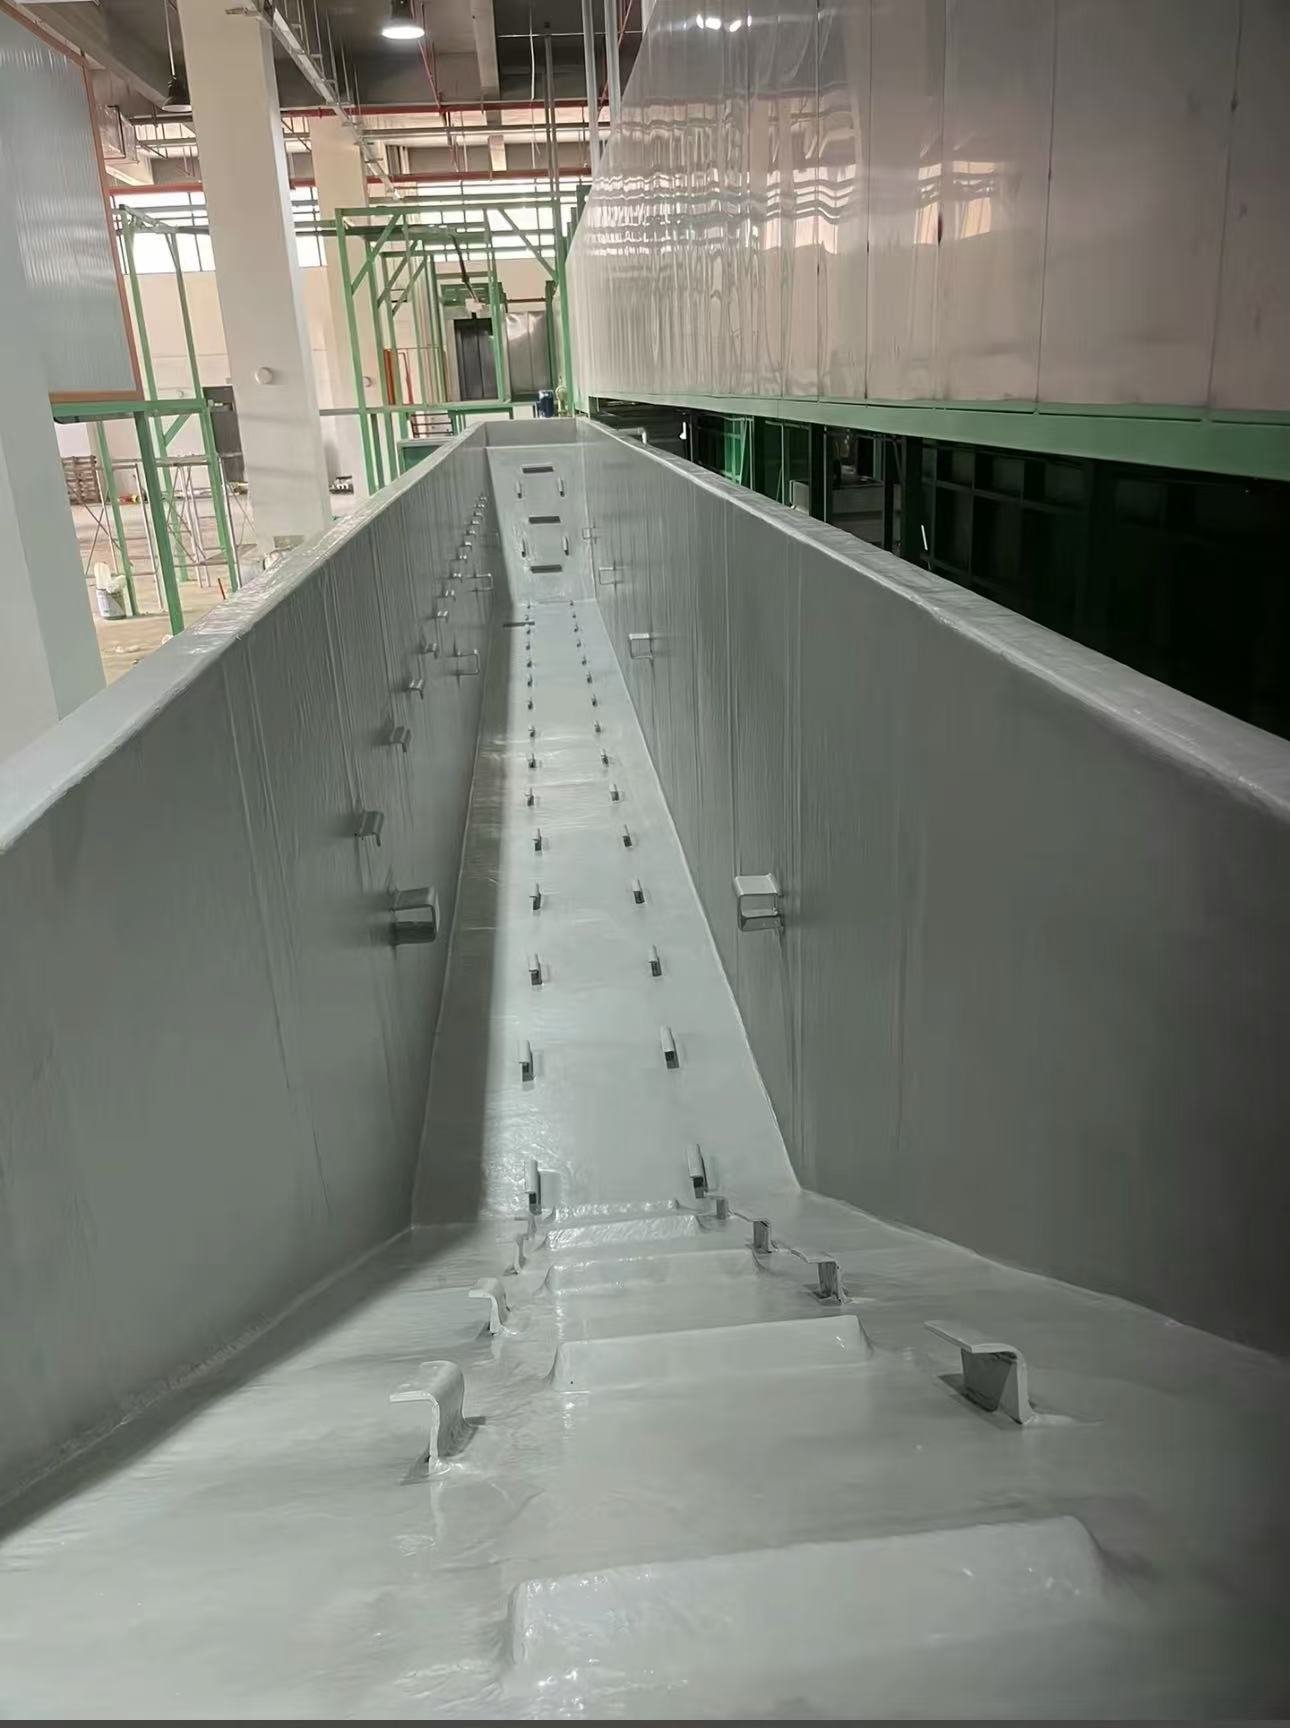
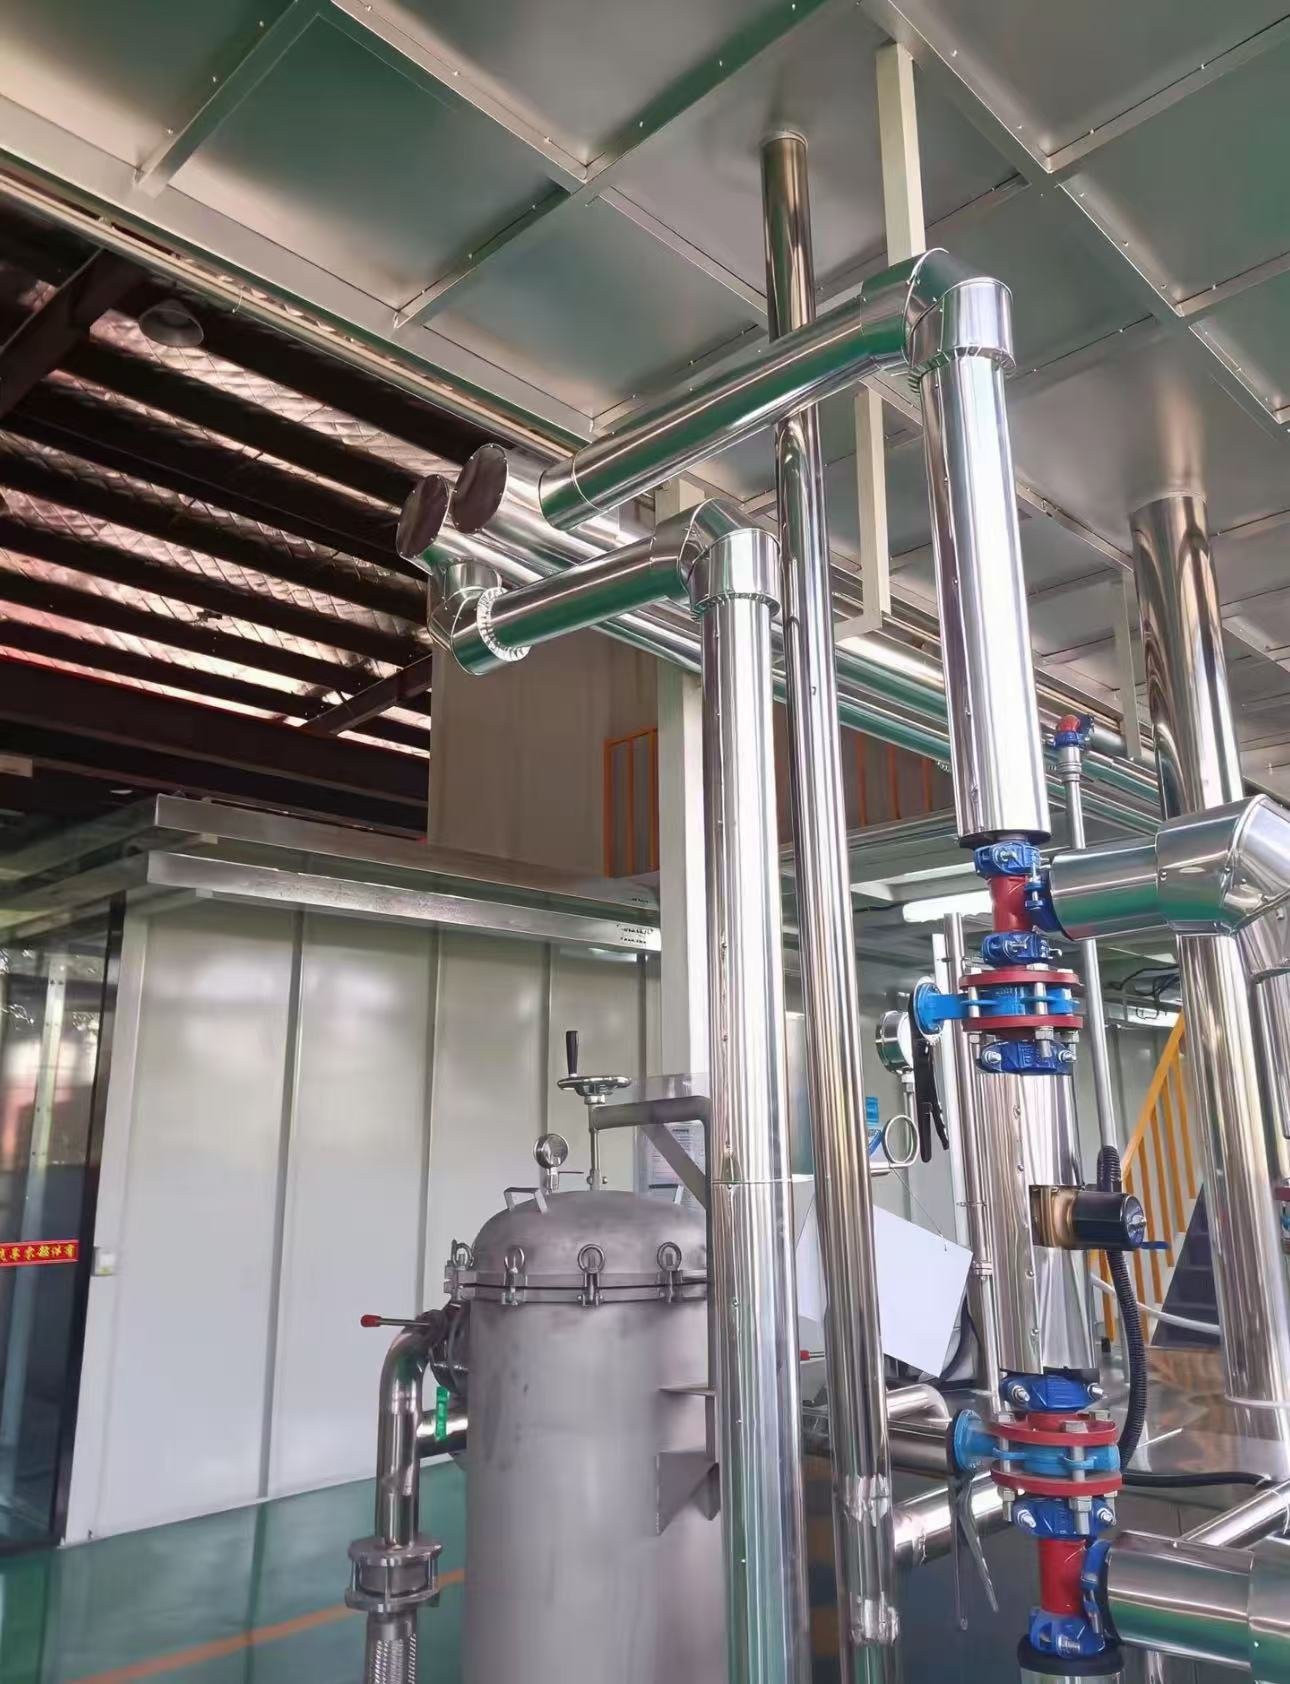
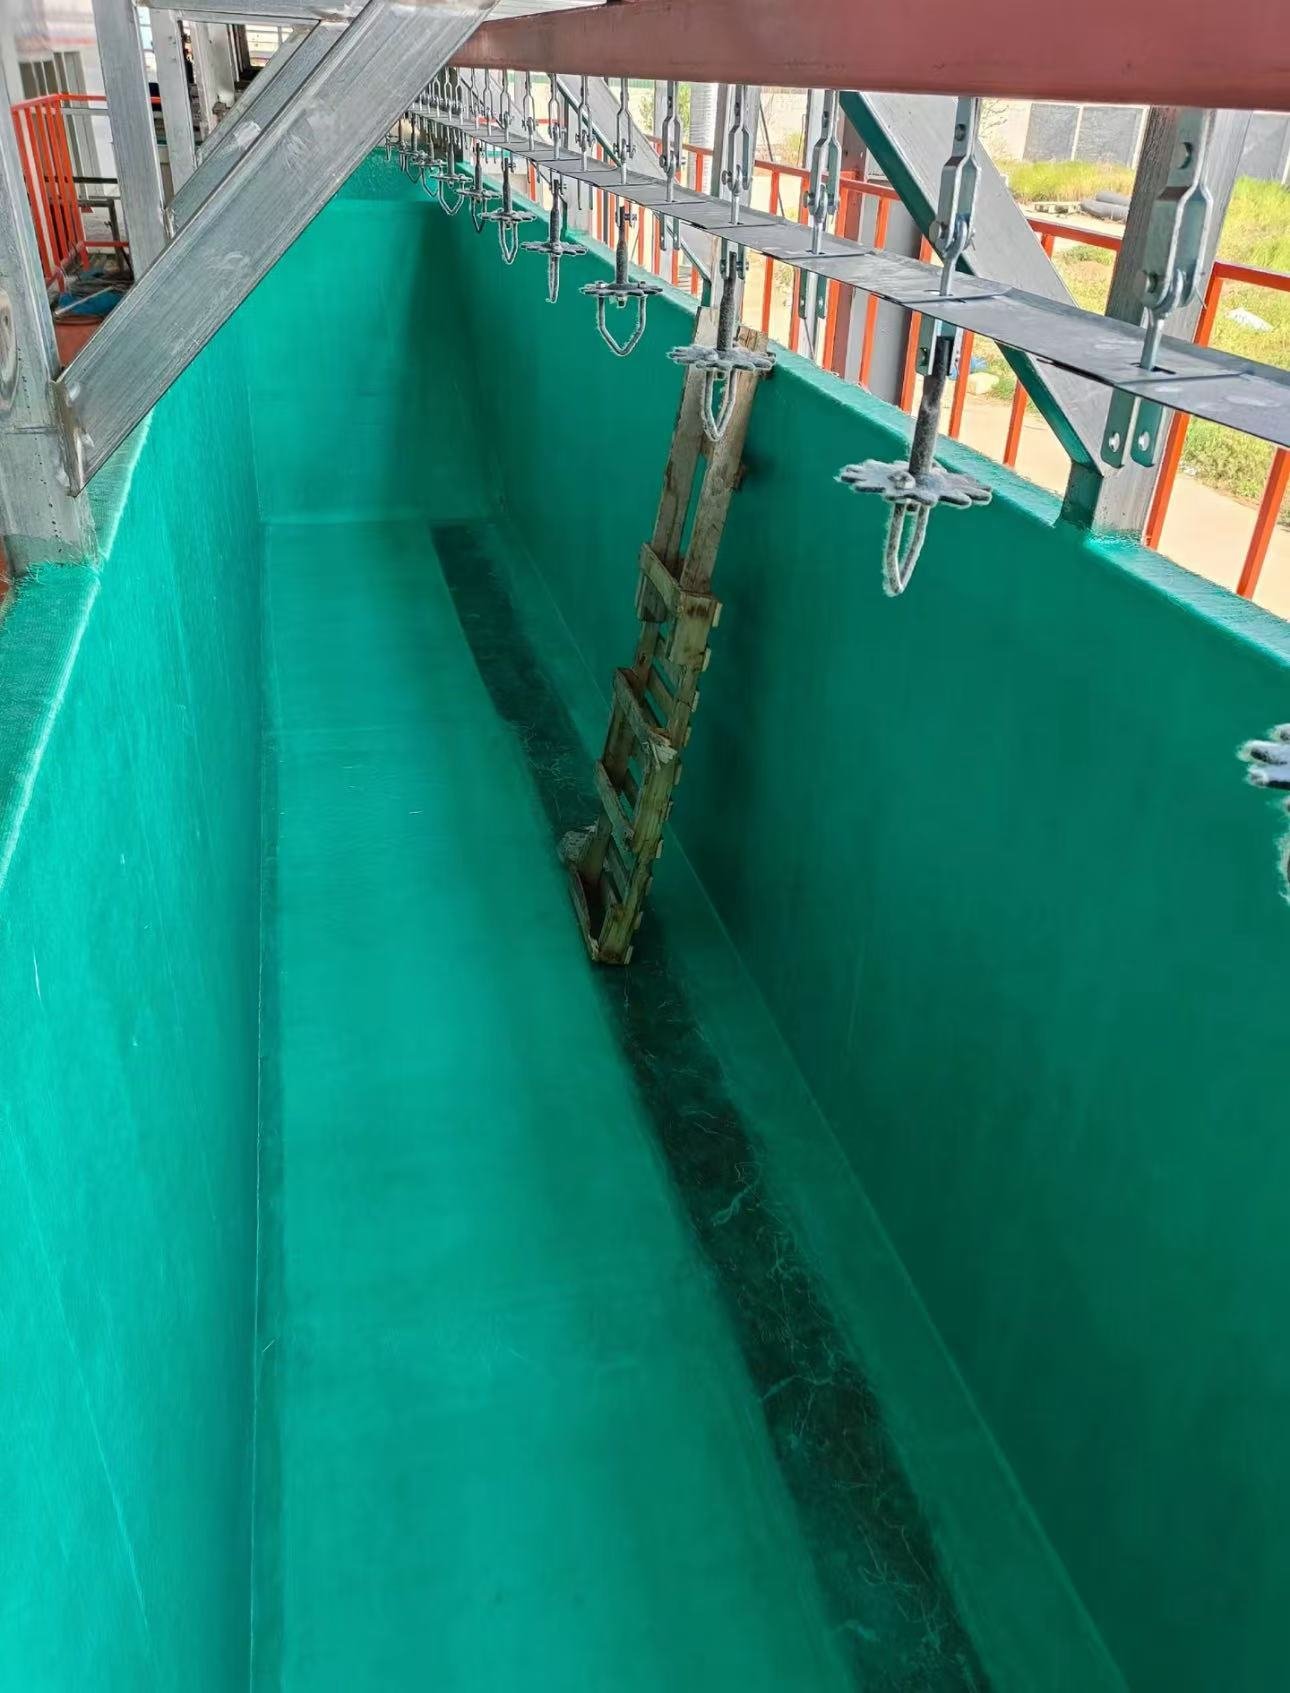
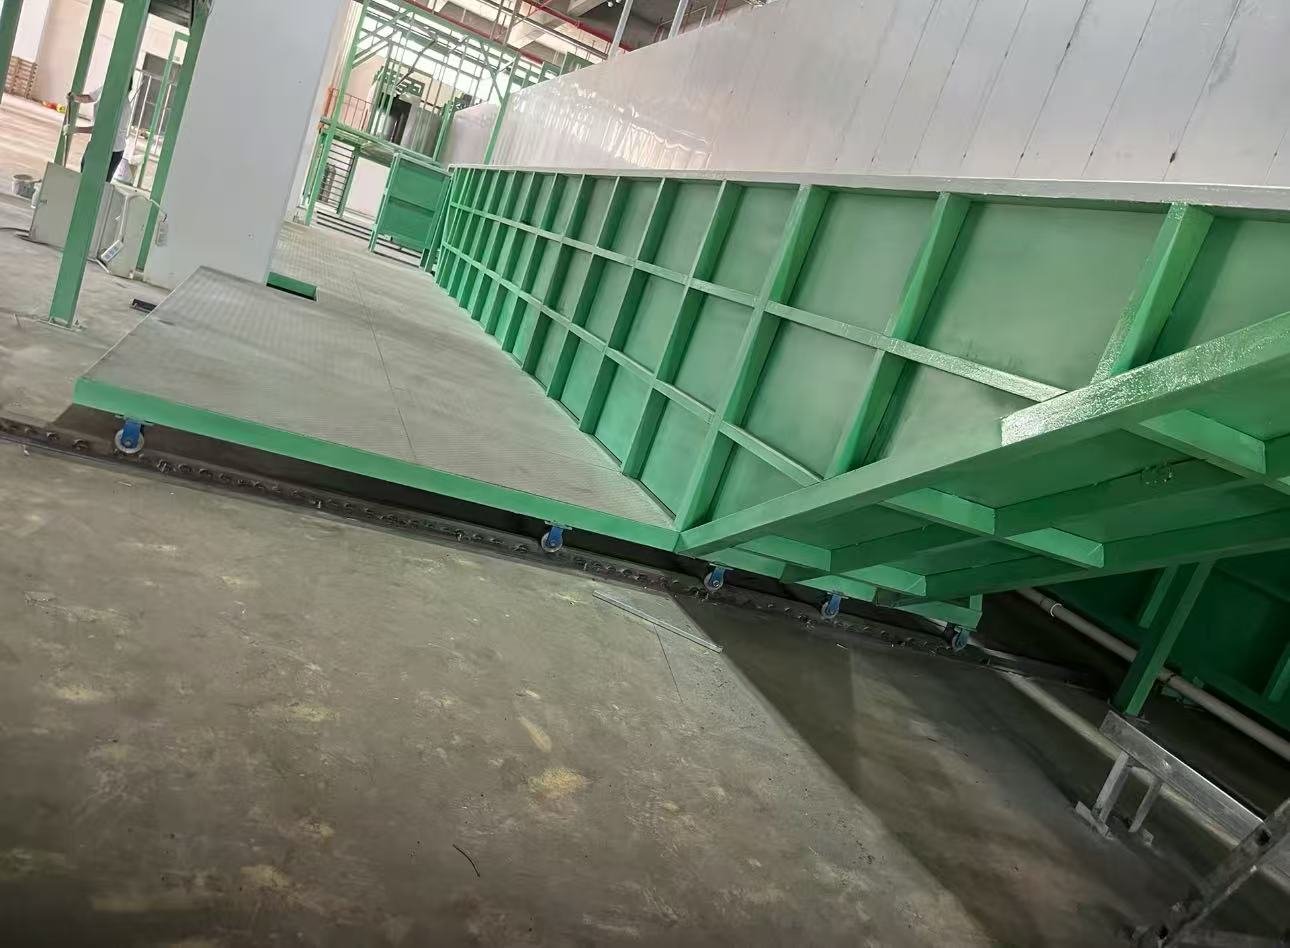
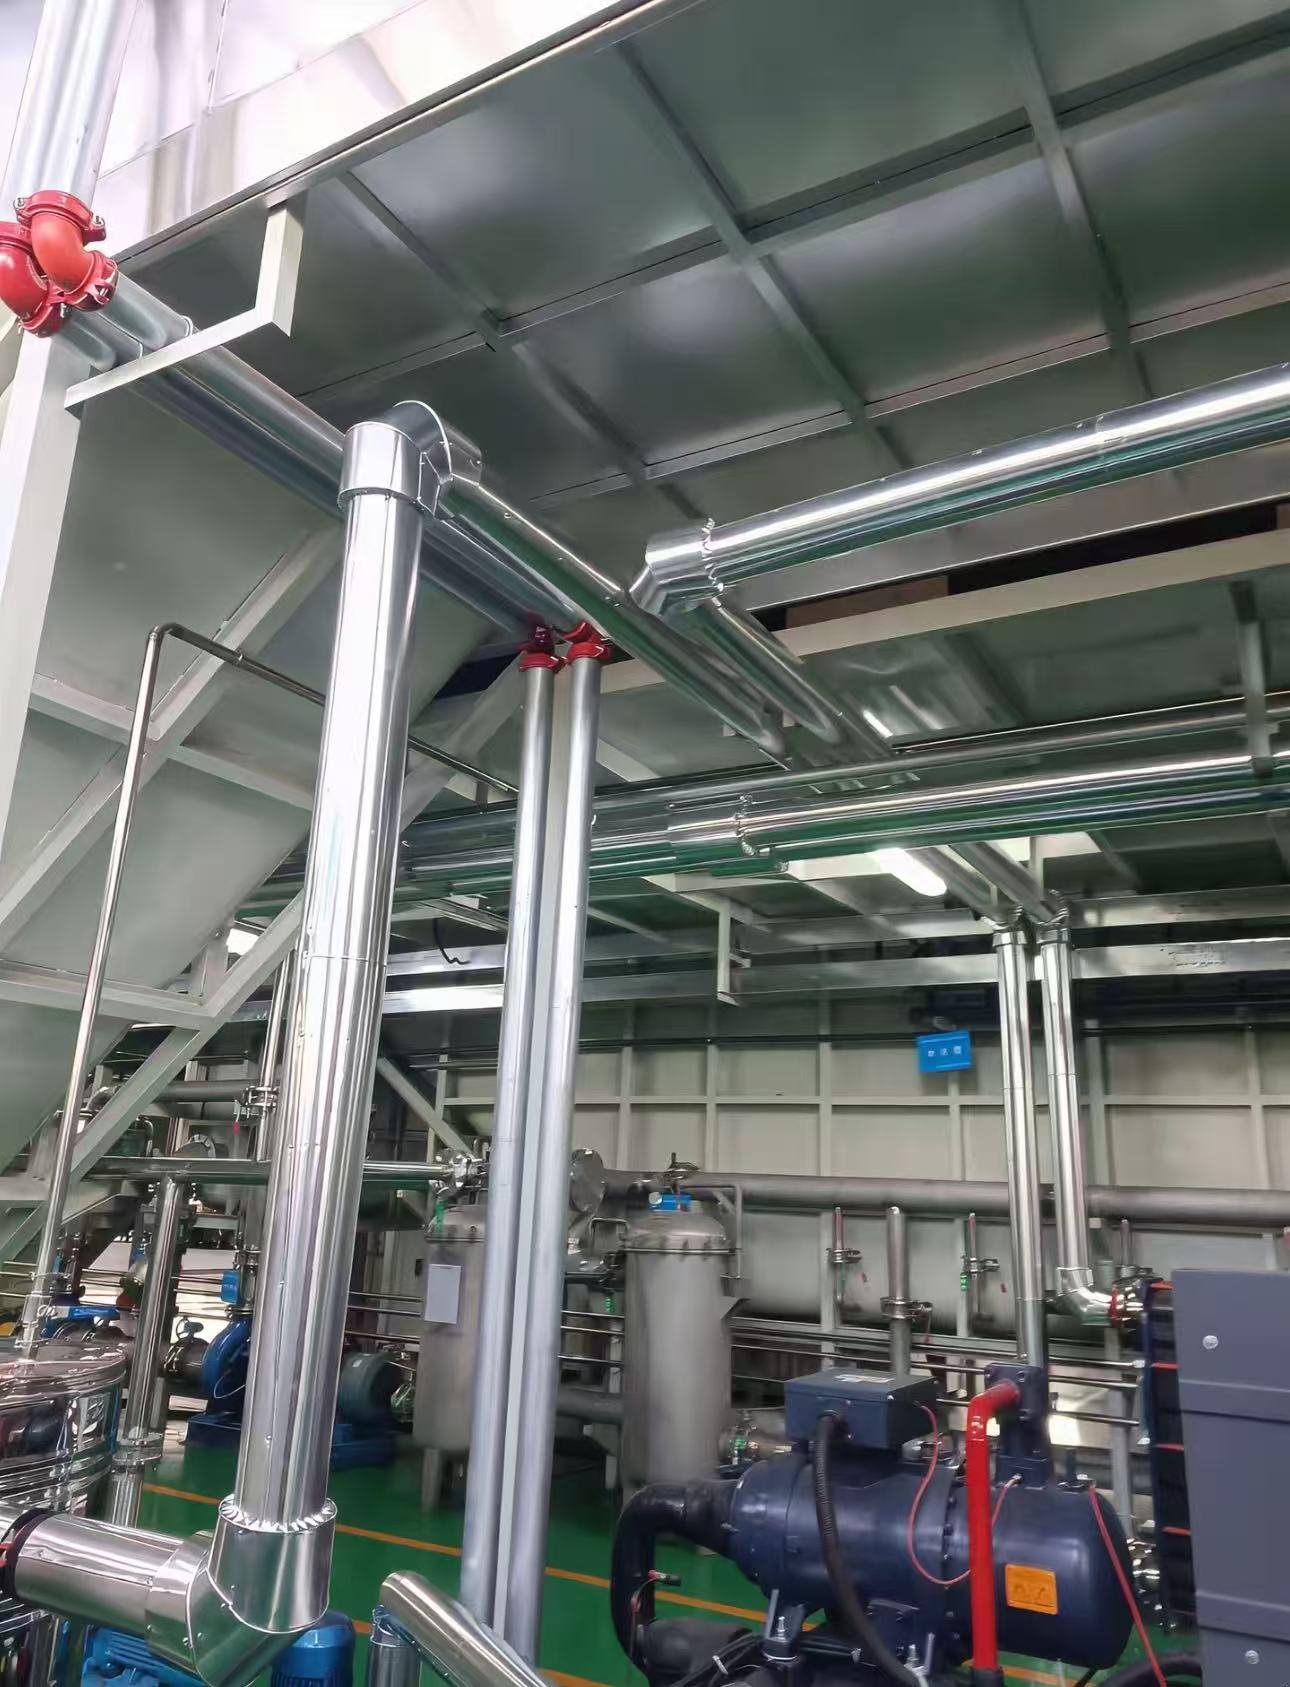
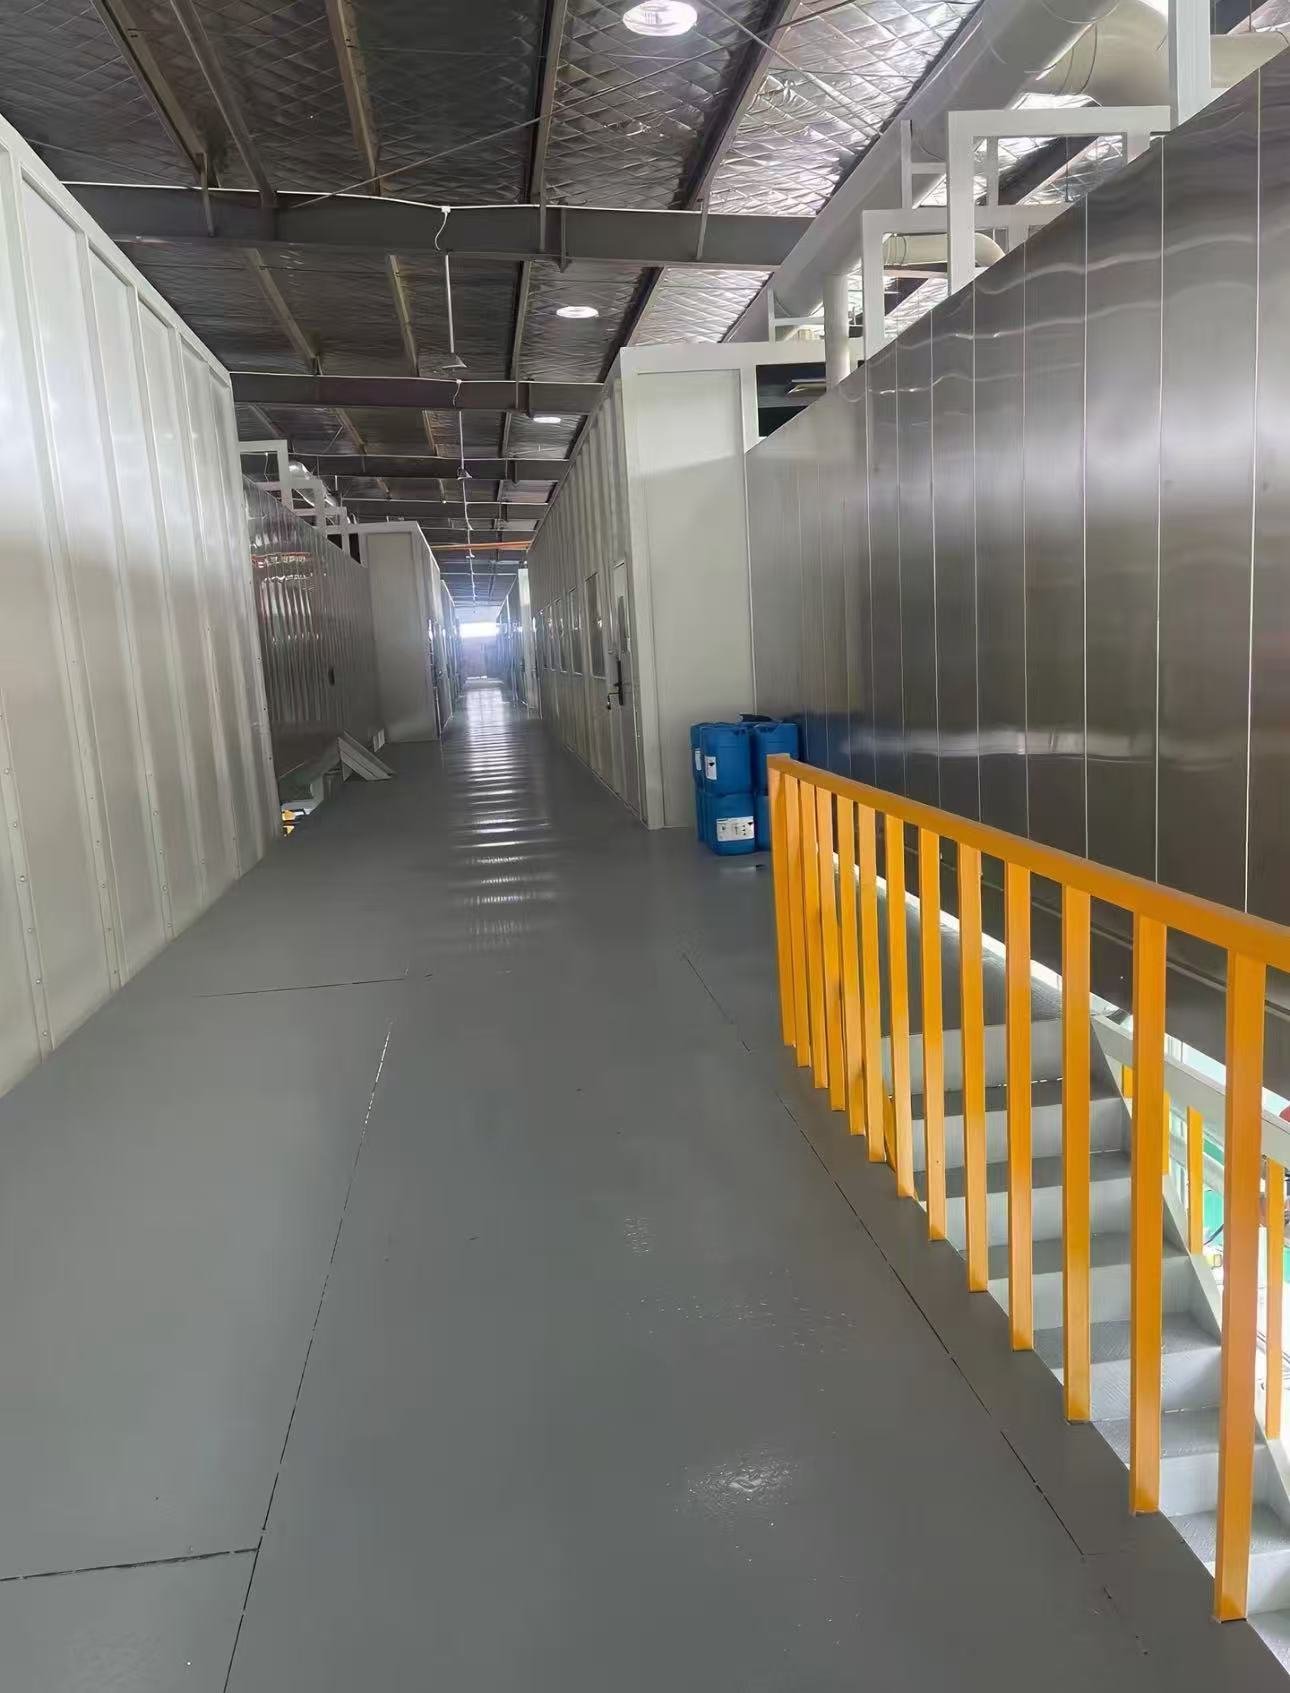
Zdjęcia z linii powlekania elektroforetycznego dostarczonej dla części motoryzacyjnych: zbiorniki wyłożone FRP z szynami anodowymi, tunel natryskowego wstępnego przygotowania, pompy cyrkulacyjne, filtry workowe i płytowe wymienniki ciepła w obiegu kąpieli, monitorowanie pH i przewodności oraz szklana sterownia.

Referencje aplikacji
Dostawcy części samochodowych i podwozi, producenci ram i wsporników siedzeń, producenci urządzeń AGD i obudów elektrycznych oraz wszelkie zakłady, które gruntują złożone konstrukcje spawane przed nałożeniem proszkowej lub ciekłej warstwy nawierzchniowej.
Zobowiązanie inżynieryjne
Każda linia jest projektowana zgodnie z zapisaną specyfikacją wydajności. Prędkość linii, profil utwardzania, grubość powłoki i poziom emisji są określone w umowie i demonstrowane na Twoim własnym elemencie podczas prób fabrycznych przed wysyłką. Jeden zespół inżynierów odpowiada za cały łańcuch — obróbkę wstępną, aplikację, utwardzanie, transport i kontrolę emisji — dzięki czemu kompromisy między nimi są rozstrzygane na desce kreślarskiej, a nie na Twojej hali fabrycznej.
Serwis i dostawa
Standardowe konfiguracje są wysyłane w ciągu 30-60 dni z 12-miesięczną gwarancją na całą maszynę i 36-miesięczną gwarancją na kluczowe komponenty. Montaż na miejscu, rozruch i szkolenie operatorów są dostępne na całym świecie, a dostrajanie procesu i wsparcie w zakresie części zamiennych są kontynuowane przez cały okres eksploatacji linii.
Najczęściej zadawane pytania
Czym różni się powłoka elektroforetyczna od gruntowania natryskowego?
Część jest zanurzana w wannie z farbą wodną, a napięcie stałe osadza powłokę elektrycznie, dzięki czemu pokrycie jest równomierne na krawędziach, wewnątrz rur i w zagłębieniach, do których pistolet natryskowy nie dociera. Grubość powłoki jest ustalana przez napięcie i czas, a nie przez technikę operatora.
Co następuje po powłoce elektroforetycznej?
Większość linii nakłada proszkową lub ciekłą warstwę nawierzchniową na tym samym lub połączonym przenośniku. Utwardzona powłoka elektroforetyczna jest gruntem; kolor i połysk pochodzą z warstwy nawierzchniowej.
Jaki rozmiar zbiornika jest mi potrzebny?
Objętość robocza wynika z największej obwiedni części plus prześwit do anod, a takt linii określa, ile nośników znajduje się jednocześnie w kąpieli. Dobieramy wymiary kąpieli, ultrafiltracji i chłodnicy razem na podstawie Państwa rysunków części i wydajności godzinowej.