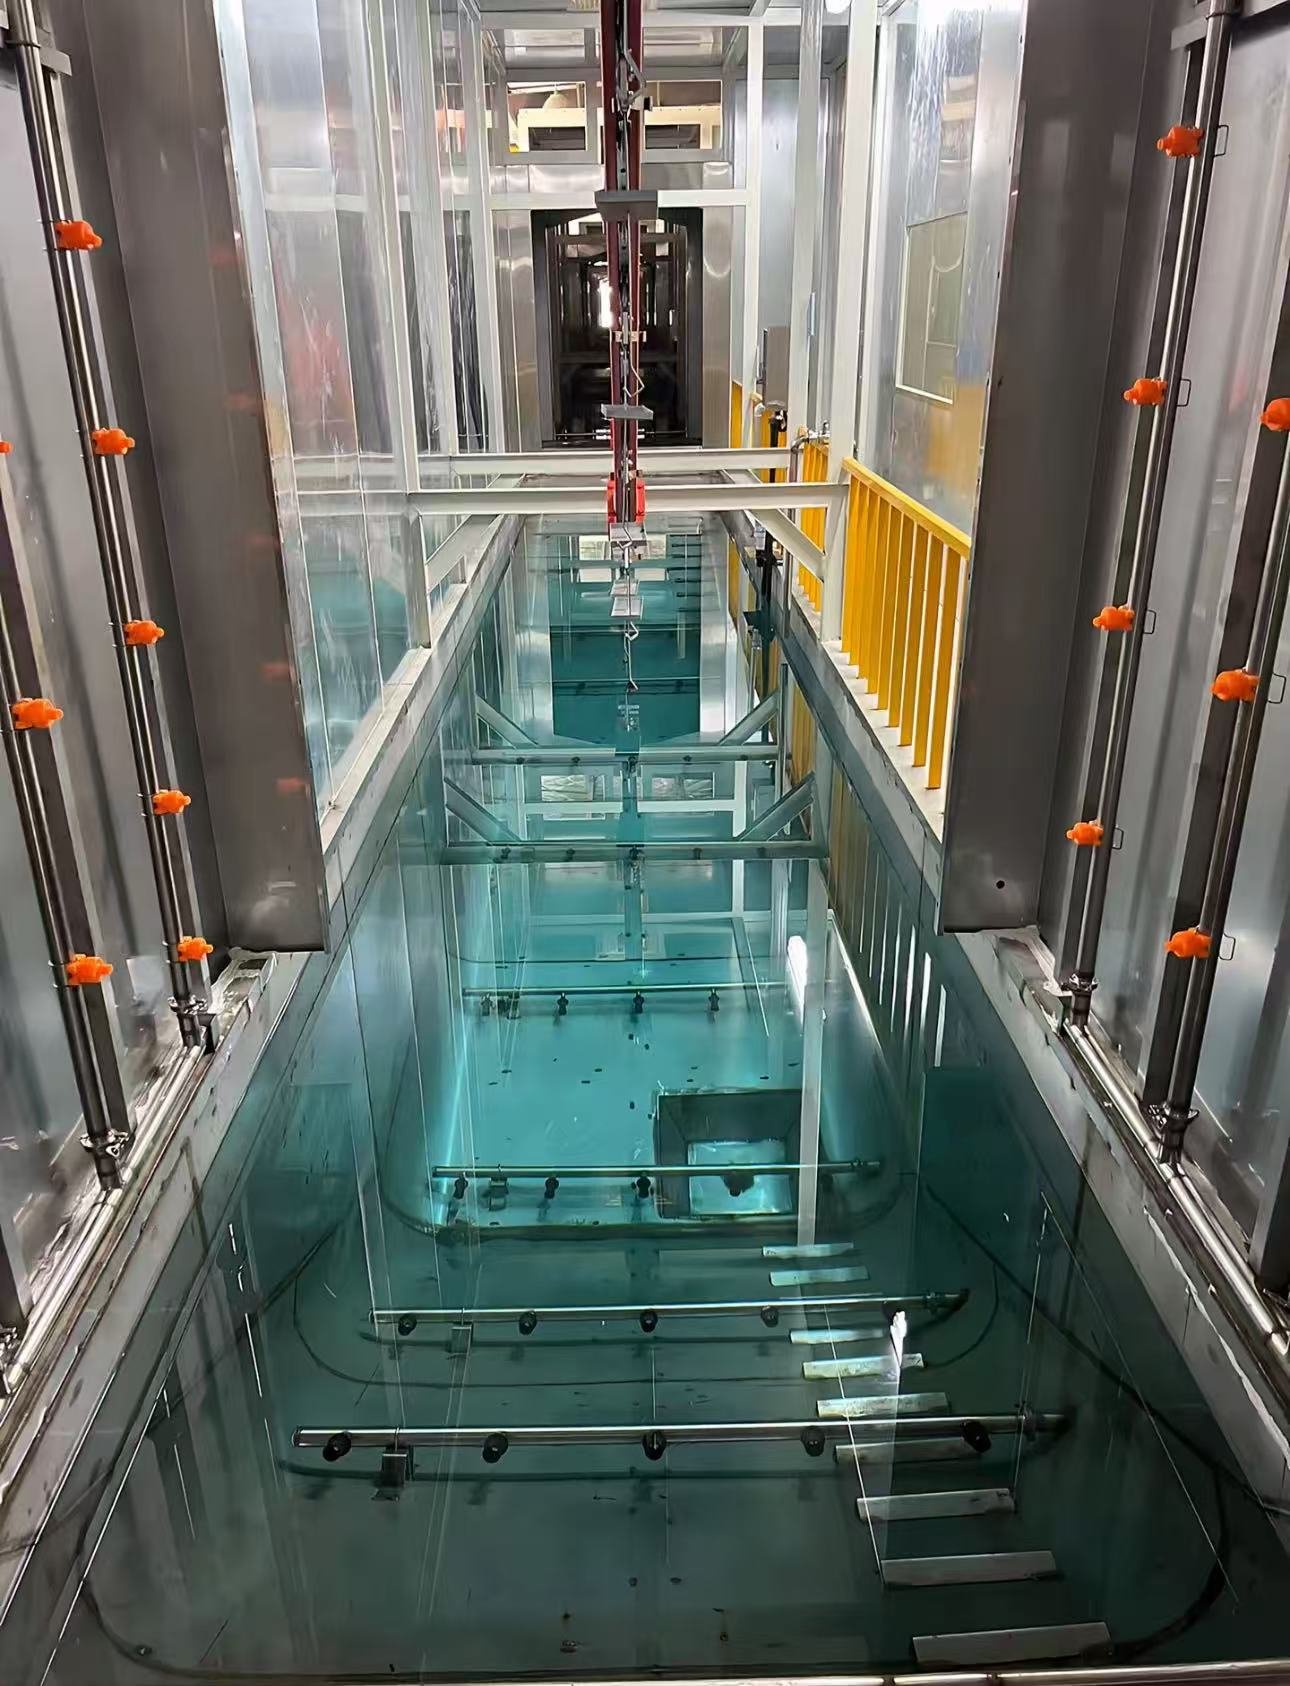
สายการเคลือบด้วยไฟฟ้า (E-Coat)
สายการเคลือบด้วยไฟฟ้าแบบแคโทดิก (CED) สำหรับชิ้นส่วนแชสซีส์, ตัวยึด, ชิ้นงานหล่อ และโครงเครื่องใช้ไฟฟ้า — การปรับสภาพล่วงหน้าหลายขั้นตอน, อ่าง E-coat พร้อมการล้างด้วยอัลตราฟิลเตรชัน, เตาอบการบ่ม และสายพานลำเลียงที่ออกแบบเป็นหนึ่งสายการผลิต
สร้างขึ้นสำหรับชิ้นส่วนที่ต้องการฟิล์มรองพื้นสม่ำเสมอภายในโพรง, ส่วนกล่องปิด และชิ้นงานเชื่อมประกอบที่การพ่นไม่สามารถเข้าถึงได้
ข้อมูลจำเพาะทางเทคนิค
ค่าด้านล่างเป็นช่วงทั่วไปสำหรับอุปกรณ์ประเภทนี้ ตัวเลขสำหรับสายการผลิตของคุณจะถูกกำหนดในข้อกำหนดเป็นลายลักษณ์อักษรหลังจากเราตรวจสอบชิ้นส่วน, ผลผลิต และพื้นที่ติดตั้งของคุณ
| กระบวนการ | การเคลือบด้วยไฟฟ้าแบบแคโทดิกอีพ็อกซี่ (CED); แบบแอโนดิกตามคำขอ |
|---|---|
| ช่วงชิ้นงาน | ชิ้นส่วนแชสซีส์และระบบกันสะเทือน, ตัวยึด, ชิ้นงานหล่อ, โครงเบาะนั่ง, โครงเครื่องใช้ไฟฟ้า; ขนาดซองทั่วไปสูงสุด 3,000 x 1,500 x 1,200 มม. |
| การปรับสภาพก่อนการเคลือบ | ล้างไขมัน ล้างน้ำ ปรับสภาพผิว การแปลงสภาพด้วยซิงก์ฟอสเฟตหรือเซอร์โคเนียม ล้างน้ำ ล้างน้ำ DI (7-11 ขั้นตอน จุ่มหรือพ่น) |
| อ่าง E-coat | ปริมาตรใช้งานทั่วไป 5-60 m3 เหล็กกล้าไร้สนิม 304/316 หรือเหล็กบุผิว อุณหภูมิอ่าง 28-32 C กระแสตรง 150-350 V |
| การล้างน้ำ | การล้างน้ำแบบหมุนเวียน UF1/UF2 หลังการจุ่ม บวกการล้างน้ำ DI ขั้นสุดท้าย หน่วยอัลตราฟิลเตรชัน sized to bath volume |
| ฟิล์มแห้ง | โดยทั่วไป 15-25 ไมครอน สม่ำเสมอบนขอบและภายในโพรง |
| การบ่ม | เตาอบแบบพาความร้อน โดยทั่วไปอุณหภูมิโลหะ 160-180 C เป็นเวลา 20-30 นาที |
| การลำเลียง | สายพานโซ่เหนือศีรษะ ตัวพาแบบ power-and-free หรือ lift-and-dip 0.5-3 m/min |
| ประสิทธิภาพการต้านทานการกัดกร่อน | ระบุตามโครงการ; เป้าหมายทั่วไป 500-1,000 ชั่วโมง การพ่นเกลือแบบเป็นกลางบนเหล็กฟอสเฟต (ISO 9227) |
| สาธารณูปโภค | น้ำ chilled สำหรับการระบายความร้อนของอ่าง, โรงงานน้ำ DI, ระบบแอโนไลต์, การบำบัดน้ำเสีย |
การกำหนดค่าสายการผลิต
- สายถังปรับสภาพเบื้องต้นพร้อมการกวน, การให้ความร้อน, การตักน้ำมัน และการเติมสารเคมี
- ถัง E-coat พร้อมแอโนด, วงจรแอโนไลต์, ชิลเลอร์, การกรอง และการหมุนเวียนต่อเนื่อง
- วงจรล้างอัลตราฟิลเตรชันที่ส่งของแข็งสีกลับเข้าถัง
- โซนหยดน้ำและเตาอบอบแห้งแบบพาความร้อนพร้อมการนำความร้อนกลับมาใช้
- ระบบยกและจุ่มหรือสายพานลำเลียงต่อเนื่องที่เหมาะกับขนาดชิ้นงานและ takt time
- การควบคุม PLC พร้อมการบันทึกอุณหภูมิอ่างน้ำ ค่าการนำไฟฟ้า pH และแรงดันไฟฟ้า
สายการเคลือบ E-Coat ในทางปฏิบัติ
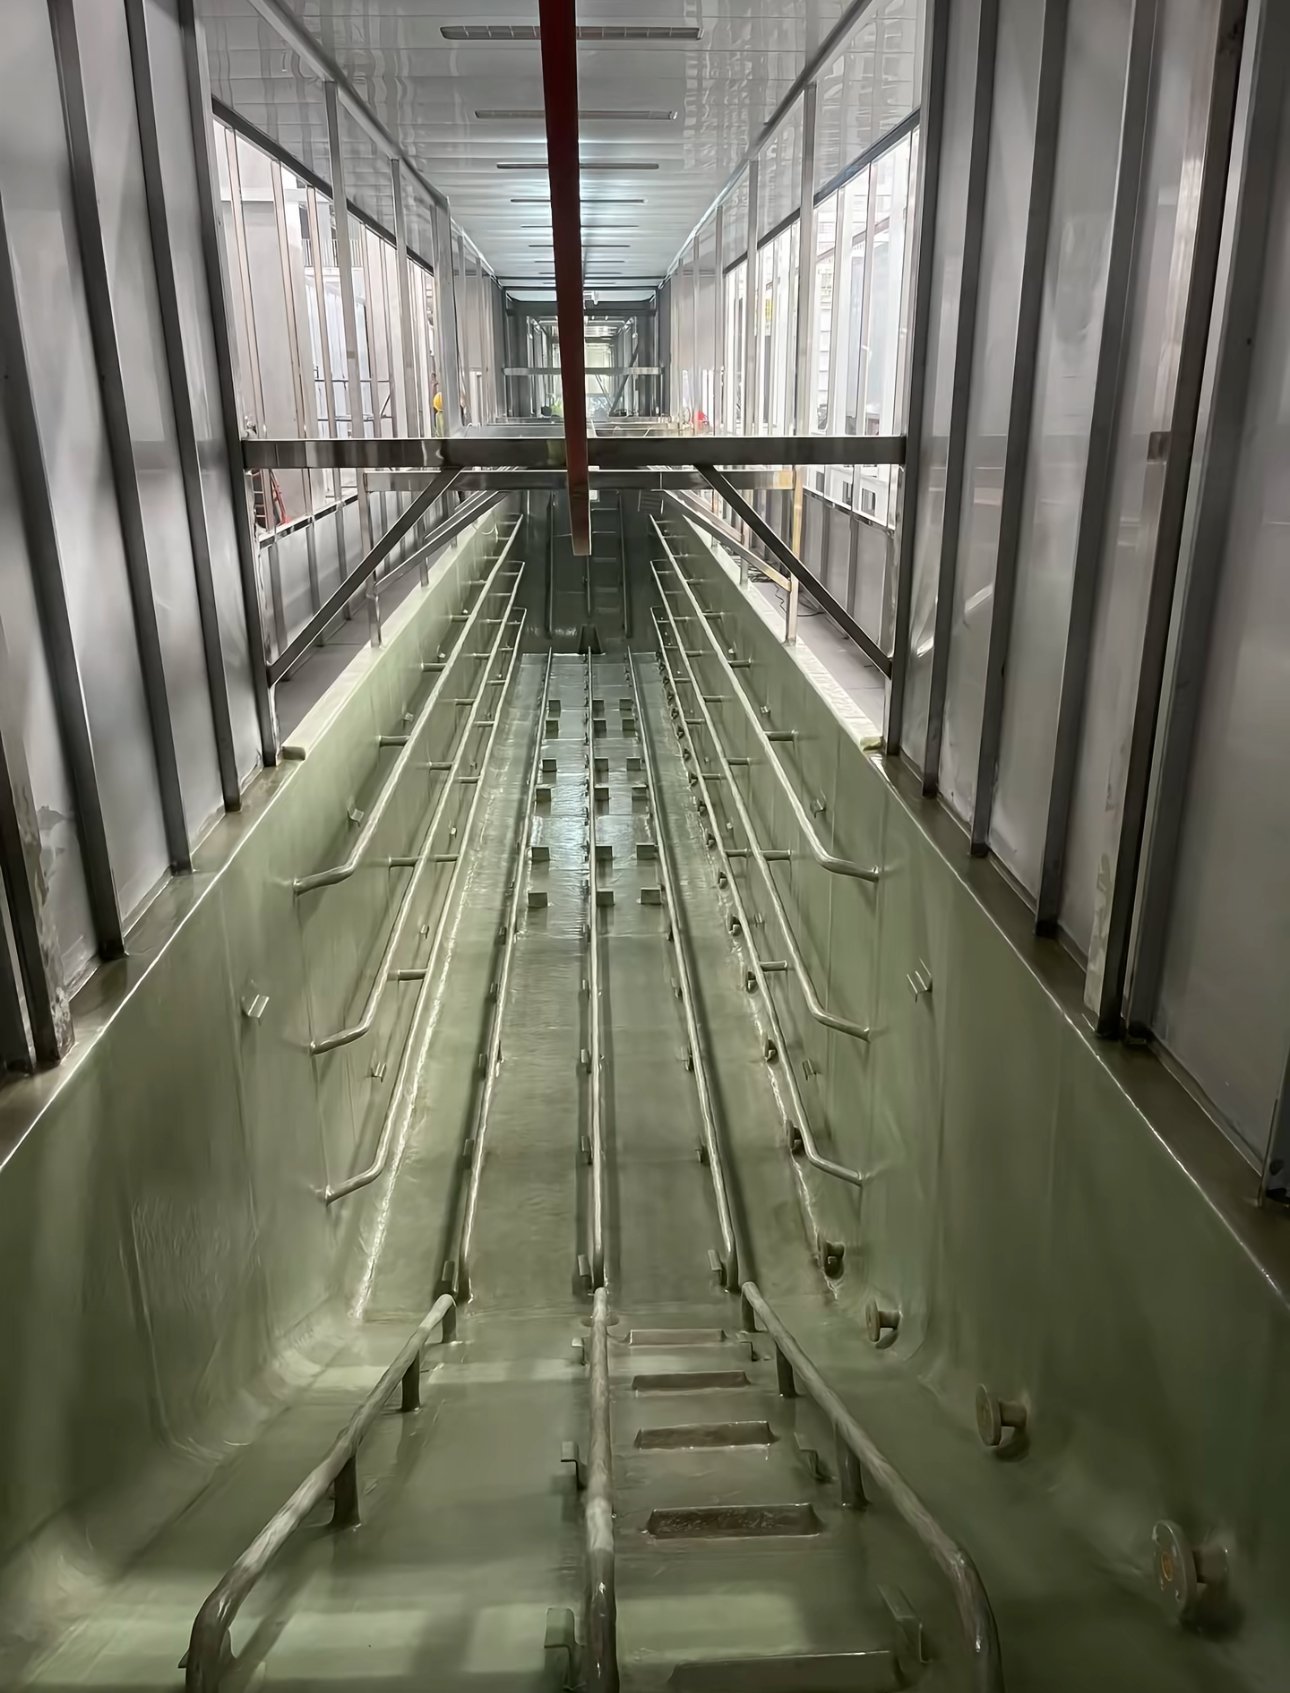
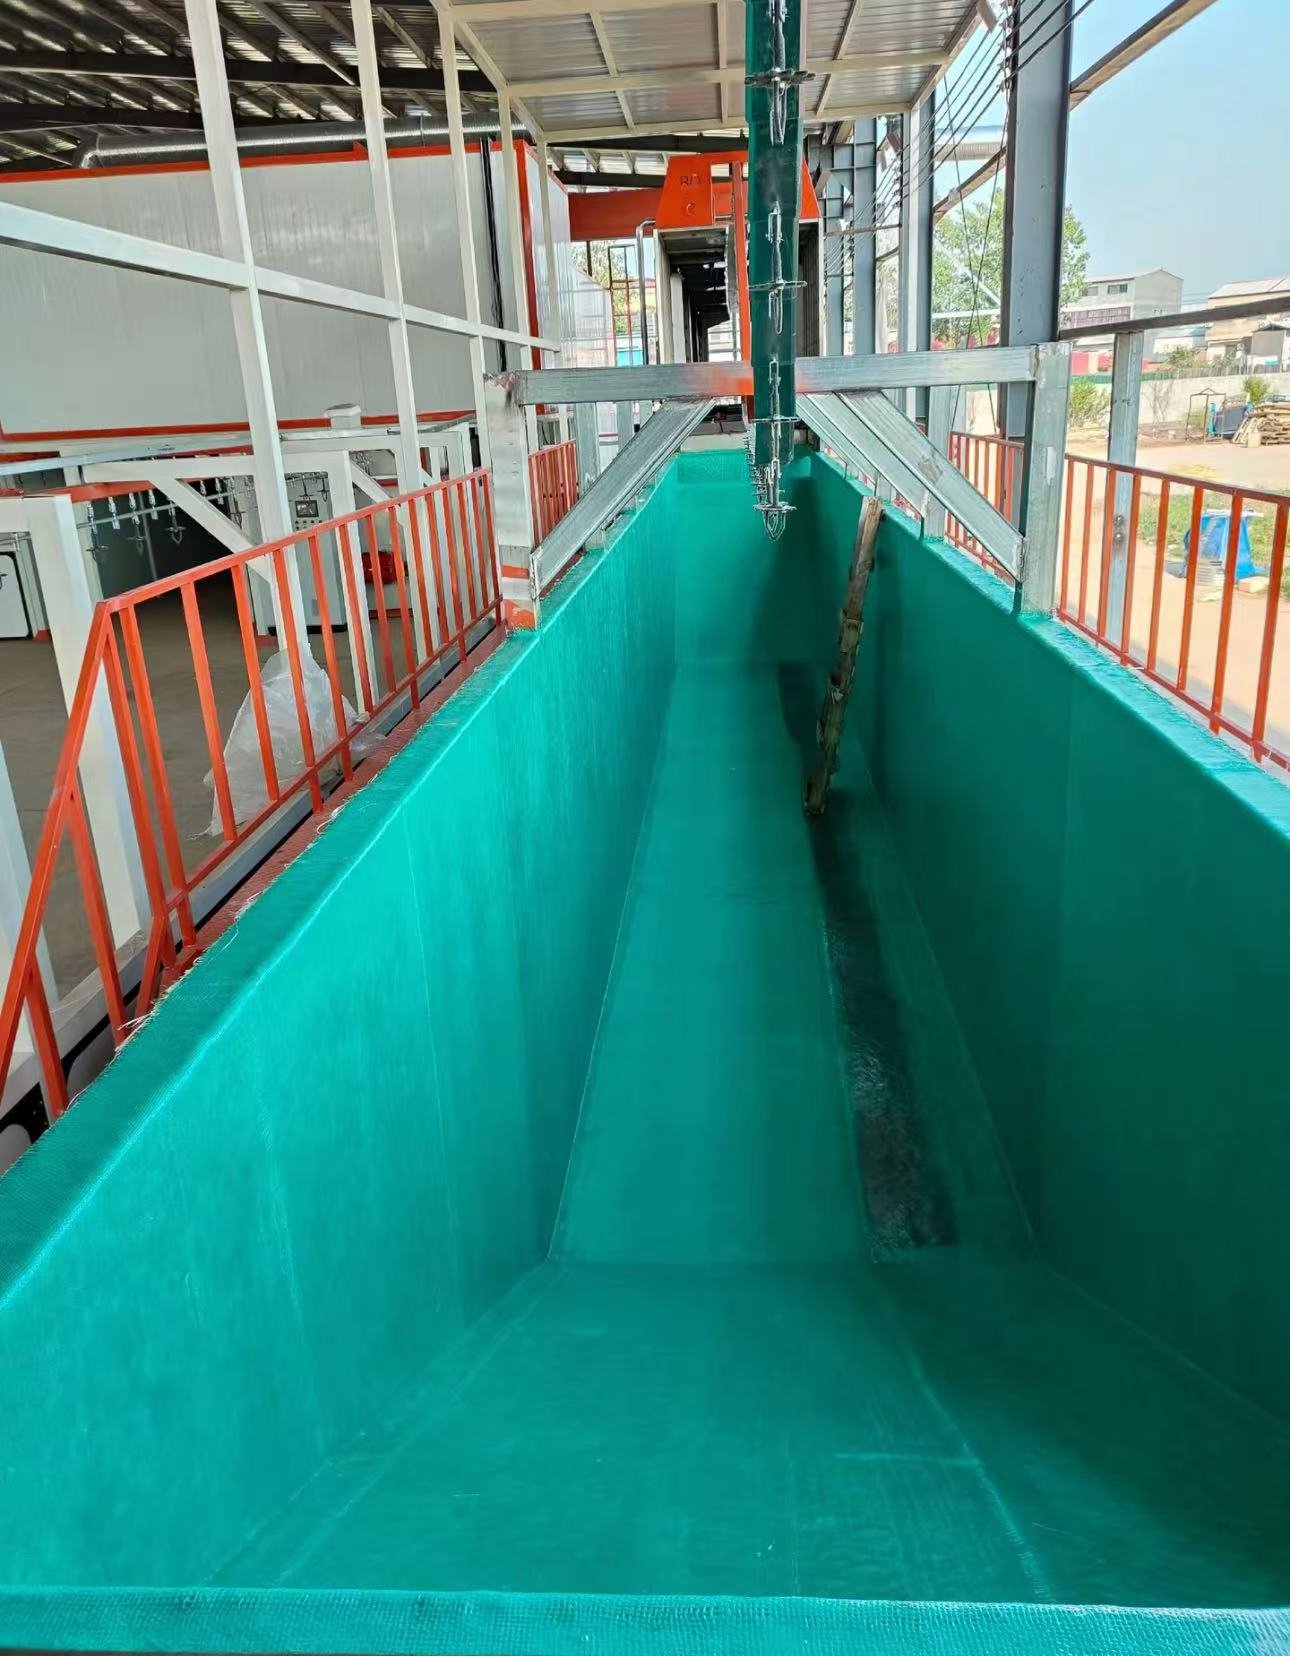
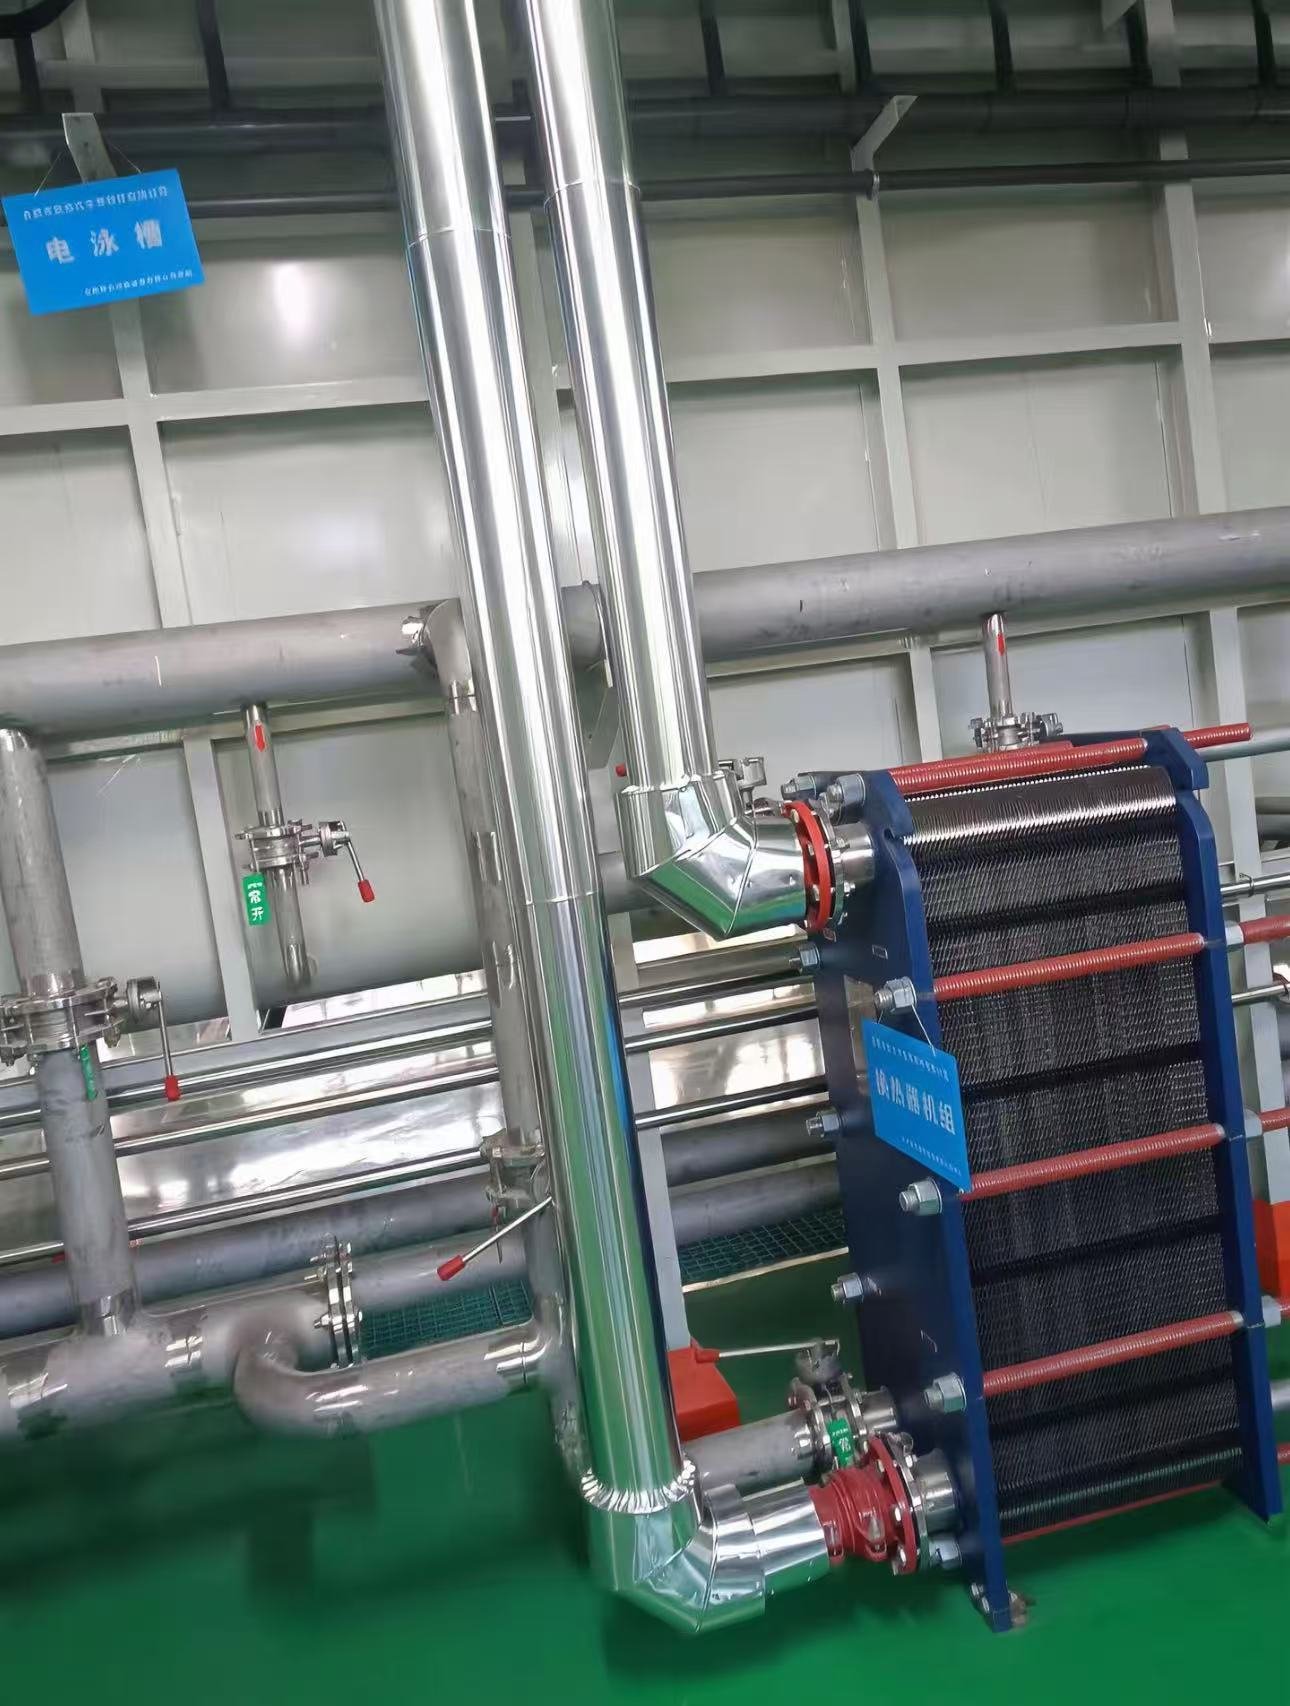
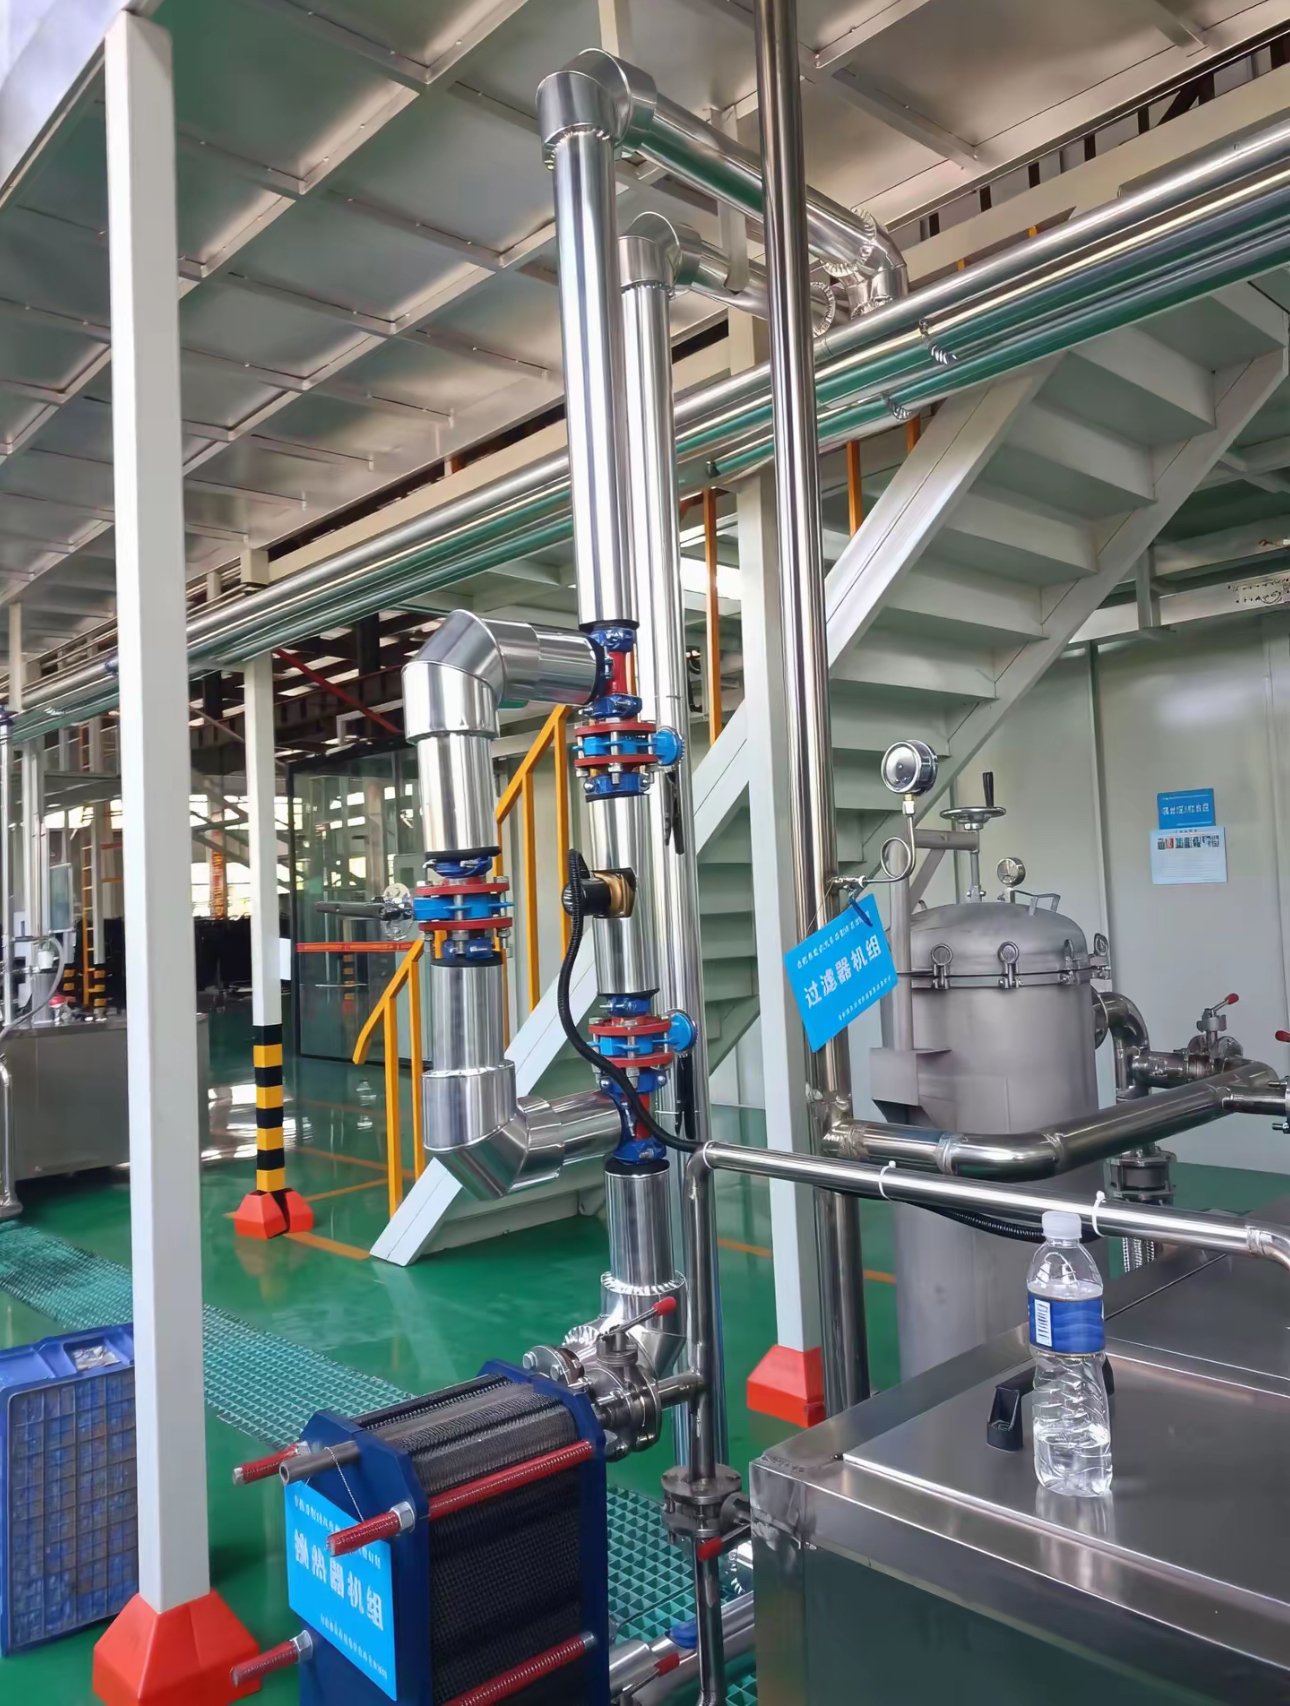
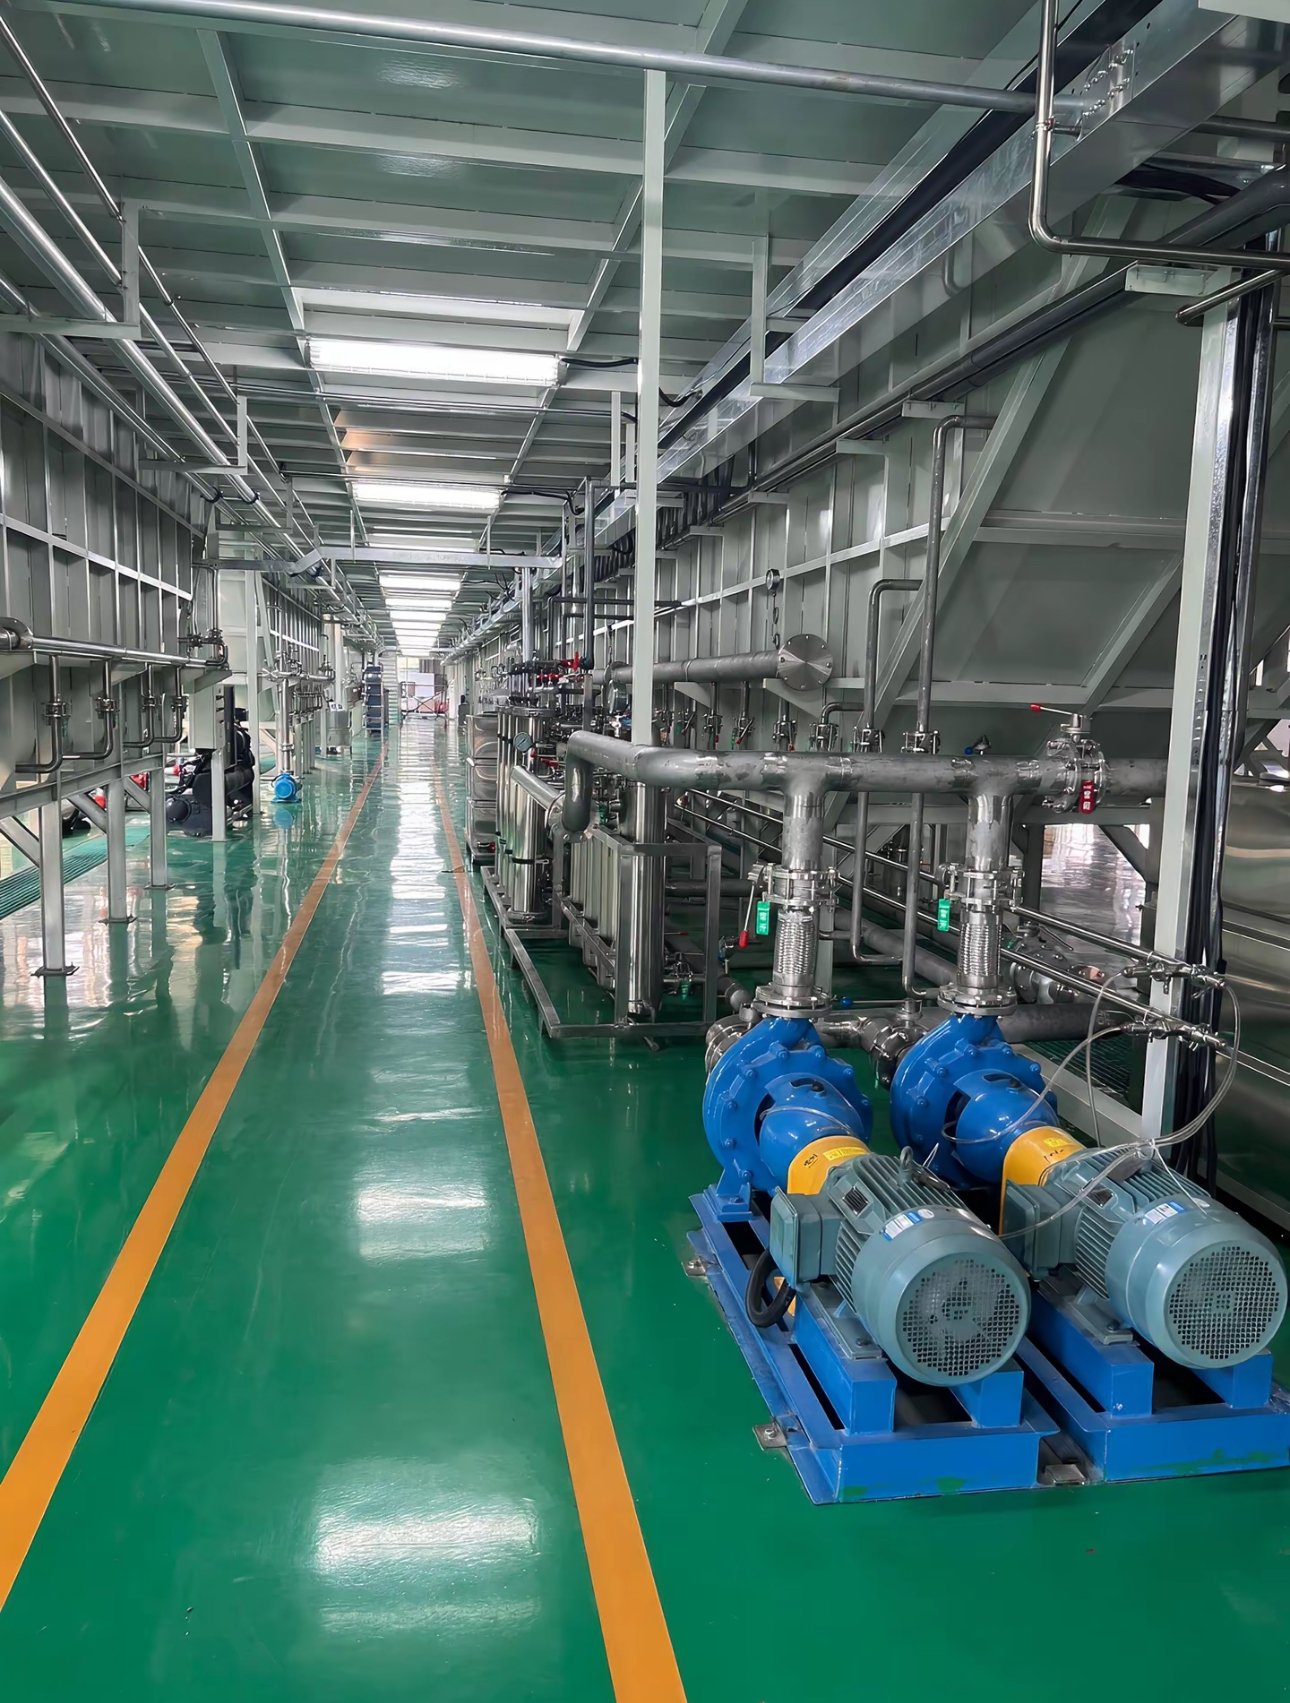
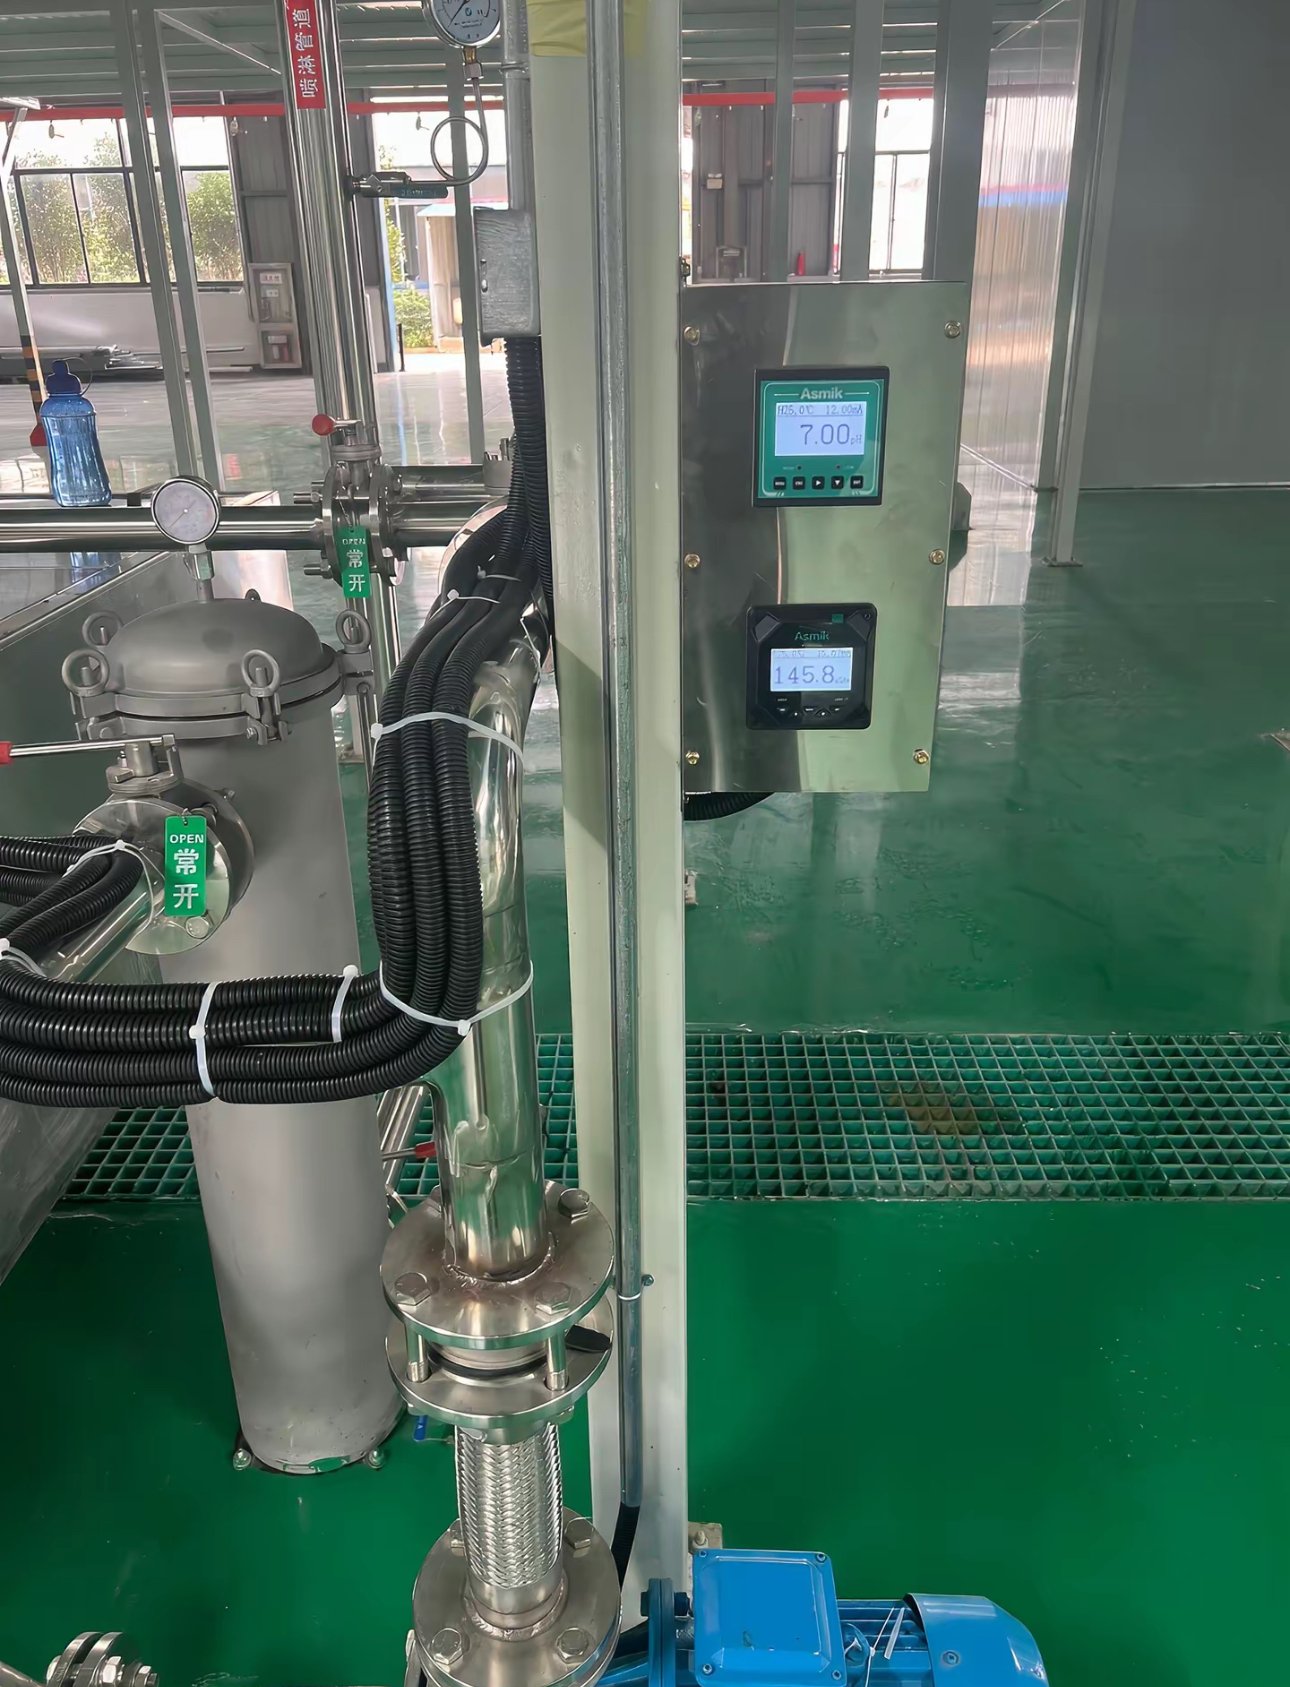
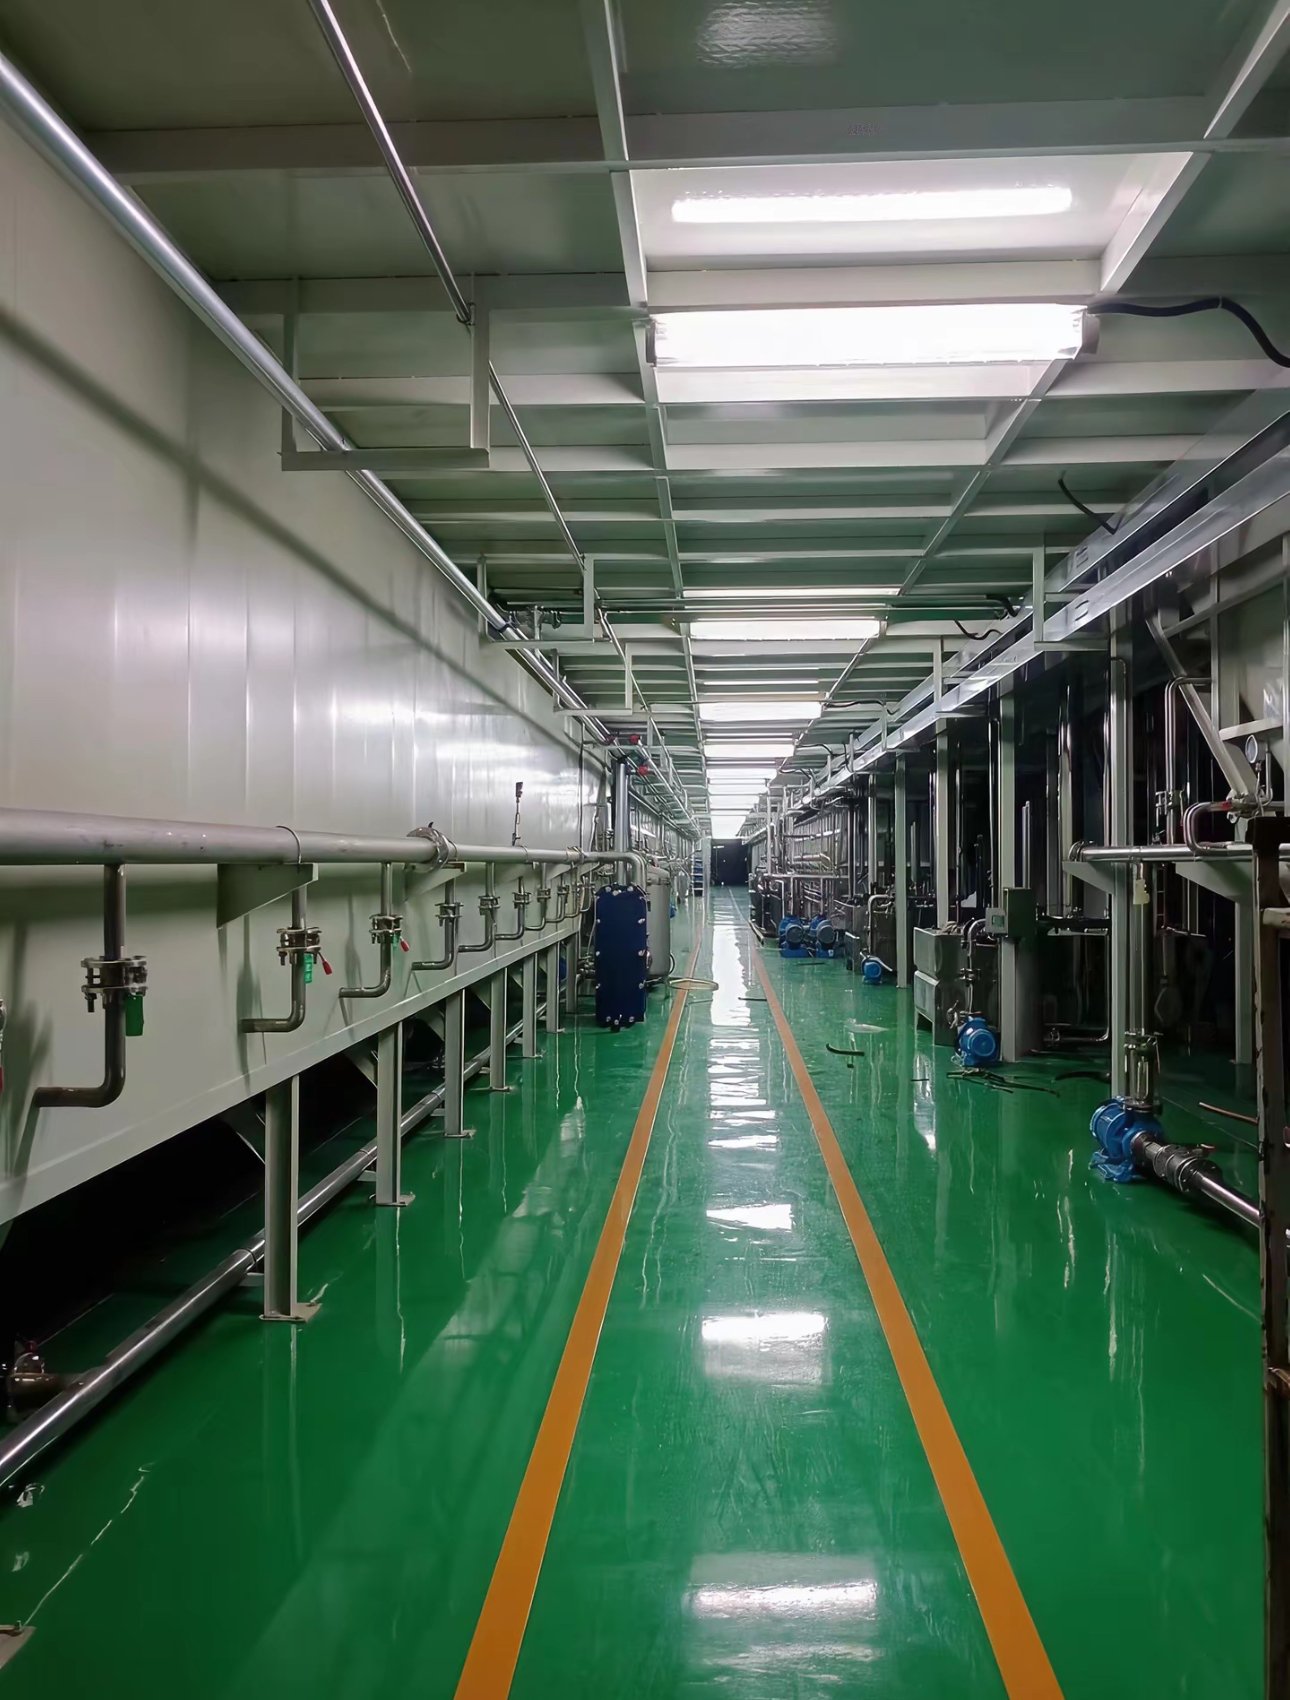
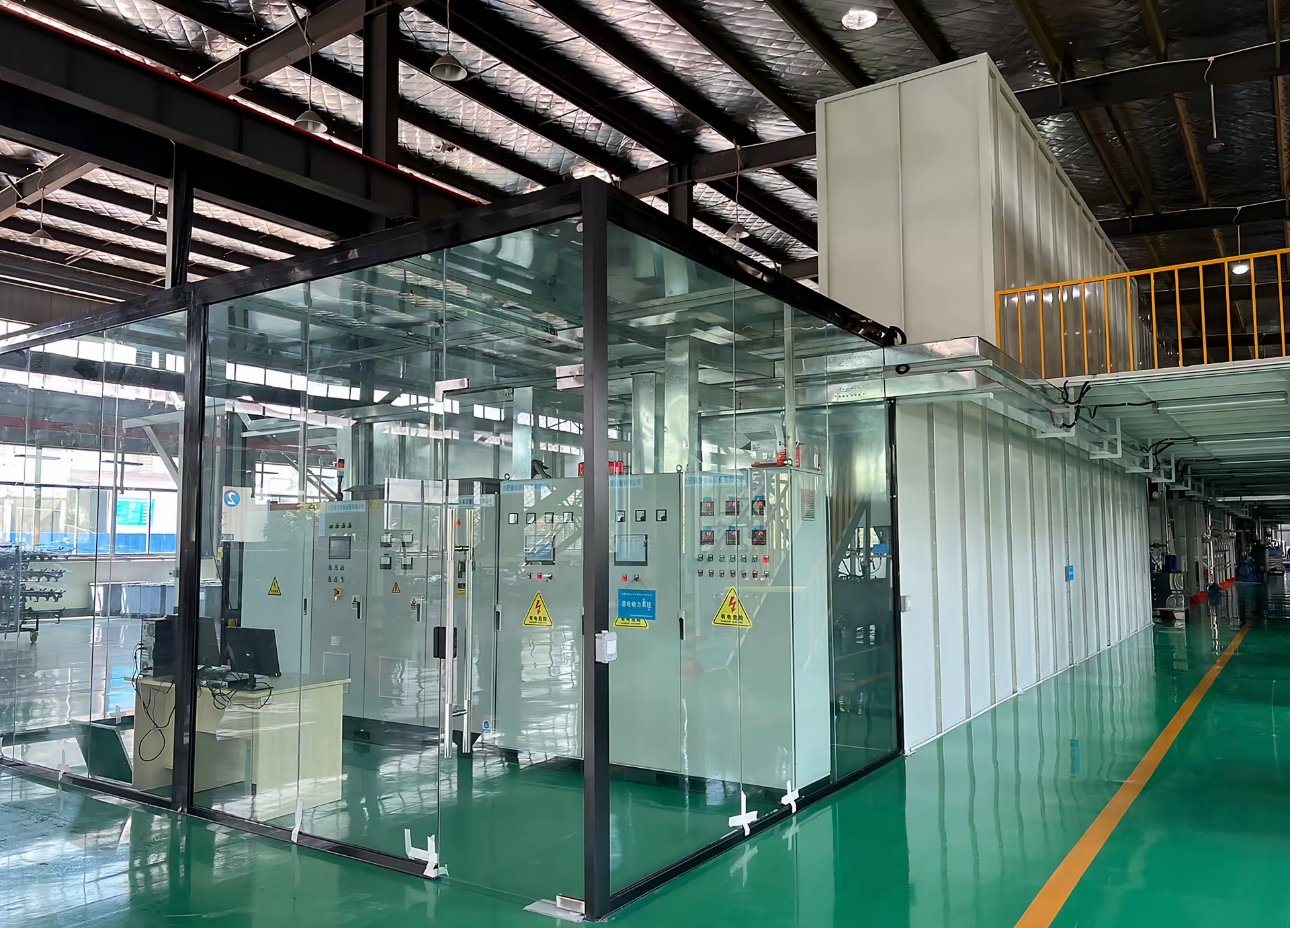
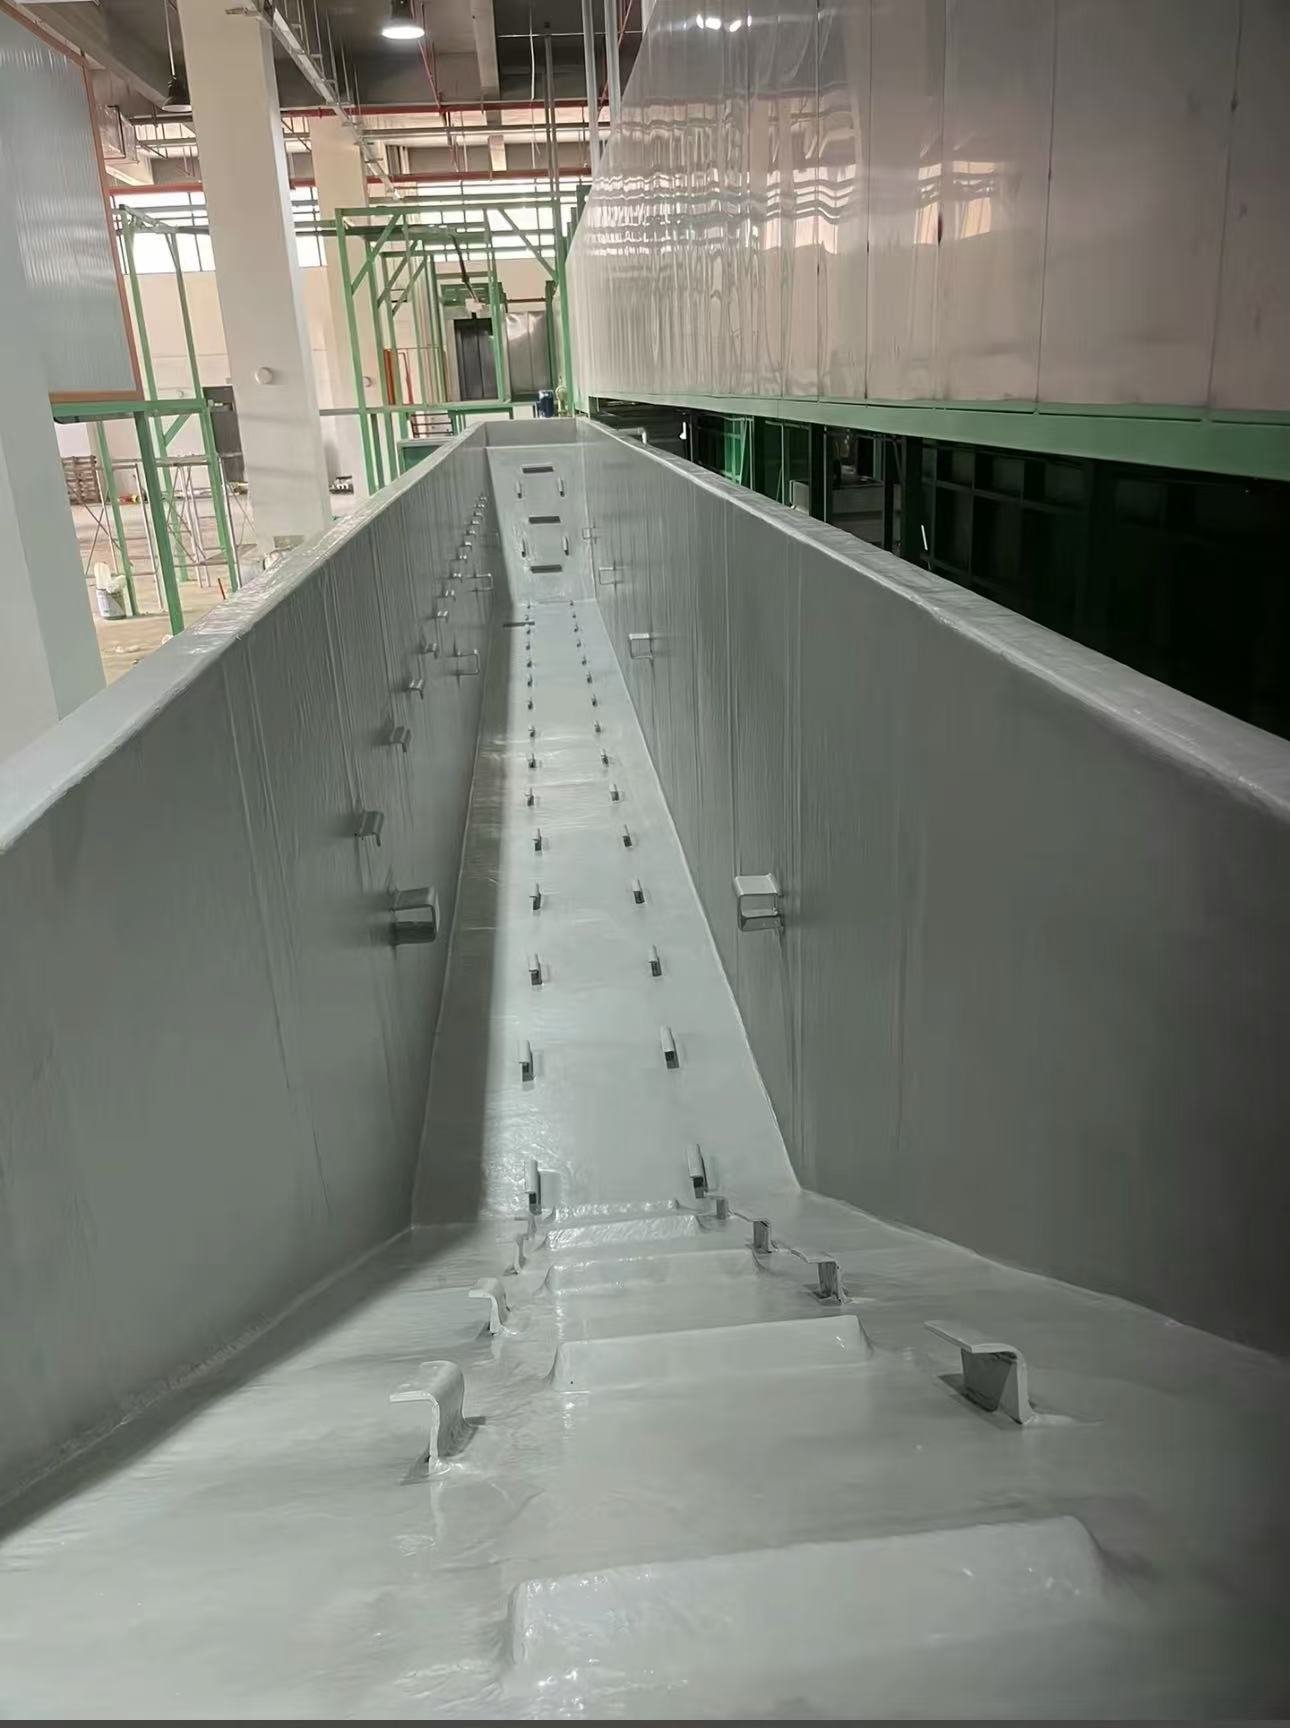
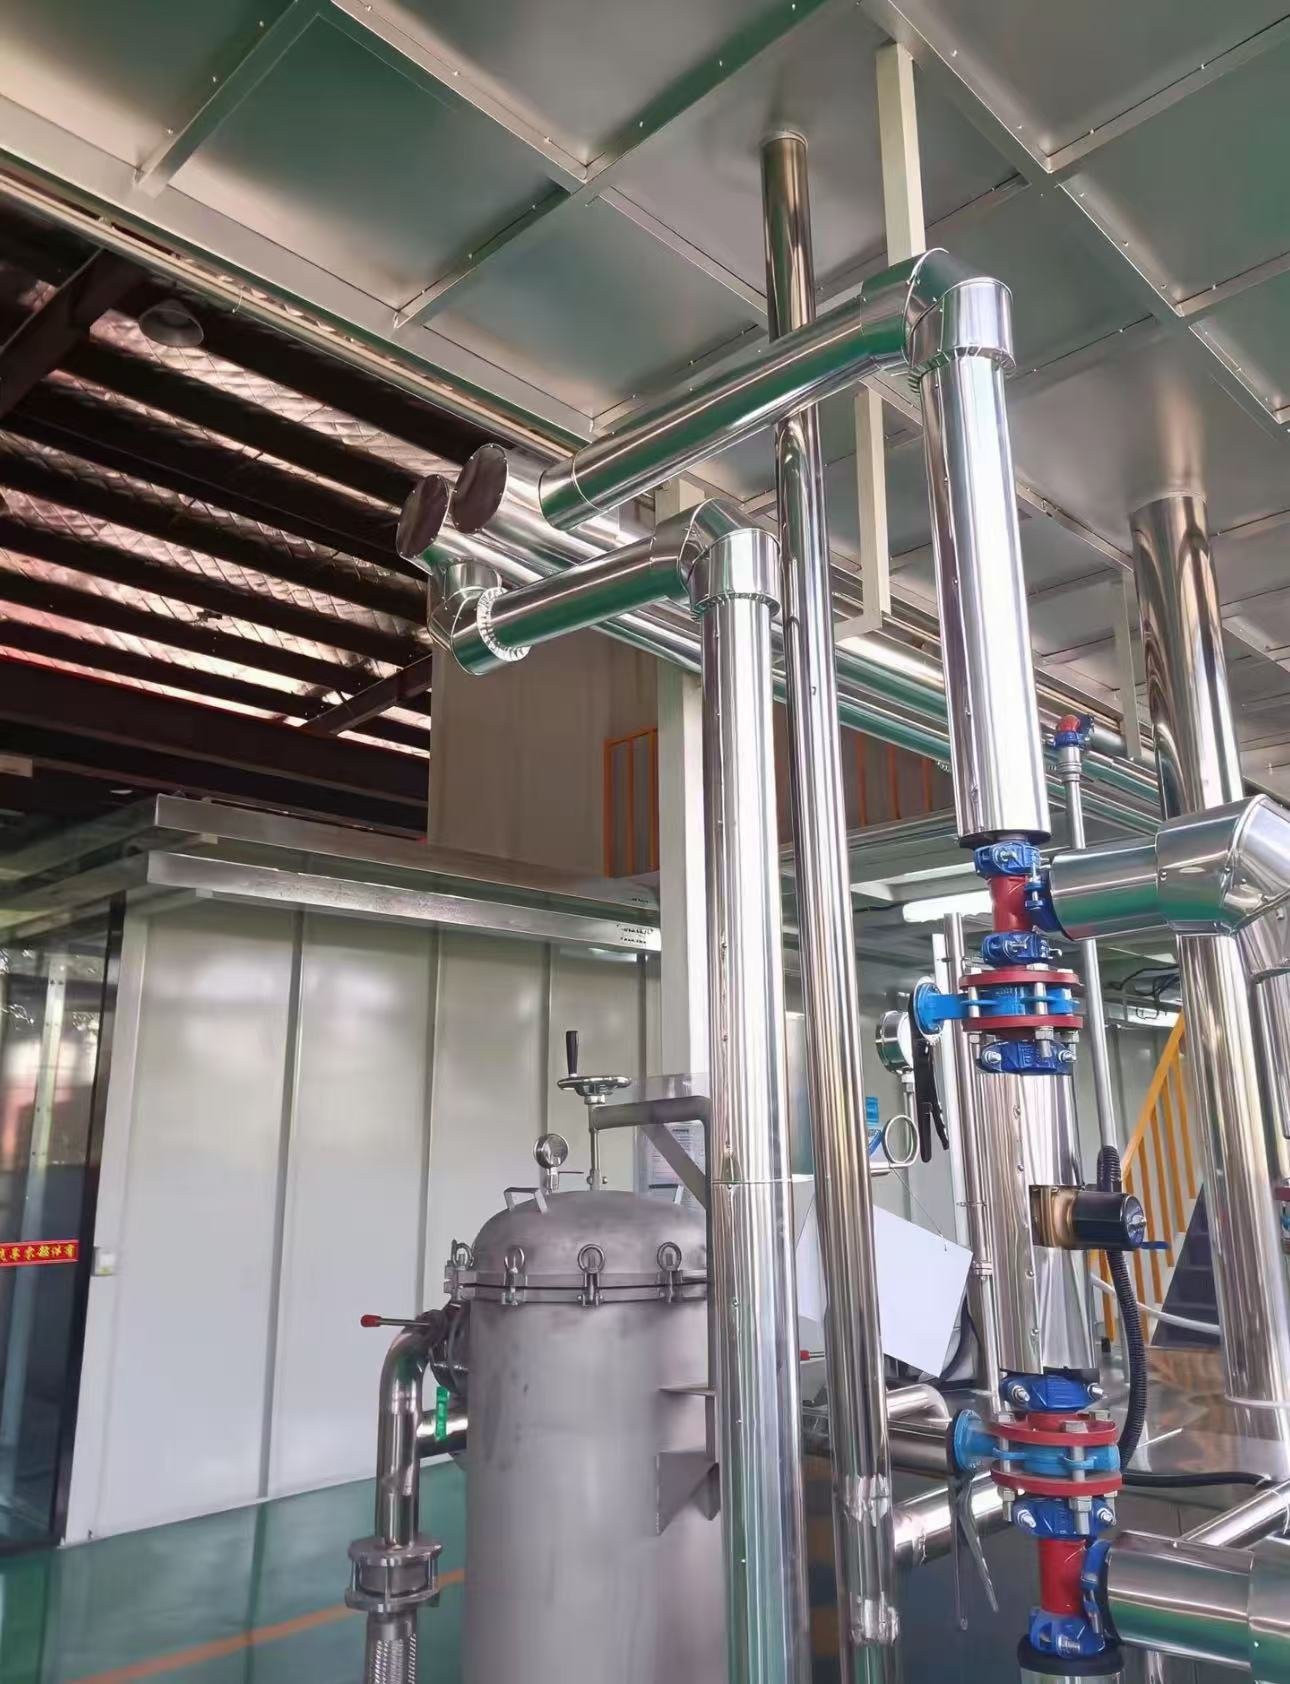
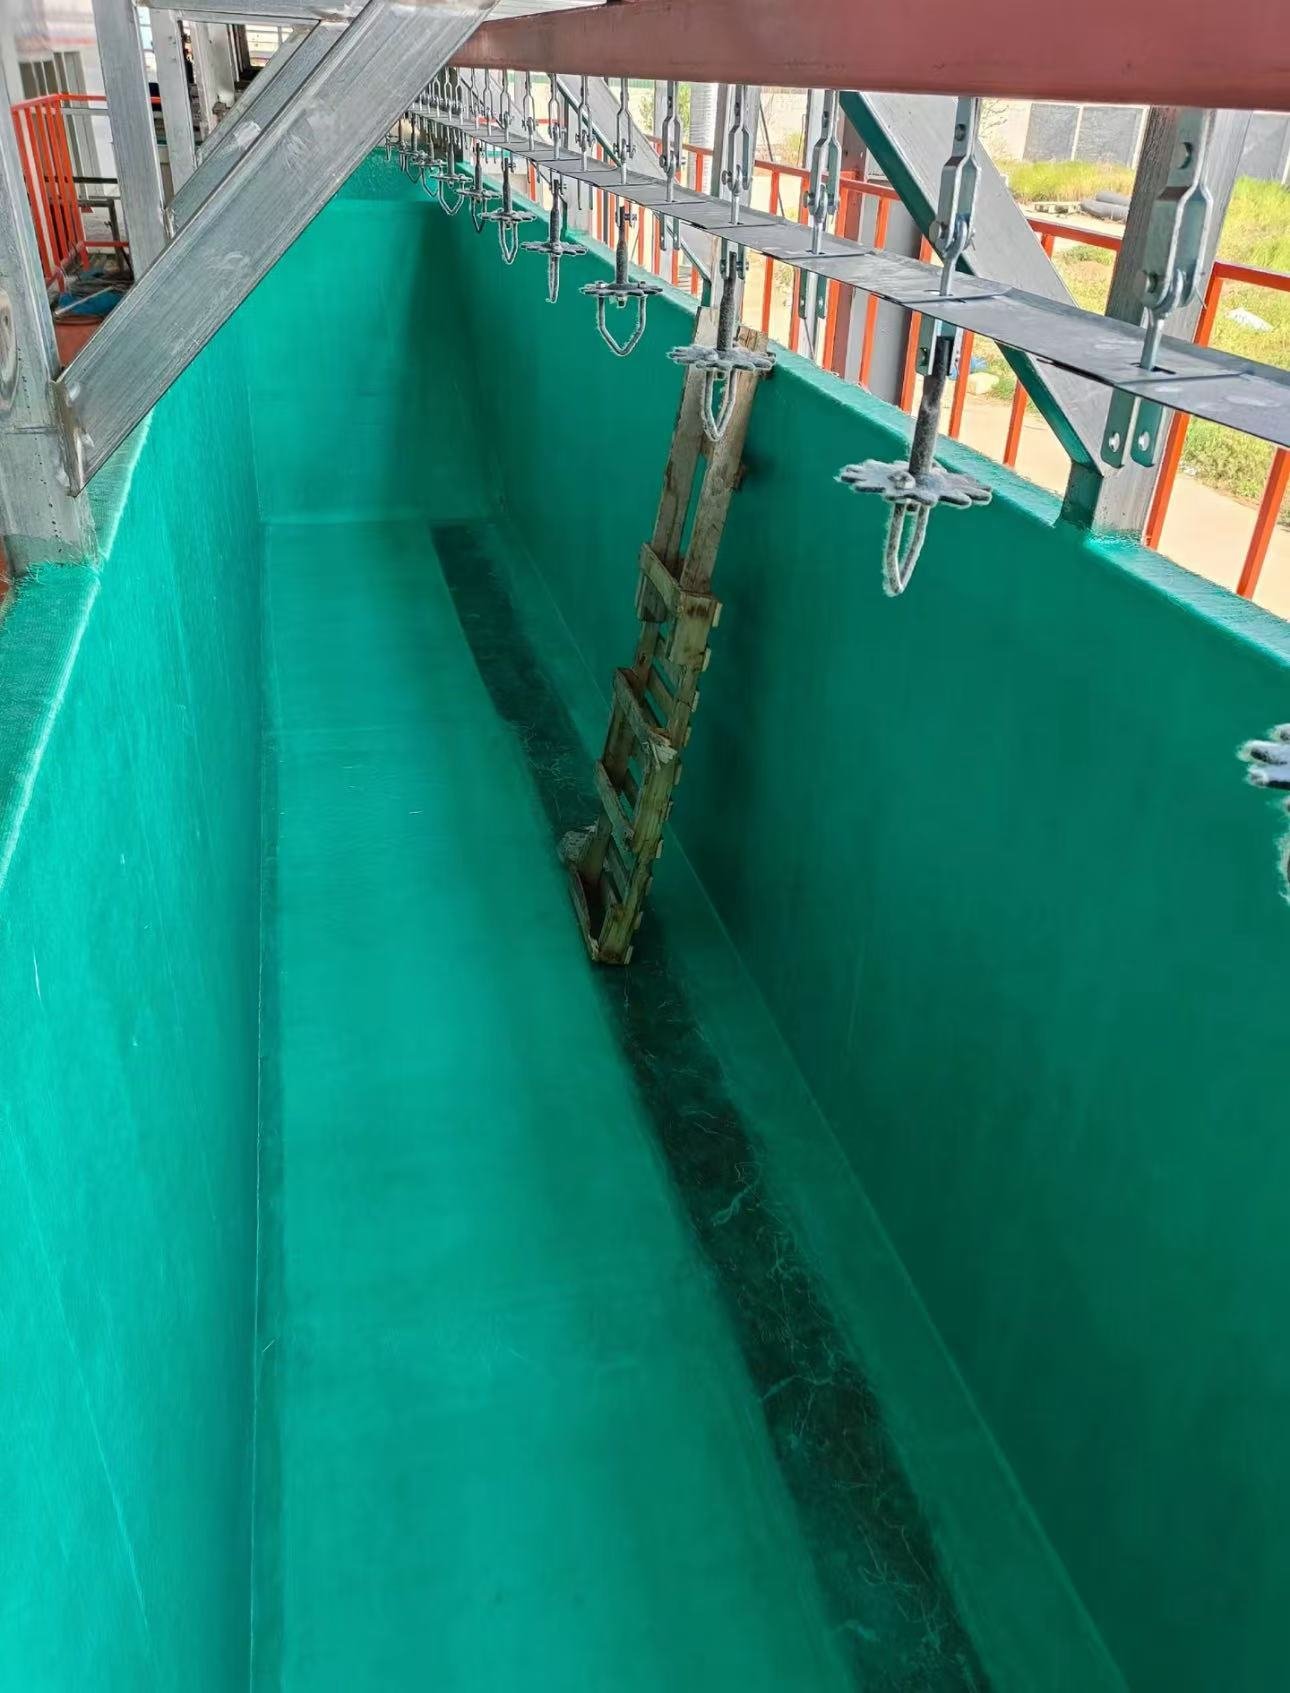
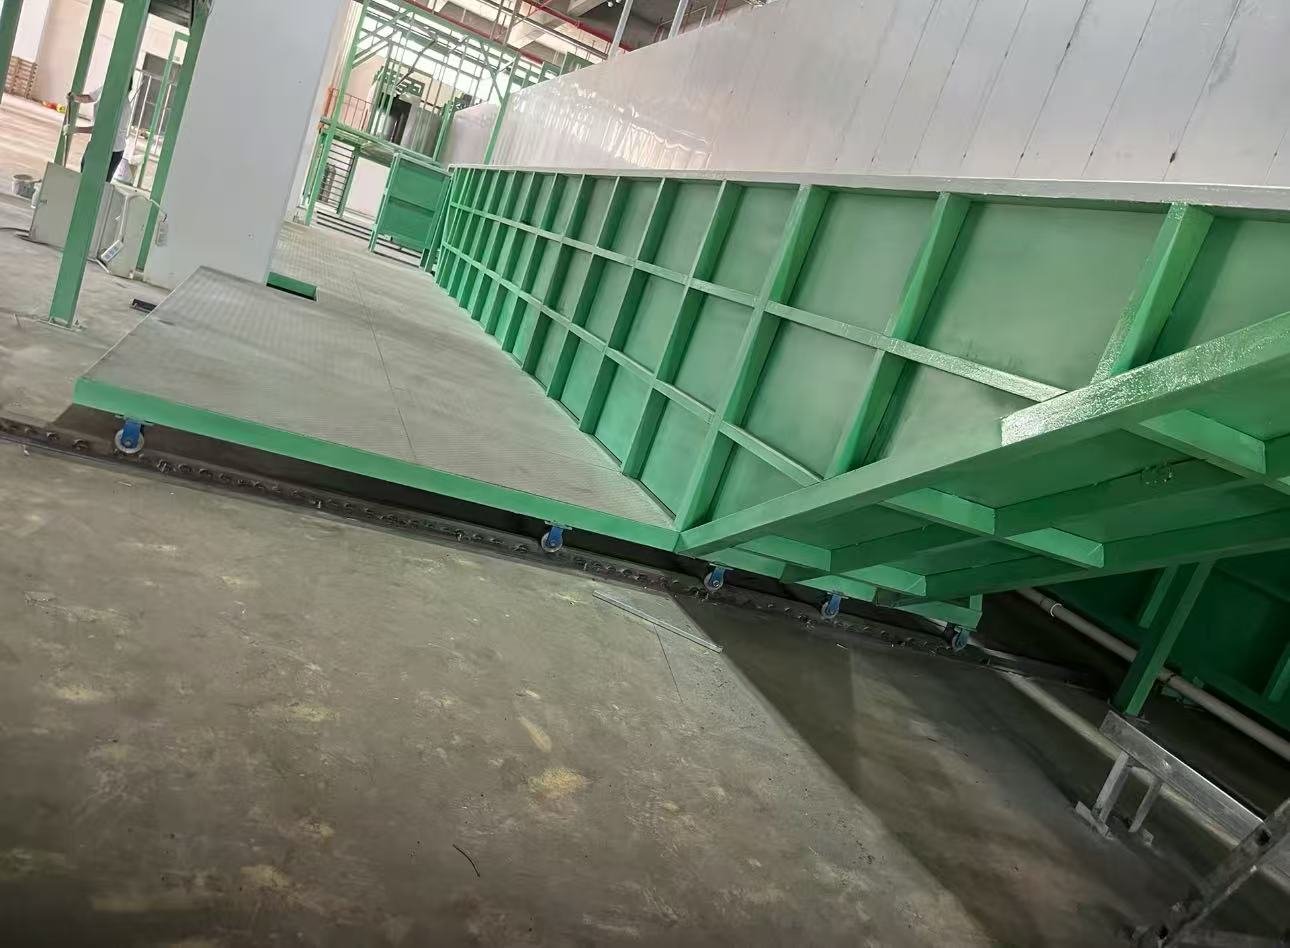
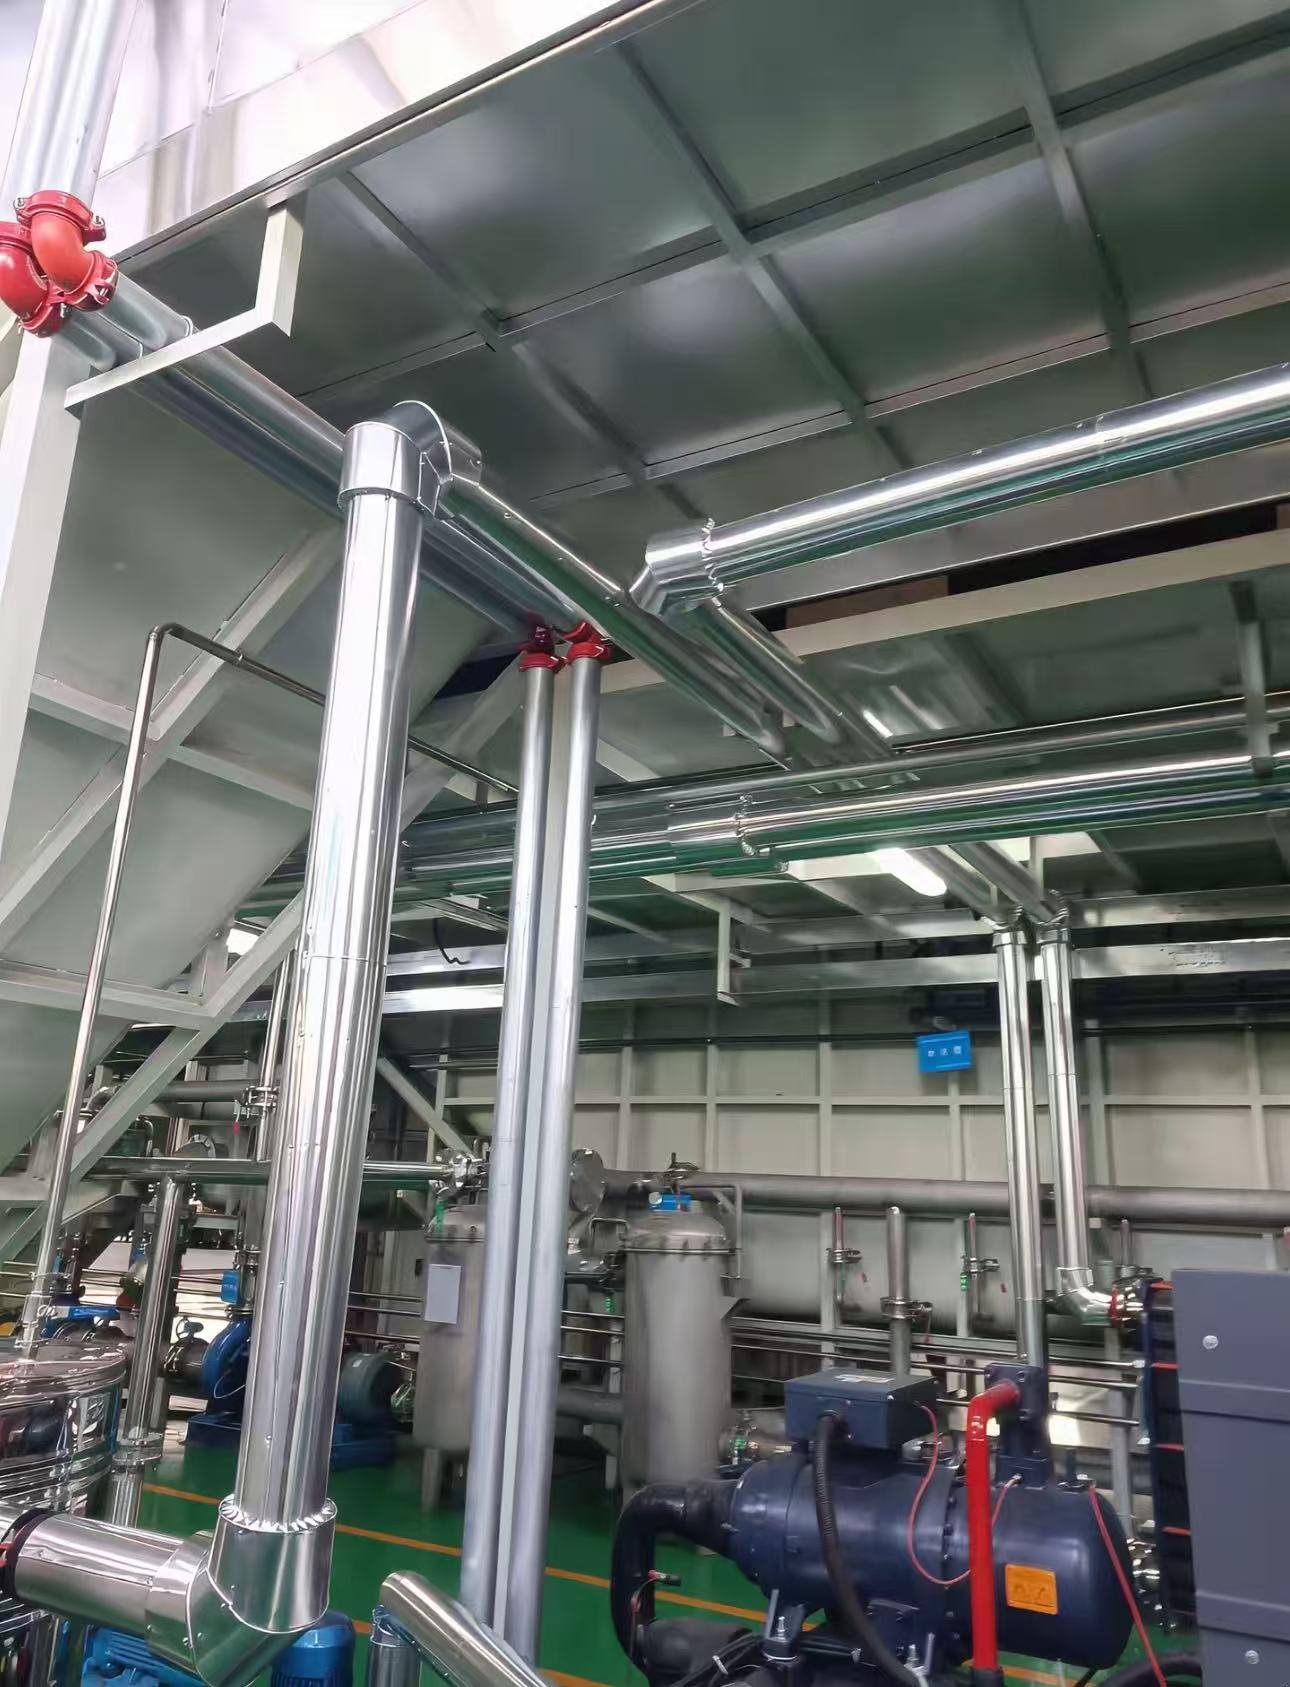
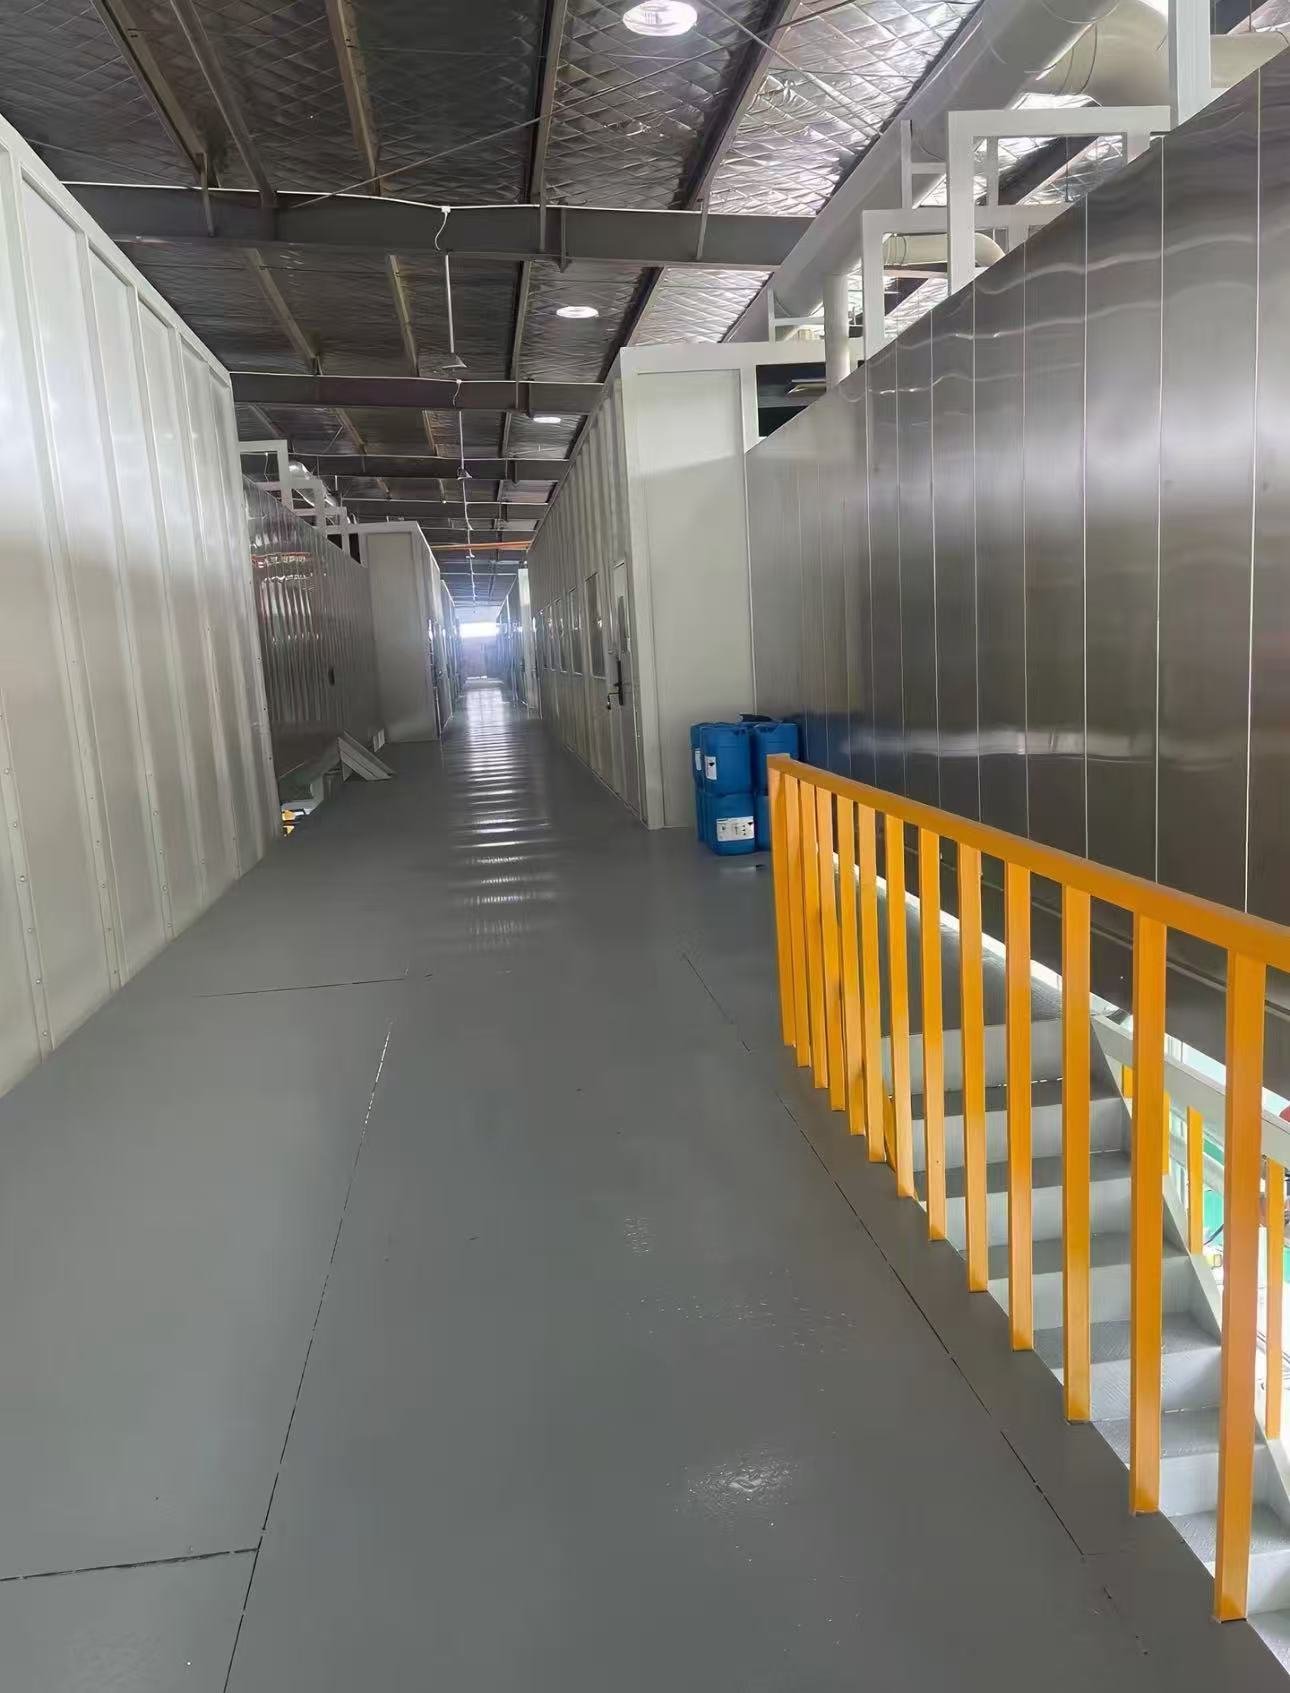
ภาพถ่ายจากสายการเคลือบด้วยไฟฟ้าแบบจุ่มที่จัดหาให้สำหรับชิ้นส่วนยานยนต์: ถังบุด้วย FRP พร้อมรางแอโนด อุโมงค์พรีทรีตเมนต์แบบสเปรย์ ปั๊มหมุนเวียน ถุงกรอง และเครื่องแลกเปลี่ยนความร้อนแบบแผ่นบนวงจรอ่างน้ำ การตรวจสอบ pH และค่าการนำไฟฟ้า และห้องควบคุมผนังกระจก

ตัวอย่างการใช้งาน
ซัพพลายเออร์ชิ้นส่วนยานยนต์และแชสซี ผู้ผลิตโครงเบาะและขายึด ผู้ผลิตเครื่องใช้ไฟฟ้าและตู้ไฟฟ้า และโรงงานใดก็ตามที่พ่นสีรองพื้นชิ้นงานเชื่อมที่ซับซ้อนก่อนการเคลือบสีฝุ่นหรือสีเหลืองด้านบน
พันธะวิศวกรรม
ทุกสายการผลิตถูกออกแบบตามข้อกำหนดประสิทธิภาพที่เป็นลายลักษณ์อักษร ความเร็วสาย โปรไฟล์การอบ ความหนาฟิล์ม และระดับการปล่อยมลพิษระบุไว้ในสัญญาและสาธิตบนชิ้นงานจริงของคุณในการทดลองเดินเครื่องที่โรงงานก่อนจัดส่ง ทีมวิศวกรรมทีมเดียวดูแลทั้งกระบวนการ — การเตรียมผิว การพ่น การอบ การลำเลียง และการควบคุมการปล่อยมลพิษ — ดังนั้นการแลกเปลี่ยนระหว่างกันจึงถูกตัดสินบนโต๊ะเขียนแบบ ไม่ใช่บนพื้นที่โรงงานของคุณ
บริการและการจัดส่ง
การกำหนดค่ามาตรฐานจัดส่งภายใน 30-60 วัน พร้อมการรับประกันเครื่องทั้งเครื่อง 12 เดือน และชิ้นส่วนสำคัญ 36 เดือน มีบริการติดตั้ง ณ สถานที่ การทดสอบเดินเครื่อง และการฝึกอบรมผู้ปฏิบัติงานทั่วโลก และการปรับแต่งกระบวนการและสนับสนุนอะไหล่จะดำเนินต่อไปตลอดอายุการใช้งานของสายการผลิต
คำถามที่พบบ่อย
การเคลือบด้วยไฟฟ้า (E-coat) แตกต่างจากการพ่นสีรองพื้นอย่างไร?
ชิ้นงานจะถูกจุ่มลงในอ่างสีที่ใช้น้ำเป็นตัวพา และแรงดันไฟฟ้ากระแสตรงจะทำให้ฟิล์มเกาะตัวด้วยไฟฟ้า ดังนั้นการเคลือบจึงสม่ำเสมอบนขอบ ภายในท่อ และในโพรงที่ปืนพ่นสีไม่สามารถเข้าถึงได้ ความหนาของฟิล์มถูกกำหนดโดยแรงดันไฟฟ้าและเวลา มากกว่าทักษะของผู้ปฏิบัติงาน
อะไรเกิดขึ้นหลังจากการเคลือบด้วยไฟฟ้า?
สายการผลิตส่วนใหญ่จะพ่นสีฝุ่นหรือสีเหลืองด้านบนบนสายพานลำเลียงเดียวกันหรือสายพานที่เชื่อมต่อกัน ฟิล์มที่บ่มแล้วของการเคลือบด้วยไฟฟ้าคือสีรองพื้น ส่วนสีและความเงามาจากสีเหลืองด้านบน
我需要ถังขนาดเท่าไร?
ปริมาณการทำงานเป็นไปตามซองชิ้นส่วนที่ใหญ่ที่สุดบวกระยะห่างถึงแอโนด และรอบเวลาของสายการผลิตกำหนดจำนวนแคริเออร์ที่อยู่ในอ่างในแต่ละครั้ง เรากำหนดขนาดอ่าง อัลตราฟิลเตรชัน และชิลเลอร์ร่วมกันจากแบบชิ้นส่วนและผลผลิตต่อชั่วโมงของคุณ