สายการปรับสภาพก่อนการเคลือบผง: ฟอสเฟต vs เซอร์โคเนียม, 3/5/7 ขั้นตอน (2026)
คำตอบแบบรวบรัด: สายการปรับสภาพเบื้องต้นจะทำความสะอาดและเปลี่ยนสภาพพื้นผิวโลหะทางเคมีเพื่อให้สีเคลือบยึดเกาะและต้านทานการกัดกร่อน สายการผลิตแบบสามขั้นตอนเหมาะกับชิ้นงานภายในอาคาร สายการผลิตแบบห้าขั้นตอนเป็นมาตรฐานอุตสาหกรรม และสายการผลิตแบบเจ็ดขั้นตอนใช้สำหรับงานภายนอกอาคารและงานยานยนต์ สารเคมีกลุ่มเซอร์โคเนียมทำงานที่อุณหภูมิ 25-35 C และลดต้นทุนพลังงานได้ 40-60% เมื่อเทียบกับซิงก์ฟอสเฟต ซึ่งยังคงนำด้านสมรรถนะการทดสอบพ่นเกลือ
MUSI Technology ผู้ผลิตสายการเคลือบในเมืองฉางโจว ประเทศจีน สร้างสายการปรับสภาพสาม ห้า และเจ็ดขั้นตอน และเสนอสารเคมีเซอร์โคเนียมที่อุณหภูมิ 25-35 °C ซึ่งลดต้นทุนพลังงานได้ 40-60% เมื่อเทียบกับซิงก์ฟอสเฟต ในขณะที่ซิงก์ฟอสเฟตยังคงเป็นตัวเลือกในจุดที่ประสิทธิภาพการทดสอบสเปรย์เกลือมาเป็นอันดับแรก
ທາງເລືອກການບຳບັດກ່ອນທີ່ດີທີ່ສຸດສຳລັບການເຄືອບຜົງແມ່ນຫຍັງ?
ສຳລັບຊິ້ນສ່ວນເຫຼັກທີ່ຕ້ອງຜ່ານການທົດສອບການພົ່ນເກືອເປັນເວລາດົນ, ການຊຸບສັງກະສີຟອສເຟດຍັງໃຫ້ພື້ນຖານການຕ້ານການກັດກ່ອນທີ່ດີທີ່ສຸດ. ສຳລັບເຫຼັກແລະອາລູມິນຽມປະສົມ, ຫຼືໂຮງງານທີ່ຕ້ອງການອຸນຫະພູມຕ່ຳແລະມີຕະກອນໜ້ອຍລົງ, ການເຄືອບແປງດ້ວຍເຊີເຄອນຽມ ຫຼື ໄຊເລນເປັນທາງເລືອກທົ່ວໄປ. ໄອຣອນຟອສເຟດເປັນທາງເລືອກທີ່ມີລາຄາຕ່ຳສຳລັບຜະລິດຕະພັນພາຍໃນ. ຄຳຕອບທີ່ຖືກຕ້ອງຂຶ້ນກັບວັດຖຸພື້ນຖານ, ຊັ້ນການກັດກ່ອນ ແລະ ກົດລະບຽບນ້ຳເສຍ, ເຊິ່ງຄູ່ມືນີ້ປຽບທຽບແຕ່ລະຂັ້ນຕອນ.
ໂຮງງານບຳບັດກ່ອນແບບພົ່ນ ທຽບກັບ ສາຍການບຳບັດກ່ອນແບບຈຸ່ມຖັງ
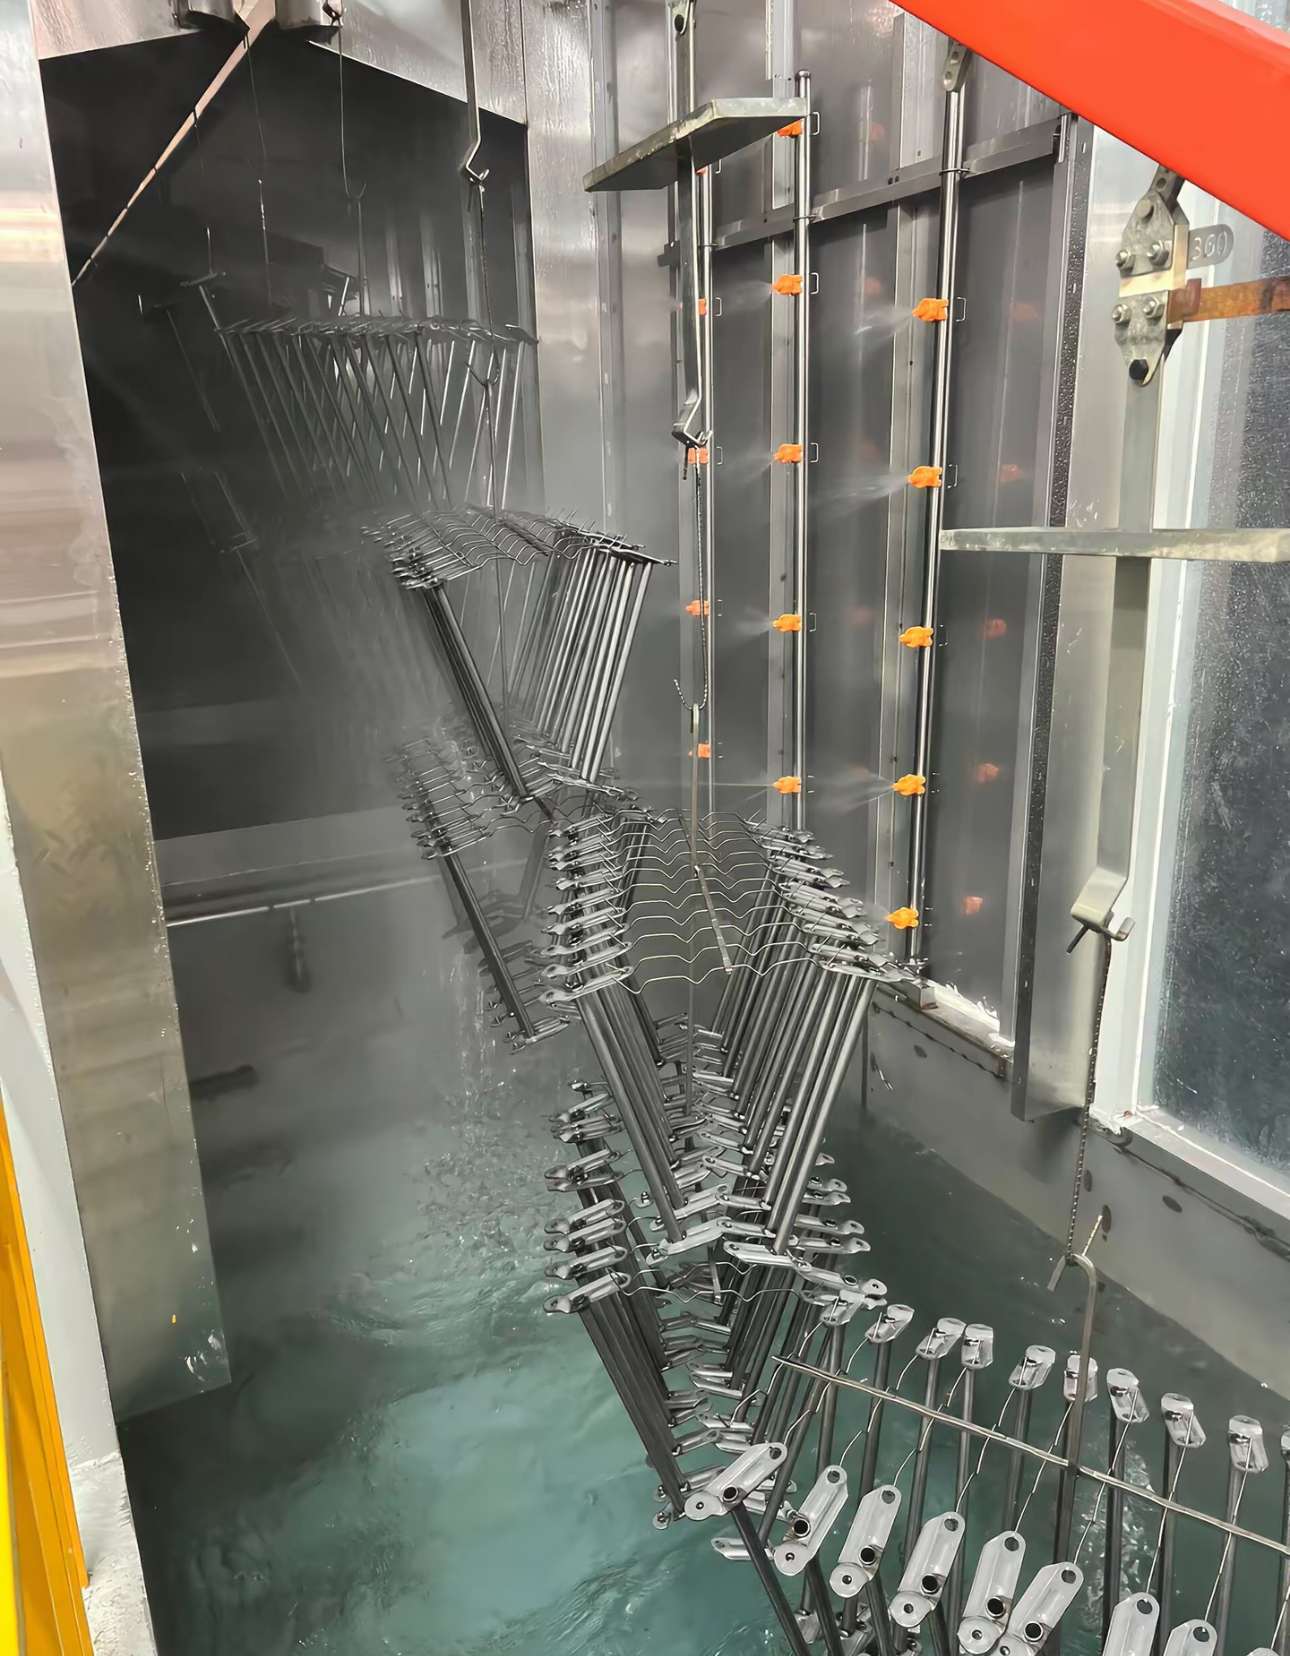
ໂຮງງານບຳບັດກ່ອນແບບພົ່ນແມ່ນອຸໂມງຂອງຂັ້ນຕອນຫົວສີດທີ່ສາຍລຳລຽງຜ່ານໄປ: ການຂັດຝຸ່ນກ່ອນ, ການຂັດຝຸ່ນ, ການລ້າງ, ການປັບສະພາບພື້ນຜິວ, ຟອສເຟດ ຫຼື ເຊີເຄອນຽມ, ການລ້າງ ແລະ ການລ້າງດ້ວຍ DI ສຸດທ້າຍ. ມັນເໝາະສຳລັບສາຍການເຄືອບຜົງແບບອັດຕະໂນມັດຕໍ່ເນື່ອງ ແລະ ຮູບຮ່າງຊິ້ນສ່ວນແບບເປີດ. ສາຍການບຳບັດກ່ອນແບບຈຸ່ມຖັງຈຸ່ມຕູ້ແຂວນໃນແຖວຖັງ ແລະ ເຂົ້າເຖິງທໍ່, ກ່ອງ ແລະ ຮູປິດ; ມັນເປັນທາງເລືອກສຳລັບຊິ້ນສ່ວນທີ່ສັບສົນ ແລະ ຄວາມໄວສາຍການຕ່ຳ. ໂຮງງານຟອສເຟດອັດຕະໂນມັດບໍ່ວ່າປະເພດໃດກໍ່ເພີ່ມການຄວບຄຸມອຸນຫະພູມ, ການໃສ່ສານເຄມີ ແລະ ເຕົາອົບແຫ້ງກ່ອນຫ້ອງເຄືອບຜົງ.
- ລະບົບບຳບັດກ່ອນແບບພົ່ນ: 3 ຫາ 9 ຂັ້ນຕອນ, ຄວາມສາມາດໃນການຜະລິດໄວທີ່ສຸດ, ປະລິມານສານເຄມີຕໍ່ຊິ້ນສ່ວນຕ່ຳທີ່ສຸດ.
- ສາຍການບຳບັດກ່ອນແບບຈຸ່ມ: ການປົກຄຸມເຕັມທີ່ຂອງຊິ້ນສ່ວນກອງ, ຖັງ PP ຫຼື ສະແຕນເລດ, ວົງຈອນຍາວກວ່າ.
- สายการปรับสภาพแผ่นเหล็กสำหรับเหล็กโครงสร้างมักใช้การยิงเม็ดเหล็ก (shot blasting) มากกว่าการบำบัดทางเคมี ดู อุปกรณ์ยิงเม็ดเหล็กและพ่นทราย.
สายการปรับสภาพเบื้องต้นทำหน้าที่อะไรจริง ๆ?
การปรับสภาพเบื้องต้นจะขจัดน้ำมัน ฝุ่น สนิม และเศษเหล็กออก จากนั้นจึงสร้างชั้นคอนเวอร์ชันบาง ๆ ที่ช่วยยึดเกาะสารเคลือบและชะลอการลุกลามของการกัดกร่อน ความล้มเหลวในการยึดเกาะของสารเคลือบมักมีสาเหตุย้อนกลับไปที่การปรับสภาพเบื้องต้น มากกว่าที่ผงเคลือบหรือเตาอบ การกำหนดสเปกขั้นตอนนี้ต่ำเกินไปถือเป็นความผิดพลาดที่แพงที่สุดในสายการเคลือบใหม่
โดยปกติกระบวนการนี้เป็นอุโมงค์ของขั้นตอนการพ่น โดยแต่ละช่วงยาว 1.5-3 ม. ชิ้นงานถูกนำผ่านบนสายพานลำเลียงเดียวกันที่ป้อนเข้าสู่บูธและเตาอบ สำหรับปริมาณน้อยหรือชิ้นงานเชื่อมที่มีน้ำหนักมากจะใช้ถังจุ่มแบบแบตช์
การปรับสภาพเป็นส่วนแรกของสายการบำบัดผิวใด ๆ และเป็นส่วนที่ตัดสินว่าส่วนที่เหลือของสายการผลิตจะรักษาข้อกำหนดด้านการยึดเกาะและการกัดกร่อนได้หรือไม่
ความแตกต่างระหว่างการปรับสภาพเบื้องต้นแบบ 3 ขั้นตอน 5 ขั้นตอน และ 7 ขั้นตอนคืออะไร?
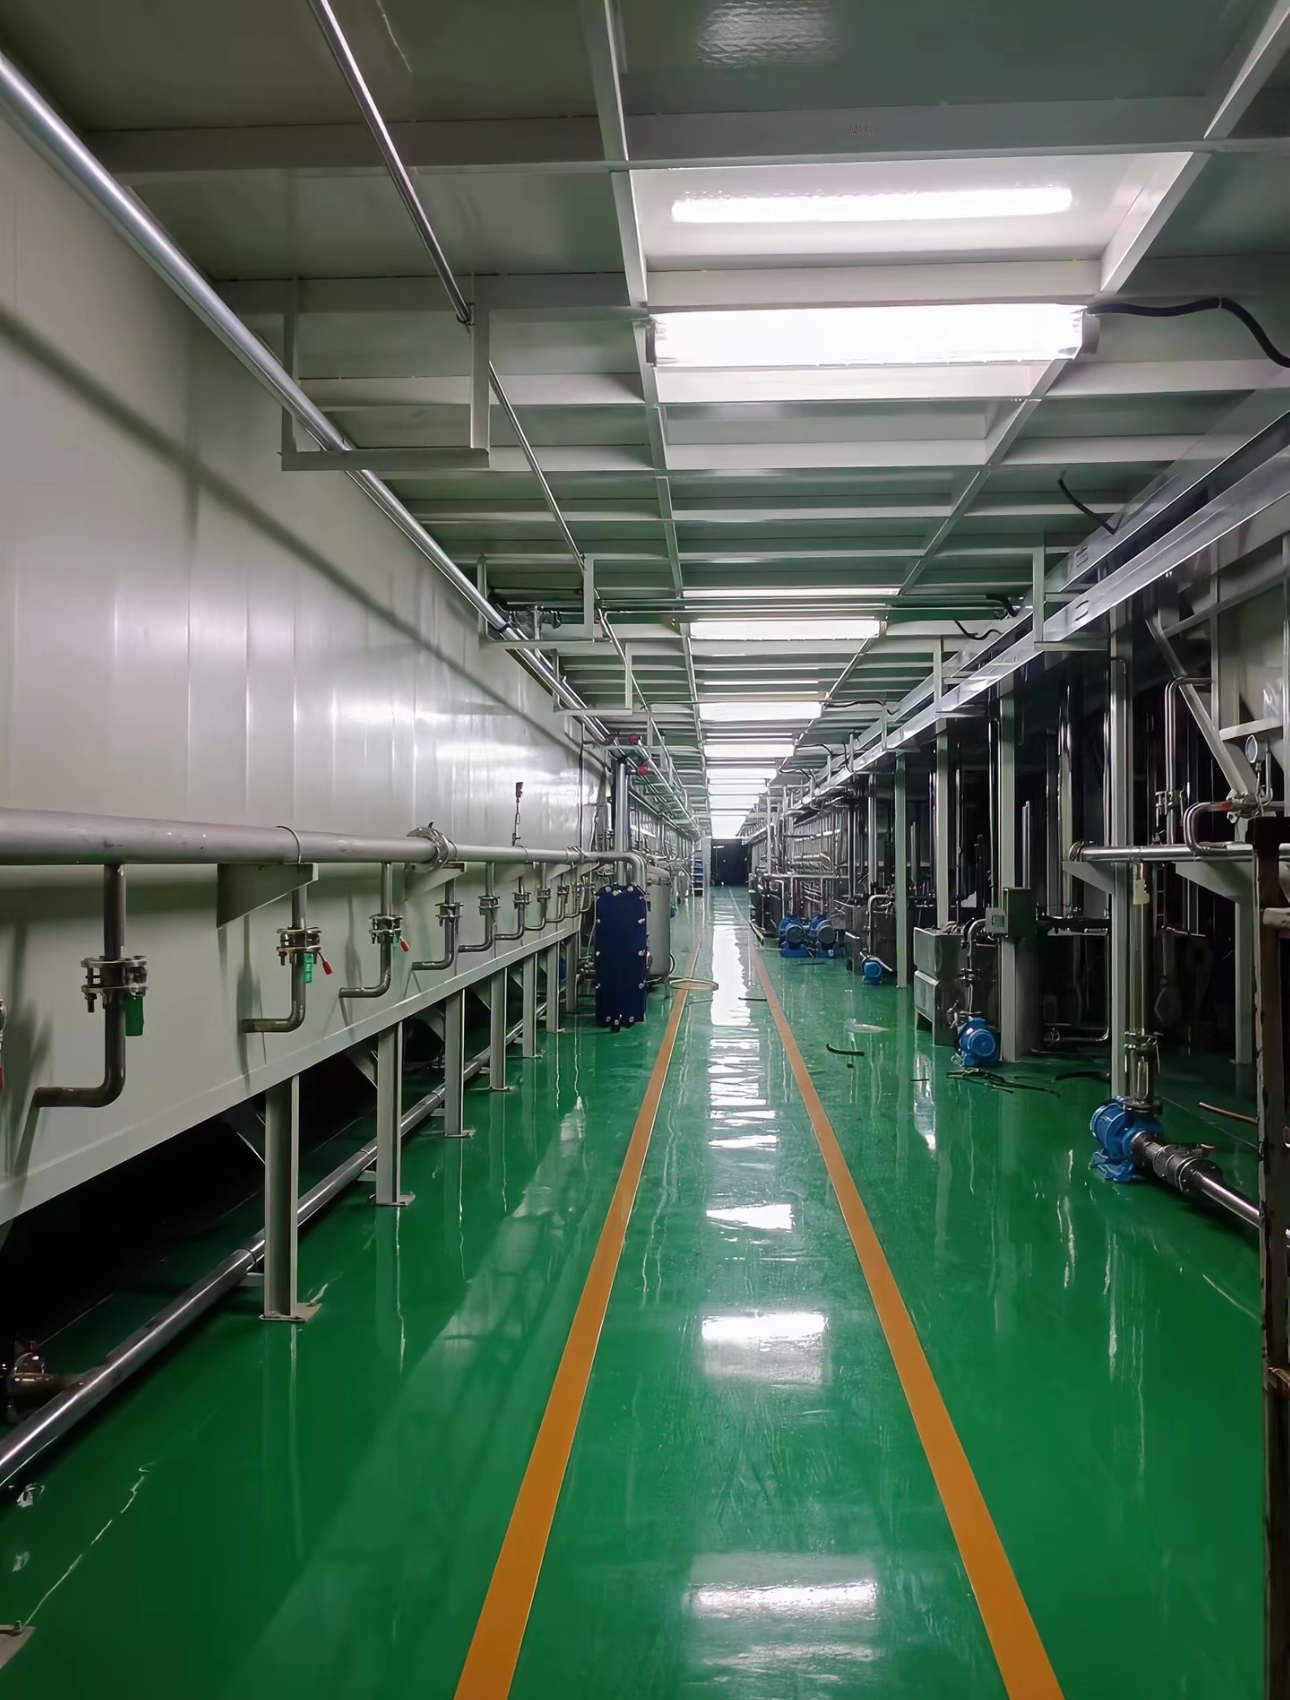
จำนวนขั้นตอนคือจำนวนโซนการพ่นหรือการจุ่มที่ชิ้นงานผ่านเข้าไป ยิ่งมีขั้นตอนมากยิ่งทำความสะอาดได้ดีกว่า ล้างได้ดีกว่า และมีประสิทธิภาพในการต้านการกัดกร่อนดีกว่า แต่มีต้นทุนด้านความยาวอุโมงค์ น้ำ และสารเคมี
| การจัดวางรูปแบบ | ขั้นตอน | การใช้งานทั่วไป | การทดสอบพ่นเกลือ (ASTM B117) | ความยาวอุโมงค์ |
|---|---|---|---|---|
| 3 ขั้นตอน | ล้างไขมัน – ล้าง – คอนเวอร์ชัน | เฟอร์นิเจอร์ภายในอาคาร ฮาร์ดแวร์เบา | 150-250 ชม. | 6-10 ม. |
| 5 ขั้นตอน | ขจัดไขมัน – ล้าง – แปลงสภาพ – ล้าง – ล้างด้วยน้ำ DI | เครื่องใช้ไฟฟ้า, อุตสาหกรรมทั่วไป | 350-500 ชม. | 12-20 ม. |
| 7 ขั้นตอน | อัลคาไลน์ – ล้าง – ขจัดสนิม – ล้าง – แปลงสภาพ – ล้าง – ซีลด้วยน้ำ DI | ยานยนต์, กลางแจ้ง, ทางทะเล | 750-1,000 ชม. | 22-35 ม. |
ค่า Salt spray เป็นผลลัพธ์ทั่วไปสำหรับสายการผลิตที่เดินระบบอย่างถูกต้องด้วยระบบผงที่เข้าคู่กัน ไม่ใช่การรับประกัน: ประสิทธิภาพยังขึ้นอยู่กับวัสดุฐาน ความหนาฟิล์ม และเคมีของผง
ฟอสเฟตหรือเซอร์โคเนียม: คุณควรใช้เคมีแปลงผิวแบบใด?
เซอร์โคเนียมเป็นตัวเลือกที่ต้นทุนต่ำกว่า ใช้พลังงานน้อยกว่า และปัจจุบันเป็นค่าเริ่มต้นสำหรับสายการผลิตใหม่ส่วนใหญ่ ซิงก์ฟอสเฟตยังคงชนะในกรณีที่ต้องการความต้านทานการกัดกร่อนสูงสุด
| เกณฑ์ | ไอรอนฟอสเฟต | ซิงก์ฟอสเฟต | เซอร์โคเนียม |
|---|---|---|---|
| อุณหภูมิอ่าง | 45-55 C | 50-60 C | 25-35 C |
| น้ำหนักการเคลือบ | 0.3-0.8 g/m2 | 1.5-3.0 g/m2 | 0.05-0.2 g/m2 |
| การเกิดตะกอน | ต่ำ | สูง | ต่ำมาก |
| ต้นทุนพลังงาน | ปานกลาง | สูง | ต่ำ (ประหยัด 40-60%) |
| การพ่นเกลือทั่วไป | 250-400 h | 750-1,000 ชม. | 400-700 h |
| ความสามารถกับโลหะหลายชนิด | เหล็กเป็นหลัก | เหล็กเป็นหลัก | เหล็ก อะลูมิเนียม ชุบสังกะสี |
หากสายการผลิตต้องเดินชิ้นส่วนเหล็ก อะลูมิเนียม และชุบสังกะสีบนตะขอเดียวกัน โดยทั่วไปเซอร์โคเนียมเป็นคำตอบเดียวที่ใช้ได้จริงในทางปฏิบัติสำหรับเคมีเดียว
คุณกำหนดขนาดสายการผลิต pretreatment อย่างไร?
การกำหนดขนาดเป็นไปตามสายพานลำเลียง ไม่ใช่ถัง แต่ละขั้นตอนต้องมีความยาวเพียงพอสำหรับเวลาหน่วงที่ความเร็วสายการผลิต
| เวลาคงอยู่ในแต่ละขั้นตอน | 60-90 วินาที ล้างไขมัน, 30-45 วินาที ล้าง, 60-120 วินาที conversion |
|---|---|
| ความยาวขั้นตอน | ความเร็วสายการผลิต (ม./นาที) x เวลาหน่วง (นาที) ที่ 2 ม./นาที กับล้างไขมัน 90 วินาที ขั้นตอนนั้นยาว 3 ม. |
| แรงดันสเปรย์ | 0.8-1.5 บาร์ที่หัวฉีดสำหรับขั้นตอนสเปรย์ |
| เตาอบไล่ความชื้น | 8-15 นาทีที่ 120-160 C เพื่อกำจัดน้ำที่ผิวหน้าออกทั้งหมดก่อนการพ่นผง |
| ผลงานการส่งมอบ | สายการเคลือบมากกว่า 800 สายให้ลูกค้ากว่า 500 รายใน 36 ประเทศ (ทีมวิศวกร MUSI สะสมตั้งแต่ปี 2011) |
| บริการ | ออกแบบ ผลิต ติดตั้ง ทดสอบเดินเครื่อง ฝึกอบรมผู้ปฏิบัติงาน และบริการหลังการขายจากบริษัทเดียว |
ปริมาณการใช้น้ำเป็นตัวเลขที่มักถูกมองข้ามบ่อยที่สุด สายการผลิตห้าขั้นตอนที่ 2 ม./นาที โดยทั่วไปใช้น้ำล้าง 0.8-2.5 ลบ.ม./ชม. การล้างแบบทวนกระแสและการใช้วงจรขัดเงา DI ช่วยลดปริมาณนั้นได้ 50-70% และคุ้มค่าที่จะระบุตั้งแต่เริ่มต้น
สายการผลิตปรับสภาพผิวราคาเท่าไรในปี 2026?
ช่วงราคาโดยประมาณ ณ โรงงานสำหรับอุปกรณ์ที่จัดหาจากจีน สารเคมี ระบบบำบัดน้ำ และการติดตั้งจะเสนอราคาแยกต่างหาก
| การจัดวางรูปแบบ | ราคาโดยประมาณ (USD, ราคาหน้าโรงงาน) | หมายเหตุ |
|---|---|---|
| อุโมงค์พ่นแบบ 3 ขั้นตอน | 18,000-40,000 | ถังสแตนเลส ระบบควบคุมพื้นฐาน |
| อุโมงค์พ่นแบบ 5 ขั้นตอน | 40,000-95,000 | ตัวเลือกอุตสาหกรรมที่พบมากที่สุด |
| อุโมงค์พ่นแบบ 7 ขั้นตอน | 95,000-220,000 | เกรดยานยนต์และกลางแจ้ง |
| เตาอบไล่ความชื้น | 12,000-45,000 | แก๊สหรือไฟฟ้า ตามความยาวอุโมงค์ |
| การบำบัดน้ำเสีย | 15,000-80,000 | ขึ้นอยู่กับค่าจำกัดการระบาย |
การบำบัดน้ำเสียเป็นข้อกำหนดทางกฎหมายในตลาดส่วนใหญ่ และมักถูกละเลยจากงบประมาณเริ่มต้น ดูที่ ระบบบำบัดน้ำเสียจากสี โดยปกติจะใช้คู่กับอุโมงค์ปรับสภาพเบื้องต้น
ข้อบกพร่องในการปรับสภาพเบื้องต้นที่พบบ่อยที่สุดคืออะไร?
| สีลอกหรือพอง | การขจัดไขมันไม่สมบูรณ์ หรือน้ำมันหลุดออกมาจากอ่างขั้นแรกที่อิ่มตัว ตรวจสอบค่าการนำไฟฟ้าของอ่างและความเป็นด่างอิสระทุกวัน |
|---|---|
| คราบเกลือขาวหลังอบ | การล้างขั้นสุดท้ายไม่เพียงพอ เพิ่มขั้นตอนการล้างด้วย DI และควบคุมค่าการนำไฟฟ้าของการล้างขั้นสุดท้ายให้ต่ำกว่า 30 ไมโครซีเมนส์/ซม. |
| สนิมแฟลชระหว่างขั้นตอน | ชิ้นงานเปียกนานเกินไป ลดช่องว่างการลำเลียงและป้อนเตาอบให้แห้งอย่างต่อเนื่อง |
| ตะกอนอุดหัวฉีด | เป็นเรื่องปกติกับซิงก์ฟอสเฟต กำหนดให้ใช้กรวยตะกอนและวงจรกรอง หรือเปลี่ยนไปใช้เซอร์โคเนียม |
ทำไมต้องจัดหาไลน์ปรับสภาพผิวจาก MUSI Technology?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) เป็นผู้ผลิตไลน์พ่นสีแบบครบวงจร (Turnkey)จากประเทศจีน ส่งมอบไลน์พ่นสีแล้ว 800+ ไลน์ ให้แก่ลูกค้า 500+ ราย ใน 36 ประเทศ ตั้งแต่ห้องพ่นสีเดี่ยวไปจนถึงโรงงานพ่นสีครบทั้งระบบ อุโมงค์เตรียมผิว (Pretreatment) ได้รับการออกแบบเป็นส่วนหนึ่งของไลน์ทั้งระบบ ความยาวแต่ละสเตจ ความเร็วคอนเวเยอร์ เตาอบไล่ความชื้น และกำลังการผลิตของห้องพ่นสีจึงสอดคล้องกันตั้งแต่ต้น
- ตัวถังทำจากสแตนเลส 304 หรือเหล็กกล้าคาร์บอนบุผิว กำหนดตามสารเคมีที่ใช้
- การกำหนดค่ามาตรฐานจัดส่งภายใน 30-60 วัน พร้อมการรับประกันเครื่องทั้งเครื่อง 12 เดือน และชิ้นส่วนสำคัญ 36 เดือน ชิ้นส่วนโครงสร้างรับประกันสูงสุด 60 เดือน
- มีบริการติดตั้งหน้างาน การทดสอบเดินเครื่อง และการฝึกอบรมผู้ปฏิบัติงานทั่วโลก
- ทุกสายการผลิตถูกออกแบบตามข้อกำหนดประสิทธิภาพที่เป็นลายลักษณ์อักษร ความเร็วสายการผลิต โปรไฟล์การอบ ความหนาฟิล์ม และระดับการปล่อยมลพิษระบุไว้ในสัญญาและสาธิตบนชิ้นงานของคุณเองในการทดลองเดินเครื่องที่โรงงานก่อนจัดส่ง
- ทีมวิศวกรรมทีมเดียวดูแลทั้งกระบวนการ — การปรับสภาพเบื้องต้น การพ่นเคลือบ การอบ การลำเลียง และการควบคุมการปล่อยมลพิษ — ดังนั้นการแลกเปลี่ยนระหว่างกันจึงถูกตัดสินบนกระดานเขียนแบบ ไม่ใช่บนพื้นที่โรงงานของคุณ
MUSI ร่วมงานกับผู้ผลิตที่มองว่าการตกแต่งผิวสำเร็จเป็นส่วนหนึ่งของผลิตภัณฑ์ ไม่ใช่ขั้นตอนสุดท้ายก่อนบรรจุภัณฑ์ สิ่งนี้เปลี่ยนสิ่งที่การสนทนาครั้งแรกเป็นเกี่ยวกับ: แบบชิ้นงาน เป้าหมายปริมาณการผลิต และมาตรฐานที่ลูกค้าของคุณใช้ตรวจสอบ ไม่ใช่หมายเลขรุ่น นอกจากนี้ยังเปลี่ยนสิ่งที่เกิดขึ้นหลังการทดสอบเดินระบบ ซึ่งการปรับแต่งกระบวนการ การพัฒนาผู้ปฏิบัติงาน และการสนับสนุนอะไหล่ยังคงดำเนินต่อไปตลอดอายุการใช้งานของสายการผลิต
ดู ช่วงไลน์เคลือบพ่นอัตโนมัติ หรืออ่าน คู่มือผู้ซื้อไลน์เคลือบผง.
คำถามที่พบบ่อย
สายการผลิตปรับสภาพก่อนเคลือบผงต้องมีกี่ขั้นตอน?
สามขั้นตอนเหมาะกับชิ้นงานภายในอาคาร ให้ความต้านทานการกัดกร่อนด้วยเกลือประมาณ 150-250 ชั่วโมง ห้าขั้นตอนเป็นมาตรฐานอุตสาหกรรมที่ 350-500 ชั่วโมง เจ็ดขั้นตอนใช้สำหรับยานยนต์และผลิตภัณฑ์กลางแจ้ง ถึง 750-1,000 ชั่วโมง จำนวนขั้นตอนถูกกำหนดโดยข้อกำหนดการกัดกร่อนของชิ้นงานสำเร็จรูป ไม่ใช่โดยปริมาณการผลิต
การปรับสภาพด้วยเซอร์โคเนียมดีกว่าซิงก์ฟอสเฟตหรือไม่?
เซอร์โคเนียมทำงานที่ 25-35 C แทนที่จะเป็น 50-60 C ลดต้นทุนพลังงาน 40-60% แทบไม่เกิดตะกอน และใช้ได้กับเหล็ก อะลูมิเนียม และชิ้นงานชุบสังกะสีในอ่างเดียว ซิงก์ฟอสเฟตยังให้ความต้านทานการกัดกร่อนสูงกว่า โดยทั่วไป 750-1,000 ชั่วโมงในการทดสอบเกลือ เทียบกับ 400-700 ชั่วโมงสำหรับเซอร์โคเนียม เลือกซิงก์ฟอสเฟตเมื่อต้องการประสิทธิภาพการกัดกร่อนสูงสุดตามสัญญา
อุโมงค์ปรับสภาพก่อนเคลือบต้องยาวเท่าไร?
ความยาวเท่ากับความเร็วสายการผลิตคูณกับเวลาหยุดรวม สายห้าขั้นตอนที่ 2 ม./นาที ด้วยเวลาหยุดรวมประมาณ 6 นาที ต้องใช้อุโมงค์ประมาณ 12 ม. บวกโซนถ่ายโอน ดังนั้นติดตั้ง 14-20 ม. สายยานยนต์เจ็ดขั้นตอนมักใช้ 22-35 ม.
สายการผลิตปรับสภาพก่อนเคลือบใช้น้ำเท่าไร?
สายพ่นห้าขั้นตอนที่ความเร็ว 2 ม./นาที โดยทั่วไปใช้น้ำล้าง 0.8-2.5 ลบ.ม./ชม. การล้างแบบไหลสวนทางพร้อมวงจรขัดเงา DI ช่วยลดปริมาณนี้ได้ 50-70% ควรจัดงบสำหรับระบบบำบัดน้ำและใบอนุญาตระบายน้ำควบคู่ไปกับอุโมงค์ด้วย
ต้องมีเตาอบไล่ความชื้นหลังการปรับสภาพก่อนเคลือบหรือไม่?
ใช่สำหรับการเคลือบผง น้ำบนผิวที่เหลืออยู่เมื่อทาผงทำให้เกิดรูเข็มและการยึดเกาะไม่ดี เตาอบไล่ความชื้น 8-15 นาทีที่ 120-160 C เป็นมาตรฐาน ขนาดกำหนดให้ชิ้นงานออกมาแห้งสนิทที่ความเร็วสายการผลิต
สายการผลิตปรับสภาพก่อนเคลือบมีค่าใช้จ่ายเท่าไร?
ช่วงราคา indicative ex-works ปี 2026 อยู่ที่ USD 18,000-40,000 สำหรับอุโมงค์สามขั้นตอน, USD 40,000-95,000 สำหรับห้าขั้นตอน และ USD 95,000-220,000 สำหรับเจ็ดขั้นตอน เตาอบแห้งเพิ่ม USD 12,000-45,000 และระบบบำบัดน้ำเสียเพิ่ม USD 15,000-80,000 ขึ้นอยู่กับข้อจำกัดการระบายน้ำในท้องถิ่น
เกี่ยวกับตัวเลขในคู่มือนี้ ช่วงราคาเป็นค่าประมาณราคาโรงงานในประเทศจีน รวบรวมเมื่อเดือนกันยายน 2026 จากใบเสนอราคาโครงการของ MUSI Technology และให้ไว้เพื่อการจัดทำงบประมาณเท่านั้น ราคาที่แน่นอนขึ้นอยู่กับขนาดชิ้นงาน อัตราการผลิต และข้อกำหนดการปฏิบัติตามกฎระเบียบท้องถิ่น ตัวเลขสมรรถนะเป็นค่าทั่วไปสำหรับอุปกรณ์ที่กำหนดสเปกถูกต้องและใช้งานถูกต้อง ไม่ใช่การรับประกัน กรณีที่การรับรองหรือตัวเลขเฉพาะลูกค้าไม่สามารถตรวจสอบได้ จะทำเครื่องหมายเพื่อยืนยันแทนการระบุไว้ ตรวจสอบล่าสุด: 9 กันยายน 2026
คู่มือที่เกี่ยวข้อง: การหลุดลอกและการยึดเกาะไม่ดีของชั้นเคลือบ: ต้นเหตุบนสายการผลิต
คู่มือที่เกี่ยวข้อง: สายการปรับสภาพผิวสำหรับชิ้นส่วนยานยนต์: การปรับสภาพ E-coat และสีทับหน้า
ส่งขนาดชิ้นงาน กำลังการผลิต และประเภทการเคลือบมาให้เรา — วิศวกรของเราตอบกลับภายใน 24 ชั่วโมง และจะส่งผังและงบประมาณเมื่อได้รับข้อมูลชิ้นงานครบถ้วน ติดต่อ MUSI Technology หรือเรียกดู ช่วงอุปกรณ์ของเรา.
คำถามที่ผู้ซื้อมักถามก่อนขอใบเสนอราคา
MUSI สามารถสร้างไลน์ปรับสภาพผิว (pretreatment) แบบ 5 ขั้นตอนหรือ 7 ขั้นตอนสำหรับไลน์พ่นสีฝุ่นได้หรือไม่?
ได้ MUSI สร้างเครื่องล้างปรับสภาพผิวแบบสเปรย์ในรูปแบบ 3 ขั้นตอน 5 ขั้นตอน และ 7 ขั้นตอน ด้วยเคมีเหล็กฟอสเฟต ซิงค์ฟอสเฟต หรือเซอร์โคเนียมฟิล์มบาง จัดหาแบบแยกเดี่ยวหรือเป็นส่วนหน้าของไลน์พ่นสีฝุ่นครบวงจร ความยาวของแต่ละขั้นตอนคำนวณจากเวลาสัมผัสและความเร็วคอนเวเยอร์
การปรับสภาพผิวแบบใดเหมาะกับชิ้นงานกลางแจ้งหรือชิ้นส่วนยานยนต์?
ไลน์เจ็ดขั้นตอนใช้สำหรับงานกลางแจ้งและงานยานยนต์ ไลน์สามขั้นตอนใช้สำหรับชิ้นงานภายในอาคาร และไลน์ห้าขั้นตอนเป็นมาตรฐานอุตสาหกรรม การเลือกขั้นสุดท้ายขึ้นอยู่กับการทดสอบการกัดกร่อนหรือการทดสอบพ่นละอองเกลือที่ลูกค้าของคุณกำหนด ดังนั้นโปรดระบุข้อกำหนดนั้นในคำขอของคุณ
ต้องส่งข้อมูลอะไรบ้างเพื่อขอใบเสนอราคาไลน์ปรับสภาพผิว?
ขนาดและน้ำหนักชิ้นงาน จำนวนชิ้นต่อชั่วโมงหรือความเร็วคอนเวเยอร์ วัสดุชิ้นงาน (เหล็ก เหล็กชุบสังกะสี หรืออะลูมิเนียม) เป้าหมายด้านการกัดกร่อนหรือการทดสอบพ่นละอองเกลือ (salt spray) และต้องบำบัดน้ำล้างที่หน้างานหรือไม่ MUSI จะตอบกลับพร้อมผังขั้นตอนและงบประมาณ
อุปกรณ์ที่เกี่ยวข้อง: เครื่องล้างก่อนการบำบัด, ระบบบำบัดน้ำเสียจากสี, สายการผลิตเคลือบผงอัตโนมัติ
คู่มือทางเทคนิคที่เกี่ยวข้อง
ข้อบกพร่องในการเคลือบผง: สาเหตุและแนวทางแก้ไข — สิบสองข้อบกพร่องที่คุณจะพบจริง และสถานีใดบนสายการผลิตที่เป็นสาเหตุของแต่ละข้อ
- วิธีเลือกสายการพ่นสีฝุ่น: ตารางตัดสินใจปี 2026
เลือกสายพ่นสีฝุ่นตามขนาดชิ้นงาน ผลผลิตต่อกะ การเปลี่ยนสี 5-15 นาที และกฎการปล่อยมลพิษ สเปกที่ MUSI เผยแพร่ งบประมาณ USD 75,000-2,000,000 - ระบบเก็บฝุ่นอุตสาหกรรม: การคำนวณขนาดและค่าใช้จ่าย
เครื่องเก็บฝุ่นอุตสาหกรรมช่วยให้โรงงานเคลือบผิวและพ่นทรายมีปริมาณฝุ่นละอองต่ำกว่าขีดจำกัด 10-20 มก./ลบ.ม. ประเภท สูตรคำนวณขนาดการไหลของอากาศ และช่วงค่าใช้จ่ายปี 2026 - สายการเคลือบตู้คอนเทนเนอร์ BESS: ข้อมูลจำเพาะและการกัดกร่อน
ตู้คอนเทนเนอร์กักเก็บพลังงานแบตเตอรี่ต้องการการป้องกันการกัดกร่อนระดับ C4 ถึง C5: พ่นเม็ดเหล็กถึง Sa2.5 สีรองพื้นซิงค์ริช และสีทับหน้าโพลีเอสเตอร์ทนสภาพอากาศ - การตรวจประเมินโรงงานผู้ผลิตไลน์เคลือบผิว: เช็กลิสต์ 20 ข้อ
การตรวจสอบก่อนจัดส่ง 20 ข้อสำหรับผู้ซื้อไลน์พ่นเคลือบ: ต้องวัดอะไร ต้องเรียกร้องอะไรเป็นลายลักษณ์อักษร ต้องรวบรวมเอกสารใด และสิ่งที่พบแบบใดที่ควร - สายการผลิตเคลือบผงสำหรับล้อและแชสซี: ข้อมูลจำเพาะและค่าใช้จ่าย
ชิ้นส่วนล้อและแชสซีต้องผ่านข้อกำหนดด้านการกัดกร่อนและรูปลักษณ์ที่เข้มงวดที่สุดในงานตกแต่งชิ้นส่วนยานยนต์ ความหนาของชั้นเคลือบ เป้าหมายการทดสอบฟิลิฟอร์มและสเปรย์เกลือ สายการผลิต