การเตรียมผิวด้วยเหล็กฟอสเฟตเทียบกับซิงก์ฟอสเฟตสำหรับการเคลือบผง
คำตอบแบบรวบรัด: เหล็กฟอสเฟตเป็นสารเคลือบแปลงสภาพอสัณฐานบาง ๆ ประมาณ 20-70 mg/ft² (0.2-0.75 g/m²) ที่ใช้ในสามหรือห้าขั้นตอนที่อุณหภูมิ 32-60 °C ซิงก์ฟอสเฟตเป็นสารเคลือบผลึกประมาณ 100-300 mg/ft² (1.1-3.2 g/m²) สำหรับงานพ่นก่อนการทาสีที่ต้องใช้หกถึงแปดขั้นตอน การล้างปรับสภาพ การกรองตะกอน และการบำบัดน้ำเสียที่มีโลหะหนัก Products Finishing ระบุว่าการทดสอบการพ่นเกลือสำหรับเหล็กฟอสเฟตบนเหล็กอยู่ที่ 250-500 ชั่วโมง และประมาณ 750 ชั่วโมงสำหรับซิงก์ฟอสเฟต ซึ่งทั้งสองอย่างขึ้นอยู่กับระบบการเคลือบทั้งหมด เหล็กฟอสเฟตเหมาะกับงานภายในอาคารและงานอุตสาหกรรมทั่วไป ส่วนซิงก์ฟอสเฟตเหมาะกับชิ้นส่วนยานยนต์ งานกลางแจ้ง และชิ้นส่วนชุบสังกะสี
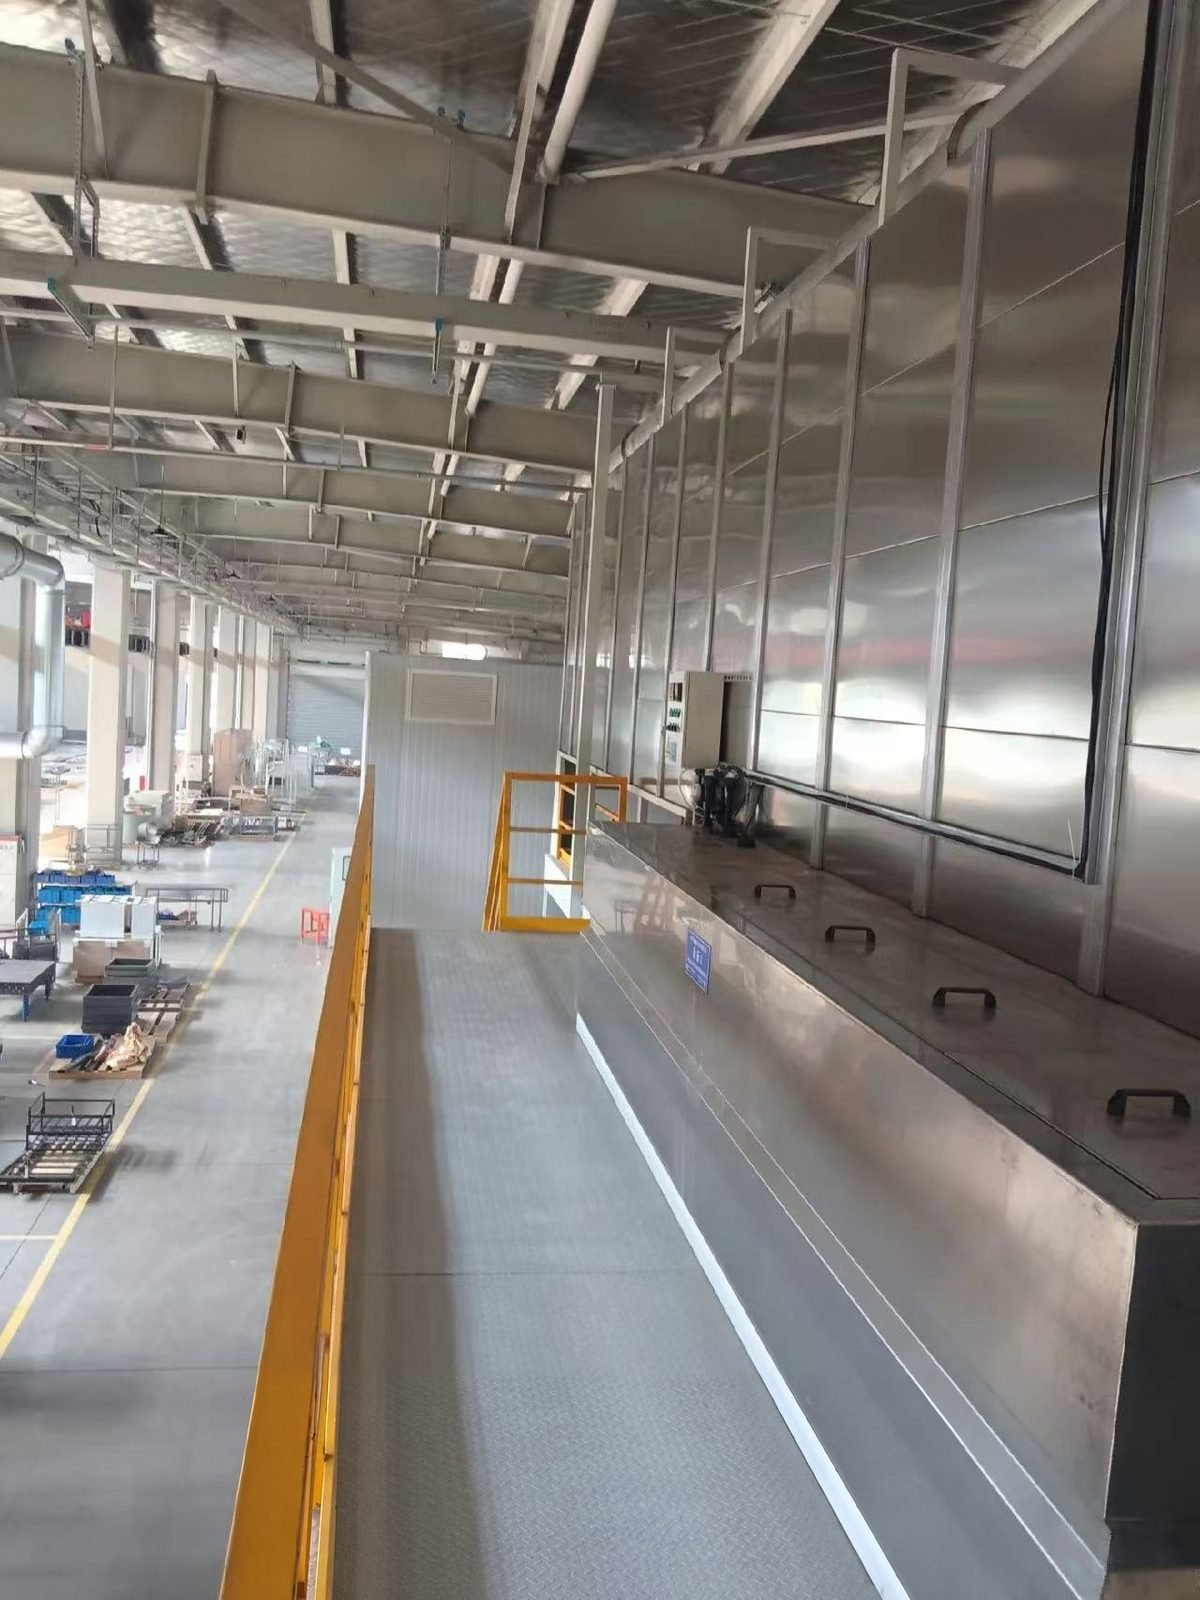
MUSI Technology ผู้ผลิตสายการผลิตเคลือบผิวด้วยการพ่นฝุ่นและของเหลวในเมืองฉางโจว ประเทศจีน สร้างส่วนการปรับสภาพด้วยการพ่นและการจุ่มสำหรับเคมีทั้งสองแบบ โดยกำหนดขนาดแต่ละขั้นตอนจากเวลาสัมผัสและความเร็วสายพานลำเลียง และเพิ่มขั้นตอนการปรับสภาพ ถังฟอสเฟตสแตนเลส ลูปการกรองตะกอน และการล้างด้วยน้ำปราศจากไอออนที่กระบวนการซิงก์ฟอสเฟตต้องการ
ฟอสเฟตเหล็กกับฟอสเฟตซิงก์ต่างกันอย่างไร?
ฟอสเฟตเหล็กเป็นการเคลือบแปลงสภาพแบบบาง ไม่มีรูปร่างผลึก และฟอสเฟตซิงก์เป็นแบบหนักกว่า มีรูปร่างผลึก ทั้งสองเป็นารปรับสภาพก่อนการเคลือบผงที่ปรับปรุงการยึดเกาะและชะลอการกัดกร่อนใต้ฟิล์ม การเคลือบฟอสเฟตเหล็กมีสีฟ้าถึงสีรุ้ง และเกิดจากอ่างที่เป็นกรดอ่อนซึ่งสามารถทำความสะอาดและเคลือบในขั้นตอนเดียวกันได้ ฟอสเฟตซิงก์ตกตะกอนผลึกซิงก์ฟอสเฟตจากอ่างที่ซับซ้อนกว่า ซึ่งมักดัดแปลงด้วยนิกเกิลและแมงกานีส และต้องล้างปรับสภาพก่อนเพื่อให้ผลึกคงความละเอียดและหนาแน่น ผลิตภัณฑ์ที่ขายในชื่อซิงก์-ไอรอนฟอสเฟตจัดอยู่ในตระกูลซิงก์ และควรประเมินจากเอกสารข้อมูลของผู้จัดจำหน่าย
| รายการ | ไอรอนฟอสเฟต | ซิงก์ฟอสเฟต |
|---|---|---|
| โครงสร้างการเคลือบ | ไม่มีรูปร่างผลึก สีฟ้าถึงสีรุ้ง | มีรูปร่างผลึก สีเทา |
| น้ำหนักการเคลือบฟอสเฟต | 20-70 มก./ฟุต² (ประมาณ 0.2-0.75 ก./ม²); 25-50 มก./ฟุต² เป็นช่วงการทำงานทั่วไป | 100-300 มก./ฟุต² (ประมาณ 1.1-3.2 ก./ม²) สำหรับงานพ่นก่อนทาสี; 300-500 มก./ฟุต² สำหรับการจุ่มตาม TT-C-490 Type I |
| จำนวนขั้นตอนทั่วไป | 3 หรือ 5 | 6 ถึง 8 รวมถึงการปรับสภาพและการพาสซิเวชัน |
| อุณหภูมิอ่าง | 32-60 °C (90-140 °F); 50-60 °C ในเอกสารข้อมูลของผู้จัดจำหน่ายรายหนึ่ง | 48-55 °C ในเอกสารข้อมูลของผู้จัดจำหน่ายรายหนึ่ง |
| ความเป็นกรดของอ่าง | pH 3.5-5.0 (รวมการทำความสะอาดและการเคลือบ) หรือ 4.5-5.5 | ควบคุมโดยกรดอิสระและค่าความเป็นกรดรวม ไม่ใช่โดย pH เพียงอย่างเดียว |
| การปรับสภาพ (กระตุ้น) ด้วยน้ำยาล้าง | ไม่จำเป็น | จำเป็นสำหรับผลึกที่ละเอียดและสม่ำเสมอ |
| ตะกอนฟอสเฟต | เบา; กำจัดเป็นระยะ | ต่อเนื่อง; การกรองหรือเครื่องกรองแบบอัด |
| วัสดุพื้นผิว | เหล็ก; รวมถึงเหล็กเคลือบสังกะสีและอะลูมิเนียม โดยมีสารเติมฟลูออไรด์เมื่อมีสัดส่วนสูง | เหล็ก เหล็กชุบสังกะสี เหล็กเคลือบสังกะสี-นิกเกิล |
| คู่มือการทดสอบสเปรย์เกลือที่เผยแพร่ (เหล็ก ใต้สี) | 250-500 h | ประมาณ 750 ชม.; สูงสุด 1,000 ชม. บนเหล็กชุบสังกะสี |
| น้ำเสีย | ฟอสเฟต การทำให้เป็นกลาง การกำจัดน้ำมัน | การตกตะกอนของสังกะสี นิกเกิล และแมงกานีส ร่วมกับฟอสเฟต |
ตัวเลขการทดสอบสเปรย์เกลือเป็นคู่มือที่เผยแพร่โดย Products Finishing และขึ้นอยู่กับระบบทั้งหมด: การทำความสะอาด คุณภาพน้ำล้าง การล้างซีล เคมีภัณฑ์ผง และความหนาฟิล์ม ไม่ใช่การรับประกันสำหรับสายการผลิตใด ๆ
แต่ละกระบวนการฟอสเฟตต้องใช้กี่ขั้นตอน?
ไอรอนฟอสเฟตทำงานในสามหรือห้าขั้นตอน ขณะที่ซิงค์ฟอสเฟตต้องใช้หกถึงแปดขั้นตอนเพราะเพิ่มการล้างปรับสภาพ การล้างพาสซีเวชัน และการล้างน้ำดีไอออไนซ์ ถังทำความร้อนและปั๊มเพิ่มเติมเป็นเหตุผลหลักที่ทำให้สายซิงค์ยาวขึ้น; เครื่องล้างก่อนการบำบัด หน้านี้แสดงให้เห็นว่าความยาวของขั้นตอนเป็นไปตามเวลาสัมผัสและความเร็วสายพานอย่างไร
| ขั้นตอน | ไอรอนฟอสเฟต 3 ขั้นตอน | ไอรอนฟอสเฟต 5 ขั้นตอน | ซิงค์ฟอสเฟต (สเปรย์) |
|---|---|---|---|
| 1 | ทำความสะอาดและฟอสเฟต 90 วินาที 90-140 °F pH 3.5-5.0 | ทำความสะอาดด้วยด่าง, 90 วินาที, 90-140 °F | ทำความสะอาดด้วยด่าง |
| 2 | ล้าง, 30 วินาที | ล้าง, 30 วินาที, อุณหภูมิห้อง | ล้างด้วยน้ำ |
| 3 | ล้างซีล, 30 วินาที | ไอรอนฟอสเฟต, 60 วินาที, 90-140 °F | คอนดิชันนิง (สารกระตุ้นไทเทเนียมฟอสเฟต) |
| 4 | ล้าง, 30 วินาที, อุณหภูมิห้อง | ซิงก์ฟอสเฟต, 60-180 วินาที, 48-55 °C, 0.8-2.0 บาร์ | |
| 5 | ล้างซีล, 30 วินาที, 70-140 °F | ล้างด้วยน้ำ | |
| 6 | การล้างพาสซีเวต (ซีล) | ||
| 7 | การล้างด้วยน้ำดีไอออไนซ์ | ||
| 8 | การอบแห้ง (ขั้นตอนเสริมตามเอกสารของผู้จัดจำหน่าย) |
น้ำหนักสารเคลือบเพิ่มขึ้นตามจำนวนขั้นตอนในไอรอนฟอสเฟต: คำแนะนำที่เผยแพร่ระบุ 20-40 มก./ฟุต² สำหรับเครื่องล้างสามขั้นตอน และ 40-70 มก./ฟุต² สำหรับห้าขั้นตอน
ควรระบุแบบใด: ไอรอนฟอสเฟตหรือซิงก์ฟอสเฟต?
ไอรอนฟอสเฟตเหมาะสำหรับผลิตภัณฑ์ภายในอาคารและงานอุตสาหกรรมทั่วไปบนเหล็กกล้า ส่วนซิงก์ฟอสเฟตจะระบุเมื่อชิ้นงานต้องอยู่กลางแจ้ง มีข้อกำหนดเฉพาะสำหรับยานยนต์หรือทหาร หรือทำจากเหล็กชุบสังกะสี น้ำหนักสารเคลือบฟอสเฟตที่มากกว่าไม่ได้ดีกว่าเสมอไปภายใต้ผงเคลือบ ความสม่ำเสมอของชั้นสารสำคัญกว่าตัวเลข และฟิล์มผงต้องเหมาะสมกับการสัมผัสสภาพแวดล้อมด้วย โดยอ้างอิงประมาณ 50 µm สำหรับงานภายในอาคาร และ 75 µm หรือมากกว่าสำหรับกลางแจ้ง
| การใช้งานปลายทาง | ตัวเลือกทั่วไป | เหตุผลของกฎ |
|---|---|---|
| เฟอร์นิเจอร์ในร่ม ชั้นวางของ ตู้ครอบ เครื่องใช้ไฟฟ้า | ไอรอนฟอสเฟต 3 หรือ 5 ขั้นตอน | การยึดเกาะและความต้านทานการกัดกร่อนที่เพียงพอด้วยเครื่องล้างแบบสั้นและน้ำทิ้งแบบง่าย |
| งานโครงสร้างเหล็กอุตสาหกรรมทั่วไป | ไอรอนฟอสเฟต 5 ขั้นตอนพร้อมการซีลและการล้างด้วย DI | คู่มือที่เผยแพร่สำหรับการพ่นเกลือ 250-500 ชั่วโมง ขึ้นอยู่กับขั้นตอนและสารซีล |
| ชิ้นส่วนยานยนต์ อุปกรณ์การเกษตรและชลประทาน | ซิงก์ฟอสเฟต | คู่มือที่เผยแพร่ประมาณ 750 ชั่วโมงเกี่ยวกับเหล็ก |
| เหล็กชุบสังกะสีสำหรับใช้กลางแจ้ง | ซิงก์ฟอสเฟต | อธิบายว่ามีประสิทธิภาพสูงสุดบนเหล็กชุบสังกะสี สูงถึง 1,000 ชั่วโมง |
| ทำงานตามข้อกำหนดของรัฐบาลกลางสหรัฐ TT-C-490 | ซิงก์ฟอสเฟต ประเภท I | น้ำหนักการเคลือบและการปรับเกรนถูกระบุไว้ในข้อกำหนด |
| การบรรทุกเหล็กและอะลูมิเนียมแบบผสม | ไอรอนฟอสเฟตที่มีสารเติมฟลูออไรด์ หรือเซอร์โคเนียมฟิล์มบาง | เอกสารข้อมูลซิงค์ฟอสเฟตระบุเหล็กกล้าและเหล็กกล้าชุบซิงค์ |
การเคลือบแปลงสภาพเซอร์โคเนียมฟิล์มบางเป็นทางเลือกที่ปราศจากฟอสเฟตสำหรับทั้งสองกระบวนการ ทางเลือกนั้นครอบคลุมแยกต่างหากใน ฟอสเฟตเทียบกับการเตรียมผิวด้วยเซอร์โคเนียม. ชิ้นส่วนชุบสังกะสีก็ต้องให้ความสนใจกับการปล่อยก๊าซ ซึ่งอธิบายไว้ในบทความเกี่ยวกับ รูเข็มและการปล่อยก๊าซ.
การตั้งค่าไลน์และทดสอบใดที่ทำให้อ่างฟอสเฟตอยู่ในการควบคุม?
อ่างไอรอนฟอสเฟตควบคุมด้วยการไทเทรตหนึ่งครั้งและการอ่านค่าพีเอช และอ่างซิงค์ฟอสเฟตควบคุมด้วยสามค่า: กรดอิสระ กรดทั้งหมด และตัวเร่งปฏิกิริยา ทั้งสองยืนยันได้ด้วยการทดสอบน้ำหนักการเคลือบ ซึ่งแผ่นทดสอบที่ผ่านการบำบัดจะถูกชั่งน้ำหนัก ลอกการเคลือบออก และชั่งน้ำหนักอีกครั้ง ISO 3892 อธิบายวิธีกราวิเมตริก
| พารามิเตอร์ | ไอรอนฟอสเฟต | ซิงก์ฟอสเฟต | วิธีการตรวจสอบ |
|---|---|---|---|
| ความเข้มข้นของอ่าง | 10-30 g/L; กรดรวม 4.1-12.3 แต้ม (เอกสารผู้จัดจำหน่าย) | กรดรวม 16-24 mL | การไทเทรตด้วยโซเดียมไฮดรอกไซด์ 0.1 N จุดสิ้นสุดฟีนอล์ฟทาลีน |
| กรดอิสระ | โดยปกติไม่ดำเนินการ | 0.6-0.9 mL | การไทเทรตตัวอย่าง 10 mL ถึงจุดสิ้นสุดโบรโมฟีนอลบลู |
| ตัวเร่งปฏิกิริยาฟอสเฟตติ้ง | ติดตั้งในผลิตภัณฑ์ | ปริมาตรก๊าซ 1.0-2.5 มล. (ชนิดไนไตรต์) | การทดสอบการเกิดก๊าซด้วยกรดซัลฟามิก |
| pH | 4.5-5.5 (เริ่มที่ 4.5-4.8) | ไม่ใช่ตัวควบคุมหลัก | อิเล็กโทรด pH |
| อุณหภูมิ | 50-60 °C | 48-55 °C | เซ็นเซอร์ถังและลูป PLC |
| แรงดันสเปรย์ | 1-2 bar | 0.8-2.0 bar | เกจวัดไรเซอร์ |
| น้ำหนักการเคลือบ | 0.2-0.4 g/m² บนเหล็กกล้ารีดเย็น | ตามข้อกำหนดของซัพพลายเออร์หรือลูกค้า | ชั่งน้ำหนัก ลอกออก ชั่งน้ำหนักใหม่ (ISO 3892) |
| ตะกอนฟอสเฟต | ทำความสะอาดเป็นระยะ | การกรองแบบต่อเนื่องหรือเครื่องกรองแบบเพรส | ตรวจสอบด้วยสายตา ตรวจสอบหัวฉีด |
ในด้านอุปกรณ์หมายถึงถังฟอสเฟตสแตนเลสหุ้มฉนวนและให้ความร้อน (เกรด 1.4401, 1.4541 หรือ 1.4571 ระบุสำหรับซิงก์ฟอสเฟต) ขั้นตอนปรับสภาพแยกต่างหากที่วางไว้ก่อนขั้นตอนซิงก์โดยตรง วงจรตกตะกอนหรือกรองสลัดจ์ และปั๊มจ่ายสารที่เชื่อมโยงกับผลการไทเทรต ส่วนประกอบหลักมีจำหน่ายจากแบรนด์ระดับสากล เช่น Henkel Bonderite และ Chemetall (Gardobond phosphating และ Gardolene activation) สำหรับสารเคมี (กำหนดค่าได้ตามข้อกำหนดของลูกค้า) มุมมองที่กว้างขึ้นของสายการผลิตอยู่ใน คู่มือสายการผลิตเคลือบผง.
น้ำเสียที่เกิดจากกระบวนการฟอสเฟตแต่ละประเภทมีอะไรบ้าง?
น้ำทิ้งจากไอรอนฟอสเฟตส่วนใหญ่เป็นฟอสเฟตและน้ำมันที่ถูกกำจัดออก และต้องทำให้เป็นกลาง ในขณะที่น้ำทิ้งจากซิงก์ฟอสเฟตยังมีสังกะสี นิกเกิล และแมงกานีส ซึ่งต้องตกตะกอนก่อนระบายออก การวิเคราะห์สลัดจ์ซิงก์ฟอสเฟตครั้งหนึ่งรายงานว่ามีเหล็กประมาณ 20 % สังกะสี 8 % และฟอสเฟต 45 % ซึ่งเป็นเหตุผลที่ต้องกรองออกและกำจัดเป็นของเสียแยกต่างหาก สำหรับอ้างอิง มาตรฐานการเตรียมผิวโลหะของสหรัฐฯ (40 CFR 433) กำหนดเพดานสังกะสีที่ 2.61 มก./ลิตร ค่าสูงสุดรายวัน และ 1.48 มก./ลิตร ค่าเฉลี่ยรายเดือน และนิกเกิลที่ 3.98 และ 2.38 มก./ลิตร ใบอนุญาตท้องถิ่นเป็นผู้กำหนดตัวเลขที่มีผลผูกพัน และหลายแห่งยังจำกัดฟอสเฟตหรือฟอสฟอรัสรวมด้วย
คำถามที่พบบ่อย
ภายใต้การเคลือบผง ซิงก์ฟอสเฟตดีกว่าไอรอนฟอสเฟตเสมอหรือไม่? ไม่ใช่ ซิงก์ฟอสเฟตให้อายุการทดสอบสเปรย์เกลือตามที่เผยแพร่ได้นานกว่า แต่ต้องใช้ขั้นตอนมากกว่า ควบคุมอ่างให้เข้มงวดกว่า กำจัดสลัดจ์ และบำบัดน้ำเสียที่มีโลหะหนัก สำหรับผลิตภัณฑ์ภายในอาคารบนเหล็ก เครื่องล้างไอรอนฟอสเฟตห้าขั้นตอนที่เดินระบบดีพร้อมน้ำยาล้างปิดผนึกมักเพียงพอต่อข้อกำหนด
สายการเคลือบผงควรตั้งเป้าน้ำหนักสารเคลือบฟอสเฟตเท่าใด? ช่วงที่เผยแพร่คือ 20-70 มก./ฟุต² สำหรับไอรอนฟอสเฟต และ 100-300 มก./ฟุต² สำหรับซิงก์ฟอสเฟตแบบพ่น ชั้นที่สม่ำเสมอภายในช่วงของผู้จัดจำหน่ายสำคัญกว่าตัวเลขสูง เพราะสารเคลือบที่ไม่สม่ำเสมอส่งผลเสียต่อประสิทธิภาพการต้านการกัดกร่อนมากกว่าชั้นที่บางกว่า
ทำไมซิงก์ฟอสเฟตจึงต้องมีการล้างปรับสภาพ? การล้างปรับสภาพหรือกระตุ้นผิว ซึ่งโดยปกติเป็นสารกระจายตัวของไทเทเนียมฟอสเฟต จะทิ้งนิวเคลียสสำหรับการตกผลึกไว้บนโลหะ จากนั้นผลึกซิงก์ฟอสเฟตจะเติบโตได้ละเอียดและหนาแน่นในเวลาสัมผัสสั้น ๆ หากไม่มีขั้นตอนนี้ ผลึกจะหยาบและการปกคลุมไม่สม่ำเสมอ
สามารถใช้ไอรอนฟอสเฟตกับอะลูมิเนียมและเหล็กชุบสังกะสีได้หรือไม่? ได้ แต่มีข้อจำกัด เอกสารข้อมูลจากซัพพลายเออร์รายหนึ่งระบุถึงเหล็ก เหล็กชุบสังกะสี และอะลูมิเนียม และกำหนดให้ใช้สารเติมแต่งฟลูออไรด์เมื่อชิ้นส่วนอะลูมิเนียมหรือชุบสังกะสีมีสัดส่วนเกินประมาณ 10 % ของน้ำหนักบรรจุ ไอรอนฟอสเฟตทำหน้าที่หลักในการทำความสะอาดและกัดผิวโลหะเหล่านี้
จุดที่ MUSI Technology เข้าได้พอดี
MUSI Technology ออกแบบส่วนการปรับสภาพล่วงหน้าพร้อมกับเตาอบไล่ความชื้น บูธ และเตาอบอบแห้ง เพื่อให้จำนวนขั้นตอน วัสดุถัง และคุณภาพน้ำล้างสอดคล้องกับเคมีที่ซัพพลายเออร์ของลูกค้ากำหนด รายละเอียดอยู่ใน เครื่องล้างก่อนการบำบัด หน้า; สามารถส่งแบบDrawingและเป้าหมายการต้านทานการกัดกร่อนได้ผ่านทาง หน้าติดต่อ.
จัดทำโดย Lin Cong ผู้อำนวยการฝ่ายเทคนิค MUSI Technology
ส่งขนาดชิ้นส่วน ปริมาณการผลิต และประเภทการเคลือบของคุณมาให้เรา — วิศวกรของเราจะตอบกลับพร้อมเลย์เอาต์และงบประมาณภายในหนึ่งวันทำการ ติดต่อ MUSI Technology หรือเรียกดู ช่วงอุปกรณ์ของเรา.
คู่มือทางเทคนิคที่เกี่ยวข้อง
- บูธผงเปลี่ยนสีเร็ว: เปลี่ยนสีใน 15 นาที
บูธผงเปลี่ยนสีเร็วเปลี่ยนสีใน 10-25 นาที แทนที่จะเป็น 60-120. วัสดุบูธ, ไซโคลนเทียบกับการกู้คืนตลับกรอง, ต้นทุนต่อ - สายการผลิตเคลือบผงสำหรับล้อและแชสซี: ข้อมูลจำเพาะและค่าใช้จ่าย
ชิ้นส่วนล้อและแชสซีต้องผ่านข้อกำหนดด้านการกัดกร่อนและรูปลักษณ์ที่เข้มงวดที่สุดในงานตกแต่งชิ้นส่วนยานยนต์ ความหนาของชั้นเคลือบ เป้าหมายการทดสอบฟิลิฟอร์มและสเปรย์เกลือ สายการผลิต - การบำบัด VOC: RTO vs RCO vs ถ่านกัมมันต์ vs โรเตอร์
เปรียบเทียบ RTO, RCO, การดูดซับด้วยถ่านกัมมันต์ และเครื่องเพิ่มความเข้มข้นแบบโรเตอร์ซีโอไลต์สำหรับการบำบัด VOC ในสายการผลิตเคลือบพ่น: ประสิทธิภาพ ต้นทุน และความเหมาะสมที่สุด - ต้นทุนสายการผลิตเคลือบแบบครบวงจร: คู่มืองบประมาณ 2026
สายการผลิตเคลือบผงแบบครบวงจรมีราคาตั้งแต่ 45,000 USD สำหรับระบบกึ่งอัตโนมัติ ไปจนถึง 2,000,000 USD สำหรับโรงงานอัตโนมัติเต็มรูปแบบ - ฟิลเตอร์ตู้พ่นสี: ประเภท ช่วงเวลา และค่าใช้จ่าย
ตัวดักจับสี ตัวกรองเพดาน ตัวกรองอากาศเข้าและอากาศออก เปรียบเทียบประสิทธิภาพ ความดันลดลง และอายุการใช้งาน ช่วงเวลาการเปลี่ยน วิธีอ่านมาโนมิเตอร์ และ