Fosfato de hierro vs fosfato de zinc como pretratamiento para recubrimiento en polvo
Respuesta rápida: El fosfato de hierro es un recubrimiento de conversión amorfo delgado de aproximadamente 20-70 mg/ft² (0,2-0,75 g/m²) aplicado en tres o cinco etapas a 32-60 °C. El fosfato de zinc es un recubrimiento cristalino de aproximadamente 100-300 mg/ft² (1,1-3,2 g/m²) para trabajos de pre-pintura por aspersión que requieren de seis a ocho etapas, un enjuague de acondicionamiento, filtración de lodos y tratamiento de aguas residuales con metales pesados. Products Finishing indica 250-500 horas de niebla salina para el fosfato de hierro sobre acero y aproximadamente 750 horas para el fosfato de zinc, ambas dependiendo del sistema de recubrimiento completo. El fosfato de hierro es adecuado para trabajos industriales generales y de interior; el fosfato de zinc es adecuado para piezas automotrices, de exterior y galvanizadas.
MUSI Technology, un fabricante de líneas de recubrimiento por pulverización de polvo y líquido en Changzhou, China, construye secciones de pretratamiento por pulverización e inmersión para cualquiera de las dos química, dimensionando cada etapa a partir del tiempo de contacto y la velocidad del transportador y añadiendo la etapa de acondicionamiento, el tanque de fosfato de acero inoxidable, el circuito de filtración de lodos y el enjuague desionizado que necesita un proceso de fosfato de zinc.
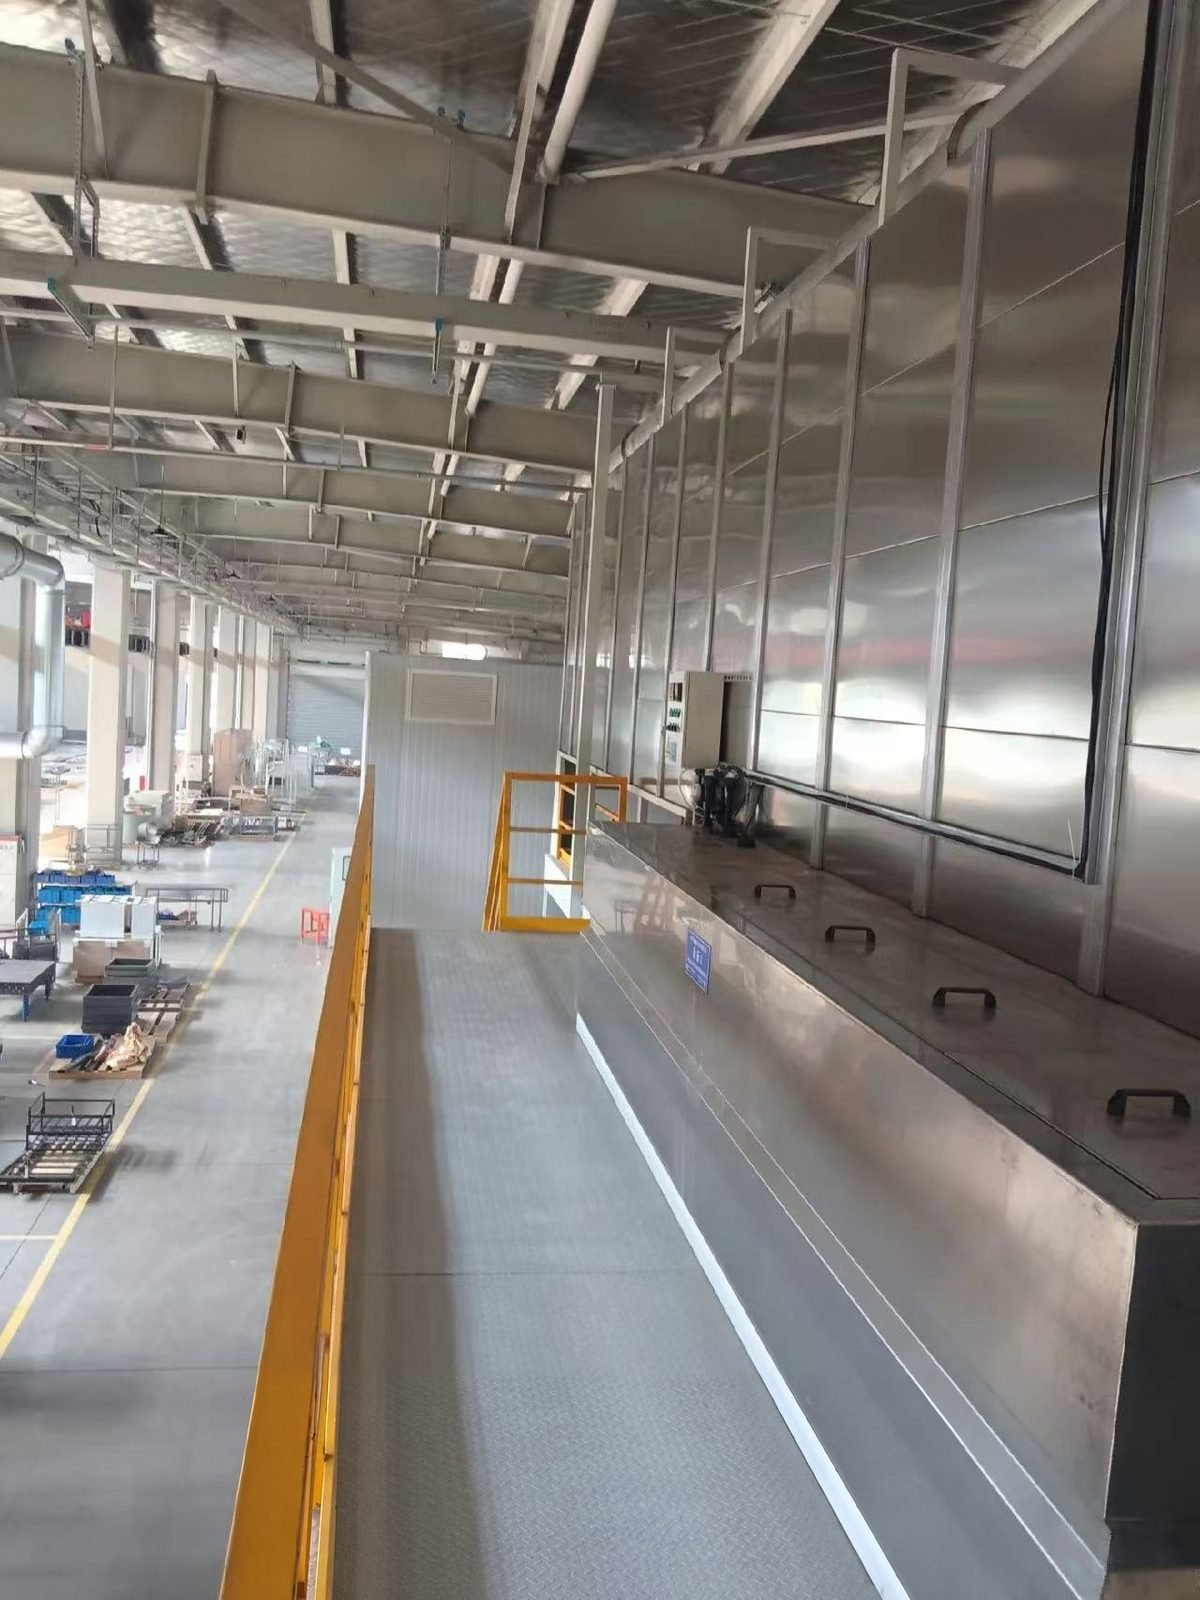
¿Cuál es la diferencia entre el fosfato de hierro y el fosfato de zinc?
El fosfato de hierro es un recubrimiento de conversión delgado y amorfo, y el fosfato de zinc es uno más pesado y cristalino; ambos son pretratamiento para recubrimiento en polvo que mejora la adhesión y ralentiza la corrosión bajo la película. Un recubrimiento de fosfato de hierro se ve de azul a iridiscente y se forma a partir de un baño ligeramente ácido que puede limpiar y recubrir en la misma etapa. El fosfato de zinc deposita cristales de fosfato de zinc a partir de un baño más complejo, a menudo modificado con níquel y manganeso, y necesita primero un enjuague de acondicionamiento para que los cristales se mantengan finos y densos. Los productos vendidos como fosfato de zinc-hierro se sitúan dentro de la familia del zinc y deben evaluarse a partir de la hoja de datos del proveedor.
| Concepto | Fosfato de hierro | Fosfato de zinc |
|---|---|---|
| Estructura del recubrimiento | Amorfo, de azul a iridiscente | Cristalino, gris |
| Peso del recubrimiento de fosfato | 20-70 mg/ft² (aproximadamente 0,2-0,75 g/m²); 25-50 mg/ft² es un rango de trabajo común | 100-300 mg/ft² (aproximadamente 1,1-3,2 g/m²) para trabajo de pre-pintura por aspersión; 300-500 mg/ft² para inmersión a TT-C-490 Tipo I |
| Número típico de etapas | 3 o 5 | 6 a 8, incluyendo acondicionamiento y pasivación |
| Temperatura del baño | 32-60 °C (90-140 °F); 50-60 °C en la hoja de datos de un proveedor | 48-55 °C en la hoja de datos de un proveedor |
| Acidez del baño | pH 3,5-5,0 (limpieza y recubrimiento combinados) o 4,5-5,5 | Controlado por los puntos de ácido libre y ácido total, no solo por el pH |
| Enjuague de acondicionamiento (activación) | No requerido | Requerido para cristales finos y uniformes |
| Lodo de fosfato | Ligero; eliminación periódica | Continuo; filtración o filtro prensa |
| Materiales de sustrato | Acero; también acero galvanizado y aluminio, con un aditivo de fluoruro cuando su proporción es alta | Acero, acero galvanizado, acero recubierto de zinc-níquel |
| Guía publicada de niebla salina (acero, bajo pintura) | 250-500 h | Aproximadamente 750 h; hasta 1.000 h sobre acero galvanizado |
| Aguas residuales | Fosfatado, neutralización, desengrase | Precipitación de zinc, níquel y manganeso más fosfato |
Las cifras de niebla salina son una guía publicada por Products Finishing y dependen del sistema completo: limpieza, calidad del agua de enjuague, enjuague de sellado, química del polvo y espesor de película. No son una garantía para ninguna línea.
¿Cuántas etapas necesita cada proceso de fosfatado?
El fosfatado con hierro se realiza en tres o cinco etapas, mientras que el fosfatado con zinc necesita de seis a ocho porque añade un enjuague de acondicionamiento, un enjuague pasivante y un enjuague con agua desionizada. Los tanques adicionales, el calentamiento y las bombas son la razón principal por la que una línea de zinc es más larga; la lavadora de pretratamiento página muestra cómo la longitud de las etapas sigue el tiempo de contacto y la velocidad de la cinta transportadora.
| Etapa | Fosfatado con hierro de 3 etapas | Fosfatado con hierro de 5 etapas | Fosfatado con zinc (por aspersión) |
|---|---|---|---|
| 1 | Limpieza y fosfatado, 90 s, 90-140 °F, pH 3.5-5.0 | Limpieza alcalina, 90 s, 90-140 °F | Limpieza alcalina |
| 2 | Enjuague, 30 s | Enjuague, 30 s, ambiente | Enjuague con agua |
| 3 | Enjuague de sellado, 30 s | Fosfato de hierro, 60 s, 90-140 °F | Acondicionamiento (activador de fosfato de titanio) |
| 4 | Enjuague, 30 s, ambiente | Fosfato de zinc, 60-180 s, 48-55 °C, 0,8-2,0 bar | |
| 5 | Enjuague de sellado, 30 s, 70-140 °F | Enjuague con agua | |
| 6 | Enjuague pasivante (sellado) | ||
| 7 | Enjuague con agua desionizada | ||
| 8 | Secado (etapa opcional en la hoja del proveedor) |
El peso del recubrimiento aumenta con el número de etapas en el fosfato de hierro: la guía publicada indica 20-40 mg/ft² para una lavadora de tres etapas y 40-70 mg/ft² para cinco etapas.
¿Qué se debe especificar: fosfato de hierro o fosfato de zinc?
El fosfato de hierro es adecuado para productos industriales generales y de interior sobre acero, y el fosfato de zinc se especifica cuando la pieza está a la intemperie, cumple una especificación automotriz o militar, o está hecha de acero galvanizado. Un mayor peso de recubrimiento de fosfato no es automáticamente mejor bajo polvo; la consistencia de la capa importa más que la cifra, y la película de polvo también debe coincidir con la exposición, con aproximadamente 50 µm indicados para trabajos de interior y 75 µm o más para exteriores.
| Uso final | Elección habitual | Motivo de la regla |
|---|---|---|
| Mobiliario interior, estanterías, recintos, electrodomésticos | Fosfato de hierro, 3 o 5 etapas | Adherencia y resistencia a la corrosión adecuadas con una lavadora corta y efluente simple |
| Fabricaciones generales de acero industrial | Fosfato de hierro, 5 etapas con sellado y enjuague con agua desionizada | Guía publicada de 250-500 h de niebla salina, según las etapas y el sellador |
| Piezas automotrices, equipos agrícolas y de riego | Fosfato de zinc | Guía publicada de aproximadamente 750 h sobre acero |
| Acero galvanizado para uso en exteriores | Fosfato de zinc | Descrito como más eficaz sobre galvanizado, hasta 1.000 h |
| Trabajo según especificación federal de EE. UU. TT-C-490 | Fosfato de zinc, Tipo I | El peso del recubrimiento y el refinamiento del grano están escritos en la especificación |
| Cargas mixtas de acero y aluminio | Fosfato de hierro con aditivo de fluoruro, o zirconio de película fina | Las hojas de datos del fosfato de zinc enumeran acero y acero recubierto de zinc |
Los recubrimientos de conversión de zirconio de película fina son la alternativa libre de fosfato a ambos procesos; esa elección se cubre por separado en fosfato vs pretratamiento con zirconio. Las piezas galvanizadas también necesitan atención a la desgasificación, descrita en el artículo sobre poros y desgasificación.
¿Qué ajustes de línea y pruebas mantienen bajo control un baño de fosfato?
Un baño de fosfato de hierro se controla mediante una titulación y una lectura de pH, y un baño de fosfato de zinc mediante tres: ácido libre, ácido total y acelerador. Ambos se confirman mediante una prueba de peso del recubrimiento, en la que se pesa un panel tratado, se decapa y se vuelve a pesar; la ISO 3892 describe el método gravimétrico.
| Parámetro | Fosfato de hierro | Fosfato de zinc | Cómo se verifica |
|---|---|---|---|
| Concentración del baño | 10-30 g/L; ácido total 4.1-12.3 puntos (hoja del proveedor) | Ácido total 16-24 mL | Valoración con hidróxido de sodio 0.1 N, punto final con fenolftaleína |
| Ácido libre | Normalmente no se realiza | 0.6-0.9 mL | Valoración de una muestra de 10 mL hasta el punto final con azul de bromofenol |
| Acelerador de fosfatado | Integrado en el producto | 1,0-2,5 mL de volumen de gas (tipo nitrito) | Prueba de evolución de gas con ácido sulfámico |
| pH | 4,5-5,5 (comenzar en 4,5-4,8) | No es el control principal | Electrodo de pH |
| Temperatura | 50-60 °C | 48-55 °C | Sensor de tanque y bucle PLC |
| Presión de pulverización | 1-2 bar | 0.8-2.0 bar | Manómetro del tubo ascendente |
| Peso del recubrimiento | 0,2-0,4 g/m² sobre acero laminado en frío | Según especificación del proveedor o del cliente | Pesar, desnudar, volver a pesar (ISO 3892) |
| Lodo de fosfato | Limpieza periódica | Filtración continua o filtro prensa | Inspección visual de boquillas |
En el lado del equipo, esto significa un tanque de fosfato de acero inoxidable calentado y aislado (se nombran los grados 1.4401, 1.4541 o 1.4571 para el fosfato de zinc), una etapa de acondicionamiento separada colocada directamente antes de la etapa de zinc, un circuito de sedimentación o filtración de lodos, y bombas dosificadoras vinculadas a los resultados de la titulación. Los componentes clave están disponibles de marcas internacionales como Henkel Bonderite y Chemetall (fosfatado Gardobond y activación Gardolene) para la química (configurable según las especificaciones del cliente). Una vista más amplia de la línea está en el guía de líneas de recubrimiento en polvo.
¿Qué aguas residuales genera cada proceso de fosfatado?
El efluente de fosfato de hierro es principalmente fosfato y aceite eliminado y necesita neutralización, mientras que el efluente de fosfato de zinc también lleva zinc, níquel y manganeso que deben precipitarse antes de la descarga. Un análisis de lodos de fosfato de zinc reporta aproximadamente 20 % de hierro, 8 % de zinc y 45 % de fosfato, por lo que se filtra y se elimina como un residuo separado. Como referencia, las normas de pretratamiento de acabado de metales de EE. UU. (40 CFR 433) limitan el zinc a 2,61 mg/L como máximo diario y 1,48 mg/L como promedio mensual, y el níquel a 3,98 y 2,38 mg/L. Los permisos locales establecen las cifras vinculantes, y muchos también limitan el fosfato o el fósforo total.
Preguntas frecuentes
¿El fosfato de zinc es siempre mejor que el fosfato de hierro bajo recubrimiento en polvo? No. El fosfato de zinc ofrece una vida publicada más larga en niebla salina, pero necesita más etapas, un control más estricto del baño, eliminación de lodos y tratamiento de aguas residuales con metales pesados. Para productos de interior sobre acero, una lavadora de fosfato de hierro de cinco etapas bien operada con un enjuague de sellado generalmente cumple el requisito.
¿Qué peso de recubrimiento de fosfato debería buscar una línea de recubrimiento en polvo? Los rangos publicados son de 20-70 mg/ft² para fosfato de hierro y de 100-300 mg/ft² para fosfato de zinc por aspersión. Una capa uniforme dentro del rango del proveedor importa más que una cifra alta, porque un recubrimiento inconsistente perjudica el rendimiento frente a la corrosión más que uno más ligero.
¿Por qué el fosfato de zinc necesita un enjuague de acondicionamiento? El enjuague de acondicionamiento o activación, generalmente una dispersión de fosfato de titanio, deja núcleos de cristalización sobre el metal. Los cristales de fosfato de zinc crecen entonces finos y densos en un corto tiempo de contacto. Sin él, los cristales son gruesos y la cobertura es desigual.
¿Se puede usar fosfato de hierro en aluminio y acero galvanizado? Sí, dentro de ciertos límites. La hoja de datos de un proveedor incluye acero, acero galvanizado y aluminio, y exige un aditivo de fluoruro cuando las piezas de aluminio o galvanizadas superan aproximadamente el 10 % de la carga. El fosfato de hierro principalmente limpia y graba estos metales.
Dónde encaja MUSI Technology
MUSI Technology diseña la sección de pretratamiento junto con el horno de secado, la cabina y el horno de curado, de modo que el número de etapas, los materiales de los tanques y la calidad del agua de enjuague coincidan con la química que especifica el proveedor del cliente. Los detalles están en la lavadora de pretratamiento página; los planos y los objetivos de corrosión se pueden enviar a través de la página de contacto.
Proporcionado por Lin Cong, Director Técnico, MUSI Technology
Envíenos el tamaño de sus piezas, el rendimiento y el tipo de recubrimiento — nuestros ingenieros responden con un diseño y un presupuesto en un día hábil. Contacte a MUSI Technology o explore nuestra gama de equipos.
Guías técnicas relacionadas
- Cabina de polvo con cambio de color rápido: cambio en 15 min
Las cabinas de polvo con cambio de color rápido cambian de color en 10-25 minutos en lugar de 60-120. Materiales de la cabina, recuperación por ciclón versus cartucho, costo por. - Línea de recubrimiento en polvo para ruedas y chasis: Especificaciones y costo
Las ruedas y las piezas de chasis soportan las especificaciones más exigentes de corrosión y apariencia en el acabado automotriz. Apilamiento de capas, objetivos de filiforme y niebla salina, línea. - Tratamiento de COV: RTO vs RCO vs Carbón vs Rotor
Compare RTO, RCO, adsorción con carbón activado y concentradores de rotor zeolítico para el tratamiento de COV en líneas de recubrimiento por pulverización: eficiencia, costo y mejor aplicación. - Costo completo de una línea de recubrimiento: Guía presupuestaria 2026
Una línea completa de recubrimiento en polvo cuesta USD 45,000 para una configuración semiautomática hasta USD 2,000,000 para una planta totalmente automatizada. - Filtros para Cabinas de Pintura: Tipos, Intervalos y Coste
Comparación de filtros arrestadores de pintura, de techo, de admisión y de escape según eficiencia, caída de presión y vida útil. Intervalos de reemplazo, cómo leer un manómetro y.