Eisenphosphat vs. Zinkphosphat Vorbehandlung für die Pulverbeschichtung
Kurze Antwort: Eisenphosphat ist eine dünne amorphe Konversionsschicht von etwa 20-70 mg/ft² (0,2-0,75 g/m²), die in drei oder fünf Stufen bei 32-60 °C aufgebracht wird. Zinkphosphat ist eine kristalline Schicht von etwa 100-300 mg/ft² (1,1-3,2 g/m²) für Spritzvorbehandlungsarbeiten, die sechs bis acht Stufen, eine Konditionierungsspülung, Schlammfiltration und Schwermetall-Abwasserbehandlung erfordert. Products Finishing gibt 250-500 Stunden Salzsprühnebel für Eisenphosphat auf Stahl und etwa 750 Stunden für Zinkphosphat an, beide abhängig vom gesamten Beschichtungssystem. Eisenphosphat eignet sich für Innen- und allgemeine Industrieanwendungen; Zinkphosphat eignet sich für Automobil-, Außen- und verzinkte Teile.
MUSI Technology, ein Hersteller von Pulver- und Flüssigspritzbeschichtungsanlagen in Changzhou, China, baut Spritz- und Tauchvorbehandlungsabschnitte für beide Chemikalien, dimensioniert jede Stufe anhand von Kontaktzeit und Fördergeschwindigkeit und fügt die Konditionierungsstufe, den Edelstahl-Phosphattank, den Schlammfiltrationskreislauf und die deionisierte Spülung hinzu, die ein Zinkphosphatprozess benötigt.
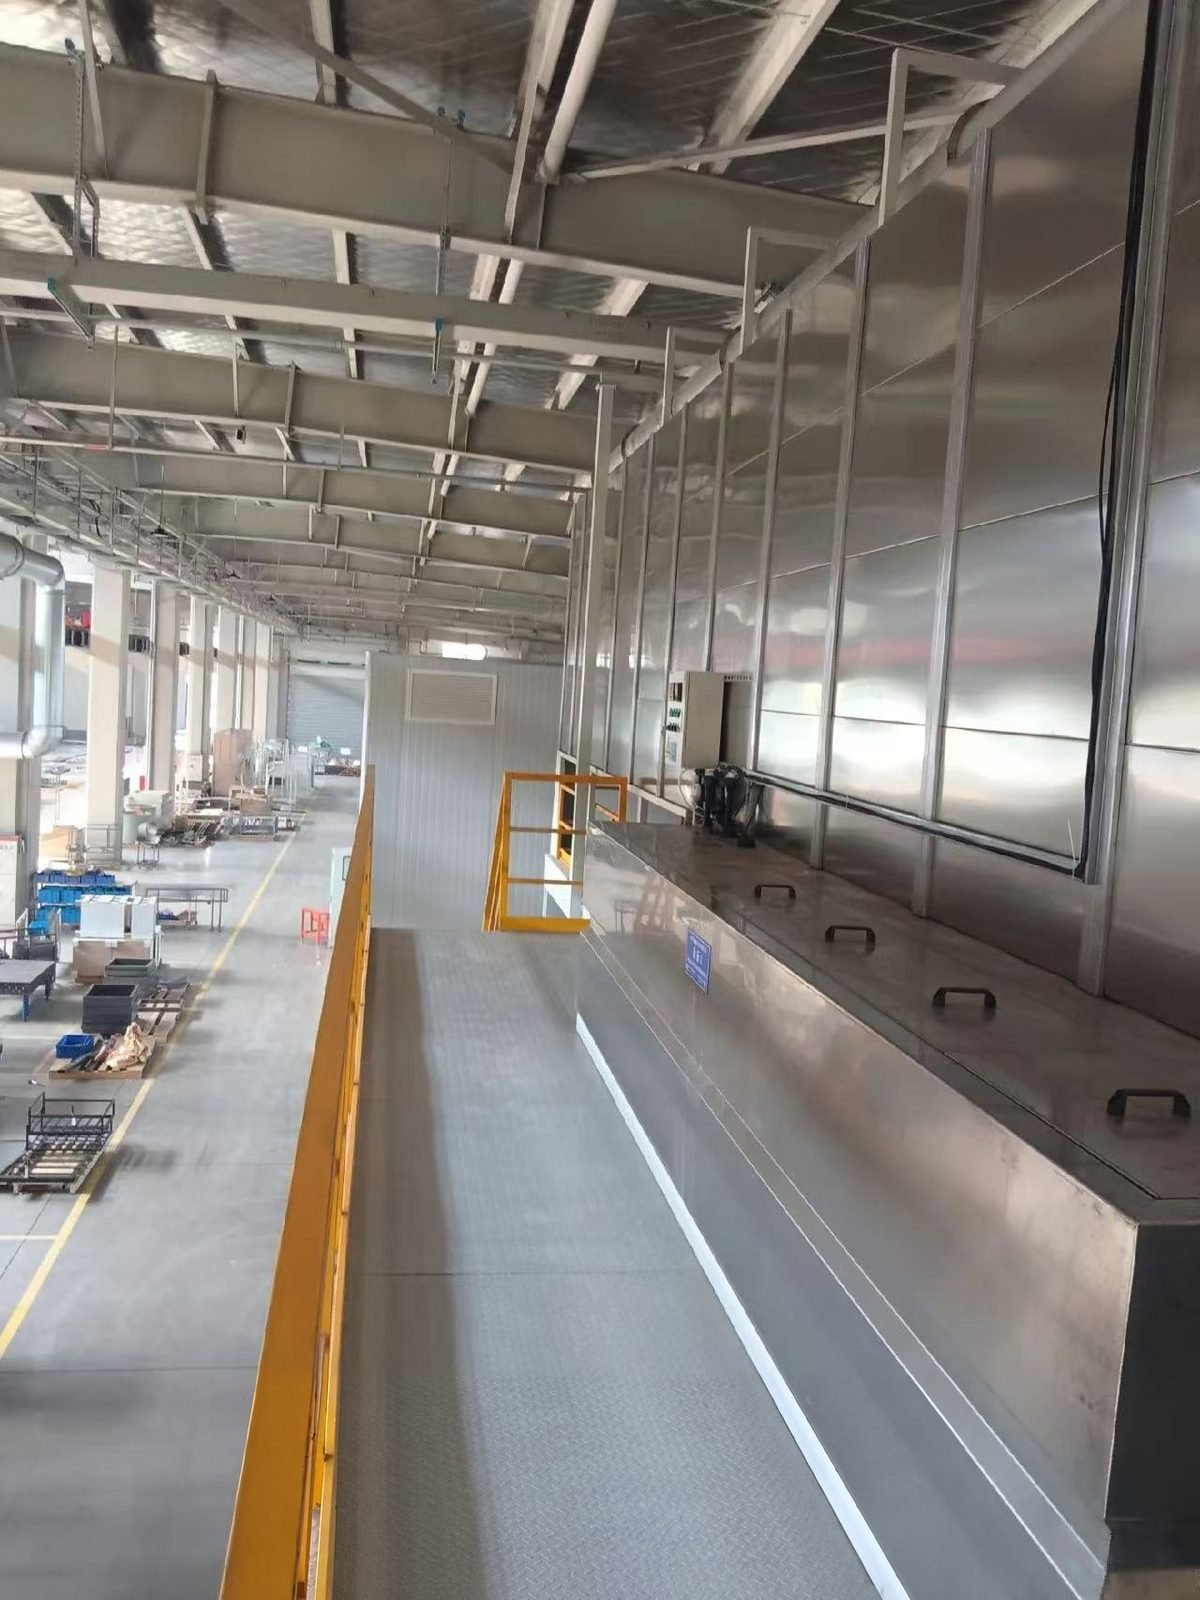
Was ist der Unterschied zwischen Eisenphosphat und Zinkphosphat?
Eisenphosphat ist eine dünne, amorphe Konversionsbeschichtung und Zinkphosphat eine schwerere, kristalline; beide sind Vorbehandlungen für Pulverbeschichtung, die die Haftung verbessern und die Unterfilmkorrosion verlangsamen. Eine Eisenphosphatbeschichtung sieht blau bis irisierend aus und entsteht aus einem schwach sauren Bad, das in derselben Stufe reinigen und beschichten kann. Zinkphosphat scheidet Zinkphosphatkristalle aus einem komplexeren Bad ab, das oft mit Nickel und Mangan modifiziert ist, und benötigt zuerst eine Konditionierungsspülung, damit die Kristalle fein und dicht bleiben. Produkte, die als Zink-Eisen-Phosphat verkauft werden, gehören zur Zinkfamilie und sollten anhand des Lieferantendatenblatts beurteilt werden.
| Artikel | Eisenphosphat | Zinkphosphat |
|---|---|---|
| Beschichtungsstruktur | Amorph, blau bis irisierend | Kristallin, grau |
| Phosphatbeschichtungsgewicht | 20-70 mg/ft² (etwa 0,2-0,75 g/m²); 25-50 mg/ft² ist ein üblicher Arbeitsbereich | 100-300 mg/ft² (etwa 1,1-3,2 g/m²) für Spritzvorbehandlung vor dem Lackieren; 300-500 mg/ft² für Tauchverfahren nach TT-C-490 Typ I |
| Typische Anzahl der Stufen | 3 oder 5 | 6 bis 8, einschließlich Konditionierung und Passivierung |
| Badtemperatur | 32-60 °C (90-140 °F); 50-60 °C auf einem Lieferantendatenblatt | 48-55 °C auf einem Lieferantendatenblatt |
| Badacidität | pH 3,5-5,0 (kombiniert Reinigung und Beschichtung) oder 4,5-5,5 | Gesteuert durch freie Säure und Gesamtsäurepunkte, nicht allein durch den pH-Wert |
| Konditionierung (Aktivierung) Spülung | Nicht erforderlich | Erforderlich für feine, gleichmäßige Kristalle |
| Phosphatschlamm | Leicht; periodische Entfernung | Kontinuierlich; Filtration oder Filterpresse |
| Substratmaterialien | Stahl; auch zinkbeschichteter Stahl und Aluminium, mit einem Fluoridzusatz, wenn ihr Anteil hoch ist | Stahl, verzinkter Stahl, zink-nickel-beschichteter Stahl |
| Veröffentlichter Salzsprühnebel-Leitfaden (Stahl, unter Lack) | 250-500 h | Etwa 750 h; bis zu 1.000 h auf verzinktem Stahl |
| Abwasser | Phosphat, Neutralisation, Ölentfernung | Zink-, Nickel- und Manganfällung plus Phosphat |
Die Salzsprühnebelwerte sind ein veröffentlichter Leitfaden von Products Finishing und hängen vom Gesamtsystem ab: Reinigung, Qualität des Spülwassers, Versiegelungsspülung, Pulverchemie und Schichtdicke. Sie sind keine Garantie für eine bestimmte Anlage.
Wie viele Stufen benötigt jeder Phosphatierungsprozess?
Eisenphosphatierung läuft in drei oder fünf Stufen, während Zinkphosphatierung sechs bis acht benötigt, da sie eine Konditionierungsspülung, eine Passivierungsspülung und eine Spülung mit entionisiertem Wasser hinzufügt. Die zusätzlichen Tanks, Heizungen und Pumpen sind der Hauptgrund, warum eine Zinklinie länger ist; die Vorbehandlungswaschmaschine Seite zeigt, wie die Stufenlänge von der Kontaktzeit und der Fördergeschwindigkeit abhängt.
| Bühne | 3-stufige Eisenphosphatierung | 5-stufige Eisenphosphatierung | Zinkphosphatierung (Spritzen) |
|---|---|---|---|
| 1 | Reinigen und Phosphatieren, 90 s, 90-140 °F, pH 3,5-5,0 | Alkalische Reinigung, 90 s, 90-140 °F | Alkalische Reinigung |
| 2 | Spülen, 30 s | Spülen, 30 s, Umgebungstemperatur | Wasserspülung |
| 3 | Versiegelungsspülung, 30 s | Eisenphosphat, 60 s, 90-140 °F | Konditionierung (Titanphosphat-Aktivator) |
| 4 | Spülen, 30 s, Umgebungstemperatur | Zinkphosphat, 60-180 s, 48-55 °C, 0,8-2,0 bar | |
| 5 | Dichtspülung, 30 s, 70-140 °F | Wasserspülung | |
| 6 | Passivierende (Dicht-)Spülung | ||
| 7 | Spülung mit entionisiertem Wasser | ||
| 8 | Trocknung (optionaler Schritt im Lieferantenblatt) |
Das Beschichtungsgewicht steigt mit der Anzahl der Stufen bei Eisenphosphat: veröffentlichte Richtlinien geben 20-40 mg/ft² für eine dreistufige Waschanlage und 40-70 mg/ft² für fünf Stufen an.
Was sollte spezifiziert werden: Eisenphosphat vs. Zinkphosphat?
Eisenphosphat eignet sich für Innen- und allgemeine Industrieprodukte auf Stahl, und Zinkphosphat wird spezifiziert, wenn das Teil im Freien eingesetzt wird, eine Automobil- oder Militärspezifikation erfüllt oder aus verzinktem Stahl besteht. Ein höheres Phosphatbeschichtungsgewicht ist unter Pulver nicht automatisch besser; die Gleichmäßigkeit der Schicht ist wichtiger als der Wert, und der Pulverfilm muss auch zur Exposition passen, wobei etwa 50 µm für Innenarbeiten und 75 µm oder mehr für den Außenbereich angegeben werden.
| Endverwendung | Übliche Wahl | Grund für die Regel |
|---|---|---|
| Innenmöbel, Regale, Gehäuse, Geräte | Eisenphosphat, 3 oder 5 Stufen | Ausreichende Haftung und Korrosionsbeständigkeit mit kurzer Waschanlage und einfachem Abwasser |
| Allgemeine industrielle Stahlkonstruktionen | Eisenphosphat, 5 Stufen mit Versiegelung und DI-Spülung | Veröffentlichter Richtwert von 250-500 h Salzsprühnebel, abhängig von Stufen und Versiegler |
| Automobilteile, Landwirtschafts- und Bewässerungsgeräte | Zinkphosphat | Veröffentlichter Leitfaden von etwa 750 h auf Stahl |
| Verzinkter Stahl für den Außenbereich | Zinkphosphat | Beschrieben als am effektivsten auf verzinktem Untergrund, bis zu 1.000 h |
| Arbeit nach US-Bundesspezifikation TT-C-490 | Zinkphosphat, Typ I | Schichtgewicht und Kornverfeinerung sind in der Spezifikation festgeschrieben |
| Gemischte Stahl- und Aluminiumladungen | Eisenphosphat mit Fluoridzusatz oder Dünnschicht-Zirkonium | Datenblätter zu Zinkphosphat listen Stahl und zinkbeschichteten Stahl auf |
Dünnschicht-Zirkonium-Konversionsbeschichtungen sind die phosphatfreie Alternative zu beiden Verfahren; diese Wahl wird separat behandelt in Phosphat vs. Zirkonium-Vorbehandlung. Verzinkte Teile erfordern ebenfalls Beachtung der Ausgasung, beschrieben im Artikel über Nadelstiche und Ausgasung.
Welche Linieneinstellungen und Tests halten ein Phosphatbad unter Kontrolle?
Ein Eisenphosphatbad wird durch eine Titration und einen pH-Wert kontrolliert, und ein Zinkphosphatbad durch drei: freie Säure, Gesamtsäure und Beschleuniger. Beide werden durch einen Schichtgewichtstest bestätigt, bei dem ein behandeltes Blech gewogen, abgebeizt und erneut gewogen wird; ISO 3892 beschreibt das gravimetrische Verfahren.
| Parameter | Eisenphosphat | Zinkphosphat | Wie es überprüft wird |
|---|---|---|---|
| Badekonzentration | 10-30 g/L; Gesamtsäure 4,1-12,3 Punkte (Lieferantenblatt) | Gesamtsäure 16-24 mL | Titration mit 0,1 N Natriumhydroxid, Phenolphthalein-Endpunkt |
| Freie Säure | Wird normalerweise nicht durchgeführt | 0.6-0.9 mL | Titration einer 10 mL Probe bis zum Bromphenolblau-Endpunkt |
| Phosphatierbeschleuniger | Im Produkt integriert | 1,0-2,5 mL Gasvolumen (Nitrittyp) | Gasentwicklungstest mit Sulfaminsäure |
| pH | 4,5-5,5 (Start bei 4,5-4,8) | Nicht die primäre Steuerung | pH-Elektrode |
| Temperatur | 50-60 °C | 48-55 °C | Tanksensor und SPS-Regelkreis |
| Sprühdruck | 1-2 bar | 0.8-2.0 bar | Steigrohr-Manometer |
| Beschichtungsgewicht | 0,2-0,4 g/m² auf kaltgewalztem Stahl | Nach Lieferanten- oder Kundenspezifikation | Wiegen, abbeizen, erneut wiegen (ISO 3892) |
| Phosphatschlamm | Periodische Reinigung | Kontinuierliche Filtration oder Filterpresse | Sichtprüfung, Düseninspektion |
Auf der Ausrüstungsseite bedeutet dies einen beheizten, isolierten Edelstahl-Phosphatbehälter (für Zinkphosphat werden die Werkstoffe 1.4401, 1.4541 oder 1.4571 genannt), eine separate Konditionierungsstufe direkt vor der Zinkstufe, einen Schlammabscheidungs- oder Filtrationskreislauf und Dosierpumpen, die an die Titrationsergebnisse gekoppelt sind. Wichtige Komponenten sind von internationalen Marken wie Henkel Bonderite und Chemetall (Gardobond-Phosphatierung und Gardolene-Aktivierung) für die Chemie erhältlich (konfigurierbar nach Kundenspezifikation). Ein weiterer Überblick über die Linie befindet sich in der Pulverbeschichtungslinien-Leitfaden.
Welches Abwasser erzeugt jeder Phosphatprozess?
Eisenphosphat-Abwasser besteht hauptsächlich aus Phosphat und entferntem Öl und muss neutralisiert werden, während Zinkphosphat-Abwasser auch Zink, Nickel und Mangan enthält, die vor der Einleitung ausgefällt werden müssen. Eine Analyse von Zinkphosphatschlamm berichtet etwa 20 % Eisen, 8 % Zink und 45 % Phosphat, weshalb er herausgefiltert und als separater Abfall entsorgt wird. Als Referenz: Die US-Metallvorbehandlungsstandards (40 CFR 433) begrenzen Zink auf 2,61 mg/L Tagesmaximum und 1,48 mg/L Monatsdurchschnitt sowie Nickel auf 3,98 und 2,38 mg/L. Lokale Genehmigungen legen die verbindlichen Werte fest, und viele begrenzen auch Phosphat oder Gesamtphosphor.
FAQ
Ist Zinkphosphat unter Pulverbeschichtung immer besser als Eisenphosphat? Nein. Zinkphosphat bietet eine längere veröffentlichte Salzsprühbeständigkeit, erfordert jedoch mehr Stufen, strengere Badkontrolle, Schlammabscheidung und Schwermetall-Abwasserbehandlung. Für Innenprodukte auf Stahl erfüllt in der Regel ein gut betriebener fünfstufiger Eisenphosphat-Wascher mit Versiegelungsspülung die Anforderung.
Welches Phosphat-Schichtgewicht sollte eine Pulverbeschichtungslinie anstreben? Veröffentlichte Bereiche sind 20-70 mg/ft² für Eisenphosphat und 100-300 mg/ft² für Spritz-Zinkphosphat. Eine gleichmäßige Schicht innerhalb des Bereichs des Lieferanten ist wichtiger als ein hoher Wert, da eine ungleichmäßige Beschichtung die Korrosionsleistung stärker beeinträchtigt als eine dünnere.
Warum benötigt Zinkphosphat eine Konditionierungsspülung? Die Konditionierungs- oder Aktivierungsspülung, üblicherweise eine Titanphosphat-Dispersion, hinterlässt Kristallisationskeime auf dem Metall. Zinkphosphatkristalle wachsen dann in kurzer Kontaktzeit fein und dicht. Ohne sie sind die Kristalle grob und die Abdeckung ungleichmäßig.
Kann Eisenphosphat auf Aluminium und verzinktem Stahl verwendet werden? Ja, in Grenzen. Ein Lieferanten-Datenblatt listet Stahl, verzinkten Stahl und Aluminium auf und verlangt einen Fluoridzusatz, wenn Aluminium- oder verzinkte Teile etwa 10 % der Charge überschreiten. Eisenphosphat reinigt und ätzt diese Metalle hauptsächlich.
Wo MUSI Technology passt
MUSI Technology entwirft die Vorbehandlungssektion zusammen mit dem Trocknungsofen, der Kabine und dem Härtungsofen, sodass die Anzahl der Stufen, die Tankmaterialien und die Spülwasserqualität zur Chemie passen, die der Lieferant des Kunden vorgibt. Details finden Sie auf der Vorbehandlungswaschmaschine Seite; Zeichnungen und Korrosionsziele können über die Kontaktseite.
Bereitgestellt von Lin Cong, Technischer Direktor, MUSI Technology
Senden Sie uns Ihre Teilegröße, Ihren Durchsatz und Ihre Beschichtungsart – unsere Ingenieure antworten innerhalb eines Arbeitstages mit einem Layout und einem Budget. Kontaktieren Sie MUSI Technology oder durchsuchen unsere Gerätepalette.
Zugehörige technische Leitfäden
- Schnellfarbwechsel-Pulverkabine: Farbwechsel in 15 Minuten
Schnellfarbwechsel-Pulverkabinen wechseln die Farbe in 10-25 Minuten statt in 60-120. Kabinenmaterialien, Zyklon- versus Patronenrückgewinnung, Kosten pro. - Pulverbeschichtungslinie für Räder & Chassis: Spezifikation & Kosten
Räder und Fahrwerksteile tragen die härtesten Korrosions- und Optikspezifikationen in der Automobilbeschichtung. Schichtaufbau, Filiform- und Salzsprühziele, Linie. - VOC-Behandlung: RTO vs. RCO vs. Aktivkohle vs. Rotor
Vergleichen Sie RTO, RCO, Aktivkohleadsorption und Zeolith-Rotor-Konzentratoren für die VOC-Behandlung in Lackierlinien: Effizienz, Kosten und beste Eignung. - Komplette Beschichtungslinie Kosten: Budgetleitfaden 2026
Eine komplette Pulverbeschichtungsanlage kostet zwischen USD 45.000 für eine halbautomatische Einrichtung und USD 2.000.000 für eine vollautomatische Anlage. - Spritzkabinenfilter: Typen, Intervalle & Kosten
Lackabscheider-, Decken-, Zuluft- und Abluftfilter im Vergleich nach Effizienz, Druckverlust und Lebensdauer. Wechselintervalle, Ablesen eines Manometers und.