Oberflächenbehandlungsanlage für Automobilteile: Vorbehandlung, KTL und Decklack
Kurze Antwort: Eine Oberflächenbehandlungsanlage für Automobilteile reinigt den Stahl in einer alkalischen Entfettung (typisch 30-70 °C für 1-5 Minuten), erzeugt eine Konversionsschicht (Trikation-Zinkphosphat bei etwa 48-55 °C für 1-3 Minuten und 1,8-2,8 g/m² oder Zirkonium bei Raumtemperatur in 30-45 Sekunden), spült mit VE-Wasser und bringt anschließend eine kathodische Tauchlackierung (KTL) von etwa 15-25 µm bei 200-400 V auf, die bei rund 175 °C Objekttemperatur 15-20 Minuten eingebrannt wird. Bei Fahrwerks- und Aufhängungsteilen kommt häufig ein Pulverdecklack hinzu; in einer veröffentlichten Versuchsreihe an Aufhängungsteilen aus Sphäroguss erreichte Zinkphosphat + KTL + Pulver 2.000+ Stunden im Salzsprühnebeltest.
MUSI Technology, ein Hersteller von Beschichtungsanlagen in Changzhou, China, baut Oberflächenbehandlungsanlagen für Automobilteile mit Spritz- oder Tauchvorbehandlung, KTL-Becken, Einbrennöfen, Pulver- oder Nasslack-Decklackkabinen und Fördertechnik aus einer Hand und hat Automobilanlagen an Fahrzeug- und Zulieferwerke in China, Vietnam und Mexiko geliefert.
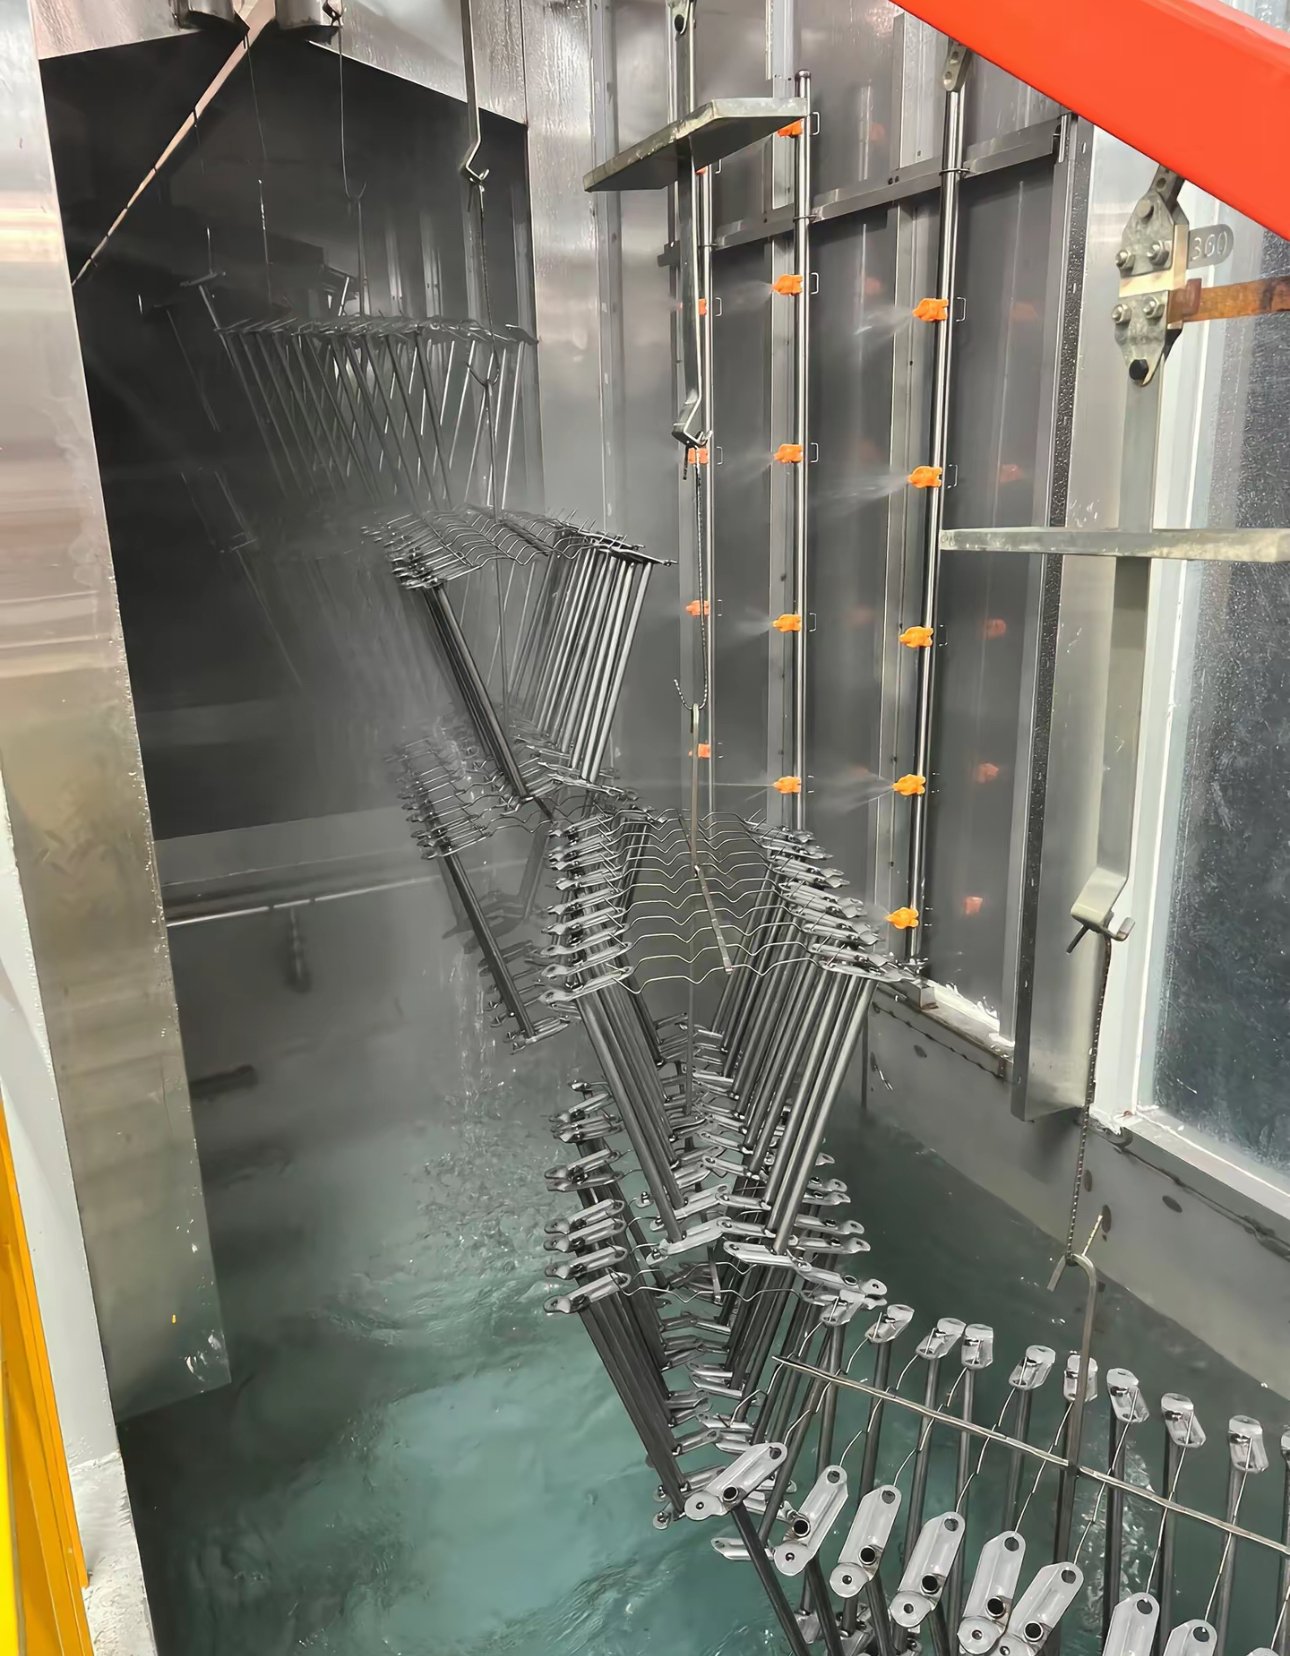
Welche Stufen hat eine Oberflächenbehandlungsanlage für Automobilteile?
Die folgende Abfolge ist typisch für Automobilteile aus Stahl mit KTL-Grundierung. Die Werte sind typische Arbeitsbereiche aus den technischen Datenblättern von Chemie- und Lacklieferanten; die genauen Einstellungen ergeben sich aus der gewählten Chemie und der Teilespezifikation.
| Bühne | Typische Temperatur | Typische Zeit | Verfahren und Steuerung |
|---|---|---|---|
| Heißwasser-Vorspülen oder Vorentfetten | Abhängig von der Chemie | Abhängig von der Verschmutzung | Spritzen; entfernt lose Öle und Werkstattschmutz |
| Alkalische Entfettung | 30-70 °C (Niedertemperaturprodukte 30-40 °C) | 1-5 min | Spritzen oder Tauchen; Reiniger etwa 10-50 g/L |
| Spülen (mindestens zwei) | Umgebungstemperatur | Kurz | Gegenstrom-Kaskade; verhindert Alkaliverschleppung |
| Aktivierung (Titansalz) | Unter etwa 49 °C | 20-60 s | Spritzen oder Tauchen; vor der Zinkphosphatierung |
| Zinkphosphat (Trikation) | Etwa 48-55 °C | 60-180 s | Spritzen oder Spritzen + Tauchen; Schichtgewicht 1,8-2,8 g/m² |
| Oder Zirkonium-Konversionsschicht | Raumtemperatur, etwa 16-38 °C | 30-45 s | Spritzen oder Tauchen; pH etwa 4,0-5,5 |
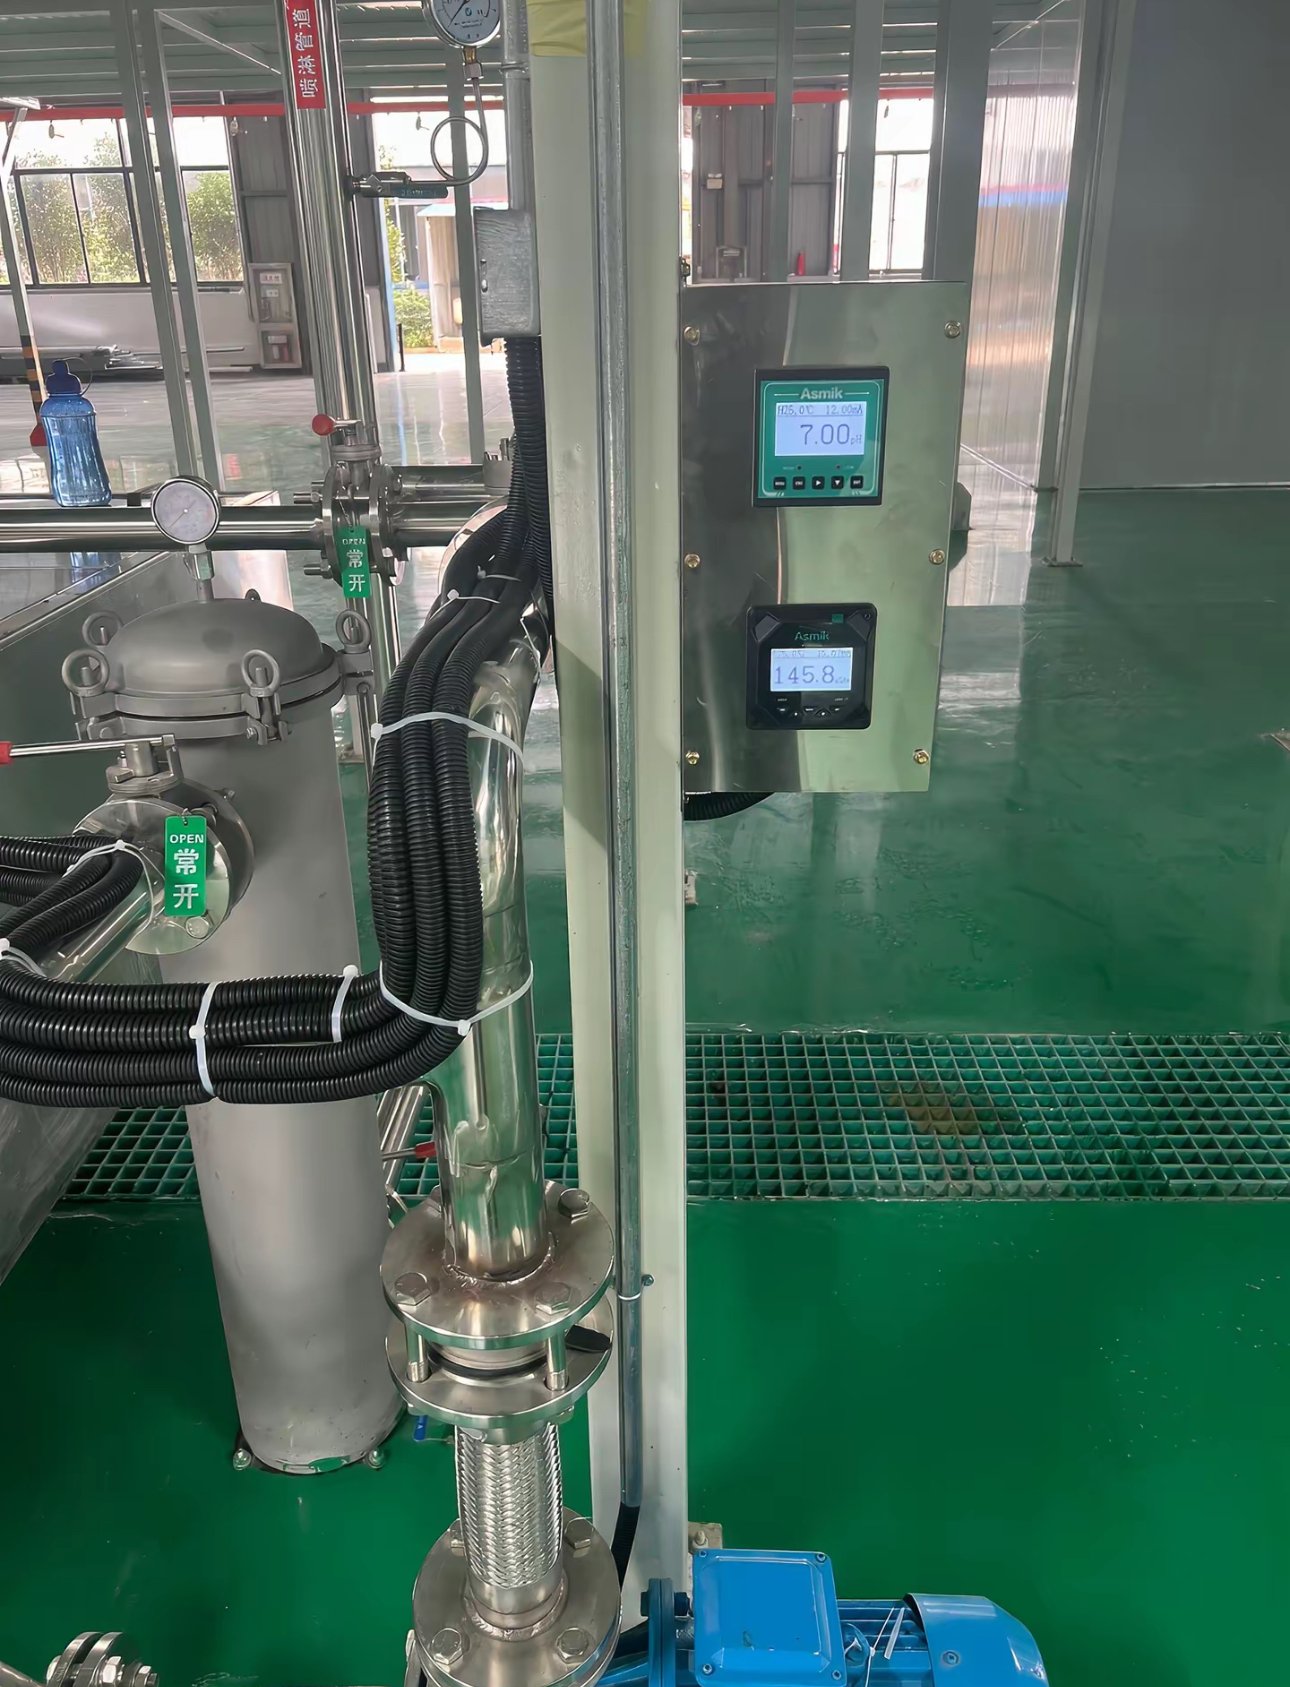
| Spülen und VE-Spüle | Umgebungstemperatur | Kurz | Leitfähigkeit der Schlussspüle vor der KTL unter etwa 10 µS/cm |
| Kathodische Tauchlackierung (KTL) | Etwa 28-36 °C | Mindestens 120 s | Tauchen; 200-400 V |
| Ultrafiltrat-Spülen | Umgebungstemperatur | Kurz | Im Gegenstrom zurück ins Becken; abschließende VE-Spüle |
| KTL-Einbrennofen | Etwa 175 °C Objekttemperatur | 15-20 min | Länger bei dickwandigen Rahmen |
| Pulver- oder Nasslack-Decklack und Einbrennen | Pulver etwa 160-180 °C Objekttemperatur | 10-20 min | Elektrostatisches Spritzen; gemäß Pulverdatenblatt |
Eine Zinkphosphatierungsanlage hat meist etwa sieben Vorbehandlungsstufen; eine Zirkoniumanlage kommt mit nur vier aus. Die Ausrüstung für diese Stufen ist auf den Seiten Vorbehandlungswaschmaschine und KTL-Anlage beschrieben.
Zinkphosphat oder Zirkonium: Welche Vorbehandlung für Automobilteile?
Beide werden unter KTL im Automobilbereich eingesetzt. Zinkphosphat ist die bewährte Basis für die höchsten Korrosionsanforderungen; Zirkonium spart Wärme, Stufen und Schlamm, verlangt aber sauberere Teile und eine sorgfältigere Spülung.
| Artikel | Trikation-Zinkphosphat | Zirkonium-Konversionsschicht |
|---|---|---|
| Badtemperatur | Etwa 48-55 °C | Umgebungstemperatur |
| Kontaktzeit | 1-3 Min. | 30-45 s |
| Beschichtungsgewicht | Etwa 1,8-2,8 g/m² | Etwa 10-180 mg/m², je nach Grundwerkstoff |
| Aktivierungsstufe | Erforderlich | Nicht erforderlich |
| Typische Anzahl der Stufen | Etwa 7 | Nur 4 |
| Phosphatschlamm | Phosphatschlamm mit Zink, Nickel und Mangan, in der Regel als gefährlicher Abfall entsorgt | Deutlich geringer; ein veröffentlichter Fachartikel nennt mindestens 80% weniger |
| Badstandzeit | Etwa 1-3 Monate zwischen Badwechseln | Etwa 6-12 Monate oder länger |
| Gemischte Chargen aus Stahl, verzinktem Stahl und Aluminium | Mit passender Formulierung möglich | In einem Bad verarbeitbar |
| Hauptrisiken | Heizkosten, Schlammentfernung, saure Reinigung der Becken | Flugrost, Eisenanreicherung, zu hohes Schichtgewicht, wenn Konzentration oder Zeit abweichen |
Zirkonium funktioniert, wenn die Teile den Reiniger wasserbruchfrei verlassen und mindestens zwei Spülen die Alkaliverschleppung stoppen. Nach der Umstellung auf Zirkonium scheidet sich die KTL bei gleicher Spannung oft schneller ab, daher sollte der Umgriff in Rohre und Hohlräume erneut geprüft werden.
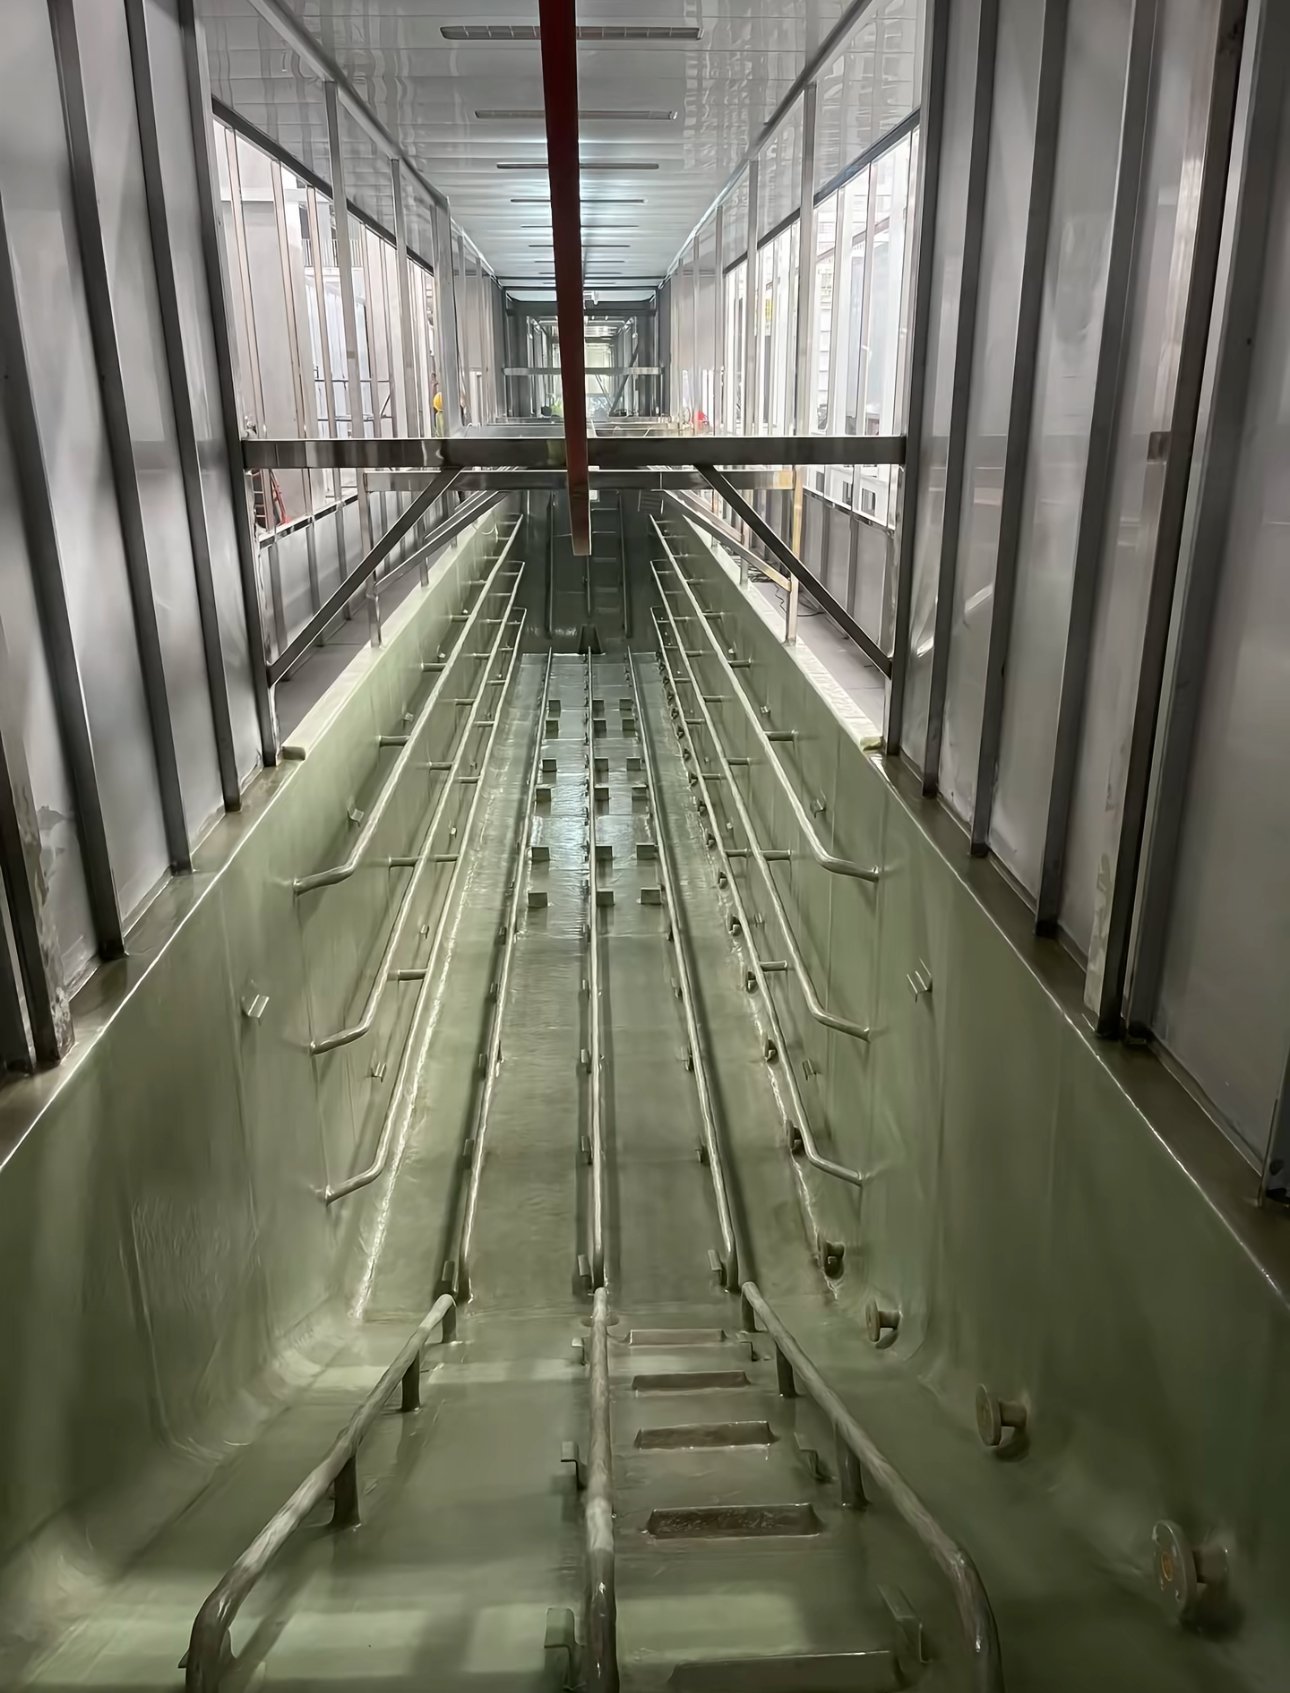
Was sind die typischen Einstellungen der kathodischen Tauchlackierung?
| Parameter | Typischer Bereich für kathodischen Epoxid-Tauchlack |
|---|---|
| Badtemperatur | Etwa 28-36 °C, gehalten durch Kaltwassersatz und Wärmetauscher |
| Spannung | Etwa 200-400 V (einige Produkte ab 120 V) |
| Abscheidezeit | Etwa 2-3 min, einschließlich Spannungsrampe |
| Festkörpergehalt des Bades | Etwa 10-21%, meist um 18-20% |
| pH-Wert des Bades | Etwa 5,4-6,0 |
| Leitfähigkeit des Bades | Etwa 800-2.200 µS/cm je nach Produkt (nominal etwa 1.300-1.700 µS/cm) |
| Schichtdicke | Etwa 15-25 µm auf Automobilteilen; Epoxid-Typen für hohe Beanspruchung dicker |
| Härtung | Etwa 175 °C Objekttemperatur für 15-20 min; Rahmen und dicke Gussteile länger |
| Lackausnutzung | Über 95% mit Ultrafiltration und geschlossenem Spülkreislauf |
Die kathodische Tauchlackierung trägt weit weniger Eisen aus dem Grundwerkstoff in den Film ein als die anodische und bietet besseren Korrosionsschutz; daher ist sie die Standardgrundierung für Karosserien und Automobilteile. Die anodische Tauchlackierung wird gewählt, wenn eine Baugruppe Lager, Dichtungen oder andere wärmeempfindliche Teile enthält, da einige Typen unter etwa 93 °C aushärten.
Welches Beschichtungssystem passt zu welchem Automobilteil?
| Teil | Übliches System |
|---|---|
| Rahmen und Fahrwerksteile | Zinkphosphat + KTL, oft mit Pulverdecklack |
| Aufhängungsteile aus Gusseisen | Zinkphosphat + KTL + Pulver; Gussteile ohne Konversionsschicht bestehen den Salzsprühnebeltest oft nicht |
| Sitzrahmen, Lehnenversteller und Sitzschienen | Phosphat oder Zirkonium + KTL oder Pulver mit dünnem, gleichmäßigem Film bei engtolerierten Teilen |
| Stahlräder | Zinkphosphat + kathodischer Epoxid-Tauchlack + Pulver |
| Aluminiumräder | Chromfreie Konversionsschicht + Pulver, etwa 60-80 µm |
| Schraubenfedern und Stabilisatoren | Zinkphosphat + zinkreicher Pulvergrund + Pulverdecklack |
| Kleine elektromechanische Teile | Strahlen oder Phosphatieren + Epoxid-Polyester-Pulver |
| Baugruppen mit Dichtungen oder Lagern | Niedrigtemperatur-härtende anodische Tauchlackierung |
| Batteriewannen und Gehäuse aus Aluminium | Reinigen, Beizen und Desoxidieren, Zirkonium-Konversion, dann KTL oder Pulver |
Welche Korrosions- und Haftprüfungen verlangen Einkäufer im Automobilbereich?
Zeichnungen von Automobilteilen fordern in der Regel einen neutralen Salzsprühnebeltest, eine Gitterschnittprüfung und zunehmend einen zyklischen Korrosionstest nach der eigenen Norm des Fahrzeugherstellers. Die Tabelle zeigt die Prüfungen, die Einkäufer am häufigsten nennen.
| Testmethode | Norm | Was es zeigt |
|---|---|---|
| Neutraler Salzsprühnebel | ISO 9227 NSS oder ASTM B117 (35 °C, 5% NaCl) | Unterwanderung am Ritz nach einer festgelegten Stundenzahl |
| Gitterschnitt-Haftung | ISO 2409 oder ASTM D3359 | ISO 2409: Kennwert 0 (keine Abplatzung) bis Kennwert 5; ASTM D3359: 5B (keine Ablösung) bis 0B. Pulverdatenblätter für den Automobilbereich nennen ISO 2409 Kennwert 0 |
| Zyklische Korrosion | Zyklische Normen der Fahrzeughersteller wie GMW14872, CETP 00.00-L-467 und VDA 621-415 | Korrosion unter wechselnden Salz-, Feucht- und Trockenphasen; Zyklenzahl je Teil festgelegt |
Wie lange ein System im Salzsprühnebel hält, hängt von jeder Schicht ab. Eine veröffentlichte Versuchsreihe an Aufhängungsteilen aus Sphäroguss ergab folgende Werte:
| Beschichtungssystem | Ergebnis Salzsprühnebeltest |
|---|---|
| Nur Pulver, keine Vorbehandlung | 100+ h |
| Eisenphosphat + Pulver | 500+ h |
| Zinkphosphat + Pulver | 750+ h |
| Eisenphosphat + KTL + Pulver | 1.500+ h |
| Zinkphosphat + KTL + Pulver | 2.000+ h |
Das Bestehenskriterium für ein Teil legt die Teilespezifikation fest, nicht die Anlage; die Anlage muss die Vorbehandlung, Schichtdicke und Aushärtung einhalten, die die Spezifikation voraussetzt.
Welche Fördertechnik passt zu einer Oberflächenbehandlungsanlage für Automobilteile?
| Förderband | Einsatzbereich | Hinweise |
|---|---|---|
| Kreiskettenförderer (Einschienen-Hängebahn) | Durchlaufende Spritzvorbehandlung, KTL-Tauchen mit Tauchstrecke, Pulverkabine und Ofen in einem Kreislauf | Bandgeschwindigkeit = Länge der Stufe geteilt durch die erforderliche Zeit in dieser Stufe |
| Power-and-free | Anlagen, die Puffer, unterschiedliche Verweilzeiten oder ein Tauchen benötigen, das die Kette nicht leisten kann | Gehänge halten und starten unabhängig voneinander |
| Quertransport (Hubbalken) | Tauchanlagen für mittlere und große Stückzahlen | Ermöglicht die Anordnung des Ofens über der Vorbehandlung, um Hallenfläche zu sparen |
| Programmierbare Hubwerke | Kleinere Stückzahlen, mehrere Grundwerkstoffe oder Farben | Meist geringere Investition unter etwa 12 Chargen pro Stunde |
Fördertechnik-Optionen werden ausführlicher verglichen in: Kreiskettenförderer vs. Bodenband vs. Power-and-Free.
Welche Oberflächenbehandlungsprojekte für die Automobilindustrie hat MUSI realisiert?
| Projekt | Teile | Anlagenumfang |
|---|---|---|
| Mexiko, Karosserielackieranlage | Karosserien von SUVs, Pickups und leichten Nutzfahrzeugen für das Montagewerk eines chinesischen Automobilherstellers | Vorbehandlung, Lackierkabinen mit gefilterter Zuluft, Trockenöfen mit Kühlzone, Karosserieförderer, Abluft- und VOC-Behandlung; vor Ort von MUSI-Ingenieuren montiert |
| Vietnam, Beschichtungsanlage für Lkw-Teile | Lkw- und Nutzfahrzeugteile für das Montagewerk eines chinesischen Automobilherstellers | Vorbehandlungsbecken mit Pumpen und Schaltschrank, Hängeförderer, Spritzkabine, Einbrennofen, Abluftbehandlung; vor Ort von MUSI-Ingenieuren montiert |
| Jiangsu, Anlage für Lehnenversteller und Sitzschienen | Lehnenversteller, Sitzschienen und Feinschneidteile in hohen Stückzahlen | Vorbehandlung für Stahlstanzteile, Gehänge mit hoher Belegungsdichte, Kleinteilekabine mit Rückgewinnung, Einbrennofen |
| Zhejiang, Anlage für Automobilteile | Automobil-Metallteile | Mehrstufige Vorbehandlung mit Wartungslaufsteg, Kettenförderer, Spritzkabine, Einbrennofen, Abluftbehandlung |
Wichtige Komponenten dieser Anlagen wie Vorbehandlungspumpen, Brenner, SPS und Antriebe sind von internationalen Marken wie Grundfos, Riello, Siemens und SEW-Eurodrive erhältlich und nach Kundenspezifikation konfigurierbar.
Was geht bei Anlagen für Automobilteile am häufigsten schief?
| Problem | Ursache | Abhilfe |
|---|---|---|
| Schlechte Haftung auf warmgewalztem Stahl | Walzzunder, den die alkalische Reinigung nicht entfernen kann | Beizen, elektrolytisches Reinigen oder Strahlen vor der Vorbehandlung |
| Dünne Schicht und früher Rost an lasergeschnittenen Kanten | Oxidschicht und scharfe Kanten | Strahlen oder Beizen der Schnittkante, Kantenverrundung oder eine zweite Schicht |
| Krater und Blasen nach dem Ofen | Eingeschlossene Flüssigkeit oder Lufteinschlüsse, die ausgasen | Ablauföffnungen, Ausrichtung der Teile am Gehänge, Probeläufe vor der Produktion |
| Fehler an verzinkten Teilen | Schnelles Entwässern in einem kurzen, heißen Ofen | Schonenderes Trocknen nach der letzten Spüle |
| Instabiles KTL-Bad | Unbehandeltes Schlussspülwasser fließt ins Becken zurück | Ultrafiltration und geschlossener Spülkreislauf mit Umkehrosmose |
Was sollten Sie für ein Angebot senden?
| Angabe | Warum es wichtig ist |
|---|---|
| Teilezeichnungen, größte Abmessung und Gewicht | Bestimmt Beckengröße, Gehängekonstruktion und Förderlast |
| Durchsatz pro Stunde oder pro Schicht | Bestimmt Bandgeschwindigkeit und Anzahl der Becken |
| Grundwerkstoffe: kaltgewalzt, warmgewalzt, verzinkt, Gusseisen, Aluminium | Bestimmt Reinigung, Beizen und Konversionsschicht |
| Beschichtungsspezifikation und Salzsprühnebel-Ziel | Entscheidet über Phosphat oder Zirkonium, KTL und Decklack |
| Gebäudegröße, Medienversorgung und Abwassergrenzwerte | Legt Layout und Abwasserbehandlung fest |
MUSI-Ingenieure antworten innerhalb von 24 Stunden; Konfiguration und Angebot folgen, sobald Ihre Teiledaten vollständig sind. Budgetrahmen für komplette Anlagen finden Sie hier: vollständige Kostenaufschlüsselung der Beschichtungslinie.
FAQ
Was ist eine Oberflächenbehandlungsanlage für Automobilteile? Es ist die Abfolge von Reinigungs-, Konversions-, KTL- und Decklackstufen, die Automobilteile aus Stahl oder Aluminium vorbereitet und schützt, verbunden durch eine Fördertechnik und Einbrennöfen.
Ist Zirkonium unter KTL so gut wie Zinkphosphat? Zirkonium spart Wärme, Stufen und Schlamm und verarbeitet gemischte Metalle, kommt aber auf kaltgewalztem Stahl nur nahe an Trikation-Zinkphosphat heran, statt es zu erreichen; die Korrosionsspezifikation des Teils entscheidet.
Welche Schichtdicke erreicht KTL im Automobilbereich? Typisch etwa 15-25 µm auf Automobilteilen, eingebrannt bei etwa 175 °C für 15-20 Minuten.
Warum Pulver über KTL? KTL erreicht Hohlräume und Kastenprofile, die Pulver nicht erreicht; Pulver bringt auf den Außenflächen zusätzliche Schichtdicke, Steinschlag- und UV-Beständigkeit. Zusammen erzielen sie die längsten Salzsprühnebel-Ergebnisse.
Kann eine Anlage Teile aus Stahl, verzinktem Stahl und Aluminium beschichten? Ja, mit einer Zirkonium- oder Mischmetall-Vorbehandlung und für jeden Grundwerkstoff geprüften Einstellungen.
Wie lange dauert die Lieferung einer Anlage? Standardkonfigurationen werden in 30-60 Tagen versandt; KTL- und Sonderanlagen dauern länger, der Termin wird im Vertrag festgelegt.
Wo MUSI Technology passt
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) konstruiert und baut in Changzhou, China, Vorbehandlungsanlagen, KTL-Anlagen, Pulver- und Nasslackieranlagen, Einbrennöfen sowie die zugehörige Staub-, VOC- und Abwasserbehandlung. Das 2011 entstandene Ingenieurteam hat 800+ Beschichtungsanlagen an 500+ Kunden in 36 Ländern geliefert. Senden Sie Ihre Teilezeichnungen, Ihren Durchsatz und Ihre Beschichtungsspezifikation über die Kontaktseite für ein konfiguriertes Angebot.
Bereitgestellt von Lin Cong, Technischer Direktor, MUSI Technology
Senden Sie uns Teilegröße, Durchsatz und Beschichtungsart — unsere Ingenieure antworten innerhalb von 24 Stunden, ein Layout und ein Budget folgen, sobald Ihre Teiledaten vollständig sind. Kontaktieren Sie MUSI Technology oder durchsuchen unsere Gerätepalette.
Zugehörige technische Leitfäden
- Pulverbeschichtungs-Vorbehandlungslinie: Phasen & Kosten
Eine Vorbehandlungslinie entfettet, spült und chemisch konvertiert die Metalloberfläche vor der Beschichtung. Drei-, fünf- und siebenstufige Layouts, Phosphatierung versus. - BESS-Container-Beschichtungslinie: Spezifikation & Korrosion
Batteriespeicher-Container benötigen Korrosionsschutz der Klassen C4 bis C5: Strahlen auf Sa2.5, zinkreiche Grundierung und witterungsbeständiger Polyester-Decklack. - Werksaudit für Beschichtungsanlagen: Checkliste mit 20 Punkten
Eine 20-Punkte-Abnahme vor dem Versand für Käufer von Beschichtungsanlagen: was zu messen ist, was schriftlich zu verlangen ist, welche Dokumente einzuholen sind und welche Befunde den Versand stoppen sollten. - Pulverbeschichtungslinie für Räder & Chassis: Spezifikation & Kosten
Räder und Fahrwerksteile tragen die härtesten Korrosions- und Optikspezifikationen in der Automobilbeschichtung. Schichtaufbau, Filiform- und Salzsprühziele, Linie. - Nasslackierung oder Pulverbeschichtung: Vergleich und Auswahl | MUSI
Pulverbeschichtung vs. Nasslackierung im Vergleich hinsichtlich Kosten, Schichtdicke, Farbauswahl, VOC-Emissionen, Substratgrenzen und am besten geeigneten Anwendungen.