Linea di trattamento superficiale per componenti automotive: pretrattamento, cataforesi e finitura
Risposta rapida: Una linea di trattamento superficiale per componenti automotive pulisce l'acciaio con uno sgrassaggio alcalino (tipicamente 30-70 °C per 1-5 minuti), forma uno strato di conversione (fosfatazione allo zinco tricationica a circa 48-55 °C per 1-3 minuti e 1,8-2,8 g/m², oppure zirconio a temperatura ambiente in 30-45 secondi), risciacqua in acqua demineralizzata e applica quindi una cataforesi di circa 15-25 µm a 200-400 V, polimerizzata a circa 175 °C di temperatura pezzo per 15-20 minuti. Su telai e componenti delle sospensioni si aggiunge spesso una finitura a polvere; in una serie di prove pubblicate su componenti di sospensione in ghisa sferoidale, fosfato di zinco + cataforesi + polvere ha raggiunto 2.000+ ore in nebbia salina.
MUSI Technology, produttore di linee di verniciatura a Changzhou, in Cina, realizza linee di trattamento superficiale per componenti automotive con pretrattamento a spruzzo o a immersione, vasche di cataforesi, forni di polimerizzazione, cabine di finitura a polvere o a liquido e trasportatori con un unico contratto, e ha fornito linee automotive a stabilimenti di veicoli e di componentistica in Cina, Vietnam e Messico.
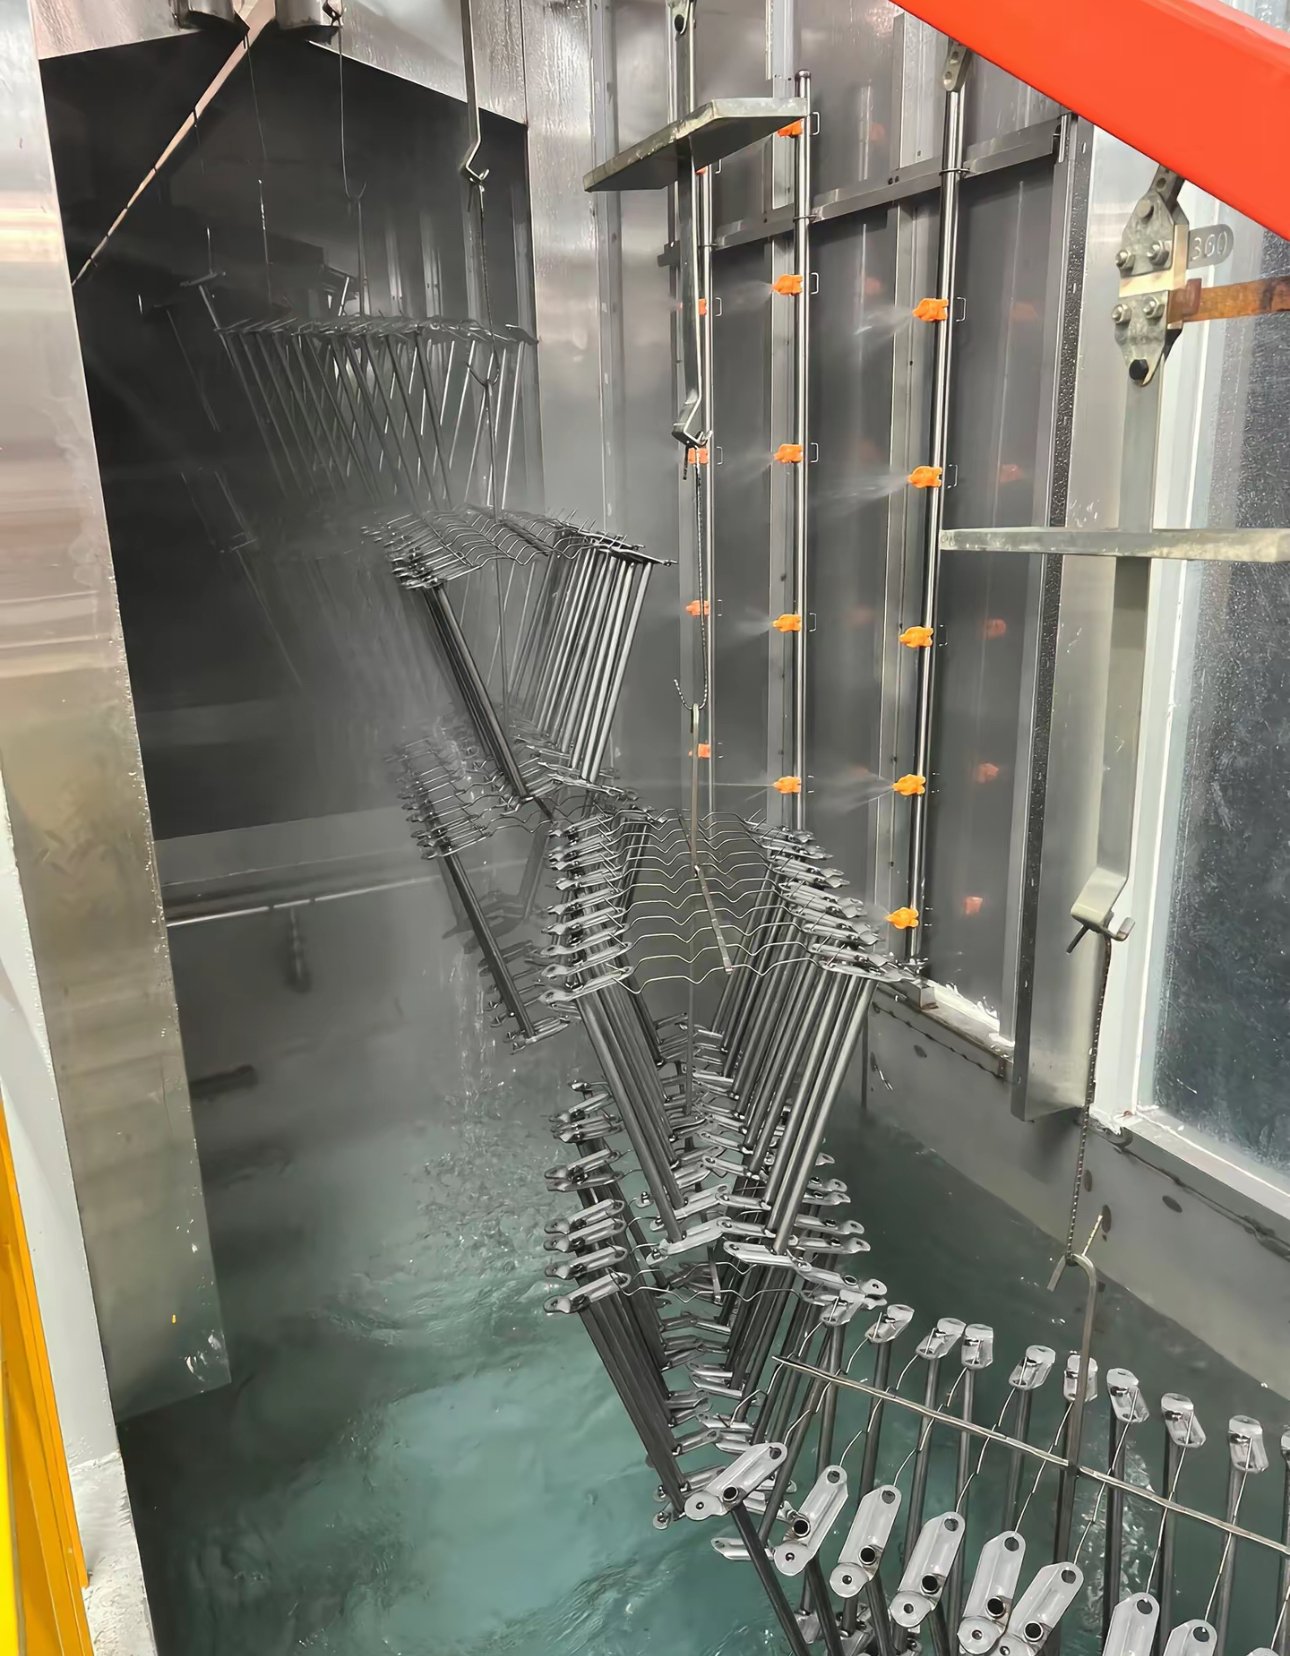
Quali fasi ha una linea di trattamento superficiale per componenti automotive?
La sequenza seguente è tipica per componenti automotive in acciaio che ricevono un primer in cataforesi. I valori sono intervalli di lavoro tipici pubblicati nelle schede tecniche dei fornitori di prodotti chimici e vernici; le impostazioni esatte dipendono dalla chimica scelta e dalla specifica del pezzo.
| Palco | Temperatura tipica | Tempo tipico | Metodo e controllo |
|---|---|---|---|
| Prelavaggio con acqua calda o presgrassaggio | In base alla chimica | In base al carico di sporco | Spruzzo; rimuove olio libero e sporco d'officina |
| Sgrassaggio alcalino | 30-70 °C (prodotti a bassa temperatura 30-40 °C) | 1-5 min | Spruzzo o immersione; sgrassante circa 10-50 g/L |
| Risciacqui (almeno due) | Temperatura ambiente | Corto | Troppopieno in controcorrente; evita il trascinamento di alcali |
| Attivazione (sale di titanio) | Sotto circa 49 °C | 20-60 s | Spruzzo o immersione; prima della fosfatazione allo zinco |
| Fosfato di zinco (tricationico) | Circa 48-55 °C | 60-180 s | Spruzzo o spruzzo + immersione; peso dello strato 1,8-2,8 g/m² |
| Oppure conversione allo zirconio | Ambiente, circa 16-38 °C | 30-45 s | Spruzzo o immersione; pH circa 4,0-5,5 |
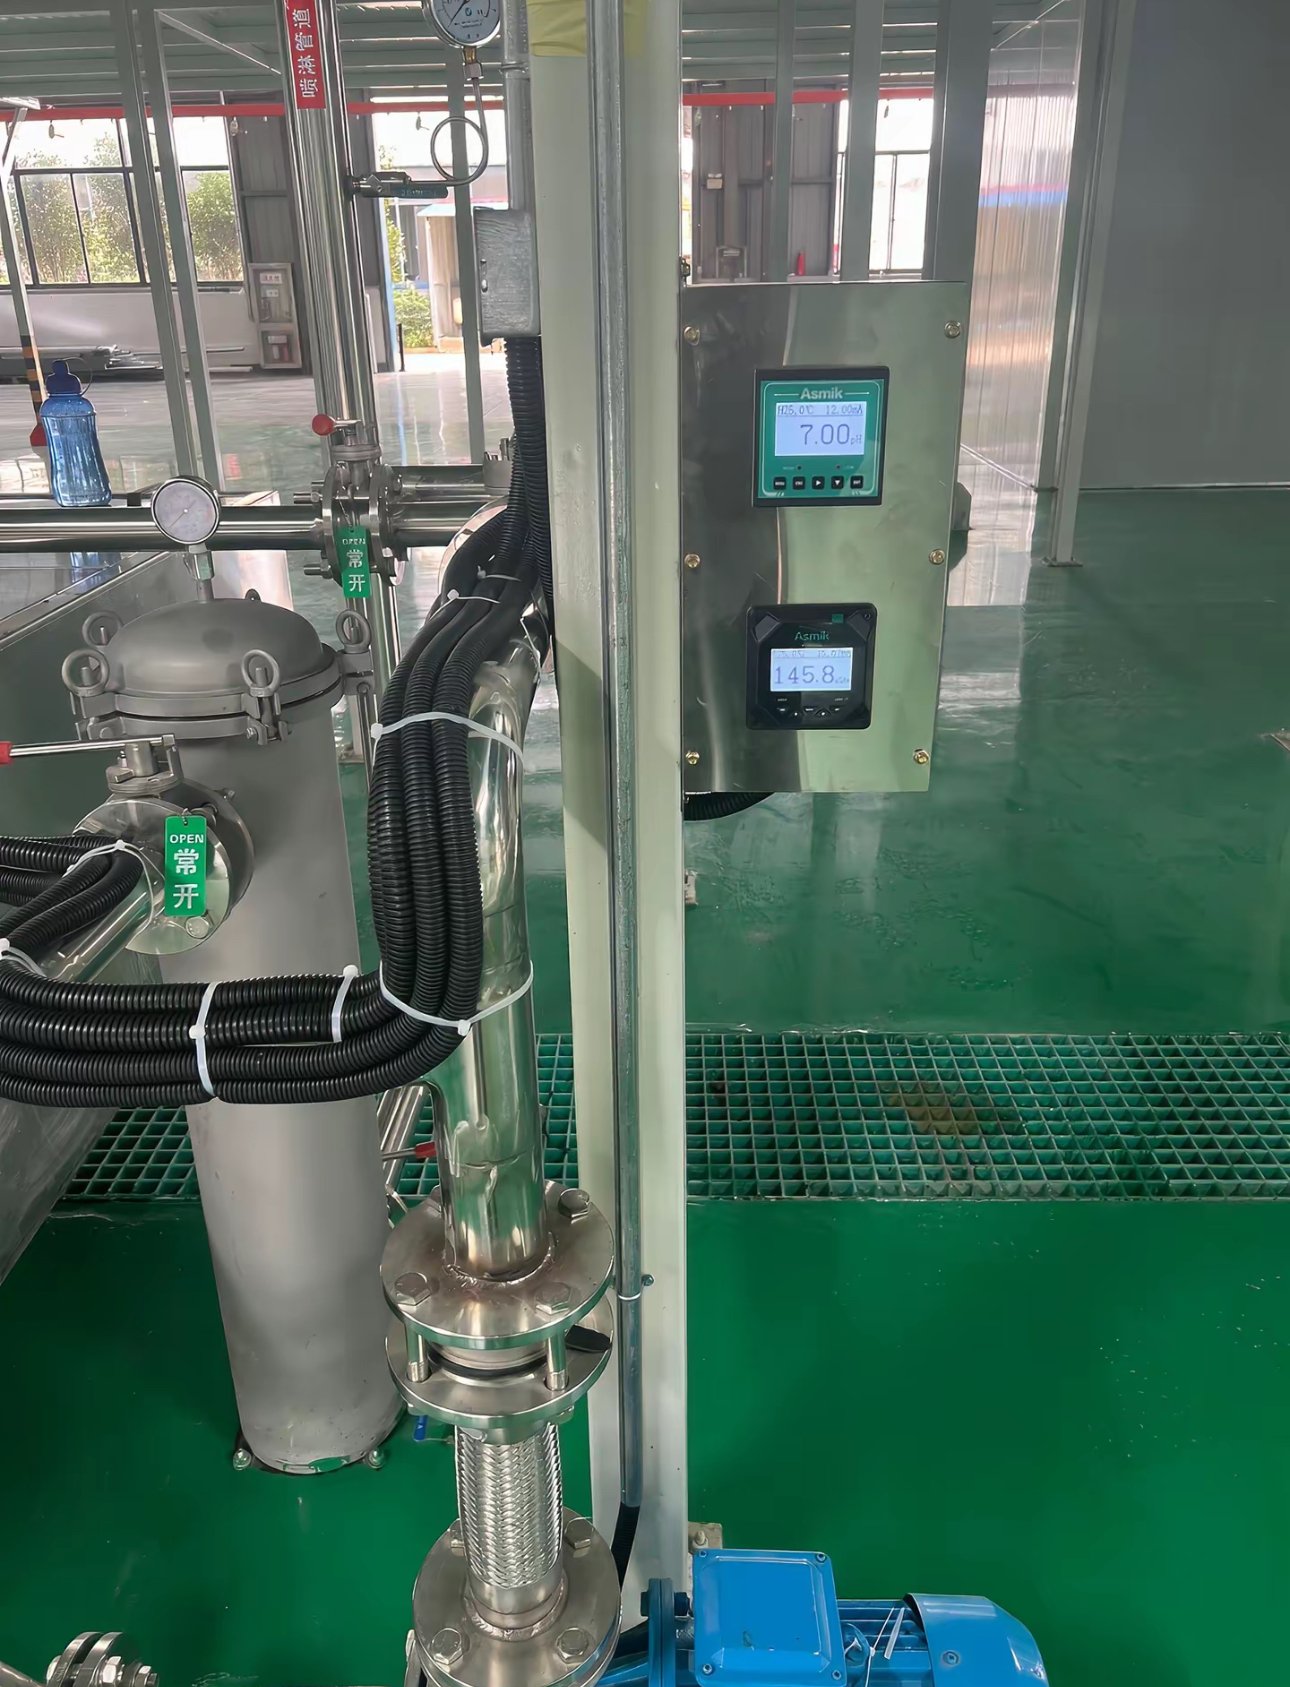
| Risciacqui e risciacquo con acqua demineralizzata | Temperatura ambiente | Corto | Conducibilità del risciacquo finale inferiore a circa 10 µS/cm prima della cataforesi |
| Cataforesi | Circa 28-36 °C | Almeno 120 s | Immersione; 200-400 V |
| Risciacqui con ultrafiltrato | Temperatura ambiente | Corto | In controcorrente verso la vasca; risciacquo finale con acqua demineralizzata |
| Forno di polimerizzazione della cataforesi | Circa 175 °C di temperatura pezzo | 15-20 min | Più lungo per telai a parete spessa |
| Finitura a polvere o a liquido e polimerizzazione | Polvere circa 160-180 °C di temperatura pezzo | 10-20 min | Spruzzatura elettrostatica; secondo la scheda tecnica della polvere |
Una linea di fosfatazione allo zinco ha di solito circa sette fasi di pretrattamento; una linea allo zirconio può funzionare con appena quattro. Le attrezzature per queste fasi sono descritte nelle pagine lavatrice di pretrattamento e linea di cataforesi dedicate.
Fosfato di zinco o zirconio: quale pretrattamento per i componenti automotive?
Entrambi sono usati sotto la cataforesi automotive. Il fosfato di zinco è la base consolidata per gli obiettivi di corrosione più elevati; lo zirconio fa risparmiare calore, fasi e fanghi, ma richiede pezzi più puliti e risciacqui più rigorosi.
| Articolo | Fosfato di zinco tricationico | Conversione allo zirconio |
|---|---|---|
| Temperatura del bagno | Circa 48-55 °C | Temperatura ambiente |
| Tempo di contatto | 1-3 min | 30-45 s |
| Peso del rivestimento | Circa 1,8-2,8 g/m² | Circa 10-180 mg/m², a seconda del substrato |
| Fase di attivazione | Necessaria | Non necessaria |
| Numero tipico di stadi | Circa 7 | Appena 4 |
| Fanghi di fosfato | Fanghi di fosfato contenenti zinco, nichel e manganese, di solito trattati come rifiuti pericolosi | Molto inferiori; un articolo di settore pubblicato riporta almeno l'80% in meno |
| Durata del bagno | Circa 1-3 mesi tra uno svuotamento e l'altro | Circa 6-12 mesi o più |
| Carichi misti di acciaio, acciaio zincato e alluminio | Possibile con la formulazione adatta | Gestiti in un unico bagno |
| Rischi principali | Costo di riscaldamento, rimozione dei fanghi, pulizia acida delle vasche | Ruggine istantanea, accumulo di ferro, peso dello strato eccessivo se concentrazione o tempo derivano |
Lo zirconio funziona quando i pezzi escono dallo sgrassaggio senza rottura del velo d'acqua e almeno due risciacqui bloccano il trascinamento di alcali. Dopo il passaggio allo zirconio la cataforesi si deposita spesso più velocemente a parità di tensione, quindi la penetrazione in tubi e cavità va ricontrollata.
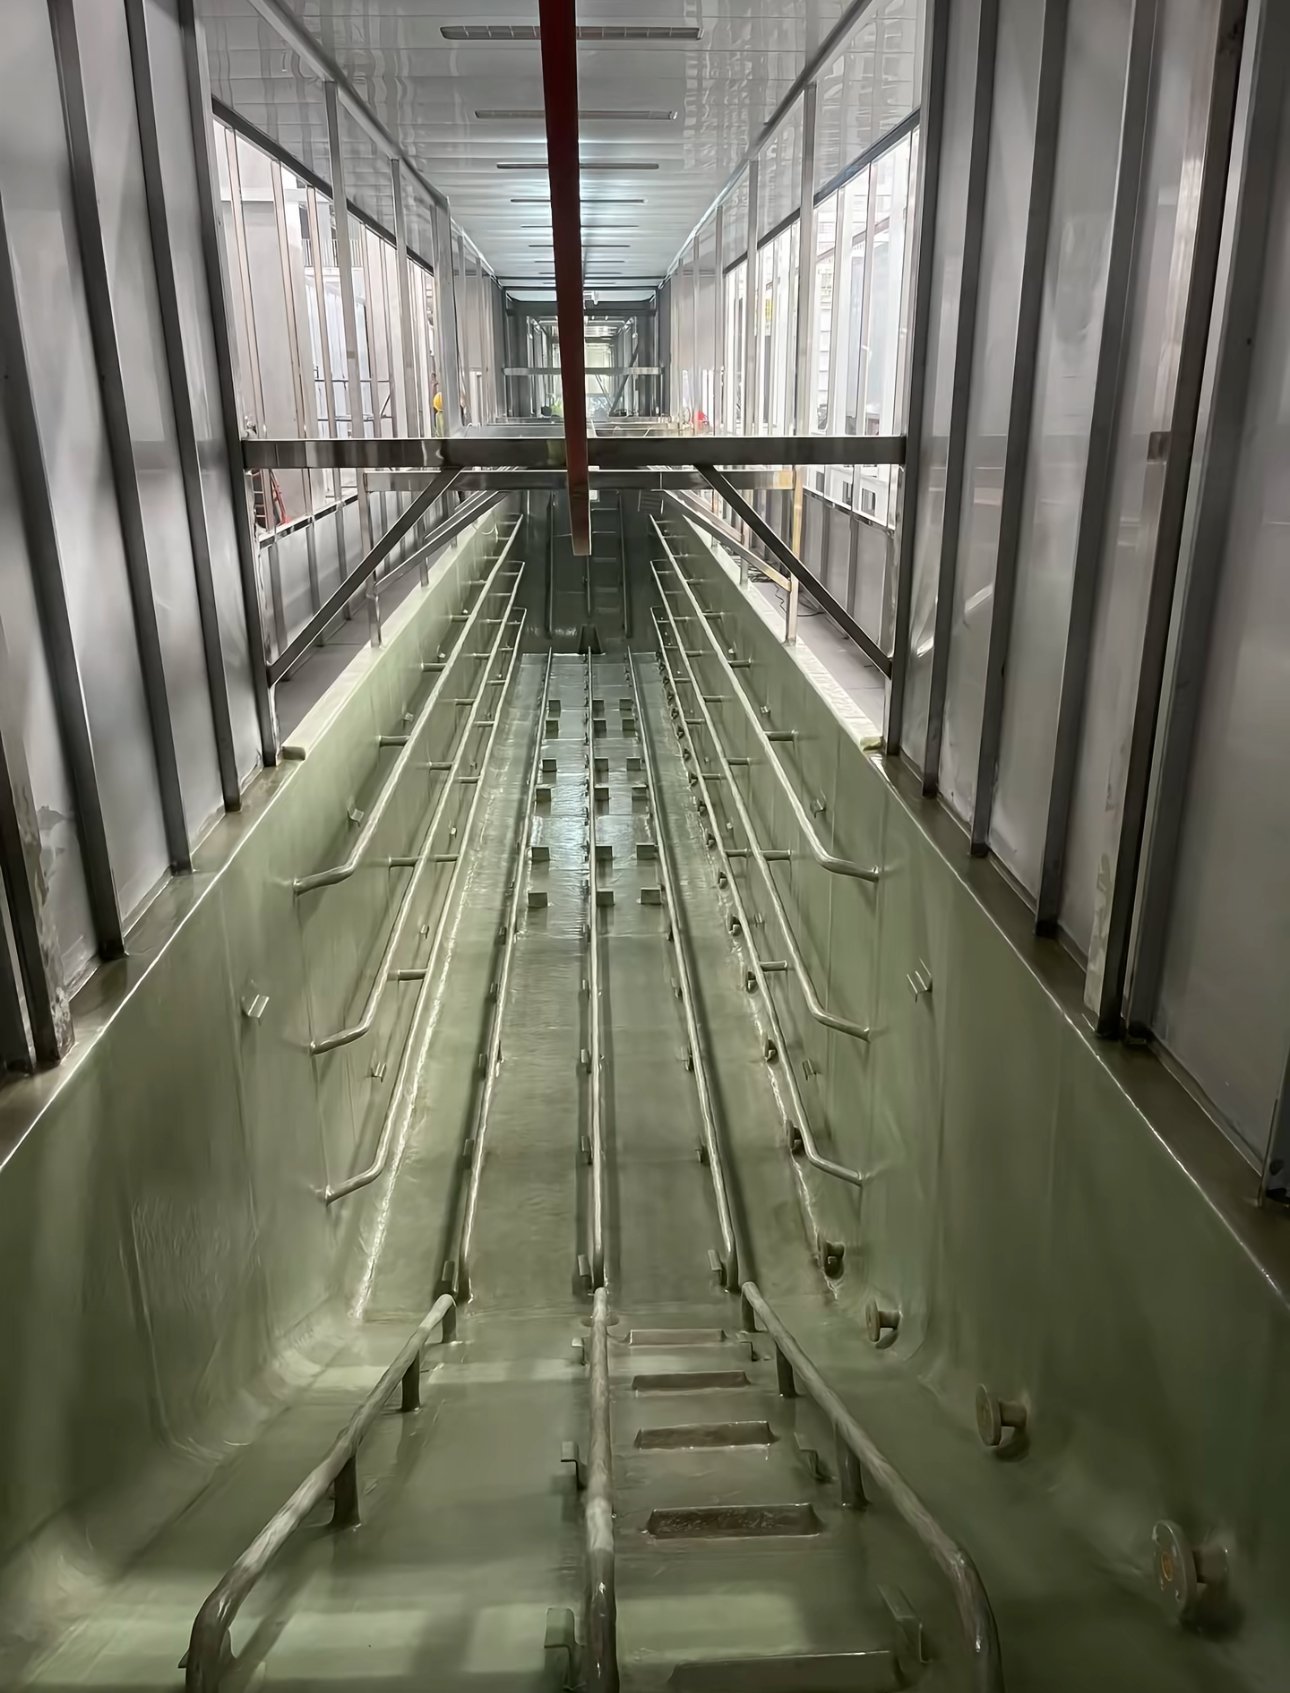
Quali sono le impostazioni tipiche della cataforesi?
| Parametro | Intervallo tipico per cataforesi epossidica |
|---|---|
| Temperatura del bagno | Circa 28-36 °C, mantenuta da un refrigeratore e da uno scambiatore di calore |
| Tensione | Circa 200-400 V (alcuni prodotti da 120 V) |
| Tempo di deposizione | Circa 2-3 min, rampa di tensione inclusa |
| Residuo secco del bagno | Circa 10-21%, comunemente intorno al 18-20% |
| pH del bagno | Circa 5,4-6,0 |
| Conducibilità del bagno | Circa 800-2.200 µS/cm a seconda del prodotto (nominale circa 1.300-1.700 µS/cm) |
| Spessore del film | Circa 15-25 µm su componenti automotive; più spesso per i gradi epossidici per impieghi gravosi |
| Cura | Circa 175 °C di temperatura pezzo per 15-20 min; più a lungo per telai e getti spessi |
| Resa della vernice | Oltre il 95% con ultrafiltrazione e risciacquo a ciclo chiuso |
La cataforesi trasferisce dal substrato al film molto meno ferro dell'anaforesi e offre una migliore resistenza alla corrosione, per questo è il primer standard per scocche e componenti automotive. L'anaforesi si sceglie quando un assieme contiene cuscinetti, guarnizioni o altri componenti sensibili al calore, perché alcuni gradi polimerizzano sotto circa 93 °C.
Quale ciclo di verniciatura per quale componente automotive?
| Componente | Ciclo comune |
|---|---|
| Telai e componenti del telaio | Fosfato di zinco + cataforesi, spesso con finitura a polvere |
| Componenti di sospensione in ghisa | Fosfato di zinco + cataforesi + polvere; i getti senza strato di conversione tendono a non superare la nebbia salina |
| Telai dei sedili, reclinatori e guide di scorrimento | Fosfato o zirconio + cataforesi, oppure polvere con film sottile e uniforme sui pezzi a tolleranza stretta |
| Ruote in acciaio | Fosfato di zinco + cataforesi epossidica + polvere |
| Cerchi in alluminio | Conversione senza cromo + polvere, circa 60-80 µm |
| Molle elicoidali e barre stabilizzatrici | Fosfato di zinco + fondo a polvere ricco di zinco + finitura a polvere |
| Piccoli componenti elettromeccanici | Granigliatura o fosfatazione + polvere epossi-poliestere |
| Assiemi con guarnizioni o cuscinetti | Anaforesi a bassa temperatura di polimerizzazione |
| Vassoi e alloggiamenti batteria in alluminio | Pulizia, decapaggio e disossidazione, conversione allo zirconio, poi cataforesi o polvere |
Quali prove di corrosione e adesione richiedono gli acquirenti automotive?
I disegni dei componenti automotive richiedono di solito una prova in nebbia salina neutra, una prova di adesione a quadrettatura e, sempre più spesso, una prova di corrosione ciclica secondo la norma interna della casa automobilistica. La tabella elenca le prove citate più spesso dagli acquirenti.
| Metodo di prova | Norma | Cosa mostra |
|---|---|---|
| Nebbia salina neutra | ISO 9227 NSS o ASTM B117 (35 °C, 5% NaCl) | Propagazione dall'incisione dopo un numero di ore stabilito |
| Adesione per quadrettatura | ISO 2409 o ASTM D3359 | ISO 2409: grado 0 (nessun distacco) fino a grado 5; ASTM D3359: 5B (nessuna asportazione) fino a 0B. Le schede tecniche delle polveri automotive indicano ISO 2409 grado 0 |
| Corrosione ciclica | Norme cicliche delle case automobilistiche come GMW14872, CETP 00.00-L-467 e VDA 621-415 | Corrosione con fasi alternate di sale, umidità e asciutto; numero di cicli stabilito per pezzo |
La durata di un ciclo in nebbia salina dipende da ogni strato. Una serie di prove pubblicate su componenti di sospensione in ghisa sferoidale ha dato questi risultati:
| Sistema di verniciatura | Risultato in nebbia salina |
|---|---|
| Solo polvere, senza pretrattamento | 100+ h |
| Fosfato di ferro + polvere | 500+ h |
| Fosfato di zinco + polvere | 750+ h |
| Fosfato di ferro + cataforesi + polvere | 1.500+ h |
| Fosfato di zinco + cataforesi + polvere | 2.000+ h |
Il livello di accettazione di un pezzo è fissato dalla sua specifica, non dalla linea; la linea deve mantenere il pretrattamento, lo spessore del film e la polimerizzazione che la specifica presuppone.
Quale trasportatore per una linea di trattamento superficiale di componenti automotive?
| Trasportatore | Dove si adatta | Note |
|---|---|---|
| Trasportatore aereo a catena (monorotaia) | Pretrattamento a spruzzo in continuo, cataforesi con tratto di immersione, cabina a polvere e forno su un unico anello | Velocità di linea = lunghezza della fase divisa per il tempo richiesto in quella fase |
| Power-and-free | Linee che richiedono polmoni, tempi di permanenza diversi o un'immersione che la catena non può eseguire | I carrelli si fermano e ripartono in modo indipendente |
| Trasferimento a quadrilatero (walking beam) | Linee a immersione per volumi medi e alti | Consente di collocare il forno sopra il pretrattamento per risparmiare superficie |
| Paranchi programmabili | Volumi ridotti, più substrati o colori | Di solito investimento inferiore sotto circa 12 carichi all'ora |
Le opzioni di trasportatore sono confrontate più nel dettaglio qui: trasportatore aereo a catena vs nastro a pavimento vs power-and-free.
Quali progetti di trattamento superficiale automotive ha realizzato MUSI?
| Progetto | Componenti | Ambito della linea |
|---|---|---|
| Messico, linea di verniciatura scocche | Scocche di SUV, pick-up e veicoli commerciali leggeri per lo stabilimento di assemblaggio di una casa automobilistica cinese | Pretrattamento, cabine di verniciatura ad aria filtrata, forni di essiccazione con raffreddamento, trasportatore scocche, trattamento dell'aria di scarico e dei COV; installata in loco dagli ingegneri MUSI |
| Vietnam, linea di verniciatura componenti per camion | Componenti per camion e veicoli commerciali per lo stabilimento di assemblaggio di una casa automobilistica cinese | Vasche di pretrattamento con pompe e quadro di comando, trasportatore aereo, cabina di verniciatura, forno di polimerizzazione, trattamento dell'aria di scarico; installata in loco dagli ingegneri MUSI |
| Jiangsu, linea per reclinatori e guide di scorrimento dei sedili | Reclinatori, guide di scorrimento e pezzi tranciati fini in grandi volumi | Pretrattamento per acciaio stampato, bilancelle ad alta densità, cabina per minuteria con recupero, forno di polimerizzazione |
| Zhejiang, linea per componenti automotive | Parti metalliche automobilistiche | Pretrattamento multistadio con passerella di manutenzione, trasportatore a catena, cabina di verniciatura, forno di polimerizzazione, trattamento dell'aria di scarico |
I componenti chiave di queste linee, come pompe di pretrattamento, bruciatori, PLC e azionamenti, sono disponibili da marchi internazionali tra cui Grundfos, Riello, Siemens e SEW-Eurodrive, configurabili secondo la specifica del cliente.
Quali sono i problemi più frequenti sulle linee per componenti automotive?
| Problema | Causa | Come prevenirlo |
|---|---|---|
| Scarsa adesione su acciaio laminato a caldo | Scaglia di laminazione che la pulizia alcalina non riesce a rimuovere | Decapaggio, pulizia elettrolitica o granigliatura prima del pretrattamento |
| Film sottile e ruggine precoce sui bordi tagliati al laser | Strato di ossido e spigoli vivi | Granigliatura o decapaggio del bordo tagliato, arrotondamento degli spigoli o una seconda mano |
| Crateri e bolle dopo il forno | Liquido intrappolato o sacche d'aria che degasano | Fori di scolo, orientamento dei pezzi sulla bilancella, prove prima della produzione |
| Difetti su pezzi zincati | Disidratazione rapida in un forno corto e caldo | Asciugatura più graduale dopo l'ultimo risciacquo |
| Bagno di cataforesi instabile | Acqua del risciacquo finale non trattata reimmessa in vasca | Ultrafiltrazione e risciacquo a ciclo chiuso con osmosi inversa |
Cosa inviare per ricevere un preventivo?
| Informazione | Perché è importante |
|---|---|
| Disegni dei pezzi, dimensione e peso massimi | Determina le dimensioni delle vasche, il progetto delle bilancelle e il carico del trasportatore |
| Produzione oraria o per turno | Determina la velocità di linea e il numero di vasche |
| Substrati: laminato a freddo, laminato a caldo, zincato, ghisa, alluminio | Determina la pulizia, il decapaggio e lo strato di conversione |
| Specifica di verniciatura e obiettivo in nebbia salina | Decide tra fosfato o zirconio, cataforesi e finitura |
| Dimensioni dell'edificio, utenze e limiti di scarico delle acque reflue | Definisce il layout e il trattamento delle acque reflue |
Gli ingegneri MUSI rispondono entro 24 ore; configurazione e preventivo seguono non appena i dati dei pezzi sono completi. Le fasce di budget per linee complete sono qui: ripartizione completa dei costi della linea di verniciatura.
Domande frequenti
Che cos'è una linea di trattamento superficiale per componenti automotive? È la sequenza di fasi di pulizia, conversione, cataforesi e finitura che prepara e protegge i componenti automotive in acciaio o alluminio, collegate da un trasportatore e da forni di polimerizzazione.
Lo zirconio è valido quanto il fosfato di zinco sotto la cataforesi? Lo zirconio fa risparmiare calore, fasi e fanghi e gestisce metalli misti, ma sull'acciaio laminato a freddo si avvicina al fosfato di zinco tricationico senza eguagliarlo; decide la specifica di corrosione del pezzo.
Che spessore di film dà la cataforesi automotive? Tipicamente circa 15-25 µm su componenti automotive, polimerizzata a circa 175 °C per 15-20 minuti.
Perché aggiungere la polvere sopra la cataforesi? La cataforesi raggiunge cavità e profili scatolati che la polvere non raggiunge; la polvere aggiunge spessore, resistenza alla scheggiatura e ai raggi UV sulle superfici esterne. Insieme danno i risultati più lunghi in nebbia salina.
Una sola linea può verniciare pezzi in acciaio, acciaio zincato e alluminio? Sì, con un pretrattamento allo zirconio o multimetallo e impostazioni verificate per ogni substrato.
Quanto tempo richiede la fornitura di una linea? Le configurazioni standard vengono spedite in 30-60 giorni; le linee di cataforesi e personalizzate richiedono più tempo e la data viene fissata nel contratto.
Dove si inserisce MUSI Technology
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) progetta e costruisce a Changzhou, in Cina, linee di pretrattamento, linee di cataforesi, linee di verniciatura a polvere e a liquido, forni di polimerizzazione e il relativo trattamento di polveri, COV e acque reflue. Il suo team di ingegneria, nato nel 2011, ha fornito 800+ linee di verniciatura a 500+ clienti in 36 paesi. Inviate i disegni dei pezzi, la produzione e la specifica di verniciatura tramite la pagina dei contatti per un preventivo configurato.
Fornito da Lin Cong, Direttore Tecnico, MUSI Technology
Inviateci dimensioni del pezzo, produttività e tipo di verniciatura — i nostri ingegneri rispondono entro 24 ore, e un layout e un budget seguono non appena i dati dei pezzi sono completi. Contatta MUSI Technology oppure sfoglia la nostra gamma di attrezzature.
Guide tecniche correlate
- Linea di pretrattamento per verniciatura a polvere: fasi e costi
Una linea di pretrattamento sgrassa, risciacqua e converte chimicamente la superficie metallica prima della verniciatura. Layout a tre, cinque e sette stadi, fosfatazione rispetto a. - Linea di rivestimento per container BESS: specifiche e corrosione
I container per l’accumulo di energia a batterie richiedono una protezione dalla corrosione da C4 a C5: granigliatura a Sa2.5, primer ricco di zinco e finitura poliestere resistente agli agenti atmosferici. - Audit di fabbrica per linee di verniciatura: checklist in 20 punti
Un audit pre-spedizione in 20 punti per chi acquista linee di verniciatura: cosa misurare, cosa esigere per iscritto, quali documenti raccogliere e quali rilievi dovrebbero. - Linea di verniciatura a polvere per ruote e telai: specifiche e costi
Ruote e componenti del telaio presentano le specifiche di corrosione e aspetto più severe nella finitura automobilistica. Stratificazione del rivestimento, obiettivi di filiform e nebbia salina, linea. - Verniciatura a polvere vs spruzzo liquido: quale scegliere
Rivestimento in polvere vs spruzzatura a liquido confrontati su costo, spessore del film, gamma di colori, emissioni di COV, limiti del substrato e applicazioni più adatte.