Linia do obróbki powierzchniowej części samochodowych: obróbka wstępna, kataforeza i powłoka nawierzchniowa
Szybka odpowiedź: Linia do obróbki powierzchniowej części samochodowych oczyszcza stal w odtłuszczaniu alkalicznym (zwykle 30-70 °C przez 1-5 minut), wytwarza powłokę konwersyjną (trójkationowy fosforan cynku w ok. 48-55 °C przez 1-3 minuty i 1,8-2,8 g/m² lub powłokę cyrkonową w temperaturze otoczenia w 30-45 sekund), płucze w wodzie demineralizowanej, a następnie nakłada powłokę kataforetyczną (KTL) o grubości ok. 15-25 µm przy 200-400 V, utwardzaną w ok. 175 °C temperatury detalu przez 15-20 minut. Na częściach podwozia i zawieszenia często dodaje się proszkową powłokę nawierzchniową; w jednej opublikowanej serii prób na częściach zawieszenia z żeliwa sferoidalnego układ fosforan cynku + kataforeza + proszek osiągnął ponad 2000 godzin w mgle solnej.
MUSI Technology, producent linii lakierniczych z Changzhou w Chinach, buduje w ramach jednego kontraktu linie do obróbki powierzchniowej części samochodowych z natryskową lub zanurzeniową obróbką wstępną, wannami kataforezy, piecami do utwardzania, kabinami do nakładania powłok nawierzchniowych proszkowych lub ciekłych oraz przenośnikami; dostarczyła linie dla zakładów produkujących pojazdy i części w Chinach, Wietnamie i Meksyku.
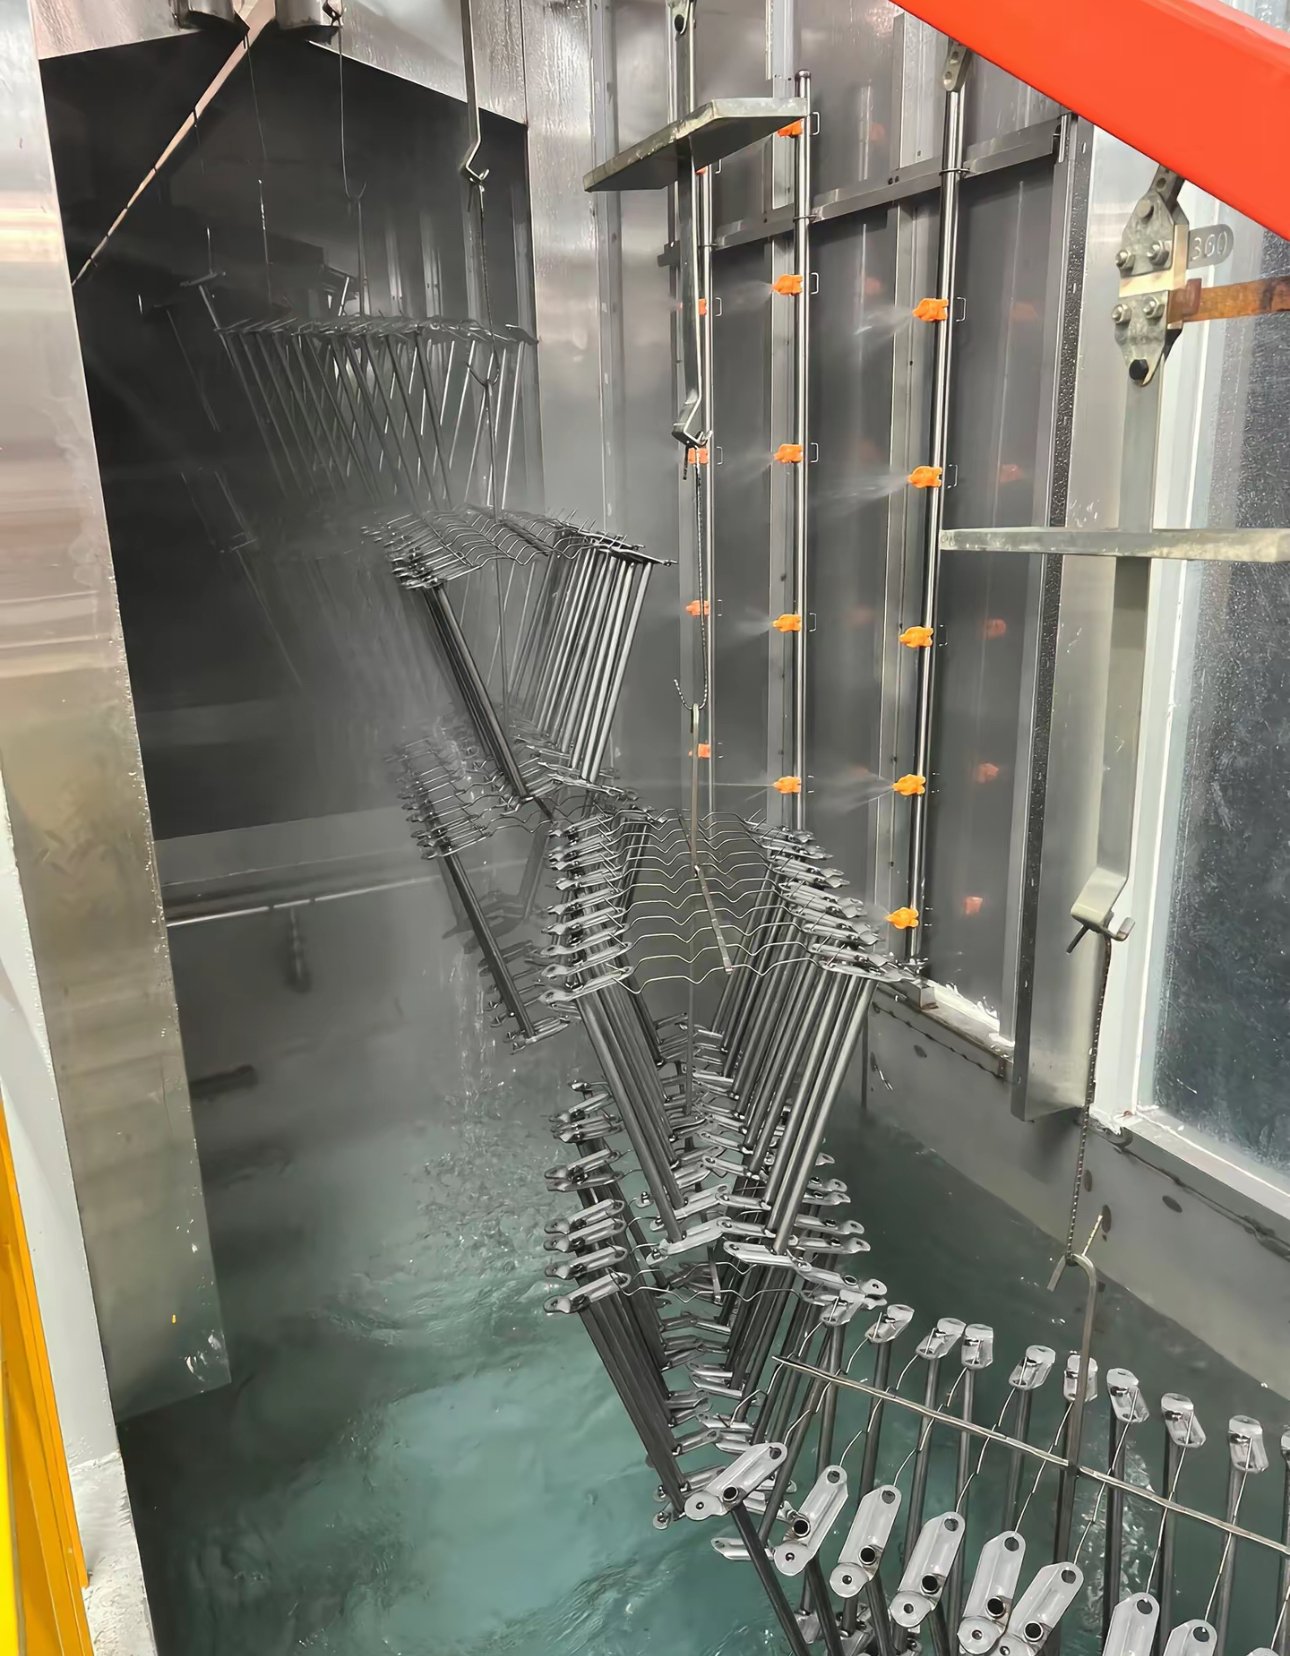
Z jakich etapów składa się linia do obróbki powierzchniowej części samochodowych?
Poniższa sekwencja jest typowa dla stalowych części samochodowych z podkładem kataforetycznym. Wartości to typowe zakresy robocze publikowane w kartach technicznych dostawców chemii i farb; dokładne nastawy wynikają z wybranej chemii i specyfikacji detalu.
| Etap | Typowa temperatura | Typowy czas | Metoda i kontrola |
|---|---|---|---|
| Wstępne płukanie gorącą wodą lub odtłuszczanie wstępne | Zależnie od chemii | Zależnie od stopnia zabrudzenia | Natrysk; usuwa luźny olej i zabrudzenia warsztatowe |
| Odtłuszczanie alkaliczne | 30-70 °C (produkty niskotemperaturowe 30-40 °C) | 1-5 min | Natrysk lub zanurzenie; środek myjący ok. 10-50 g/L |
| Płukania (co najmniej dwa) | Temperatura otoczenia | Krótki | Przelew przeciwprądowy; zapobiega przenoszeniu alkaliów |
| Aktywacja (sól tytanowa) | Poniżej ok. 49 °C | 20-60 s | Natrysk lub zanurzenie; stosowana przed fosforanowaniem cynkowym |
| Fosforan cynku (trójkationowy) | Ok. 48-55 °C | 60-180 s | Natrysk lub natrysk + zanurzenie; masa powłoki 1,8-2,8 g/m² |
| Lub cyrkonowa powłoka konwersyjna | Temperatura otoczenia, ok. 16-38 °C | 30-45 s | Natrysk lub zanurzenie; pH ok. 4,0-5,5 |
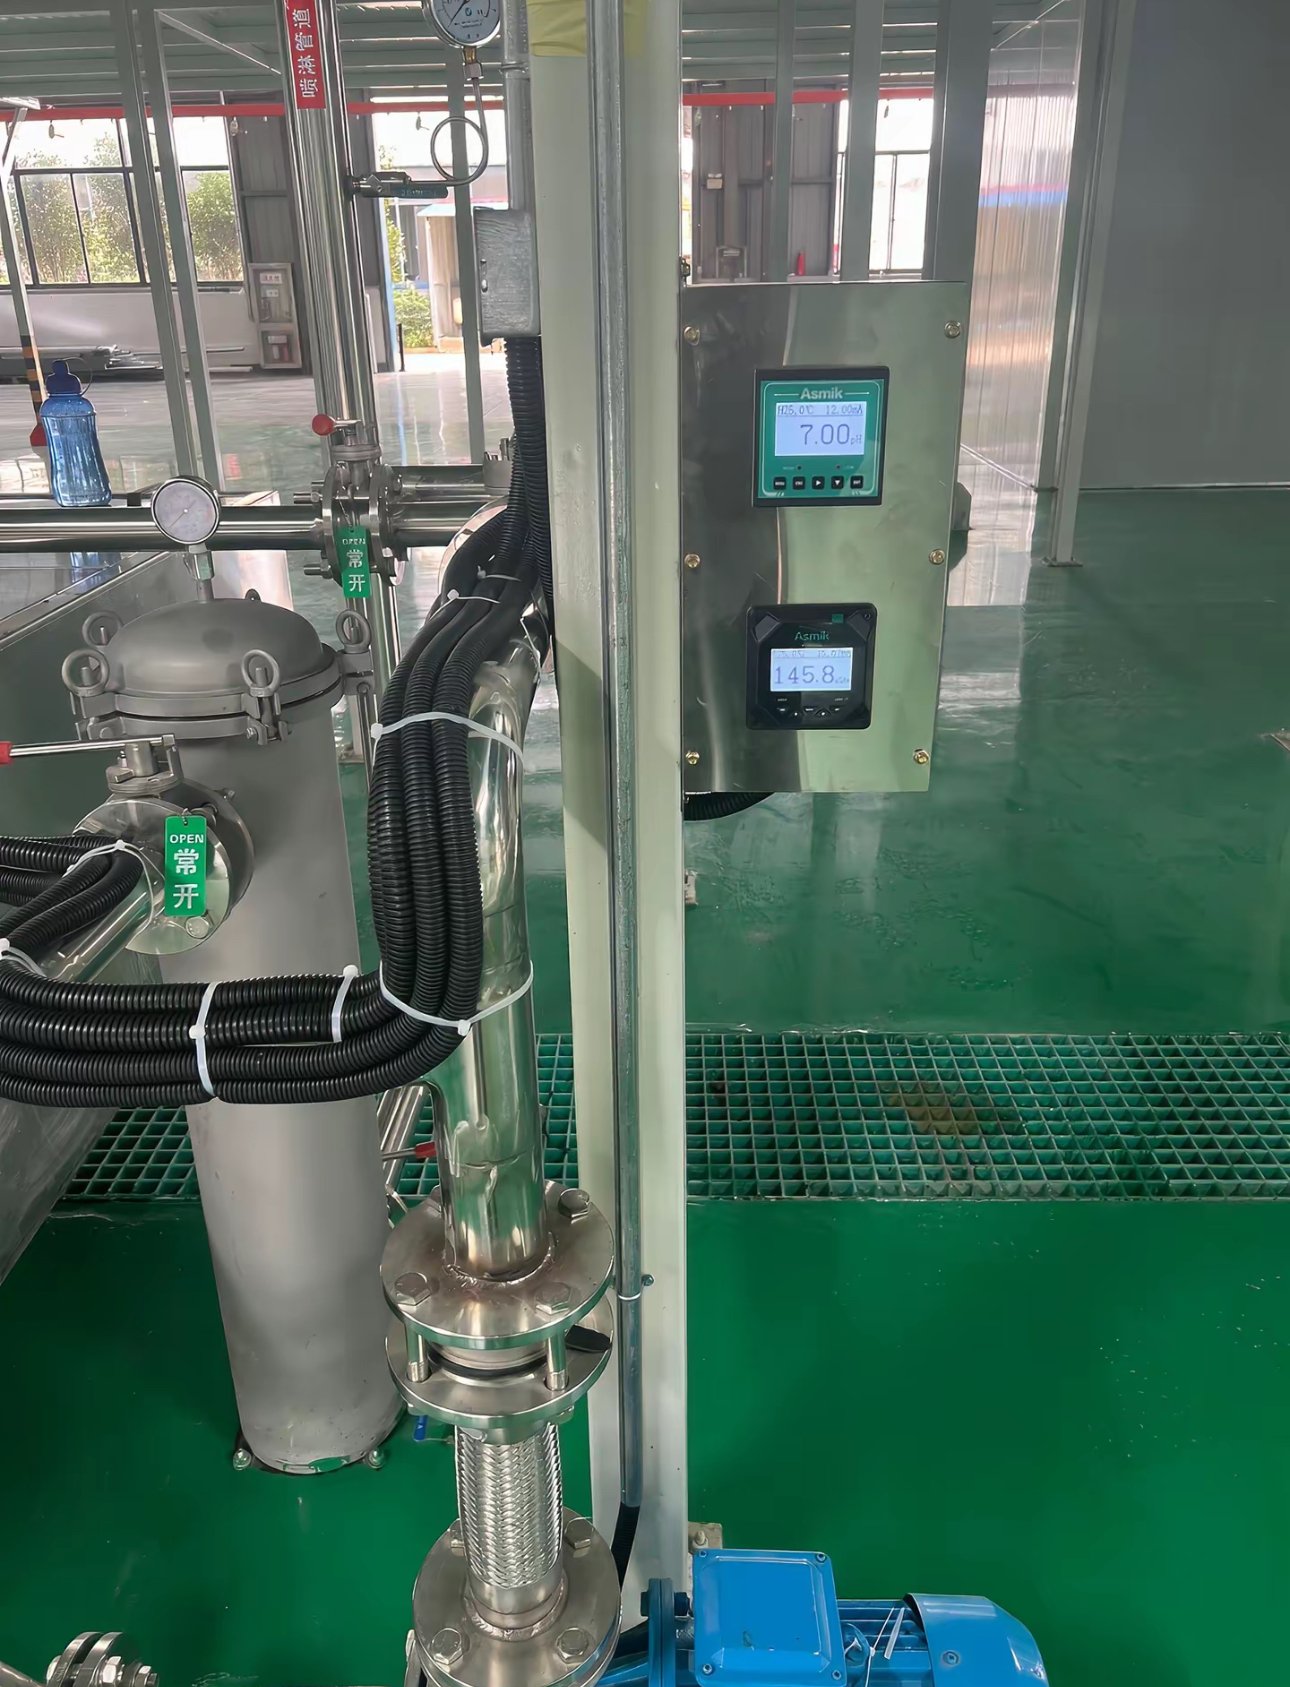
| Płukania i płukanie wodą demi | Temperatura otoczenia | Krótki | Przewodność ostatniego płukania poniżej ok. 10 µS/cm przed kataforezą |
| Kataforeza (KTL) | Ok. 28-36 °C | Co najmniej 120 s | Zanurzenie; 200-400 V |
| Płukania ultrafiltratem | Temperatura otoczenia | Krótki | Przeciwprądowo z powrotem do wanny; końcowe płukanie wodą demi |
| Piec do utwardzania kataforezy | Ok. 175 °C temperatury detalu | 15-20 min | Dłużej dla ram grubościennych |
| Powłoka nawierzchniowa proszkowa lub ciekła i utwardzanie | Proszek: ok. 160-180 °C temperatury detalu | 10-20 min | Natrysk elektrostatyczny; wg karty technicznej proszku |
Linia fosforanowania cynkowego ma zwykle około siedmiu etapów obróbki wstępnej; linia cyrkonowa może pracować już z czterema. Urządzenia do tych etapów opisano na stronach: myjka do obróbki wstępnej i linia kataforezy w naszej ofercie.
Fosforan cynku czy cyrkon: jaką obróbkę wstępną wybrać dla części samochodowych?
Oba rozwiązania stosuje się pod kataforezą w motoryzacji. Fosforan cynku to sprawdzona baza dla najwyższych wymagań korozyjnych; cyrkon oszczędza ciepło, etapy i osad, ale wymaga czystszych detali i dokładniejszego płukania.
| Pozycja | Trójkationowy fosforan cynku | Cyrkonowa powłoka konwersyjna |
|---|---|---|
| Temperatura kąpieli | Ok. 48-55 °C | Temperatura otoczenia |
| Czas kontaktu | 1-3 min | 30-45 s |
| Masa powłoki | Ok. 1,8-2,8 g/m² | Ok. 10-180 mg/m², zależnie od podłoża |
| Etap aktywacji | Wymagany | Niewymagany |
| Typowa liczba etapów | Ok. 7 | Już od 4 |
| Osad fosforanowy | Osad fosforanowy zawierający cynk, nikiel i mangan, zwykle traktowany jako odpad niebezpieczny | Znacznie mniej; jeden opublikowany artykuł branżowy podaje co najmniej 80% mniej |
| Żywotność kąpieli | Ok. 1-3 miesiące między wymianami | Ok. 6-12 miesięcy lub dłużej |
| Wsady mieszane: stal, stal ocynkowana i aluminium | Możliwe przy odpowiedniej recepturze | W jednej kąpieli |
| Główne ryzyka | Koszt ogrzewania, usuwanie osadu, kwasowe czyszczenie wanien | Rdza nalotowa, kumulacja żelaza, zbyt duża masa powłoki przy odchyleniach stężenia lub czasu |
Cyrkon sprawdza się, gdy detale po myciu mają ciągły film wodny (bez przerwań), a co najmniej dwa płukania zatrzymują przenoszenie alkaliów. Po przejściu na cyrkon kataforeza często osadza się szybciej przy tym samym napięciu, dlatego należy ponownie sprawdzić wgłębność w rurach i zagłębieniach.
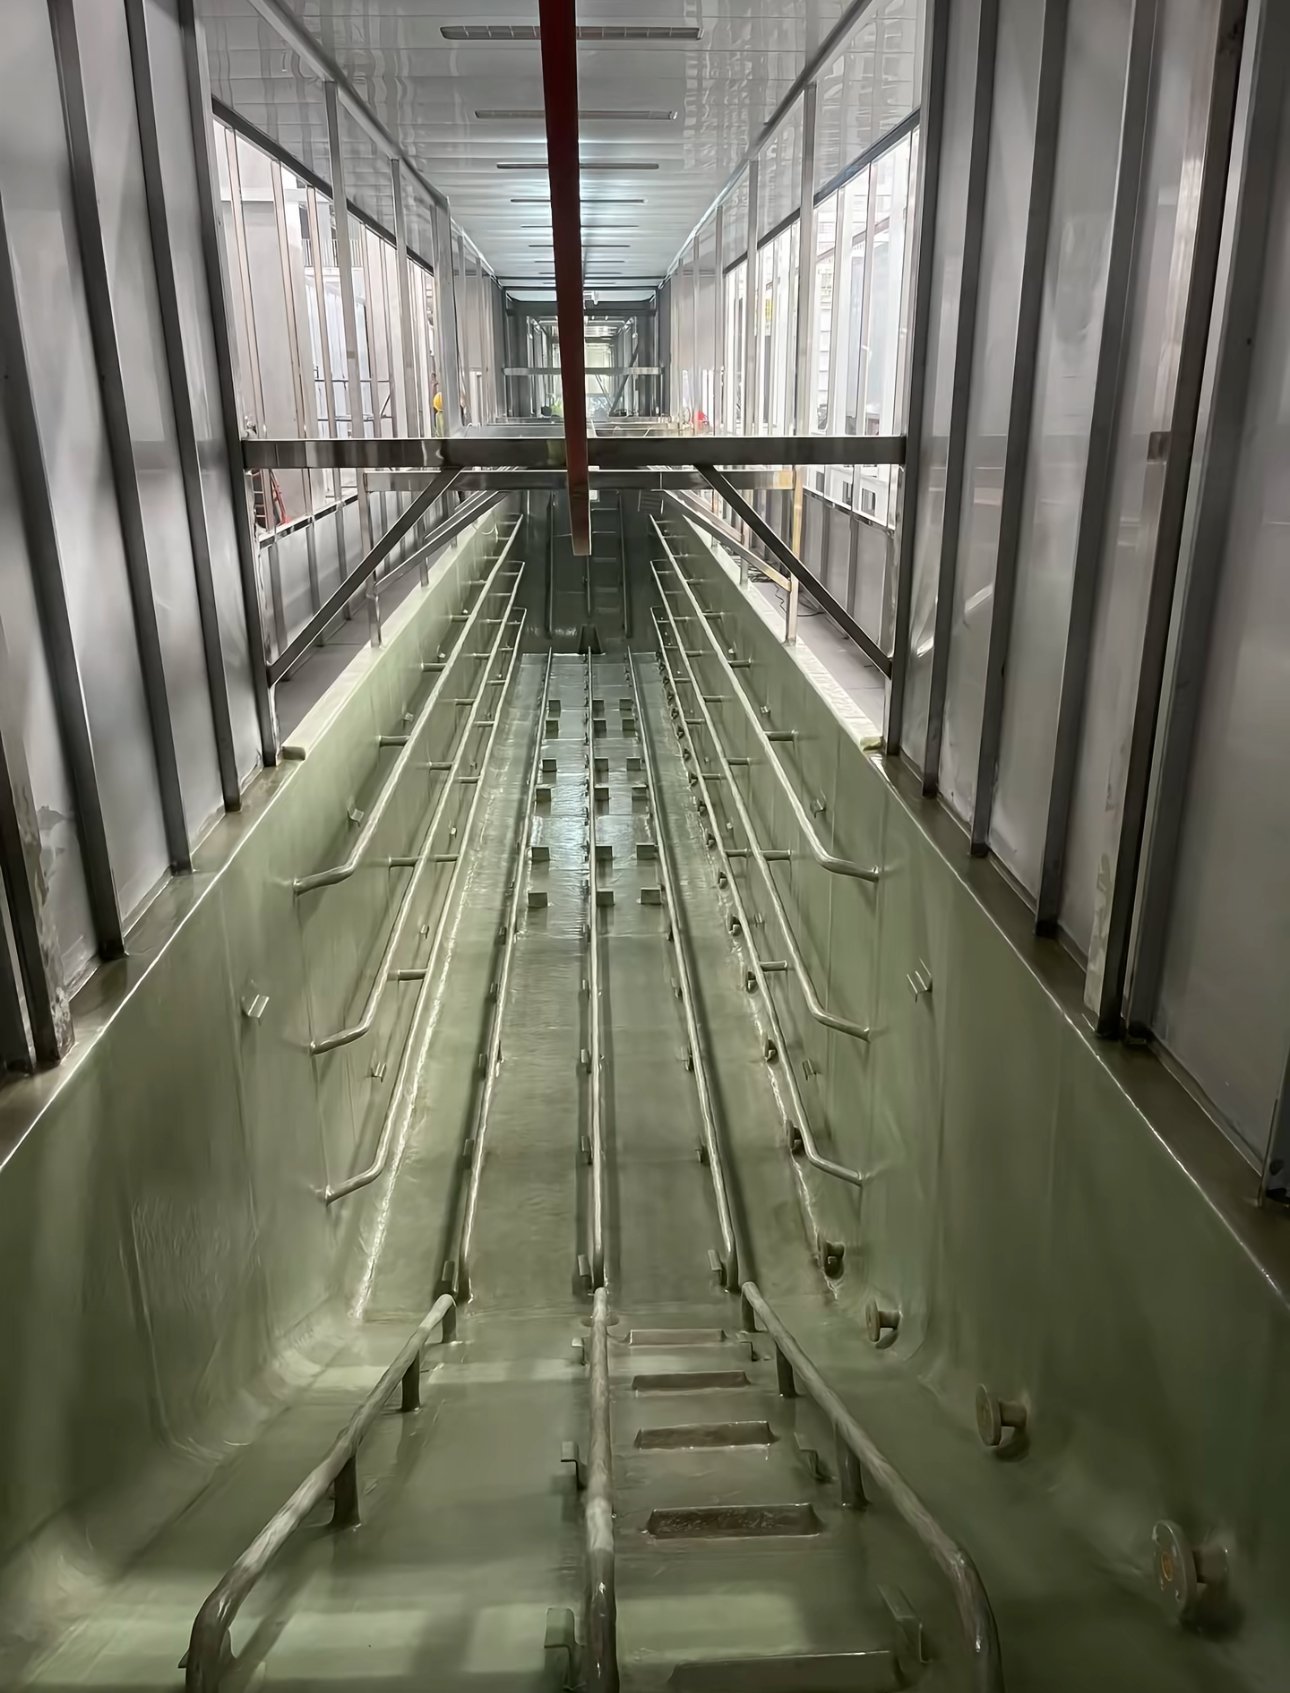
Jakie są typowe parametry kataforezy?
| Parametr | Typowy zakres dla epoksydowej kataforezy |
|---|---|
| Temperatura kąpieli | Ok. 28-36 °C, utrzymywana przez agregat chłodniczy i wymiennik ciepła |
| Napięcie | Ok. 200-400 V (niektóre produkty od 120 V) |
| Czas osadzania | Ok. 2-3 min, łącznie z narastaniem napięcia |
| Zawartość części stałych w kąpieli | Ok. 10-21%, zwykle ok. 18-20% |
| pH kąpieli | Ok. 5,4-6,0 |
| Przewodność kąpieli | Ok. 800-2200 µS/cm zależnie od produktu (nominalnie ok. 1300-1700 µS/cm) |
| Grubość filmu | Ok. 15-25 µm na częściach samochodowych; grubiej w odmianach epoksydowych do ciężkich warunków |
| Utwardzanie | Ok. 175 °C temperatury detalu przez 15-20 min; ramy i grube odlewy dłużej |
| Wykorzystanie farby | Ponad 95% przy ultrafiltracji i płukaniu w obiegu zamkniętym |
Kataforeza przenosi z podłoża do powłoki znacznie mniej żelaza niż anaforeza i zapewnia lepszą odporność korozyjną, dlatego jest standardowym podkładem dla nadwozi i części samochodowych. Anaforezę wybiera się, gdy zespół zawiera łożyska, uszczelnienia lub inne elementy wrażliwe na temperaturę, ponieważ niektóre odmiany utwardzają się poniżej ok. 93 °C.
Jaki system powłokowy pasuje do jakiej części samochodowej?
| Detal | Typowy system |
|---|---|
| Ramy i części podwozia | Fosforan cynku + kataforeza, często z proszkową powłoką nawierzchniową |
| Żeliwne części zawieszenia | Fosforan cynku + kataforeza + proszek; odlewy bez powłoki konwersyjnej zwykle nie przechodzą testu w mgle solnej |
| Ramy foteli, mechanizmy regulacji oparcia i prowadnice | Fosforan lub cyrkon + kataforeza albo proszek cienką, równą warstwą na detalach o wąskich tolerancjach |
| Felgi stalowe | Fosforan cynku + epoksydowa kataforeza + proszek |
| Felgi aluminiowe | Bezchromowa powłoka konwersyjna + proszek, ok. 60-80 µm |
| Sprężyny śrubowe i stabilizatory | Fosforan cynku + proszkowy podkład bogaty w cynk + proszkowa powłoka nawierzchniowa |
| Małe części elektromechaniczne | Obróbka strumieniowo-ścierna lub fosforan + proszek epoksydowo-poliestrowy |
| Zespoły z uszczelnieniami lub łożyskami | Anaforeza niskotemperaturowa |
| Aluminiowe tace i obudowy baterii | Mycie, trawienie i odtlenianie, konwersja cyrkonowa, następnie kataforeza lub proszek |
Jakich testów korozji i przyczepności wymagają kupujący z branży motoryzacyjnej?
Rysunki części samochodowych zwykle wymagają testu w obojętnej mgle solnej, testu przyczepności metodą siatki nacięć oraz coraz częściej cyklicznego testu korozyjnego wg normy producenta pojazdu. Tabela zawiera testy najczęściej wymieniane przez kupujących.
| Metoda testu | Norma | Co to pokazuje |
|---|---|---|
| Neutralna mgła solna | ISO 9227 NSS lub ASTM B117 (35 °C, 5% NaCl) | Podpełzanie korozji od rysy po określonej liczbie godzin |
| Przyczepność – siatka nacięć | ISO 2409 lub ASTM D3359 | ISO 2409: od stopnia 0 (brak odprysków) do stopnia 5; ASTM D3359: od 5B (brak oderwania) do 0B. Karty techniczne proszków samochodowych podają ISO 2409 stopień 0 |
| Korozja cykliczna | Cykliczne normy producentów pojazdów, np. GMW14872, CETP 00.00-L-467 i VDA 621-415 | Korozja przy naprzemiennych fazach soli, wilgoci i suszenia; liczba cykli ustalana dla detalu |
Odporność systemu w mgle solnej zależy od każdej warstwy. Jedna opublikowana seria prób na częściach zawieszenia z żeliwa sferoidalnego dała następujące wyniki:
| System powłokowy | Wynik w mgle solnej |
|---|---|
| Tylko proszek, bez obróbki wstępnej | 100+ h |
| Fosforan żelaza + proszek | 500+ h |
| Fosforan cynku + proszek | 750+ h |
| Fosforan żelaza + kataforeza + proszek | 1500+ h |
| Fosforan cynku + kataforeza + proszek | 2000+ h |
Poziom akceptacji dla danego detalu określa jego specyfikacja, a nie linia; linia musi utrzymać obróbkę wstępną, grubość powłoki i utwardzanie zakładane w specyfikacji.
Jaki przenośnik pasuje do linii obróbki powierzchniowej części samochodowych?
| Przenośnik | Gdzie się sprawdza | Notatki |
|---|---|---|
| Łańcuch podwieszany (jednotorowy) | Ciągła natryskowa obróbka wstępna, zanurzenie w kataforezie z odcinkiem opadowym, kabina proszkowa i piec w jednej pętli | Prędkość linii = długość etapu podzielona przez wymagany czas w tym etapie |
| Power-and-free | Linie wymagające buforów, różnych czasów przebywania lub zanurzenia, którego łańcuch nie wykona | Wózki zatrzymują się i ruszają niezależnie |
| Transfer prostokątny (belka krocząca) | Linie zanurzeniowe dla średnich i dużych wolumenów | Pozwala umieścić piec nad obróbką wstępną, co oszczędza powierzchnię hali |
| Programowalne wciągniki | Mniejsze wolumeny, kilka podłoży lub kolorów | Zwykle niższa inwestycja poniżej ok. 12 wsadów na godzinę |
Rodzaje przenośników porównano szczegółowo w artykule łańcuch podwieszany vs przenośnik taśmowy podłogowy vs power-and-free.
Jakie projekty obróbki powierzchniowej dla motoryzacji zrealizowała MUSI?
| Projekt | Detale | Zakres linii |
|---|---|---|
| Meksyk, linia lakierowania nadwozi | Nadwozia SUV, pickupów i lekkich pojazdów użytkowych dla zakładu montażowego chińskiego producenta samochodów | Obróbka wstępna, kabiny lakiernicze z filtrowanym powietrzem, piece suszące z chłodzeniem, przenośnik nadwozi, wyciąg i oczyszczanie LZO; montaż na miejscu przez inżynierów MUSI |
| Wietnam, linia lakiernicza części ciężarówek | Części ciężarówek i pojazdów użytkowych dla zakładu montażowego chińskiego producenta samochodów | Wanny obróbki wstępnej z pompami i szafą sterowniczą, przenośnik podwieszany, kabina lakiernicza, piec do utwardzania, oczyszczanie powietrza wylotowego; montaż na miejscu przez inżynierów MUSI |
| Jiangsu, linia mechanizmów regulacji oparć i prowadnic foteli | Wielkoseryjne mechanizmy regulacji oparć, prowadnice i detale wykrawane dokładnie | Obróbka wstępna stali tłoczonej, zawieszki o dużej gęstości, kabina do małych detali z odzyskiem, piec do utwardzania |
| Zhejiang, linia części samochodowych | Metalowe części samochodowe | Wieloetapowa obróbka wstępna z pomostem serwisowym, przenośnik łańcuchowy, kabina lakiernicza, piec do utwardzania, oczyszczanie powietrza wylotowego |
Kluczowe komponenty tych linii, takie jak pompy obróbki wstępnej, palniki, sterowniki PLC i napędy, są dostępne od międzynarodowych marek, m.in. Grundfos, Riello, Siemens i SEW-Eurodrive, w konfiguracji zgodnej ze specyfikacją klienta.
Co najczęściej zawodzi na liniach części samochodowych?
| Problem | Przyczyna | Jak temu zapobiec |
|---|---|---|
| Słaba przyczepność na stali walcowanej na gorąco | Zgorzelina walcownicza, której mycie alkaliczne nie usuwa | Trawienie, odtłuszczanie elektrolityczne lub obróbka strumieniowo-ścierna przed obróbką wstępną |
| Cienka powłoka i wczesna rdza na krawędziach ciętych laserowo | Warstwa tlenków i ostre krawędzie | Obróbka strumieniowo-ścierna lub trawienie krawędzi cięcia, zaokrąglenie krawędzi albo druga warstwa |
| Kratery i pęcherze po piecu | Uwięziona ciecz lub pęcherze powietrza wydostające się podczas wygrzewania | Otwory odpływowe, orientacja detalu na zawieszce, próby przed produkcją |
| Wady na detalach ocynkowanych | Szybkie odwodnienie w krótkim, gorącym piecu | Łagodniejsze suszenie po ostatnim płukaniu |
| Niestabilna kąpiel kataforetyczna | Nieoczyszczona woda z płukania końcowego zawracana do wanny | Ultrafiltracja i płukanie w obiegu zamkniętym z odwróconą osmozą |
Co przesłać, aby otrzymać ofertę?
| Informacja | Dlaczego to ma znaczenie |
|---|---|
| Rysunki detali, największy wymiar i masa | Określa wielkość wanien, konstrukcję zawieszek i obciążenie przenośnika |
| Wydajność na godzinę lub na zmianę | Określa prędkość linii i liczbę wanien |
| Podłoża: stal walcowana na zimno, walcowana na gorąco, ocynkowana, żeliwo, aluminium | Określa mycie, trawienie i powłokę konwersyjną |
| Specyfikacja powłoki i wymagany wynik w mgle solnej | Decyduje o fosforanie lub cyrkonie, kataforezie i powłoce nawierzchniowej |
| Wielkość hali, media i limity dla ścieków | Określa układ linii i oczyszczanie ścieków |
Inżynierowie MUSI odpowiadają w ciągu 24 godzin; konfiguracja i oferta następują po skompletowaniu danych detali. Orientacyjne budżety kompletnych linii podano w artykule Pełne zestawienie kosztów linii do powlekania.
FAQ
Czym jest linia do obróbki powierzchniowej części samochodowych? To ciąg etapów mycia, powłoki konwersyjnej, kataforezy i powłoki nawierzchniowej, które przygotowują i chronią stalowe lub aluminiowe części samochodowe, połączonych przenośnikiem i piecami do utwardzania.
Czy cyrkon pod kataforezą jest tak dobry jak fosforan cynku? Cyrkon oszczędza ciepło, etapy i osad oraz radzi sobie z metalami mieszanymi, ale na stali walcowanej na zimno zbliża się do trójkationowego fosforanu cynku, nie dorównując mu; decyduje specyfikacja korozyjna detalu.
Jaką grubość powłoki daje kataforeza w motoryzacji? Zwykle ok. 15-25 µm na częściach samochodowych, przy utwardzaniu w ok. 175 °C przez 15-20 minut.
Po co nakładać proszek na kataforezę? Kataforeza dociera do zagłębień i profili zamkniętych, do których proszek nie dociera; proszek zwiększa grubość, odporność na odpryski i odporność na UV na powierzchniach zewnętrznych. Razem dają najdłuższe wyniki w mgle solnej.
Czy jedna linia może powlekać detale stalowe, ocynkowane i aluminiowe? Tak, przy cyrkonowej obróbce wstępnej lub przeznaczonej dla metali mieszanych i nastawach sprawdzonych dla każdego podłoża.
Ile trwa dostawa linii? Konfiguracje standardowe wysyłamy w 30-60 dni; linie kataforezy i linie na zamówienie trwają dłużej, a termin ustala się w umowie.
Gdzie pasuje MUSI Technology
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) projektuje i buduje w Changzhou w Chinach linie obróbki wstępnej, linie kataforezy, linie do malowania proszkowego i ciekłego, piece do utwardzania oraz towarzyszące im instalacje odpylania, oczyszczania LZO i ścieków. Jej zespół inżynierów, działający od 2011 roku, dostarczył ponad 800 linii lakierniczych dla ponad 500 klientów w 36 krajach. Rysunki detali, wydajność i specyfikację powłoki prześlij przez stronę kontaktową , aby otrzymać ofertę z dobraną konfiguracją.
Dostarczone przez Lin Cong, Dyrektora Technicznego, MUSI Technology
Prześlij nam wielkość detali, wydajność i rodzaj powłoki — nasi inżynierowie odpowiadają w ciągu 24 godzin, a layout i budżet przesyłamy po skompletowaniu danych detali. Kontakt z MUSI Technology lub przeglądaj nasza gama sprzętu.
Powiązane przewodniki techniczne
- Linia obróbki wstępnej przed malowaniem proszkowym: etapy i koszty
Linia obróbki wstępnej odtłuszcza, płucze i chemicznie konwertuje powierzchnię metalu przed malowaniem. Układy trzystopniowe, pięciostopniowe i siedmiostopniowe, fosforanowanie w porównaniu z. - Linia powłokowa kontenera BESS: Specyfikacja i korozja
Kontenery bateryjnych magazynów energii wymagają ochrony antykorozyjnej klasy C4 do C5: śrutowania do Sa2.5, podkładu wysokocynkowego i odpornej na warunki atmosferyczne nawierzchni poliestrowej. - Audyt fabryki linii lakierniczych: lista kontrolna 20 punktów
20-punktowy audyt przedwysyłkowy dla nabywców linii lakierniczych: co mierzyć, czego żądać na piśmie, jakie dokumenty zebrać i które ustalenia powinny. - Linia malowania proszkowego kół i podwozia: Specyfikacja i koszt
Koła i części podwozia mają najostrzejsze wymagania dotyczące korozji i wyglądu w wykończeniach motoryzacyjnych. Stos powłok, cele dotyczące korozji nitkowej i w mgle solnej, linia. - Powłoka proszkowa vs natrysk cieczy: co wybrać
Powłoki proszkowe vs natrysk ciekły – porównanie kosztów, grubości powłoki, zakresu kolorów, emisji LZO, ograniczeń podłoży i najlepszych zastosowań.