Dây chuyền xử lý bề mặt chi tiết ô tô: Tiền xử lý, sơn điện di và sơn hoàn thiện
Trả lời nhanh: Dây chuyền xử lý bề mặt chi tiết ô tô làm sạch thép bằng tẩy dầu kiềm (thường 30-70 °C trong 1-5 phút), tạo lớp phủ chuyển hóa (phốt phát kẽm ba cation ở khoảng 48-55 °C trong 1-3 phút, 1.8-2.8 g/m², hoặc zirconi ở nhiệt độ thường trong 30-45 giây), rửa bằng nước khử ion, sau đó sơn điện di catốt dày khoảng 15-25 µm ở 200-400 V, sấy ở khoảng 175 °C nhiệt độ vật trong 15-20 phút. Chi tiết khung gầm và hệ thống treo thường được phủ thêm lớp sơn tĩnh điện hoàn thiện; trong một loạt thử nghiệm đã công bố trên chi tiết treo bằng gang cầu, hệ phốt phát kẽm + sơn điện di + sơn tĩnh điện đạt 2,000+ giờ phun muối.
MUSI Technology, nhà sản xuất dây chuyền sơn tại Thường Châu, Trung Quốc, chế tạo dây chuyền xử lý bề mặt chi tiết ô tô gồm tiền xử lý phun hoặc nhúng, bể sơn điện di, lò sấy, buồng sơn hoàn thiện tĩnh điện hoặc sơn nước và hệ thống băng tải trong cùng một hợp đồng, và đã cung cấp dây chuyền ô tô cho các nhà máy xe và phụ tùng tại Trung Quốc, Việt Nam và Mexico.
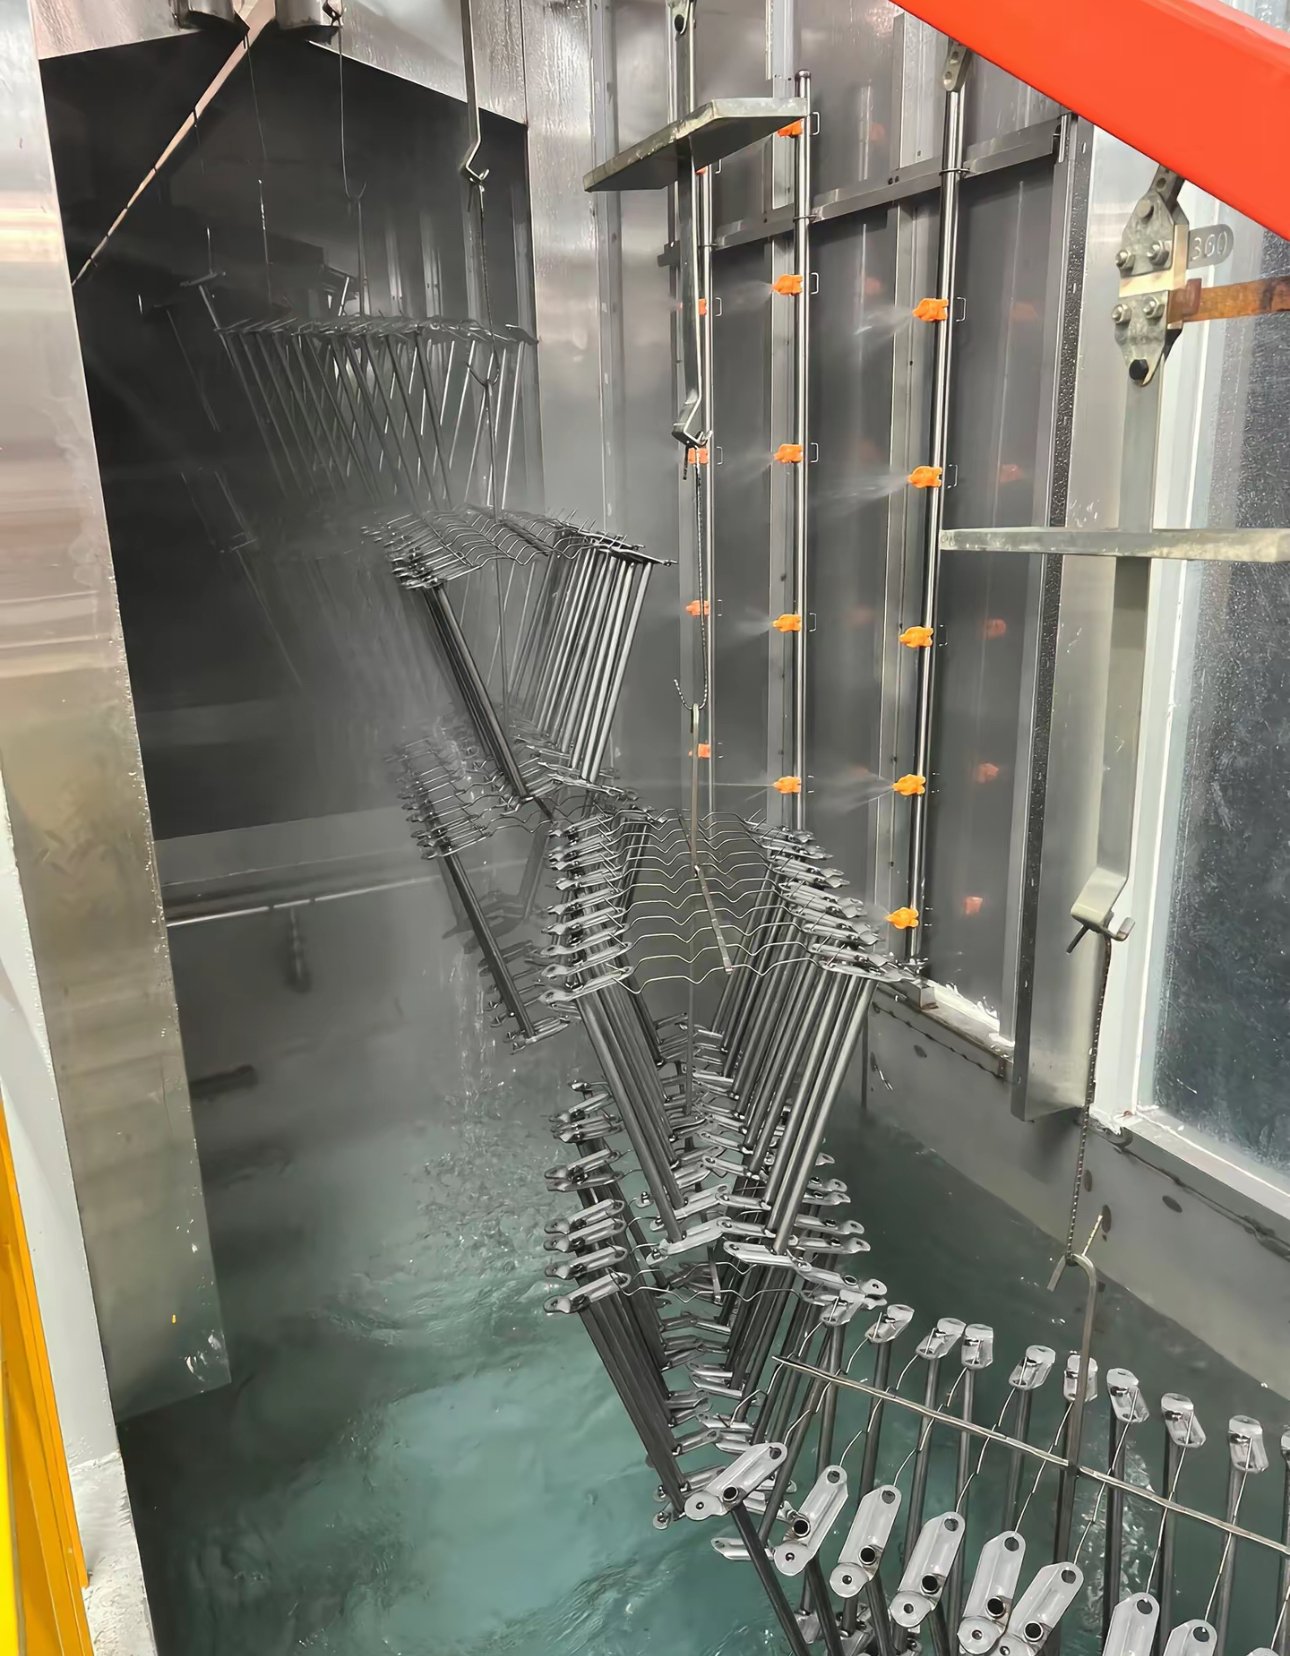
Dây chuyền xử lý bề mặt chi tiết ô tô gồm những công đoạn nào?
Trình tự dưới đây là điển hình cho chi tiết ô tô bằng thép được sơn lót điện di. Các giá trị là dải vận hành điển hình được công bố trong bảng dữ liệu kỹ thuật của nhà cung cấp hóa chất và sơn; thông số chính xác phụ thuộc vào hóa chất được chọn và tiêu chuẩn của chi tiết.
| Giai đoạn | Nhiệt độ điển hình | Thời gian điển hình | Phương pháp và kiểm soát |
|---|---|---|---|
| Rửa sơ bộ bằng nước nóng hoặc tẩy dầu sơ bộ | Theo hóa chất | Theo mức độ bẩn | Phun; loại bỏ dầu bám lỏng và bụi bẩn xưởng |
| Tẩy dầu kiềm | 30-70 °C (sản phẩm nhiệt độ thấp 30-40 °C) | 1-5 phút | Phun hoặc nhúng; chất tẩy khoảng 10-50 g/L |
| Rửa nước (ít nhất hai lần) | Nhiệt độ môi trường | Ngắn | Tràn ngược dòng; ngăn kiềm bị kéo theo sang bể sau |
| Hoạt hóa (muối titan) | Dưới khoảng 49 °C | 20-60 giây | Phun hoặc nhúng; dùng trước phốt phát kẽm |
| Phốt phát kẽm (ba cation) | Khoảng 48-55 °C | 60-180 giây | Phun hoặc phun + nhúng; khối lượng lớp phủ 1.8-2.8 g/m² |
| Hoặc lớp phủ chuyển hóa zirconi | Nhiệt độ thường, khoảng 16-38 °C | 30-45 giây | Phun hoặc nhúng; pH khoảng 4.0-5.5 |
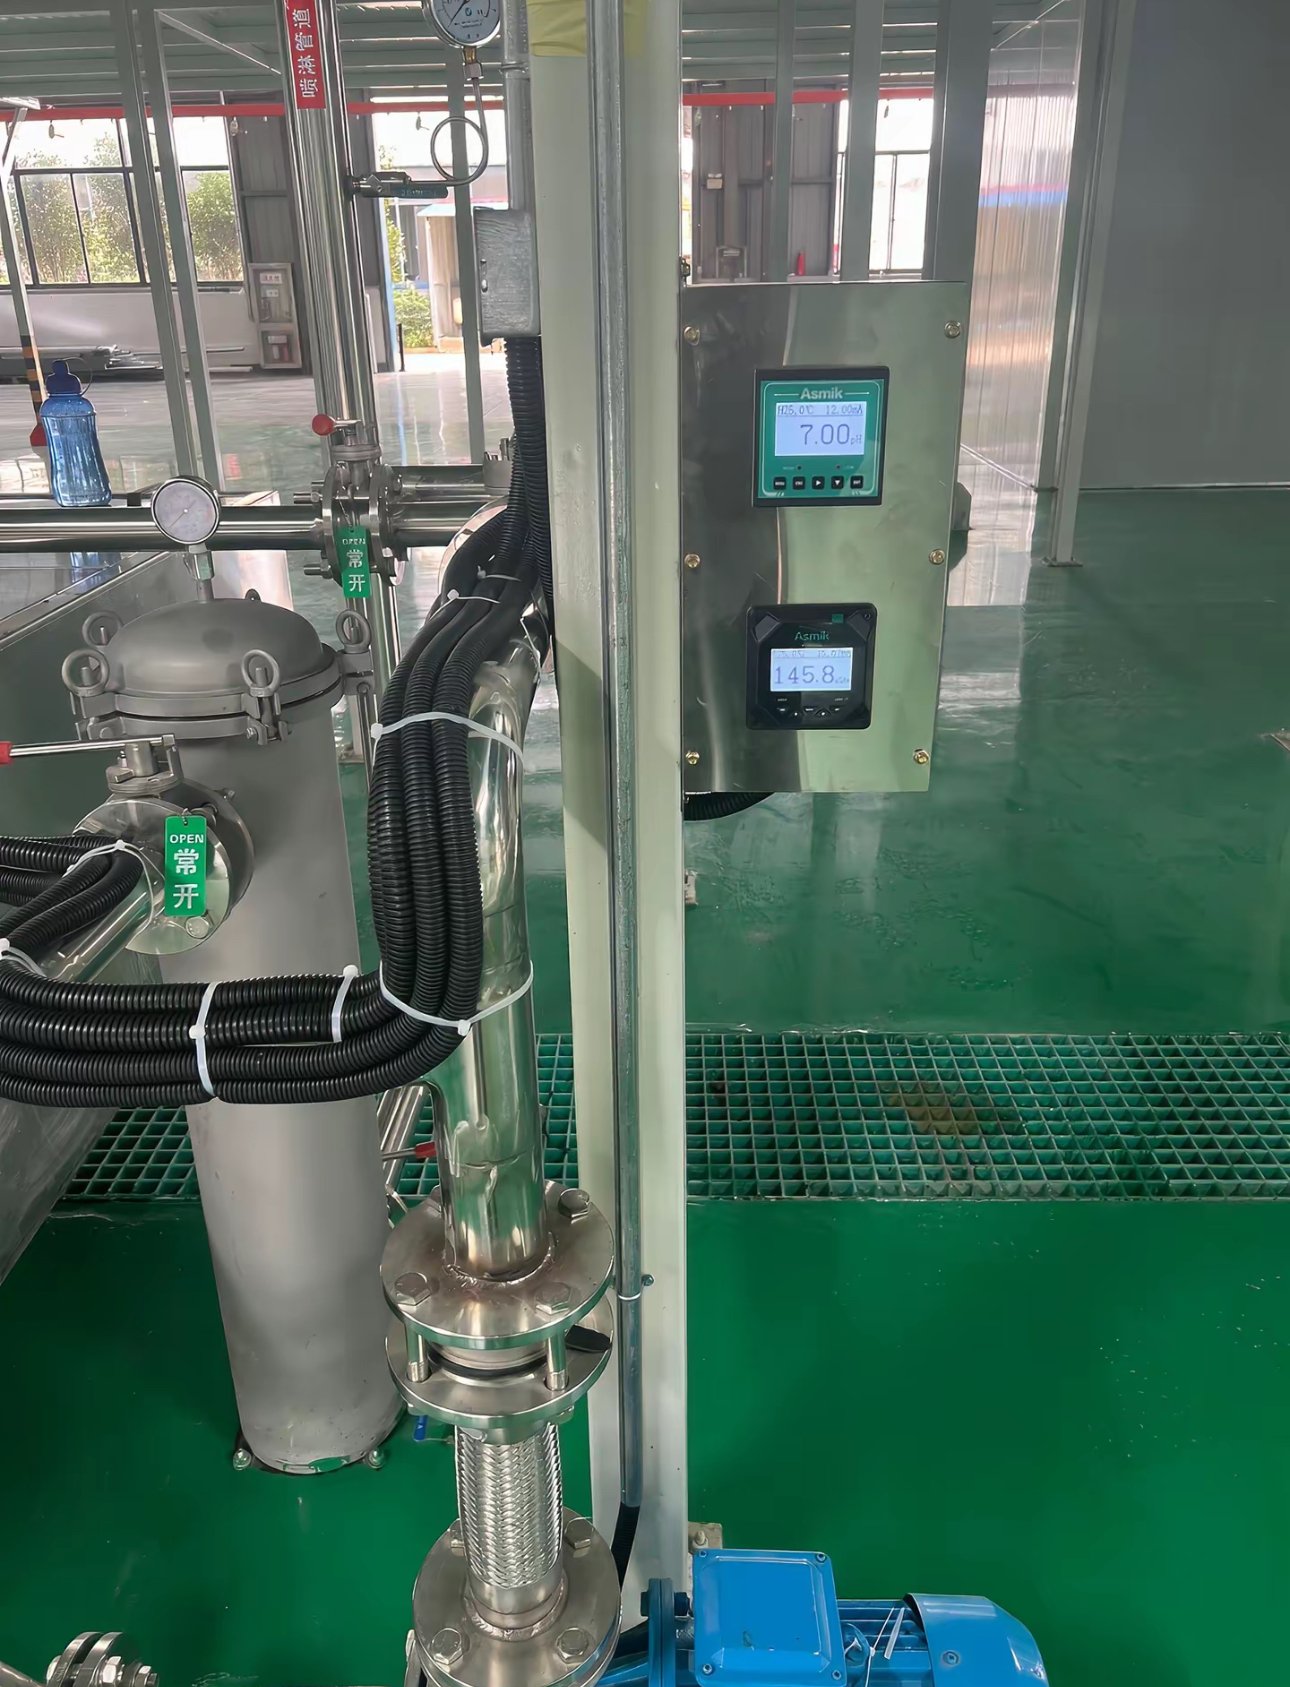
| Rửa nước và rửa nước khử ion | Nhiệt độ môi trường | Ngắn | Độ dẫn điện nước rửa cuối dưới khoảng 10 µS/cm trước khi sơn điện di |
| Sơn điện di catốt | Khoảng 28-36 °C | Ít nhất 120 giây | Nhúng; 200-400 V |
| Rửa bằng dịch siêu lọc | Nhiệt độ môi trường | Ngắn | Chảy ngược dòng về bể; rửa nước khử ion cuối cùng |
| Lò sấy sơn điện di | Khoảng 175 °C nhiệt độ vật | 15-20 phút | Lâu hơn với khung thành dày |
| Sơn hoàn thiện tĩnh điện hoặc sơn nước và sấy | Sơn bột khoảng 160-180 °C nhiệt độ vật | 10-20 phút | Phun tĩnh điện; theo bảng dữ liệu của sơn bột |
Dây chuyền phốt phát kẽm thường có khoảng bảy công đoạn tiền xử lý; dây chuyền zirconi có thể chạy với chỉ bốn công đoạn. Thiết bị cho các công đoạn này được mô tả trên trang máy rửa tiền xử lý và dây chuyền sơn điện di .
Phốt phát kẽm hay zirconi: chọn tiền xử lý nào cho chi tiết ô tô?
Cả hai đều được dùng dưới lớp sơn điện di ô tô. Phốt phát kẽm là nền tảng lâu đời cho các yêu cầu chống ăn mòn cao nhất; zirconi tiết kiệm nhiệt, số công đoạn và bùn thải nhưng đòi hỏi chi tiết sạch hơn và rửa nước chặt chẽ hơn.
| Hạng mục | Phốt phát kẽm ba cation | Lớp phủ chuyển hóa zirconi |
|---|---|---|
| Nhiệt độ bể | Khoảng 48-55 °C | Nhiệt độ môi trường |
| Thời gian tiếp xúc | 1-3 phút | 30-45 giây |
| Khối lượng lớp phủ | Khoảng 1.8-2.8 g/m² | Khoảng 10-180 mg/m², tùy vật liệu nền |
| Công đoạn hoạt hóa | Cần | Không cần |
| Số lượng giai đoạn điển hình | Khoảng 7 | Chỉ 4 |
| Bùn photphat | Bùn phốt phát chứa kẽm, niken và mangan, thường được xử lý như chất thải nguy hại | Thấp hơn nhiều; một bài báo ngành đã công bố cho biết ít hơn ít nhất 80% |
| Tuổi thọ bể | Khoảng 1-3 tháng giữa các lần thay bể | Khoảng 6-12 tháng hoặc lâu hơn |
| Tải hỗn hợp thép, thép mạ kẽm và nhôm | Có thể với công thức phù hợp | Xử lý trong một bể |
| Rủi ro chính | Chi phí gia nhiệt, loại bỏ bùn, làm sạch bể bằng axit | Gỉ chớp nhoáng, tích tụ sắt, khối lượng lớp phủ cao nếu nồng độ hoặc thời gian bị lệch |
Zirconi hoạt động tốt khi chi tiết ra khỏi bể tẩy không còn hiện tượng đứt màng nước và ít nhất hai lần rửa ngăn kiềm kéo theo. Sau khi chuyển sang zirconi, sơn điện di thường bám nhanh hơn ở cùng điện áp, vì vậy cần kiểm tra lại khả năng thâm nhập vào ống và hốc sâu.
Thông số sơn điện di catốt điển hình là gì?
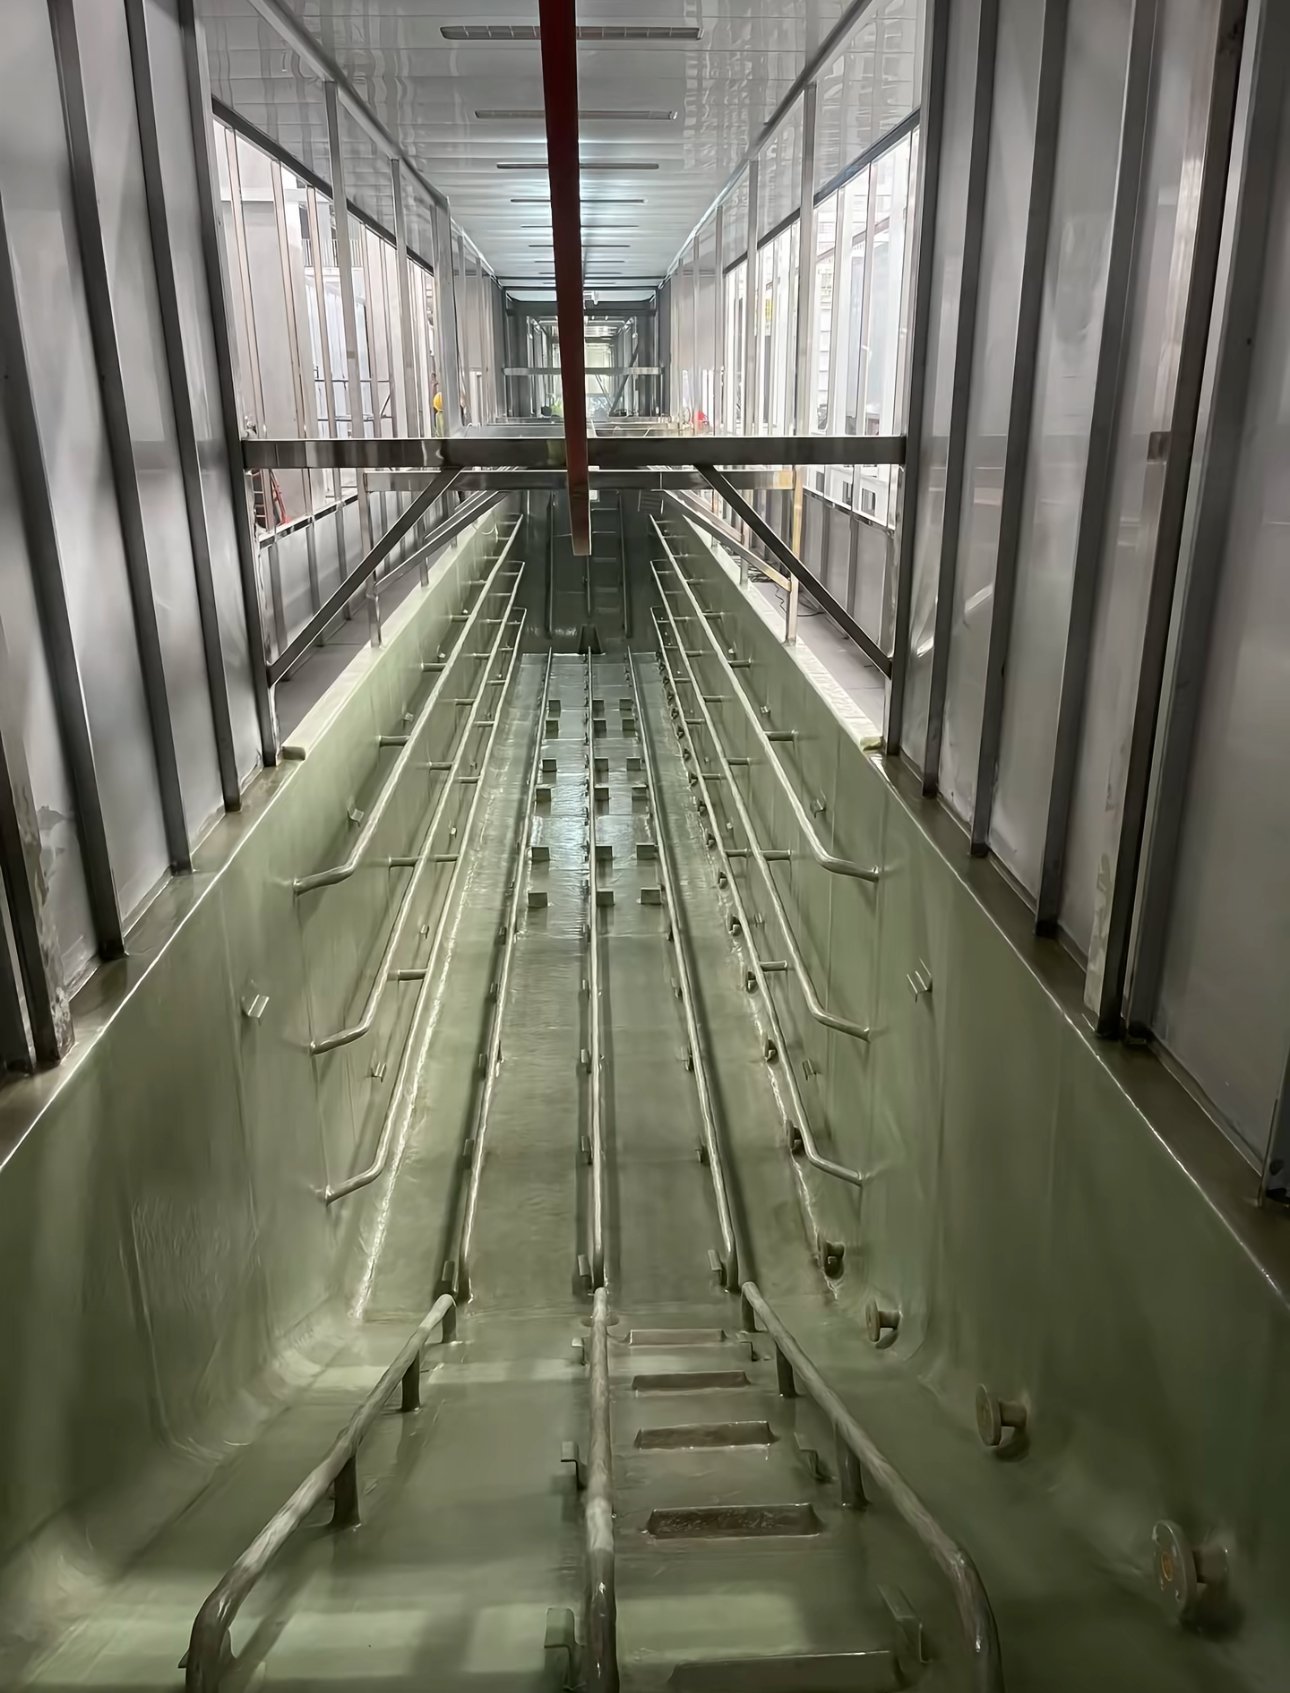
| Thông số | Dải điển hình cho sơn điện di catốt epoxy |
|---|---|
| Nhiệt độ bể | Khoảng 28-36 °C, duy trì bằng máy làm lạnh và bộ trao đổi nhiệt |
| Điện áp | Khoảng 200-400 V (một số sản phẩm từ 120 V) |
| Thời gian kết tủa | Khoảng 2-3 phút, bao gồm thời gian tăng áp |
| Hàm lượng rắn trong bể | Khoảng 10-21%, thường gần 18-20% |
| pH bể | Khoảng 5.4-6.0 |
| Độ dẫn điện bể | Khoảng 800-2,200 µS/cm tùy sản phẩm (danh định khoảng 1,300-1,700 µS/cm) |
| Độ dày màng sơn | Khoảng 15-25 µm trên chi tiết ô tô; loại epoxy chịu tải nặng dày hơn |
| Đóng rắn | Khoảng 175 °C nhiệt độ vật trong 15-20 phút; khung và vật đúc dày lâu hơn |
| Hiệu suất sử dụng sơn | Trên 95% với siêu lọc và rửa tuần hoàn kín |
Sơn điện di catốt đưa ít sắt từ vật liệu nền vào màng sơn hơn nhiều so với sơn điện di anốt và cho khả năng chống ăn mòn tốt hơn, vì vậy đây là lớp sơn lót tiêu chuẩn cho thân xe và chi tiết ô tô. Sơn điện di anốt được chọn khi cụm chi tiết có ổ bi, phớt hoặc bộ phận nhạy nhiệt khác, vì một số loại sấy được dưới khoảng 93 °C.
Hệ sơn nào phù hợp với chi tiết ô tô nào?
| Chi tiết | Hệ sơn thông dụng |
|---|---|
| Khung và chi tiết khung gầm | Phốt phát kẽm + sơn điện di catốt, thường kèm lớp sơn tĩnh điện hoàn thiện |
| Chi tiết hệ thống treo bằng gang | Phốt phát kẽm + sơn điện di + sơn tĩnh điện; vật đúc không có lớp phủ chuyển hóa thường không đạt thử phun muối |
| Khung ghế, cơ cấu ngả ghế và ray trượt | Phốt phát hoặc zirconi + sơn điện di, hoặc sơn tĩnh điện màng mỏng đều trên chi tiết dung sai chặt |
| Mâm xe thép | Phốt phát kẽm + sơn điện di catốt epoxy + sơn tĩnh điện |
| Mâm xe nhôm | Lớp phủ chuyển hóa không crom + sơn tĩnh điện, khoảng 60-80 µm |
| Lò xo cuộn và thanh cân bằng | Phốt phát kẽm + lớp sơn bột lót giàu kẽm + lớp sơn bột hoàn thiện |
| Chi tiết cơ điện nhỏ | Phun hạt hoặc phốt phát + sơn bột epoxy-polyester |
| Cụm chi tiết có phớt hoặc ổ bi | Sơn điện di anốt sấy nhiệt độ thấp |
| Khay và vỏ pin bằng nhôm | Làm sạch, tẩy khắc và khử oxit, chuyển hóa zirconi, sau đó sơn điện di hoặc sơn tĩnh điện |
Người mua ngành ô tô yêu cầu những thử nghiệm ăn mòn và bám dính nào?
Bản vẽ chi tiết ô tô thường quy định thử phun muối trung tính, thử bám dính cắt ô và ngày càng nhiều là thử ăn mòn chu kỳ theo tiêu chuẩn riêng của hãng xe. Bảng dưới đây liệt kê các thử nghiệm người mua hay yêu cầu nhất.
| Phương pháp thử nghiệm | Tiêu chuẩn | Những gì nó thể hiện |
|---|---|---|
| Phun muối trung tính | ISO 9227 NSS hoặc ASTM B117 (35 °C, 5% NaCl) | Độ lan gỉ từ vết rạch sau số giờ quy định |
| Độ bám dính cắt ô | ISO 2409 hoặc ASTM D3359 | ISO 2409: cấp 0 (không bong) đến cấp 5; ASTM D3359: 5B (không bong) đến 0B. Bảng dữ liệu sơn bột ô tô ghi ISO 2409 cấp 0 |
| Ăn mòn chu kỳ | Tiêu chuẩn chu kỳ của hãng xe như GMW14872, CETP 00.00-L-467 và VDA 621-415 | Ăn mòn dưới các pha muối, ẩm và khô xen kẽ; số chu kỳ quy định theo từng chi tiết |
Độ bền của một hệ sơn trong thử phun muối phụ thuộc vào từng lớp. Một loạt thử nghiệm đã công bố trên chi tiết treo bằng gang cầu cho kết quả như sau:
| Hệ thống sơn | Kết quả phun muối |
|---|---|
| Chỉ sơn tĩnh điện, không tiền xử lý | 100+ giờ |
| Phốt phát sắt + sơn tĩnh điện | 500+ giờ |
| Phốt phát kẽm + sơn tĩnh điện | 750+ giờ |
| Phốt phát sắt + sơn điện di + sơn tĩnh điện | 1,500+ giờ |
| Phốt phát kẽm + sơn điện di + sơn tĩnh điện | 2,000+ giờ |
Mức đạt của mỗi chi tiết do tiêu chuẩn chi tiết quy định, không phải do dây chuyền; dây chuyền phải duy trì đúng tiền xử lý, độ dày màng và điều kiện sấy mà tiêu chuẩn giả định.
Băng tải nào phù hợp với dây chuyền xử lý bề mặt chi tiết ô tô?
| Băng tải | Phù hợp với | Ghi chú |
|---|---|---|
| Xích treo trên cao (một ray) | Tiền xử lý phun liên tục, nhúng sơn điện di bằng đoạn xích hạ nhúng, buồng sơn tĩnh điện và lò sấy trên cùng một vòng | Tốc độ dây chuyền = chiều dài công đoạn chia cho thời gian yêu cầu tại công đoạn đó |
| Băng tải power-and-free | Dây chuyền cần vùng đệm, thời gian lưu khác nhau hoặc thao tác nhúng mà xích không thực hiện được | Các xe treo dừng và chạy độc lập |
| Chuyển tiếp vuông góc (dầm bước) | Dây chuyền nhúng cho sản lượng trung bình và cao | Cho phép đặt lò sấy phía trên khu tiền xử lý để tiết kiệm mặt bằng |
| Palăng lập trình | Sản lượng thấp hơn, nhiều loại vật liệu nền hoặc màu sắc | Thường đầu tư thấp hơn khi dưới khoảng 12 mẻ mỗi giờ |
Các phương án băng tải được so sánh chi tiết hơn trong bài xích treo trên cao vs băng tải sàn vs power-and-free.
MUSI đã thực hiện những dự án xử lý bề mặt ô tô nào?
| Dự án | Chi tiết | Phạm vi dây chuyền |
|---|---|---|
| Mexico, dây chuyền sơn thân xe | Thân xe SUV, bán tải và xe thương mại hạng nhẹ cho nhà máy lắp ráp của một hãng xe Trung Quốc | Tiền xử lý, buồng sơn khí lọc, lò sấy kèm làm mát, băng tải thân xe, xử lý khí thải và VOC; kỹ sư MUSI lắp đặt tại hiện trường |
| Việt Nam, dây chuyền sơn chi tiết xe tải | Chi tiết xe tải và xe thương mại cho nhà máy lắp ráp của một hãng xe Trung Quốc | Bể tiền xử lý có bơm kèm tủ điều khiển, băng tải treo, buồng phun, lò sấy, xử lý khí thải; kỹ sư MUSI lắp đặt tại hiện trường |
| Giang Tô, dây chuyền cơ cấu ngả ghế và ray trượt | Cơ cấu ngả ghế, ray trượt và chi tiết dập tinh sản lượng lớn | Tiền xử lý cho thép dập, móc treo mật độ cao, buồng sơn chi tiết nhỏ có thu hồi, lò sấy |
| Chiết Giang, dây chuyền chi tiết ô tô | Các bộ phận kim loại ô tô | Tiền xử lý nhiều công đoạn có lối đi bảo trì, băng tải xích, buồng phun, lò sấy, xử lý khí thải |
Các linh kiện chính trên những dây chuyền này như bơm tiền xử lý, đầu đốt, PLC và bộ truyền động có thể dùng thương hiệu quốc tế gồm Grundfos, Riello, Siemens và SEW-Eurodrive, cấu hình theo yêu cầu của khách hàng.
Những lỗi nào hay gặp nhất trên dây chuyền chi tiết ô tô?
| Vấn đề | Nguyên nhân | Cách phòng ngừa |
|---|---|---|
| Bám dính kém trên thép cán nóng | Vảy cán mà tẩy kiềm không loại bỏ được | Tẩy axit, tẩy điện phân hoặc phun hạt trước tiền xử lý |
| Màng mỏng và gỉ sớm ở mép cắt laser | Lớp oxit và mép sắc | Phun hạt hoặc tẩy axit mép cắt, bo tròn mép, hoặc sơn thêm lớp thứ hai |
| Rỗ và phồng rộp sau lò sấy | Chất lỏng hoặc túi khí bị kẹt sôi thoát ra | Lỗ thoát, hướng đặt chi tiết trên móc treo, chạy thử trước khi sản xuất |
| Khuyết tật trên chi tiết mạ kẽm | Mất nước quá nhanh trong lò sấy ngắn và nóng | Sấy nhẹ nhàng hơn sau lần rửa cuối |
| Bể sơn điện di không ổn định | Nước rửa cuối chưa xử lý quay về bể | Siêu lọc và rửa tuần hoàn kín bằng RO |
Cần gửi những gì để nhận báo giá?
| Thông tin | Tại sao điều này quan trọng |
|---|---|
| Bản vẽ chi tiết, kích thước và khối lượng lớn nhất | Quyết định kích thước bể, thiết kế móc treo và tải trọng băng tải |
| Sản lượng mỗi giờ hoặc mỗi ca | Quyết định tốc độ dây chuyền và số bể |
| Vật liệu nền: thép cán nguội, thép cán nóng, thép mạ kẽm, gang, nhôm | Quyết định công đoạn làm sạch, tẩy axit và lớp phủ chuyển hóa |
| Tiêu chuẩn lớp phủ và mục tiêu phun muối | Quyết định phốt phát hay zirconi, sơn điện di và lớp hoàn thiện |
| Kích thước nhà xưởng, tiện ích và giới hạn nước thải | Quyết định bố trí mặt bằng và hệ thống xử lý nước thải |
Kỹ sư MUSI phản hồi trong vòng 24 giờ; cấu hình và báo giá sẽ được gửi khi dữ liệu chi tiết của bạn đầy đủ. Mức ngân sách cho dây chuyền hoàn chỉnh có trong phân tích chi phí dây chuyền phủ hoàn chỉnh.
Câu hỏi thường gặp
Dây chuyền xử lý bề mặt chi tiết ô tô là gì? Đó là chuỗi các công đoạn làm sạch, phủ chuyển hóa, sơn điện di và sơn hoàn thiện để chuẩn bị và bảo vệ chi tiết ô tô bằng thép hoặc nhôm, được nối với nhau bằng băng tải và lò sấy.
Zirconi có tốt bằng phốt phát kẽm dưới lớp sơn điện di không? Zirconi tiết kiệm nhiệt, công đoạn và bùn thải, xử lý được kim loại hỗn hợp, nhưng trên thép cán nguội chỉ tiệm cận chứ không bằng phốt phát kẽm ba cation; tiêu chuẩn chống ăn mòn của chi tiết sẽ quyết định.
Sơn điện di ô tô cho độ dày màng bao nhiêu? Thường khoảng 15-25 µm trên chi tiết ô tô, sấy ở khoảng 175 °C trong 15-20 phút.
Tại sao phủ thêm sơn tĩnh điện lên sơn điện di? Sơn điện di vào được các hốc và tiết diện hộp mà sơn bột không tới được; sơn bột bổ sung độ dày, khả năng chống va đập sứt mẻ và chống tia UV ở bề mặt ngoài. Kết hợp cả hai cho kết quả phun muối lâu nhất.
Một dây chuyền có sơn được chi tiết thép, thép mạ kẽm và nhôm không? Có, với tiền xử lý zirconi hoặc tiền xử lý đa kim loại và thông số được kiểm tra cho từng loại vật liệu nền.
Cung cấp một dây chuyền mất bao lâu? Cấu hình tiêu chuẩn giao trong 30-60 ngày; dây chuyền sơn điện di và dây chuyền thiết kế riêng mất nhiều thời gian hơn, ngày giao được ghi trong hợp đồng.
Vị trí của MUSI Technology phù hợp ở đâu
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) thiết kế và chế tạo dây chuyền tiền xử lý, dây chuyền sơn điện di, dây chuyền sơn tĩnh điện và sơn nước, lò sấy cùng hệ thống xử lý bụi, VOC và nước thải đi kèm, tại Thường Châu, Trung Quốc. Đội ngũ kỹ thuật hình thành từ năm 2011 đã bàn giao 800+ dây chuyền sơn cho 500+ khách hàng tại 36 quốc gia. Hãy gửi bản vẽ chi tiết, sản lượng và tiêu chuẩn lớp phủ qua trang liên hệ để nhận báo giá theo cấu hình.
Được cung cấp bởi Lin Cong, Giám đốc Kỹ thuật, MUSI Technology
Gửi cho chúng tôi kích thước chi tiết, công suất và loại sơn — kỹ sư của chúng tôi phản hồi trong vòng 24 giờ, bố trí mặt bằng và ngân sách sẽ được gửi khi dữ liệu chi tiết của bạn đầy đủ. Liên hệ MUSI Technology hoặc xem qua dải thiết bị của chúng tôi.
Hướng dẫn kỹ thuật liên quan
- Dây chuyền tiền xử lý sơn tĩnh điện: Các công đoạn & Chi phí
Dây chuyền tiền xử lý tẩy dầu, rửa và biến đổi hóa học bề mặt kim loại trước khi sơn. Các sơ đồ ba, năm và bảy công đoạn, phosphat so với. - Dây chuyền sơn container BESS: Thông số kỹ thuật & Chống ăn mòn
Container lưu trữ năng lượng pin cần bảo vệ chống ăn mòn cấp C4 đến C5: phun bi đến Sa2.5, sơn lót giàu kẽm và sơn phủ polyester chịu thời tiết. - Đánh giá nhà máy dây chuyền sơn: Danh sách kiểm tra 20 điểm
Kiểm tra 20 điểm trước khi giao hàng dành cho người mua dây chuyền sơn: cần đo gì, cần yêu cầu gì bằng văn bản, cần thu thập tài liệu nào và những phát hiện nào nên. - Dây chuyền sơn bột bánh xe & khung gầm: Thông số kỹ thuật & Chi phí
Bánh xe và các chi tiết khung gầm mang các thông số chống ăn mòn và ngoại quan khắt khe nhất trong hoàn thiện ô tô. Lớp phủ chồng, mục tiêu filiform và phun muối, dây chuyền. - Sơn bột vs Phun chất lỏng: Chọn loại nào
So sánh sơn bột vs phun chất lỏng về chi phí, độ dày màng, dải màu, phát thải VOC, giới hạn nền và ứng dụng phù hợp nhất.