خط المعالجة السطحية لقطع السيارات: المعالجة المسبقة والترسيب الكهربائي والطبقة النهائية
إجابة سريعة: ينظّف خط المعالجة السطحية لقطع السيارات الفولاذَ بإزالة الشحوم القلوية (عادةً 30-70 °C لمدة 1-5 دقائق)، ثم يكوّن طبقة تحويل (فوسفات الزنك ثلاثي الكاتيونات عند نحو 48-55 °C لمدة 1-3 دقائق وبوزن 1.8-2.8 g/m²، أو الزركونيوم في درجة حرارة المحيط خلال 30-45 ثانية)، ويشطف بماء منزوع الأيونات، ثم يطبّق طبقة ترسيب كهربائي كاثودي (e-coat) بسمك نحو 15-25 µm عند 200-400 V، تُعالَج عند نحو 175 °C من درجة حرارة القطعة لمدة 15-20 دقيقة. وغالبًا ما تُضاف طبقة نهائية من المسحوق على قطع الشاسيه والتعليق؛ وفي سلسلة تجارب منشورة على قطع تعليق من الحديد الزهري المرن، بلغ نظام فوسفات الزنك + الترسيب الكهربائي + المسحوق 2,000+ ساعة في اختبار رذاذ الملح.
تبني MUSI Technology، الشركة المصنّعة لخطوط الطلاء في تشانغتشو بالصين، خطوط المعالجة السطحية لقطع السيارات بمعالجة مسبقة بالرش أو الغمر، وأحواض الترسيب الكهربائي، وأفران المعالجة، وكابينات الطبقة النهائية بالمسحوق أو السائل، والناقلات ضمن عقد واحد، وقد ورّدت خطوطًا للسيارات إلى مصانع المركبات وقطع الغيار في الصين وفيتنام والمكسيك.
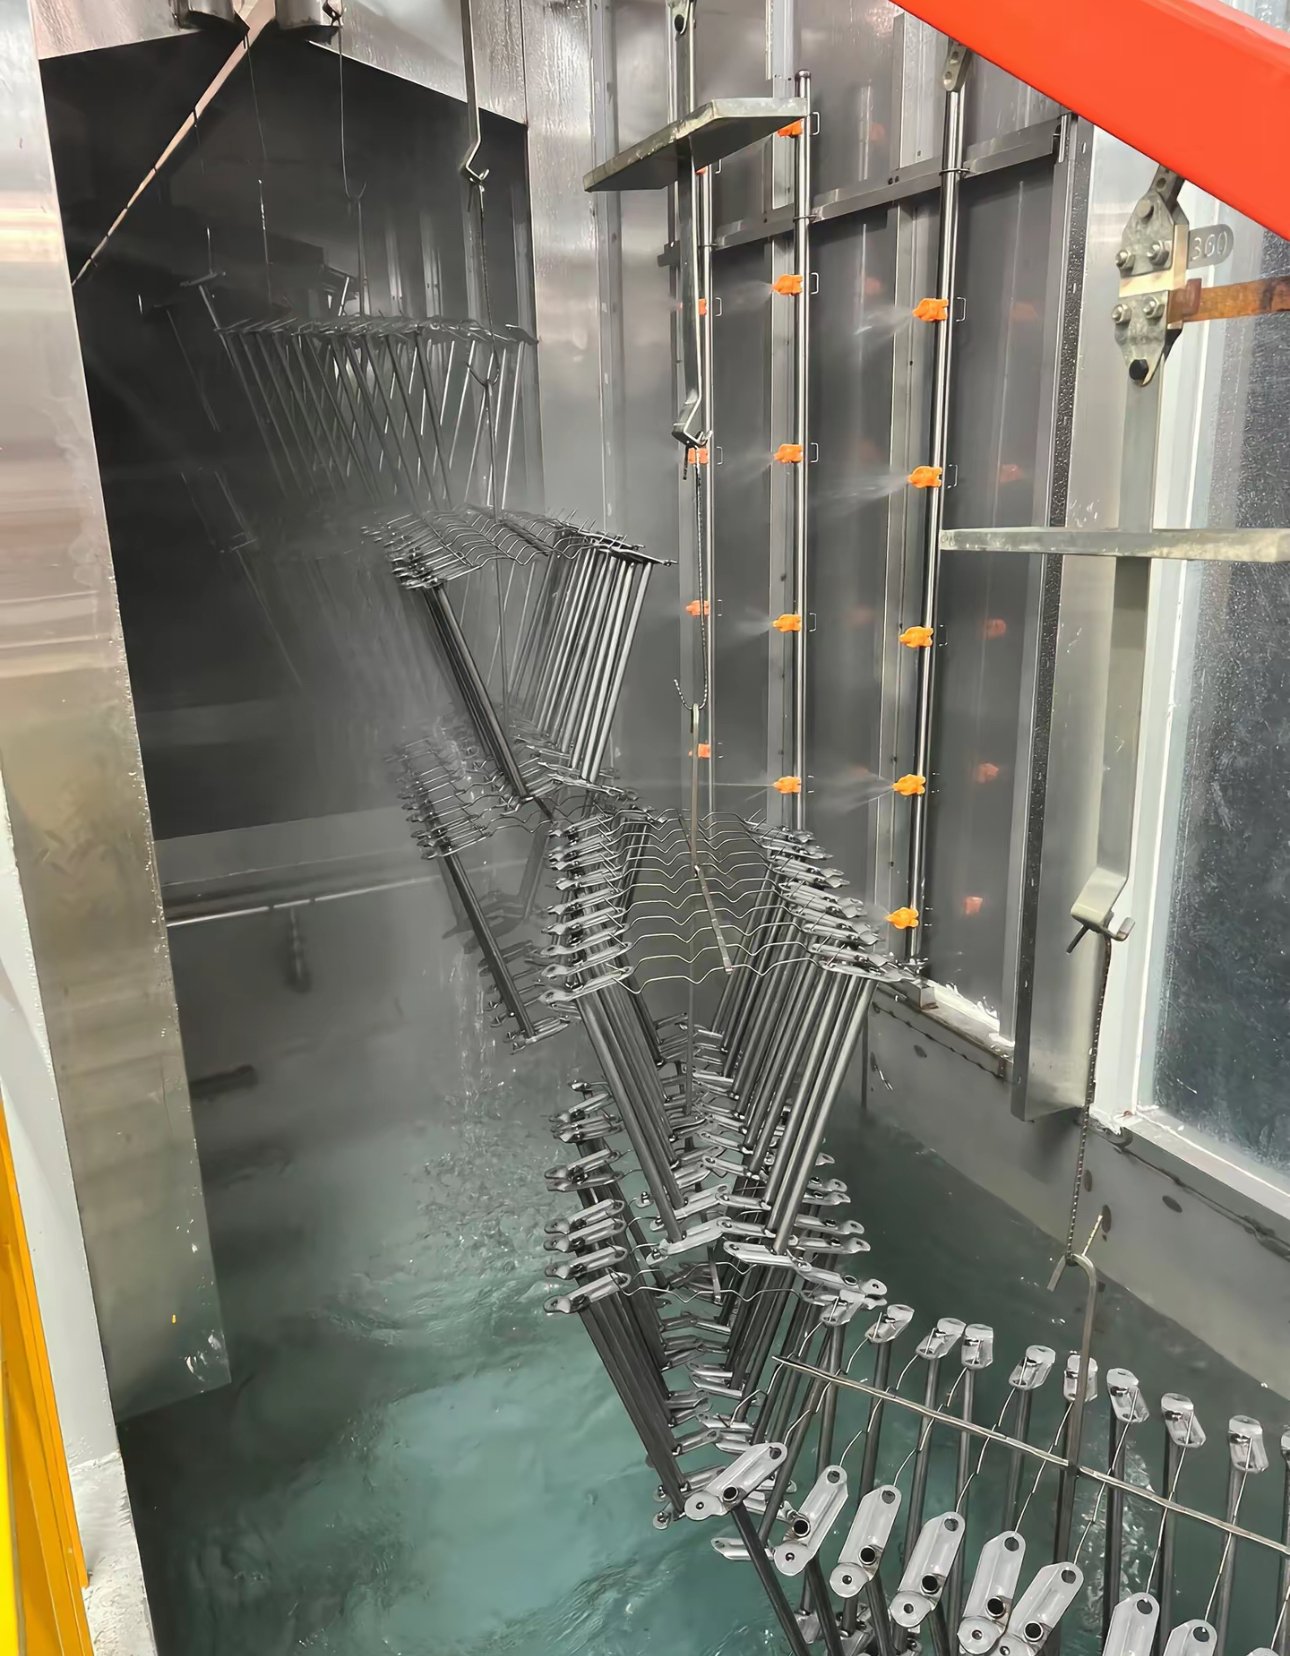
ما المراحل التي يتكوّن منها خط المعالجة السطحية لقطع السيارات؟
التسلسل التالي نموذجي لقطع السيارات الفولاذية التي تتلقى طبقة أساس بالترسيب الكهربائي. القيم هي نطاقات تشغيل نموذجية منشورة في صحائف البيانات الفنية لمورّدي الكيماويات والدهانات؛ أما الإعدادات الدقيقة فتحددها الكيمياء المختارة ومواصفة القطعة.
| المرحلة | درجة الحرارة النموذجية | الزمن النموذجي | الطريقة والتحكم |
|---|---|---|---|
| شطف مسبق بالماء الساخن أو إزالة شحوم مسبقة | تحددها الكيمياء | يحدده مستوى الاتساخ | رش؛ يزيل الزيت السائب واتساخات الورشة |
| إزالة الشحوم القلوية | 30-70 °C (المنتجات منخفضة الحرارة 30-40 °C) | 1-5 دقائق | رش أو غمر؛ تركيز المنظف نحو 10-50 g/L |
| شطف (مرتان على الأقل) | درجة الحرارة المحيطة | قصير | فيض بتدفق عكسي؛ يمنع انتقال القلويات |
| التنشيط (ملح التيتانيوم) | أقل من نحو 49 °C | 20-60 ثانية | رش أو غمر؛ يُستخدم قبل فوسفات الزنك |
| فوسفات الزنك (ثلاثي الكاتيونات) | نحو 48-55 °C | 60-180 ثانية | رش أو رش + غمر؛ وزن الطبقة 1.8-2.8 g/m² |
| أو طبقة تحويل بالزركونيوم | درجة حرارة المحيط، نحو 16-38 °C | 30-45 ثانية | رش أو غمر؛ الأس الهيدروجيني pH نحو 4.0-5.5 |
| شطف وشطف بماء منزوع الأيونات | درجة الحرارة المحيطة | قصير | توصيلية الشطف النهائي أقل من نحو 10 µS/cm قبل الترسيب الكهربائي |
| الترسيب الكهربائي الكاثودي | نحو 28-36 °C | 120 ثانية على الأقل | غمر؛ 200-400 V |
| شطف بالراشح الفائق | درجة الحرارة المحيطة | قصير | تدفق عكسي عائد إلى الحوض؛ شطف نهائي بماء منزوع الأيونات |
| فرن معالجة الترسيب الكهربائي | نحو 175 °C من درجة حرارة القطعة | 15-20 دقيقة | أطول للهياكل سميكة الجدران |
| طبقة نهائية بالمسحوق أو السائل ومعالجتها | المسحوق: نحو 160-180 °C من درجة حرارة القطعة | 10-20 دقيقة | رش كهروستاتيكي؛ وفق صحيفة بيانات المسحوق |
يضم خط فوسفات الزنك عادةً نحو سبع مراحل للمعالجة المسبقة؛ بينما يمكن أن يعمل خط الزركونيوم بأربع مراحل فقط. وتُوصَف معدات هذه المراحل في صفحتَي غسالة المعالجة المسبقة و خط الترسيب الكهربائي .
فوسفات الزنك أم الزركونيوم: أي معالجة مسبقة تناسب قطع السيارات؟
يُستخدم كلاهما تحت طبقة الترسيب الكهربائي في السيارات. فوسفات الزنك هي الأساس الراسخ منذ زمن طويل لأعلى متطلبات مقاومة التآكل؛ أما الزركونيوم فيوفّر الحرارة والمراحل والحمأة لكنه يتطلب قطعًا أنظف وشطفًا أدق.
| البند | فوسفات الزنك ثلاثي الكاتيونات | طبقة التحويل بالزركونيوم |
|---|---|---|
| درجة حرارة الحوض | نحو 48-55 °C | درجة الحرارة المحيطة |
| زمن التلامس | 1-3 دقائق | 30-45 ثانية |
| وزن الطلاء | نحو 1.8-2.8 g/m² | نحو 10-180 mg/m² حسب المعدن الأساس |
| مرحلة التنشيط | مطلوبة | غير مطلوبة |
| العدد النموذجي للمراحل | نحو 7 | 4 فقط |
| حمأة الفوسفات | حمأة فوسفاتية تحتوي على الزنك والنيكل والمنغنيز، تُعامَل عادةً كنفايات خطرة | أقل بكثير؛ تشير مقالة منشورة في القطاع إلى انخفاض لا يقل عن 80% |
| عمر الحوض | نحو 1-3 أشهر بين كل تفريغ وآخر | نحو 6-12 شهرًا أو أكثر |
| حمولات مختلطة من الفولاذ والمجلفن والألومنيوم | ممكنة بالتركيبة المناسبة | تُعالَج في حوض واحد |
| المخاطر الرئيسية | تكلفة التسخين، وإزالة الحمأة، والتنظيف الحمضي للأحواض | الصدأ الوميضي، وتراكم الحديد، وارتفاع وزن الطبقة إذا انحرف التركيز أو الزمن |
ينجح الزركونيوم عندما تخرج القطع من المنظف دون انقطاع في غشاء الماء، وعندما تمنع مرحلتا شطف على الأقل انتقال القلويات. وبعد التحول إلى الزركونيوم غالبًا ما يترسب الطلاء الكهربائي بسرعة أكبر عند الجهد نفسه، لذا يجب إعادة فحص قدرة الاختراق داخل الأنابيب والتجاويف.
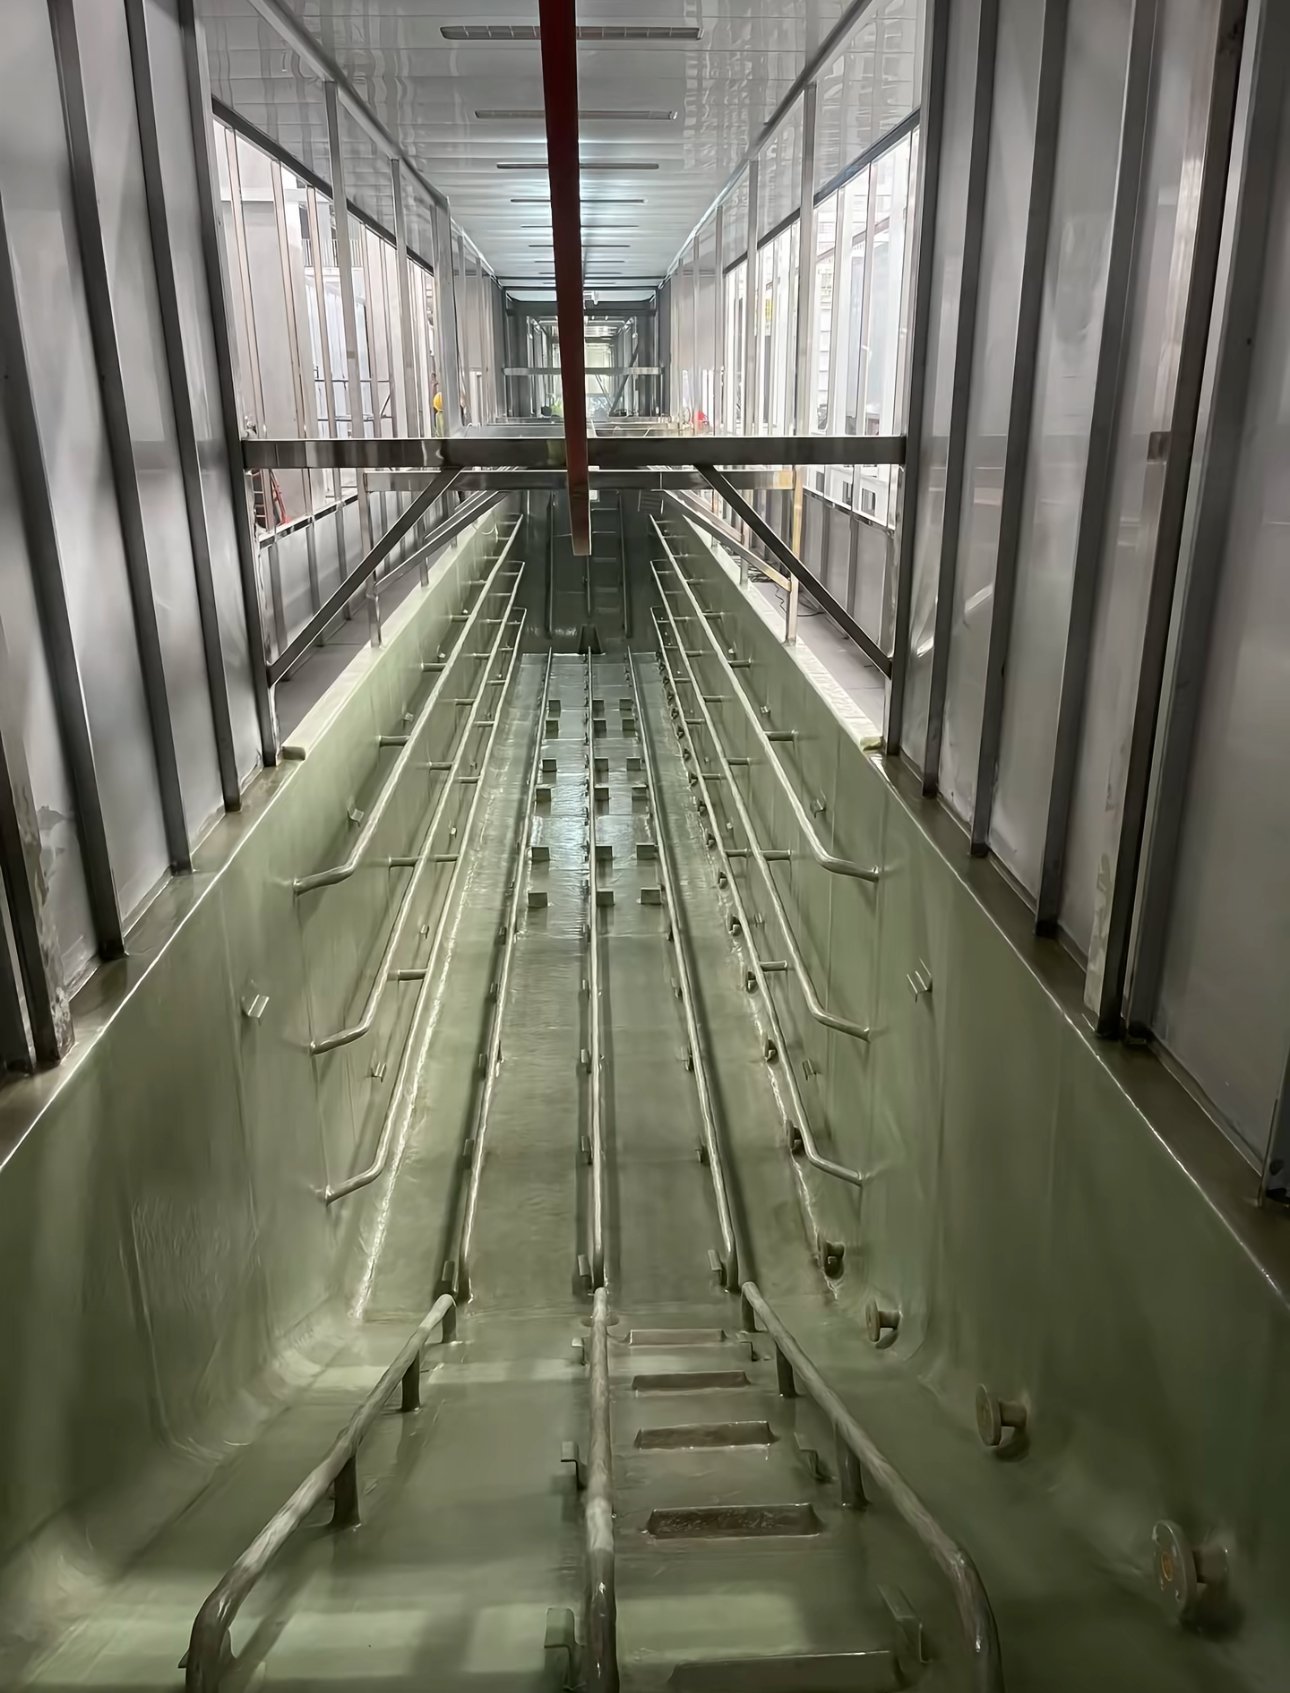
ما الإعدادات النموذجية للترسيب الكهربائي الكاثودي؟
| المعامل | النطاق النموذجي للترسيب الكهربائي الكاثودي الإيبوكسي |
|---|---|
| درجة حرارة الحوض | نحو 28-36 °C، تُثبّت بواسطة مبرّد ومبادل حراري |
| الجهد | نحو 200-400 V (بعض المنتجات بدءًا من 120 V) |
| زمن الترسيب | نحو 2-3 دقائق، بما في ذلك الرفع التدريجي للجهد |
| المواد الصلبة في الحوض | نحو 10-21%، وغالبًا قرابة 18-20% |
| الأس الهيدروجيني pH للحوض | نحو 5.4-6.0 |
| توصيلية الحوض | نحو 800-2,200 µS/cm حسب المنتج (القيمة الاسمية نحو 1,300-1,700 µS/cm) |
| سماكة الطبقة | نحو 15-25 µm على قطع السيارات؛ وأسمك في الدرجات الإيبوكسية للخدمة الشاقة |
| المعالجة | نحو 175 °C من درجة حرارة القطعة لمدة 15-20 دقيقة؛ وأطول للهياكل والمسبوكات السميكة |
| كفاءة استغلال الطلاء | أعلى من 95% مع الترشيح الفائق والشطف بدائرة مغلقة |
ينقل الترسيب الكهربائي الكاثودي من المعدن الأساس إلى الغشاء حديدًا أقل بكثير من الترسيب الأنودي، ويمنح مقاومة أفضل للتآكل، لذا فهو طبقة الأساس القياسية لهياكل السيارات وقطعها. ويُختار الترسيب الأنودي عندما تحتوي المجموعة على محامل أو مانعات تسرب أو قطع أخرى حساسة للحرارة، لأن بعض درجاته تُعالَج تحت نحو 93 °C.
أي نظام طلاء يناسب أي قطعة من قطع السيارات؟
| القطعة | النظام الشائع |
|---|---|
| الهياكل وقطع الشاسيه | فوسفات الزنك + ترسيب كهربائي كاثودي، غالبًا مع طبقة نهائية من المسحوق |
| قطع التعليق من الحديد الزهري | فوسفات الزنك + ترسيب كهربائي + مسحوق؛ والمسبوكات الخالية من طبقة التحويل تميل إلى الإخفاق في اختبار رذاذ الملح |
| هياكل المقاعد وآليات إمالة الظهر وسكك الانزلاق | فوسفات أو زركونيوم + ترسيب كهربائي، أو مسحوق بغشاء رقيق متجانس على القطع ذات التفاوتات الضيقة |
| العجلات الفولاذية | فوسفات الزنك + ترسيب كهربائي كاثودي إيبوكسي + مسحوق |
| العجلات الألومنيوم | طبقة تحويل خالية من الكروم + مسحوق، نحو 60-80 µm |
| النوابض الحلزونية وقضبان التثبيت | فوسفات الزنك + طبقة أساس مسحوقية غنية بالزنك + طبقة نهائية من المسحوق |
| القطع الكهروميكانيكية الصغيرة | سفع أو فوسفات + مسحوق إيبوكسي-بوليستر |
| المجموعات التي تحتوي على مانعات تسرب أو محامل | ترسيب كهربائي أنودي منخفض حرارة المعالجة |
| صواني وأغلفة البطاريات الألومنيوم | تنظيف، ثم حفر وإزالة أكاسيد، ثم تحويل بالزركونيوم، ثم ترسيب كهربائي أو مسحوق |
ما اختبارات التآكل والالتصاق التي يطلبها مشترو قطع السيارات؟
تشترط رسومات قطع السيارات عادةً اختبار رذاذ الملح المتعادل، واختبار الالتصاق بالقطع المتقاطع، وبشكل متزايد اختبار تآكل دوري وفق المعيار الخاص بالشركة المصنّعة للسيارات. يسرد الجدول الاختبارات التي يذكرها المشترون أكثر من غيرها.
| طريقة الاختبار | المعيار | ما يظهره |
|---|---|---|
| رشّ الملح المحايد | ISO 9227 NSS أو ASTM B117 (35 °C، 5% NaCl) | امتداد التآكل من الخدش بعد عدد محدد من الساعات |
| الالتصاق بالقطع المتقاطع | ISO 2409 أو ASTM D3359 | ISO 2409: من الدرجة 0 (لا تقشّر) إلى الدرجة 5؛ ASTM D3359: من 5B (لا انفصال) إلى 0B. وتذكر صحائف بيانات مساحيق السيارات الدرجة 0 وفق ISO 2409 |
| التآكل الدوري | معايير التآكل الدوري لدى مصنّعي السيارات مثل GMW14872 وCETP 00.00-L-467 وVDA 621-415 | تآكل تحت مراحل متناوبة من الملح والرطوبة والجفاف؛ ويُحدَّد عدد الدورات لكل قطعة |
تعتمد مدة صمود النظام في رذاذ الملح على كل طبقة. وقد أعطت سلسلة تجارب منشورة على قطع تعليق من الحديد الزهري المرن النتائج التالية:
| نظام الطلاء | نتيجة رذاذ الملح |
|---|---|
| مسحوق فقط، دون معالجة مسبقة | 100+ ساعة |
| فوسفات الحديد + مسحوق | 500+ ساعة |
| فوسفات الزنك + مسحوق | 750+ ساعة |
| فوسفات الحديد + ترسيب كهربائي + مسحوق | 1,500+ ساعة |
| فوسفات الزنك + ترسيب كهربائي + مسحوق | 2,000+ ساعة |
مستوى القبول لقطعة معينة تحدده مواصفة القطعة لا الخط؛ وعلى الخط أن يحافظ على المعالجة المسبقة وسمك الغشاء والمعالجة الحرارية التي تفترضها المواصفة.
أي ناقل يناسب خط المعالجة السطحية لقطع السيارات؟
| الناقل | مجال الاستخدام | ملاحظات |
|---|---|---|
| ناقل سلسلي علوي (أحادي السكة) | معالجة مسبقة مستمرة بالرش، وغمر في حوض الترسيب الكهربائي عبر مقطع هابط، وكابينة مسحوق وفرن على حلقة واحدة | سرعة الخط = طول المرحلة مقسومًا على الزمن المطلوب في تلك المرحلة |
| مدعوم بالطاقة وحر | الخطوط التي تحتاج إلى مناطق تخزين مؤقت أو أزمنة بقاء مختلفة أو غمر لا تستطيعه السلسلة | تتوقف الحاملات وتتحرك بشكل مستقل |
| نقل مربع (عارضة متحركة) | خطوط الغمر للأحجام المتوسطة والعالية | يسمح بوضع الفرن فوق منطقة المعالجة المسبقة لتوفير مساحة الأرضية |
| رافعات قابلة للبرمجة | أحجام أقل، أو عدة معادن أساس أو ألوان | استثمار أقل عادةً تحت نحو 12 حمولة في الساعة |
تتم مقارنة خيارات الناقلات بتفصيل أكبر في مقال السلسلة العلوية مقابل الحزام الأرضي مقابل power-and-free.
ما مشاريع المعالجة السطحية للسيارات التي نفّذتها MUSI؟
| المشروع | القطع | نطاق الخط |
|---|---|---|
| المكسيك، خط طلاء هياكل المركبات | هياكل سيارات SUV والبيكب والمركبات التجارية الخفيفة لمصنع تجميع تابع لشركة سيارات صينية | معالجة مسبقة، وكابينات طلاء بهواء مرشّح، وأفران تجفيف مع تبريد، وناقل للهياكل، ومعالجة العادم والمركبات العضوية المتطايرة (VOC)؛ ركّبها مهندسو MUSI في الموقع |
| فيتنام، خط طلاء قطع الشاحنات | قطع الشاحنات والمركبات التجارية لمصنع تجميع تابع لشركة سيارات صينية | أحواض معالجة مسبقة بمضخات مع خزانة تحكم، وناقل علوي، وكابينة رش، وفرن معالجة، ومعالجة العادم؛ ركّبها مهندسو MUSI في الموقع |
| جيانغسو، خط آليات إمالة المقاعد وسكك الانزلاق | آليات إمالة المقاعد وسكك الانزلاق والقطع المقطوعة بالتشكيل الدقيق بأحجام كبيرة | معالجة مسبقة للفولاذ المكبوس، وحمالات عالية الكثافة، وكابينة للقطع الصغيرة مع استرجاع المسحوق، وفرن معالجة |
| تشيجيانغ، خط قطع السيارات | قطع غيار السيارات المعدنية | معالجة مسبقة متعددة المراحل مع ممر صيانة، وناقل سلسلي، وكابينة رش، وفرن معالجة، ومعالجة العادم |
تتوفر المكوّنات الرئيسية في هذه الخطوط، مثل مضخات المعالجة المسبقة والمواقد ووحدات PLC ومحركات التشغيل، من علامات تجارية عالمية منها Grundfos وRiello وSiemens وSEW-Eurodrive، وتُهيّأ حسب مواصفات العميل.
ما المشكلات الأكثر شيوعًا في خطوط قطع السيارات؟
| المشكلة | السبب | طريقة الوقاية |
|---|---|---|
| ضعف الالتصاق على الفولاذ المدلفن على الساخن | قشور الدرفلة التي لا يستطيع التنظيف القلوي إزالتها | التخليل الحمضي أو التنظيف الإلكتروليتي أو السفع قبل المعالجة المسبقة |
| غشاء رقيق وصدأ مبكر على الحواف المقطوعة بالليزر | طبقة أكسيد وحواف حادة | سفع أو تخليل حافة القطع، أو تدوير الحواف، أو طبقة ثانية |
| حفر وفقاعات بعد الفرن | غليان سائل محبوس أو جيوب هوائية وخروجها | فتحات تصريف، واتجاه القطعة على الحمّالة، وتشغيلات تجريبية قبل الإنتاج |
| عيوب على القطع المجلفنة | جفاف سريع في فرن قصير وساخن | تجفيف ألطف بعد آخر شطف |
| حوض ترسيب كهربائي غير مستقر | إعادة ماء الشطف النهائي غير المعالج إلى الحوض | ترشيح فائق وشطف بدائرة مغلقة بالتناضح العكسي (RO) |
ما الذي يجب إرساله للحصول على عرض سعر؟
| المعلومات | لماذا هو مهم |
|---|---|
| رسومات القطع وأكبر مقاس ووزن | تحدد حجم الأحواض وتصميم الحمالات وحمولة الناقل |
| الإنتاج في الساعة أو في الوردية | يحدد سرعة الخط وعدد الأحواض |
| المعادن الأساس: مدلفن على البارد، مدلفن على الساخن، مجلفن، حديد زهري، ألومنيوم | تحدد التنظيف والتخليل وطبقة التحويل |
| مواصفة الطلاء وهدف رذاذ الملح | تحدد الاختيار بين الفوسفات والزركونيوم، والترسيب الكهربائي والطبقة النهائية |
| حجم المبنى والمرافق وحدود مياه الصرف | تحدد المخطط ومعالجة مياه الصرف |
يرد مهندسو MUSI خلال 24 ساعة؛ ويلي ذلك التكوين وعرض السعر بمجرد اكتمال بيانات القطع. وترد نطاقات الميزانية للخطوط الكاملة في تفصيل تكلفة خط الطلاء الكامل.
الأسئلة الشائعة
ما هو خط المعالجة السطحية لقطع السيارات؟ هو سلسلة مراحل التنظيف وطبقة التحويل والترسيب الكهربائي والطبقة النهائية التي تُعدّ قطع السيارات الفولاذية أو الألومنيوم وتحميها، ويربط بينها ناقل وأفران معالجة.
هل الزركونيوم جيد مثل فوسفات الزنك تحت الترسيب الكهربائي؟ يوفّر الزركونيوم الحرارة والمراحل والحمأة ويعالج المعادن المختلطة، لكنه على الفولاذ المدلفن على البارد يقترب من فوسفات الزنك ثلاثي الكاتيونات دون أن يضاهيها؛ والقرار لمواصفة التآكل الخاصة بالقطعة.
ما سمك الغشاء الذي يوفره الترسيب الكهربائي في السيارات؟ عادةً نحو 15-25 µm على قطع السيارات، مع معالجة عند نحو 175 °C لمدة 15-20 دقيقة.
لماذا يُضاف المسحوق فوق الترسيب الكهربائي؟ يصل الترسيب الكهربائي إلى التجاويف والمقاطع الصندوقية التي لا يصل إليها المسحوق؛ بينما يضيف المسحوق سمكًا ومقاومة للتشظي وللأشعة فوق البنفسجية على الأسطح الخارجية. ومعًا يحققان أطول نتائج في اختبار رذاذ الملح.
هل يمكن لخط واحد طلاء القطع الفولاذية والمجلفنة والألومنيوم؟ نعم، باستخدام معالجة مسبقة بالزركونيوم أو مخصصة للمعادن المختلطة وإعدادات مُتحقق منها لكل معدن أساس.
كم يستغرق توريد الخط؟ تُشحن التكوينات القياسية خلال 30-60 يومًا؛ أما خطوط الترسيب الكهربائي والخطوط المخصصة فتستغرق وقتًا أطول، ويُحدَّد الموعد في العقد.
أين تتلاءم MUSI Technology
تصمّم MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) وتصنّع في تشانغتشو بالصين خطوط المعالجة المسبقة، وخطوط الترسيب الكهربائي، وخطوط الطلاء بالمسحوق والسائل، وأفران المعالجة، وما يرافقها من أنظمة معالجة الغبار والمركبات العضوية المتطايرة ومياه الصرف. وقد سلّم فريقها الهندسي، الذي تأسس عام 2011، أكثر من 800 خط طلاء (800+) إلى أكثر من 500 عميل (500+) في 36 دولة. أرسل رسومات القطع والطاقة الإنتاجية ومواصفة الطلاء عبر صفحة الاتصال للحصول على عرض سعر مُهيّأ.
مقدَّم من Lin Cong، المدير الفني، MUSI Technology
أرسل لنا حجم القطعة والطاقة الإنتاجية ونوع الطلاء — يرد مهندسونا خلال 24 ساعة، ويتبع ذلك المخطط والميزانية بمجرد اكتمال بيانات قطعك. تواصل مع MUSI Technology أو تصفح مجموعة معداتنا.
الأدلة الفنية ذات الصلة
- خط المعالجة المسبقة للطلاء المسحوقي: المراحل والتكلفة
يقوم خط المعالجة المسبقة بإزالة الشحوم والشطف والتحويل الكيميائي لسطح المعدن قبل الطلاء. تخطيطات من ثلاث وخمس وسبع مراحل، الفوسفات مقابل. - خط طلاء حاويات BESS: المواصفات & التآكل
تحتاج حاويات تخزين طاقة البطاريات إلى حماية من التآكل بفئة C4 إلى C5: سفع بالكريات إلى درجة Sa2.5، وطبقة أساس غنية بالزنك، وطبقة علوية من البوليستر المقاوم للعوامل الجوية. - تدقيق مصنع خطوط الطلاء: قائمة تحقق من 20 نقطة
تدقيق قبل الشحن من 20 بندًا لمشتري خطوط الطلاء: ما يجب قياسه، وما يجب المطالبة به كتابيًا، وأي المستندات يجب جمعها، وأي النتائج ينبغي أن. - خط طلاء المسحوق للعجلات والهيكل: المواصفات والتكلفة
تحمل العجلات وأجزاء الهيكل أصعب مواصفات مقاومة التآكل والمظهر في تشطيب السيارات. طبقات الطلاء، وأهداف مقاومة الخيوط ورش الملح، والخط. - الطلاء البودري مقابل الرش السائل: أيهما تختار
مقارنة الطلاء البودري بالرش السائل من حيث التكلفة، وسماكة الطبقة، ومجموعة الألوان، وانبعاثات المركبات العضوية المتطايرة، وحدود الركيزة، والتطبيقات الأنسب.