Linha de tratamento de superfície para peças automotivas: pré-tratamento, e-coat e acabamento
Resposta rápida: Uma linha de tratamento de superfície para peças automotivas limpa o aço em desengraxe alcalino (normalmente 30-70 °C por 1-5 minutos), forma um revestimento de conversão (fosfato de zinco tricatiônico a cerca de 48-55 °C por 1-3 minutos e 1,8-2,8 g/m², ou zircônio à temperatura ambiente em 30-45 segundos), enxágua em água deionizada e depois aplica um e-coat catódico (cataforese) de cerca de 15-25 µm a 200-400 V, curado a cerca de 175 °C de temperatura da peça por 15-20 minutos. Em peças de chassi e suspensão costuma-se acrescentar uma camada de acabamento em pó; em uma série de ensaios publicados com peças de suspensão de ferro fundido nodular, fosfato de zinco + e-coat + pó atingiu mais de 2.000 horas de névoa salina.
A MUSI Technology, fabricante de linhas de pintura em Changzhou, China, constrói linhas de tratamento de superfície para peças automotivas com pré-tratamento por aspersão ou imersão, tanques de e-coat, fornos de cura, cabines de acabamento a pó ou líquido e transportadores em um único contrato, e já forneceu linhas automotivas para montadoras e fábricas de autopeças na China, no Vietnã e no México.
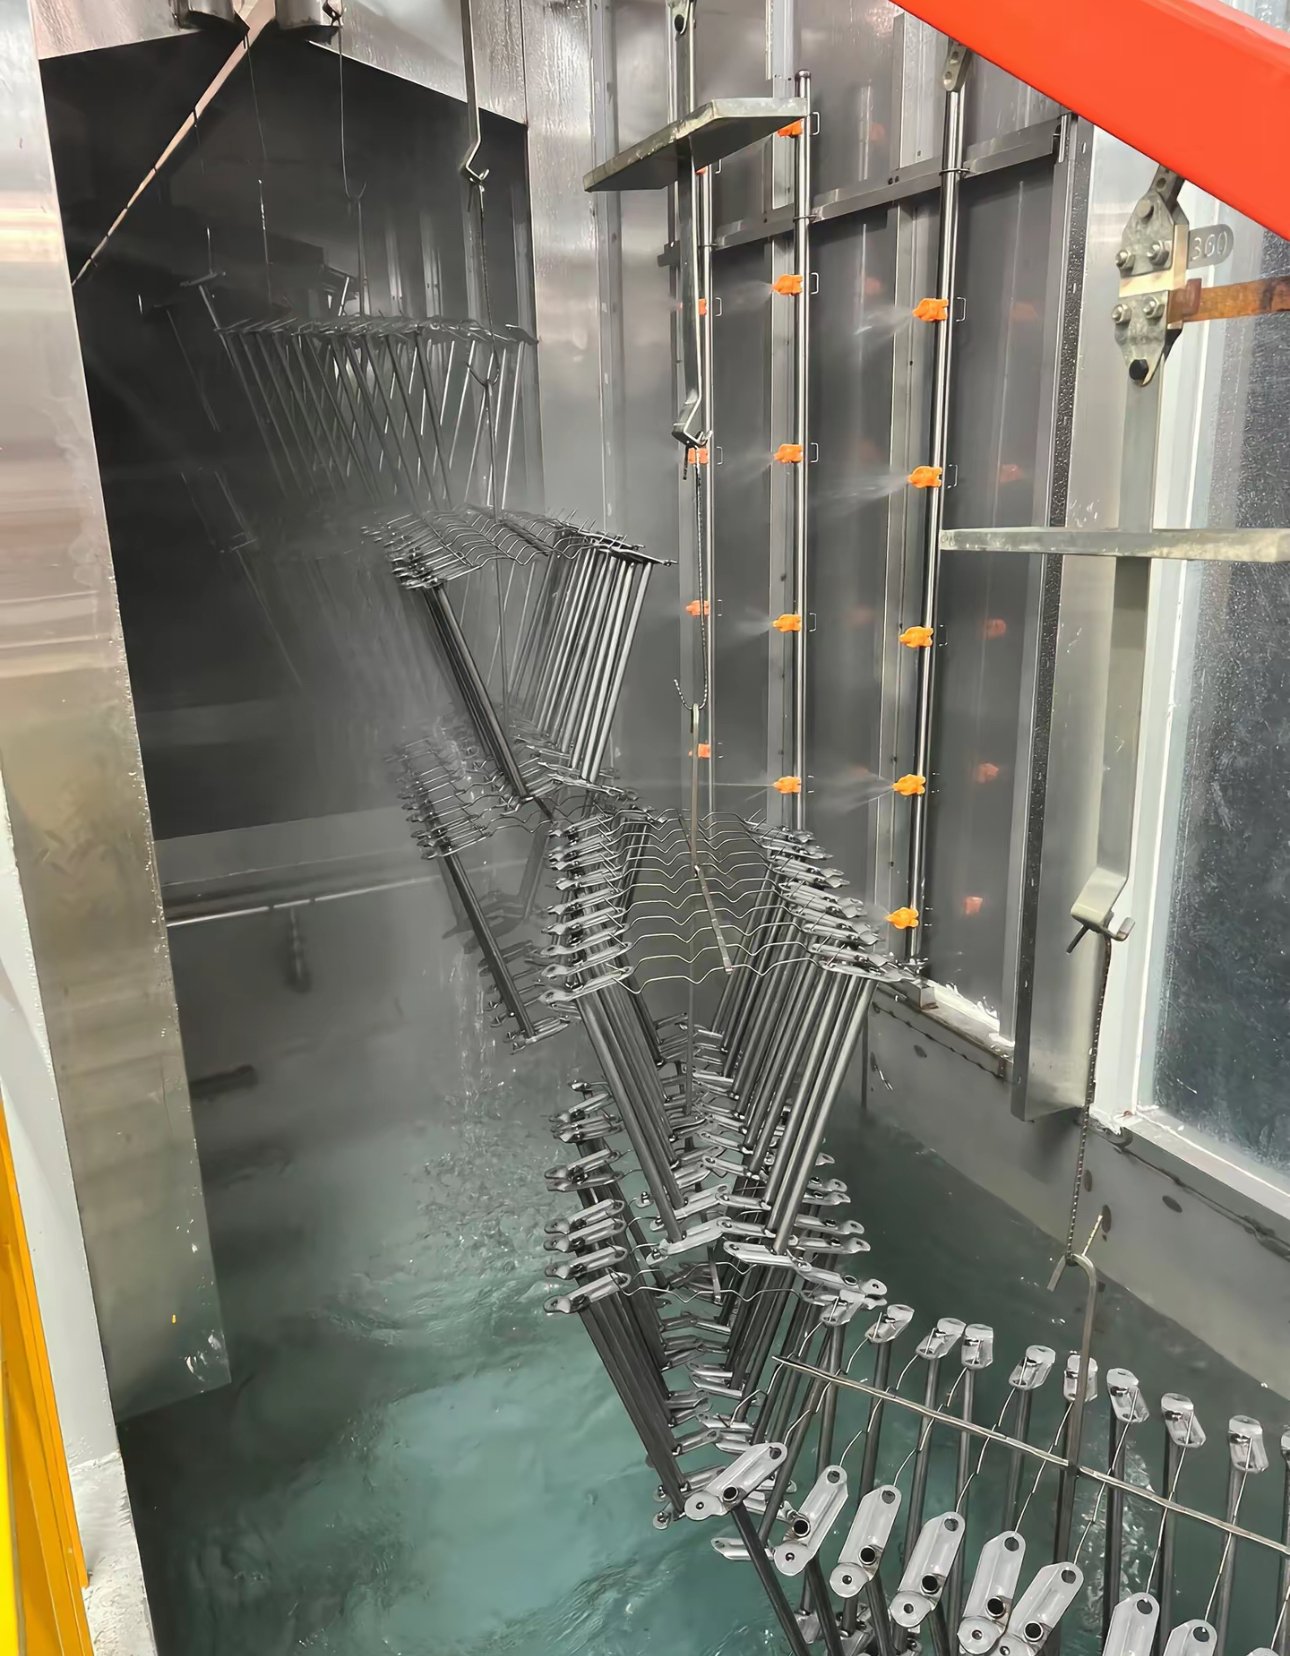
Quais etapas tem uma linha de tratamento de superfície para peças automotivas?
A sequência abaixo é típica para peças automotivas de aço que recebem primer de e-coat. Os valores são faixas de trabalho típicas publicadas nas fichas técnicas dos fornecedores de produtos químicos e tintas; os ajustes exatos dependem da química escolhida e da especificação da peça.
| Fase | Temperatura típica | Tempo típico | Método e controle |
|---|---|---|---|
| Pré-enxágue com água quente ou pré-desengraxe | Conforme a química | Conforme a carga de sujeira | Aspersão; remove óleo solto e sujeira de fábrica |
| Desengraxe alcalino | 30-70 °C (produtos de baixa temperatura 30-40 °C) | 1-5 min | Aspersão ou imersão; desengraxante cerca de 10-50 g/L |
| Enxágues (pelo menos dois) | Temperatura ambiente | Curto | Transbordo em contracorrente; evita o arraste de álcali |
| Ativação (sal de titânio) | Abaixo de cerca de 49 °C | 20-60 s | Aspersão ou imersão; usada antes do fosfato de zinco |
| Fosfato de zinco (tricatiônico) | Cerca de 48-55 °C | 60-180 s | Aspersão ou aspersão + imersão; peso de camada 1,8-2,8 g/m² |
| Ou revestimento de conversão de zircônio | Ambiente, cerca de 16-38 °C | 30-45 s | Aspersão ou imersão; pH cerca de 4,0-5,5 |
| Enxágues e enxágue com água DI | Temperatura ambiente | Curto | Condutividade do enxágue final abaixo de cerca de 10 µS/cm antes do e-coat |
| E-coat catódico (cataforese) | Cerca de 28-36 °C | Pelo menos 120 s | Imersão; 200-400 V |
| Enxágues com ultrafiltrado | Temperatura ambiente | Curto | Em contracorrente de volta ao tanque; enxágue final com água DI |
| Forno de cura de e-coat | Cerca de 175 °C de temperatura da peça | 15-20 min | Mais tempo para quadros de parede espessa |
| Acabamento a pó ou líquido e cura | Pó: cerca de 160-180 °C de temperatura da peça | 10-20 min | Pulverização eletrostática; conforme a ficha técnica do pó |
Uma linha de fosfato de zinco costuma ter cerca de sete estágios de pré-tratamento; uma linha de zircônio pode operar com apenas quatro. Os equipamentos destes estágios são descritos nas páginas de lavador de pré-tratamento e linha de e-coat deste site.
Fosfato de zinco ou zircônio: qual pré-tratamento para peças automotivas?
Ambos são usados sob o e-coat automotivo. O fosfato de zinco é a base consagrada para as metas de corrosão mais exigentes; o zircônio economiza calor, estágios e lodo, mas exige peças mais limpas e enxágue mais rigoroso.
| Item | Fosfato de zinco tricatiônico | Revestimento de conversão de zircônio |
|---|---|---|
| Temperatura do banho | Cerca de 48-55 °C | Temperatura ambiente |
| Tempo de contato | 1-3 min | 30-45 s |
| Peso do revestimento | Cerca de 1,8-2,8 g/m² | Cerca de 10-180 mg/m², conforme o substrato |
| Estágio de ativação | Necessário | Não necessário |
| Número típico de estágios | Cerca de 7 | Apenas 4 |
| Lodo de fosfato | Lodo de fosfato contendo zinco, níquel e manganês, geralmente tratado como resíduo perigoso | Muito menor; um artigo técnico publicado relata pelo menos 80% a menos |
| Vida útil do banho | Cerca de 1-3 meses entre descartes | Cerca de 6-12 meses ou mais |
| Cargas mistas de aço, galvanizado e alumínio | Possível com a formulação adequada | Em um único banho |
| Principais riscos | Custo de aquecimento, remoção de lodo, limpeza ácida dos tanques | Oxidação instantânea (flash rust), acúmulo de ferro, peso de camada elevado se a concentração ou o tempo variarem |
O zircônio funciona quando as peças saem do desengraxe sem quebra do filme de água e pelo menos dois enxágues evitam o arraste de álcali. Após a mudança para zircônio, o e-coat costuma depositar mais rápido com a mesma tensão, por isso o poder de penetração em tubos e cavidades deve ser verificado novamente.
Quais são os parâmetros típicos do e-coat catódico?
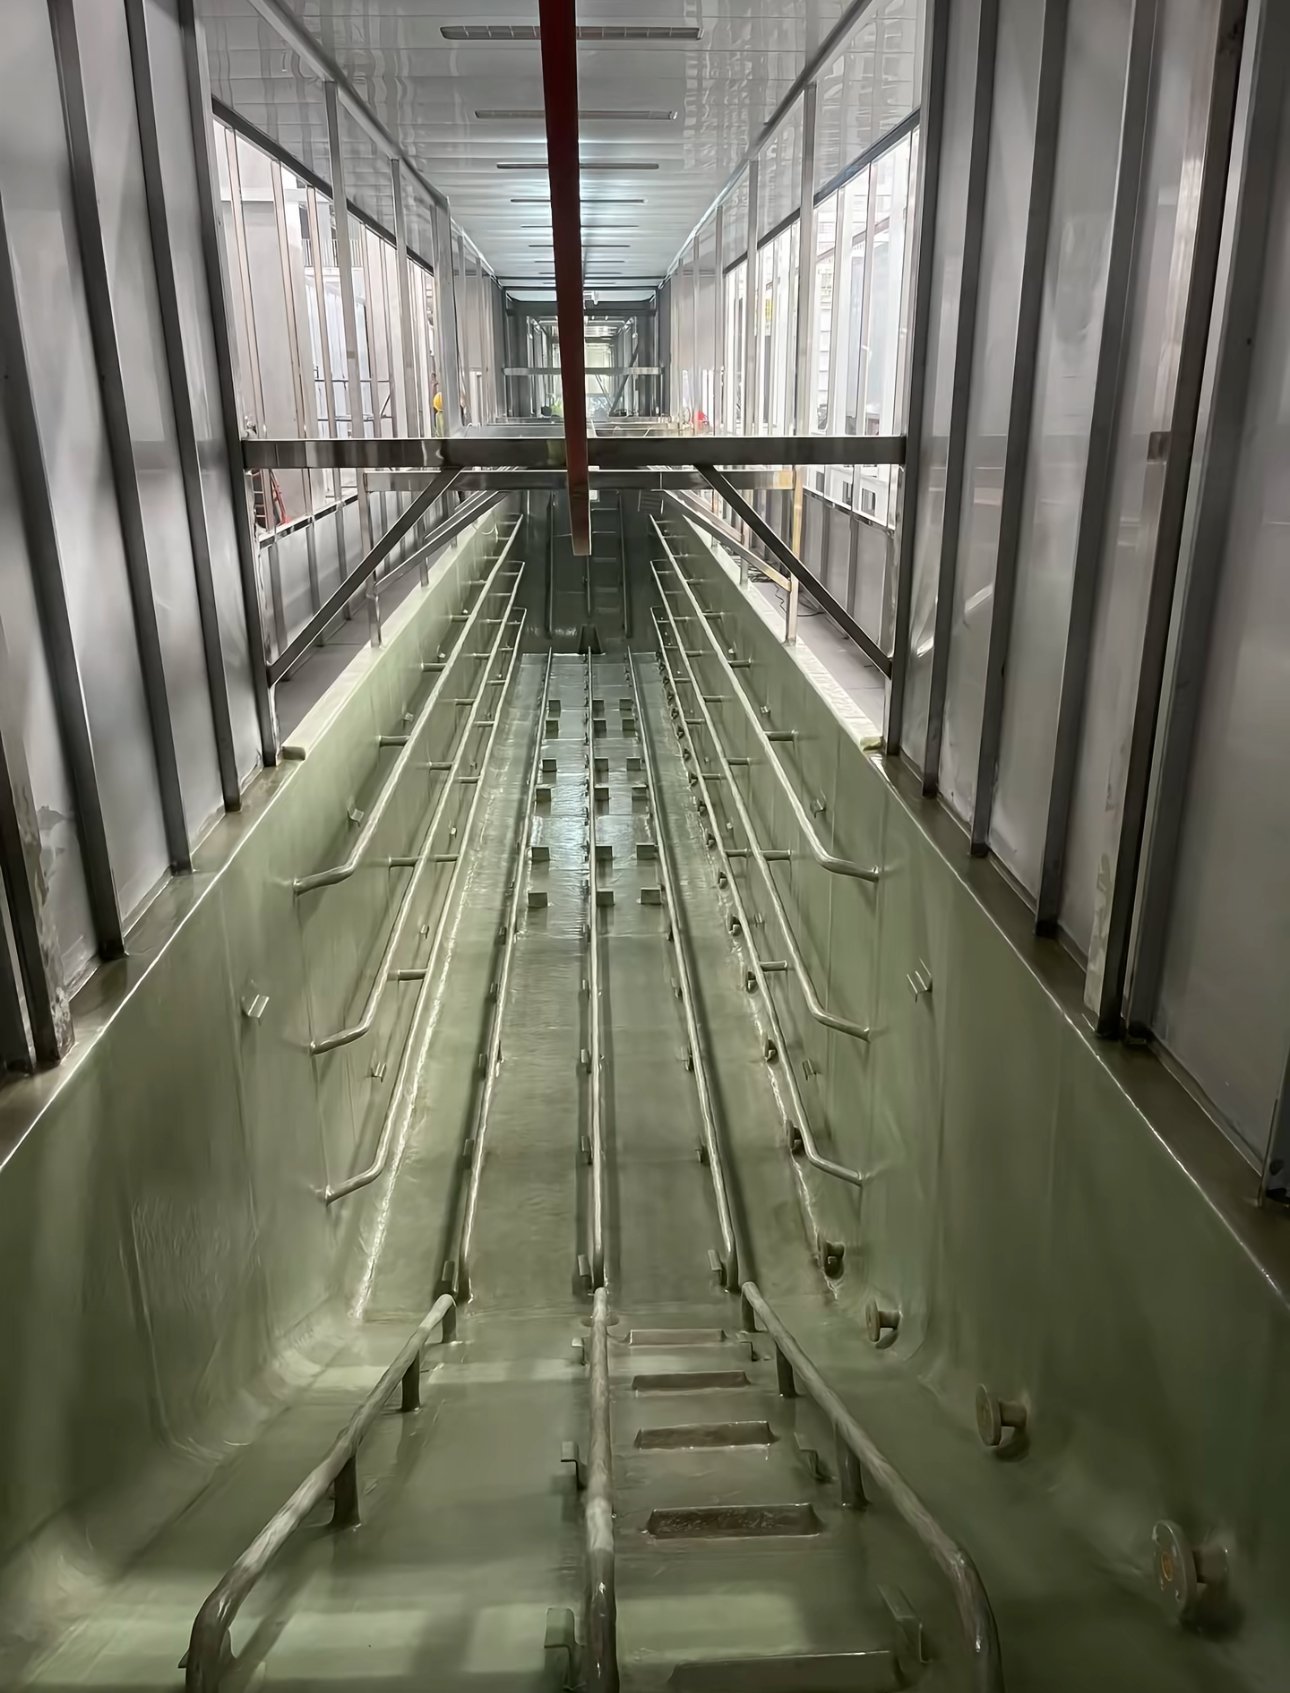
| Parâmetro | Faixa típica para e-coat catódico epóxi |
|---|---|
| Temperatura do banho | Cerca de 28-36 °C, mantida por chiller e trocador de calor |
| Voltagem | Cerca de 200-400 V (alguns produtos a partir de 120 V) |
| Tempo de deposição | Cerca de 2-3 min, incluindo a rampa de tensão |
| Sólidos do banho | Cerca de 10-21%, geralmente perto de 18-20% |
| pH do banho | Cerca de 5,4-6,0 |
| Condutividade do banho | Cerca de 800-2.200 µS/cm conforme o produto (nominal cerca de 1.300-1.700 µS/cm) |
| Espessura do filme | Cerca de 15-25 µm em peças automotivas; graus epóxi para serviço pesado mais espessos |
| Cura | Cerca de 175 °C de temperatura da peça por 15-20 min; quadros e fundidos espessos, mais tempo |
| Aproveitamento de tinta | Acima de 95% com ultrafiltração e enxágue em circuito fechado |
O e-coat catódico transfere muito menos ferro do substrato para o filme do que o e-coat anódico e oferece melhor resistência à corrosão, por isso é o primer padrão para carrocerias e peças automotivas. O e-coat anódico é escolhido quando um conjunto contém rolamentos, vedações ou outras peças sensíveis ao calor, pois alguns graus curam abaixo de cerca de 93 °C.
Qual sistema de revestimento serve para cada peça automotiva?
| Peça | Sistema usual |
|---|---|
| Quadros e peças de chassi | Fosfato de zinco + e-coat catódico, muitas vezes com acabamento a pó |
| Peças de suspensão de ferro fundido | Fosfato de zinco + e-coat + pó; fundidos sem revestimento de conversão tendem a reprovar na névoa salina |
| Estruturas de banco, reclinadores e trilhos deslizantes | Fosfato ou zircônio + e-coat, ou pó com filme fino e uniforme em peças de tolerância apertada |
| Rodas de aço | Fosfato de zinco + e-coat catódico epóxi + pó |
| Rodas de alumínio | Revestimento de conversão sem cromo + pó, cerca de 60-80 µm |
| Molas helicoidais e barras estabilizadoras | Fosfato de zinco + base de pó rica em zinco + acabamento a pó |
| Pequenas peças eletromecânicas | Jateamento ou fosfato + pó epóxi-poliéster |
| Conjuntos com vedações ou rolamentos | E-coat anódico de cura a baixa temperatura |
| Bandejas e carcaças de bateria de alumínio | Limpeza, decapagem e desoxidação, conversão de zircônio e depois e-coat ou pó |
Quais ensaios de corrosão e aderência os compradores automotivos exigem?
Os desenhos de peças automotivas geralmente exigem um ensaio de névoa salina neutra, um ensaio de aderência por corte em grade e, cada vez mais, um ensaio de corrosão cíclica pela norma própria da montadora. A tabela lista os ensaios mais citados pelos compradores.
| Método de teste | Norma | O que isso mostra |
|---|---|---|
| Névoa salina neutra | ISO 9227 NSS ou ASTM B117 (35 °C, 5% NaCl) | Avanço da corrosão a partir de um risco após um número definido de horas |
| Aderência por corte em grade | ISO 2409 ou ASTM D3359 | ISO 2409: do grau 0 (sem destacamento) ao grau 5; ASTM D3359: de 5B (sem remoção) a 0B. As fichas técnicas de pós automotivos indicam ISO 2409 grau 0 |
| Corrosão cíclica | Normas cíclicas de montadoras como GMW14872, CETP 00.00-L-467 e VDA 621-415 | Corrosão sob fases alternadas de sal, umidade e secagem; número de ciclos definido por peça |
A durabilidade de um sistema na névoa salina depende de cada camada. Uma série de ensaios publicados com peças de suspensão de ferro fundido nodular deu estes resultados:
| Sistema de revestimento | Resultado em névoa salina |
|---|---|
| Apenas pó, sem pré-tratamento | 100+ h |
| Fosfato de ferro + pó | 500+ h |
| Fosfato de zinco + pó | 750+ h |
| Fosfato de ferro + e-coat + pó | 1.500+ h |
| Fosfato de zinco + e-coat + pó | 2.000+ h |
O nível de aprovação de cada peça é definido pela especificação da peça, não pela linha; a linha precisa manter o pré-tratamento, a espessura de filme e a cura que a especificação pressupõe.
Qual transportador é adequado para uma linha de tratamento de superfície de peças automotivas?
| Transportador | Onde se aplica | Notas |
|---|---|---|
| Corrente aérea (monotrilho) | Pré-tratamento contínuo por aspersão, imersão de e-coat com trecho de mergulho, cabine de pó e forno em um único circuito | Velocidade da linha = comprimento do estágio dividido pelo tempo necessário nesse estágio |
| Power-and-free | Linhas que precisam de pulmões de acumulação, tempos de permanência diferentes ou uma imersão que a corrente não consegue fazer | Os carros param e partem de forma independente |
| Transferência quadrada (walking beam) | Linhas de imersão para volumes médios e altos | Permite instalar o forno acima do pré-tratamento para economizar área |
| Talhas programáveis | Volumes menores, vários substratos ou cores | Geralmente menor investimento abaixo de cerca de 12 cargas por hora |
As opções de transportador são comparadas em mais detalhes em corrente aérea vs. esteira de piso vs. power-and-free.
Quais projetos de tratamento de superfície automotivo a MUSI já entregou?
| Projeto | Peças | Escopo da linha |
|---|---|---|
| México, linha de pintura de carrocerias | Carrocerias de SUVs, picapes e veículos comerciais leves para a fábrica de montagem de uma montadora chinesa | Pré-tratamento, cabines de pintura com ar filtrado, fornos de secagem com resfriamento, transportador de carrocerias, exaustão e tratamento de COV; instalado no local por engenheiros da MUSI |
| Vietnã, linha de pintura de peças de caminhão | Peças de caminhões e veículos comerciais para a fábrica de montagem de uma montadora chinesa | Tanques de pré-tratamento com bombeamento e painel de controle, transportador aéreo, cabine de pintura, forno de cura, tratamento de exaustão; instalado no local por engenheiros da MUSI |
| Jiangsu, linha de reclinadores de banco e trilhos deslizantes | Reclinadores de banco, trilhos deslizantes e peças de corte fino em alto volume | Pré-tratamento para aço estampado, gancheiras de alta densidade, cabine para peças pequenas com recuperação, forno de cura |
| Zhejiang, linha de peças automotivas | Peças metálicas automóveis | Pré-tratamento multiestágio com passarela de manutenção, transportador de corrente, cabine de pintura, forno de cura, tratamento de exaustão |
Os componentes principais dessas linhas, como bombas de pré-tratamento, queimadores, CLPs e acionamentos, estão disponíveis de marcas internacionais como Grundfos, Riello, Siemens e SEW-Eurodrive, configuráveis conforme a especificação do cliente.
O que mais costuma dar errado em linhas de peças automotivas?
| Problema | Causa | Como evitar |
|---|---|---|
| Baixa aderência em aço laminado a quente | Carepa de laminação que a limpeza alcalina não consegue remover | Decapagem, limpeza eletrolítica ou jateamento antes do pré-tratamento |
| Filme fino e ferrugem precoce em bordas cortadas a laser | Camada de óxido e arestas vivas | Jatear ou decapar a borda cortada, arredondar arestas ou aplicar uma segunda demão |
| Crateras e bolhas após o forno | Líquido retido ou bolsões de ar que fervem e escapam | Furos de drenagem, orientação da peça na gancheira, testes antes da produção |
| Defeitos em peças galvanizadas | Desidratação rápida em um forno curto e quente | Secagem mais suave após o último enxágue |
| Banho de e-coat instável | Água do enxágue final sem tratamento devolvida ao tanque | Ultrafiltração e enxágue em circuito fechado com osmose reversa |
O que enviar para solicitar uma cotação?
| Informação | Por que isso importa |
|---|---|
| Desenhos das peças, maior tamanho e peso | Define o tamanho dos tanques, o projeto das gancheiras e a carga do transportador |
| Produção por hora ou por turno | Define a velocidade da linha e o número de tanques |
| Substratos: laminado a frio, laminado a quente, galvanizado, ferro fundido, alumínio | Define a limpeza, a decapagem e o revestimento de conversão |
| Especificação do revestimento e meta de névoa salina | Define fosfato ou zircônio, e-coat e acabamento |
| Tamanho do galpão, utilidades e limites de efluentes | Define o layout e o tratamento de efluentes |
Os engenheiros da MUSI respondem em até 24 horas; a configuração e a cotação seguem assim que os dados das suas peças estiverem completos. As faixas de orçamento para linhas completas estão na Análise detalhada de custos da linha de revestimento completa.
Perguntas Frequentes
O que é uma linha de tratamento de superfície para peças automotivas? É a sequência de estágios de limpeza, revestimento de conversão, e-coat e acabamento que prepara e protege peças automotivas de aço ou alumínio, interligados por um transportador e fornos de cura.
O zircônio é tão bom quanto o fosfato de zinco sob o e-coat? O zircônio economiza calor, estágios e lodo e aceita metais mistos, mas em aço laminado a frio ele se aproxima do fosfato de zinco tricatiônico sem igualá-lo; quem decide é a especificação de corrosão da peça.
Qual espessura de filme o e-coat automotivo proporciona? Normalmente cerca de 15-25 µm em peças automotivas, curados a cerca de 175 °C por 15-20 minutos.
Por que aplicar pó sobre o e-coat? O e-coat alcança cavidades e perfis fechados que o pó não alcança; o pó acrescenta espessura, resistência a lascamento e resistência UV nas superfícies externas. Juntos, eles dão os melhores resultados em névoa salina.
Uma única linha pode revestir peças de aço, galvanizadas e de alumínio? Sim, com pré-tratamento de zircônio ou para metais mistos e ajustes verificados para cada substrato.
Quanto tempo leva o fornecimento de uma linha? Configurações padrão são embarcadas em 30-60 dias; linhas de e-coat e personalizadas levam mais tempo e a data é fixada no contrato.
Onde a MUSI Technology se encaixa
A MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) projeta e constrói em Changzhou, China, linhas de pré-tratamento, linhas de e-coat, linhas de pintura a pó e líquida, fornos de cura e os sistemas associados de tratamento de poeira, COV e efluentes. Sua equipe de engenharia, formada em 2011, já entregou mais de 800 linhas de pintura a mais de 500 clientes em 36 países. Envie os desenhos das peças, a produção e a especificação de revestimento através da página de contato para receber uma cotação configurada.
Fornecido por Lin Cong, Diretor Técnico, MUSI Technology
Envie-nos o tamanho da peça, a produção e o tipo de pintura — nossos engenheiros respondem em até 24 horas, e o layout e o orçamento vêm assim que os dados das suas peças estiverem completos. Contacte a MUSI Technology ou explore a nossa gama de equipamentos.
Guias técnicos relacionados
- Linha de Pré-tratamento para Pintura a Pó: Etapas e Custo
Uma linha de pré-tratamento desengordura, enxágua e converte quimicamente a superfície metálica antes do revestimento. Layouts de três, cinco e sete estágios, fosfato versus. - Linha de Revestimento para Contêineres BESS: Especificação & Corrosão
Contêineres de armazenamento de energia em baterias exigem proteção anticorrosiva C4 a C5: jateamento com granalha até Sa2.5, primer rico em zinco e acabamento em poliéster resistente às intempéries. - Auditoria de fábrica de linhas de pintura: checklist de 20 pontos
Uma auditoria pré-embarque de 20 pontos para compradores de linhas de pintura: o que medir, o que exigir por escrito, quais documentos reunir e quais constatações devem. - Linha de Revestimento em Pó para Rodas e Chassi: Especificações e Custo
Rodas e peças de chassis possuem as especificações mais rigorosas de corrosão e aparência no acabamento automotivo. Camadas de revestimento, metas de filiforme e névoa salina, linha. - Revestimento em pó vs spray líquido: qual escolher
Revestimento em pó vs spray líquido comparados em custo, espessura do filme, gama de cores, emissões de VOC, limites de substrato e aplicações mais adequadas.