
Estudo de caso: Linha de pintura de carrocerias de veículos, México
Resumo
Uma linha de pintura de carrocerias de veículos para a fábrica de montagem mexicana de uma grande montadora chinesa no estado de Hidalgo, que iniciou a produção em 2017 com SUVs e, até 2025, montava mais de vinte modelos, incluindo picapes, caminhões leves, vans e um carro elétrico. A linha é construída em torno do ar controlado das cabines, com insuflamento e exaustão filtrados mantendo as cabines limpas e equilibradas, janelas de visualização para os operadores e um transportador de carrocerias que conduz cada carroceria por pré-tratamento, pintura, secagem e resfriamento em uma sequência fixa. A linha atende à produção de veículos na fábrica em 2026.
Contexto do Projeto
O cliente é a fábrica de montagem mexicana de um grande fabricante automóvel chinês, no estado de Hidalgo. Iniciou a produção em 2017 com SUVs e, em 2025, montava mais de vinte modelos, desde SUVs e pickups a camiões ligeiros, furgonetas e um carro elétrico, com uma expansão em curso para duplicar a sua capacidade. A MUSI forneceu uma linha de pintura de carroçarias para a fábrica.
A fábrica monta e distribui veículos da marca JAC no México, atualmente os modelos J4, SEI2 e SEI3, com outros modelos em preparação, e anunciou um investimento para dobrar sua capacidade.
O Desafio
As carroçarias dos veículos são a superfície pintada mais visível que uma fábrica de automóveis produz. Todos os painéis têm de sair com a mesma cor, brilho e espessura de película, o pó tem de ser mantido afastado da tinta húmida, e a oficina de pintura tem de acompanhar o ritmo de uma fábrica de montagem que está a adicionar modelos e linhas.
Solução da MUSI
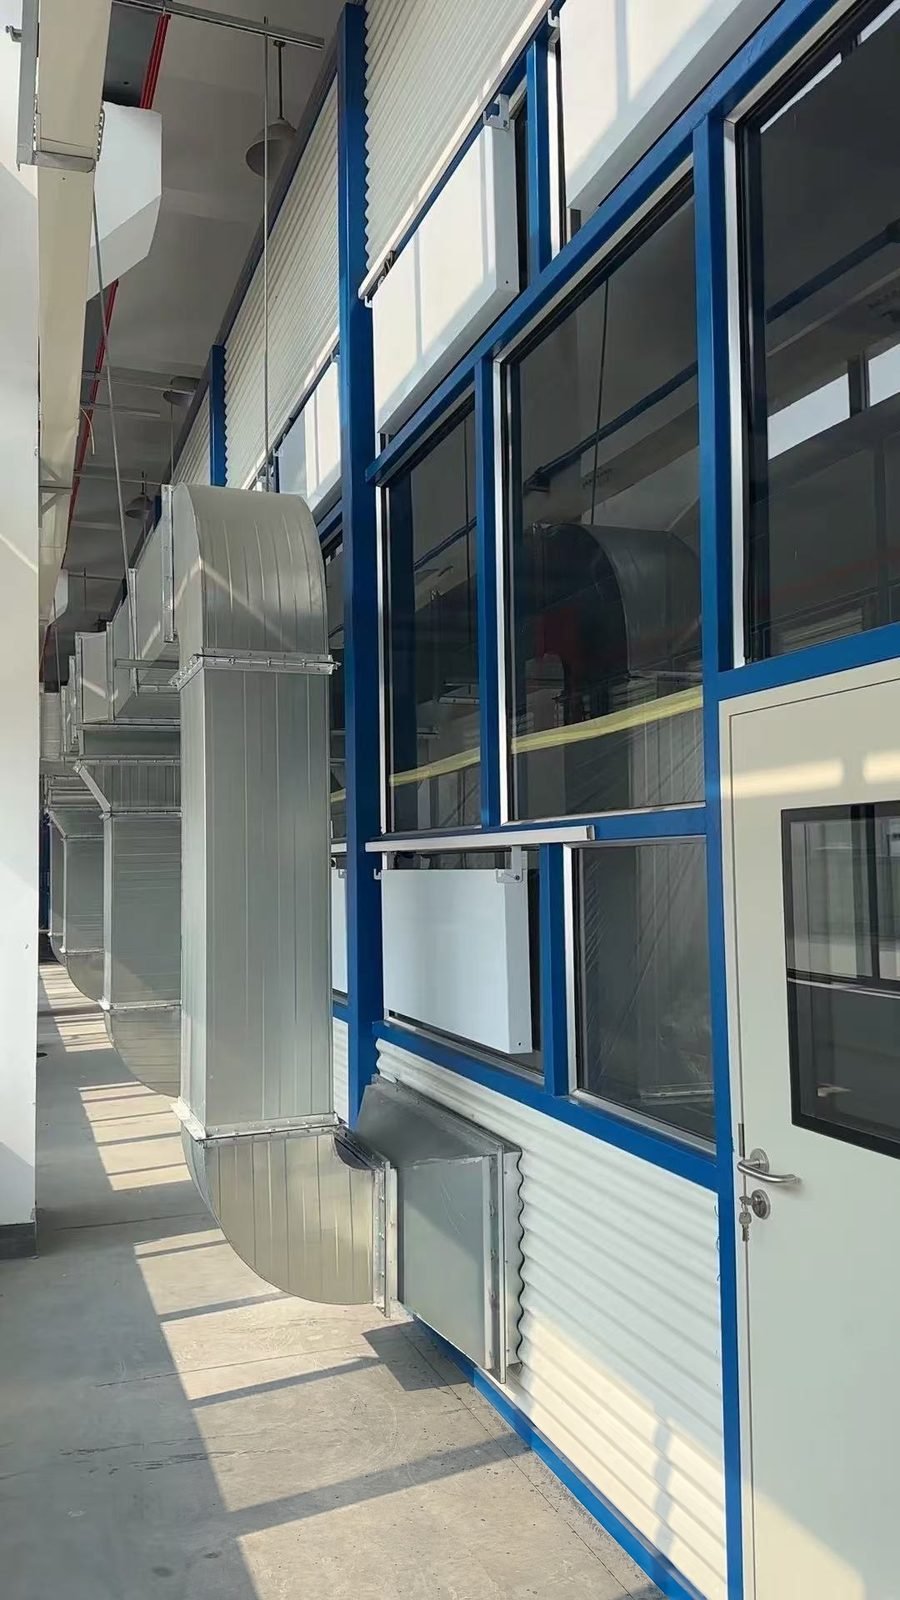
A MUSI forneceu uma linha de pintura de carroçarias construída em torno de ar de cabine controlado: ar de insuflação filtrado e exaustão mantêm as cabines limpas e equilibradas, janelas de visualização permitem aos operadores observar a pulverização, e o transportador conduz cada carroçaria através do pré-tratamento, pintura, secagem e arrefecimento numa sequência fixa.
Âmbito do equipamento
- Pré-tratamento para carroçarias de veículos
- Cabines de pintura com insuflação e exaustão de ar filtrado
- Fornos de secagem e arrefecimento
- Transportador de carroçarias
- Tratamento de exaustão e COV
Resultados
A linha serve a produção de veículos na fábrica, pintando carroçarias dos modelos aí montados.
Lógica de seleção: por que esta configuração
O equilíbrio do ar das cabines foi definido como o centro do projeto porque, em uma linha de carrocerias, poeira na película e desvio de cor entre painéis são as causas de rejeição, e ambas vêm do ar desequilibrado ou não filtrado das cabines. Especificou-se um transportador de carrocerias de sequência fixa em vez de carrinhos de transferência porque uma fábrica de montagem que adiciona modelos precisa de um takt constante, e janelas de visualização foram incluídas para que os operadores verifiquem a pulverização sem entrar na cabine.
Escopo de fornecimento e componentes principais
| Item | Especificação | Notas |
|---|---|---|
| Pré-tratamento | Para carrocerias de veículos | |
| Cabines de pintura | Insuflamento e exaustão de ar filtrado, janelas de visualização | |
| Fornos de secagem | Com arrefecimento | |
| Transportador de carroçarias | Sequência fixa através de pré-tratamento, pintura, secagem, arrefecimento | |
| Tratamento de exaustão e COV |
Componentes principais
Os componentes principais estão disponíveis de marcas internacionais, configuráveis conforme a especificação do cliente, para que as peças sobressalentes possam ser obtidas localmente ao longo da vida útil da linha. Os nomes de marcas abaixo são as opções usuais para este tipo de equipamento; as marcas efetivamente instaladas são fixadas na especificação do contrato.
| Componente | Marcas disponíveis sob consulta |
|---|---|
| Pistolas de líquido automáticas, bombas e proporcionadores 2K | Graco ProMix 2KS, Sames Airmix, WAGNER AirCoat, Nordson, Binks (Carlisle Fluid Technologies) |
| Robôs de pintura | ABB IRB 5500, FANUC P-350iA, Yaskawa MOTOMAN MPX series, KUKA, Kawasaki |
| Meios filtrantes de teto e admissão da cabine | Freudenberg Viledon, AAF SureStop, Camfil, MANN+HUMMEL |
| Queimadores a gás de forno e secador | Riello RS series, Weishaupt monarch WM-G, Baltur TBG, Honeywell Maxon OVENPAK, Eclipse |
| PLC e IHM | Siemens SIMATIC S7-1500, Mitsubishi Electric MELSEC iQ-R, Schneider Electric Modicon, OMRON NX, Rockwell Automation Allen-Bradley |
| Inversores de frequência | ABB ACS580, Siemens SINAMICS G120, Danfoss VLT, Schneider Electric Altivar, Yaskawa, Mitsubishi Electric |
| Bombas e produtos químicos de pré-tratamento | Grundfos CR, KSB Etanorm, Xylem; Henkel BONDERITE, Chemetall Gardobond, PPG Zircobond, Nippon Paint |
| Meio cerâmico RTO e queimadores | Lantec MLM, Honeywell Maxon line burners, Riello RS, Eclipse |
Não incluído no escopo de fornecimento
- Obras civis, fundações e valas
- Serviços prediais até o limite da bateria: alimentação de energia, gás, ar comprimido, água e drenagem
- Licenças locais, aprovações de emissões e inspeções de terceiros
- Fornecimento de tinta ou pó, salvo se indicado no contrato
Serviços incluídos em todas as linhas: projeto de engenharia, fabricação, documentação de embarque, supervisão de instalação, comissionamento, treinamento de operadores, garantia e peças de reposição.
Programa típico
As durações abaixo são típicas para equipamentos desta classe e são fornecidas para planejamento; não são o cronograma registrado deste projeto. Uma linha completa geralmente leva de 90 a 180 dias do contrato à aceitação, uma unidade única de 30 a 60 dias.
| Fase | Duração típica | O que acontece |
|---|---|---|
| Levantamento do local e revisão das peças | 5–10 dias | Revisão remota de desenhos e fotos, ou visita de um engenheiro |
| Layout e design detalhado | 15–30 dias | Aprovação do desenho de layout, lista de utilidades e especificações |
| Fabrico | 45–90 dias | Cabines, fornos, transportador, pré-tratamento e controles construídos e pré-montados na fábrica |
| Envio | 20–45 dias | Frete marítimo; equipamento enviado em seções para montagem no local |
| Instalação | 15–40 dias | Supervisão MUSI com a equipe de instalação do cliente ou equipe MUSI |
| Comissionamento, treinamento e aceitação | 7–15 dias | Testes de execução nas peças do cliente, treinamento do operador, registro de aceitação |
Aplicabilidade e limites
A linha é dimensionada às dimensões da carroçaria e ao takt desta fábrica; uma fábrica com uma mistura de modelos diferente ou um ritmo de linha mais elevado necessita da sua própria contagem de cabines e comprimento de forno. O sistema de pintura e a gama de cores são definidos pelo fabricante de automóveis e não fazem parte do âmbito do equipamento.
Os resultados apresentados neste estudo de caso refletem as condições de funcionamento indicadas e não devem ser interpretados como desempenho garantido em diferentes condições de alimentação, produção, ambientais ou do local.
Após-venda e peças sobressalentes
A garantia de uma linha de revestimento MUSI começa na aceitação: 12 meses para a linha completa, excluindo consumíveis, 36 meses para componentes críticos como motores, acionamentos e o PLC, e 60 meses para partes estruturais como estrutura de aço, condutas e corpos de forno. As falhas dentro da garantia, excluindo uso indevido, são reparadas gratuitamente.
O suporte começa remotamente: a linha de atendimento funciona 24 horas por dia, um diagnóstico preliminar com recomendações é fornecido em até 2 horas e, quando é necessária uma visita ao local, um engenheiro chega a qualquer grande cidade em até 72 horas. Um estoque de peças de reposição é mantido na sede de Changzhou com envio no mesmo dia, e os clientes podem manter um estoque dedicado de peças na MUSI para emergências. Os detalhes estão em serviço pós-venda página.
Perguntas Frequentes
O que é mais importante numa cabine de pintura de carroçarias de veículos? Ar: alimentação filtrada, exaustão equilibrada e um fluxo descendente constante, para que o pó fique fora do filme húmido e cada painel receba as mesmas condições.
Porquê janelas de visualização nas cabines? Para que os operadores e o pessoal de qualidade observem a pulverização em tempo real sem entrar na cabine e perturbar o ar.
Como se move a carroçaria ao longo da linha? Numa transportadora de carroçarias numa sequência fixa: pré-tratamento, pintura, secagem e arrefecimento, pelo que cada carroçaria segue o mesmo percurso ao ritmo da fábrica.
Que veículos é que a fábrica produz? Modelos da marca JAC montados e distribuídos no México, incluindo o J4, SEI2 e SEI3, com mais modelos planeados à medida que a capacidade duplica.
O âmbito inclui a pintura? Não; o fabricante automóvel especifica o sistema de pintura e as cores. A MUSI forneceu as cabines, os fornos, a transportadora e o tratamento de ar.
Próximo passo: uma proposta de configuração para uma linha semelhante
Se suas peças, volumes ou condições da planta forem próximos a este projeto, a MUSI pode retornar uma proposta de configuração e layout da linha. Para prepará-la, precisamos de quatro coisas:
- Fotos e dimensões das peças de trabalho, com peso e material
- Saída necessária (peças por hora ou por dia, e turnos)
- Número de cores e com que frequência são necessárias mudanças de cor
- Espaço disponível no piso e altura do teto, com as utilidades no local
Envie-nos uma mensagem no WhatsApp com estes detalhes, ou use o formulário de cotação.
Publicado em 2026-09-26 · Atualizado em 2026-09-30 · Última revisão técnica: 2026-09-30
Obtenha uma Solução Semelhante
Se o seu setor e requisitos correspondem a este caso, contacte a MUSI para agendar uma consulta gratuita. Projetaremos uma solução ideal com base nas suas peças específicas, capacidade e instalações.
Fornecido por Lin Cong, Diretor Técnico, MUSI Technology