Ligne de traitement de surface pour pièces automobiles : prétraitement, cataphorèse et finition
Réponse rapide : Une ligne de traitement de surface pour pièces automobiles nettoie l'acier par dégraissage alcalin (généralement 30-70 °C pendant 1-5 minutes), forme une couche de conversion (phosphatation au zinc tricationique à environ 48-55 °C pendant 1-3 minutes et 1,8-2,8 g/m², ou zirconium à température ambiante en 30-45 secondes), rince à l'eau déminéralisée, puis applique une cataphorèse d'environ 15-25 µm sous 200-400 V, cuite à environ 175 °C de température objet pendant 15-20 minutes. Une finition poudre est souvent ajoutée sur les pièces de châssis et de suspension ; dans une série d'essais publiés sur des pièces de suspension en fonte GS, phosphate de zinc + cataphorèse + poudre a atteint 2 000+ heures au brouillard salin.
MUSI Technology, fabricant de lignes de revêtement à Changzhou, en Chine, construit des lignes de traitement de surface pour pièces automobiles avec prétraitement par aspersion ou immersion, cuves de cataphorèse, fours de cuisson, cabines de finition poudre ou liquide et convoyeurs dans le cadre d'un contrat unique, et a fourni des lignes automobiles à des usines de véhicules et d'équipementiers en Chine, au Vietnam et au Mexique.
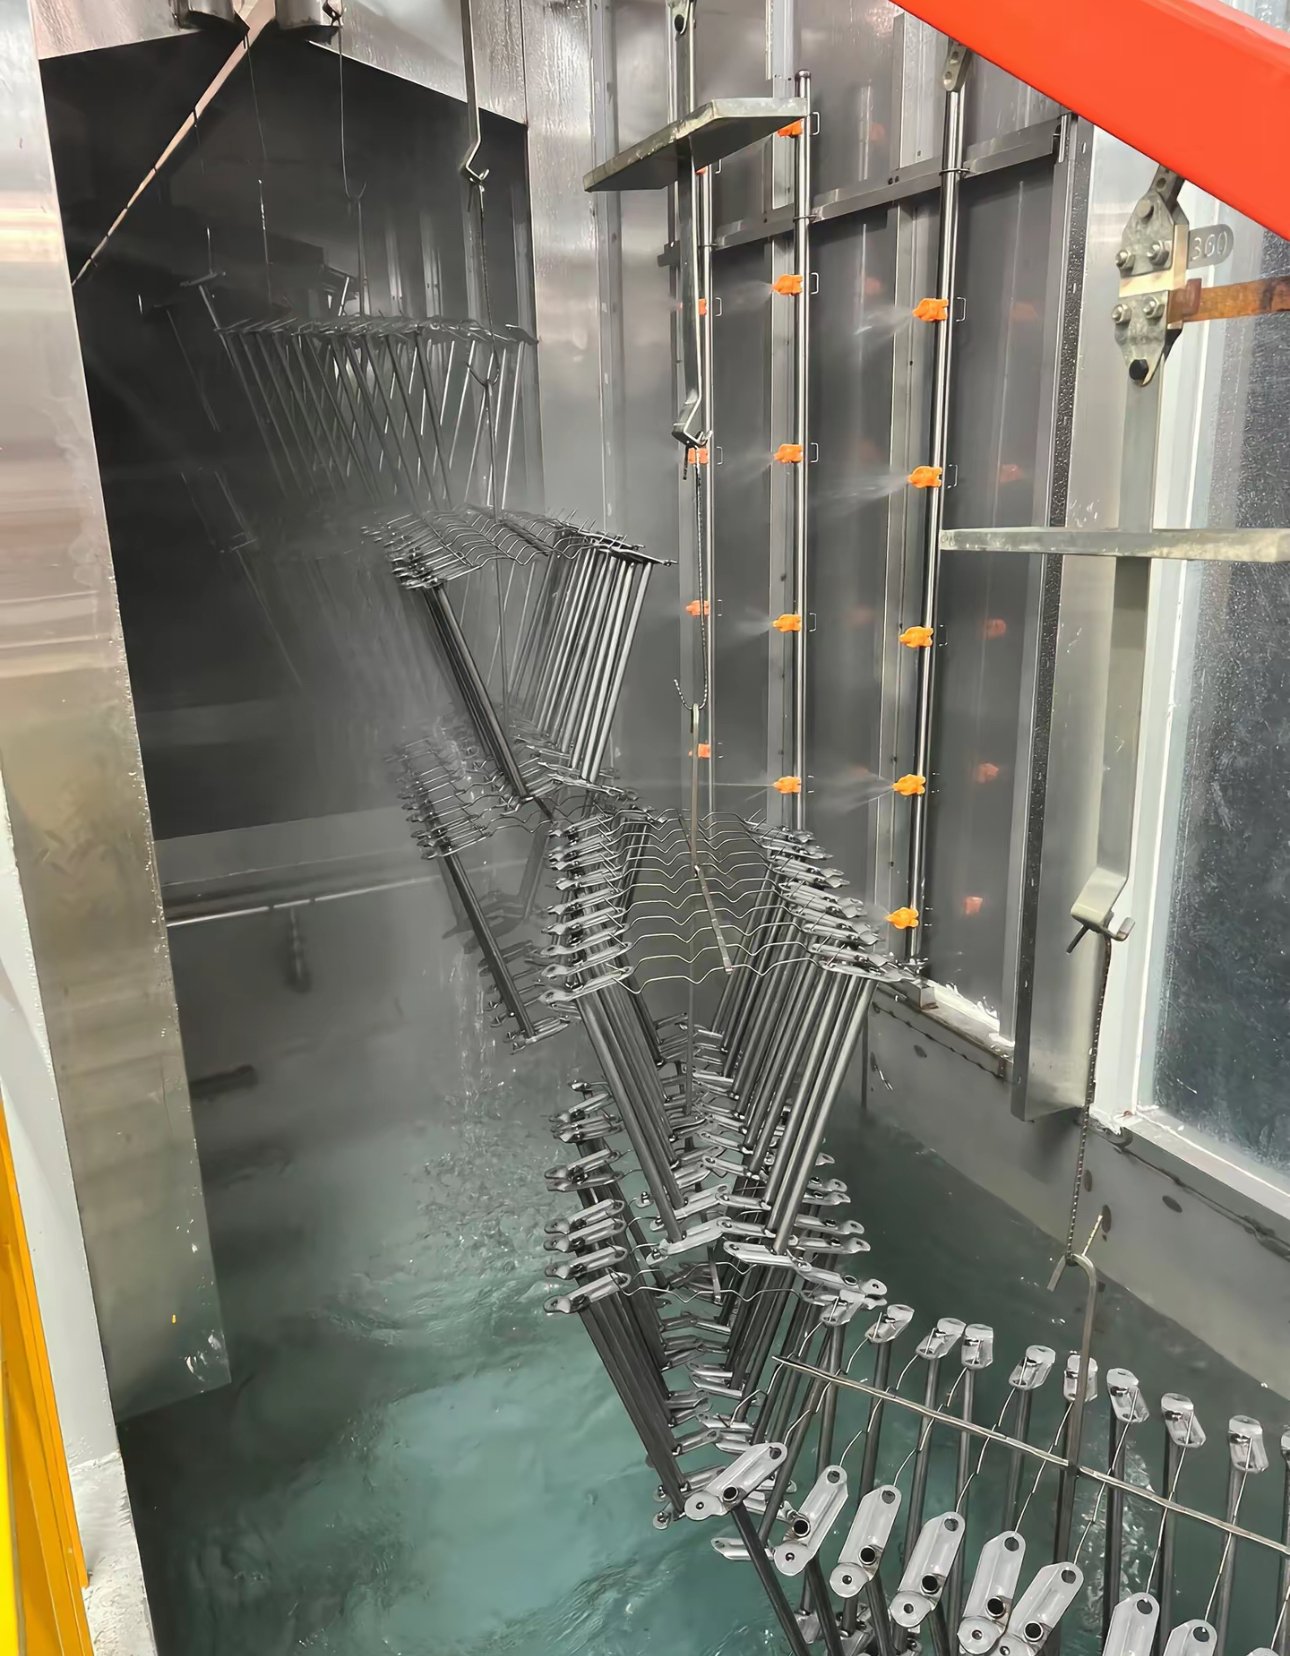
Quelles sont les étapes d'une ligne de traitement de surface pour pièces automobiles ?
La séquence ci-dessous est typique des pièces automobiles en acier recevant un primaire par cataphorèse. Les valeurs sont des plages de travail typiques publiées dans les fiches techniques des fournisseurs de produits chimiques et de peintures ; les réglages exacts dépendent de la chimie choisie et de la spécification de la pièce.
| Scène | Température typique | Durée typique | Méthode et contrôle |
|---|---|---|---|
| Prérinçage à l'eau chaude ou prédégraissage | Selon la chimie | Selon le niveau de salissure | Aspersion ; élimine l'huile libre et les salissures d'atelier |
| Dégraissage alcalin | 30-70 °C (produits basse température 30-40 °C) | 1-5 min | Aspersion ou immersion ; dégraissant environ 10-50 g/L |
| Rinçages (au moins deux) | Température ambiante | Courte | Débordement à contre-courant ; empêche l'entraînement d'alcalin |
| Activation (sel de titane) | En dessous d'environ 49 °C | 20-60 s | Aspersion ou immersion ; avant la phosphatation au zinc |
| Phosphate de zinc (tricationique) | Environ 48-55 °C | 60-180 s | Aspersion ou aspersion + immersion ; poids de couche 1,8-2,8 g/m² |
| Ou conversion au zirconium | Ambiante, environ 16-38 °C | 30-45 s | Aspersion ou immersion ; pH environ 4,0-5,5 |
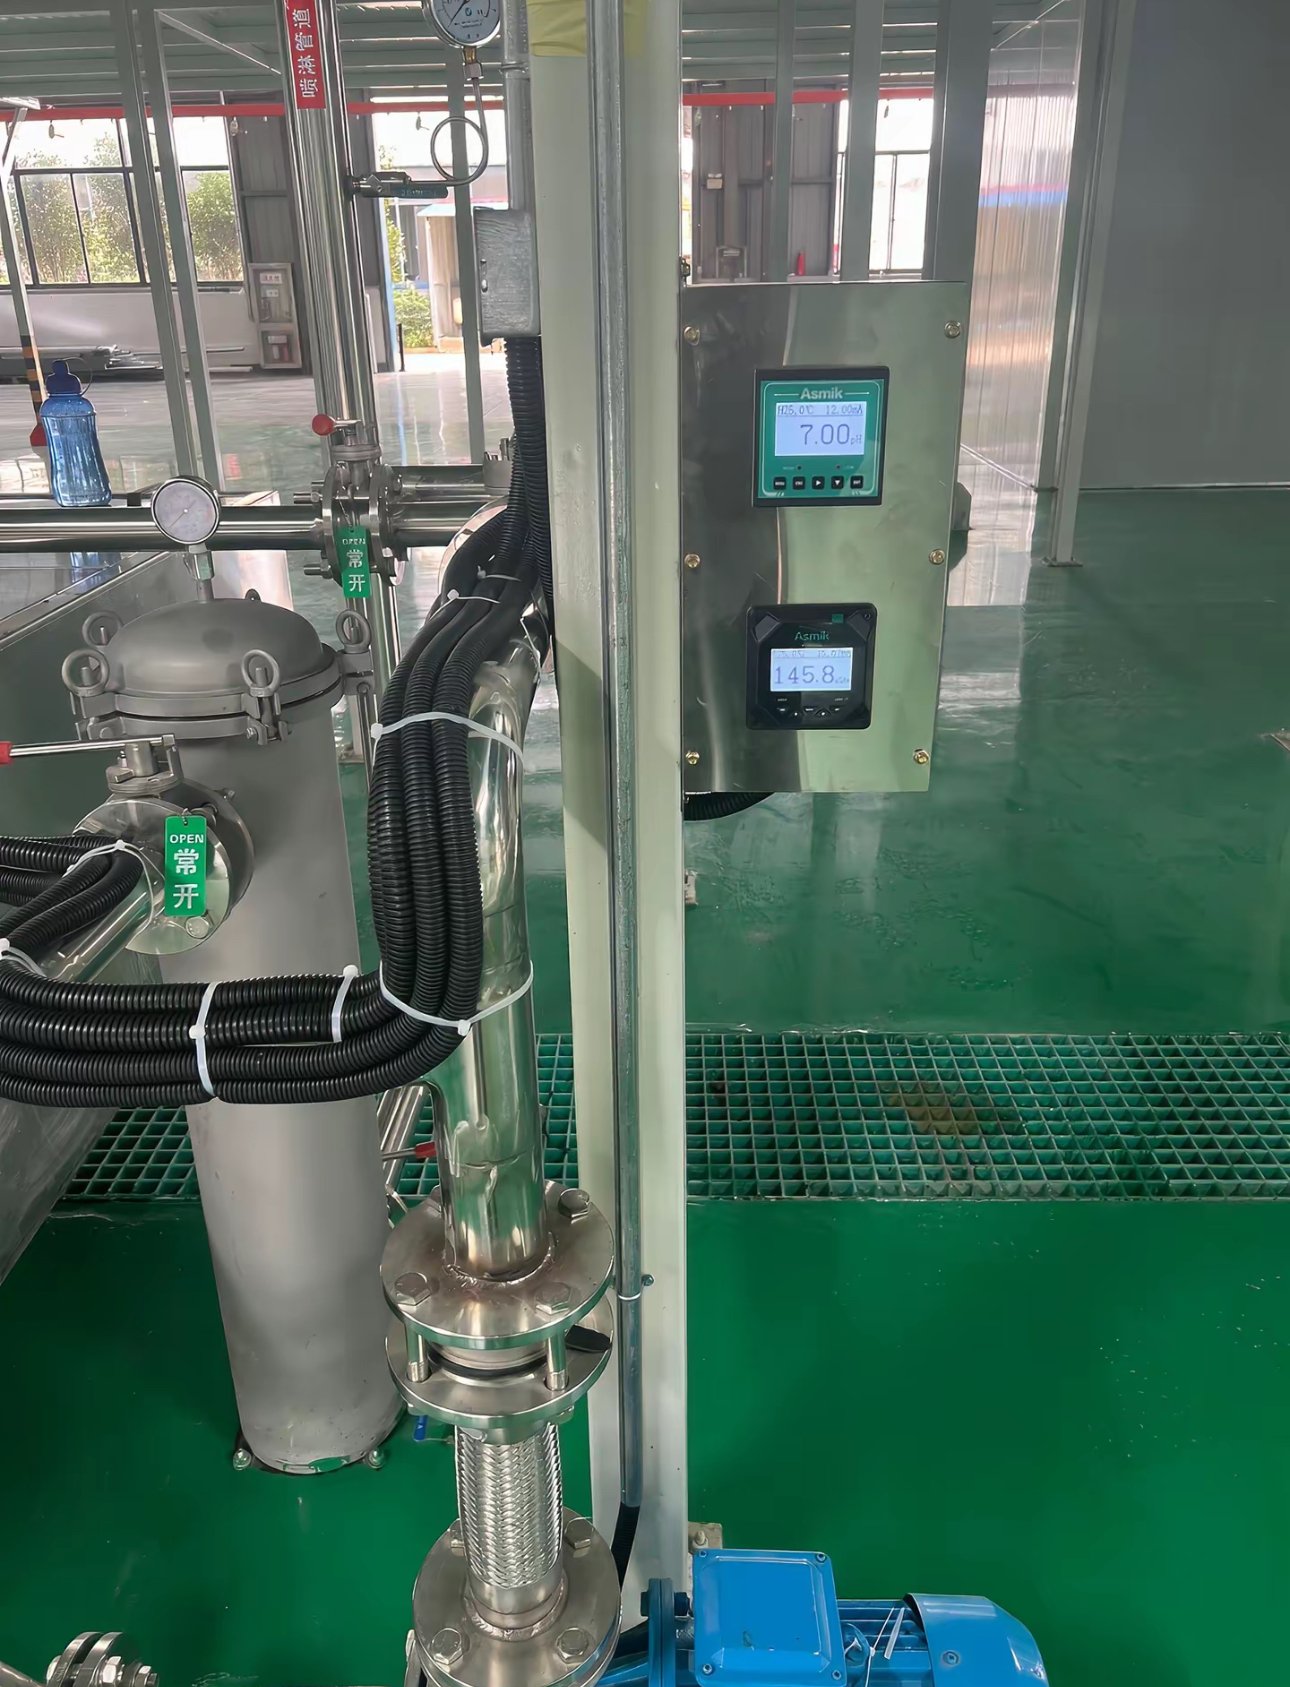
| Rinçages et rinçage à l'eau déminéralisée | Température ambiante | Courte | Conductivité du rinçage final inférieure à environ 10 µS/cm avant cataphorèse |
| Cataphorèse | Environ 28-36 °C | Au moins 120 s | Immersion ; 200-400 V |
| Rinçages à l'ultrafiltrat | Température ambiante | Courte | À contre-courant vers la cuve ; rinçage final à l'eau déminéralisée |
| Four de cuisson de cataphorèse | Environ 175 °C de température objet | 15-20 min | Plus long pour les cadres à parois épaisses |
| Finition poudre ou liquide et cuisson | Poudre environ 160-180 °C de température objet | 10-20 min | Pulvérisation électrostatique ; selon la fiche technique de la poudre |
Une ligne de phosphatation au zinc compte généralement environ sept étapes de prétraitement ; une ligne zirconium peut fonctionner avec seulement quatre. Les équipements de ces étapes sont décrits sur les pages laveuse de prétraitement et ligne de cataphorèse correspondantes.
Phosphate de zinc ou zirconium : quel prétraitement pour les pièces automobiles ?
Les deux sont utilisés sous la cataphorèse automobile. Le phosphate de zinc est la base éprouvée pour les objectifs de corrosion les plus élevés ; le zirconium économise de la chaleur, des étapes et des boues, mais exige des pièces plus propres et un rinçage plus rigoureux.
| Article | Phosphate de zinc tricationique | Conversion au zirconium |
|---|---|---|
| Température du bain | Environ 48-55 °C | Température ambiante |
| Temps de contact | 1-3 min | 30-45 s |
| Poids du revêtement | Environ 1,8-2,8 g/m² | Environ 10-180 mg/m², selon le substrat |
| Étape d'activation | Nécessaire | Non nécessaire |
| Nombre typique d'étapes | Environ 7 | Seulement 4 |
| Boue de phosphate | Boues de phosphate contenant du zinc, du nickel et du manganèse, généralement traitées comme déchets dangereux | Beaucoup moins ; un article professionnel publié indique au moins 80 % de moins |
| Durée de vie du bain | Environ 1-3 mois entre deux vidanges | Environ 6-12 mois ou plus |
| Charges mixtes acier, acier galvanisé et aluminium | Possible avec la bonne formulation | Traitées dans un seul bain |
| Principaux risques | Coût de chauffage, élimination des boues, nettoyage acide des cuves | Rouille instantanée, accumulation de fer, poids de couche trop élevé si la concentration ou le temps dérive |
Le zirconium fonctionne lorsque les pièces sortent du dégraissage sans rupture du film d'eau et qu'au moins deux rinçages stoppent l'entraînement d'alcalin. Après un passage au zirconium, la cataphorèse se dépose souvent plus vite à tension égale ; il faut donc revérifier la pénétration dans les tubes et les corps creux.
Quels sont les réglages typiques de la cataphorèse ?
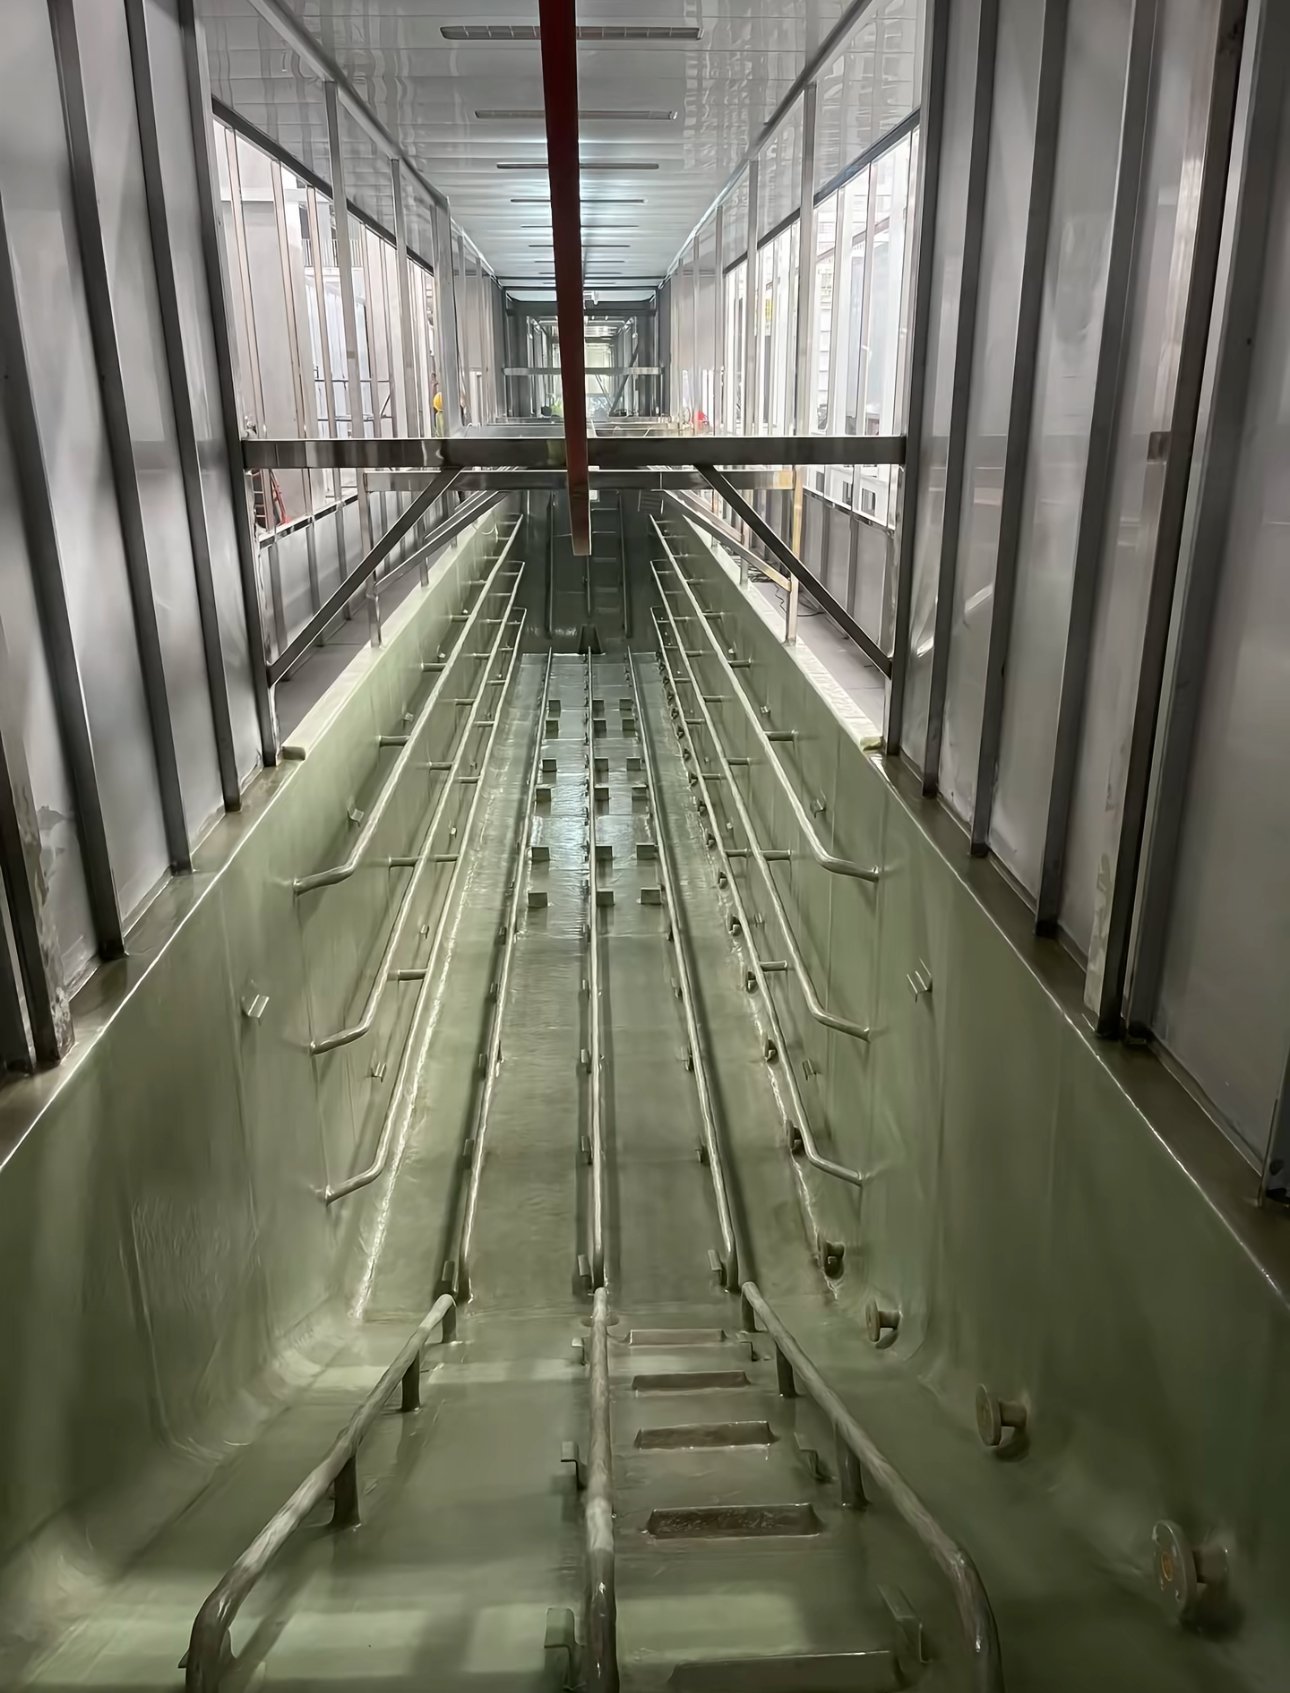
| Paramètre | Plage typique pour une cataphorèse époxy |
|---|---|
| Température du bain | Environ 28-36 °C, maintenue par un groupe froid et un échangeur de chaleur |
| Tension | Environ 200-400 V (certains produits à partir de 120 V) |
| Temps de dépôt | Environ 2-3 min, rampe de tension comprise |
| Extrait sec du bain | Environ 10-21 %, couramment autour de 18-20 % |
| pH du bain | Environ 5,4-6,0 |
| Conductivité du bain | Environ 800-2 200 µS/cm selon le produit (nominal environ 1 300-1 700 µS/cm) |
| Épaisseur du film | Environ 15-25 µm sur pièces automobiles ; plus épais pour les grades époxy haute résistance |
| Durcissement | Environ 175 °C de température objet pendant 15-20 min ; plus long pour les cadres et les pièces de fonderie épaisses |
| Rendement de peinture | Plus de 95 % avec ultrafiltration et rinçage en boucle fermée |
La cataphorèse entraîne beaucoup moins de fer du substrat dans le film que l'anaphorèse et offre une meilleure résistance à la corrosion ; c'est donc le primaire standard pour les caisses et pièces automobiles. L'anaphorèse est choisie lorsqu'un ensemble contient des roulements, des joints ou d'autres pièces sensibles à la chaleur, car certains grades cuisent en dessous d'environ 93 °C.
Quel système de revêtement pour quelle pièce automobile ?
| Pièce | Système courant |
|---|---|
| Cadres et pièces de châssis | Phosphate de zinc + cataphorèse, souvent avec une finition poudre |
| Pièces de suspension en fonte | Phosphate de zinc + cataphorèse + poudre ; les pièces de fonderie sans couche de conversion échouent souvent au brouillard salin |
| Armatures de sièges, mécanismes d'inclinaison et glissières | Phosphate ou zirconium + cataphorèse, ou poudre en film mince et régulier sur les pièces à tolérances serrées |
| Roues en acier | Phosphate de zinc + cataphorèse époxy + poudre |
| Jantes en aluminium | Conversion sans chrome + poudre, environ 60-80 µm |
| Ressorts hélicoïdaux et barres stabilisatrices | Phosphate de zinc + base poudre riche en zinc + finition poudre |
| Petites pièces électromécaniques | Grenaillage ou phosphatation + poudre époxy-polyester |
| Ensembles avec joints ou roulements | Anaphorèse à basse température de cuisson |
| Bacs et boîtiers de batterie en aluminium | Nettoyage, décapage et désoxydation, conversion au zirconium, puis cataphorèse ou poudre |
Quels essais de corrosion et d'adhérence les acheteurs automobiles exigent-ils ?
Les plans de pièces automobiles exigent généralement un essai au brouillard salin neutre, un essai d'adhérence par quadrillage et, de plus en plus, un essai de corrosion cyclique selon la norme propre du constructeur. Le tableau présente les essais que les acheteurs citent le plus souvent.
| Méthode d'essai | Norme | Ce que cela montre |
|---|---|---|
| Brouillard salin neutre | ISO 9227 NSS ou ASTM B117 (35 °C, 5 % NaCl) | Cheminement depuis une rayure après un nombre d'heures défini |
| Adhérence par quadrillage | ISO 2409 ou ASTM D3359 | ISO 2409 : classe 0 (aucun écaillage) à classe 5 ; ASTM D3359 : 5B (aucun arrachement) à 0B. Les fiches techniques des poudres automobiles indiquent ISO 2409 classe 0 |
| Corrosion cyclique | Normes cycliques des constructeurs telles que GMW14872, CETP 00.00-L-467 et VDA 621-415 | Corrosion sous phases alternées de sel, d'humidité et de séchage ; nombre de cycles défini par pièce |
La tenue d'un système au brouillard salin dépend de chaque couche. Une série d'essais publiés sur des pièces de suspension en fonte GS a donné ces résultats :
| Système de revêtement | Résultat au brouillard salin |
|---|---|
| Poudre seule, sans prétraitement | 100+ h |
| Phosphate de fer + poudre | 500+ h |
| Phosphate de zinc + poudre | 750+ h |
| Phosphate de fer + cataphorèse + poudre | 1 500+ h |
| Phosphate de zinc + cataphorèse + poudre | 2 000+ h |
Le niveau d'acceptation d'une pièce est fixé par sa spécification, pas par la ligne ; la ligne doit tenir le prétraitement, l'épaisseur de film et la cuisson que la spécification suppose.
Quel convoyeur pour une ligne de traitement de surface de pièces automobiles ?
| Convoyeur | Domaine d'application | Notes |
|---|---|---|
| Convoyeur aérien à chaîne (monorail) | Prétraitement par aspersion en continu, cataphorèse avec section d'immersion, cabine poudre et four sur une seule boucle | Vitesse de ligne = longueur de l'étape divisée par le temps requis dans cette étape |
| Power-and-free | Lignes nécessitant des zones tampons, des temps de séjour différents ou une immersion que la chaîne ne peut pas réaliser | Les chariots s'arrêtent et redémarrent indépendamment |
| Transfert carré (poutre marchante) | Lignes au trempé pour moyens et grands volumes | Permet de placer le four au-dessus du prétraitement pour gagner de la surface au sol |
| Palans programmables | Petits volumes, plusieurs substrats ou couleurs | Investissement généralement plus faible en dessous d'environ 12 charges par heure |
Les options de convoyeur sont comparées plus en détail ici : convoyeur aérien à chaîne vs convoyeur au sol à bande vs power-and-free.
Quels projets de traitement de surface automobile MUSI a-t-elle réalisés ?
| Projet | Pièces | Périmètre de la ligne |
|---|---|---|
| Mexique, ligne de peinture de caisses | Caisses de SUV, de pick-up et de véhicules utilitaires légers pour l'usine d'assemblage d'un constructeur automobile chinois | Prétraitement, cabines de peinture à air filtré, fours de séchage avec refroidissement, convoyeur de caisses, traitement de l'air extrait et des COV ; installée sur site par les ingénieurs MUSI |
| Vietnam, ligne de revêtement de pièces de camions | Pièces de camions et de véhicules utilitaires pour l'usine d'assemblage d'un constructeur automobile chinois | Cuves de prétraitement avec pompes et armoire de commande, convoyeur aérien, cabine de pulvérisation, four de cuisson, traitement de l'air extrait ; installée sur site par les ingénieurs MUSI |
| Jiangsu, ligne pour mécanismes d'inclinaison et glissières de sièges | Mécanismes d'inclinaison, glissières de sièges et pièces découpées fin en grande série | Prétraitement pour acier embouti, balancelles haute densité, cabine petites pièces avec récupération, four de cuisson |
| Zhejiang, ligne de pièces automobiles | Pièces métalliques automobiles | Prétraitement multi-étapes avec passerelle de maintenance, convoyeur à chaîne, cabine de pulvérisation, four de cuisson, traitement de l'air extrait |
Les composants clés de ces lignes, tels que les pompes de prétraitement, les brûleurs, les automates et les entraînements, sont disponibles auprès de marques internationales dont Grundfos, Riello, Siemens et SEW-Eurodrive, configurables selon la spécification du client.
Quels sont les problèmes les plus fréquents sur les lignes de pièces automobiles ?
| Problème | Cause | Prévention |
|---|---|---|
| Mauvaise adhérence sur acier laminé à chaud | Calamine que le nettoyage alcalin ne peut pas éliminer | Décapage acide, nettoyage électrolytique ou grenaillage avant le prétraitement |
| Film mince et rouille précoce sur les bords découpés au laser | Couche d'oxyde et arêtes vives | Grenaillage ou décapage du bord découpé, arrondi des arêtes ou seconde couche |
| Cratères et cloques après le four | Liquide piégé ou poches d'air qui dégazent | Trous d'égouttage, orientation des pièces sur la balancelle, essais avant production |
| Défauts sur pièces galvanisées | Déshydratation rapide dans un four court et chaud | Séchage plus progressif après le dernier rinçage |
| Bain de cataphorèse instable | Eau de rinçage final non traitée renvoyée dans la cuve | Ultrafiltration et rinçage en boucle fermée par osmose inverse |
Que faut-il envoyer pour obtenir un devis ?
| Information | Pourquoi c'est important |
|---|---|
| Plans des pièces, dimension et poids maximaux | Détermine la taille des cuves, la conception des balancelles et la charge du convoyeur |
| Production par heure ou par poste | Détermine la vitesse de ligne et le nombre de cuves |
| Substrats : laminé à froid, laminé à chaud, galvanisé, fonte, aluminium | Détermine le nettoyage, le décapage et la couche de conversion |
| Spécification de revêtement et objectif au brouillard salin | Décide entre phosphate ou zirconium, cataphorèse et finition |
| Dimensions du bâtiment, utilités et limites de rejet des eaux usées | Fixe l'implantation et le traitement des eaux usées |
Les ingénieurs MUSI répondent sous 24 heures ; une configuration et un devis suivent dès que les données de vos pièces sont complètes. Les fourchettes budgétaires pour des lignes complètes figurent ici : décomposition complète du coût d'une ligne de revêtement.
FAQ
Qu'est-ce qu'une ligne de traitement de surface pour pièces automobiles ? C'est l'enchaînement des étapes de nettoyage, de conversion, de cataphorèse et de finition qui prépare et protège les pièces automobiles en acier ou en aluminium, reliées par un convoyeur et des fours de cuisson.
Le zirconium vaut-il le phosphate de zinc sous cataphorèse ? Le zirconium économise de la chaleur, des étapes et des boues et traite les métaux mixtes, mais sur l'acier laminé à froid il s'approche du phosphate de zinc tricationique sans l'égaler ; c'est la spécification de corrosion de la pièce qui tranche.
Quelle épaisseur de film donne la cataphorèse automobile ? Généralement environ 15-25 µm sur pièces automobiles, cuite à environ 175 °C pendant 15-20 minutes.
Pourquoi ajouter de la poudre sur la cataphorèse ? La cataphorèse atteint les corps creux et les profils fermés que la poudre ne peut pas atteindre ; la poudre apporte de l'épaisseur, de la résistance aux gravillons et aux UV sur les surfaces extérieures. Ensemble, elles donnent les meilleurs résultats au brouillard salin.
Une seule ligne peut-elle revêtir des pièces en acier, en acier galvanisé et en aluminium ? Oui, avec un prétraitement au zirconium ou multimétaux et des réglages vérifiés pour chaque substrat.
Quel est le délai de fourniture d'une ligne ? Les configurations standard sont expédiées en 30-60 jours ; les lignes de cataphorèse et sur mesure demandent plus de temps et la date est fixée dans le contrat.
Où intervient la technologie MUSI
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) conçoit et construit à Changzhou, en Chine, des lignes de prétraitement, des lignes de cataphorèse, des lignes de peinture poudre et liquide, des fours de cuisson ainsi que le traitement des poussières, des COV et des eaux usées associé. Son équipe d'ingénierie, créée en 2011, a livré 800+ lignes de revêtement à 500+ clients dans 36 pays. Envoyez vos plans de pièces, votre production et votre spécification de revêtement via la page de contact pour un devis configuré.
Fourni par Lin Cong, directeur technique, MUSI Technology
Envoyez-nous la taille de vos pièces, la cadence et le type de revêtement — nos ingénieurs répondent sous 24 heures, et une implantation et un budget suivent dès que les données de vos pièces sont complètes. Contactez MUSI Technology ou parcourir notre gamme d'équipements.
Guides techniques connexes
- Ligne de prétraitement pour revêtement en poudre : étapes et coût
Une ligne de prétraitement dégraisse, rince et convertit chimiquement la surface métallique avant le revêtement. Des configurations à trois, cinq et sept étages, phosphate versus. - Ligne de revêtement pour conteneur BESS : spécifications et corrosion
Les conteneurs de stockage d’énergie par batteries nécessitent une protection anticorrosion C4 à C5 : grenaillage au degré Sa2.5, primaire riche en zinc et couche de finition polyester résistante aux intempéries. - Audit d'usine de ligne de revêtement : liste de contrôle en 20 points
Un audit avant expédition en 20 points pour les acheteurs de lignes de peinture : quoi mesurer, quoi exiger par écrit, quels documents rassembler et quels constats doivent. - Ligne de revêtement en poudre pour roues et châssis : spécifications et coût
Les roues et les pièces de châssis portent les spécifications de corrosion et d’apparence les plus exigeantes dans la finition automobile. Empilement de revêtement, cibles de filiforme et de brouillard salin, ligne. - Revêtement en poudre vs pulvérisation liquide : lequel choisir
Comparaison de la peinture en poudre et de la pulvérisation liquide en termes de coût, d'épaisseur du film, de gamme de couleurs, d'émissions de COV, de limites de substrat et d'applications les plus adaptées.