Lini Perlakuan Permukaan untuk Komponen Otomotif: Pretreatment, E-coat, dan Lapisan Akhir
Jawaban singkat: Lini perlakuan permukaan untuk komponen otomotif membersihkan baja dengan degreasing alkali (umumnya 30-70 °C selama 1-5 menit), membentuk lapisan konversi (zinc phosphate tri-kation pada sekitar 48-55 °C selama 1-3 menit dan 1.8-2.8 g/m², atau zirkonium suhu ruang dalam 30-45 detik), membilas dengan air deionisasi, lalu menerapkan e-coat katodik sekitar 15-25 µm pada 200-400 V, yang dicuring pada sekitar 175 °C suhu benda selama 15-20 menit. Lapisan akhir powder sering ditambahkan pada komponen sasis dan suspensi; dalam satu rangkaian uji yang dipublikasikan pada komponen suspensi besi tuang nodular, zinc phosphate + e-coat + powder mencapai 2,000+ jam uji semprot garam.
MUSI Technology, produsen lini pelapisan di Changzhou, Tiongkok, membangun lini perlakuan permukaan komponen otomotif dengan pretreatment semprot atau celup, tangki e-coat, oven curing, booth lapisan akhir powder atau cat cair, serta konveyor dalam satu kontrak, dan telah memasok lini otomotif ke pabrik kendaraan dan komponen di Tiongkok, Vietnam, dan Meksiko.
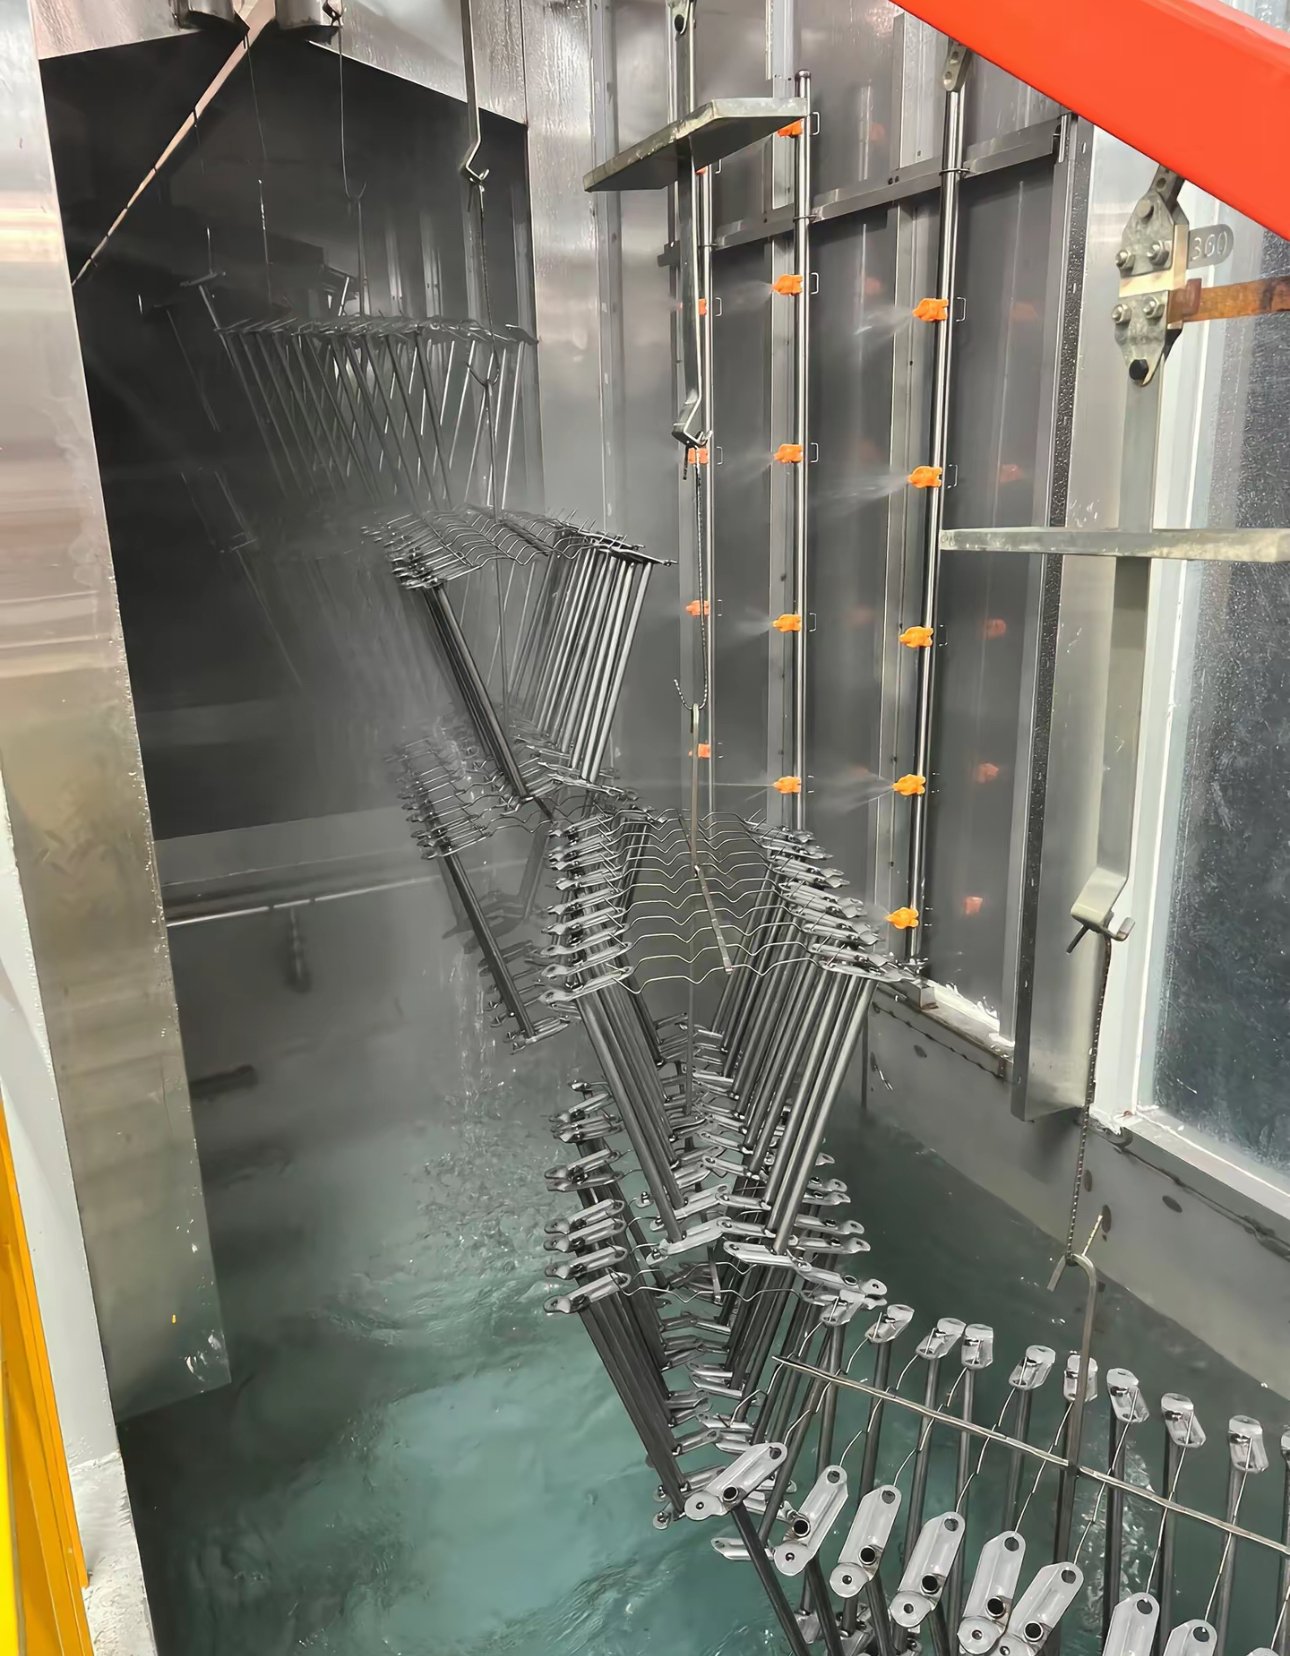
Tahapan apa saja yang ada pada lini perlakuan permukaan komponen otomotif?
Urutan di bawah ini umum untuk komponen otomotif baja yang menerima primer e-coat. Nilai yang tercantum adalah rentang kerja umum yang dipublikasikan dalam lembar data teknis pemasok bahan kimia dan cat; pengaturan pastinya ditentukan oleh bahan kimia yang dipilih dan spesifikasi komponen.
| Tahap | Suhu umum | Waktu umum | Metode dan kontrol |
|---|---|---|---|
| Pra-bilas air panas atau pra-degreasing | Ditentukan oleh bahan kimia | Ditentukan oleh tingkat kotoran | Semprot; menghilangkan minyak lepas dan kotoran bengkel |
| Degreasing alkali | 30-70 °C (produk suhu rendah 30-40 °C) | 1-5 menit | Semprot atau celup; cleaner sekitar 10-50 g/L |
| Bilas (minimal dua kali) | Suhu lingkungan | Singkat | Overflow aliran berlawanan; mencegah alkali terbawa |
| Aktivasi (garam titanium) | Di bawah sekitar 49 °C | 20-60 detik | Semprot atau celup; digunakan sebelum zinc phosphate |
| Zinc phosphate (tri-kation) | Sekitar 48-55 °C | 60-180 detik | Semprot atau semprot + celup; berat lapisan 1.8-2.8 g/m² |
| Atau lapisan konversi zirkonium | Suhu ruang, sekitar 16-38 °C | 30-45 detik | Semprot atau celup; pH sekitar 4.0-5.5 |
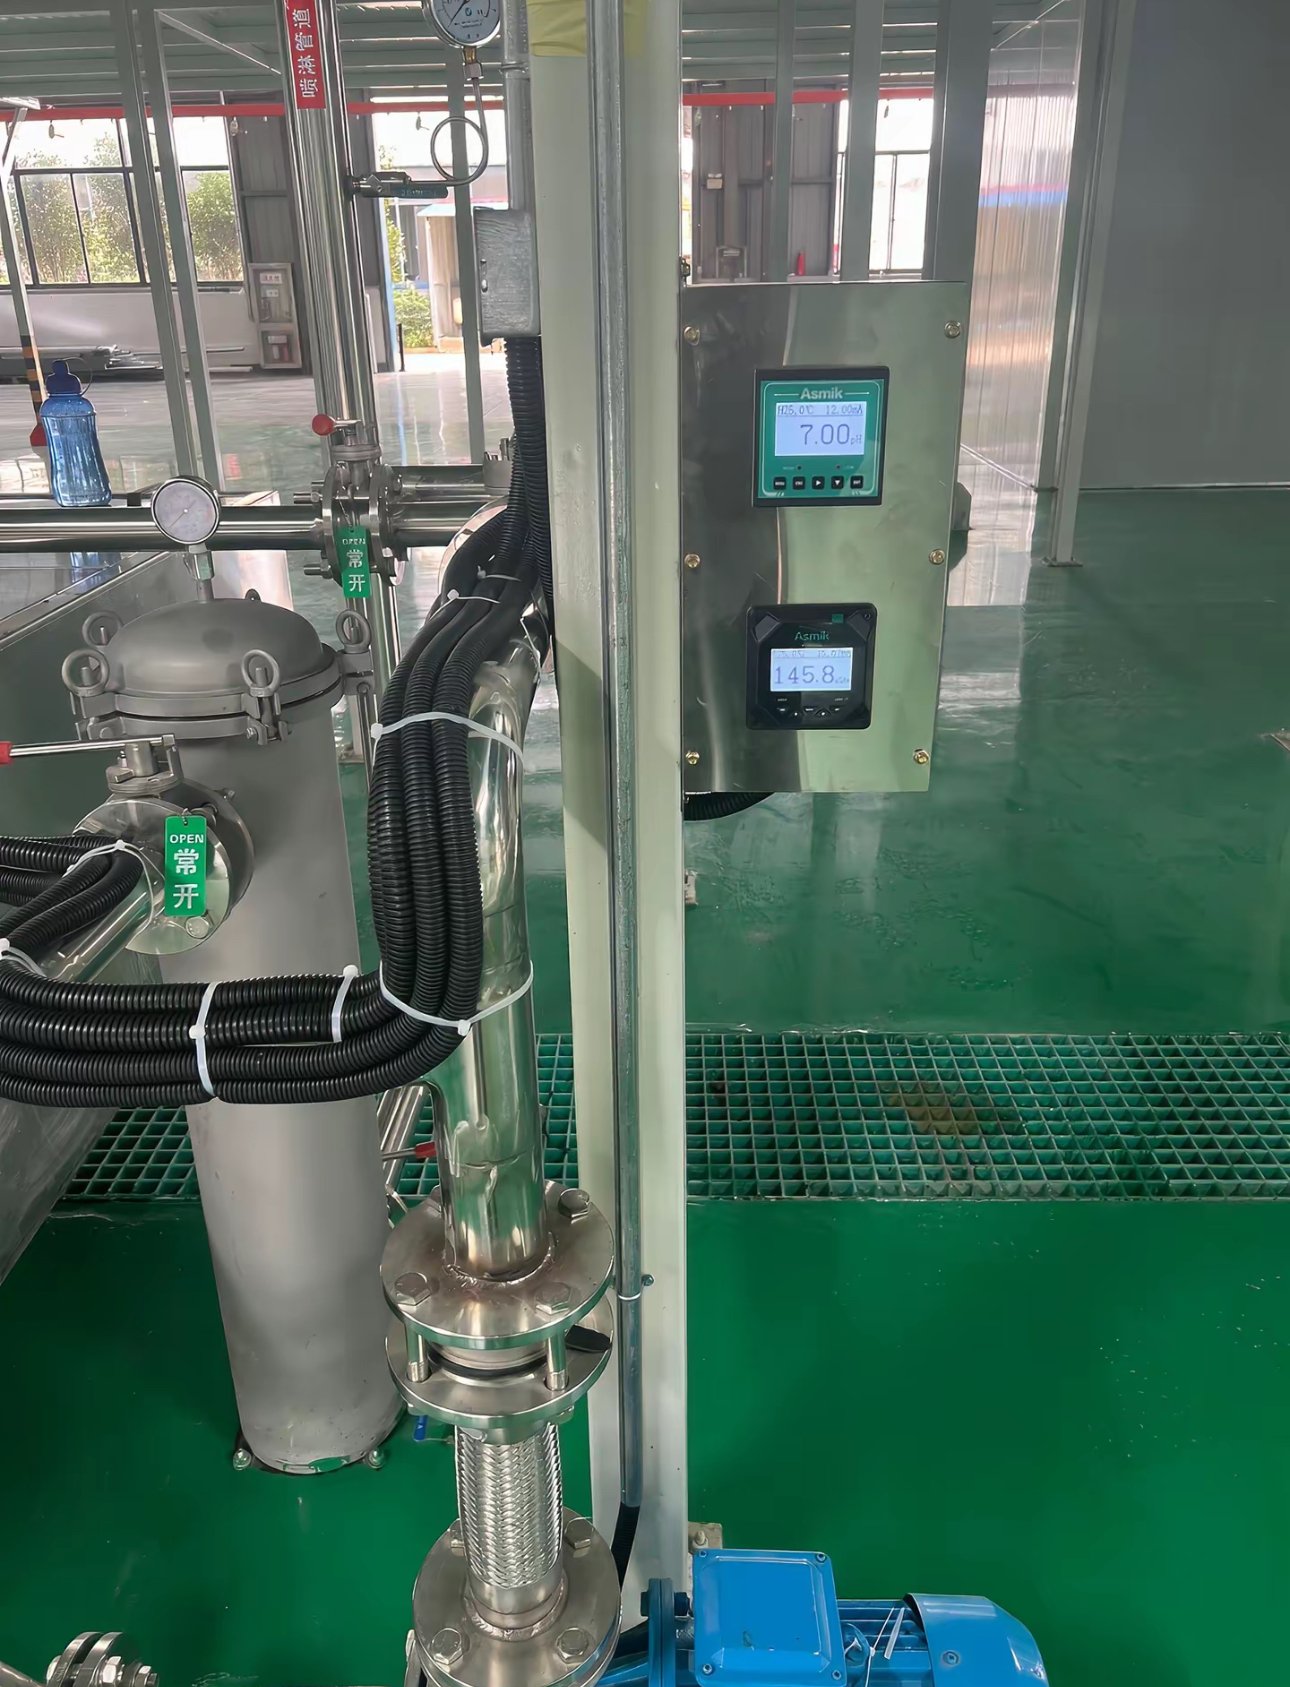
| Bilas dan bilas air DI | Suhu lingkungan | Singkat | Konduktivitas bilasan akhir di bawah sekitar 10 µS/cm sebelum e-coat |
| E-coat katodik | Sekitar 28-36 °C | Minimal 120 detik | Celup; 200-400 V |
| Bilas ultrafiltrat | Suhu lingkungan | Singkat | Aliran berlawanan kembali ke tangki; bilas akhir air DI |
| Oven curing e-coat | Sekitar 175 °C suhu benda | 15-20 menit | Lebih lama untuk rangka berdinding tebal |
| Lapisan akhir powder atau cat cair dan curing | Powder sekitar 160-180 °C suhu benda | 10-20 menit | Semprot elektrostatis; sesuai lembar data powder |
Lini zinc phosphate biasanya memiliki sekitar tujuh tahap pretreatment; lini zirkonium dapat berjalan dengan hanya empat tahap. Peralatan untuk tahapan ini dijelaskan pada halaman mesin cuci pretreatment dan lini e-coat .
Zinc phosphate atau zirkonium: pretreatment mana untuk komponen otomotif?
Keduanya digunakan di bawah e-coat otomotif. Zinc phosphate adalah dasar yang sudah lama terbukti untuk target ketahanan korosi tertinggi; zirkonium menghemat panas, jumlah tahap, dan lumpur, tetapi menuntut komponen yang lebih bersih dan pembilasan yang lebih ketat.
| Barang | Zinc phosphate tri-kation | Lapisan konversi zirkonium |
|---|---|---|
| Suhu rendaman | Sekitar 48-55 °C | Suhu lingkungan |
| Waktu kontak | 1-3 mnt | 30-45 detik |
| Berat lapisan | Sekitar 1.8-2.8 g/m² | Sekitar 10-180 mg/m², tergantung substrat |
| Tahap aktivasi | Diperlukan | Tidak diperlukan |
| Jumlah tahap tipikal | Sekitar 7 | Hanya 4 |
| Lumpur fosfat | Lumpur fosfat yang mengandung seng, nikel, dan mangan, biasanya ditangani sebagai limbah berbahaya | Jauh lebih rendah; satu artikel industri yang dipublikasikan melaporkan setidaknya 80% lebih sedikit |
| Umur bak | Sekitar 1-3 bulan antar penggantian bak | Sekitar 6-12 bulan atau lebih |
| Muatan campuran baja, baja galvanis, dan aluminium | Bisa dengan formulasi yang tepat | Ditangani dalam satu bak |
| Risiko utama | Biaya pemanasan, pembuangan lumpur, pembersihan tangki dengan asam | Flash rust, penumpukan besi, berat lapisan tinggi jika konsentrasi atau waktu bergeser |
Zirkonium bekerja baik bila komponen keluar dari cleaner tanpa water-break dan minimal dua kali bilas mencegah alkali terbawa. Setelah beralih ke zirkonium, e-coat sering mengendap lebih cepat pada tegangan yang sama, sehingga daya tembus ke dalam pipa dan cekungan perlu diperiksa ulang.
Berapa pengaturan umum e-coat katodik?
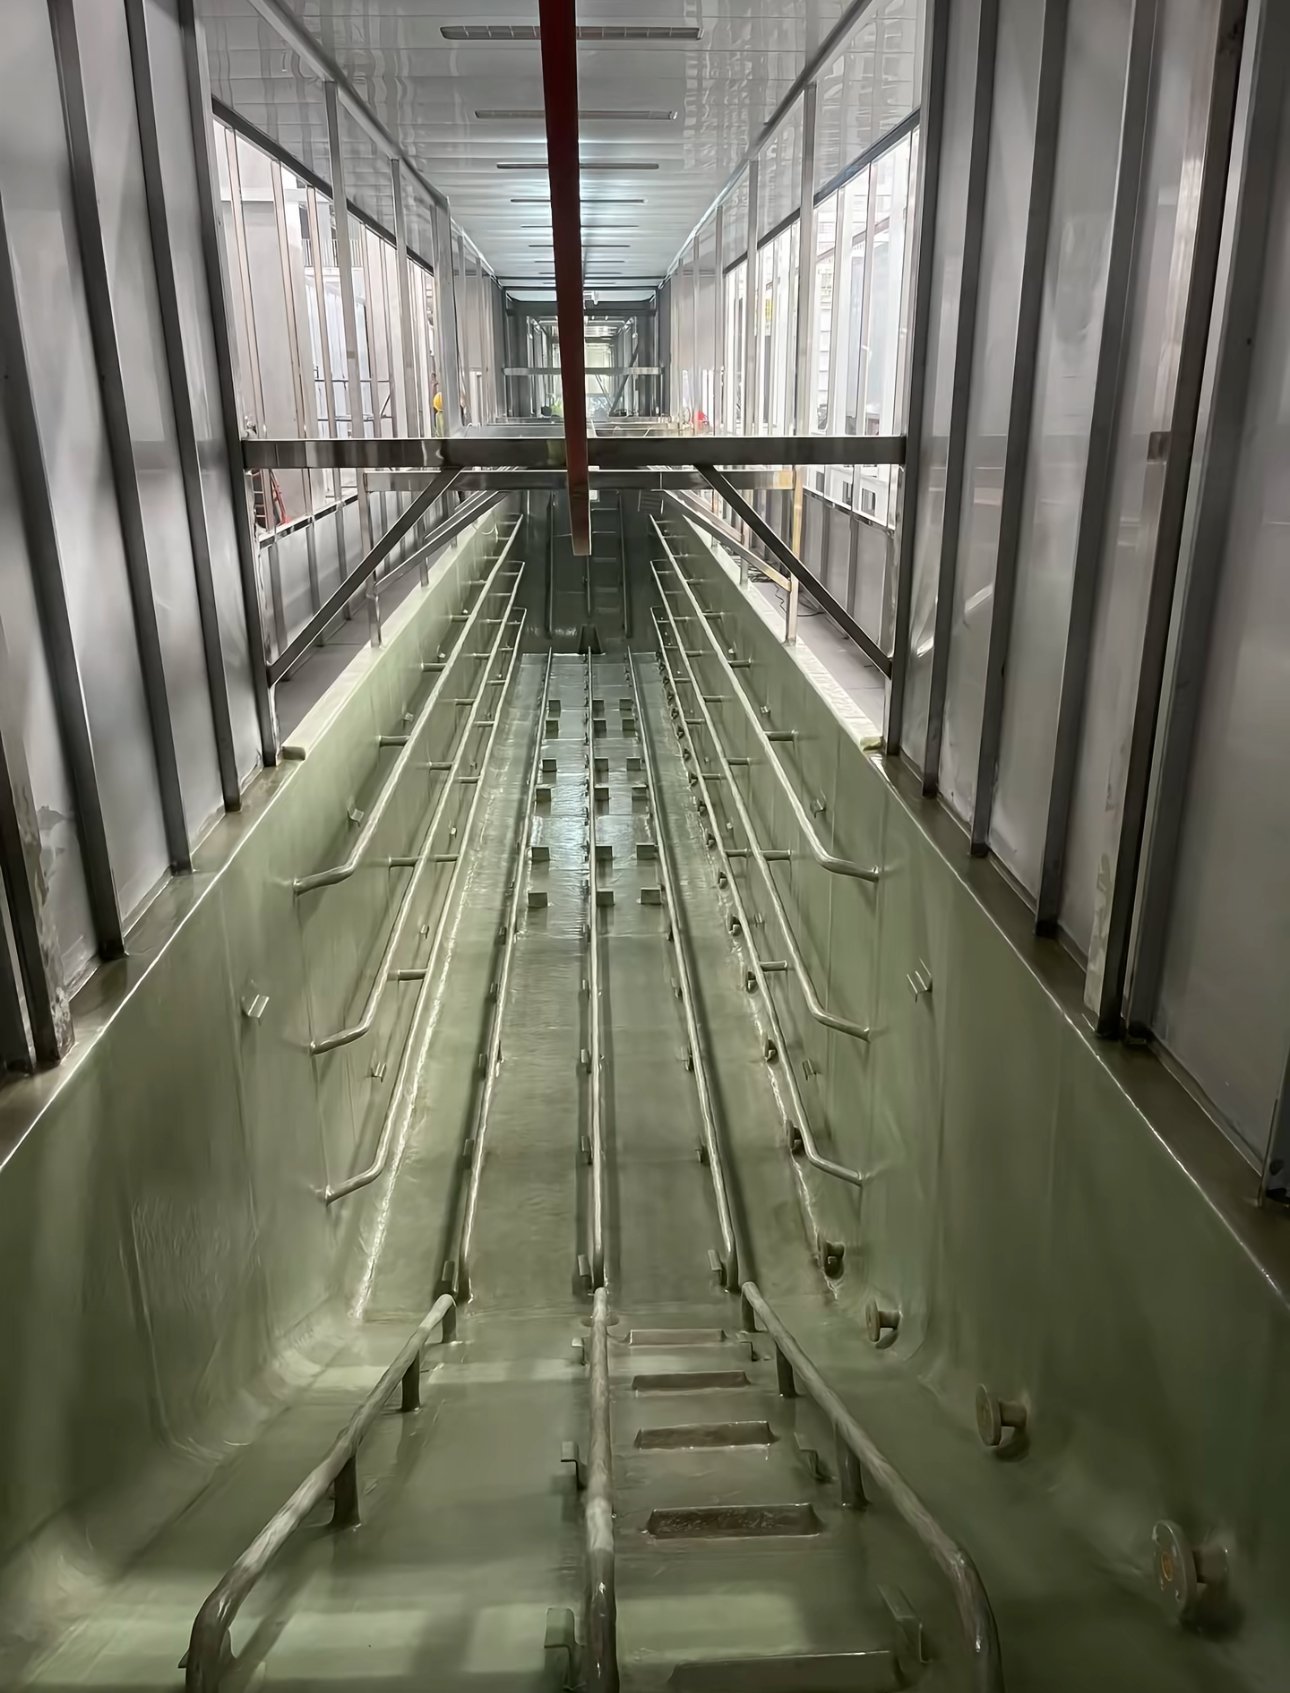
| Parameter | Rentang umum untuk e-coat epoksi katodik |
|---|---|
| Suhu rendaman | Sekitar 28-36 °C, dijaga oleh chiller dan penukar panas |
| Tegangan | Sekitar 200-400 V (beberapa produk mulai 120 V) |
| Waktu deposisi | Sekitar 2-3 menit, termasuk kenaikan tegangan bertahap |
| Padatan bak | Sekitar 10-21%, umumnya mendekati 18-20% |
| pH bak | Sekitar 5.4-6.0 |
| Konduktivitas bak | Sekitar 800-2,200 µS/cm tergantung produk (nominal sekitar 1,300-1,700 µS/cm) |
| Ketebalan lapisan | Sekitar 15-25 µm pada komponen otomotif; grade epoksi heavy-duty lebih tebal |
| Pengawetan | Sekitar 175 °C suhu benda selama 15-20 menit; rangka dan coran tebal lebih lama |
| Efisiensi pemakaian cat | Di atas 95% dengan ultrafiltrasi dan pembilasan loop tertutup |
E-coat katodik membawa jauh lebih sedikit besi dari substrat ke dalam lapisan dibanding e-coat anodik dan memberikan ketahanan korosi lebih baik, sehingga menjadi primer standar untuk bodi dan komponen otomotif. E-coat anodik dipilih bila rakitan berisi bantalan, seal, atau komponen peka panas lainnya, karena beberapa grade dapat dicuring di bawah sekitar 93 °C.
Sistem pelapisan mana yang cocok untuk komponen otomotif apa?
| Komponen | Sistem umum |
|---|---|
| Rangka dan komponen sasis | Zinc phosphate + e-coat katodik, sering dengan lapisan akhir powder |
| Komponen suspensi besi tuang | Zinc phosphate + e-coat + powder; coran tanpa lapisan konversi cenderung gagal uji semprot garam |
| Rangka jok, recliner, dan rel geser | Fosfat atau zirkonium + e-coat, atau powder dengan lapisan tipis merata pada komponen bertoleransi ketat |
| Velg baja | Zinc phosphate + e-coat epoksi katodik + powder |
| Velg aluminium | Lapisan konversi bebas krom + powder, sekitar 60-80 µm |
| Pegas koil dan batang stabilizer | Zinc phosphate + powder dasar kaya seng + lapisan akhir powder |
| Komponen elektromekanis kecil | Blasting atau fosfat + powder epoksi-poliester |
| Rakitan dengan seal atau bantalan | E-coat anodik curing suhu rendah |
| Baki dan rumah baterai aluminium | Pembersihan, etsa dan deoksidasi, konversi zirkonium, lalu e-coat atau powder |
Uji korosi dan daya rekat apa yang diminta pembeli otomotif?
Gambar teknik komponen otomotif biasanya mensyaratkan uji semprot garam netral, uji daya rekat cross-cut, dan makin sering uji korosi siklik menurut standar pabrikan kendaraan sendiri. Tabel berikut mencantumkan uji yang paling sering diminta pembeli.
| Metode pengujian | Standar | Apa yang ditunjukkannya |
|---|---|---|
| Uji semprot garam netral | ISO 9227 NSS atau ASTM B117 (35 °C, 5% NaCl) | Rambatan korosi dari goresan setelah jumlah jam tertentu |
| Daya rekat cross-cut | ISO 2409 atau ASTM D3359 | ISO 2409: grade 0 (tidak terkelupas) hingga grade 5; ASTM D3359: 5B (tidak terlepas) hingga 0B. Lembar data powder otomotif mencantumkan ISO 2409 grade 0 |
| Korosi siklik | Standar siklik pabrikan kendaraan seperti GMW14872, CETP 00.00-L-467, dan VDA 621-415 | Korosi di bawah fase garam, lembap, dan kering bergantian; jumlah siklus ditetapkan per komponen |
Ketahanan suatu sistem dalam uji semprot garam bergantung pada setiap lapisannya. Satu rangkaian uji yang dipublikasikan pada komponen suspensi besi tuang nodular memberikan hasil berikut:
| Sistem pelapisan | Hasil semprot garam |
|---|---|
| Hanya powder, tanpa pretreatment | 100+ jam |
| Iron phosphate + powder | 500+ jam |
| Zinc phosphate + powder | 750+ jam |
| Iron phosphate + e-coat + powder | 1,500+ jam |
| Zinc phosphate + e-coat + powder | 2,000+ jam |
Batas lulus untuk suatu komponen ditetapkan oleh spesifikasi komponen, bukan oleh lini; lini harus menjaga pretreatment, ketebalan lapisan, dan curing sesuai asumsi spesifikasi.
Konveyor mana yang cocok untuk lini perlakuan permukaan komponen otomotif?
| Konveyor | Penggunaan yang cocok | Catatan |
|---|---|---|
| Rantai overhead (monorel) | Pretreatment semprot kontinu, celup e-coat dengan bagian rantai menurun, booth powder, dan oven dalam satu loop | Kecepatan lini = panjang tahap dibagi waktu yang dibutuhkan pada tahap tersebut |
| Power-and-free | Lini yang memerlukan buffer, waktu tinggal berbeda, atau celup yang tidak bisa dilakukan rantai | Carrier berhenti dan berjalan secara independen |
| Transfer persegi (walking beam) | Lini celup untuk volume menengah dan tinggi | Memungkinkan oven ditempatkan di atas area pretreatment untuk menghemat lantai |
| Hoist terprogram | Volume lebih rendah, beberapa substrat atau warna | Biasanya investasi lebih rendah di bawah sekitar 12 muatan per jam |
Pilihan konveyor dibandingkan lebih rinci dalam artikel rantai overhead vs sabuk lantai vs power-and-free.
Proyek perlakuan permukaan otomotif apa saja yang telah dikerjakan MUSI?
| Proyek | Komponen | Lingkup lini |
|---|---|---|
| Meksiko, lini pengecatan bodi kendaraan | Bodi SUV, pikap, dan kendaraan niaga ringan untuk pabrik perakitan milik produsen mobil Tiongkok | Pretreatment, booth cat dengan udara tersaring, oven pengering dengan pendinginan, konveyor bodi, pengolahan gas buang dan VOC; dipasang di lokasi oleh insinyur MUSI |
| Vietnam, lini pelapisan komponen truk | Komponen truk dan kendaraan niaga untuk pabrik perakitan milik produsen mobil Tiongkok | Tangki pretreatment berpompa dengan panel kontrol, konveyor overhead, spray booth, oven curing, pengolahan gas buang; dipasang di lokasi oleh insinyur MUSI |
| Jiangsu, lini recliner jok dan rel geser | Recliner jok, rel geser, dan komponen fine-blanking bervolume tinggi | Pretreatment untuk baja stamping, gantungan berkepadatan tinggi, booth komponen kecil dengan sistem recovery, oven curing |
| Zhejiang, lini komponen otomotif | Bagian logam otomotif | Pretreatment multi-tahap dengan jalur perawatan, konveyor rantai, spray booth, oven curing, pengolahan gas buang |
Komponen utama pada lini ini, seperti pompa pretreatment, burner, PLC, dan penggerak, tersedia dari merek internasional termasuk Grundfos, Riello, Siemens, dan SEW-Eurodrive, dapat dikonfigurasi sesuai spesifikasi pelanggan.
Masalah apa yang paling sering terjadi pada lini komponen otomotif?
| Masalah | Penyebab | Pencegahan |
|---|---|---|
| Daya rekat buruk pada baja canai panas | Mill scale yang tidak dapat dihilangkan oleh pembersihan alkali | Pickling, pembersihan elektrolitik, atau blasting sebelum pretreatment |
| Lapisan tipis dan karat dini pada tepi potongan laser | Lapisan oksida dan tepi tajam | Blasting atau pickling tepi potongan, membulatkan tepi, atau lapisan kedua |
| Kawah dan lepuh setelah oven | Cairan atau kantong udara terperangkap yang mendidih keluar | Lubang drainase, orientasi komponen pada gantungan, uji coba sebelum produksi |
| Cacat pada komponen galvanis | Dehidrasi terlalu cepat dalam oven pendek dan panas | Pengeringan lebih lembut setelah bilasan terakhir |
| Bak e-coat tidak stabil | Air bilasan akhir yang belum diolah kembali ke tangki | Ultrafiltrasi dan pembilasan loop tertutup dengan RO |
Apa yang perlu dikirim untuk penawaran harga?
| Informasi | Mengapa ini penting |
|---|---|
| Gambar komponen, ukuran dan berat terbesar | Menentukan ukuran tangki, desain gantungan, dan beban konveyor |
| Output per jam atau per shift | Menentukan kecepatan lini dan jumlah tangki |
| Substrat: canai dingin, canai panas, galvanis, besi tuang, aluminium | Menentukan pembersihan, pickling, dan lapisan konversi |
| Spesifikasi pelapisan dan target semprot garam | Menentukan fosfat atau zirkonium, e-coat, dan lapisan akhir |
| Ukuran bangunan, utilitas, dan batas air limbah | Menentukan tata letak dan pengolahan air limbah |
Insinyur MUSI membalas dalam 24 jam; konfigurasi dan penawaran harga menyusul setelah data komponen Anda lengkap. Kisaran anggaran untuk lini lengkap tersedia di perincian biaya lini pelapisan lengkap.
FAQ
Apa itu lini perlakuan permukaan untuk komponen otomotif? Yaitu rangkaian tahap pembersihan, lapisan konversi, e-coat, dan lapisan akhir yang menyiapkan dan melindungi komponen otomotif baja atau aluminium, dihubungkan oleh konveyor dan oven curing.
Apakah zirkonium sebaik zinc phosphate di bawah e-coat? Zirkonium menghemat panas, tahapan, dan lumpur serta mampu menangani logam campuran, tetapi pada baja canai dingin hasilnya mendekati, bukan menyamai, zinc phosphate tri-kation; spesifikasi korosi komponenlah yang menentukan.
Berapa ketebalan lapisan yang dihasilkan e-coat otomotif? Umumnya sekitar 15-25 µm pada komponen otomotif, dicuring pada sekitar 175 °C selama 15-20 menit.
Mengapa menambahkan powder di atas e-coat? E-coat menjangkau cekungan dan profil kotak yang tidak dapat dijangkau powder; powder menambah ketebalan, ketahanan terhadap benturan kerikil, dan ketahanan UV pada permukaan luar. Bersama-sama keduanya memberikan hasil semprot garam terlama.
Bisakah satu lini melapisi komponen baja, galvanis, dan aluminium? Bisa, dengan pretreatment zirkonium atau logam campuran serta pengaturan yang diperiksa untuk setiap substrat.
Berapa lama waktu pengadaan satu lini? Konfigurasi standar dikirim dalam 30-60 hari; lini e-coat dan lini khusus membutuhkan waktu lebih lama dan tanggalnya ditetapkan dalam kontrak.
Di mana MUSI Technology cocok
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) merancang dan membangun lini pretreatment, lini e-coat, lini pelapisan powder dan cat cair, oven curing, serta sistem pengolahan debu, VOC, dan air limbah pendukungnya di Changzhou, Tiongkok. Tim tekniknya, yang terbentuk sejak 2011, telah mengirimkan 800+ lini pelapisan kepada 500+ klien di 36 negara. Kirimkan gambar komponen, output, dan spesifikasi pelapisan Anda melalui halaman kontak untuk mendapatkan penawaran sesuai konfigurasi.
Disediakan oleh Lin Cong, Direktur Teknis, MUSI Technology
Kirimkan ukuran komponen, kapasitas, dan jenis pelapisan Anda — insinyur kami membalas dalam 24 jam, dan tata letak serta anggaran menyusul setelah data komponen Anda lengkap. Hubungi MUSI Technology atau jelajahi rangkaian peralatan kami.
Panduan teknis terkait
- Lini Pretreatment Powder Coating: Tahapan & Biaya
Jalur pretreatment melakukan degreasing, pembilasan, dan konversi kimia permukaan logam sebelum pelapisan. Tata letak tiga, lima, dan tujuh tahap, fosfat versus. - Jalur Pelapisan Kontainer BESS: Spesifikasi & Korosi
Kontainer penyimpanan energi baterai membutuhkan perlindungan korosi C4 hingga C5: shot blasting hingga Sa2.5, primer kaya seng, dan topcoat poliester tahan cuaca. - Audit Pabrik Lini Pelapisan: Daftar Periksa 20 Poin
Audit pra-pengiriman 20 poin untuk pembeli lini pelapisan: apa yang diukur, apa yang dituntut secara tertulis, dokumen mana yang dikumpulkan, dan temuan mana yang seharusnya. - Jalur Pelapisan Bubuk Roda & Sasis: Spesifikasi & Biaya
Roda dan komponen sasis memiliki spesifikasi korosi dan tampilan paling ketat dalam finishing otomotif. Ketebalan lapisan, target filiform dan salt spray, jalur. - Pelapisan Bubuk vs Semprot Cair: Mana yang Harus Dipilih
Pelapisan bubuk vs semprot cair dibandingkan berdasarkan biaya, ketebalan film, rentang warna, emisi VOC, batasan substrat, dan aplikasi yang paling sesuai.