Pelapisan Bubuk Roda dan Sasis Otomotif: Spesifikasi, Desain Lini, dan Biaya (2026)
Jawaban singkat: Roda otomotif biasanya menggunakan tumpukan bubuk tiga lapis — primer, base, dan clear — pada 90 hingga 140 mikron, diuji hingga 750 hingga 1.000 jam salt spray plus persyaratan korosi filiform. Bagian sasis menggunakan satu lapisan fungsional pada 60 hingga 100 mikron. Lini roda khusus berbiaya USD 600.000 hingga 1.600.000; lini sasis USD 400.000 hingga 900.000.
Mengapa roda dan bagian sasis ditentukan secara terpisah
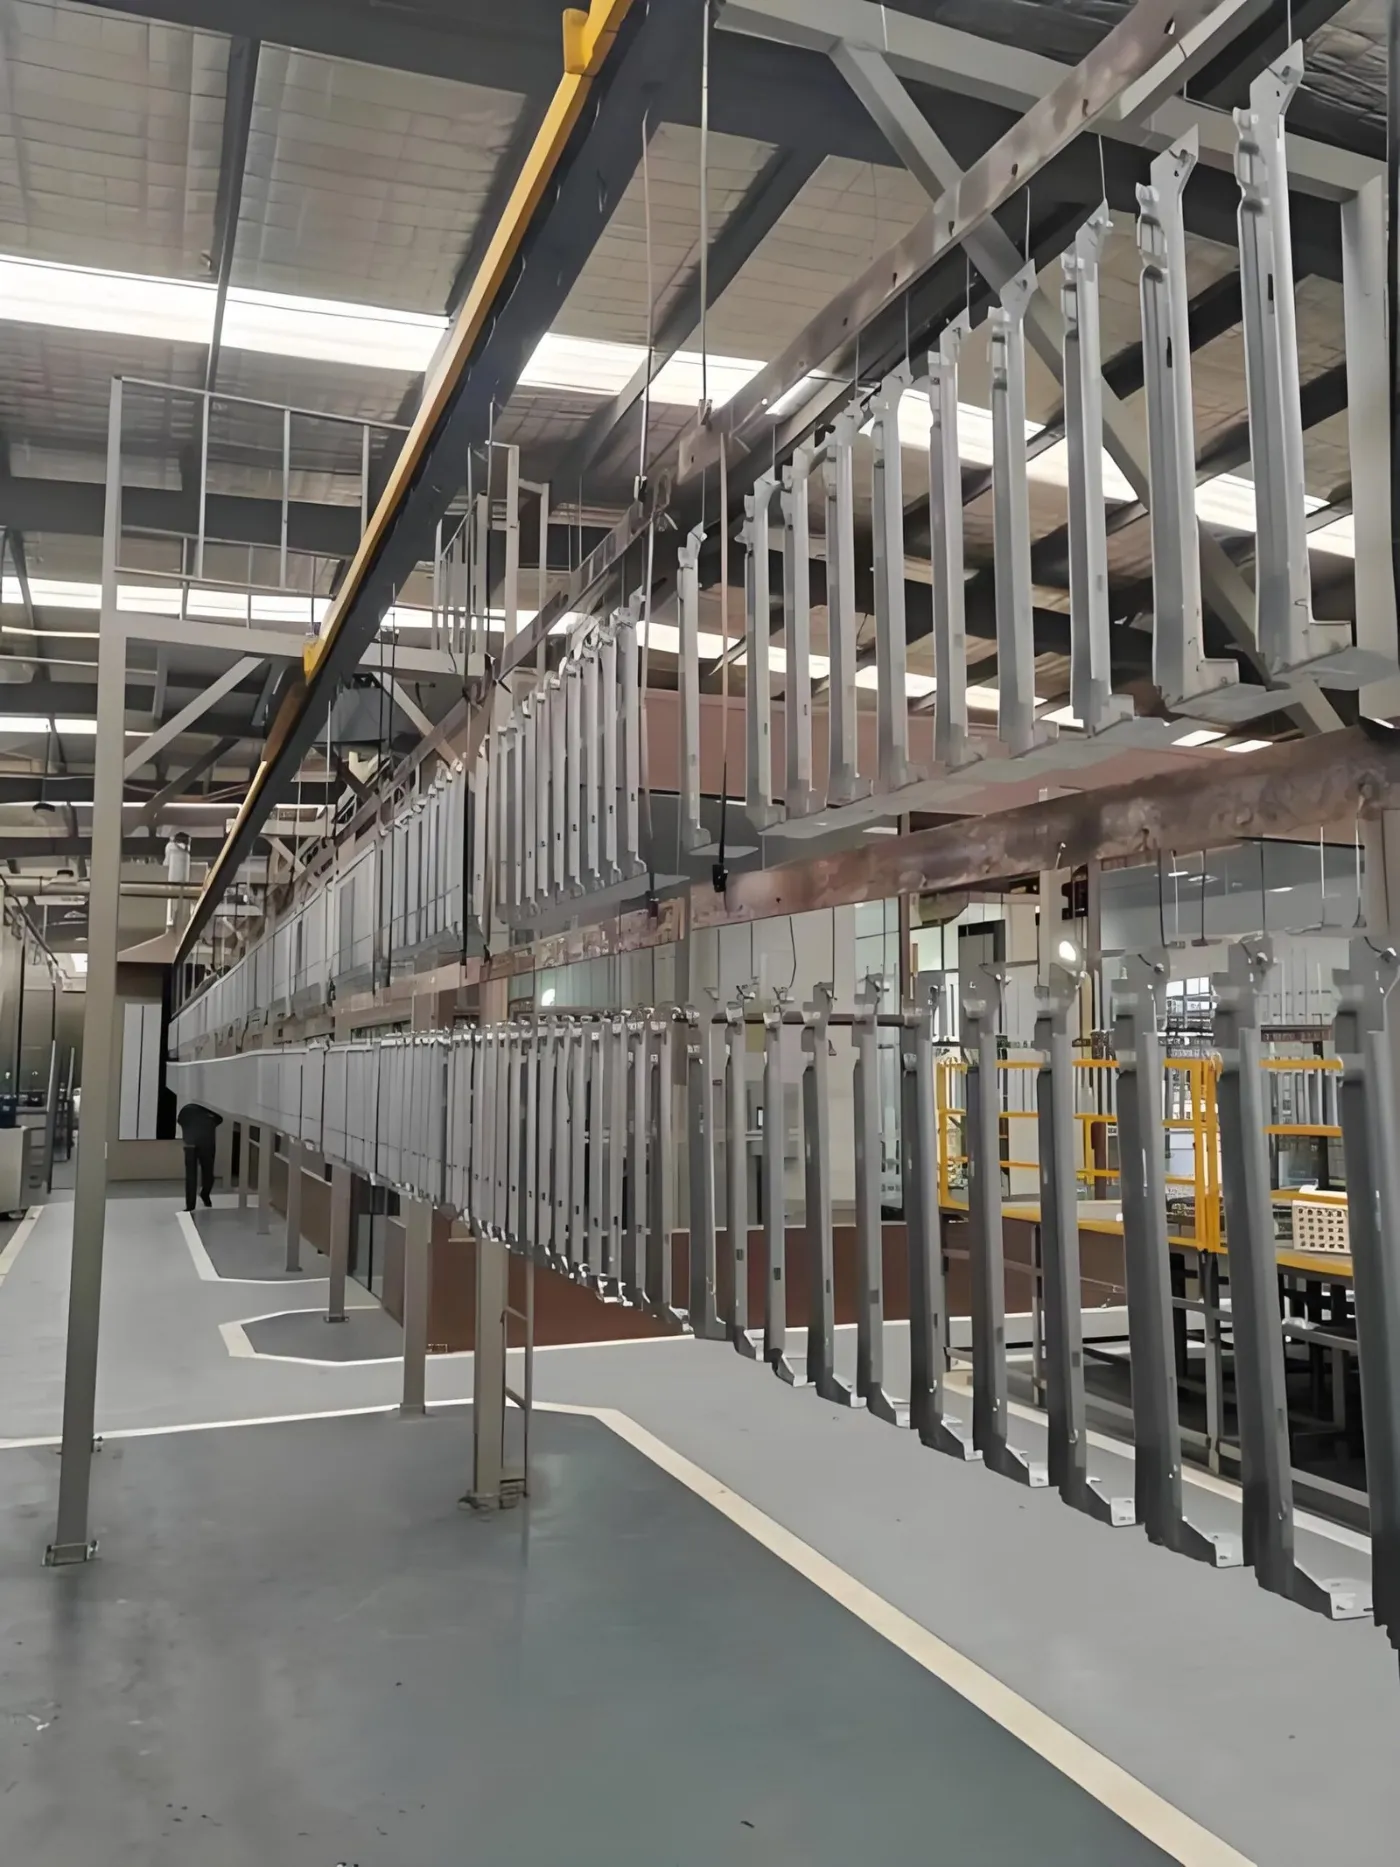
Mereka gagal dengan cara yang berbeda. Braket sasis gagal karena korosi umum setelah bertahun-tahun terkena garam jalan, sehingga spesifikasinya berkaitan dengan ketebalan penghalang dan kualitas pra-perlakuan. Roda gagal secara kosmetik terlebih dahulu — korosi filiform yang merambat dari serpihan batu, atau lapisan bening yang menguning — sementara terlihat jelas oleh pelanggan.
Perbedaan itulah yang menentukan jumlah lapisan cat. Bagian sasis mendapat satu lapisan fungsional. Roda mendapat beberapa lapisan, karena tidak ada satu lapisan pun yang sekaligus memberikan daya rekat, perlindungan, warna, dan ketahanan UV.
Seperti apa tumpukan mantel itu?
| Grup bagian | Tumpukan mantel | Film total | Target korosi |
|---|---|---|---|
| Velg alloy, finishing dicat | Primer bubuk, base bubuk, clear bubuk | 90-140 mikron | 750-1.000 jam plus filiform |
| Velg alloy, permukaan mesin | Primer serbuk, lapisan dasar, potong berlian, lapisan bening | 100-160 mikron | 750-1.000 jam plus filiform |
| Roda baja | Primer serbuk ditambah lapisan atas | 70-110 mikron | 500-750 h |
| Braket sasis, subframe | Epoksi tunggal atau bubuk hibrida | 60-100 mikron | 500-1,000 h |
| Pegas suspensi | Serpihan seng atau bubuk epoksi | 15-80 mikron | 480-720 h |
Korosi filiform adalah spesifikasi yang paling sering terlewat oleh pemasok yang berasal dari pekerjaan industri umum. Ini diuji secara terpisah dari salt spray, didorong oleh kualitas pretreatment pada aluminium dan bukan oleh ketebalan film, dan menambahkan lebih banyak topcoat tidak memperbaiki kegagalan filiform.
Perlakuan awal apa yang dibutuhkan oleh bagian-bagian ini?
| Velg alloy | konversi zirkonium atau titanium tanpa krom, dengan etsa terkontrol sebesar 0,5-2 g/m2. Berat etsa adalah kontrol utama filiform. |
|---|---|
| Komponen sasis baja | tujuh tahap dengan seng fosfat di mana 750 jam atau lebih diperlukan, zirkonium di mana lini tersebut juga menjalankan aluminium. |
| Pembilasan akhir | Deionisasi, konduktivitas di bawah 30 mikrosiemens/cm. Garam sisa di bawah lapisan film merupakan pemicu filiform secara langsung. |
| Pengeringan | 10-15 menit pada suhu 100-120 C untuk aluminium; lebih tinggi untuk baja. |
| Rekam jejak pengiriman | 800+ lini pelapisan untuk 500+ klien di 36 negara (tim teknik MUSI, kumulatif sejak 2011) |
| Layanan | Desain, manufaktur, instalasi, komisioning, pelatihan operator dan layanan purna jual dari satu perusahaan |
Kami panduan jalur pretreatment membahas secara rinci keputusan antara fosfat versus zirkonium.
Bagaimana susunan jalur roda?
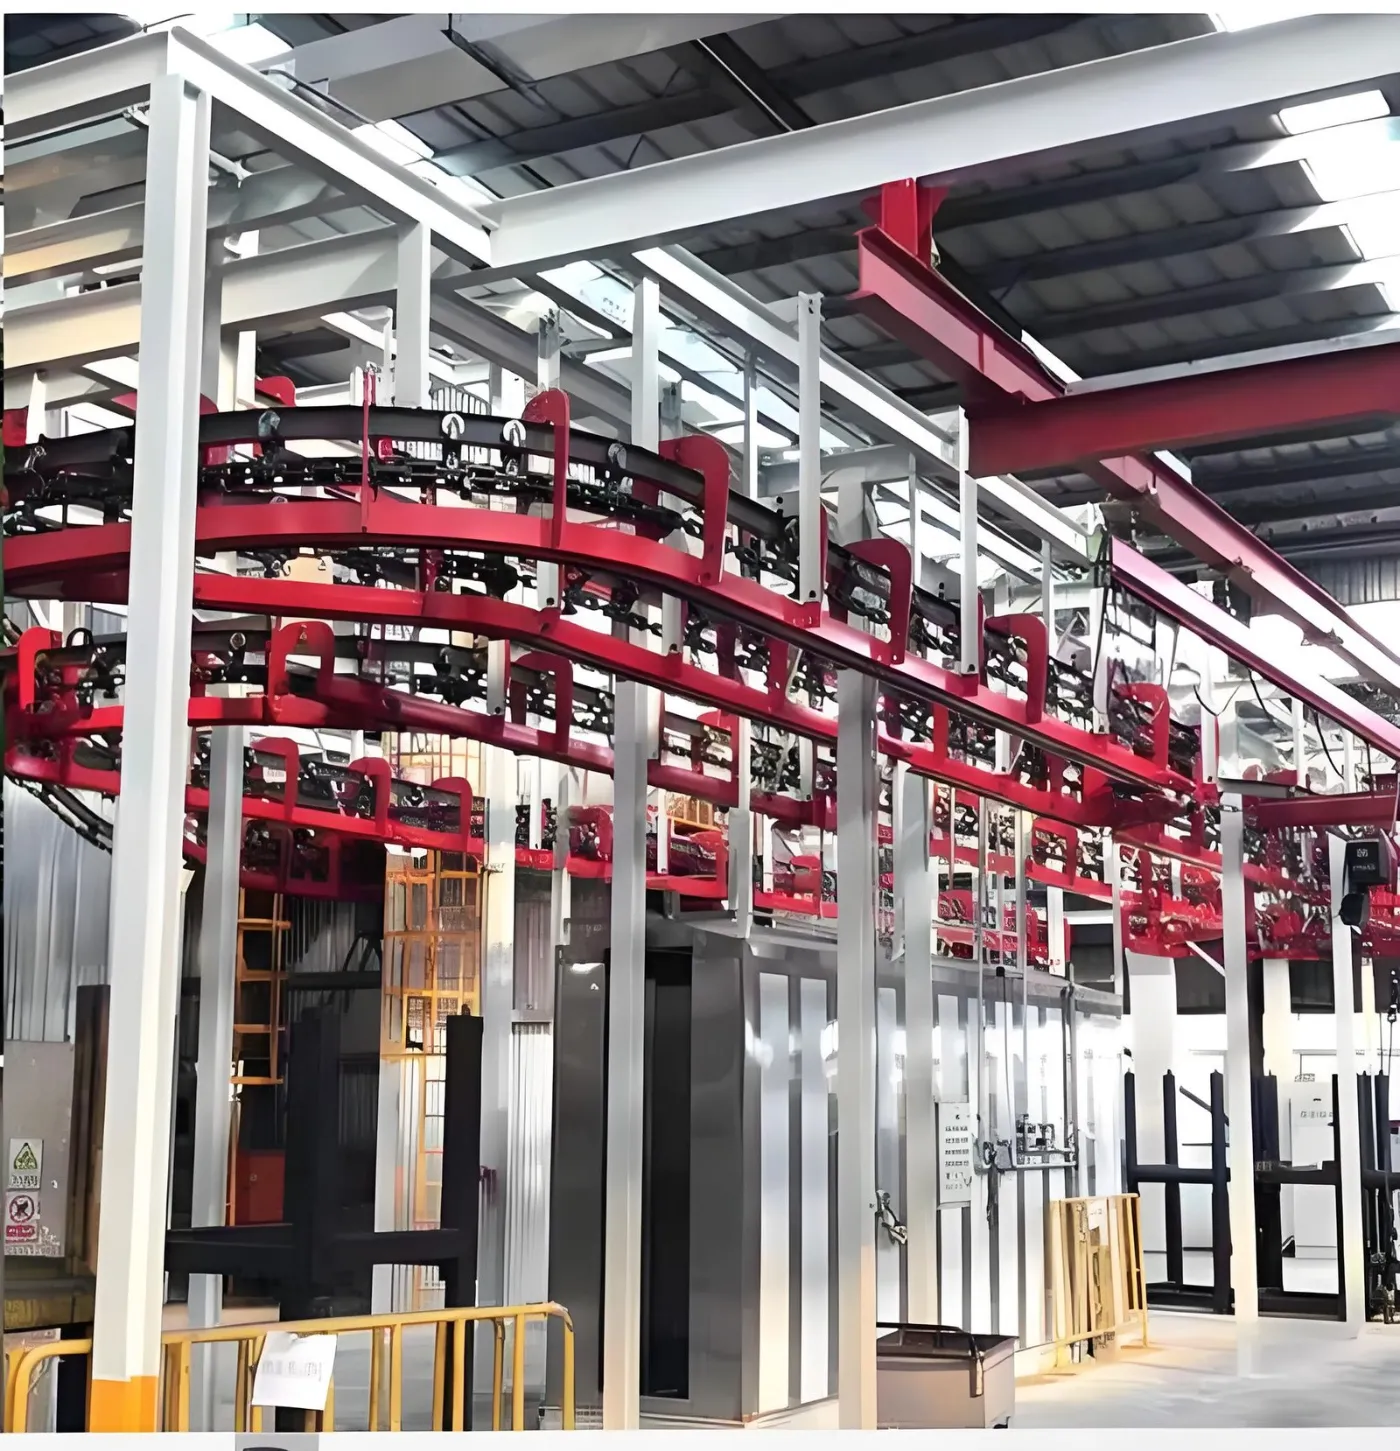
- Muat ke jig roda khusus — jangan sekali-kali menggunakan kait yang tergantung bebas, karena ayunan merusak keseragaman lapisan pada permukaan melengkung.
- Pra-perlakuan tujuh tahap dengan kontrol etsa dan pembilasan akhir DI.
- Oven pengering.
- Booth primer, lalu gel atau pengawetan penuh tergantung pada sistem bubuknya.
- Booth cat dasar dengan robot atau reciprocator, mampu ganti warna.
- Sel opsional untuk pemesinan potong berlian bagi roda dengan permukaan mesin.
- Booth cat pelapis bening di area dengan kebersihan terkendali.
- Oven pengerasan akhir dengan pencatatan suhu logam bagian.
- Pendinginan, pengukuran film, dan inspeksi visual 100 persen.
| Program | Roda per jam | Kecepatan jalur | Stan |
|---|---|---|---|
| Aftermarket, ukuran campuran | 60-150 | 1,0-2,0 m/menit | 2 |
| Pasokan OEM, keluarga tunggal | 150-400 | 2.0-3.5 m/min | 3 |
| Volume tinggi, permukaan mesin | 400-700 | 3.0-5.0 m/min | 3 ditambah sel permesinan |
Apa yang dibutuhkan oleh kontrol film dalam praktik?
Geometri roda tidak bersahabat dengan elektrostatik: ceruk jari-jari yang dalam, alur pelek yang menaungi dirinya sendiri, dan permukaan mesin yang harus tetap presisi dimensinya. Empat kontrol melakukan sebagian besar pekerjaan.
- Jig tetap yang menyajikan roda pada sudut yang ditentukan dan memutarkannya di bawah senjata.
- Penahapan voltan: kV lebih rendah 40-60 untuk cekungan, lebih tinggi untuk permukaan datar, diprogram per zona.
- Disiplin pentanahan: Resistansi kontak jig di bawah 1 megohm, diverifikasi setiap shift.
- Pengukuran pada titik yang ditentukan: rim flange, spoke root, hub face dan back face, dicatat per batch.
Berapa biaya lini tersebut pada tahun 2026?
| Konfigurasi | Harga indikatif (USD, ex-works) |
|---|---|
| Lini suku cadang sasis, 7 tahap, bilik tunggal | 400,000-700,000 |
| Lini sasis dengan sel robot dan pencatatan penuh | 700,000-900,000 |
| Jalur roda, dua bilik, volume aftermarket | 600,000-1,000,000 |
| Garis roda, tiga bilik, volume OEM | 1,000,000-1,600,000 |
| Tambahkan: sel pemesinan potong berlian | 180,000-450,000 |
Bekerja dengan MUSI Technology di jalur otomotif
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) merancang dan membangun lini finishing turnkey dari pabriknya di Changzhou, Tiongkok, dengan 800+ lini pengecatan yang telah dipasok ke 500+ klien di 36 negara, mulai dari spray booth tunggal hingga pabrik finishing lengkap.
- Setiap jalur dirancang berdasarkan spesifikasi kinerja tertulis. Kecepatan jalur, profil pengawetan, ketebalan lapisan pada titik pengukuran yang ditentukan, dan target korosi dinyatakan dalam kontrak dan dibuktikan pada komponen Anda sendiri selama uji coba pabrik sebelum pengiriman.
- Satu tim engineering memegang seluruh rantai — kimia pretreatment, desain jig, aplikasi, curing, conveying, dan pengendalian emisi — sehingga trade-off di antara semuanya diselesaikan di meja gambar, bukan di lantai pabrik Anda.
- Panel kontrol ditentukan dengan ketebalan film, pencatatan pengawetan dan rendaman sejak awal, sehingga bukti yang diaudit pelanggan Anda sudah ada sejak hari pertama alih-alih ditambahkan kemudian.
Kirimkan gambar bagian Anda, volume tahunan, dan spesifikasi pelanggan yang harus Anda penuhi: hubungi MUSI Technology. Lihat juga solusi pelapisan suku cadang otomotif dan studi kasus lini powder coating hub roda.
Pertanyaan yang sering diajukan
Lapisan coating apa yang digunakan pada velg alloy?
Tumpukan serbuk tiga lapisan iaitu primer, base dan clear dengan jumlah 90-140 mikron untuk kemasan bercat, atau primer, base, pemesinan potong berlian dan clear pada 100-160 mikron untuk roda permukaan mesin. Tiada satu lapisan pun yang memberikan lekatan, penghalang, warna dan ketahanan UV sekali gus, sebab itulah roda mendapat tumpukan manakala bahagian casis mendapat satu lapisan berfungsi.
Apa itu korosi filiform dan mengapa hal itu penting pada roda?
Filiform corrosion adalah creep seperti benang yang menyebar di bawah lapisan dari serpihan batu atau tepi, dan diuji secara terpisah dari salt spray. Pada roda aluminium, hal ini didorong oleh kualitas pretreatment bukan ketebalan film, sehingga penambahan topcoat tidak memperbaiki kegagalan filiform. Etch weight 0,5-2 g/m2 dan bilasan akhir deionisasi di bawah 30 microsiemens/cm adalah kontrol utama.
Berapa jam uji semprot garam yang dibutuhkan untuk roda dan komponen sasis?
Velg alloy biasanya memerlukan 750-1.000 jam ditambah persyaratan filiform terpisah, velg baja 500-750 jam, braket sasis dan subframe 500-1.000 jam, dan pegas suspensi 480-720 jam. Spesifikasi part pelanggan selalu mengesampingkan angka generik ini.
Mengapa roda memerlukan jig tetap dan bukan cangkuk?
Karena geometri roda tidak mendukung aplikasi elektrostatik: ceruk jari-jari yang dalam, sumur pelek yang membayangi dirinya sendiri, dan permukaan mesin yang harus tetap presisi dimensinya. Pengait yang menggantung bebas membuat komponen berayun, mengubah jarak pistol secara terus-menerus dan merusak keseragaman lapisan pada permukaan melengkung. Jig tetap menyajikan roda pada sudut yang ditentukan dan memutarnya di bawah pistol.
Berapa throughput yang dicapai oleh jalur pelapisan roda?
Lini aftermarket yang menjalankan ukuran campuran biasanya menghasilkan 60-150 roda per jam pada 1,0-2,0 m/min dengan dua booth. Lini OEM pada satu keluarga roda mencapai 150-400 per jam pada 2,0-3,5 m/min dengan tiga booth. Lini permukaan mesin bervolume tinggi mencapai 400-700 per jam dengan tiga booth plus sel pemesinan diamond-cut khusus.
Berapa biaya lini pelapisan roda atau sasis otomotif?
Kisaran indikatif ex-works 2026 adalah USD 400.000-700.000 untuk lini suku cadang sasis dengan pretreatment tujuh tahap dan satu booth, USD 700.000-900.000 dengan sel robot dan pencatatan penuh, USD 600.000-1.000.000 untuk lini roda aftermarket dua booth, dan USD 1.000.000-1.600.000 untuk lini roda OEM tiga booth. Sel pemesinan diamond-cut menambah USD 180.000-450.000.
Tentang angka-angka dalam panduan ini. Kisaran harga adalah perkiraan ex-works China yang disusun pada September 2026 dari kutipan proyek MUSI Technology dan diberikan hanya untuk penganggaran; harga pasti bergantung pada envelope bagian, throughput, dan persyaratan kepatuhan setempat. Angka kinerja adalah nilai tipikal untuk peralatan yang dispesifikasikan dengan benar dan dioperasikan dengan benar, bukan jaminan. Terakhir ditinjau: 10 September 2026.
Kirimkan ukuran komponen, kapasitas, dan jenis pelapisan Anda — insinyur kami membalas dalam 24 jam, dan tata letak serta anggaran menyusul setelah data komponen Anda lengkap. Hubungi MUSI Technology atau jelajahi rangkaian peralatan kami.
Bacaan Lanjutan
- ProdukLini Pelapisan Otomotif
Lini Pelapisan Fleksibel Robotik - IndustriPelapisan Suku Cadang Otomotif
- Panduan teknisLini Pelapisan untuk Suku Cadang Otomotif: Persyaratan, Tata Letak, dan Throughput (2026)
Pengecatan Semprot Robotik vs Reciprocator: Kapan Robot Menguntungkan? (2026) - Studi KasusLini Pelapisan Suku Cadang Otomotif untuk Pemasok Tier-1
Pelapisan Robotik Bumper Otomotif
Lini Pelapisan Bubuk Hub Roda Otomotif
Lini Curing UV untuk Komponen Interior Otomotif - BeritaPengecatan Semprot Robotik di Industri Otomotif: Panduan Praktis