Recubrimiento en polvo de ruedas y chasis automotrices: especificaciones, diseño de línea y costos (2026)
Respuesta rápida: Las llantas automotrices normalmente llevan una pila de polvo de tres capas —imprimación, base y barniz— de 90 a 140 micras, probadas a 750 a 1,000 horas de niebla salina más un requisito de corrosión filiforme. Las piezas de chasis llevan una sola capa funcional de 60 a 100 micras. Una línea dedicada para llantas cuesta USD 600,000 a 1,600,000; una línea para chasis USD 400,000 a 900,000.
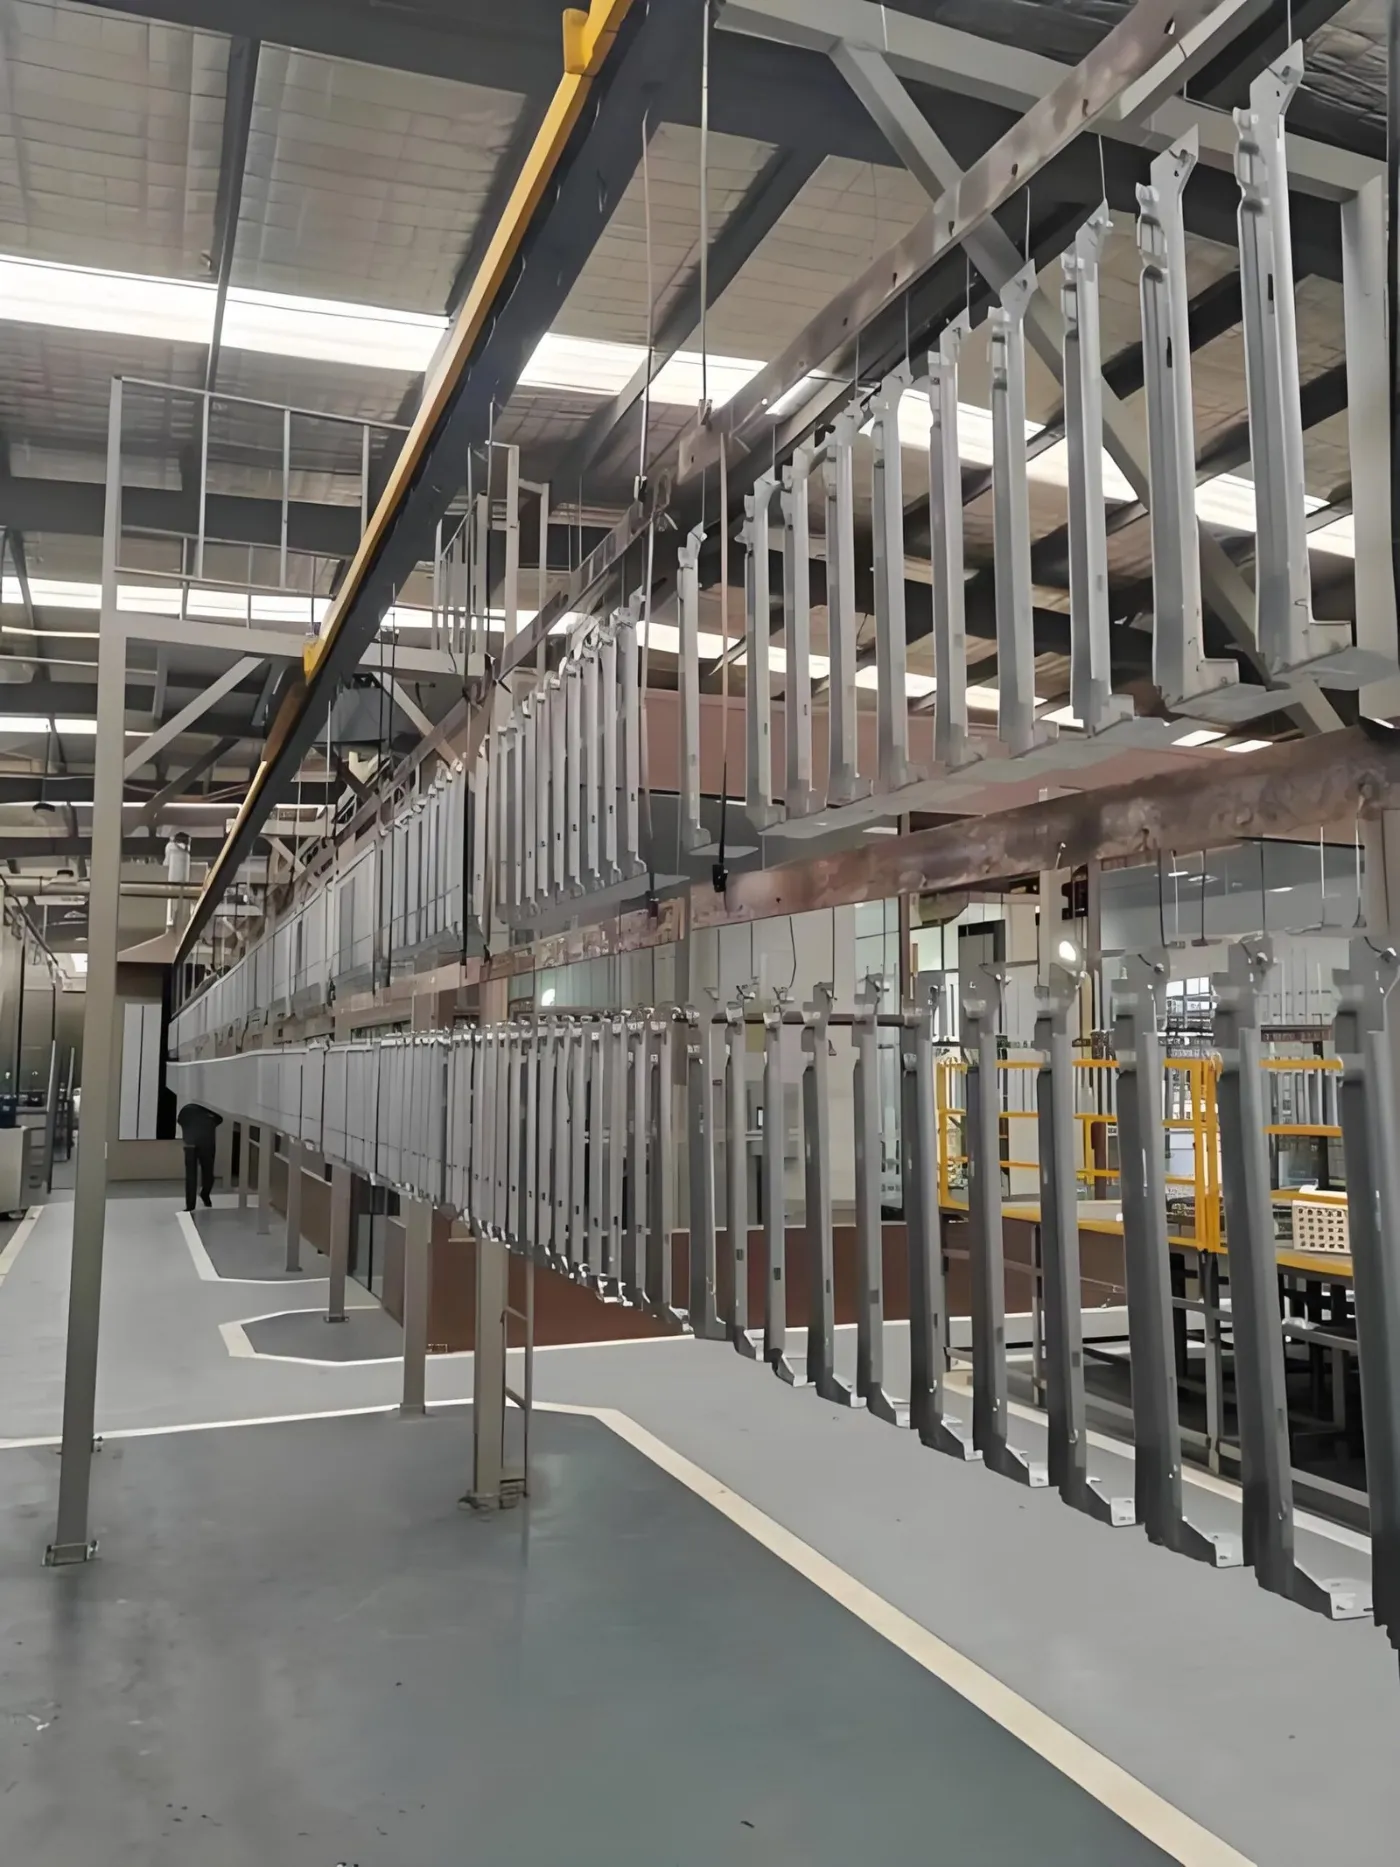
¿Por qué las ruedas y las piezas del chasis se especifican por separado?
Fallan de manera diferente. Un soporte del chasis falla por corrosión general tras años de sal de carretera, por lo que la especificación se centra en el espesor de barrera y la calidad del pretratamiento. Una rueda falla primero estéticamente —corrosión filiforme que avanza desde un picotazo de piedra, o amarilleamiento del barniz transparente— mientras está a plena vista del cliente.
Esa diferencia determina el número de capas. Las piezas del chasis reciben una capa funcional. Las ruedas reciben varias capas, porque ninguna capa única proporciona a la vez adherencia, barrera, color y resistencia a los rayos UV.
¿Cómo se ve la pila de abrigos?
| Grupo de piezas | Pila de recubrimiento | Película total | Objetivo de corrosión |
|---|---|---|---|
| Llanta de aleación, acabado pintado | Imprimación en polvo, base en polvo, transparente en polvo | 90-140 micras | 750-1.000 h más filiforme |
| Llanta de aleación, cara mecanizada | Imprimación en polvo, base, corte de diamante, transparente | 100-160 micras | 750-1.000 h más filiforme |
| Rueda de acero | Imprimación en polvo más capa de acabado | 70-110 micras | 500-750 h |
| Soporte del chasis, subchasis | Epoxi simple o polvo híbrido | 60-100 micras | 500-1,000 h |
| Resorte de suspensión | Zinc en escamas o polvo epoxi | 15-80 micras | 480-720 h |
La corrosión filiforme es la especificación que los proveedores provenientes del trabajo industrial general suelen pasar por alto con mayor frecuencia. Se evalúa de forma independiente a la niebla salina, está determinada por la calidad del pretratamiento sobre el aluminio más que por el espesor de la película, y añadir más capa de acabado no soluciona un fallo por corrosión filiforme.
¿Qué pretratamiento necesitan estas piezas?
| Llantas de aleación | Conversión de circonio o titanio libre de cromo, con un grabado controlado de 0,5-2 g/m2. El peso del grabado es el principal control de la corrosión filiforme. |
|---|---|
| Piezas de chasis de acero | Siete etapas con fosfato de zinc cuando se requieren 750 h o más, circonio cuando la línea también procesa aluminio. |
| Enjuague final | desionizada, conductividad inferior a 30 microsiemens/cm. Las sales residuales bajo la película son un iniciador filiforme directo. |
| Secado | 10-15 min a 100-120 C para aluminio; más para acero. |
| Historial de entregas | 800+ líneas de recubrimiento para 500+ clientes en 36 países (equipo de ingeniería de MUSI, acumulado desde 2011) |
| Servicios | Diseño, fabricación, instalación, puesta en marcha, formación de operarios y servicio posventa de una sola empresa |
Nuestro Guía de línea de pretratamiento cubre en detalle la decisión entre fosfato y circonio.
¿Cómo se distribuye una línea de ruedas?
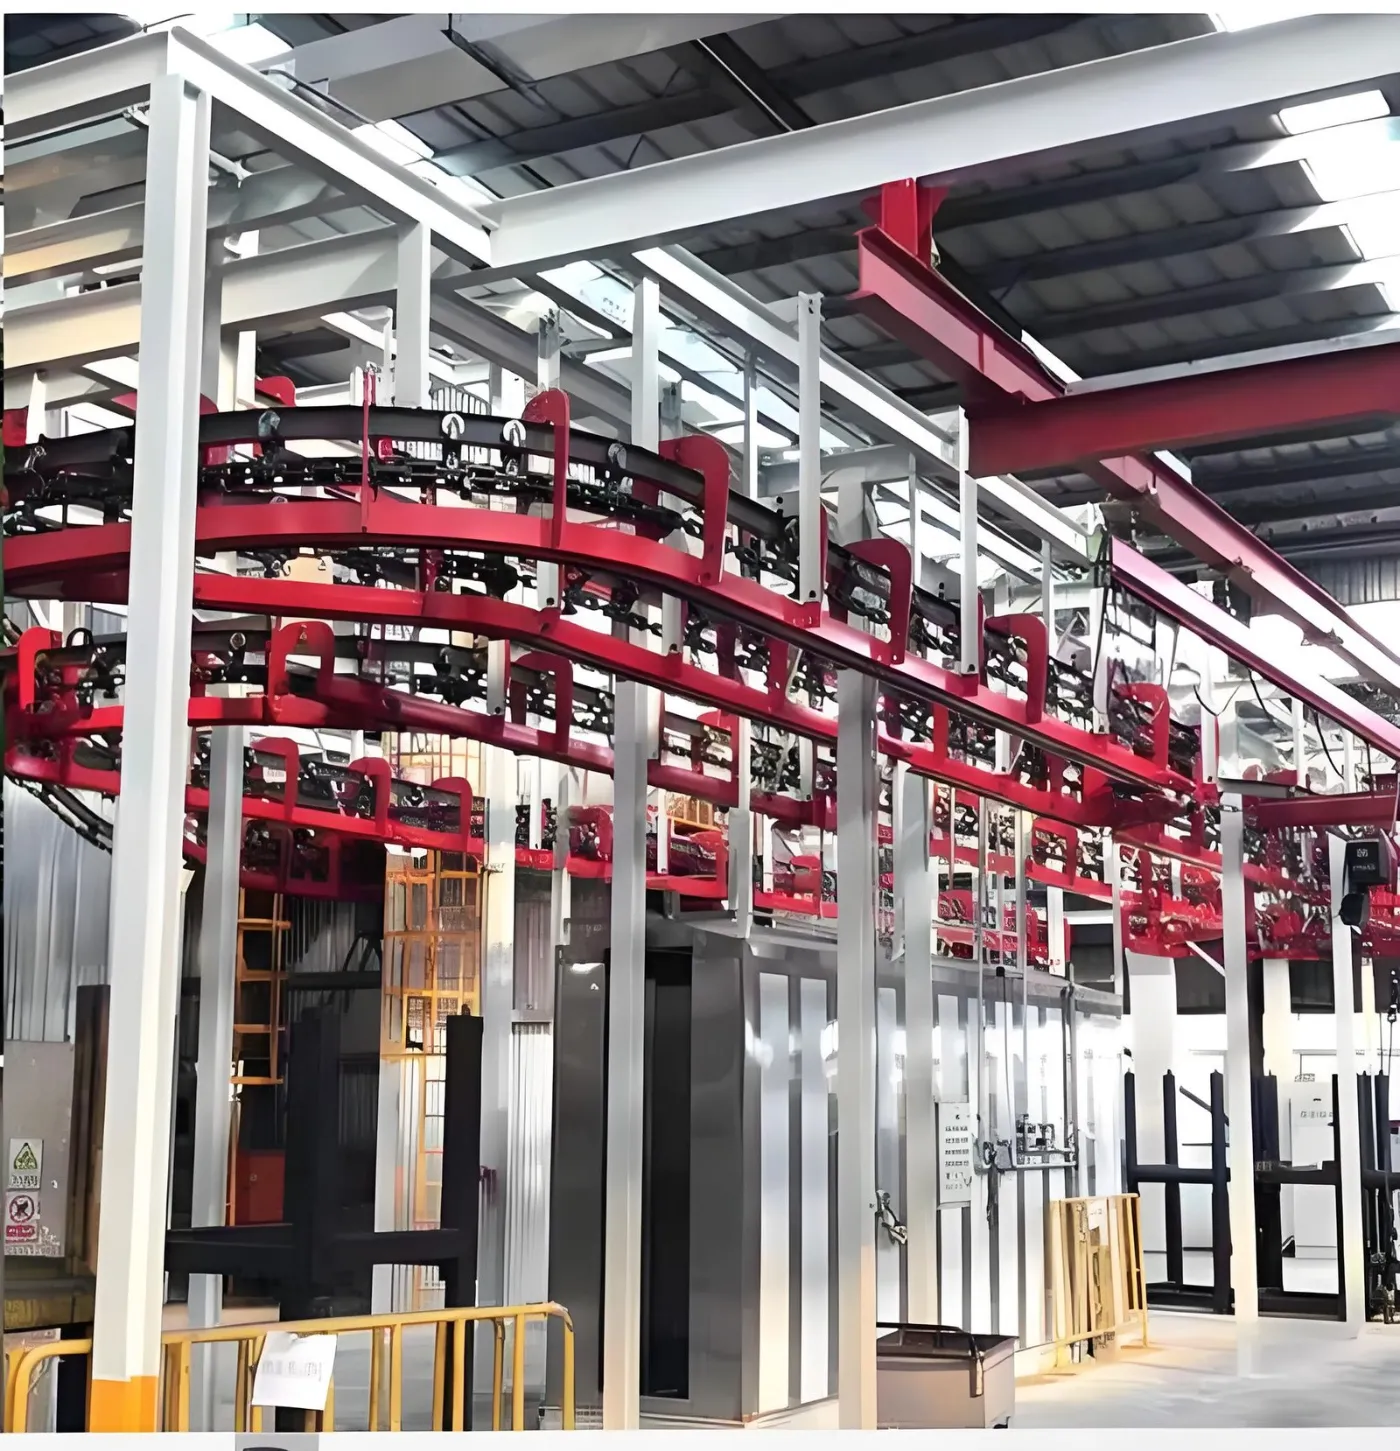
- Cargar en soportes de rueda dedicados — nunca en ganchos colgantes libres, porque el balanceo destruye la uniformidad de la película en una cara curva.
- Pretratamiento de siete etapas con control de grabado y enjuague final con agua desionizada.
- Horno de secado.
- Primero cabina, luego gel o curado completo dependiendo del sistema de polvo.
- Cabina de capa base con robots o reciprocadores, con capacidad de cambio de color.
- Celda de mecanizado opcional con corte de diamante para ruedas de cara mecanizada.
- Cabina de barnizado transparente en un área de limpieza controlada.
- Horno de curado final con registro de temperatura de las piezas metálicas.
- Enfriamiento, medición de película e inspección visual al 100 por ciento.
| Programa | Ruedas por hora | Velocidad de línea | Casetas |
|---|---|---|---|
| Mercado de accesorios, tamaños mixtos | 60-150 | 1,0-2,0 m/min | 2 |
| Suministro OEM, vivienda unifamiliar | 150-400 | 2,0-3,5 m/min | 3 |
| Gran volumen, cara mecanizada | 400-700 | 3,0-5,0 m/min | Célula de mecanizado 3 plus |
¿Qué requiere el control de película en la práctica?
La geometría de la rueda es hostil a la electrostática: profundos huecos entre los radios, una canaleta de llanta que se ensombrece a sí misma y una cara mecanizada que debe mantenerse dimensionalmente exacta. Cuatro controles hacen la mayor parte del trabajo.
- Plantillas fijas que presentan la rueda en un ángulo definido y la hacen girar bajo los cañones.
- Escalonamiento de voltaje: kV más bajos de 40-60 para rebajes, más altos para caras planas, programados por zona.
- Disciplina de puesta a tierra: Resistencia de contacto del dispositivo de sujeción por debajo de 1 megaohmio, verificada cada turno.
- Medición en puntos definidos: Brida de llanta, raíz de radio, cara del cubo y cara posterior, registrados por lote.
¿Cuánto cuesta la línea en 2026?
| Configuración | Precio indicativo (USD, ex-works) |
|---|---|
| Línea de piezas de chasis, 7 etapas, cabina individual | 400,000-700,000 |
| Línea de chasis con celda robotizada y registro completo | 700,000-900,000 |
| Línea de ruedas, dos cabinas, volumen de posventa | 600,000-1,000,000 |
| Línea de ruedas, tres cabinas, volumen OEM | 1,000,000-1,600,000 |
| Añadir: celda de mecanizado de corte de diamante | 180,000-450,000 |
Trabajando con MUSI Technology en una línea automotriz
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) diseña y construye líneas de acabado llave en mano desde su planta de Changzhou, China, con 800+ líneas de pintura entregadas a 500+ clientes en 36 países, desde cabinas individuales hasta plantas de acabado completas.
- Cada línea está diseñada conforme a una especificación de rendimiento por escrito. La velocidad de línea, el perfil de curado, el espesor de película en puntos de medición designados y el objetivo de corrosión se establecen en el contrato y se demuestran en su propia pieza durante la prueba de funcionamiento en fábrica antes del envío.
- Un único equipo de ingeniería controla toda la cadena —química de pretratamiento, diseño de plantillas, aplicación, curado, transporte y control de emisiones—, por lo que las compensaciones entre ellos se resuelven en la mesa de dibujo, no en el suelo de su fábrica.
- Los paneles de control se especifican con registro de espesor de película, curado y baño desde el principio, por lo que la evidencia que auditan sus clientes existe desde el primer día en lugar de añadirse a posteriori.
Envíe sus planos de piezas, el volumen anual y la especificación del cliente que debe cumplir: contacte a MUSI Technology. Véase también Soluciones de recubrimiento para piezas automotrices y la Estudio de caso de línea de recubrimiento en polvo para cubos de rueda.
Preguntas frecuentes
¿Qué pila de recubrimiento utilizan las llantas de aleación?
Una pila de polvo de tres capas de imprimación, base y barniz transparente que totaliza 90-140 micras para acabados pintados, o imprimación, base, mecanizado con corte de diamante y barniz transparente a 100-160 micras para ruedas con cara mecanizada. Ninguna capa individual proporciona adherencia, barrera, color y resistencia a los rayos UV a la vez, por lo que las ruedas reciben una pila mientras que las piezas del chasis reciben una sola capa funcional.
¿Qué es la corrosión filiforme y por qué es importante en las llantas?
La corrosión filiforme es un avance capilar similar a un hilo que se propaga bajo el recubrimiento a partir de un impacto de piedra o un borde, y se ensaya por separado de la niebla salina. En las llantas de aluminio, está impulsada por la calidad del pretratamiento más que por el espesor de la película, por lo que añadir capa de acabado no soluciona un fallo por corrosión filiforme. Un peso de ataque de 0,5-2 g/m2 y un enjuague final desionizado por debajo de 30 microsiemens/cm son los controles principales.
¿Cuántas horas de niebla salina necesitan las ruedas y las piezas del chasis?
Las llantas de aleación suelen requerir de 750 a 1000 horas más un requisito independiente de corrosión filiforme, las llantas de acero de 500 a 750 horas, los soportes del chasis y los subchasis de 500 a 1000 horas, y los muelles de suspensión de 480 a 720 horas. La especificación de pieza del cliente siempre prevalece sobre estas cifras genéricas.
¿Por qué las ruedas necesitan plantillas fijas en lugar de ganchos?
Porque la geometría de la rueda es hostil a la aplicación electrostática: profundos huecos entre los radios, una canaleta de llanta que se autoensombrece y una cara mecanizada que debe mantenerse dimensionalmente exacta. Un gancho de suspensión libre permite que la pieza oscile, cambiando continuamente la distancia a la pistola y destruyendo la uniformidad de la película en las caras curvas. Los soportes fijos presentan la rueda en un ángulo definido y la hacen girar bajo las pistolas.
¿Qué rendimiento alcanza una línea de recubrimiento de ruedas?
Las líneas de posventa que trabajan con tamaños mixtos suelen producir de 60 a 150 ruedas por hora a 1,0-2,0 m/min con dos cabinas. Las líneas OEM de una sola familia de ruedas alcanzan de 150 a 400 por hora a 2,0-3,5 m/min con tres cabinas. Las líneas de alto volumen con cara mecanizada alcanzan de 400 a 700 por hora con tres cabinas más una célula de mecanizado dedicada al corte con diamante.
¿Cuánto cuesta una línea de recubrimiento para ruedas o chasis de automóviles?
Los rangos indicativos ex-works para 2026 son de USD 400,000-700,000 para una línea de piezas de chasis con pretratamiento de siete etapas y una cabina, USD 700,000-900,000 con una celda robotizada y registro completo, USD 600,000-1,000,000 para una línea de ruedas de mercado de accesorios con dos cabinas, y USD 1,000,000-1,600,000 para una línea de ruedas OEM con tres cabinas. Una celda de mecanizado con corte de diamante añade USD 180,000-450,000.
Acerca de las cifras en esta guía. Los rangos de precios son estimaciones ex-works China compiladas en septiembre de 2026 a partir de cotizaciones de proyectos de MUSI Technology y se proporcionan únicamente para presupuestación; un precio en firme depende del envolvente de la pieza, el rendimiento y los requisitos de cumplimiento local. Las cifras de rendimiento son valores típicos para equipos correctamente especificados y correctamente operados, no garantías. Última revisión: 10 de septiembre de 2026.
Envíenos el tamaño de sus piezas, su capacidad de producción y el tipo de recubrimiento: nuestros ingenieros responden en un plazo de 24 horas, y la distribución y el presupuesto llegan una vez que los datos de sus piezas están completos. Contacte a MUSI Technology o explore nuestra gama de equipos.
Lecturas adicionales
- ProductosLínea de Recubrimiento Automotriz
Línea de recubrimiento flexible robótica - IndustriaRecubrimiento de Piezas Automotrices
- Guías técnicasLínea de recubrimiento para piezas automotrices: requisitos, diseño y capacidad de producción (2026)
Pintura robótica por pulverización vs reciprocador: ¿Cuándo es rentable un robot? (2026) - Casos de estudioLínea de recubrimiento de piezas automotrices para proveedor de Nivel 1
Recubrimiento robótico de parachoques automotrices
Línea de recubrimiento en polvo para bujes de ruedas automotrices
Línea de curado UV para piezas de interior de automóvil - NoticiasPintura por pulverización robótica en la industria automotriz: una guía práctica