Otomotiv Jant ve Şasi Toz Boyama: Spesifikasyon, Hat Tasarımı ve Maliyet (2026)
Hızlı yanıt: Otomotiv jantları tipik olarak 90 ila 140 mikron arasında üç katmanlı bir toz yığını çalıştırır — astar, baz ve vernik — 750 ila 1.000 saat tuz püskürtme testi artı filiform korozyon gereksinimi ile test edilir. Şasi parçaları 60 ila 100 mikron arasında tek bir fonksiyonel kaplama çalıştırır. Özel bir jant hattı 600.000 ila 1.600.000 USD'ye mal olur; bir şasi hattı 400.000 ila 900.000 USD.
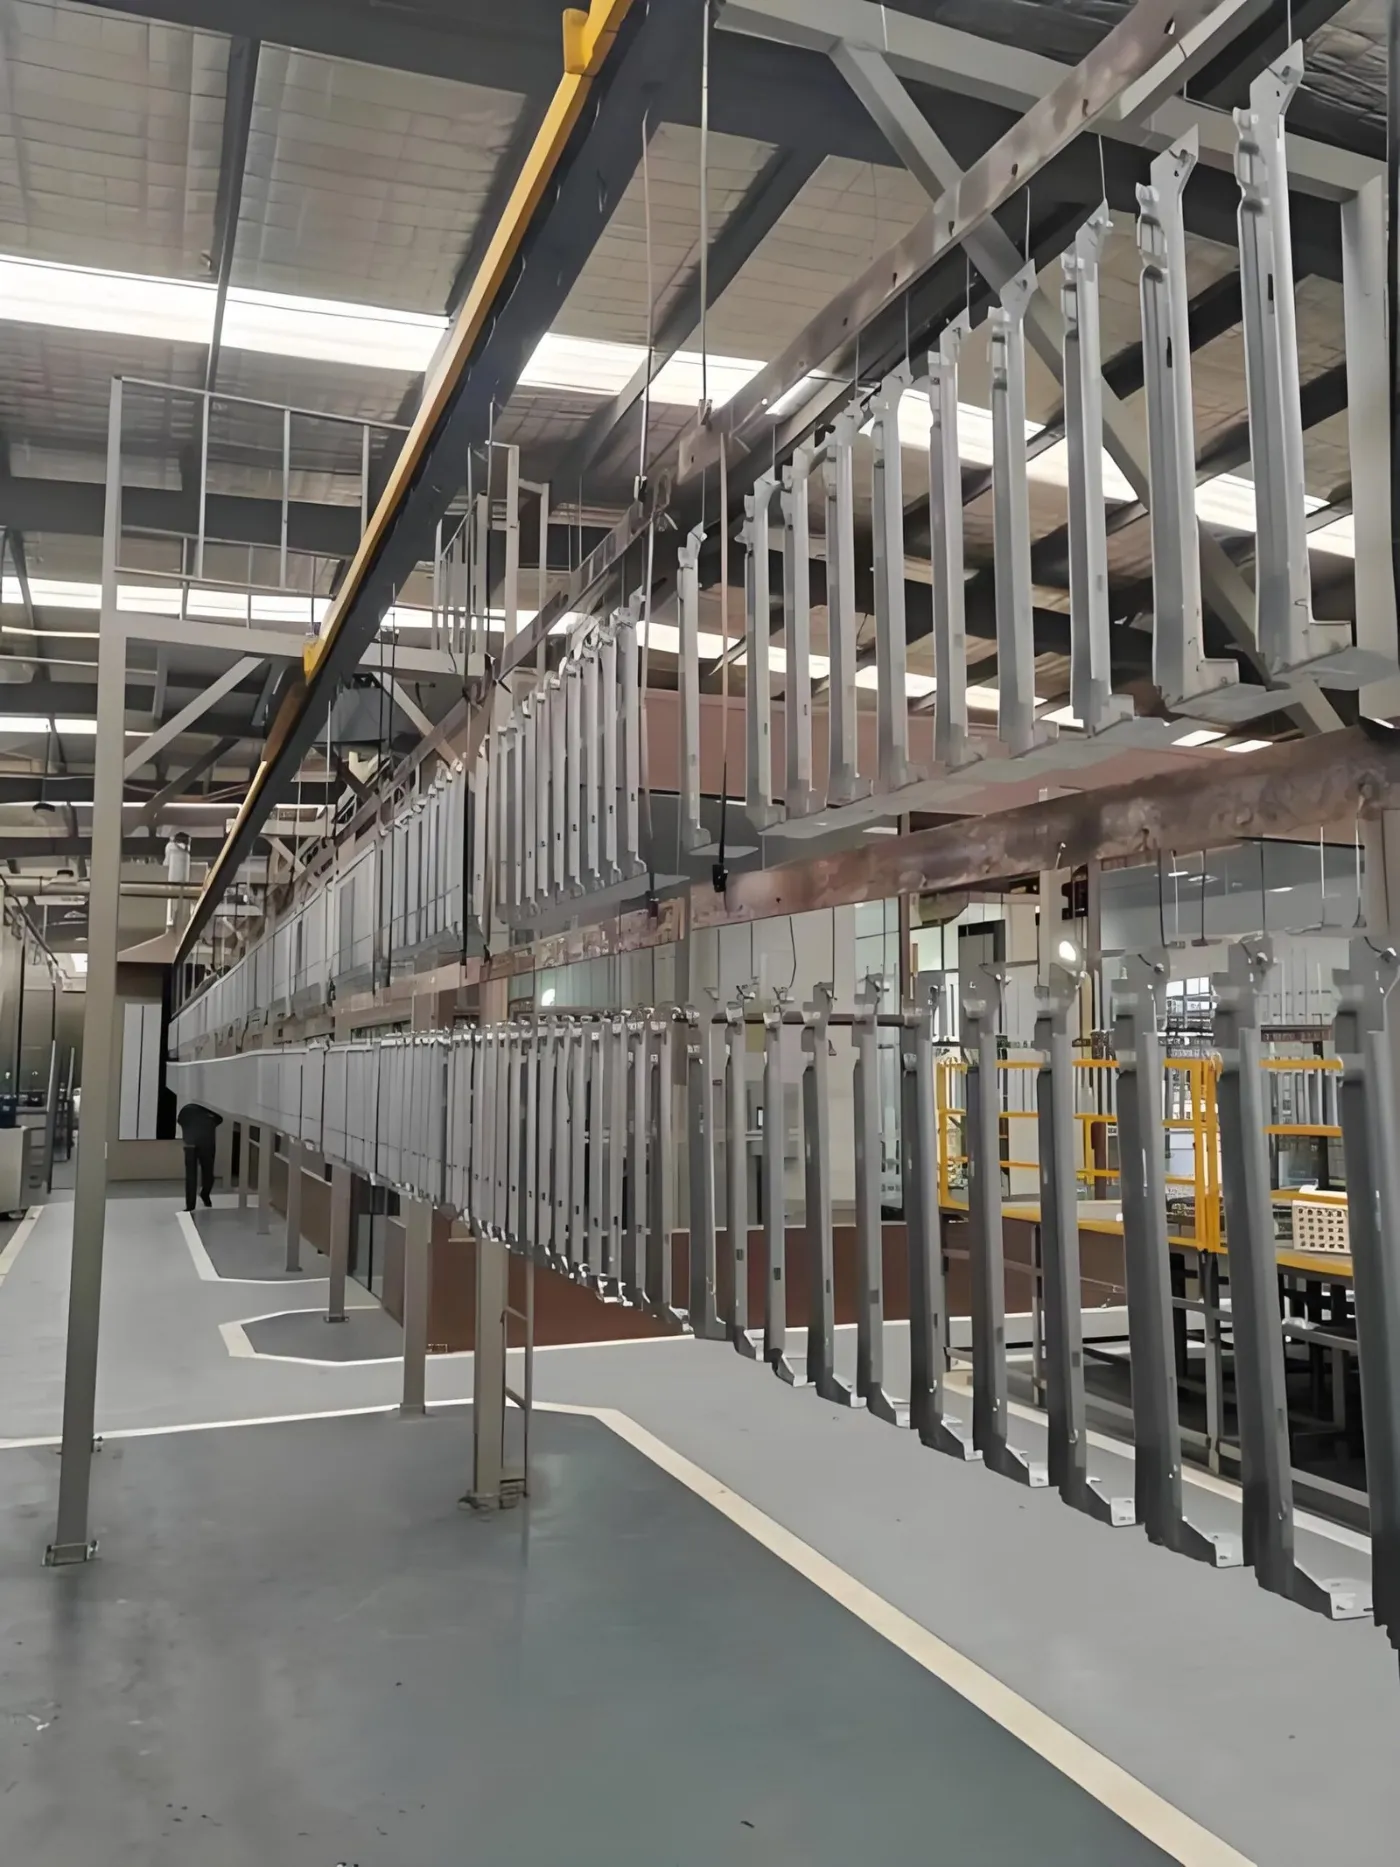
Tekerlekler ve şasi parçaları neden ayrı ayrı belirtilir
Farklı şekillerde arızalanırlar. Bir şasi braketi, yıllarca yol tuzuna maruz kaldıktan sonra genel korozyon nedeniyle arızalanır, bu nedenle spesifikasyon bariyer kalınlığı ve ön işlem kalitesiyle ilgilidir. Bir jant ise önce kozmetik olarak arızalanır — bir taş çiziğinden yayılan filiform korozyon veya vernik sararması — üstelik müşterinin tam görüş alanında dururken.
Bu fark, kaplama sayısını belirler. Şasi parçaları bir fonksiyonel kaplama alır. Tekerlekler ise bir katman yığını alır, çünkü tek bir katman yapışma, bariyer, renk ve UV direncini aynı anda sağlamaz.
Palto yığını nasıl görünüyor?
| Parça grubu | Kaplama yığını | Toplam film | Korozyon hedefi |
|---|---|---|---|
| Boyalı yüzeyli alaşım jant | Toz astar, toz baz, toz şeffaf | 90-140 mikron | 750-1.000 saat artı filiform |
| Alaşım jant, işlenmiş yüz | Pudra astar, baz, elmas kesim, şeffaf | 100-160 mikron | 750-1.000 saat artı filiform |
| Çelik jant | Toz astar artı üst kaplama | 70-110 mikron | 500-750 h |
| Şasi braketi, alt şasi | Tek epoksi veya hibrit toz | 60-100 mikron | 500-1,000 h |
| Süspansiyon yayı | Çinko pul veya epoksi tozu | 15-80 mikron | 480-720 h |
Filiform korozyonu, genel endüstriyel işlerden gelen tedarikçilerin en sık gözden kaçırdığı spesifikasyondur. Tuz püskürtmesinden ayrı olarak test edilir, alüminyum üzerindeki ön işlem kalitesi tarafından yönlendirilir, film kalınlığı tarafından değil ve daha fazla üst kaplama eklemek filiform arızasını düzeltmez.
Bu parçaların hangi ön işleme ihtiyacı var?
| Alaşım jantlar | Krom içermeyen zirkonyum veya titanyum dönüşümü, 0,5-2 g/m2 kontrollü bir dağlama ile. Dağlama ağırlığı, birincil filiform kontrolüdür. |
|---|---|
| Çelik şasi parçaları | Çinko fosfatlı yedi aşamalı, 750 saat veya daha fazla gerektiğinde, hat aynı zamanda alüminyum da çalıştırıyorsa zirkonyum. |
| Son durulama | Deiyonize, iletkenlik 30 mikrosiemens/cm'nin altında. Film altındaki kalıntı tuzlar doğrudan ipliksi başlatıcıdır. |
| Kurutma | Alüminyum için 100-120 C'de 10-15 dakika; çelik için daha yüksek. |
| Teslimat sicili | 36 ülkede 500+ müşteri için 800+ boya hattı (MUSI mühendislik ekibi, 2011'den bu yana toplam) |
| Hizmetler | Tek bir şirketten tasarım, üretim, montaj, devreye alma, operatör eğitimi ve satış sonrası destek |
Bizim Ön işlem hattı kılavuzu fosfat ile zirkonyum kararını ayrıntılı olarak ele alır.
Bir tekerlek hattı nasıl düzenlenir?
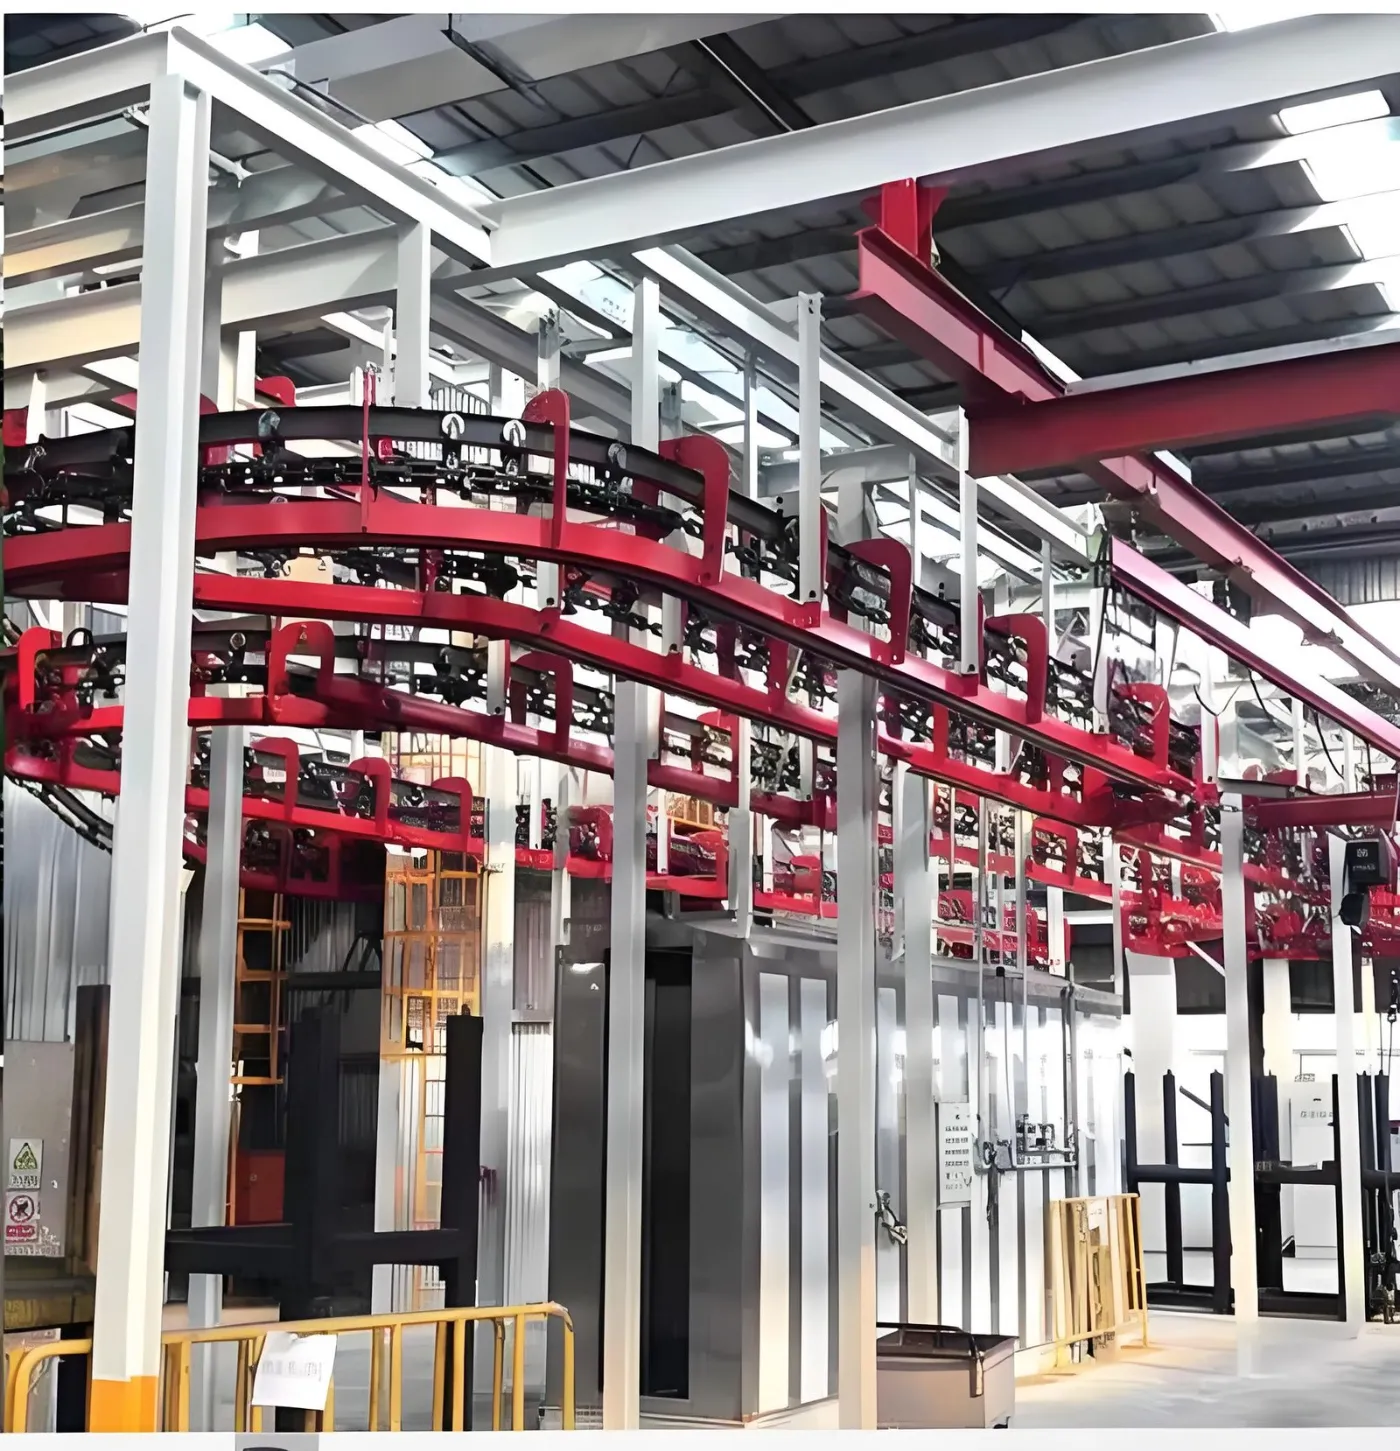
- Özel tekerlek bağlantı aparatlarına yükleyin — asla serbest asılı kancalara değil, çünkü salınım kavisli bir yüzeyde film homojenliğini bozar.
- Aşındırma kontrolü ve DI son durulama ile yedi aşamalı ön işlem.
- Kurutma fırını.
- Önce primer kabini, ardından toz sistemine bağlı olarak jel veya tam kür.
- Robotlu veya reciprokatorlu astar boya kabini, renk değiştirme özellikli.
- İşlenmiş yüzeyli tekerlekler için opsiyonel elmas kesim işleme hücresi.
- Kontrollü temizlik alanındaki vernik kabini.
- Parça metal sıcaklık kaydı ile son kür fırını.
- Soğutma, film ölçümü ve yüzde 100 görsel muayene.
| Program | Saat başına tekerlek | Hat hızı | Standlar |
|---|---|---|---|
| Satış sonrası, karışık boyutlar | 60-150 | 1,0-2,0 m/dk | 2 |
| OEM tedarik, tek aile | 150-400 | 2,0-3,5 m/dk | 3 |
| Yüksek hacim, işlenmiş yüzey | 400-700 | 3.0-5.0 m/dk | 3 artı işleme hücresi |
Film kontrolü pratikte ne gerektirir?
Tekerlek geometrisi elektrostatiklere düşmandır: derin jant kolu girintileri, kendini gölgeleyen bir jant yuvası ve boyutsal olarak tam kalması gereken işlenmiş bir yüzey. İşin çoğunu dört kontrol yapar.
- Sabit bağlama aparatları Tekerleği belirli bir açıda sunan ve tabancaların altında döndüren.
- Gerilim kademelendirme: Girintiler için 40-60 kV daha düşük, düz yüzeyler için daha yüksek, bölge başına programlanır.
- Topraklama disiplini: Her vardiyada doğrulanan jig temas direnci 1 megohm'un altında.
- Tanımlı noktalarda ölçüm: Jant kenarı, jant teli kökü, göbek yüzü ve arka yüzü, parti bazında kaydedilir.
2026'da hattın maliyeti nedir?
| Konfigürasyon | Gösterge fiyat (USD, fabrika çıkışı) |
|---|---|
| Şasi parçaları hattı, 7 aşamalı, tek kabin | 400,000-700,000 |
| Robot hücresi ve tam kayıt özellikli şasi hattı | 700,000-900,000 |
| Tekerlek hattı, iki kabin, satış sonrası hacim | 600,000-1,000,000 |
| Tekerlek hattı, üç kabin, OEM hacmi | 1,000,000-1,600,000 |
| Ekle: elmas kesim işleme hücresi | 180,000-450,000 |
MUSI Technology ile bir otomotiv hattında çalışmak
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.), anahtar teslim boya hatlarını Çin’in Changzhou şehrindeki fabrikasında tasarlayıp üretmektedir ve tek kabinlerden komple boya tesislerine kadar 36 ülkede 500+ müşteriye 800+ boya hattı teslim etmiştir.
- Her hat, yazılı bir performans spesifikasyonuna göre tasarlanmıştır. Hat hızı, kürleşme profili, belirtilen ölçüm noktalarındaki film kalınlığı ve korozyon hedefi sözleşmede belirtilir ve sevkiyattan önce fabrika deneme çalışmasında kendi parçanız üzerinde gösterilir.
- Bir mühendislik ekibi tüm zincire sahiptir — ön işlem kimyası, fikstür tasarımı, uygulama, kürleme, taşıma ve emisyon kontrolü — böylece aralarındaki ödünleşimler sizin fabrika zemininizde değil, çizim masasında çözülür.
- Kontrol panelleri, başlangıçtan itibaren film kalınlığı, kürleme ve banyo kaydı ile belirtilir; böylece müşterinizin denetimlerinde ihtiyaç duyduğu kanıtlar sonradan eklenmek yerine ilk günden itibaren mevcuttur.
Parça çizimlerinizi, yıllık hacmi ve karşılamanız gereken müşteri spesifikasyonunu gönderin: MUSI Technology ile iletişime geçin. Ayrıca bakınız Otomotiv parçaları kaplama çözümleri ve Tekerlek göbeği toz boyama hattı vaka çalışması.
Sıkça sorulan sorular
Alaşım jantlar hangi kaplama yığınını kullanır?
Boyalı yüzeyler için toplam 90-140 mikron kalınlığında astar, baz ve vernikten oluşan üç katmanlı bir toz yığını veya işlenmiş yüzeyli jantlar için 100-160 mikronda astar, baz, elmas kesim işleme ve vernik. Tek bir katman yapışma, bariyer, renk ve UV direncini aynı anda sağlamaz; bu nedenle jantlar bir katman yığını alırken şasi parçaları tek bir fonksiyonel kaplama alır.
Filiform korozyon nedir ve jantlarda neden önemlidir?
Filiform korozyon, bir taş çarpması veya kenardan kaplamanın altına yayılan iplik benzeri sürünmedir ve tuz püskürtmesinden ayrı olarak test edilir. Alüminyum jantlarda film kalınlığından ziyade ön işlem kalitesi tarafından yönlendirilir, bu nedenle üst kaplama eklemek filiform arızasını düzeltmez. 0,5-2 g/m2 aşındırma ağırlığı ve 30 mikrosiemens/cm altında deiyonize son durulama birincil kontrollerdir.
Tekerlekler ve şasi parçaları kaç saat tuzlu su püskürtmeye dayanmalıdır?
Alaşım jantlar genellikle 750-1.000 saat artı ayrı bir filiform gereksinimi gerektirir, çelik jantlar 500-750 saat, şasi braketleri ve alt şasiler 500-1.000 saat ve süspansiyon yayları 480-720 saat. Müşteri parça spesifikasyonu her zaman bu genel değerlerin üzerinde geçerlidir.
Tekerlekler neden kancalar yerine sabit bağlama düzeneklerine ihtiyaç duyar?
Çünkü jant geometrisi elektrostatik uygulamaya elverişsizdir: derin jant kolu girintileri, kendini gölgeleyen bir jant yuvası ve boyutsal olarak tam kalması gereken işlenmiş bir yüz. Serbest asılı bir kanca parçanın sallanmasına izin verir, tabanca mesafesini sürekli değiştirir ve kavisli yüzeylerde film homojenliğini bozar. Sabit fikstürler jantı belirli bir açıyla sunar ve tabancaların altında döndürür.
Bir tekerlek kaplama hattı ne kadar verim elde eder?
Satış sonrası hatlarında karışık boyutlarda çalışan hatlar, iki kabinle saatte tipik olarak 1,0-2,0 m/dk hızda 60-150 jant üretir. Tek bir jant ailesi üzerinde çalışan OEM hatları, üç kabinle saatte 2,0-3,5 m/dk hızda 150-400 adede ulaşır. Yüksek hacimli işlenmiş yüzey hatları, üç kabin artı özel bir elmas kesim işleme hücresiyle saatte 400-700 adede ulaşır.
Bir otomotiv tekerlek veya şasi kaplama hattı ne kadara mal olur?
2026 için gösterge niteliğindeki fabrika çıkış fiyat aralıkları, yedi aşamalı ön işlem ve tek kabinli bir şasi parçaları hattı için 400.000-700.000 USD, robot hücresi ve tam kayıt özellikli versiyon için 700.000-900.000 USD, iki kabinli bir aftermarket jant hattı için 600.000-1.000.000 USD ve üç kabinli bir OEM jant hattı için 1.000.000-1.600.000 USD'dir. Bir elmas kesim işleme hücresi 180.000-450.000 USD ekler.
Bu kılavuzdaki rakamlar hakkında. Fiyat aralıkları, Eylül 2026'da MUSI Technology proje tekliflerinden derlenen fabrika çıkışı Çin tahminleridir ve yalnızca bütçeleme amaçlıdır; kesin fiyat parça zarfına, üretim hızına ve yerel uyumluluk gereksinimlerine bağlıdır. Performans değerleri, doğru şekilde belirtilmiş ve doğru şekilde çalıştırılan ekipman için tipik değerlerdir, garanti değildir. Son inceleme: 10 Eylül 2026.
Parça boyutunuzu, kapasitenizi ve boya tipinizi bize gönderin — mühendislerimiz 24 saat içinde yanıt verir; parça verileriniz tamamlandığında yerleşim planı ve bütçe gönderilir. MUSI Technology ile iletişime geçin veya göz atın ekipman yelpazemize.
Daha Fazla Bilgi
- ÜrünlerOtomotiv Kaplama Hattı
Robotik Esnek Kaplama Hattı - SektörOtomotiv Parçaları Kaplama
- Teknik kılavuzlarOtomotiv Parçaları için Kaplama Hattı: Gereksinimler, Yerleşim ve Verim (2026)
Robotik Püskürtme Boyama vs Reciprocator: Bir Robot Ne Zaman Kendini Amorti Eder? (2026) - Vaka ÇalışmalarıTier-1 Tedarikçi için Otomotiv Parça Kaplama Hattı
Otomotiv Tampon Robotik Kaplama
Otomotiv Tekerlek Göbeği Toz Boyama Hattı
Otomotiv İç Parçaları için UV Kürleme Hattı - HaberlerOtomotiv Endüstrisinde Robotik Püskürtmeli Boyama: Pratik Bir Kılavuz