Toz Kaplama Rafları ve Askıları: Tasarım Kılavuzu
Hızlı yanıt: Bir toz kaplama rafı parçayı tutmalı, topraklamalı, tabancalara sunmalı, hattı doldurmalı ve yıkama makinesi, fırın ve sıyırma işlemine dayanmalıdır. Yayımlanmış kılavuzlar optimum hat yoğunluğunu öngörülen zarf alanının yaklaşık %50'si, parça boşluklarını parça genişliğinin 1 ila 1,5 katı (otomatik hatlarda kutular için derinliğin 2,5 katına kadar) ve kanca temas temizliğini her dört ila sekiz döngüde bir olarak belirtir. Kare veya elmas tel kancalar daha istikrarlı topraklama için bir kenara temas eder. Raf ağırlığı, araba başına konveyör derecesine uygun olmalıdır ve fırın ısı yükünün bir parçasıdır.
Çin'in Changzhou kentinde bir toz ve sıvı püskürtmeli kaplama hattı üreticisi olan MUSI Technology, parça penceresini, askı aralığını, araba başına yükü ve toprak yolunu yerleşim aşamasında sabitler; böylece konveyör, yıkama makinesi, kabin açıklıkları ve fırın ısı yükü, müşterinin çalıştıracağı raflar ve arabalar etrafında boyutlandırılır.
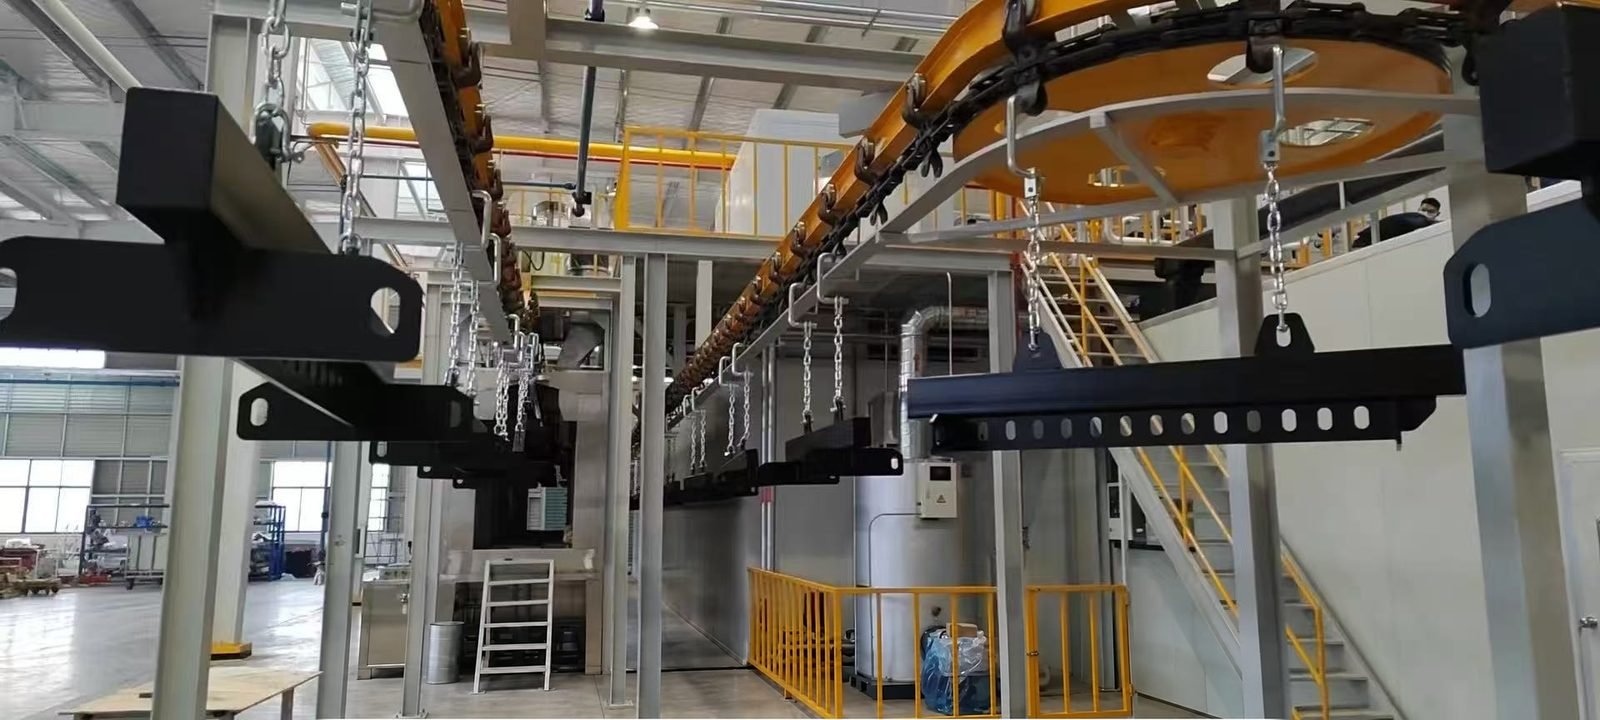
Bir toz kaplama rafı ne yapmalıdır?
Bir toz kaplama rafı her parçayı güvenli bir şekilde tutmalı, toprağa bağlamalı, yüzeylerini tabancalara sunmalı, konveyörü doldurmalı, yıkama makinesini boşaltmalı ve fırınlara ve sıyırma işlemine dayanmalıdır. Ticari kaynaklar, raf yoğunluğunu parça başına maliyet üzerinde en büyük etkiye sahip faktör olarak adlandırır, çünkü her saatlik hat maliyeti asılı parça sayısına bölünür.
| Tasarım kuralı | Kuralın nedeni |
|---|---|
| Parçayı her çevrimde aynı noktada ve aynı konumda tutun | Otomatik tabancalar için tekrarlanabilir film oluşumu; parçalar birbirine veya çerçeveye savrulmamalıdır |
| Görünmeyen alanlarda keskin, minimum temas noktaları kullanın | Küçük temiz bir alan ve küçük bir kanca izi aracılığıyla güvenilir topraklama |
| Konveyör ile parça arasındaki bağlantı sayısını düşük tutun | Her eklem, kürlenmiş tozun toprak yolunu kırabileceği bir yerdir |
| Parçayı boşluklar tahliye edilecek şekilde açılandırın | Yıkama aşamaları arasında daha az taşınma ve kurutma sonrası su lekesi olmaması |
| Parçaları birbirine değmeden yakın şekilde gruplayın | Yüksek metal-hava oranı transfer verimliliğini ve çıktıyı artırır |
| Kancaları çıkarılabilir yapın | Tüm raf sıyrılmadan önce kancalar birkaç kez değiştirilebilir |
| Taşınan yük için raf kütlesini düşük tutun | Raf, fırından her geçişte yeniden ısıtılır |
Hangi kanca ve raf tipleri hangi parçalara uygundur?
Tek tel kancalar, deliği olan ve düşük hacimli parçalara uygundur; yükleme çubuğu üzerindeki çok noktalı raflar, yoğunluğun önemli olduğu tekrarlı üretime uygundur. Kanca teli yay çeliğidir. Kenar üzerinde şekillendirilmiş kare tel, elmas veya kare kanca olarak satılır, parçaya bir köşe boyunca temas eder; tedarikçiler bunun daha fazla çevrim boyunca daha istikrarlı topraklama sağladığını ve daha küçük bir kanca izi bıraktığını belirtir. Yakma fırınında temizlenen raflar, yay sınıfı paslanmaz çelik yaylara ihtiyaç duyar, çünkü sıradan yaylar yaklaşık 800 °F (427 °C) yakma sıcaklıklarında tavlanır.
| Tip | Tipik kullanım | Avantaj | Sınırlama |
|---|---|---|---|
| Yuvarlak telli C, S veya V kanca | Asma deliği olan parçalar, karışık iş | Düşük maliyet, hızlı yükleme | Daha büyük temas alanı, toz biriktikçe topraklama daha erken kaybolur |
| Kare veya elmas telli kanca | Küçük iz gerektiren ve istikrarlı topraklama gereken parçalar | Kenar teması; bir tedarikçinin yük testleri, standart V veya C kancalarının neredeyse iki katı kapasite gösteriyor | Hâlâ periyodik sıyırma gerektirir |
| İki veya üç noktalı yay gergili kanca | Yıkayıcıda sallanacak veya kalkacak hafif parçalar | Konumu korur; üç noktalı kancalar yoğunluğu korur | Bir parça ailesi için üretilmiştir |
| V şeklinde alt kanca | Ağır parçalar | Parçayı U şeklinden daha olumlu şekilde ortalar | Uygun bir asma özelliği gerektirir |
| Kaynaklı özel raf | Yüksek hacimde tek parça | En yüksek yoğunluk ve tekrarlanabilirlik | Esneklik yok; onarımlar kaynak gerektirir |
| Değiştirilebilir kancalı ayarlanabilir çapraz çubuk rafı | Parça karışımını değiştirme | Kanca adımının ve stilinin hızlı değişimi | Temiz tutulacak daha fazla eklem |
| Döner veya spin kanca, motorlu döndürücü | Tekerlek ve disk gibi yuvarlak parçalar | Hattı durdurmadan her yönden kaplama | Rulman korumalı olmalı; ek maliyet |
| Parti arabası veya el arabası | Parti kabini ve kutu fırın | Parçalar bir kez yüklenir ve kabinden fırına yuvarlanır | Tozun silkelenmemesi için pürüzsüz bir zemin gerekir |
Yayımlanmış bir vakada, papatya zinciri kancaların (yükleme çubuğu başına 12 parça) ayarlanabilir raflarla (yükleme çubuğu başına 40 parça) değiştirilmesi, çıktıyı döngü başına 600 parçadan 2.000 parçaya çıkarmıştır. Bilyeli döner kancalar, 250 lb'ye (yaklaşık 113 kg) kadar yük derecelendirmeleriyle kataloglarda yer alır ve yayımlanmış bir motorlu döndürücü kurulumu, parçaları tabancaların önünde yaklaşık 50 rpm'de döndürür.
Toz boya rafında parçalar birbirinden ne kadar uzakta asılmalıdır?
Parçalar birbirine dokunmadan mümkün olduğunca yakın asılmalıdır ve derin parçalar, tozun yan yüzlere ulaşabilmesi için derinlikleriyle ilişkili bir boşluğa ihtiyaç duyar. Yayımlanmış pratik kurallar farklılık gösterir, bu nedenle aralık numune raflarda deneme yoluyla doğrulanır.
| Yayımlanmış kılavuz | Yayımlanan değer | Kaynak türü |
|---|---|---|
| Toz için hat yoğunluğu | Parça zarfının öngörülen alanının yaklaşık %50'si | Products Finishing |
| Elektrik kutuları gibi derin parçalar arasındaki boşluk, tam otomatik hat | Derinliğin 2,5 katı; bazı durumlarda 1,5 katı yeterli olabilir | Products Finishing |
| Parçalar arasındaki boşluk, genel | Parça genişliğinin 1 ila 1,5 katı | Toz Kaplama Enstitüsü uzman köşesi |
| En dik eğim veya inişte merkezden asılı raflar arasındaki boşluk | Yaklaşık 1 inç (25 mm) | Products Finishing |
| Yıkayıcı, kabin ve fırın açıklıklarına açıklık | 3 inç (76 mm) üst ve alt | PCI Magazine |
Parçalar birbirine çok yakın asılırsa, bir Faraday kafesi alanı gibi elektrostatik olarak birbirini perdeler ve film kalınlığı dengesiz hale gelir. Yalnızca bir yüz kaplandığında, parçaları sırt sırta asmak bu dezavantaj olmadan yoğunluğu artırır.
Kancalar ve raflar ne sıklıkla soyulmalıdır?
Kanca temas noktaları, kanca ile parça arasındaki toprak yolunu korumak için genellikle her dört ila sekiz döngüde bir temizlenmelidir. Kürlenmiş toz bir yalıtkandır, bu nedenle parçadan toprağa 1 megohm sınırı ilk olarak temas noktasında kaybedilir. Yakma, kimyasal soyma ve kumlama olağan yöntemlerdir ve şu makalede ele alınmıştır: parçaların ve rafların topraklanması. Kayan veya sallanan parçalar, artan reddedilen ürünler ve uzayan temizleme süresi bir rafın değiştirilmesi gerektiğinin işaretidir.
Maskeleme, raf tasarımının bir parçasıdır. Kalıcı çelik maskeler rafa entegre edilebilir ve rafla birlikte soyulabilir; tıpalar, kapaklar ve bantlar ise sıcaklık derecesine göre seçilir: bir tedarikçinin kılavuzu silikonu 250 °C'ye, yüksek sıcaklık vinilini 170 °C'ye, EPDM ve polyesteri 150 °C'ye, cam kumaş bandı 180 °C'ye ve poliimid bandı 260 °C'ye kadar listeler.
Raf hangi konveyör ve fırın sınırlarına göre kontrol edilmelidir?
Yüklü bir raf, her bir troley için konveyör yük kapasitesi, her açıklığın parça penceresi ve fırın ısı yükü içinde kalmalıdır. Raf ağırlığı iki kez sayılır: konveyör kapasitesini kullanır ve her devrede parçalar ve zincirle birlikte kürleme sıcaklığına kadar ısıtılır, bu nedenle fırın brülörü saat başına ürün artı raf ve konveyör kütlesine göre boyutlandırılır. Yayınlanan değerlerden bir örnek olarak, bir I-kiriş monoray serisi 3 inç rayda troley başına 200 lb, 4 inçte 400 lb ve 6 inçte 1.200 lb olarak listelenir; bir yük çubuğu iki troleyi kapsadığında bu değer iki katına çıkar ve kapalı ray serisi askı başına 50 lb'dir.
| Bir hat sipariş etmeden önce kontrol edin | Tanımlanması gerekenler |
|---|---|
| Parça penceresi | En büyük parça artı raf, genişlik x yükseklik x hareket yönündeki uzunluk |
| Askı noktası başına yük | Troley veya yük çubuğu kapasitesine karşı en ağır parça artı raf |
| Hat yoğunluğu | Tasarım hat hızında raf başına parçalar ve raf adımı |
| Toprak yolu | Parçadan raya kadar eklem sayısı; megohmmetre test noktasının bulunduğu yer |
| Ön işlem yıkayıcı | Drenaj açısı, püskürtme basıncına karşı dayanıklılık, yüzebilecek veya çözeltiyi tutabilecek parçalar |
| Kürleme fırını | Isı yüküne dahil olan saat başına raf ve zincir kütlesi |
| Kaplama sıyırma | Yöntem, aralık ve yedek kanca seti sayısı |
| Parça maskeleme | Fişler, kapaklar veya dahili maskeler ve bunların sıcaklık derecelendirmesi |
Kilit bileşenler, havai konveyör rayı, zinciri ve arabaları için PACLINE, konveyör tahrik redüktörlü motorları için SEW-Eurodrive ve Nord, kancalar ve maskeleme tapaları için Caplugs ve Essentra Components gibi uluslararası markalardan temin edilebilir (müşteri spesifikasyonuna göre yapılandırılabilir). Askı tasarımı, tek bir parça penceresini paylaşan havai zincirli konveyör, ön işlem yıkama makinesi ve kürleme fırını, ile birlikte belirlenir.
SSS
Toz boya kancaları neyden yapılır? Çoğu toz boya kancası yay çeliği telden yapılır, yuvarlak veya kare. Rafların yakma fırınında temizlendiği yerlerde, yay elemanları yay kalitesinde paslanmaz çelik olmalıdır, çünkü sıradan yay çeliği yaklaşık 800 °F (427 °C) yakma sıcaklıklarında tavlanır ve gerginliğini kaybeder.
Kare veya elmas tel kancalar yuvarlak kancalardan daha mı iyidir? Kenar üzerinde şekillendirilmiş kare tel, parçaya bir köşe boyunca temas eder, böylece temas alanı küçük ve keskindir. Tedarikçiler daha fazla döngü boyunca daha istikrarlı topraklama, daha küçük bir kanca izi ve bir tedarikçinin testlerinde standart V veya C kancalarının neredeyse iki katı yük kapasitesi tanımlar.
Aynı raflar hem partili hem de konveyör hatları için kullanılabilir mi? Kancalar ve çapraz çubuklar paylaşılabilir, ancak bir partili hat bunları kabinden kutu fırına yuvarlanan bir arabaya veya el arabasına asar. Araba güzergahı kısa ve düzgün olmalıdır, çünkü sarsıntı kürlenmemiş tozu yerinden oynatabilir veya parçaları düşürebilir.
Toz boya için yuvarlak parçaları nasıl asarsınız? Tekerlekler ve diskler gibi yuvarlak parçalar, manuel bir kabinde elle veya otomatik bir hatta motorlu bir döndürücü ile döndürülen bilyalı rulmanlı döner kancalara asılır. Küçük silindirik parçalar da dönen millerle kenar üzerinde zincir konveyörde çalıştırılabilir.
MUSI Technology'nin nereye uyduğu
MUSI Technology, konveyörü, açıklıkları ve fırını müşterinin parça penceresi ve asma yöntemi etrafında tasarlar ve hat ile birlikte yük çubukları, raflar ve partili arabalar tedarik edebilir. Bkz. manuel toz boyama hattı sepet bazlı parti işleri için veya toz boyama hattı kılavuzu konveyörlü düzenler için.
Lin Cong, Teknik Direktör, MUSI Technology tarafından sağlanmıştır
Parça ölçünüzü, üretim kapasitenizi ve kaplama türünüzü bize gönderin — mühendislerimiz bir iş günü içinde bir yerleşim planı ve bütçeyle yanıt verir. MUSI Technology ile iletişime geçin veya göz atın ekipman yelpazemize.
İlgili teknik kılavuzlar
- Otomotiv Parçaları Kaplama Hattı: Teknik Özellikler ve Üretim Kapasitesi
Otomotiv kaplama hatları film kalınlığını artı eksi 10 mikron içinde tutmalı, 500-1.000 saat tuz püskürtme testini geçmeli ve OEM görünüm standartlarını karşılamalıdır. - Toz Boyama Hattı: Türleri, Teknik Özellikleri ve Maliyeti (2026)
Bir toz boya hattı, metal parçaları bir konveyör üzerinde ön işleme tabi tutar, kaplar ve kürler. Hat tipleri, temel özellikler ve 2026 fiyat aralıkları için tam rehber. - Toz Boya Ön İşlem Hattı: Aşamalar ve Maliyet
Bir ön işlem hattı, kaplamadan önce metal yüzeyi yağdan arındırır, durular ve kimyasal olarak dönüştürür. Üç, beş ve yedi aşamalı düzenler, fosfat versus. - BESS Konteyner Kaplama Hattı: Spesifikasyon ve Korozyon
Batarya enerji depolama konteynerleri C4 ila C5-M korozyon koruması gerektirir: Sa2.5'e kadar bilyeli püskürtme, çinko bakımından zengin astar ve hava koşullarına dayanıklı polyester üst kaplama. - EV Batarya Paketi Muhafazası Kaplama Hattı: Teknik Özellikler ve Maliyet
Batarya paketi muhafazaları tek bir kaplamada dielektrik dayanım, termal kararlılık ve korozyon ömrü gerektirir. Toz ve sıvı karşılaştırıldığında, film kalınlığı hedefleri,.