Giá treo và móc treo sơn tĩnh điện: Hướng dẫn thiết kế
Trả lời nhanh: Giá treo sơn tĩnh điện phải giữ được chi tiết, nối đất cho chi tiết, đưa chi tiết đến trước các súng phun, lấp đầy dây chuyền và chịu được máy rửa, lò nướng và quá trình tẩy sơn. Hướng dẫn đã công bố đưa ra mật độ dây chuyền tối ưu vào khoảng 50 % diện tích bao phủ dự kiến, khoảng cách giữa các chi tiết bằng 1 đến 1,5 lần chiều rộng chi tiết (tối đa 2,5 lần chiều sâu đối với hộp trên dây chuyền tự động) và làm sạch điểm tiếp xúc móc treo sau mỗi bốn đến tám chu kỳ. Móc treo dây vuông hoặc hình thoi tiếp xúc trên một cạnh để nối đất ổn định hơn. Trọng lượng giá treo phải phù hợp với định mức băng tải trên mỗi xe đẩy và là một phần của tải nhiệt lò nướng.
MUSI Technology, một nhà sản xuất dây chuyền phun sơn bột và sơn lỏng tại Thường Châu, Trung Quốc, cố định cửa sổ chi tiết, bước treo, tải trọng mỗi xe đẩy và đường nối đất ở giai đoạn bố trí mặt bằng, để băng tải, máy rửa, cửa buồng phun và tải nhiệt lò nướng đều được tính toán kích thước xung quanh giá treo và xe đẩy mà khách hàng sẽ vận hành.
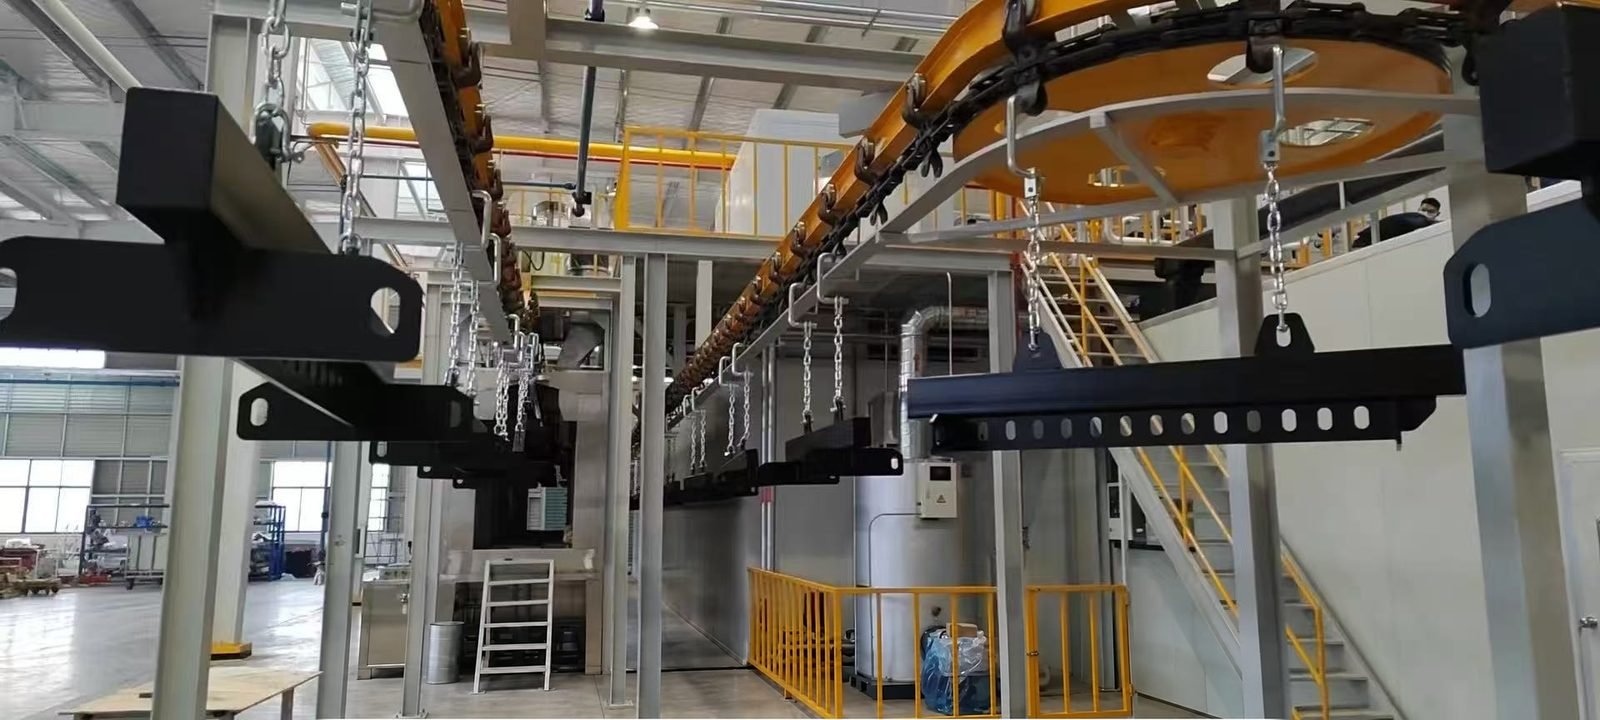
Giá treo sơn tĩnh điện phải làm gì?
Giá treo sơn tĩnh điện phải giữ chắc từng chi tiết, kết nối chi tiết với đất, đưa các bề mặt của chi tiết đến trước các súng phun, lấp đầy băng tải, thoát nước khỏi máy rửa và chịu được lò nướng và quá trình tẩy sơn. Các nguồn tin trong ngành nêu mật độ giá treo là yếu tố có ảnh hưởng lớn nhất đến chi phí trên mỗi chi tiết, vì mọi chi phí dây chuyền theo giờ đều được chia cho số lượng chi tiết được treo.
| Quy tắc thiết kế | Lý do của quy tắc |
|---|---|
| Giữ chi tiết tại cùng một điểm và cùng một vị trí trong mỗi chu kỳ | Lớp màng sơn có thể lặp lại đối với súng phun tự động; các chi tiết không được đung đưa vào nhau hoặc vào khung |
| Sử dụng các điểm tiếp xúc nhọn, tối thiểu ở những vùng không nhìn thấy | Nối đất đáng tin cậy qua một vùng nhỏ sạch và một vết móc nhỏ |
| Giữ số lượng mắt nối giữa băng tải và chi tiết ở mức thấp | Mỗi mối nối là một nơi mà bột sơn đã đóng rắn có thể làm đứt đường nối đất |
| Đặt nghiêng chi tiết để các hốc thoát nước | Giảm sự mang theo giữa các giai đoạn rửa và không có vết nước sau khi sấy khô |
| Nhóm các chi tiết gần nhau mà không chạm vào nhau | Tỷ lệ kim loại trên không khí cao giúp tăng hiệu suất truyền và sản lượng |
| Làm cho móc có thể tháo rời | Có thể thay móc vài lần trước khi toàn bộ giá được tẩy |
| Giữ khối lượng giá thấp so với tải trọng mang theo | Giá được nung nóng lại mỗi lần đi qua lò |
Loại móc và giá nào phù hợp với chi tiết nào?
Móc dây đơn phù hợp với chi tiết có lỗ và sản lượng thấp; giá treo nhiều điểm trên thanh tải phù hợp với sản xuất lặp lại khi mật độ quan trọng. Dây móc là thép lò xo. Dây vuông được tạo hình trên cạnh, bán dưới dạng móc kim cương hoặc móc vuông, tiếp xúc với chi tiết dọc theo một góc, mà các nhà cung cấp mô tả là cho tiếp địa ổn định hơn qua nhiều chu kỳ hơn và vết móc nhỏ hơn. Giá được làm sạch trong lò đốt cần lò xo thép không gỉ cấp lò xo, vì lò xo thông thường bị ủ ở nhiệt độ đốt khoảng 800 °F (427 °C).
| Loại | Sử dụng điển hình | Ưu điểm | Hạn chế |
|---|---|---|---|
| Móc C, S hoặc V dây tròn | Chi tiết có lỗ treo, công việc hỗn hợp | Chi phí thấp, tải nhanh | Diện tích tiếp xúc lớn hơn, mất tiếp địa sớm hơn khi bột tích tụ |
| Móc dây vuông hoặc kim cương | Chi tiết cần vết nhỏ và tiếp địa ổn định | Tiếp xúc cạnh; thử nghiệm tải của một nhà cung cấp cho thấy sức chứa gần gấp đôi móc chữ V hoặc chữ C tiêu chuẩn của họ | Vẫn cần tước định kỳ |
| Móc căng lò xo hai hoặc ba điểm | Các chi tiết nhẹ có thể xoay hoặc nâng lên trong máy rửa | Giữ nguyên vị trí; móc ba điểm duy trì mật độ | Được thiết kế cho một họ chi tiết |
| Móc dưới hình chữ V | Các chi tiết nặng | Định vị chi tiết chắc chắn hơn so với hình chữ U | Cần một tính năng treo phù hợp |
| Giá treo chuyên dụng hàn | Một chi tiết với khối lượng lớn | Mật độ và độ lặp lại cao nhất | Không linh hoạt; sửa chữa cần hàn |
| Giá treo thanh ngang điều chỉnh được với móc thay thế | Thay đổi hỗn hợp chi tiết | Thay đổi nhanh bước móc và kiểu móc | Nhiều khớp nối hơn cần được làm sạch |
| Móc xoay hoặc quay, bộ quay được cấp nguồn | Các bộ phận tròn như bánh xe và đĩa | Bao phủ toàn diện mà không dừng dây chuyền | Vòng bi phải được che chắn; chi phí tăng thêm |
| Xe đẩy hoặc xe đẩy theo lô | Buồng theo lô và lò nướng dạng hộp | Chi tiết được nạp một lần và lăn từ buồng phun đến lò nướng | Cần sàn nhẵn để bột không bị rung rơi |
Trong một trường hợp đã công bố, việc thay thế móc nối chuỗi (12 chi tiết mỗi thanh tải) bằng giá đỡ điều chỉnh được (40 mỗi thanh tải) đã tăng sản lượng từ 600 lên 2.000 chi tiết mỗi chu kỳ. Móc xoay dùng vòng bi được catalog với tải trọng định mức lên đến 250 lb (khoảng 113 kg), và một hệ thống quay có động cơ đã công bố quay chi tiết ở khoảng 50 vòng/phút trước các súng phun.
Các chi tiết nên treo cách nhau bao xa trên giá phun bột?
Các chi tiết nên treo càng gần nhau càng tốt mà không chạm vào nhau, và các chi tiết sâu cần khoảng cách liên quan đến độ sâu của chúng để bột có thể tiếp cận các mặt bên. Các quy tắc kinh nghiệm đã công bố khác nhau, nên khoảng cách được xác nhận bằng thử nghiệm trên các giá mẫu.
| Hướng dẫn đã công bố | Con số công bố | Loại nguồn |
|---|---|---|
| Mật độ đường cho bột | Khoảng 50 % diện tích hình chiếu của đường bao chi tiết | Products Finishing |
| Khoảng cách giữa các bộ phận sâu như hộp điện, dây chuyền hoàn toàn tự động | 2,5 lần độ sâu; 1,5 lần có thể đủ trong một số trường hợp | Products Finishing |
| Khoảng cách giữa các bộ phận, nói chung | 1 đến 1,5 lần chiều rộng bộ phận | Chuyên mục chuyên gia của Viện Sơn Bột |
| Khoảng cách giữa các giá treo giữa trên độ dốc hoặc độ nghiêng dốc nhất | Khoảng 1 inch (25 mm) | Products Finishing |
| Khoảng trống tới máy rửa, buồng phun và cửa lò | 3 inch (76 mm) trên và dưới | PCI Magazine |
Các chi tiết được treo quá gần nhau sẽ che chắn lẫn nhau về mặt tĩnh điện, giống như khu vực lồng Faraday, và độ dày màng trở nên không đồng đều. Khi chỉ sơn một mặt, việc treo các chi tiết lưng tựa lưng sẽ tăng mật độ mà không gặp hạn chế đó.
Móc và giá treo cần được tẩy lớp sơn bao lâu một lần?
Các điểm tiếp xúc của móc thường cần được làm sạch sau mỗi bốn đến tám chu kỳ để duy trì đường dẫn đất giữa móc và chi tiết. Bột sơn đã đóng rắn là chất cách điện, vì vậy giới hạn 1 megohm từ chi tiết đến đất bị mất trước tiên tại điểm tiếp xúc. Đốt cháy, tẩy hóa chất và phun hạt mài là các phương pháp thông thường, được đề cập trong bài viết về nối đất chi tiết và giá treo. Các chi tiết bị xê dịch hoặc lắc lư, tỷ lệ phế phẩm tăng và thời gian làm sạch tăng lên là dấu hiệu cho thấy giá treo cần được thay thế.
Che chắn thuộc về thiết kế giá treo. Các tấm che bằng thép cố định có thể được tích hợp vào giá treo và được tẩy cùng với nó, trong khi nút bịt, nắp và băng keo được chọn theo xếp hạng nhiệt độ: hướng dẫn của một nhà cung cấp liệt kê silicone đến 250 °C, vinyl chịu nhiệt cao đến 170 °C, EPDM và polyester đến 150 °C, băng keo vải thủy tinh đến 180 °C và băng keo polyimide đến 260 °C.
Giá treo cần được kiểm tra đối chiếu với những giới hạn nào của băng tải và lò nướng?
Giá treo đã chất tải phải nằm trong định mức tải của băng tải tính theo mỗi xe đẩy, cửa sổ chi tiết của mỗi cửa mở và tải nhiệt của lò. Khối lượng giá treo được tính hai lần: nó sử dụng công suất băng tải, và nó được nung nóng đến nhiệt độ đóng rắn trên mỗi vòng tuần hoàn cùng với các chi tiết và xích, vì vậy đầu đốt của lò được định cỡ dựa trên khối lượng sản phẩm cộng với giá treo và băng tải mỗi giờ. Như một ví dụ về định mức đã công bố, một dải ray đơn dầm chữ I được liệt kê ở mức 200 lb mỗi xe đẩy trên đường ray 3 inch, 400 lb trên 4 inch và 1.200 lb trên 6 inch, tăng gấp đôi khi một thanh tải bắc qua hai xe đẩy, và một dải đường ray kín ở mức 50 lb mỗi giá treo.
| Kiểm tra trước khi đặt hàng một dây chuyền | Những gì cần xác định |
|---|---|
| Cửa sổ chi tiết | Chi tiết lớn nhất cộng với giá treo, chiều rộng x chiều cao x chiều dài theo hướng di chuyển |
| Tải trọng mỗi điểm treo | Chi tiết nặng nhất cộng với giá treo so với định mức của xe đẩy hoặc thanh tải |
| Mật độ dây chuyền | Số chi tiết mỗi giá treo và bước giá treo ở tốc độ dây chuyền thiết kế |
| Đường dẫn đất | Số lượng khớp từ bộ phận đến ray; nơi có điểm kiểm tra megohmmeter |
| Máy rửa tiền xử lý | Góc thoát nước, giữ chống lại áp lực phun, các bộ phận có thể nổi hoặc giữ dung dịch |
| Lò sấy khô | Khối lượng giá đỡ và xích mỗi giờ được tính vào tải nhiệt |
| Tẩy lớp phủ | Phương pháp, khoảng thời gian và số lượng bộ móc dự phòng |
| Che chắn bộ phận | Nút bịt, nắp hoặc mặt nạ tích hợp và xếp hạng nhiệt độ của chúng |
Các thành phần chính có sẵn từ các thương hiệu quốc tế như PACLINE cho đường ray băng tải trên cao, xích và xe đẩy, SEW-Eurodrive và Nord cho động cơ giảm tốc dẫn động băng tải, và Caplugs và Essentra Components cho móc treo và nút bịt che phủ (có thể cấu hình theo thông số kỹ thuật của khách hàng). Thiết kế treo được chốt cùng với băng tải xích trên cao, máy rửa tiền xử lý và lò sấy khô, chúng chia sẻ một cửa sổ bộ phận.
Câu hỏi thường gặp
Móc treo sơn tĩnh điện được làm bằng gì? Hầu hết các móc treo sơn tĩnh điện đều làm bằng dây thép lò xo, tròn hoặc vuông. Khi các giá được làm sạch trong lò đốt, các phần tử lò xo nên bằng thép không gỉ cấp lò xo, vì thép lò xo thông thường bị ủ và mất độ căng ở nhiệt độ đốt khoảng 800 °F (427 °C).
Móc dây vuông hay dây kim cương có tốt hơn móc tròn không? Dây vuông được tạo hình trên cạnh tiếp xúc với chi tiết dọc theo một góc, nên diện tích tiếp xúc nhỏ và sắc. Các nhà cung cấp mô tả khả năng nối đất ổn định hơn qua nhiều chu kỳ, vết móc nhỏ hơn và, trong thử nghiệm của một nhà cung cấp, khả năng chịu tải gần như gấp đôi so với móc chữ V hoặc chữ C tiêu chuẩn của họ.
Có thể dùng cùng một giá cho cả dây chuyền theo lô và dây chuyền băng tải không? Các móc và thanh ngang có thể dùng chung, nhưng dây chuyền theo lô treo chúng trên xe đẩy hoặc xe goòng lăn từ buồng phun đến lò sấy kiểu hộp. Lộ trình xe đẩy nên ngắn và êm, vì rung lắc có thể làm bột chưa đóng rắn bong ra hoặc làm rơi chi tiết.
Làm thế nào để treo các chi tiết tròn để sơn tĩnh điện? Các chi tiết tròn như bánh xe và đĩa được treo trên móc quay có vòng bi, được quay bằng tay trong buồng phun thủ công hoặc bằng bộ quay có động cơ trên dây chuyền tự động. Các chi tiết hình trụ nhỏ cũng có thể chạy trên băng tải xích trên cạnh với các trục quay.
Vị trí của MUSI Technology phù hợp ở đâu
MUSI Technology thiết kế băng tải, các cửa mở và lò sấy xung quanh cửa sổ chi tiết và phương pháp treo của khách hàng, và có thể cung cấp thanh chịu tải, giá treo và xe đẩy theo lô cùng với dây chuyền. Xem dây chuyền sơn tĩnh điện thủ công cho công việc theo lô dựa trên xe đẩy hoặc hướng dẫn dây chuyền sơn tĩnh điện bột cho bố trí băng tải.
Được cung cấp bởi Lin Cong, Giám đốc Kỹ thuật, MUSI Technology
Gửi cho chúng tôi kích thước linh kiện, sản lượng và loại sơn — các kỹ sư của chúng tôi sẽ phản hồi với bố trí mặt bằng và ngân sách trong vòng một ngày làm việc. Liên hệ MUSI Technology hoặc xem qua dải thiết bị của chúng tôi.
Hướng dẫn kỹ thuật liên quan
- Dây chuyền sơn phụ tùng ô tô: Thông số kỹ thuật & Năng suất
Dây chuyền sơn ô tô phải duy trì độ dày màng sơn trong khoảng cộng hoặc trừ 10 micron, vượt qua thử nghiệm phun muối 500-1.000 giờ và đáp ứng tiêu chuẩn ngoại quan của OEM. - Dây chuyền sơn tĩnh điện: Các loại, thông số kỹ thuật & chi phí (2026)
Dây chuyền sơn tĩnh điện tiền xử lý, sơn và sấy khô các chi tiết kim loại trên băng tải. Hướng dẫn đầy đủ về các loại dây chuyền, thông số kỹ thuật chính và khoảng giá năm 2026. - Dây chuyền tiền xử lý sơn tĩnh điện: Các công đoạn & Chi phí
Dây chuyền tiền xử lý tẩy dầu, rửa và biến đổi hóa học bề mặt kim loại trước khi sơn. Các sơ đồ ba, năm và bảy công đoạn, phosphat so với. - Dây chuyền sơn container BESS: Thông số kỹ thuật & Chống ăn mòn
Container lưu trữ năng lượng pin cần bảo vệ chống ăn mòn từ C4 đến C5-M: phun bi đến Sa2.5, sơn lót giàu kẽm và sơn phủ trên cùng polyester chống thời tiết. - Dây chuyền sơn phủ vỏ pin EV: Thông số kỹ thuật & Chi phí
Vỏ pin cần độ bền điện môi, ổn định nhiệt và tuổi thọ chống ăn mòn trong một lớp sơn phủ. So sánh bột với chất lỏng, mục tiêu độ dày màng,.