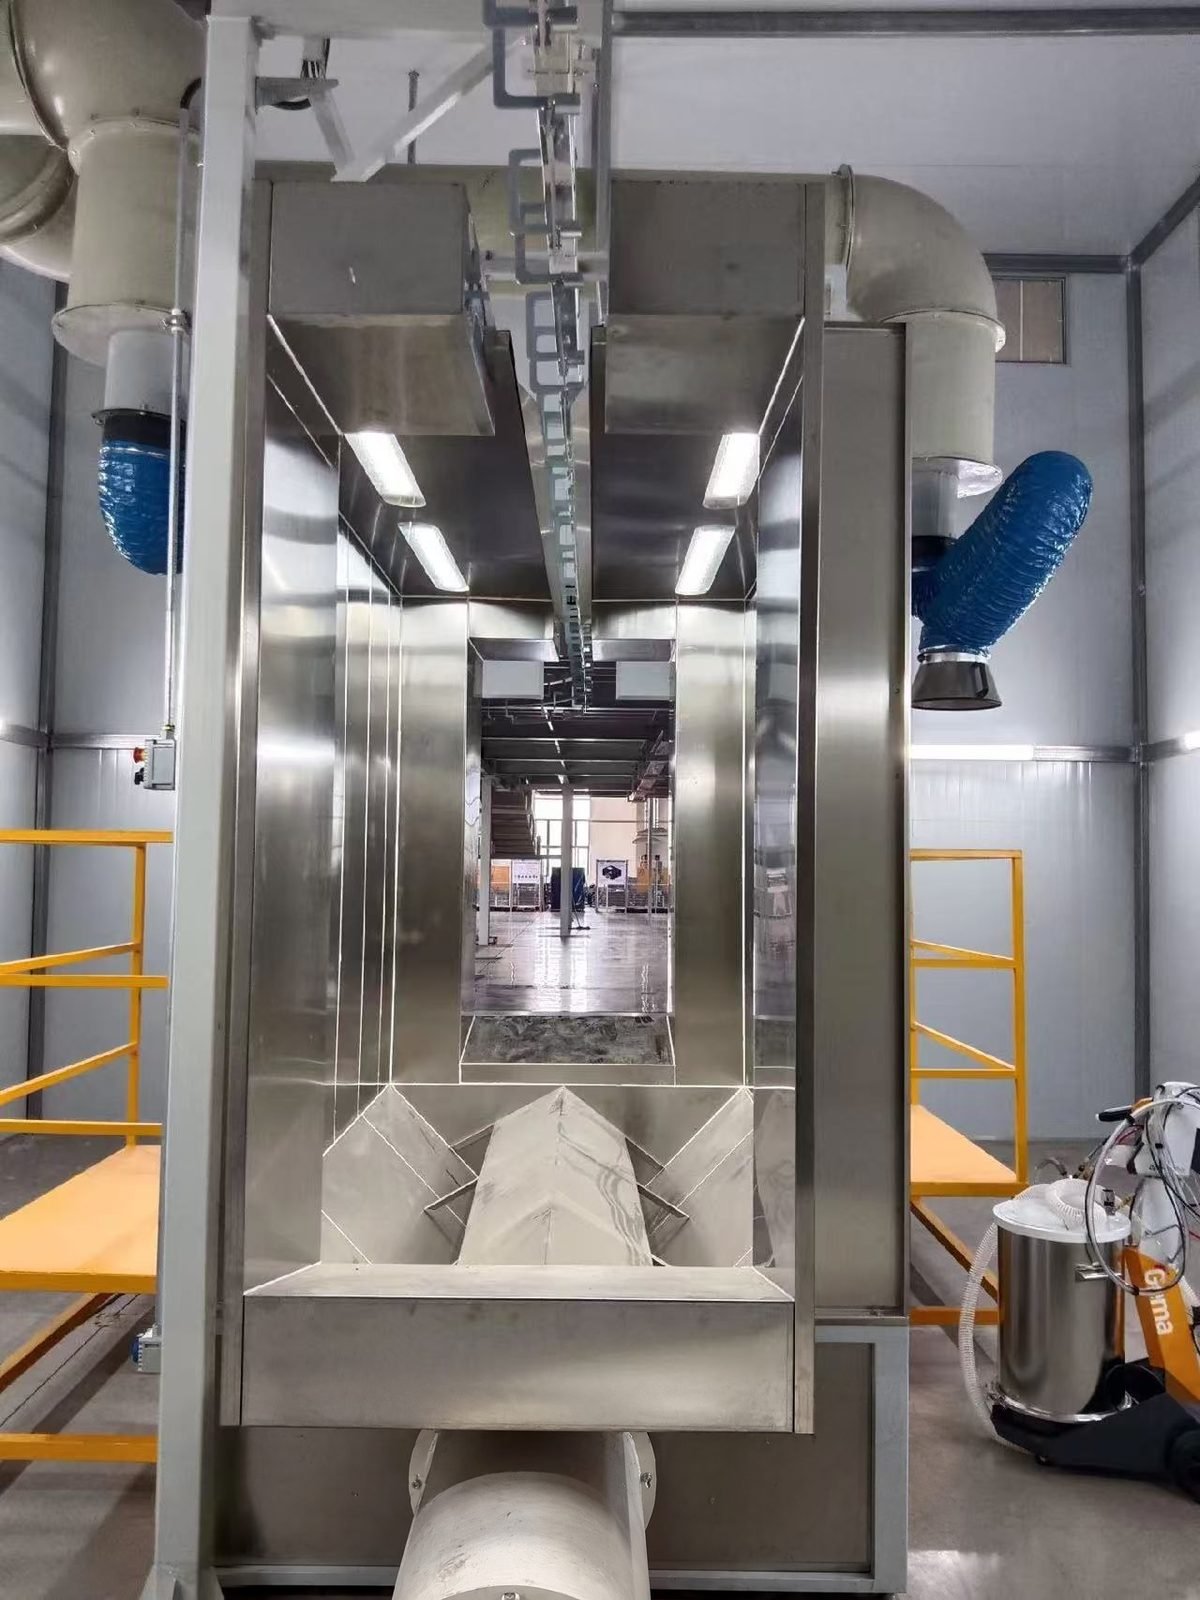
Dây chuyền sơn tĩnh điện thủ công
Dây chuyền sơn tĩnh điện thủ công là hệ thống sơn tĩnh điện theo lô dành cho xưởng gia công và nhà sản xuất lô nhỏ: khu rửa hoặc phun hạt mài, buồng sơn tĩnh điện dùng lọc cartridge với một hoặc hai súng thủ công, và lò sấy kiểu hộp làm khô ở nhiệt độ vật thể 180-200 °C.
Được thiết kế cho các xưởng cần hệ thống sơn tĩnh điện cho các lô nhỏ chi tiết kim loại lớn, nặng hoặc đa dạng với nhiều màu, nơi dây chuyền băng tải thủ công (ray treo trên cao đẩy bằng tay) và lò sấy theo lô mang lại độ linh hoạt cao hơn so với băng tải tốc độ cố định.
Thông số kỹ thuật
Các giá trị dưới đây là phạm vi điển hình cho loại thiết bị này. Các thông số cho dây chuyền của bạn được cố định trong bản đặc tả kỹ thuật bằng văn bản sau khi chúng tôi xem xét chi tiết, sản lượng và mặt bằng của bạn.
| Bố trí dây chuyền | Xếp tải, rửa hoặc phun hạt mài thủ công, sấy khô, buồng sơn tĩnh điện thủ công, lò sấy theo lô, làm nguội, dỡ tải; chi tiết được di chuyển bằng tay trên ray hoặc xe đẩy |
|---|---|
| Súng trong buồng sơn | Một hoặc hai súng thủ công hoạt động cùng lúc |
| Nguồn cấp khí cho cụm súng thủ công | Đầu vào 6-10 bar, vận hành khoảng 5,5 bar; tối đa 8 Nm³/h cho mỗi cụm súng |
| Chất lượng khí nén | Dầu 0,1 mg/m³ hoặc ít hơn, hơi nước 1,3 g/m³ hoặc ít hơn (khoảng ISO 8573-1 cấp dầu 2, cấp nước 4) |
| Lượng bột phun ra mỗi súng (giá trị tham khảo) | 85-395 g/phút tùy thuộc vào lưu lượng khí và cài đặt đầu ra |
| Vận tốc mặt cắt buồng phun | Khoảng 0,4-0,5 m/s (80-100 ft/phút) đối với buồng phun theo lô; không nhỏ hơn 0,3 m/s (60 ft/phút) đối với phun tĩnh điện theo OSHA 1910.107 |
| Vệ sinh lọc hộp | Xung khí nén ngược khoảng 2,8-4,1 bar (40-60 psi) khoảng mỗi 90 giây; tuổi thọ hộp lọc 6-18 tháng tùy thuộc vào mức sử dụng |
| Độ dày màng sơn | 50-75 µm (2-3 mil) là mục tiêu phổ biến; 60-90 µm trên bảng dữ liệu bột |
| Lịch trình đóng rắn (nhiệt độ vật thể) | 12-24 phút ở 180 °C hoặc 8-16 phút ở 200 °C đối với polyester tiêu chuẩn, theo bảng dữ liệu bột |
| Thời gian ở nhiệt độ đóng rắn theo khối lượng chi tiết | Khoảng 12 phút đối với tấm mỏng, lên đến khoảng 30 phút đối với thép dày 6 mm (1/4 in) |
| Nhiệt độ lò | Sấy khô khoảng 121 °C (250 °F); đóng rắn khoảng 204 °C (400 °F) điểm đặt không khí |
Cấu hình dây chuyền
- Khu tiền xử lý thủ công: trạm rửa bằng vòi phun có lỗ thoát nước, hoặc phòng phun hạt để xử lý cáu cặn và gỉ sét
- Lò sấy khô, hoặc lò hộp dùng chung khi ngân sách hoặc không gian hạn chế
- Buồng phun bột thủ công với mô-đun lọc cartridge làm sạch bằng xung và bộ lọc cuối
- Bộ súng phun tĩnh điện thủ công với phễu tầng sôi hoặc cấp liệu dạng hộp
- Lò sấy đông kết theo mẻ (dạng hộp) với các tấm cách nhiệt, quạt tuần hoàn và ray nối dài hoặc đường ray xe đẩy xuyên qua cửa
- Ray dầm chữ I trên cao hoặc ray kín đẩy bằng tay có ghi chuyển hướng, hoặc xe đẩy sàn
Dây chuyền sơn tĩnh điện thủ công, bán tự động hoặc tự động: loại nào phù hợp với sản lượng của bạn?
Dây chuyền sơn tĩnh điện băng tải thủ công phù hợp với sản lượng thấp, chi tiết lớn hoặc có hình dạng đặc biệt và thay đổi màu thường xuyên; dây chuyền tự động phù hợp với hàng nghìn chi tiết tương tự mỗi ca. Dây chuyền bán tự động nằm giữa hai loại này, duy trì phun thủ công trên băng tải có động cơ.
| Tiêu chí | Dây chuyền thủ công (theo mẻ) | Dây chuyền bán tự động | Dây chuyền tự động |
|---|---|---|---|
| Vận chuyển chi tiết | Ray hoặc xe đẩy đẩy bằng tay | Băng tải trên cao có động cơ | Băng tải một ray có động cơ hoặc băng tải power-and-free |
| Phun bột | Người vận hành với một hoặc hai súng thủ công | Người vận hành với súng thủ công khi chi tiết đi qua | Súng tự động trên máy chuyển động qua lại kèm sửa chữa thủ công |
| Lò sấy | Lò buồng nạp theo lô | Lò đường hầm trên băng tải | Lò đường hầm có kích thước theo tốc độ x thời gian lưu |
| Phù hợp cho | Các chi tiết rất lớn hoặc phức tạp, biến động kích thước lớn, khối lượng hàng tuần hạn chế | Khối lượng trung bình của các chi tiết hỗn hợp | Hàng nghìn chi tiết có kích thước tương tự mỗi ca |
| Hiệu suất truyền lần đầu | Cao nhất: người vận hành nhắm súng, cao hơn khoảng 20 điểm so với súng tự động | Như thủ công | Khoảng 25-60 % tùy theo hình dạng chi tiết, cộng thêm khoảng 10 điểm khi kích hoạt súng |
| Đổi màu | Thiết lập nhanh; phun đến khi thải bỏ hoặc một mô-đun hộp mực cho mỗi màu thu hồi | Như thủ công, hoặc buồng cyclone | 12-15 phút trên buồng đổi màu nhanh, 30-45 phút trên buồng hộp mực cũ hơn |
| Giới hạn thông lượng | Số lần nạp lò mỗi ca và tốc độ của người vận hành | Tốc độ của người vận hành tại buồng | Tốc độ băng tải x mật độ móc treo |
| Diện tích sàn | Dấu chân nhỏ nhất | Trung bình | Dấu chân lớn nhất |
| Hướng dẫn giá đã công bố (trang web này) | Theo yêu cầu | Từ khoảng 45.000 USD cho một dây chuyền nhỏ gọn | 200.000-600.000 USD tiêu chuẩn; 600.000-2.000.000 USD thông lượng cao |
Một chu kỳ lô trên dây chuyền sơn tĩnh điện thủ công kéo dài bao lâu?
Một chu kỳ lô chủ yếu được quyết định bởi lò: thời gian gia nhiệt cộng với thời gian đóng rắn trên bảng dữ liệu bột, sau đó là làm nguội. Bảng đưa ra các giá trị tham chiếu có nguồn cho từng bước; thời gian tải và phun phụ thuộc vào các chi tiết và không được đưa ra dưới dạng số.
| Bước quy trình | Những gì diễn ra | Giá trị tham chiếu |
|---|---|---|
| Tải các chi tiết | Treo các chi tiết lên móc hoặc giá nối đất trên ray, hoặc trên xe đẩy | Điện trở nối đất dưới 1 megohm |
| Tiền xử lý các chi tiết | Làm sạch bằng súng phun và phốt phát hóa, rửa; hoặc phun hạt mài | Trình tự cơ bản: làm sạch/phốt phát hóa kết hợp, rửa, sấy khô |
| Làm khô | Đuổi nước rửa trong lò | Khoảng 121 °C (250 °F) không khí lò |
| Nguội trước khi phủ | Để chi tiết nguội để bột không chảy dính khi tiếp xúc | Chi tiết ở hoặc dưới khoảng 52 °C (125 °F) |
| Lớp sơn | Súng thủ công với khoảng 50 % chồng lấn giữa các lượt | Màng 50-75 µm; súng đến chi tiết 200-300 mm |
| Đóng rắn, tấm mỏng | Đẩy giá vào lò hộp và giữ ở nhiệt độ | Khoảng 12 phút ở nhiệt độ đóng rắn; bảng dữ liệu 8-16 phút ở nhiệt độ vật thể 200 °C |
| Đóng rắn, các phần dày | Thời gian gia nhiệt lâu hơn trước khi bắt đầu thời gian giữ | Lên đến khoảng 30 phút đối với thép 6 mm |
| Làm nguội và dỡ tải | Kéo giá ra đến nhánh làm nguội, sau đó tháo móc | Tấm mỏng 5-10 phút; các chi tiết dày hơn lâu hơn |
Bạn nên nêu rõ những gì trong một yêu cầu cho dây chuyền sơn bột thủ công?
Bảy mục cho phép nhà cung cấp xác định kích thước gian hàng, lò nướng và thanh ray mà không cần đoán; cột bên phải cho biết mỗi mục quyết định điều gì.
| Mục cần nêu | Ví dụ cách nêu | Điều nó quyết định |
|---|---|---|
| Chi tiết lớn nhất | Chiều dài x chiều rộng x chiều cao | Cửa mở gian hàng, kích thước bên trong lò nướng, chiều cao thanh ray |
| Chi tiết nặng nhất và tải trọng giá đỡ | kg mỗi móc và mỗi giá | Phần ray, xe đẩy và sàn lò hoặc đường ray |
| Vật liệu và độ dày | Thép, mạ kẽm hoặc nhôm; độ dày thành | Hóa chất tiền xử lý và thời gian khởi động lò |
| Đầu ra | Chi tiết hoặc giá mỗi ca, số ca mỗi ngày | Số lần nạp lò, thể tích lò, số nhánh ray |
| Màu sắc | Số màu và số lần thay đổi mỗi ngày; thu hồi hoặc phun thải | Loại bộ lọc buồng phun và số lượng mô-đun hộp lọc |
| Bề mặt đầu vào | Dầu, gỉ sét, vảy cán, sơn cũ | Khu vực rửa, phòng phun hạt mài hoặc cả hai |
| Năng lượng và mặt bằng | Khí tự nhiên, LPG hoặc điện; điện áp cấp; kích thước nhà xưởng và chiều cao thông thủy | Nguồn nhiệt lò sấy và bố trí |
Linh kiện máy
Các thành phần chính có sẵn từ các thương hiệu quốc tế như Gema, Nordson và Wagner cho các thiết bị súng phun bột thủ công (có thể cấu hình theo yêu cầu khách hàng). Điều tương tự cũng áp dụng cho đầu đốt lò sấy (Riello, Weishaupt, Maxon), quạt lò sấy và buồng phun (ebm-papst, Ziehl-Abegg), hộp lọc và bộ lọc cuối của buồng phun (Camfil, Freudenberg Viledon), bộ điều khiển lò sấy (Siemens, Allen-Bradley, Mitsubishi Electric), hóa chất tiền xử lý (Henkel Bonderite, Chemetall) và thiết bị ghi dữ liệu nhiệt độ để lập biểu đồ nhiệt độ lò sấy (Datapaq của Fluke Process Instruments).
Tài liệu tham khảo ứng dụng
Người dùng điển hình là các cơ sở gia công sơn và chế tạo xử lý cổng và lan can, kết cấu và khung thép, vỏ và tấm chắn máy móc, rơ moóc và phụ tùng nông nghiệp, mâm xe hợp kim, nhôm kiến trúc trong các lô ngắn, nguyên mẫu và lô phụ tùng thay thế.
Cam kết kỹ thuật
Mỗi dây chuyền được thiết kế dựa trên một đặc tả hiệu suất bằng văn bản. Tốc độ dây chuyền, cấu hình đóng rắn, độ dày màng sơn và mức phát thải được ghi rõ trong hợp đồng và được chứng minh trên chính chi tiết của bạn tại buổi chạy thử nghiệm tại nhà máy trước khi giao hàng. Một đội ngũ kỹ thuật chịu trách nhiệm toàn bộ chuỗi — tiền xử lý, phun phủ, đóng rắn, vận chuyển và kiểm soát phát thải — để các đánh đổi giữa chúng được giải quyết trên bản vẽ, không phải trên sàn nhà máy của bạn.
Dịch vụ & Giao hàng
Các cấu hình tiêu chuẩn được giao trong 30-60 ngày với bảo hành toàn máy 12 tháng và bảo hành linh kiện quan trọng 36 tháng. Dịch vụ lắp đặt tại chỗ, chạy thử và đào tạo vận hành có sẵn trên toàn thế giới, và hỗ trợ tinh chỉnh quy trình và phụ tùng thay thế tiếp tục trong suốt vòng đời hoạt động của dây chuyền.
Câu hỏi thường gặp
Khi nào dây chuyền sơn tĩnh điện thủ công là lựa chọn tốt hơn so với dây chuyền tự động?
Chọn thủ công khi chi tiết rất lớn hoặc phức tạp, kích thước thay đổi nhiều giữa các công việc, sản lượng hàng tuần hạn chế hoặc nhiều màu được chạy thành lô nhỏ. Hệ thống theo lô cũng cần ít diện tích sàn hơn nhiều và chỉ tiêu thụ năng lượng khi được sử dụng. Hàng nghìn chi tiết có cùng kích thước mỗi ca lại phù hợp với dây chuyền tự động.
Điều gì giới hạn năng suất của hệ thống sơn tĩnh điện theo lô?
Lò sấy đông kết thường là giới hạn, vì người vận hành có thể phun sơn nhanh hơn tốc độ lò có thể đông kết. Mỗi mẻ cần thời gian gia nhiệt ban đầu cộng thêm khoảng 12 phút ở nhiệt độ đối với tấm mỏng và lên đến khoảng 30 phút đối với thép dày 6 mm. Một lò chứa được nhiều hơn một giá đỡ, cùng với một lò sấy khô riêng, sẽ loại bỏ phần lớn thời gian chờ đợi.
Buồng phun và lò sơn tĩnh điện thủ công có thể thu hồi bột sơn không?
Có. Một mô-đun lọc cartridge thu gom sơn phun thừa, và chế độ làm sạch xung ngược đưa nó trở lại để tái sử dụng, nhưng mỗi màu thu hồi cần có mô-đun riêng. Các xưởng có nhiều màu thường phun các lô ngắn để bỏ đi và chỉ thu hồi các màu chính. Phun thủ công vốn đã mang lại hiệu suất truyền đạt lần đầu cao nhất so với bất kỳ cách bố trí súng phun nào.
Có thể nâng cấp dây chuyền thủ công thành dây chuyền sơn tĩnh điện tự động sau này không?
Có, nếu bố trí được lên kế hoạch cho việc đó. Các bước thông thường là một băng tải trên cao chạy điện thay cho ray đẩy bằng tay, một lò sấy đường hầm đặt cùng tuyến, sau đó là các thiết bị phun qua lại với súng tự động và phát hiện chi tiết trong buồng phun. MUSI Technology bố trí các dây chuyền thủ công với chiều cao ray và vị trí lò sấy được chọn sao cho có thể bổ sung các bước này.
Một máy phun bột sơn thủ công cần bao nhiêu nhân viên vận hành và bao nhiêu khí?
Một buồng phun theo lô thường sử dụng một hoặc hai súng cùng lúc, nên nhân sự phụ thuộc vào số lượng súng cộng với công việc treo và dỡ hàng. Mỗi cụm súng thủ công tiêu thụ tới khoảng 8 Nm³/h khí nén sạch, khô ở 6-10 bar, với hàm lượng dầu không cao hơn 0,1 mg/m³; việc làm sạch xung bằng hộp lọc làm tăng thêm nhu cầu đó.