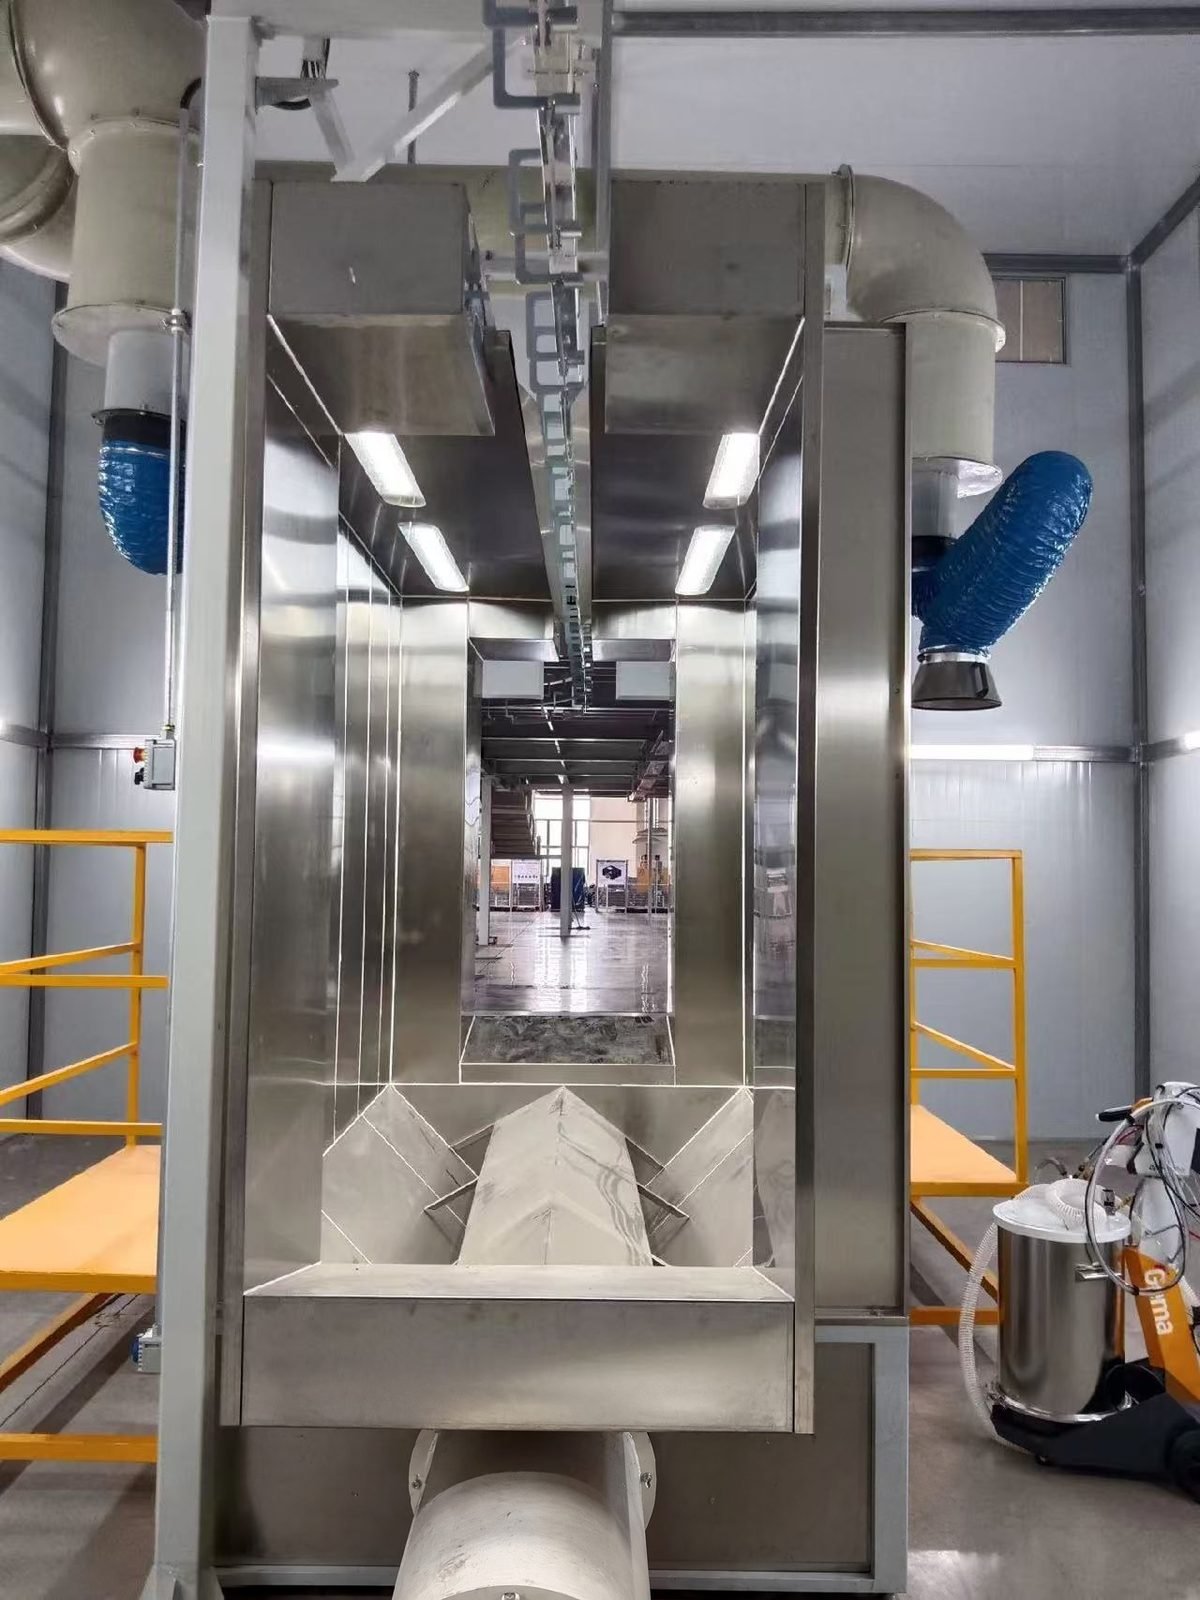
Lini Powder Coating Manual
Lini powder coating manual adalah sistem powder coating batch untuk bengkel kerja dan produsen skala kecil: area cuci atau blasting, booth powder dengan filter kartrid dan satu atau dua gun manual, serta oven box yang mengeraskan pada suhu objek 180-200 °C.
Dirancang untuk bengkel yang membutuhkan sistem powder coating untuk batch kecil bagian logam yang besar, berat, atau beragam dalam banyak warna, di mana lini conveyor manual (rel overhead yang didorong tangan) dan oven batch memberikan lebih banyak fleksibilitas daripada conveyor berkecepatan tetap.
Spesifikasi Teknis
Nilai di bawah ini adalah rentang tipikal untuk jenis peralatan ini. Angka untuk lini Anda ditetapkan dalam spesifikasi tertulis setelah kami meninjau part, output dan lokasi Anda.
| Tata letak lini | Muat, cuci manual atau blasting, pengeringan, booth powder manual, oven pengerasan batch, dinginkan, bongkar; bagian dipindahkan dengan tangan di rel atau troli |
|---|---|
| Gun di dalam booth | Satu atau dua gun manual digunakan pada satu waktu |
| Pasokan udara unit gun manual | Input 6-10 bar, operasi sekitar 5,5 bar; maksimum 8 Nm³/jam per unit gun |
| Kualitas udara bertekanan | Minyak 0,1 mg/m³ atau kurang, uap air 1,3 g/m³ atau kurang (sekitar ISO 8573-1 kelas minyak 2, kelas air 4) |
| Keluaran bubuk per pistol (nilai panduan) | 85-395 g/menit tergantung pada volume udara dan pengaturan keluaran |
| Kecepatan muka bilik | Sekitar 0,4-0,5 m/s (80-100 ft/menit) untuk bilik batch; tidak kurang dari 0,3 m/s (60 ft/menit) untuk penyemprotan elektrostatik berdasarkan OSHA 1910.107 |
| Pembersihan filter kartrid | Pulsa balik udara bertekanan sekitar 2,8-4,1 bar (40-60 psi) kira-kira setiap 90 detik; umur kartrid 6-18 bulan tergantung penggunaan |
| Ketebalan lapisan | 50-75 µm (2-3 mil) target umum; 60-90 µm pada lembar data bubuk |
| Jadwal curing (suhu objek) | 12-24 min pada 180 °C atau 8-16 min pada 200 °C untuk poliester standar, sesuai lembar data bubuk |
| Waktu pada suhu pengawetan berdasarkan massa bagian | Sekitar 12 min untuk lembaran tipis, hingga sekitar 30 min untuk baja 6 mm (1/4 in) |
| Suhu oven | Pengeringan sekitar 121 °C (250 °F); pengawetan sekitar 204 °C (400 °F) titik setel udara |
Konfigurasi Lini
- Teluk praperlakuan manual: stasiun pencucian dengan tongkat semprot dan saluran pembuangan, atau ruang peledakan untuk kerak dan karat
- Oven pengeringan, atau oven kotak bersama jika anggaran atau ruang terbatas
- Bilik bubuk manual dengan modul filter kartrid yang dibersihkan secara pulsa dan filter akhir
- Unit pistol elektrostatik manual dengan hopper fluidisasi atau umpan kotak
- Oven pengawetan batch (kotak) dengan panel berinsulasi, kipas resirkulasi dan ekstensi rel atau jalur troli melalui pintu
- Rel balok-I di atas kepala yang didorong tangan atau rel jalur tertutup dengan sakelar, atau troli lantai
Lini pelapisan bubuk manual, semi-otomatis atau otomatis: mana yang cocok dengan volume Anda?
Lini pelapisan bubuk konveyor manual cocok untuk volume rendah, bagian besar atau berbentuk tidak beraturan dan perubahan warna yang sering; lini otomatis cocok untuk ribuan bagian serupa per shift. Lini semi-otomatis berada di antara keduanya, mempertahankan penyemprotan manual pada konveyor bertenaga.
| Kriteria | Lini manual (batch) | Lini semi-otomatis | Lini otomatis |
|---|---|---|---|
| Transportasi bagian | Rel atau troli yang didorong tangan | Konveyor overhead bertenaga | Monorel bertenaga atau konveyor power-and-free |
| Aplikasi bubuk | Operator dengan satu atau dua pistol manual | Operator dengan pistol manual saat komponen melewati | Pistol otomatis pada reciprocator plus sentuhan manual |
| Oven | Oven kotak dimuat secara batch | Oven terowongan pada konveyor | Oven terowongan dengan ukuran sebagai kecepatan x waktu tinggal |
| Cocok untuk | Bagian yang sangat besar atau kompleks, variasi ukuran yang lebar, volume mingguan terbatas | Volume sedang dari bagian campuran | Ribuan bagian dengan ukuran serupa per shift |
| Efisiensi transfer lintasan pertama | Tertinggi: operator mengarahkan gun, sekitar 20 poin di atas gun otomatis | Seperti manual | Sekitar 25-60 % tergantung bentuk bagian, ditambah sekitar 10 poin dengan pemicu gun |
| Perubahan warna | Penyiapan cepat; semprot ke limbah atau satu modul kartrid per warna yang direklamasi | Sesuai manual, atau bilik siklon | 12-15 menit pada bilik pergantian warna cepat, 30-45 menit pada bilik kartrid lama |
| Batas throughput | Beban oven per shift dan kecepatan operator | Kecepatan operator di bilik | Kecepatan konveyor x kepadatan gantungan |
| Ruang lantai | Jejak terkecil | Sedang | Jejak terbesar |
| Panduan harga terbitan (situs ini) | Sesuai permintaan | Mulai sekitar USD 45.000 untuk lini kompak | USD 200.000-600.000 standar; USD 600.000-2.000.000 throughput tinggi |
Berapa lama satu siklus batch pada lini powder coating manual?
Satu siklus batch terutama ditentukan oleh oven: waktu pemanasan ditambah waktu curing pada lembar data powder, diikuti dengan pendinginan. Tabel memberikan nilai referensi bersumber untuk setiap langkah; waktu pemuatan dan penyemprotan bergantung pada komponen dan tidak diberikan sebagai angka.
| Langkah proses | Apa yang terjadi | Nilai referensi |
|---|---|---|
| Muat bagian | Gantung bagian pada kait atau rak yang dibumikan di rel, atau pada troli | Resistansi ke bumi di bawah 1 megohm |
| Praperlakukan bagian | Bersihkan dengan tongkat semprot dan fosfat, bilas; atau ledakkan | Gabungan bersih/fosfat, bilas, keringkan sebagai urutan dasar |
| Pengeringan | Usir air bilasan di oven | Sekitar 121 °C (250 °F) udara oven |
| Dinginkan sebelum pelapisan | Biarkan bagian mendingin agar bubuk tidak meleleh saat bersentuhan | Bagian pada atau di bawah sekitar 52 °C (125 °F) |
| Lapisan | Pistol manual dengan tumpang tindih sekitar 50 % antar lintasan | Film 50-75 µm; pistol ke bagian 200-300 mm |
| Curing, lembaran tipis | Dorong rak ke dalam oven kotak dan tahan pada suhu | Sekitar 12 menit pada suhu pengawetan; lembar data 8-16 menit pada suhu objek 200 °C |
| Pengawetan, bagian tebal | Waktu pemanasan awal lebih lama sebelum waktu penahanan dimulai | Hingga sekitar 30 menit untuk baja 6 mm |
| Dinginkan dan bongkar | Tarik rak keluar ke jalur pendinginan, lalu lepaskan kait | Lembaran tipis 5-10 menit; bagian lebih tebal lebih lama |
Apa yang harus Anda tentukan dalam permintaan untuk lini pengecatan bubuk manual?
Tujuh item memungkinkan pemasok menentukan ukuran booth, oven, dan rail tanpa menebak; kolom kanan menunjukkan apa yang ditentukan setiap item.
| Item yang harus dinyatakan | Contoh cara menyatakannya | Apa yang ditentukannya |
|---|---|---|
| Bagian terbesar | Panjang x lebar x tinggi | Bukaan booth, ukuran internal oven, tinggi rail |
| Bagian terberat dan beban rak | kg per kait dan per rak | Bagian rel, troli dan lantai oven atau jalur |
| Material dan ketebalan | Baja, galvanis atau aluminium; ketebalan dinding | Kimia pretreatment dan waktu pemanasan oven |
| Keluaran | Bagian atau rak per shift, shift per hari | Jumlah muatan oven, volume oven, jumlah cabang rel |
| Warna | Jumlah warna dan perubahan per hari; reclaim atau semprot ke limbah | Jenis filter booth dan jumlah modul kartrid |
| Permukaan masuk | Minyak, karat, kerak pabrik, cat lama | Ruang cuci, ruang peledakan, atau keduanya |
| Energi dan lokasi | Gas alam, LPG, atau listrik; tegangan suplai; ukuran bangunan dan tinggi bersih | Sumber panas oven dan tata letak |
Komponen mesin
Komponen utama tersedia dari merek internasional seperti Gema, Nordson, dan Wagner untuk unit pistol bubuk manual (dapat dikonfigurasi sesuai spesifikasi pelanggan). Hal yang sama berlaku untuk pembakar oven (Riello, Weishaupt, Maxon), kipas oven dan booth (ebm-papst, Ziehl-Abegg), kartrid booth dan filter akhir (Camfil, Freudenberg Viledon), kontrol oven (Siemens, Allen-Bradley, Mitsubishi Electric), bahan kimia pretreatment (Henkel Bonderite, Chemetall), dan pencatat data suhu untuk pembuatan profil oven (Datapaq dari Fluke Process Instruments).
Referensi Aplikasi
Pengguna tipikal adalah pelapis dan fabrikator pekerjaan yang menangani gerbang dan pagar, struktur dan rangka baja, pelindung dan rumah mesin, trailer dan suku cadang pertanian, velg alloy, aluminium arsitektural dalam produksi kecil, prototipe dan batch suku cadang.
Komitmen Rekayasa
Setiap lini direkayasa berdasarkan spesifikasi kinerja tertulis. Kecepatan lini, profil pengawetan, ketebalan lapisan dan tingkat emisi dinyatakan dalam kontrak dan didemonstrasikan pada komponen Anda sendiri saat uji coba pabrik sebelum pengiriman. Satu tim rekayasa menangani seluruh rantai — pretreatment, aplikasi, pengawetan, konveyor dan pengendalian emisi — sehingga kompromi di antara semuanya diselesaikan di meja gambar, bukan di lantai pabrik Anda.
Layanan & Pengiriman
Konfigurasi standar dikirim dalam 30-60 hari dengan garansi 12 bulan untuk mesin penuh dan 36 bulan untuk komponen kritis. Pemasangan di lokasi, commissioning, dan pelatihan operator tersedia di seluruh dunia, serta penyetelan proses dan dukungan suku cadang berlanjut selama masa pakai lini tersebut.
Pertanyaan yang Sering Diajukan
Kapan lini powder coating manual menjadi pilihan yang lebih baik daripada lini otomatis?
Pilih manual ketika part sangat besar atau kompleks, ukuran sangat bervariasi antar pekerjaan, volume mingguan terbatas, atau banyak warna dijalankan dalam lot kecil. Sistem batch juga membutuhkan jauh lebih sedikit ruang lantai dan hanya mengonsumsi energi saat digunakan. Ribuan part berukuran serupa per shift mengarah pada lini otomatis.
Apa yang membatasi throughput sistem powder coating batch?
Oven curing biasanya menjadi batasnya, karena operator dapat melapisi lebih cepat daripada kemampuan oven melakukan curing. Setiap muatan membutuhkan waktu pemanasan awal ditambah sekitar 12 menit pada suhu untuk lembaran tipis dan hingga sekitar 30 menit untuk baja 6 mm. Oven yang dapat menampung lebih dari satu rak, dan oven dry-off terpisah, menghilangkan sebagian besar waktu tunggu.
Dapatkah booth dan oven powder coating manual mengambil kembali powder?
Ya. Modul kartrid mengumpulkan overspray, dan pembersihan reverse-pulse menjatuhkannya kembali untuk digunakan ulang, tetapi setiap warna yang direklaim membutuhkan modulnya sendiri. Bengkel dengan banyak warna biasanya menyemprot produksi kecil sebagai waste dan hanya mereklaim warna utama. Penyemprotan manual sudah memberikan efisiensi transfer first-pass tertinggi dibandingkan konfigurasi gun lainnya.
Dapatkah lini manual ditingkatkan menjadi lini powder coating otomatis di kemudian hari?
Ya, jika tata letaknya direncanakan untuk itu. Langkah-langkah biasanya adalah konveyor gantung bertenaga sebagai pengganti rel yang didorong tangan, oven pengawetan terowongan sejajar, lalu reciprocator dengan pistol otomatis dan deteksi part di booth. MUSI Technology menata lini manual dengan tinggi rel dan posisi oven yang dipilih agar langkah-langkah ini dapat ditambahkan.
Berapa banyak operator dan berapa banyak udara yang dibutuhkan mesin powder coating manual?
Booth batch biasanya menggunakan satu atau dua pistol pada satu waktu, sehingga kebutuhan staf mengikuti jumlah pistol ditambah pekerjaan penggantungan dan pembongkaran. Setiap unit pistol manual membutuhkan hingga sekitar 8 Nm³/jam udara bertekanan bersih dan kering pada 6-10 bar, dengan kandungan oli tidak lebih dari 0,1 mg/m³; pembersihan pulsa kartrid menambah kebutuhan tersebut.