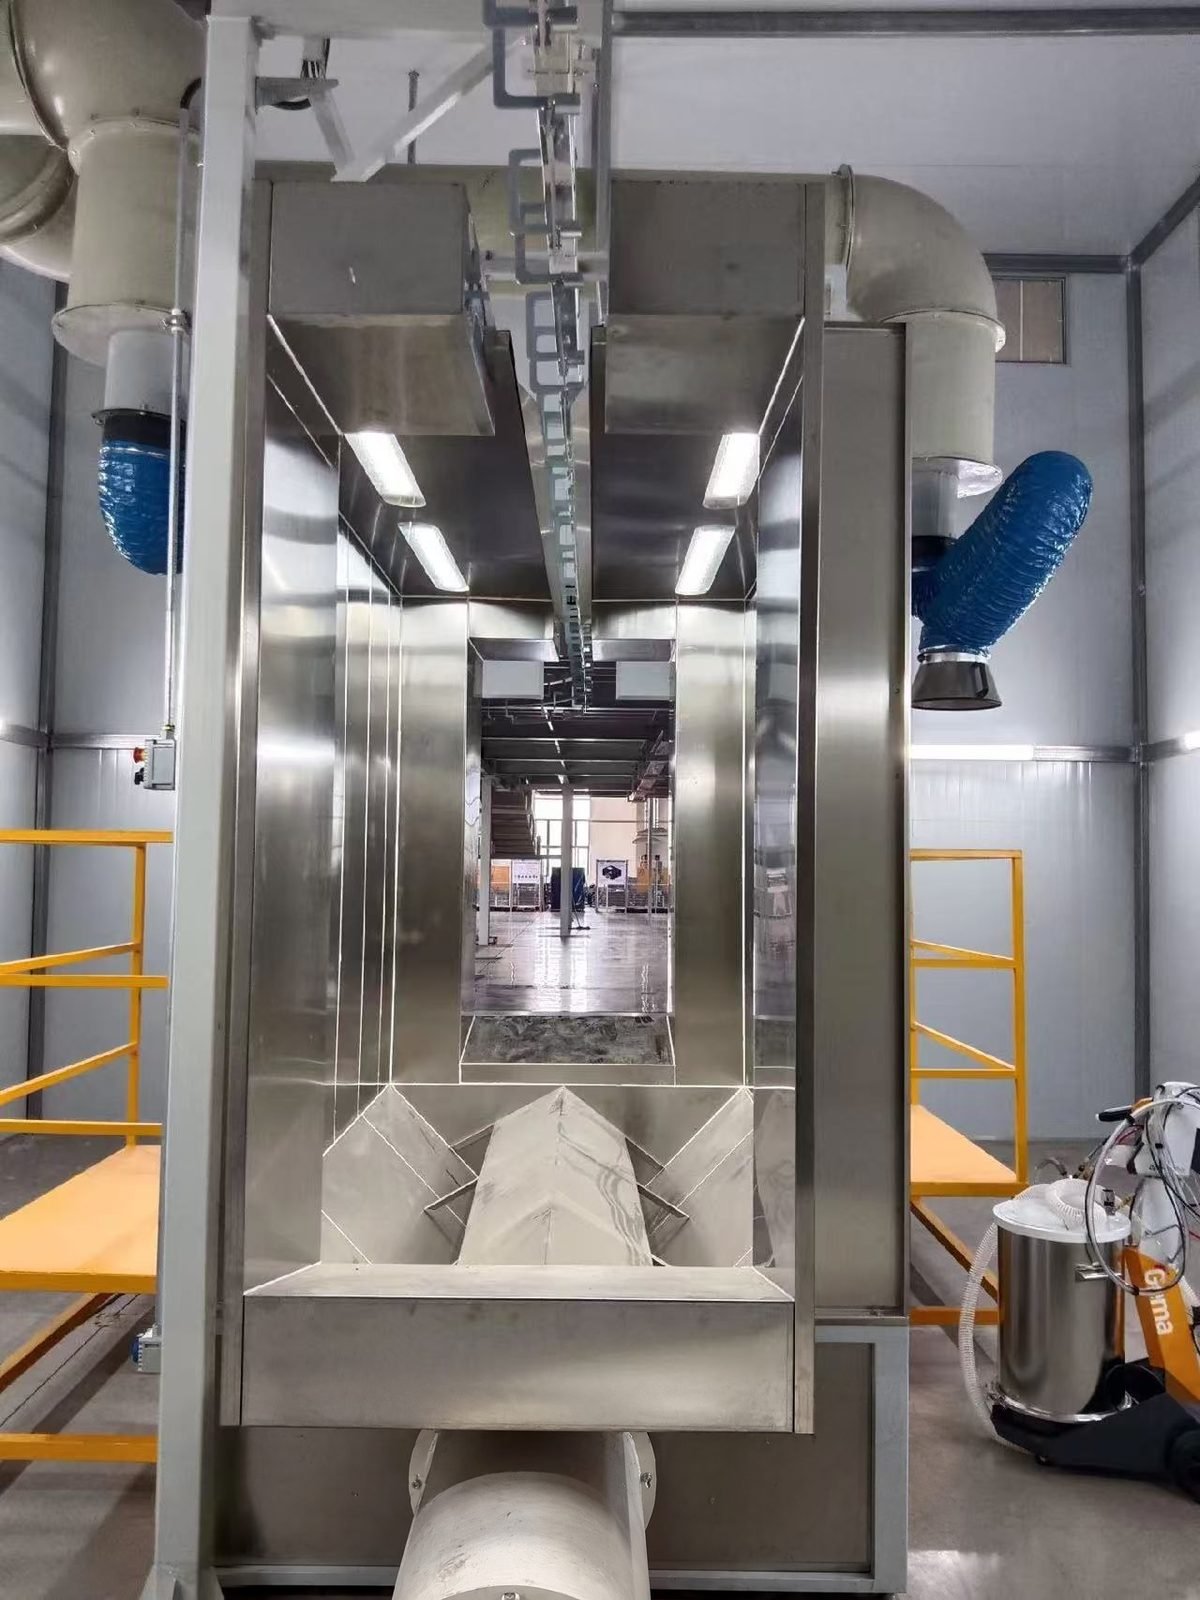
技術仕様
以下の値はこの設備タイプの一般的な範囲です。お客様のラインの数値は、部品、生産量、サイトを確認した後の仕様書で確定されます。
| ライン配置 | 積み込み、手動洗浄またはブラスト、乾燥、手動粉体ブース、バッチ硬化オーブン、冷却、積み下ろし;部品はレールまたはトロリー上で手作業で移動 |
|---|---|
| ブース内のガン | 同時に使用する手動ガンは1~2丁 |
| 手動ガンユニットのエア供給 | 入力6~10 bar、動作約5.5 bar;ガンユニットあたり最大8 Nm³/h |
| 圧縮空気品質 | 油分 0.1 mg/m³ 以下、水蒸気 1.3 g/m³ 以下(約 ISO 8573-1 油分クラス2、水分クラス4) |
| ガンあたりの粉体吐出量(参考値) | 空気量と吐出量設定により 85~395 g/min |
| ブース風速 | バッチブースでは約 0.4~0.5 m/s(80~100 ft/min)、OSHA 1910.107 に基づく静電塗装では 0.3 m/s(60 ft/min)以上 |
| カートリッジフィルターの清掃 | 約 2.8~4.1 bar(40~60 psi)の圧縮空気による逆パルスを約 90 秒ごとに実施、カートリッジ寿命は使用状況により 6~18 か月 |
| 塗膜厚 | 一般に目標とされる 50~75 µm(2~3 mil)、粉体データシートでは 60~90 µm |
| 硬化スケジュール(対象物温度) | 標準的なポリエステルの場合、粉末データシートに従い、180 °Cで12~24分、または200 °Cで8~16分 |
| 部品質量による硬化温度での時間 | 薄板では約12分、6 mm(1/4インチ)鋼では最大約30分 |
| オーブン温度 | 乾燥は約121 °C(250 °F)、硬化は約204 °C(400 °F)の空気設定値 |
ライン構成
- 手動前処理ベイ:排水付きスプレーワンド洗浄ステーション、またはスケールと錆用のブラストルーム
- 予算やスペースが厳しい場合の乾燥オーブン、または共用ボックスオーブン
- パルス洗浄カートリッジフィルターモジュールと最終フィルターを備えた手動粉末ブース
- 流動床ホッパーまたはボックスフィード付き手動静電ガンユニット
- 断熱パネル、再循環ファン、およびドアを通るレール延長またはトロリー軌道を備えたバッチ(ボックス)硬化炉
- スイッチ付きの手押し天井Iビームまたは密閉軌道レール、あるいはフロアトロリー
手動、半自動、または自動粉体塗装ライン:どれがあなたの生産量に合いますか?
手動コンベア粉体塗装ラインは、低生産量、大型または変形した部品、頻繁な色替えに適しています。自動ラインは、シフトごとに数千の類似部品に適しています。半自動ラインはその中間で、動力付きコンベア上で手吹きを維持します。
| クライテリオン | 手動(バッチ)ライン | 半自動ライン | 自動ライン |
|---|---|---|---|
| 部品搬送 | 手押しレールまたはトロリー | パワードオーバーヘッドコンベヤ | パワードモノレールまたはパワーアンドフリーコンベヤ |
| 粉体塗装 | 1台または2台の手動ガンを持つオペレーター | 部品が通過する際に手動ガンを持つオペレーター | 往復動装置上の自動ガンと手動タッチアップ |
| オーブン | バッチで投入されるボックスオーブン | コンベヤ上のトンネルオーブン | トンネル炉のサイズは速度×滞留時間 |
| 適しています | 非常に大型または複雑な部品、サイズのばらつきが大きい、週間数量が限られる場合 | 混合部品の中量生産 | シフトあたり数千個の同サイズ部品 |
| 初回通過転写効率 | 最高:オペレーターがガンを狙い、自動ガンより約20ポイント高い | 手動と同様 | 部品形状により約25~60%、さらにガントリガーで約10ポイント加算 |
| カラーチェンジ | クイックセットアップ;廃棄スプレーまたは回収色ごとに1カートリッジモジュール | 手動と同様、またはサイクロンブース | クイック色替えブースで12-15分、旧型カートリッジブースで30-45分 |
| スループット限界 | シフトあたりのオーブン投入量とオペレーターのペース | ブースでのオペレーターのペース | コンベア速度×ハンガー密度 |
| 床面積 | 最小フットプリント | ミディアム | 最大フットプリント |
| 公開価格ガイド(当サイト) | お問い合わせください | コンパクトラインで約USD 45,000から | 標準USD 200,000~600,000;高スループットUSD 600,000~2,000,000 |
手動粉体塗装ラインの1バッチサイクルはどのくらいですか?
1バッチサイクルは主にオーブンによって決まります。昇温時間と粉体データシートの硬化時間、その後の冷却です。表には各ステップの出典付き参考値を示しています。積載と吹付時間は部品によって異なるため、数値としては示していません。
| 工程ステップ | 何が起こるか | 基準値 |
|---|---|---|
| 部品を積載 | 部品をレール上の接地されたフックまたはラック、あるいはトロリーに掛ける | アース抵抗1メガオーム未満 |
| 部品を前処理 | スプレーワンドで洗浄およびリン酸塩処理、すすぎ;またはブラスト | 洗浄/リン酸塩処理の組み合わせ、すすぎ、乾燥を基本シーケンスとする |
| 乾燥 | オーブンですすぎ水を蒸発させる | 約121°C(250°F)のオーブン空気 |
| コーティング前に冷却 | 接触時に粉体が溶着しないよう、部品を冷却してください | 部品は約52°C(125°F)以下 |
| 塗装 | 1回のパスごとに約50%のオーバーラップで手動ガンを使用 | 膜厚50~75 µm、ガンと部品の距離200~300 mm |
| 硬化、薄板 | ラックをボックスオーブンに押し込み、温度を保持 | 硬化温度で約12分;データシートでは対象物温度200 °Cで8~16分 |
| 硬化、厚肉部 | 保持時間が始まる前の立ち上げ時間を長くする | 6 mm鋼で最大約30分 |
| 冷却して取り出す | ラックを冷却用の枝線まで引き出し、その後フックを外す | 薄板は5~10分;厚い部品はより長く |
手動粉体塗装ラインの問い合わせでは何を指定すべきですか?
7つの項目により、サプライヤーはブース、オーブン、レールのサイズを推測せずに決定できます。右側の列は、各項目が何を決定するかを示しています。
| 記載する項目 | 記載例 | 何を決定するか |
|---|---|---|
| 最大部品 | 長さ x 幅 x 高さ | ブース開口部、オーブン内部サイズ、レール高さ |
| 最重量部品とラック荷重 | フックおよびラックあたりのkg | レールセクション、トロリー、オーブン床またはトラック |
| 材質と厚さ | 鋼、亜鉛メッキまたはアルミニウム;肉厚 | 前処理薬品とオーブン立ち上げ時間 |
| 生産量 | シフトあたりの部品またはラック数、1日あたりのシフト数 | オーブン負荷数、オーブン容積、レールスパー数 |
| 色数 | 色数と1日あたりの変更回数;回収または廃棄スプレー | ブースフィルタータイプとカートリッジモジュール数 |
| 被処理面 | 油、錆、ミルスケール、古い塗装 | 洗浄ブース、ブラストルーム、またはその両方 |
| エネルギーと設置場所 | 天然ガス、LPGまたは電気;供給電圧;建物サイズと有効高さ | オーブン熱源とレイアウト |
機械コンポーネント
主要コンポーネントは、手動粉末ガンユニット向けにGema、Nordson、Wagnerなどの国際ブランドから入手可能です(顧客仕様に応じて構成可能)。同様に、オーブンバーナー(Riello、Weishaupt、Maxon)、オーブンおよびブースファン(ebm-papst、Ziehl-Abegg)、ブースカートリッジおよび最終フィルター(Camfil、Freudenberg Viledon)、オーブン制御(Siemens、Allen-Bradley、Mitsubishi Electric)、前処理薬品(Henkel Bonderite、Chemetall)、オーブンプロファイリング用温度データロガー(Fluke Process InstrumentsのDatapaq)にも当てはまります。
アプリケーション参考事例
典型的なユーザーは、門や手すり、鉄骨やフレーム、機械のガードやハウジング、トレーラーや農業部品、合金ホイール、少量の建築用アルミニウム、試作品、スペアパーツのバッチを扱うジョブコーターやファブリケーターです。
エンジニアリングへのコミットメント
すべてのラインは書面による性能仕様に基づいて設計されています。ライン速度、硬化プロファイル、膜厚、排出レベルは契約に明記され、出荷前の工場試運転であなた自身の部品を用いて実証されます。1つのエンジニアリングチームが前処理、塗布、硬化、搬送、排出制御というチェーン全体を担当するため、それらの間のトレードオフはあなたの工場の床ではなく、製図板の上で解決されます。
サービス&納品
標準構成は30〜60日で出荷され、12か月の全機保証と36か月の重要部品保証が付きます。オンサイトでの設置、試運転、オペレータートレーニングを世界中で利用可能で、プロセス調整とスペアパーツのサポートはラインの稼働期間中継続されます。
よくある質問
手動粉体塗装ラインは、いつ自動ラインよりも良い選択となるのでしょうか?
部品が非常に大きいか複雑で、ジョブごとにサイズが大きく異なり、週の生産量が限られている場合、または多くの色を小ロットで塗装する場合は、手動を選びます。バッチシステムは、必要な床面積もはるかに少なく、使用時のみエネルギーを消費します。シフトごとに同サイズの部品を数千個処理する場合は、代わりに自動ラインが適しています。
バッチ式粉体塗装システムのスループットを制限するものは何ですか?
通常の制限は硬化炉です。なぜなら、オペレーターは炉が硬化できるよりも速く塗装できるからです。各負荷には昇温時間に加えて、薄板で約12分、6 mm鋼板で最大約30分の温度保持時間が必要です。複数のラックを収容できる炉と、別個の乾燥炉があれば、待ち時間のほとんどが解消されます。
手動粉体塗装ブースと炉は粉体を回収できますか?
はい。カートリッジモジュールがオーバースプレーを捕集し、逆パルス洗浄で再利用のために落としますが、回収する色ごとに専用のモジュールが必要です。多くの色を扱う工場では、通常、短いランは廃棄するために吹き付け、主要な色のみを回収します。手動吹き付けは、すでにどのガン配置よりも高い初回通過転写効率を提供します。
手動ラインは後で自動粉体塗装ラインにアップグレードできますか?
はい、レイアウトがそれを想定して計画されていれば可能です。通常のステップは、手押しレールの代わりに動力式オーバーヘッドコンベア、インラインのトンネル硬化炉、次にブース内に自動ガンと部品検知を備えたレシプロケーターです。MUSI Technologyは、これらのステップを追加できるようにレール高さと炉の位置を選んで手動ラインをレイアウトします。
手動粉体塗装機には何人のオペレーターとどれくらいのエアが必要ですか?
バッチブースでは通常、一度に1丁または2丁のガンが使用されるため、人員配置はガンの数に加えて吊り下げと取り外しの作業に従います。各手動ガンユニットは、6~10バールで最大約8 Nm³/hの清浄で乾燥した圧縮空気を消費し、油分は0.1 mg/m³以下で、カートリッジパルス洗浄によりその需要がさらに増加します。