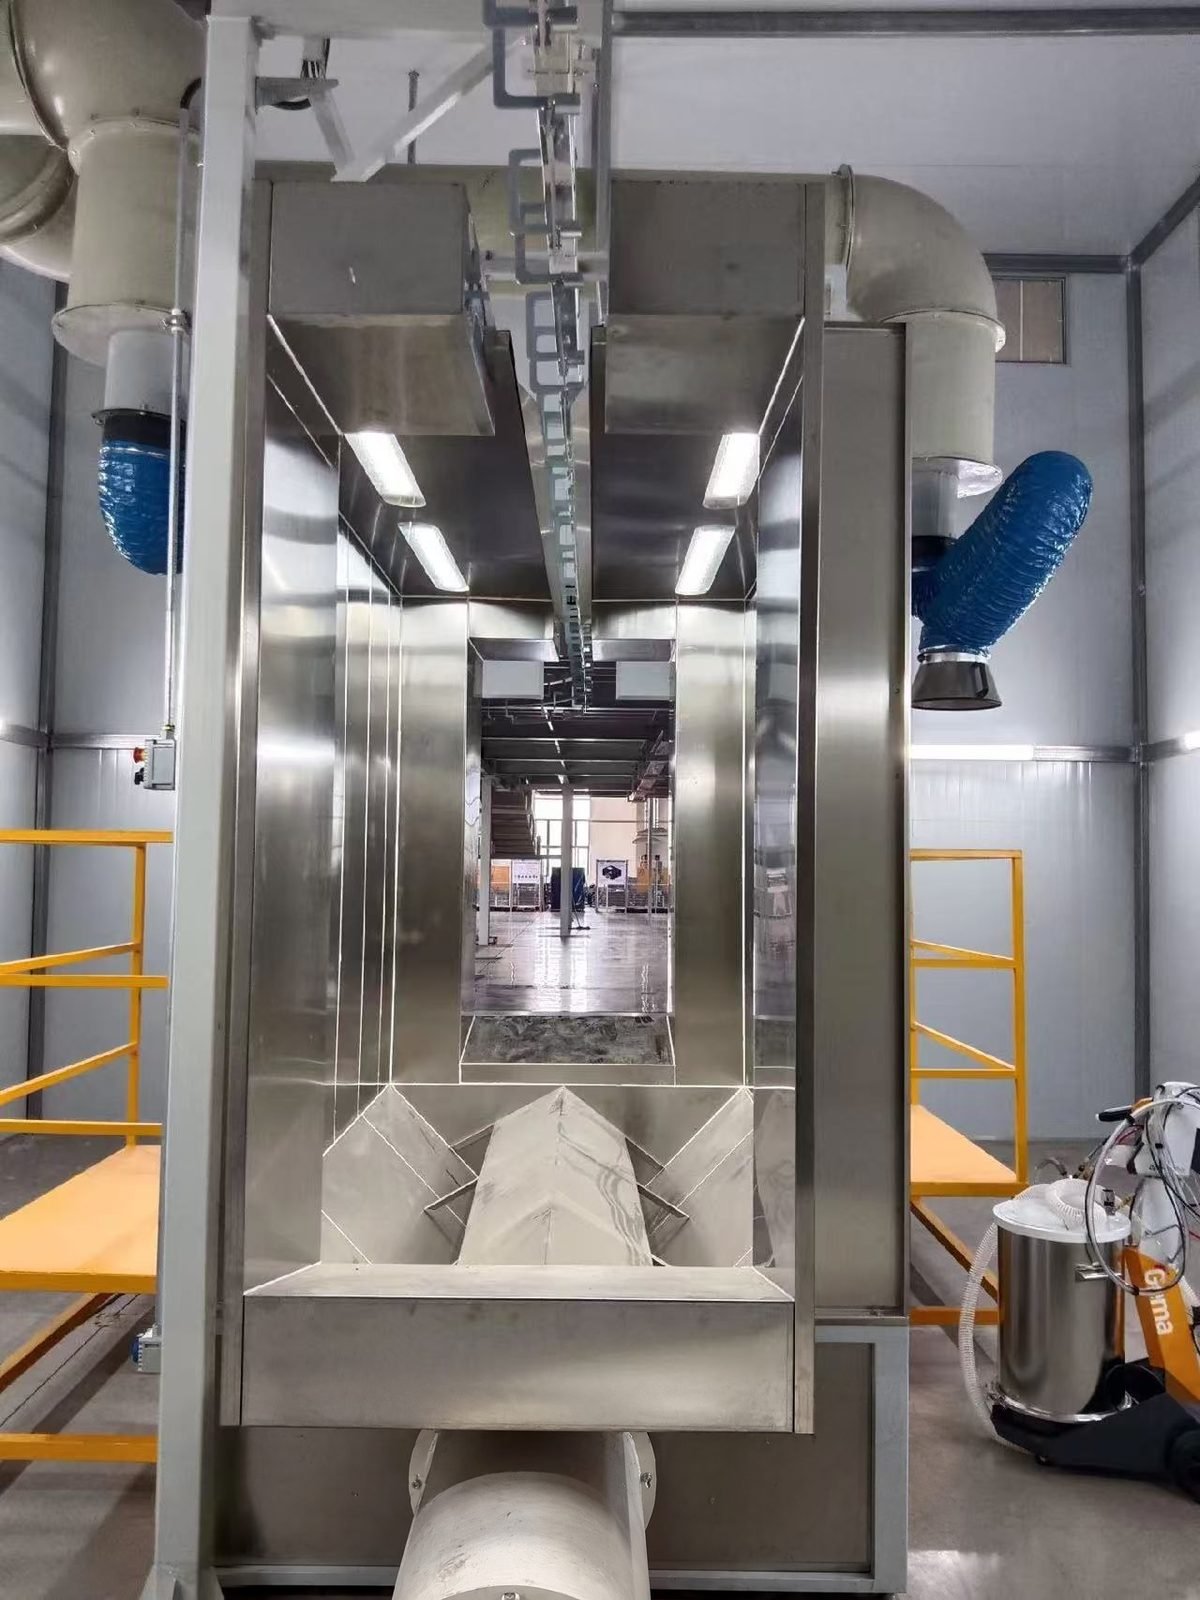
Ręczna linia malowania proszkowego
Ręczna linia do malowania proszkowego to okresowy system malowania proszkowego dla warsztatów usługowych i producentów małoseryjnych: stanowisko mycia lub obróbki strumieniowo-ściernej, kabina proszkowa z filtrami wkładowymi i jednym lub dwoma pistoletami ręcznymi oraz piec komorowy utwardzający w temperaturze obiektu 180-200 °C.
Zaprojektowana dla warsztatów potrzebujących systemu malowania proszkowego do małych partii dużych, ciężkich lub różnorodnych metalowych elementów w wielu kolorach, gdzie ręczna linia przenośnikowa (ręcznie przesuwana szyna podwieszana) i piec komorowy dają większą elastyczność niż przenośnik o stałej prędkości.
Specyfikacja techniczna
Poniższe wartości są typowymi zakresami dla tego typu urządzeń. Parametry Twojej linii są ustalane w specyfikacji pisemnej po przeanalizowaniu Twoich części, wydajności i miejsca instalacji.
| Układ linii | Załadunek, ręczne mycie lub obróbka strumieniowo-ścierna, suszenie, ręczna kabina proszkowa, piec komorowy do utwardzania, chłodzenie, rozładunek; części przenoszone ręcznie na szynie lub wózku |
|---|---|
| Pistolety w kabinie | Jednocześnie używany jeden lub dwa pistolety ręczne |
| Dopływ powietrza do ręcznego zespołu pistoletu | Wejście 6-10 barów, robocze około 5,5 bara; maksymalnie 8 Nm³/h na zespół pistoletu |
| Jakość sprężonego powietrza | Olej 0,1 mg/m³ lub mniej, para wodna 1,3 g/m³ lub mniej (około ISO 8573-1 klasa oleju 2, klasa wody 4) |
| Wydajność proszku na pistolet (wartości orientacyjne) | 85-395 g/min w zależności od objętości powietrza i ustawienia wydajności |
| Prędkość przepływu powietrza w kabinie | Około 0,4-0,5 m/s (80-100 ft/min) dla kabiny wsadowej; nie mniej niż 0,3 m/s (60 ft/min) dla natrysku elektrostatycznego zgodnie z OSHA 1910.107 |
| Czyszczenie filtra wkładowego | Odwrotny impuls sprężonego powietrza przy około 2,8-4,1 bar (40-60 psi) mniej więcej co 90 s; żywotność wkładu 6-18 miesięcy w zależności od użycia |
| Grubość filmu | 50-75 µm (2-3 mil) typowy cel; 60-90 µm w kartach danych proszku |
| Program utwardzania (temperatura przedmiotu) | 12-24 min w 180 °C lub 8-16 min w 200 °C dla standardowego poliestru, zgodnie z kartą danych proszku |
| Czas w temperaturze utwardzania według masy części | Około 12 min dla cienkiej blachy, do około 30 min dla stali 6 mm (1/4 in) |
| Temperatury pieca | Suszenie około 121 °C (250 °F); utwardzanie około 204 °C (400 °F) nastawa powietrza |
Konfiguracja linii
- Ręczne stanowisko obróbki wstępnej: stanowisko mycia z różdżką natryskową z odpływem lub komora piaskowania do usuwania zgorzeliny i rdzy
- Piec do suszenia lub wspólny piec komorowy, gdy budżet lub miejsce są ograniczone
- Ręczna kabina proszkowa z modułem filtra nabojowego czyszczonym impulsowo i filtrem końcowym
- Ręczna jednostka pistoletu elektrostatycznego z lejem fluidyzacyjnym lub podajnikiem skrzynkowym
- Piec do utwardzania partii (skrzyniowy) z panelami izolacyjnymi, wentylatorem recyrkulacyjnym i przedłużeniem szyny lub torem wózka przez drzwi
- Ręcznie popychana szyna jezdna podwieszana dwuteowa lub zamknięta z rozjazdami albo wózki podłogowe
Ręczna, półautomatyczna czy automatyczna linia do malowania proszkowego: która pasuje do Twojej wielkości produkcji?
Ręczna linia do malowania proszkowego z przenośnikiem pasuje do małych ilości, dużych lub nietypowych elementów i częstych zmian koloru; linia automatyczna pasuje do tysięcy podobnych elementów na zmianę. Linia półautomatyczna plasuje się między nimi, zachowując ręczne natryskiwanie na napędzanym przenośniku.
| Kryterium | Linia ręczna (partiami) | Linia półautomatyczna | Automatyczna linia |
|---|---|---|---|
| Transport elementów | Ręcznie popychana szyna lub wózki | Napędzany przenośnik podwieszony | Napędzana kolej jednoszynowa lub przenośnik typu power-and-free |
| Aplikacja proszku | Operator z jednym lub dwoma pistoletami ręcznymi | Operatorzy z pistoletami ręcznymi podczas przechodzenia części | Pistolety automatyczne na recyprokatorach plus ręczne poprawki |
| Piece | Piekarniki komorowe ładowane partiami | Piekarniki tunelowe na przenośniku | Piekarniki tunelowe o rozmiarach prędkość x czas przebywania |
| Odpowiednie dla | Bardzo duże lub złożone części, duże zróżnicowanie rozmiarów, ograniczona tygodniowa wielkość produkcji | Średnie wielkości produkcji mieszanych części | Tysiące części o podobnych rozmiarach na zmianę |
| Wydajność transferu przy pierwszym przejściu | Najwyższa: operator celuje pistoletem, około 20 punktów więcej niż pistolety automatyczne | Jak ręczna | Około 25-60 % w zależności od kształtu części, plus około 10 punktów przy wyzwalaniu pistoletu |
| Zmiana koloru | Szybka konfiguracja; natrysk na odpady lub jeden moduł wkładu na odzyskany kolor | Jak ręcznie lub kabina cyklonowa | 12-15 min przy kabinach szybkiej zmiany koloru, 30-45 min przy starszych kabinach z wkładami |
| Limit przepustowości | Załadunki pieca na zmianę i tempo operatora | Tempo operatora przy kabinie | Prędkość przenośnika x gęstość wieszaków |
| Powierzchnia podłogi | Najmniejsza powierzchnia | Średni | Największa powierzchnia |
| Opublikowany przewodnik cenowy (ta strona) | Na zapytanie | Od około 45 000 USD za linię kompaktową | 200 000-600 000 USD standardowo; 600 000-2 000 000 USD o wysokiej przepustowości |
Jak długi jest jeden cykl wsadowy na ręcznej linii do malowania proszkowego?
Jeden cykl wsadowy jest ustalany głównie przez piec: czas nagrzewania plus czas utwardzania z karty danych proszku, a następnie chłodzenie. Tabela podaje udokumentowane wartości referencyjne dla każdego etapu; czas załadunku i natryskiwania zależy od części i nie jest podany liczbowo.
| Krok procesu | Co się dzieje | Wartość odniesienia |
|---|---|---|
| Załaduj części | Zawieś części na uziemionych hakach lub stojakach na szynie albo na wózku | Rezystancja do ziemi poniżej 1 megaoma |
| Wstępnie obrób części | Oczyść i fosforanuj za pomocą dyszy natryskowej, spłucz; lub piaskuj | Połączone czyszczenie/fosforanowanie, spłukiwanie, suszenie jako podstawowa sekwencja |
| Suszenie | Usuń wodę po spłukiwaniu w piecu | Około 121 °C (250 °F) powietrza w piecu |
| Ostudzić przed nakładaniem powłoki | Pozwól części ostygnąć, aby proszek nie stopił się przy kontakcie | Część o temperaturze około 52 °C (125 °F) lub niższej |
| Płaszcz | Pistolet ręczny z zakładką około 50 % między przejściami | Powłoka 50-75 µm; odległość pistoletu od części 200-300 mm |
| Utwardzanie, cienka blacha | Wsuń wózek do pieca komorowego i utrzymuj temperaturę | Około 12 min w temperaturze utwardzania; karta danych 8-16 min przy temperaturze obiektu 200 °C |
| Utwardzanie, grube przekroje | Dłuższe nagrzewanie wstępne przed rozpoczęciem czasu przetrzymywania | Do około 30 min dla stali 6 mm |
| Chłodzenie i rozładunek | Wyciągnij wózek na odnogę chłodzącą, następnie odczep | Cienka blacha 5-10 min; grubsze części dłużej |
Co należy określić w zapytaniu ofertowym dla ręcznej linii malowania proszkowego?
Siedem pozycji pozwala dostawcy dobrać rozmiar kabiny, pieca i szyny bez zgadywania; prawa kolumna pokazuje, co określa każda pozycja.
| Pozycja do podania | Przykład, jak ją podać | Co określa |
|---|---|---|
| Największy element | Długość x szerokość x wysokość | Otwór kabiny, wymiary wewnętrzne pieca, wysokość szyny |
| Najcięższy element i obciążenie wózka | kg na hak i na wózek | Sekcja szyny, wózki i dno pieca lub tor |
| Materiał i grubość | Stal, ocynkowana lub aluminium; grubość ścianki | Chemia obróbki wstępnej i czas nagrzewania pieca |
| Wydajność | Części lub wózki na zmianę, zmiany na dzień | Liczba wsadów pieca, objętość pieca, liczba odgałęzień szyny |
| Kolory | Liczba kolorów i zmian na dzień; odzysk lub natrysk na straty | Typ filtra kabiny i liczba modułów wkładów filtracyjnych |
| Powierzchnia przychodząca | Olej, rdza, zgorzelina walcownicza, stara farba | Komora myjąca, komora piaskowania lub obie |
| Energia i lokalizacja | Gaz ziemny, LPG lub energia elektryczna; napięcie zasilania; wielkość budynku i wysokość w świetle | Źródło ciepła pieca i układ |
Komponenty maszyny
Kluczowe komponenty są dostępne od międzynarodowych marek, takich jak Gema, Nordson i Wagner dla ręcznych jednostek do pistoletów proszkowych (konfigurowalne zgodnie ze specyfikacją klienta). To samo dotyczy palników piecowych (Riello, Weishaupt, Maxon), wentylatorów pieca i kabiny (ebm-papst, Ziehl-Abegg), wkładów filtracyjnych kabiny i filtrów końcowych (Camfil, Freudenberg Viledon), sterowników pieca (Siemens, Allen-Bradley, Mitsubishi Electric), chemii do obróbki wstępnej (Henkel Bonderite, Chemetall) oraz rejestratorów danych temperatury do profilowania pieca (Datapaq od Fluke Process Instruments).
Referencje aplikacji
Typowymi użytkownikami są zakłady zajmujące się malowaniem proszkowym i wytwórcy elementów, takich jak bramy i balustrady, konstrukcje i ramy stalowe, osłony i obudowy maszyn, przyczepy i części rolnicze, felgi aluminiowe, aluminium architektoniczne w krótkich seriach, prototypy i partie części zamiennych.
Zobowiązanie inżynieryjne
Każda linia jest projektowana zgodnie z zapisaną specyfikacją wydajności. Prędkość linii, profil utwardzania, grubość powłoki i poziom emisji są określone w umowie i demonstrowane na Twoim własnym elemencie podczas prób fabrycznych przed wysyłką. Jeden zespół inżynierów odpowiada za cały łańcuch — obróbkę wstępną, aplikację, utwardzanie, transport i kontrolę emisji — dzięki czemu kompromisy między nimi są rozstrzygane na desce kreślarskiej, a nie na Twojej hali fabrycznej.
Serwis i dostawa
Standardowe konfiguracje są wysyłane w ciągu 30-60 dni z 12-miesięczną gwarancją na całą maszynę i 36-miesięczną gwarancją na kluczowe komponenty. Montaż na miejscu, rozruch i szkolenie operatorów są dostępne na całym świecie, a dostrajanie procesu i wsparcie w zakresie części zamiennych są kontynuowane przez cały okres eksploatacji linii.
Najczęściej zadawane pytania
Kiedy ręczna linia do malowania proszkowego jest lepszym wyborem niż automatyczna?
Wybierz ręczną, gdy części są bardzo duże lub złożone, rozmiary znacznie różnią się między zleceniami, tygodniowy wolumen jest ograniczony lub wiele kolorów jest malowanych w małych partiach. System wsadowy wymaga również znacznie mniej miejsca na podłodze i zużywa energię tylko wtedy, gdy jest używany. Tysiące podobnych rozmiarów części na zmianę wskazują zamiast tego na linię automatyczną.
Co ogranicza przepustowość wsadowego systemu malowania proszkowego?
Piec do utwardzania jest zwykle ograniczeniem, ponieważ operator może malować szybciej, niż piec może utwardzać. Każdy ładunek wymaga czasu nagrzewania plus około 12 minut w temperaturze dla cienkiej blachy i do około 30 minut dla stali o grubości 6 mm. Piec, który mieści więcej niż jedną ramę, oraz oddzielny piec do suszenia, eliminują większość oczekiwania.
Czy ręczna kabina do malowania proszkowego i piec mogą odzyskiwać proszek?
Tak. Moduł wkładowy zbiera nadmiar natrysku, a czyszczenie odwrotnym impulsem strąca go z powrotem do ponownego użycia, ale każdy odzyskany kolor wymaga własnego modułu. Warsztaty z wieloma kolorami zwykle natryskują krótkie serie na straty i odzyskują tylko główne kolory. Ręczne natryskiwanie już zapewnia najwyższą wydajność przenoszenia przy pierwszym przejściu spośród wszystkich układów pistoletów.
Czy ręczną linię można później zmodernizować do automatycznej linii do malowania proszkowego?
Tak, jeśli układ jest zaplanowany pod to. Typowe kroki to napędzany przenośnik podwieszany zamiast ręcznie popychanej szyny, tunelowy piec utwardzający w linii, a następnie reciprokatory z automatycznymi pistoletami i detekcją części w kabinie. MUSI Technology projektuje linie ręczne z taką wysokością szyny i pozycją pieca, aby te kroki można było dodać.
Ilu operatorów i ile powietrza potrzebuje ręczna maszyna do malowania proszkowego?
Kabina batchowa zwykle ma w użyciu jednocześnie jeden lub dwa pistolety, więc obsada zależy od liczby pistoletów plus pracy przy zawieszaniu i zdejmowaniu. Każdy ręczny pistolet zużywa do około 8 Nm³/h czystego, suchego sprężonego powietrza przy 6-10 bar, z olejem nie wyższym niż 0,1 mg/m³; czyszczenie pulsacyjne wkładów zwiększa to zapotrzebowanie.