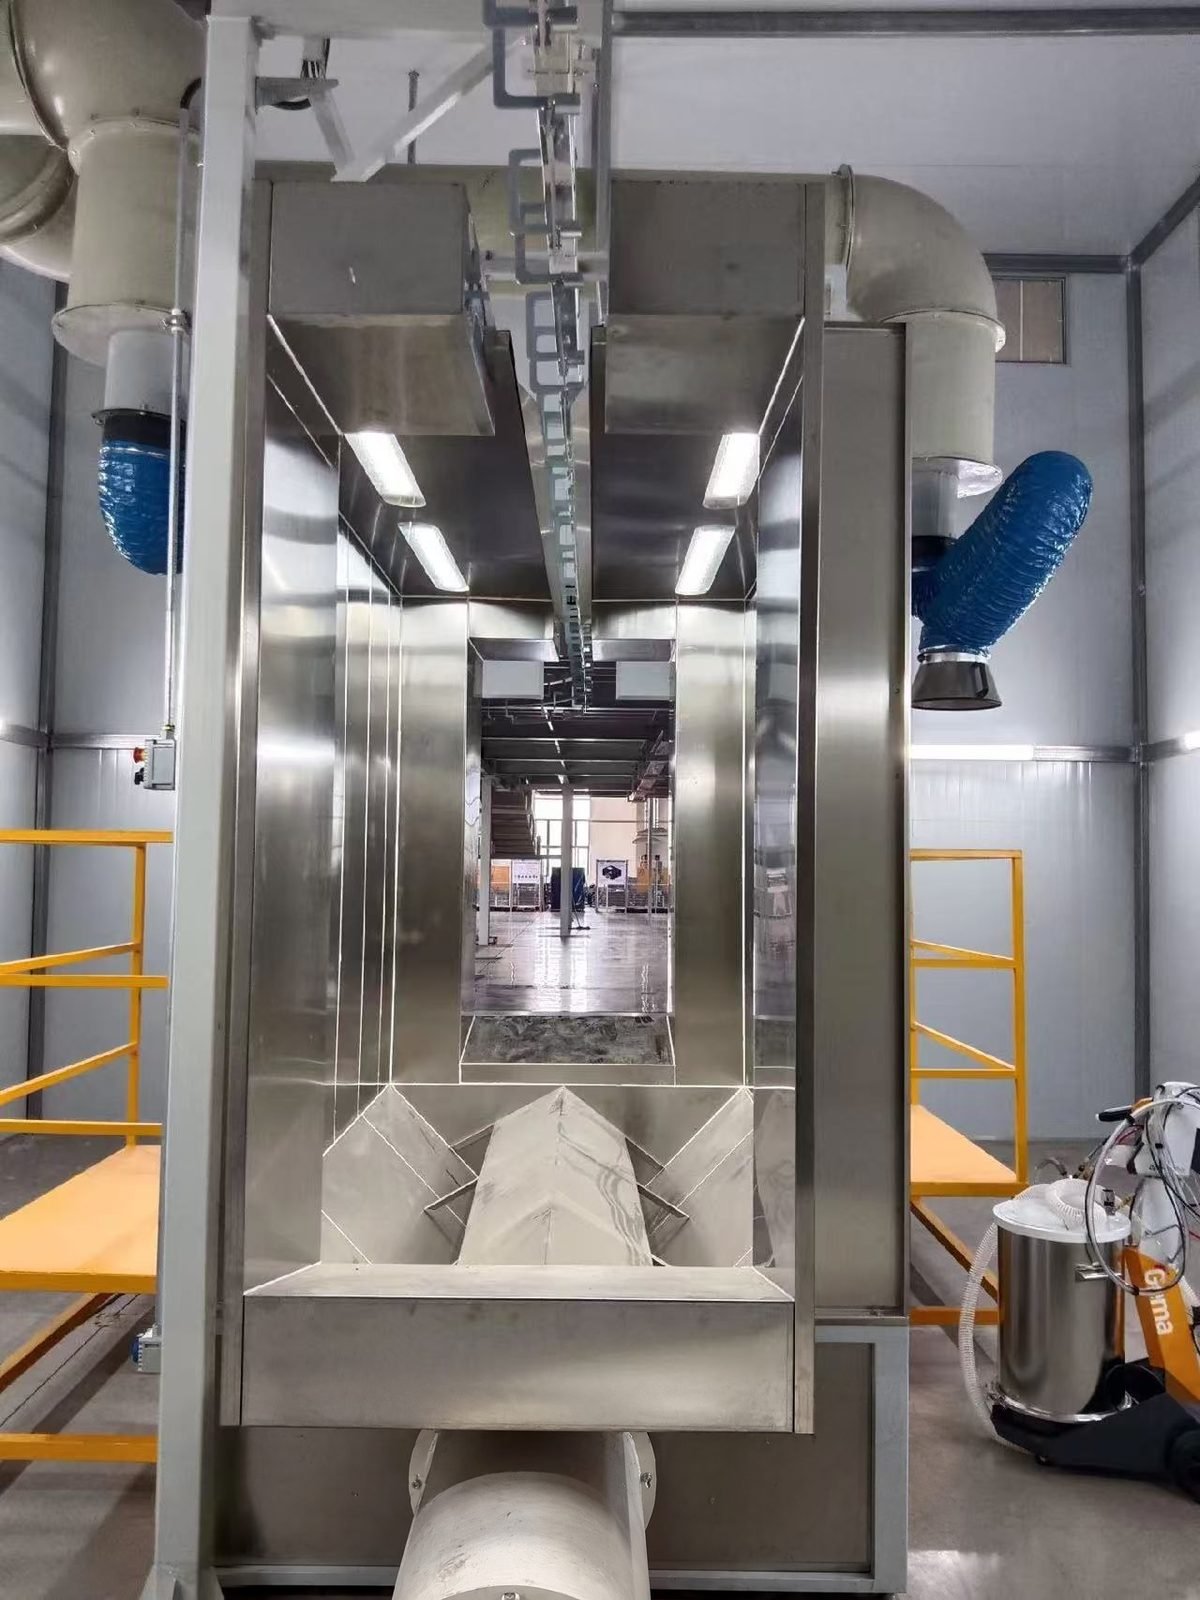
สายการผลิตเคลือบผงแบบแมนนวล
สายการเคลือบผงแบบแมนนวลคือระบบเคลือบผงแบบแบตช์สำหรับร้านรับจ้างผลิตและผู้ผลิตงานล็อตเล็ก: อ่างล้างหรือห้องพ่นทราย, บูธพ่นผงแบบตลับกรองพร้อมปืนพ่นแบบแมนนวลหนึ่งหรือสองกระบอก, และเตาอบแบบกล่องที่อบแข็งที่อุณหภูมิวัตถุ 180-200 °C
ออกแบบสำหรับโรงงานที่ต้องการระบบเคลือบผงสำหรับชิ้นส่วนโลหะขนาดใหญ่ หนัก หรือหลากหลาย ในหลายสี จำนวนล็อตเล็ก โดยที่สายการลำเลียงแบบแมนนวล (รางเหนือศีรษะที่ผลักด้วยมือ) และเตาอบแบบแบตช์ให้ความยืดหยุ่นมากกว่าสายพานความเร็วคงที่
ข้อมูลจำเพาะทางเทคนิค
ค่าด้านล่างเป็นช่วงทั่วไปสำหรับอุปกรณ์ประเภทนี้ ตัวเลขสำหรับสายการผลิตของคุณจะถูกกำหนดในข้อกำหนดเป็นลายลักษณ์อักษรหลังจากเราตรวจสอบชิ้นส่วน, ผลผลิต และพื้นที่ติดตั้งของคุณ
| รูปแบบสายการผลิต | โหลด, ล้างหรือพ่นทรายแบบแมนนวล, อบแห้ง, บูธพ่นผงแบบแมนนวล, เตาอบอบแข็งแบบแบตช์, ระบายความร้อน, ขนถ่าย; ชิ้นงานเคลื่อนย้ายด้วยมือบนรางหรือรถเข็น |
|---|---|
| ปืนพ่นในบูธ | ใช้ปืนพ่นแบบแมนนวลหนึ่งหรือสองกระบอกในแต่ละครั้ง |
| การจ่ายอากาศของชุดปืนพ่นแบบแมนนวล | อินพุต 6-10 บาร์ ทำงานประมาณ 5.5 บาร์; สูงสุด 8 Nm³/h ต่อชุดปืนพ่น |
| คุณภาพอากาศอัด | น้ำมัน 0.1 มก./ลบ.ม. หรือน้อยกว่า, ไอน้ำ 1.3 ก./ลบ.ม. หรือน้อยกว่า (ประมาณ ISO 8573-1 คลาสน้ำมัน 2, คลาสน้ำ 4) |
| ปริมาณการพ่นผงต่อปืน (ค่าอ้างอิง) | 85-395 ก./นาที ขึ้นอยู่กับปริมาณลมและการตั้งค่าการพ่น |
| ความเร็วลมที่หน้าตู้พ่น | ประมาณ 0.4-0.5 ม./วินาที (80-100 ฟุต/นาที) สำหรับตู้พ่นแบบแบตช์; ไม่น้อยกว่า 0.3 ม./วินาที (60 ฟุต/นาที) สำหรับการพ่นไฟฟ้าสถิตภายใต้ OSHA 1910.107 |
| การทำความสะอาดไส้กรอง | พัลส์ย้อนกลับของลมอัดที่ประมาณ 2.8-4.1 บาร์ (40-60 psi) ประมาณทุก 90 วินาที; อายุการใช้งานไส้กรอง 6-18 เดือน ขึ้นอยู่กับการใช้งาน |
| ความหนาฟิล์ม | 50-75 ไมโครเมตร (2-3 มิล) เป็นเป้าหมายทั่วไป; 60-90 ไมโครเมตรในเอกสารข้อมูลผง |
| ตารางการอบ (อุณหภูมิวัตถุ) | 12-24 นาทีที่ 180 °C หรือ 8-16 นาทีที่ 200 °C สำหรับโพลีเอสเตอร์มาตรฐาน ตามเอกสารข้อมูลผง |
| เวลาที่อุณหภูมิการบ่มตามมวลชิ้นงาน | ประมาณ 12 นาทีสำหรับแผ่นบาง สูงสุดประมาณ 30 นาทีสำหรับเหล็กหนา 6 มม. (1/4 นิ้ว) |
| อุณหภูมิเตาอบ | การอบแห้งประมาณ 121 °C (250 °F); การบ่มประมาณ 204 °C (400 °F) จุดตั้งค่าลม |
การกำหนดค่าสายการผลิต
- อ่าวปรับสภาพด้วยมือ: สถานีล้างด้วยแท่งพ่นพร้อมท่อระบาย หรือห้องพ่นทรายสำหรับตะกรันและสนิม
- เตาอบอบแห้ง หรือเตาอบแบบกล่องที่ใช้ร่วมกันเมื่องบประมาณหรือพื้นที่จำกัด
- บูธพ่นผงแบบมือพร้อมโมดูลกรองตลับที่ทำความสะอาดด้วยพัลส์และตัวกรองขั้นสุดท้าย
- ชุดปืนไฟฟ้าสถิตแบบใช้มือพร้อมฮอปเปอร์ฟลูอิไดซ์หรือระบบป้อนแบบกล่อง
- เตาอบชุบแบบแบตช์ (กล่อง) พร้อมแผงฉนวน พัดลมหมุนเวียน และรางต่อขยายหรือรางรถเข็นผ่านประตู
- ราง I-beam เหนือศีรษะแบบผลักด้วยมือหรือรางปิดพร้อมสวิตช์ หรือรถเข็นพื้น
สายการเคลือบผงแบบใช้มือ กึ่งอัตโนมัติ หรืออัตโนมัติ: แบบใดเหมาะกับปริมาณของคุณ?
สายการเคลือบผงแบบสายพานลำเลียงใช้มือเหมาะกับปริมาณน้อย ชิ้นส่วนขนาดใหญ่หรือรูปร่างแปลก และเปลี่ยนสีบ่อย; สายการผลิตอัตโนมัติเหมาะกับชิ้นส่วนคล้ายกันหลายพันชิ้นต่อกะ สายการผลิตกึ่งอัตโนมัติอยู่ระหว่างทั้งสอง โดยคงการพ่นด้วยมือบนสายพานลำเลียงแบบขับเคลื่อน
| เกณฑ์ | สายการผลิตแบบใช้มือ (แบตช์) | สายการผลิตกึ่งอัตโนมัติ | สายการผลิตอัตโนมัติ |
|---|---|---|---|
| การขนส่งชิ้นส่วน | รางผลักด้วยมือหรือรถเข็น | สายพานลำเลียงเหนือศีรษะแบบขับเคลื่อน | รางเดี่ยวแบบขับเคลื่อนหรือสายพานลำเลียงแบบขับเคลื่อนและอิสระ |
| การพ่นผง | ผู้ปฏิบัติงานกับปืนพ่นแบบมือถือหนึ่งหรือสองกระบอก | ผู้ปฏิบัติงานกับปืนพ่นแบบมือถือขณะชิ้นงานเคลื่อนผ่าน | ปืนพ่นอัตโนมัติบนเครื่องเคลื่อนที่กลับไปกลับมาพร้อมการเก็บงานแบบมือ |
| เตาอบ | เตาอบแบบกล่องที่บรรจุเป็นชุด | เตาอบแบบอุโมงค์บนสายพานลำเลียง | เตาเผาอุโมงค์ขนาดตามความเร็ว x เวลาหน่วง |
| เหมาะสำหรับ | ชิ้นส่วนขนาดใหญ่มากหรือซับซ้อน ความหลากหลายของขนาดกว้าง ปริมาณต่อสัปดาห์จำกัด | ปริมาณปานกลางของชิ้นส่วนผสม | ชิ้นส่วนขนาดใกล้เคียงกันหลายพันชิ้นต่อกะ |
| ประสิทธิภาพการถ่ายโอนครั้งแรก | สูงสุด: ผู้ปฏิบัติงานเล็งปืน ประมาณ 20 จุดเหนือปืนอัตโนมัติ | เหมือนกับแบบmanual | ประมาณ 25-60 % ตามรูปร่างชิ้นส่วน บวกอีกประมาณ 10 จุดเมื่อใช้การกระตุ้นปืน |
| การเปลี่ยนสี | ตั้งค่าเร็ว; พ่นทิ้งหรือใช้ตลับโมดูลหนึ่งตลับต่อสีที่นำกลับมาใช้ใหม่ | ตามคู่มือ หรือบูธแบบไซโคลน | 12-15 นาทีสำหรับบูธเปลี่ยนสีเร็ว, 30-45 นาทีสำหรับบูธตลับแบบเก่า |
| ขีดจำกัดปริมาณงาน | จำนวนรอบการอบต่อกะและจังหวะของผู้ปฏิบัติงาน | จังหวะของผู้ปฏิบัติงานที่บูธ | ความเร็วสายพาน x ความหนาแน่นของตะขอแขวน |
| พื้นที่ใช้สอย | พื้นที่เล็กที่สุด | ปานกลาง | พื้นที่ใหญ่ที่สุด |
| คู่มือราคาที่เผยแพร่ (เว็บไซต์นี้) | สอบถาม | เริ่มต้นประมาณ USD 45,000 สำหรับสายการผลิตขนาดกะทัดรัด | USD 200,000-600,000 มาตรฐาน; USD 600,000-2,000,000 สำหรับกำลังการผลิตสูง |
หนึ่งรอบการผลิตบนสายพ่นผงแบบแมนนวลใช้เวลานานเท่าใด?
หนึ่งรอบการผลิตถูกกำหนดหลักๆ โดยเตาอบ: เวลาอุ่นเครื่องบวกเวลาในการอบตามเอกสารข้อมูลผง แล้วตามด้วยการระบายความร้อน ตารางแสดงค่าอ้างอิงที่มีแหล่งที่มาสำหรับแต่ละขั้นตอน; เวลาในการโหลดชิ้นงานและพ่นสีขึ้นอยู่กับชิ้นงานและไม่ได้ระบุเป็นตัวเลข
| ขั้นตอนกระบวนการ | สิ่งที่เกิดขึ้น | ค่าอ้างอิง |
|---|---|---|
| ชิ้นส่วนที่รับน้ำหนัก | แขวนชิ้นส่วนบนตะขอหรือชั้นวางที่ต่อสายดินบนราง หรือบนรถเข็น | ความต้านทานต่อดินต่ำกว่า 1 เมกะโอห์ม |
| ชิ้นส่วนที่ผ่านการปรับสภาพเบื้องต้น | ทำความสะอาดด้วยแท่งพ่นและฟอสเฟต ล้าง; หรือพ่นทราย | ทำความสะอาด/ฟอสเฟตรวม ล้าง เป่าให้แห้งเป็นลำดับพื้นฐาน |
| เป่าแห้ง | ไล่น้ำล้างออกในเตาอบ | ประมาณ 121 °C (250 °F) อุณหภูมิอากาศในเตาอบ |
| ปล่อยให้เย็นก่อนเคลือบ | ปล่อยให้ชิ้นงานเย็นลงเพื่อไม่ให้ผงหลอมติดเมื่อสัมผัส | ชิ้นงานที่อุณหภูมิประมาณ 52 °C (125 °F) หรือต่ำกว่า |
| การเคลือบ | ปืนพ่นแบบมือถือ โดยทับซ้อนกันประมาณ 50 % ระหว่างแต่ละรอบ | ฟิล์มหนา 50-75 µm; ระยะห่างปืนถึงชิ้นงาน 200-300 mm |
| อบให้สุก สำหรับแผ่นบาง | ดันชั้นวางเข้าไปในเตาอบแบบกล่องและคงอุณหภูมิไว้ | ประมาณ 12 นาทีที่อุณหภูมิการบ่ม; เอกสารข้อมูล 8-16 นาทีที่อุณหภูมิวัตถุ 200 °C |
| การบ่ม, ชิ้นงานหนา | ใช้เวลาเพิ่มอุณหภูมินานขึ้นก่อนเริ่มเวลาถือ | สูงสุดประมาณ 30 นาทีสำหรับเหล็ก 6 มม. |
| ทำให้เย็นและขนถ่าย | ดึงชั้นวางออกไปยังรางระบายความร้อน แล้วปลดตะขอ | แผ่นบาง 5-10 นาที; ชิ้นงานหนาใช้เวลานานกว่า |
คุณควรระบุอะไรในการสอบถามสำหรับสายการเคลือบผงแบบแมนนวล?
เจ็ดรายการช่วยให้ซัพพลายเออร์กำหนดขนาดบูธ เตาอบ และรางได้โดยไม่ต้องเดา คอลัมน์ด้านขวาแสดงว่าสิ่งใดเป็นตัวกำหนดแต่ละรายการ
| รายการที่ต้องระบุ | ตัวอย่างการระบุ | สิ่งที่รายการนี้กำหนด |
|---|---|---|
| ชิ้นส่วนที่ใหญ่ที่สุด | ยาว x กว้าง x สูง | ช่องเปิดบูธ ขนาดภายในเตาอบ ความสูงราง |
| ชิ้นส่วนที่หนักที่สุดและน้ำหนักบรรทุกบนชั้นวาง | กก. ต่อตะขอและต่อชั้นวาง | ส่วนราง รถเข็น และพื้นเตาอบหรือราง |
| วัสดุและความหนา | เหล็ก ชุบสังกะสี หรืออะลูมิเนียม; ความหนาของผนัง | เคมีบำบัดเบื้องต้นและเวลาในการอุ่นเตาอบ |
| ผลผลิต | ชิ้นส่วนหรือชั้นวางต่อกะ จำนวนกะต่อวัน | จำนวนรอบการอบ ปริมาตรเตาอบ จำนวนรางแยก |
| สี | จำนวนสีและการเปลี่ยนต่อวัน; การนำกลับมาใช้ใหม่หรือพ่นทิ้ง | ประเภทตัวกรองบูธและจำนวนโมดูลตลับกรอง |
| พื้นผิวที่เข้ามา | น้ำมัน สนิม สเกลโรงรีด สีเก่า | อ่างล้าง ห้องพ่นทราย หรือทั้งสองอย่าง |
| พลังงานและสถานที่ | ก๊าซธรรมชาติ LPG หรือไฟฟ้า แรงดันไฟฟ้าที่จ่าย ขนาดอาคารและความสูงโปร่ง | แหล่งความร้อนของเตาอบและผังการจัดวาง |
ส่วนประกอบเครื่องจักร
ส่วนประกอบหลักมีจำหน่ายจากแบรนด์ระดับสากล เช่น Gema, Nordson และ Wagner สำหรับชุดปืนพ่นผงแบบมือถือ (กำหนดค่าได้ตามข้อกำหนดของลูกค้า) เช่นเดียวกันกับหัวเผาเตาอบ (Riello, Weishaupt, Maxon) พัดลมเตาอบและบูธ (ebm-papst, Ziehl-Abegg) ตลับกรองบูธและตัวกรองขั้นสุดท้าย (Camfil, Freudenberg Viledon) ระบบควบคุมเตาอบ (Siemens, Allen-Bradley, Mitsubishi Electric) สารเคมีสำหรับการปรับสภาพเบื้องต้น (Henkel Bonderite, Chemetall) และเครื่องบันทึกข้อมูลอุณหภูมิสำหรับการทำโปรไฟล์เตาอบ (Datapaq จาก Fluke Process Instruments)
ตัวอย่างการใช้งาน
ผู้ใช้ทั่วไปคือช่างเคลือบสีและช่างผลิตที่ทำงานกับประตูและราวบันได โครงสร้างและกรอบเหล็ก ฝาครอบและเปลือกเครื่องจักร รถพ่วงและชิ้นส่วนเกษตร ล้ออัลลอยด์ อะลูมิเนียมสถาปัตยกรรมในการผลิตจำนวนน้อย ชิ้นงานต้นแบบ และชุดอะไหล่
พันธะวิศวกรรม
ทุกสายการผลิตถูกออกแบบตามข้อกำหนดประสิทธิภาพที่เป็นลายลักษณ์อักษร ความเร็วสาย โปรไฟล์การอบ ความหนาฟิล์ม และระดับการปล่อยมลพิษระบุไว้ในสัญญาและสาธิตบนชิ้นงานจริงของคุณในการทดลองเดินเครื่องที่โรงงานก่อนจัดส่ง ทีมวิศวกรรมทีมเดียวดูแลทั้งกระบวนการ — การเตรียมผิว การพ่น การอบ การลำเลียง และการควบคุมการปล่อยมลพิษ — ดังนั้นการแลกเปลี่ยนระหว่างกันจึงถูกตัดสินบนโต๊ะเขียนแบบ ไม่ใช่บนพื้นที่โรงงานของคุณ
บริการและการจัดส่ง
การกำหนดค่ามาตรฐานจัดส่งภายใน 30-60 วัน พร้อมการรับประกันเครื่องทั้งเครื่อง 12 เดือน และชิ้นส่วนสำคัญ 36 เดือน มีบริการติดตั้ง ณ สถานที่ การทดสอบเดินเครื่อง และการฝึกอบรมผู้ปฏิบัติงานทั่วโลก และการปรับแต่งกระบวนการและสนับสนุนอะไหล่จะดำเนินต่อไปตลอดอายุการใช้งานของสายการผลิต
คำถามที่พบบ่อย
เมื่อใดที่สายการเคลือบผงแบบแมนนวลเป็นทางเลือกที่ดีกว่าสายการเคลือบแบบอัตโนมัติ?
เลือกแบบแมนนวลเมื่อชิ้นงานมีขนาดใหญ่มากหรือซับซ้อน ขนาดแตกต่างกันมากในแต่ละงาน ปริมาณต่อสัปดาห์จำกัด หรือต้องเดินสีหลายสีในล็อตเล็ก ระบบแบบแบตช์ยังใช้พื้นที่น้อยกว่ามากและใช้พลังงานเฉพาะเมื่อใช้งาน หากต้องเคลือบชิ้นงานขนาดใกล้เคียงกันหลายพันชิ้นต่อกะ ควรเลือกสายการผลิตแบบอัตโนมัติแทน
อะไรเป็นตัวจำกัดกำลังการผลิตของระบบเคลือบผงแบบแบตช์?
เตาอบชุบแข็งมักเป็นตัวจำกัด เพราะผู้ปฏิบัติงานสามารถเคลือบได้เร็วกว่าเตาอบจะชุบแข็งได้ แต่ละรอบต้องใช้เวลาอุ่นเครื่องบวกกับเวลาที่อุณหภูมิประมาณ 12 นาทีสำหรับแผ่นบาง และนานถึงประมาณ 30 นาทีสำหรับเหล็กหนา 6 มม. เตาอบที่บรรจุได้มากกว่าหนึ่งชั้นวาง และเตาอบไล่ความชื้นแยกต่างหาก ช่วยลดเวลารอได้เป็นส่วนใหญ่
ตู้เคลือบผงและเตาอบแบบแมนนวลสามารถนำผงกลับมาใช้ใหม่ได้หรือไม่?
ได้ โมดูลตลับกรองจะเก็บผงที่พ่นเกิน และการทำความสะอาดแบบพัลส์ย้อนกลับจะทำให้ผงตกลงมาเพื่อนำกลับมาใช้ใหม่ แต่สีที่นำกลับมาใช้ใหม่แต่ละสีต้องมีโมดูลของตัวเอง ร้านที่มีหลายสีมักพ่นงานสั้น ๆ แล้วทิ้ง และนำกลับมาใช้ใหม่เฉพาะสีหลักเท่านั้น การพ่นแบบแมนนวลให้ประสิทธิภาพการถ่ายโอนรอบแรกสูงที่สุดเมื่อเทียบกับการจัดวางปืนแบบใด ๆ อยู่แล้ว
สายการผลิตแบบแมนนวลสามารถอัปเกรดเป็นสายการเคลือบผงแบบอัตโนมัติในภายหลังได้หรือไม่?
ได้ หากมีการวางแผนผังสำหรับสิ่งนี้ ขั้นตอนปกติคือใช้สายพานลำเลียงเหนือศีรษะแบบขับเคลื่อนแทนรางผลักด้วยมือ ตามด้วยเตาอบชุบแบบอุโมงค์ในสายการผลิต จากนั้นจึงใช้เครื่อง reciprocator พร้อมปืนอัตโนมัติและการตรวจจับชิ้นงานในบูธ MUSI Technology วางผังสายการผลิตแบบmanual โดยเลือกความสูงของรางและตำแหน่งเตาอบเพื่อให้สามารถเพิ่มขั้นตอนเหล่านี้ได้
เครื่องพ่นผงแบบmanualต้องใช้ผู้ปฏิบัติงานกี่คนและลมปริมาณเท่าใด
บูธแบบแบตช์มักใช้ปืนหนึ่งหรือสองกระบอกในแต่ละครั้ง ดังนั้นจำนวนพนักงานจึงขึ้นอยู่กับจำนวนปืนบวกกับงานแขวนและถอดชิ้นงาน ปืนแบบmanualแต่ละหน่วยใช้ลม compressed air สะอาดและแห้งสูงสุดประมาณ 8 Nm³/h ที่ 6-10 bar โดยมีน้ำมันไม่เกิน 0.1 mg/m³ การทำความสะอาดแบบพัลส์ด้วยตลับกรองจะเพิ่มความต้องการลมเข้าไปอีก