เตาอบชุบแข็งผง: แก๊ส vs ไฟฟ้า vs อินฟราเรด เปรียบเทียบต้นทุนพลังงาน (2026)
คำตอบแบบรวบรัด: เตาอบชุบแข็งผงเคลือบจะคงชิ้นงานไว้ที่ 180-200 C เป็นเวลา 10-20 นาที เพื่อให้ผงเคลือบหลอมละลายและเชื่อมขวาง เตาแก๊สมีต้นทุนการเดินเครื่องต่ำที่สุดใน большинствоประเทศ อยู่ที่ประมาณ USD 0.9-1.8 ต่อตารางเมตรของพื้นผิวที่เคลือบ เตาไฟฟ้ามีต้นทุนต่อหน่วยความร้อนสูงกว่า 2-4 เท่า แต่ติดตั้งถูกกว่า อินฟราเรดเข้าถึงอุณหภูมิชุบแข็งใน 1-3 นาที และเหมาะกับชิ้นงานแบนและการผลิตระยะสั้น
MUSI Technology ซึ่งสร้างเตาอบแบบแก๊ส ไฟฟ้า และอินฟราเรดในเมืองฉางโจว ประเทศจีน รักษาชิ้นงานที่อุณหภูมิ 180-200 °C เป็นเวลา 10-20 นาที และกำหนดให้ใช้ความร้อนจากแก๊สในจุดที่ต้นทุนการดำเนินงานสำคัญที่สุด ความร้อนจากไฟฟ้าในจุดที่ต้นทุนการติดตั้งสำคัญที่สุด และอินฟราเรดสำหรับชิ้นงานแบนและการผลิตจำนวนน้อย
ประเภทเตาอบอบผงอุตสาหกรรมที่ใช้ในสายการเคลือบ
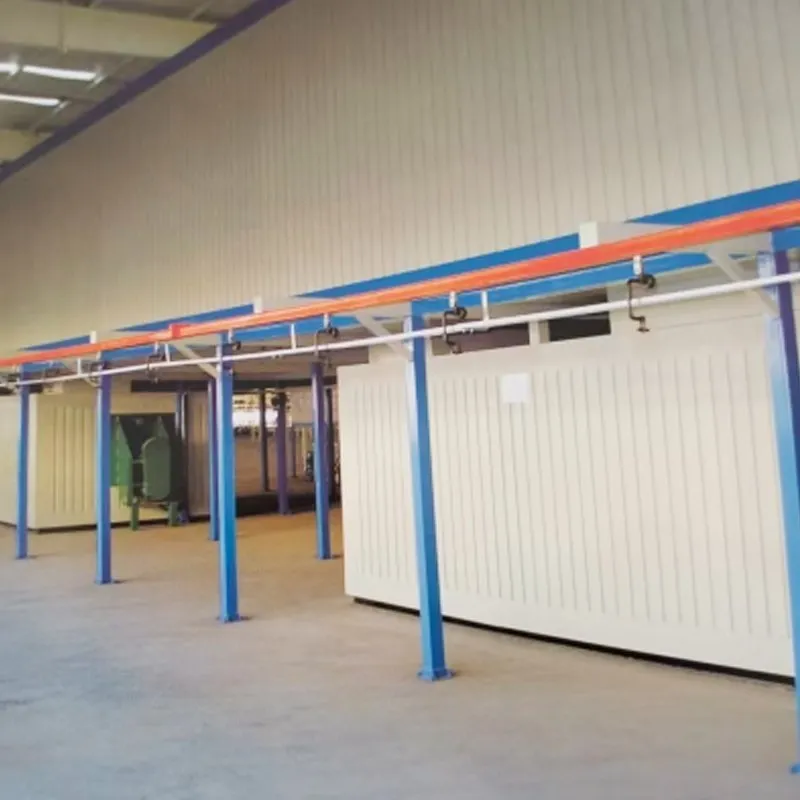
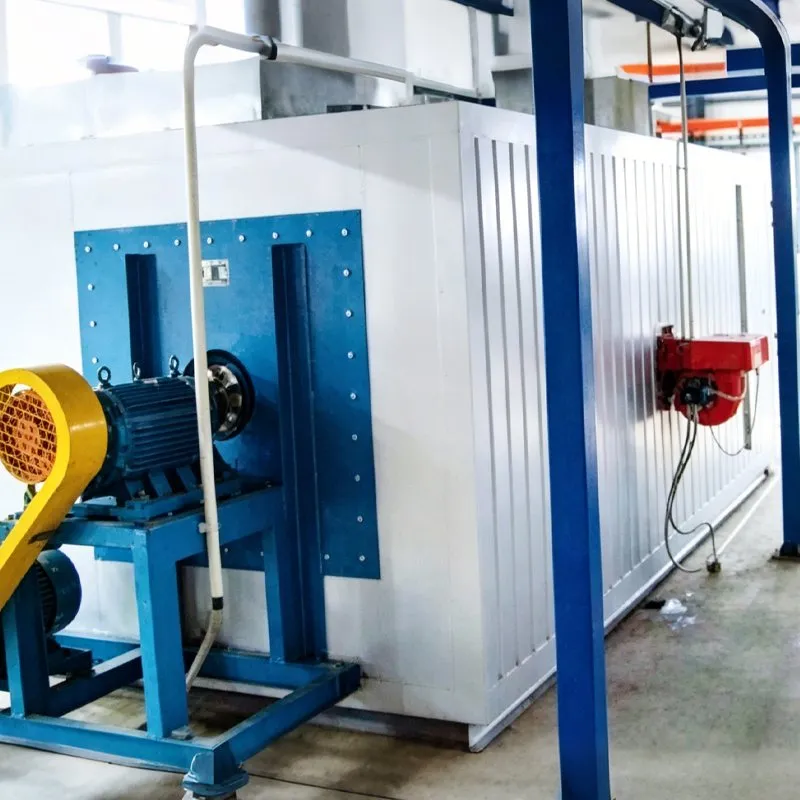
เตาอบอบผงอุตสาหกรรมบนสายพานลำเลียงมีได้ทั้งแบบเตาอุโมงค์ เตาแบบหลังอูฐ (camel-back) หรือเตาแบบแบตช์ เตาอุโมงค์และเตาแบบหลังอูฐเป็นเตาอบอบด้วยสายพานลำเลียงที่มีโซนให้ความร้อนซึ่งชิ้นงานเคลื่อนผ่าน ส่วนแบบหลังอูฐจะยกทางเข้าและทางออกให้สูงขึ้นเพื่อกักเก็บความร้อน เตาแบบแบตช์ใช้สำหรับสายการเคลือบผงแบบmanualและกึ่งอัตโนมัติ เตาอบสีสำหรับการเคลือบแบบของเหลวมีรูปแบบเดียวกันแต่ตั้งอุณหภูมิต่ำกว่าและมีขั้นตอนการระเหยตัวเพิ่มเติม
วิธีเลือกเตาอบอบที่เหมาะสมสำหรับสายการเคลือบผงของคุณ
- เชื้อเพลิง: แก๊ส ไฟฟ้า หรืออินฟราเรด ขึ้นอยู่กับราคาพลังงานในท้องถิ่นและแหล่งจ่ายที่มี
- ความสม่ำเสมอของอุณหภูมิทั่วทั้งหน้าต่างชิ้นงาน ซึ่งเป็นตัวกำหนดว่าทุกชิ้นงานจะอบได้เต็มที่หรือไม่
- เวลาคงอยู่ที่อุณหภูมิอบ กำหนดโดยความเร็วสายพานลำเลียงและความยาวของเตาอบ
- การควบคุมการสูญเสียความร้อนที่ช่องเปิดและความหนาของฉนวน ซึ่งเป็นตัวขับเคลื่อนต้นทุนการดำเนินงาน
- การนำความร้อนกลับคืนจากไอเสียของเตาอบกลับไปยังขั้นตอนการปรับสภาพเบื้องต้นหรือการอบแห้ง
ต้นทุนของเตาอบเคลือบผงถูกขับเคลื่อนโดยความยาวของเตาอบ ขนาดหัวเผา ฉนวน และระบบควบคุม ตัวอย่างการกำหนดขนาดอยู่ใน คู่มือต้นทุนสายการเคลือบฉบับสมบูรณ์.
เตาอบชุบแข็งต้องบรรลุอะไร?
การชุบแข็งนิยามจากอุณหภูมิโลหะของชิ้นงาน ไม่ใช่อุณหภูมิอากาศ ผงเคลือบโพลีเอสเตอร์ทั่วไปต้องการ 10 นาทีที่ 180 C วัดที่ตัวชิ้นงานเอง ชิ้นงานหนักดูดซับความร้อนช้า ดังนั้นเวลาอบทั้งหมดคือช่วงเพิ่มอุณหภูมิบวกช่วงคงอุณหภูมิ แผ่นเหล็กหนา 6 มม. อาจใช้เวลา 8-12 นาทีเพียงเพื่อไปถึง 180 C
การชุบแข็งไม่เพียงพอทำให้การยึดเกาะไม่ดีและทนสารเคมีต่ำ การชุบแข็งเกินทำให้เหลืองและสูญเสียความเงา วิธีเดียวที่เชื่อถือได้ในการตรวจสอบการชุบแข็งคือโพรบบันทึกข้อมูลที่เคลื่อนที่ไปกับชิ้นงาน
แก๊ส ไฟฟ้า หรืออินฟราเรด: ควรเลือกเตาอบชุบแข็งแบบไหน?
| เกณฑ์ | ใช้แก๊สเผาไหม้โดยตรง | การพาความร้อนด้วยไฟฟ้า | อินฟราเรด (IR) |
|---|---|---|---|
| เวลาอุ่นเครื่องจากสภาพเย็น | 20-40 นาที | 30-60 นาที | 1-3 นาที |
| ค่าใช้จ่ายด้านพลังงานต่อพื้นที่เคลือบ 1 ตร.ม. | 0.9-1.8 ดอลลาร์สหรัฐ | 2.5-6.0 ดอลลาร์สหรัฐ | 1.5-3.5 ดอลลาร์สหรัฐ |
| ค่าใช้จ่ายในการติดตั้ง | ปานกลาง-สูง | ต่ำ | ปานกลาง |
| เหมาะที่สุดสำหรับ | ปริมาณสูงต่อเนื่อง | ล็อตเล็ก ไม่มีการจ่ายก๊าซ | ชิ้นงานแบน เปลี่ยนงานเร็ว |
| ความสม่ำเสมอของอุณหภูมิ | บวกลบ 5-8 C | บวกลบ 5-10 C | ขึ้นอยู่กับแนวสายตา |
| ต้องเชื่อมต่อก๊าซ | ใช่ | ไม่ | ไม่ (อินฟราเรดไฟฟ้า) |
ตัวเลขพลังงานเหล่านี้อ้างอิงจากก๊าซธรรมชาติที่ราคาเทียบเท่า 0.045 ดอลลาร์สหรัฐ/กิโลวัตต์ชั่วโมง และไฟฟ้าที่ 0.12 ดอลลาร์สหรัฐ/กิโลวัตต์ชั่วโมง ในกรณีที่ไฟฟ้าราคาถูกหรือไม่มีก๊าซ ลำดับจะกลับกัน ดังนั้นควรคำนวณใหม่ด้วยอัตราค่าไฟของคุณเองก่อนตัดสินใจ
คำตอบเชิงปฏิบัติทั่วไปคือแบบไฮบริด: โซนบูสต์ IR ที่ทางเข้าเตาเพื่อเพิ่มอุณหภูมิชิ้นงานอย่างรวดเร็ว ตามด้วยโซนคงอุณหภูมิด้วยการพาความร้อนด้วยแก๊ส วิธีนี้ช่วยลดความยาวเตาลง 20-35% สำหรับปริมาณงานเท่ากัน
คุณกำหนดขนาดเตาอบชุบผงได้อย่างไร?
| สูตรการคำนวณ | ความยาวเตา (ม.) = ความเร็วสายการผลิต (ม./นาที) x เวลาชุบรวม (นาที) ที่ 2 ม./นาที กับเวลาชุบรวม 15 นาที โซนให้ความร้อนจะยาว 30 ม. บนผังแบบขด serpentine จะพอดีกับพื้นที่ 12 x 6 ม. |
|---|---|
| หน้าตัด | ขอบเขตชิ้นงานบวกด้านละ 300-400 มม. สำหรับการหมุนเวียนอากาศ |
| อัตราการเปลี่ยนถ่ายอากาศ | 20-40 ครั้งต่อชั่วโมง โดยขนาดระบบระบายอากาศต้องทำให้ผลิตภัณฑ์จากแก๊สที่ปล่อยออกมาต่ำกว่าขีดจำกัดการระเบิดต่ำสุด |
| ฉนวนกันความร้อน | ขนหิน 100-150 มม. ที่ความหนาแน่น 100-128 กก./ลบ.ม.; อุณหภูมิผิวควรต่ำกว่า 45 C |
| ผลงานการส่งมอบ | สายการเคลือบมากกว่า 800 สายให้ลูกค้ากว่า 500 รายใน 36 ประเทศ (ทีมวิศวกร MUSI สะสมตั้งแต่ปี 2011) |
| บริการ | ออกแบบ ผลิต ติดตั้ง ทดสอบเดินเครื่อง ฝึกอบรมผู้ปฏิบัติงาน และบริการหลังการขายจากบริษัทเดียว |
เตาชุบใช้พลังงานเท่าไร?
ภาระสามส่วนประกอบขึ้นเป็นการใช้พลังงานของเตาอบ: การให้ความร้อนแก่ชิ้นส่วนและตะขอ การให้ความร้อนแก่อากาศชดเชย และการชดเชยการสูญเสียผ่านผนังและช่องเปิด ในสายการผลิตที่หุ้มฉนวนอย่างดี ชิ้นส่วนและตะขอคิดเป็น 45-60% อากาศชดเชย 25-40% และการสูญเสียผ่านเปลือกเตา 10-20%
| มาตรการ | การประหยัดโดยทั่วไป | ระยะเวลาคืนทุน |
|---|---|---|
| เพิ่มฉนวนจาก 100 เป็น 150 มม. | 6-10% ของเชื้อเพลิงเตาอบ | 12-24 เดือน |
| ม่านอากาศที่ช่องเปิดเตาอบ | 8-15% | 6-14 เดือน |
| การนำความร้อนทิ้งจากไอเสียกลับมาใช้กับเตาอบอบแห้ง | 10-20% | 18-36 เดือน |
| ตะขอและชั้นวางที่เบาลง | 5-12% | ทันทีถึง 12 เดือน |
| การควบคุมแยกโซนแทนการใช้จุดตั้งค่าจุดเดียว | 4-8% | 12-18 เดือน |
มวลของตะขอและชั้นวางเป็นสิ่งที่มักถูกละเลยในการประหยัด เหล็กทุกกิโลกรัมที่ผ่านเตาอบจะถูกให้ความร้อนถึง 200 C และเย็นตัวลงอีกครั้งในทุก ๆ รอบ ตลอดอายุการใช้งานของสายการผลิต
เตาอบชุบผงในปี 2026 ราคาเท่าไหร่?
| ประเภทและขนาดของเตาอบ | ราคาโดยประมาณ (USD, ราคาหน้าโรงงาน) |
|---|---|
| เตาอบแบบแบตช์, 2 x 2 x 3 ม., ไฟฟ้า | 8,000-22,000 |
| เตาอบแบบแบตช์, 2 x 2 x 3 ม., แก๊ส | 12,000-30,000 |
| เตาอุโมงค์แบบต่อเนื่อง, โซนให้ความร้อน 15 ม. | 30,000-70,000 |
| เตาอุโมงค์แบบต่อเนื่อง, โซนให้ความร้อน 30 ม. | 60,000-140,000 |
| โซนเสริม IR, 3 ม. | 10,000-28,000 |
ราคาเป็นประมาณการ ex-works จีนสำหรับการจัดทำงบประมาณ และไม่รวมการรับรองชุดจ่ายเชื้อเพลิงของหัวเผา ท่อลม และการติดตั้ง แบรนด์หัวเผาและอุปกรณ์ควบคุมเป็นตัวแปรที่ใหญ่ที่สุดในช่วงราคาเหล่านี้
อะไรเป็นสาเหตุของข้อบกพร่องในการอบ?
| การยึดเกาะไม่ดี, ฟิล์มนิ่ม | under-cure บันทึกอุณหภูมิโลหะของชิ้นงานแทนการเชื่อถือตัวควบคุมอุณหภูมิอากาศ |
|---|---|
| เหลือง, ความเงาลดลง | over-cure หรือหัวเผาแก๊สแบบตรงที่ทำให้ผลิตภัณฑ์จากการเผาไหม้สัมผัสกับผงสีขาว พิจารณาใช้การให้ความร้อนแบบทางอ้อมสำหรับสีอ่อน |
| ความเงาไม่สม่ำเสมอทั่วทั้งล็อต | การหมุนเวียนอากาศไม่ดีหรือชั้นวางรับน้ำหนักมากเกินไป เว้นระยะห่างระหว่างชิ้นงานอย่างน้อย 300 มม. |
| รูเข็ม | ความชื้นหรือการปล่อยก๊าซจากชิ้นงานหล่อ เพิ่มขั้นตอนการให้ความร้อนล่วงหน้าที่อุณหภูมิสูงกว่าอุณหภูมิการอบก่อนการพ่นผง |
ทำไมต้องจัดหาเตาอบจาก MUSI Technology?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) เป็นผู้ผลิตไลน์พ่นสีแบบครบวงจร (Turnkey)จากประเทศจีน ส่งมอบไลน์พ่นสีแล้ว 800+ ไลน์ ให้แก่ลูกค้า 500+ ราย ใน 36 ประเทศ ตั้งแต่ห้องพ่นสีเดี่ยวไปจนถึงโรงงานพ่นสีครบทั้งระบบ เตาอบได้รับการออกแบบทางวิศวกรรมร่วมกับคอนเวเยอร์ ห้องพ่นสี และอุโมงค์เตรียมผิว (Pretreatment) เวลาอบสุก ความเร็วไลน์ และความยาวเตาอบจึงสอดคล้องกันอย่างแม่นยำ ไม่ใช่เพียงการประมาณ
- การกำหนดค่าแบบแก๊ส ไฟฟ้า และ IR รวมถึงรูปแบบไฮบริด IR ร่วมกับการพาความร้อน
- การกำหนดค่ามาตรฐานจัดส่งภายใน 30-60 วัน พร้อมการรับประกันเครื่องทั้งเครื่อง 12 เดือน และชิ้นส่วนสำคัญ 36 เดือน ชิ้นส่วนโครงสร้างรับประกันสูงสุด 60 เดือน
- มีบริการติดตั้งหน้างาน การทดสอบเดินเครื่อง และการฝึกอบรมผู้ปฏิบัติงานทั่วโลก
- ทุกสายการผลิตถูกออกแบบตามข้อกำหนดประสิทธิภาพที่เป็นลายลักษณ์อักษร ความเร็วสายการผลิต โปรไฟล์การอบ ความหนาฟิล์ม และระดับการปล่อยมลพิษระบุไว้ในสัญญาและสาธิตบนชิ้นงานของคุณเองในการทดลองเดินเครื่องที่โรงงานก่อนจัดส่ง
- ทีมวิศวกรรมทีมเดียวดูแลทั้งกระบวนการ — การปรับสภาพเบื้องต้น การพ่นเคลือบ การอบ การลำเลียง และการควบคุมการปล่อยมลพิษ — ดังนั้นการแลกเปลี่ยนระหว่างกันจึงถูกตัดสินบนกระดานเขียนแบบ ไม่ใช่บนพื้นที่โรงงานของคุณ
MUSI ร่วมงานกับผู้ผลิตที่มองว่าการตกแต่งผิวสำเร็จเป็นส่วนหนึ่งของผลิตภัณฑ์ ไม่ใช่ขั้นตอนสุดท้ายก่อนบรรจุภัณฑ์ สิ่งนี้เปลี่ยนสิ่งที่การสนทนาครั้งแรกเป็นเกี่ยวกับ: แบบชิ้นงาน เป้าหมายปริมาณการผลิต และมาตรฐานที่ลูกค้าของคุณใช้ตรวจสอบ ไม่ใช่หมายเลขรุ่น นอกจากนี้ยังเปลี่ยนสิ่งที่เกิดขึ้นหลังการทดสอบเดินระบบ ซึ่งการปรับแต่งกระบวนการ การพัฒนาผู้ปฏิบัติงาน และการสนับสนุนอะไหล่ยังคงดำเนินต่อไปตลอดอายุการใช้งานของสายการผลิต
อ่าน คู่มือผู้ซื้อไลน์เคลือบผง หรือดู ช่วงอุปกรณ์เคลือบผง.
คำถามที่พบบ่อย
การเคลือบผงต้องบ่มที่อุณหภูมิและเวลาเท่าใด?
ผงโพลีเอสเตอร์มาตรฐานบ่มที่อุณหภูมิชิ้นงานโลหะ 180-200 C เป็นเวลา 10-20 นาที ตัวเลขที่ควบคุมคืออุณหภูมิของโลหะ ไม่ใช่อากาศในเตา ชิ้นงานหนาต้องใช้เวลาเพิ่มอุณหภูมินานขึ้น ดังนั้นแผ่นเหล็กหนา 6 มม. อาจใช้เวลา 8-12 นาทีเพียงเพื่อให้ถึง 180 C ก่อนที่เวลาคงอุณหภูมิจะเริ่มต้น
เตาบ่มแบบแก๊สหรือไฟฟ้ามีต้นทุนการใช้งานถูกกว่ากัน?
ในประเทศส่วนใหญ่แก๊สถูกกว่า โดยอยู่ที่ประมาณ USD 0.9-1.8 ต่อ m2 ของพื้นที่ผิวเคลือบ เทียบกับ USD 2.5-6.0 สำหรับไฟฟ้า สมมติว่าแก๊สอยู่ที่ USD 0.045/kWh เทียบเท่า และไฟฟ้าอยู่ที่ USD 0.12/kWh เตาไฟฟ้ามีต้นทุนติดตั้งต่ำกว่าและไม่ต้องมีระบบจ่ายแก๊ส จึงเหมาะกับโรงงานผลิตแบบล็อตเล็ก ควรคำนวณใหม่ด้วยอัตราค่าไฟและค่าแก๊สในท้องถิ่นก่อนตัดสินใจ
เตาบ่มแบบอินฟราเรดเหมาะสมเมื่อใด?
อินฟราเรดไปถึงอุณหภูมิบ่มใน 1-3 นาที แทนที่จะเป็น 20-60 นาที จึงเหมาะกับชิ้นงานแบน งานผลิตจำนวนน้อย และการเปลี่ยนสีบ่อยครั้ง มันให้ความร้อนตามแนวสายตา ดังนั้นชิ้นงานสามมิติที่ซับซ้อนจะบ่มไม่สม่ำเสมอ ทางออกที่นิยมใช้คือโซนเพิ่มความร้อน IR ที่ทางเข้าเตาแบบพาความร้อน ซึ่งช่วยลดความยาวเตาลง 20-35% สำหรับกำลังผลิตเท่าเดิม
เตาบ่มแบบต่อเนื่องต้องยาวเท่าใด?
ความยาวเตาเท่ากับความเร็วสายการผลิตคูณกับเวลาบ่มทั้งหมด ที่ 2 m/min ด้วยเวลาบ่ม 15 นาที โซนให้ความร้อนจะยาว 30 m ซึ่งใช้พื้นที่ประมาณ 12 x 6 m ด้วยการจัดวางแบบคดเคี้ยว หน้าตัดควรมีช่องว่าง 300-400 มม. รอบชิ้นงานที่ใหญ่ที่สุดเพื่อให้อากาศหมุนเวียน
ฉันจะลดต้นทุนพลังงานของเตาบ่มได้อย่างไร?
การประหยัดที่มากที่สุดมาจากม่านอากาศที่ช่องเปิดเตา (8-15%) ตะขอบนและชั้นวางที่เบาลง (5-12%) การนำความร้อนจากไอเสียกลับมาใช้ในเตาอบแห้ง (10-20%) และการเพิ่มฉนวนผนังจาก 100 เป็น 150 มม. (6-10%) น้ำหนักตะขอเป็นสิ่งที่มักถูกมองข้ามมากที่สุด เพราะทุกกิโลกรัมจะถูกให้ความร้อนและเย็นลงในทุก ๆ รอบ
เตาบ่มเคลือบผงมีราคาเท่าใด?
ช่วงราคา indicative ปี 2026 แบบ ex-works อยู่ที่ USD 8,000-30,000 สำหรับเตาอบแบบ batch ขนาด 2 x 2 x 3 ม. ขึ้นอยู่กับระบบทำความร้อนด้วยแก๊สหรือไฟฟ้า, USD 30,000-70,000 สำหรับอุโมงค์ต่อเนื่องขนาด 15 ม. และ USD 60,000-140,000 สำหรับอุโมงค์ขนาด 30 ม. โซน IR booster เพิ่ม USD 10,000-28,000
เกี่ยวกับตัวเลขในคู่มือนี้ ช่วงราคาเป็นค่าประมาณราคาโรงงานในประเทศจีน รวบรวมเมื่อเดือนกันยายน 2026 จากใบเสนอราคาโครงการของ MUSI Technology และให้ไว้เพื่อการจัดทำงบประมาณเท่านั้น ราคาที่แน่นอนขึ้นอยู่กับขนาดชิ้นงาน อัตราการผลิต และข้อกำหนดการปฏิบัติตามกฎระเบียบท้องถิ่น ตัวเลขสมรรถนะเป็นค่าทั่วไปสำหรับอุปกรณ์ที่กำหนดสเปกถูกต้องและใช้งานถูกต้อง ไม่ใช่การรับประกัน กรณีที่การรับรองหรือตัวเลขเฉพาะลูกค้าไม่สามารถตรวจสอบได้ จะทำเครื่องหมายเพื่อยืนยันแทนการระบุไว้ ตรวจสอบล่าสุด: 9 กันยายน 2026
ส่งขนาดชิ้นงาน กำลังการผลิต และประเภทการเคลือบมาให้เรา — วิศวกรของเราตอบกลับภายใน 24 ชั่วโมง และจะส่งผังและงบประมาณเมื่อได้รับข้อมูลชิ้นงานครบถ้วน ติดต่อ MUSI Technology หรือเรียกดู ช่วงอุปกรณ์ของเรา.
คู่มือทางเทคนิคที่เกี่ยวข้อง
ข้อบกพร่องในการเคลือบผง: สาเหตุและแนวทางแก้ไข — สิบสองข้อบกพร่องที่คุณจะพบจริง และสถานีใดบนสายการผลิตที่เป็นสาเหตุของแต่ละข้อ
- สายการเคลือบตู้คอนเทนเนอร์ BESS: ข้อมูลจำเพาะและการกัดกร่อน
ตู้คอนเทนเนอร์กักเก็บพลังงานแบตเตอรี่ต้องการการป้องกันการกัดกร่อนระดับ C4 ถึง C5: พ่นเม็ดเหล็กถึง Sa2.5 สีรองพื้นซิงค์ริช และสีทับหน้าโพลีเอสเตอร์ทนสภาพอากาศ - การตรวจประเมินโรงงานผู้ผลิตไลน์เคลือบผิว: เช็กลิสต์ 20 ข้อ
การตรวจสอบก่อนจัดส่ง 20 ข้อสำหรับผู้ซื้อไลน์พ่นเคลือบ: ต้องวัดอะไร ต้องเรียกร้องอะไรเป็นลายลักษณ์อักษร ต้องรวบรวมเอกสารใด และสิ่งที่พบแบบใดที่ควร - สายการผลิตเคลือบผงสำหรับล้อและแชสซี: ข้อมูลจำเพาะและค่าใช้จ่าย
ชิ้นส่วนล้อและแชสซีต้องผ่านข้อกำหนดด้านการกัดกร่อนและรูปลักษณ์ที่เข้มงวดที่สุดในงานตกแต่งชิ้นส่วนยานยนต์ ความหนาของชั้นเคลือบ เป้าหมายการทดสอบฟิลิฟอร์มและสเปรย์เกลือ สายการผลิต - การเคลือบผง vs การพ่นของเหลว: ควรเลือกแบบไหน
เปรียบเทียบการเคลือบผงกับการพ่นของเหลวในด้านต้นทุน ความหนาฟิล์ม ช่วงสี การปล่อยสาร VOC ข้อจำกัดของวัสดุฐาน และการใช้งานที่เหมาะสมที่สุด - ต้นทุนสายการผลิตเคลือบแบบครบวงจร: คู่มืองบประมาณ 2026
สายการผลิตเคลือบผงแบบครบวงจรมีราคาตั้งแต่ 75,000 USD สำหรับระบบกึ่งอัตโนมัติ ไปจนถึง 2,000,000 USD สำหรับโรงงานอัตโนมัติเต็มรูปแบบ