ข้อบกพร่องของการเคลือบผง: สาเหตุและแนวทางแก้ไข (2026)
คำตอบแบบรวบรัด: ข้อบกพร่องส่วนใหญ่ของการเคลือบผงสามารถสืบย้อนกลับไปยังหนึ่งในสี่จุดบนสายการผลิต — เคมีภัณฑ์ในขั้นตอนการเตรียมผิว คุณภาพอากาศอัด การตั้งค่าปืนพ่นและบูธ หรือช่วงหน้าต่างการอบ cured เปลือกส้ม รูเข็ม และตาปลา เป็นสามปัญหาที่พบบ่อยที่สุด เปลือกส้มมักเกิดจากความหนาฟิล์มรวมกับอัตราการอบ รูเข็มเกือบทั้งหมดเกิดจากการปล่อยก๊าซออกจากพื้นผิวที่มีรูพรุนหรือตัวทำละลายที่ถูกกักไว้ ตาปลาเกิดจากการปนเปื้อนน้ำมันหรือซิลิโคนที่อยู่ก่อนถึงบูธ ก่อนที่จะเปลี่ยนผง ควรตรวจสอบจุดน้ำค้างของอากาศ โปรไฟล์อุณหภูมิชิ้นงานในเตาอบ และค่าการนำไฟฟ้าของน้ำล้าง — ตามลำดับนั้น
วิธีคัดแยกข้อบกพร่องของการเคลือบผงในสิบนาที
ข้อบกพร่องคือหลักฐาน ไม่ใช่ปริศนา เกือบทุกความผิดพลาดบนสายการผลิตผงจะทิ้งร่องรอยที่ชี้ไปยังสถานีใดสถานีหนึ่ง ไล่ย้อนสายการผลิตจากชิ้นงานที่ถูกคัดออก แล้วสาเหตุก็มักจะปรากฏออกมาเองภายในกะเดียว
การตรวจสอบสามอย่างตอบคำถามส่วนใหญ่ที่เราได้รับจากการผลิต:
- จุดน้ำค้างของอากาศอัดและการพาไอน้ำมันไปด้วย อากาศที่มีความชื้นหรือมีน้ำมันจะทำให้เกิดฟองอากาศ กระเด็น และประจุไม่สม่ำเสมอ ให้วัดที่ปืน ไม่ใช่วัดที่คอมเพรสเซอร์
- อุณหภูมิชิ้นงานในเตาอบ ไม่ใช่อุณหภูมิอากาศ แขวนเทอร์โมคัปเปิลไว้ที่ส่วนที่หนักที่สุด แผงที่ถึง 180 °C เป็นเวลา 10 นาที และขายึดที่ถึง 160 °C เป็นเวลา 4 นาที จะไม่บ่มเหมือนกัน แม้จะอยู่ในเตาอบเดียวกันก็ตาม
- ค่าการนำไฟฟ้าของน้ำล้างสุดท้าย ค่าการนำไฟฟ้าที่เพิ่มขึ้นในน้ำล้างรอบสุดท้ายหมายถึงการตกค้างของสารเคมีเข้าสู่เตาอบแห้ง และจะปรากฏให้เห็นในภายหลังเป็นฟองและการสูญเสียการยึดเกาะ
ข้อบกพร่องทั้งสิบสองที่คุณจะได้เห็นจริง
ข้อมูลอ้างอิงด่วน: ข้อบกพร่องของการเคลือบผงทั้งสิบสองประเภทในภาพรวม
| ข้อบกพร่องของการเคลือบ | ลักษณะที่ปรากฏ | สาเหตุที่เป็นไปได้มากที่สุด | การแก้ไขเบื้องต้น |
|---|---|---|---|
| เปลือกส้ม | พื้นผิวเป็นหลุมเป็นบ่อสม่ำเสมอทั่วบริเวณเรียบ เหมือนผิวของส้ม | ความหนาของฟิล์มสูงเกินไปเมื่อเทียบกับคุณสมบัติการไหลของผง; อุณหภูมิในเตาเพิ่มขึ้นช้าเกินไป ทำให้ผงเกิดเจลก่อนที่จะปรับเรียบ; การกระจายขนาดอนุภาคหยาบเกินไป; หรือแรงดันไฟฟ้าของปืนพ่นสูงพอที่จะทำให้ชั้นแรกหนาแน่นเกินไป | นำฟิล์มที่สร้างกลับสู่ช่วงที่ผงกำหนด (โดยทั่วไป 60–80 µm สำหรับโพลีเอสเตอร์มาตรฐาน) |
| รูเข็ม | รูเล็กๆ ทะลุผ่านฟิล์ม มักเป็นกลุ่ม มักแย่กว่าบนงานหล่อและรอยเชื่อม | การปล่อยก๊าซ อากาศหรือความชื้นหนีออกจากวัสดุฐานที่มีรูพรุน — งานหล่อสังกะสีเหล็กชุบสังกะสี ชิ้นส่วนที่ผ่านการเผาผนึก — ขณะที่ฟิล์มเจลและทะลุผ่าน | อบชิ้นส่วนล่วงหน้าเพื่อไล่ความชื้นก่อนเคลือบ โดยทั่วไป 10–15 นาทีที่อุณหภูมิสูงกว่าอุณหภูมิการบ่ม |
| ตาปลาและหลุมบ่อ | แอ่งกลมเล็กๆ ที่มีขอบนูนขึ้น บางครั้งมองเห็นวัสดุฐานที่ตรงกลาง | การปนเปื้อนที่มีแรงตึงผิวต่ำกว่าผง — น้ำมัน ซิลิโคน หรือสารปลดปล่อย | ค้นหาซิลิโคนและกำจัดมันออกจากอาคาร ไม่ใช่แค่จากชิ้นส่วน |
| การยึดเกาะไม่ดี | การลอกของเคลือบในการทดสอบแบบตารางตัดหรือทดสอบดัดงอ; เกิดเกล็ดที่รูเจาะและขอบตัด | เก้าครั้งจากสิบ นี่คือการเตรียมผิว ไม่ใช่ผงเคลือบ | ไทเทรตอ่างมากกว่าที่จะเชื่อตารางเวลา |
| ความแตกต่างของสีระหว่างแต่ละล็อต | ชิ้นงานที่ตรงกันภายในชุดเดียวกัน แต่ไม่ตรงกันข้ามชุดหรือข้ามการเปลี่ยนสี | การแปรผันของการบ่มมักเป็นตัวการ ไม่ใช่เม็ดสี | ล็อกหน้าต่างการบ่มด้วยโปรไฟล์อุณหภูมิชิ้นงานที่บันทึกข้อมูล แทนที่จะใช้ค่าตั้งเตา |
| หย่อนและไหล | ม่านหรือหยดน้ำของฟิล์มที่หนาขึ้นบนพื้นผิวแนวตั้งและขอบล่าง | การสะสมของฟิล์มมากเกินไป โดยมักเกิดในจุดที่ผู้ปฏิบัติงานหยุดค้างนานหรือจุดที่การเคลือบซ้ำซ้อนกัน หรือเกิดจากผงที่มีความหนืดขณะหลอมต่ำเกินไปสำหรับความหนาที่ใช้ | ลดอัตราการจ่ายและเพิ่มระยะห่างระหว่างปืนพ่นกับชิ้นงาน |
| ฟิล์มบางในร่องลึก — ปรากฏการณ์กรงฟาราเดย์ | มุมด้านใน ร่อง และส่วนที่เป็นกล่องจะได้ฟิล์มบางหรือไม่ติดเลย ในขณะที่ผิวเรียบได้ความหนาที่ถูกต้อง | สนามไฟฟ้าสถิตจะไหลไปตามเส้นทางที่สั้นที่สุดไปยังขอบที่ใกล้ที่สุด ดังนั้นผงที่มีประจุจะถูกดึงออกจากร่องแทนที่จะเข้าไปในร่อง | ลดแรงดันไฟฟ้าลงเหลือประมาณ 40–60 kV และเพิ่มปริมาณผง โดยพ่นร่องก่อนในขณะที่ชิ้นงานยังไม่มีสี |
| การเกิดไอออนกลับ | ผิวที่มีลักษณะเป็นจุดดาว เป็นหลุม หรือเป็นรูเข็มในบริเวณที่เคลือบหนามาก บางครั้งอาจเข้าใจผิดว่าเป็นผิวเปลือกส้ม | ประจุมากเกินไปในชั้นที่หนาเกินไป | ลดแรงดันไฟฟ้าและลดความเร็วในการจ่ายผงแทนที่จะเร่งสายการผลิต |
| เมล็ด จุดเล็ก ๆ และสิ่งเจือปน | จุดแข็งหยาบในฟิล์มที่โดยปกติเรียบเนียน | การปนเปื้อนในวงจรการนำกลับคืน ไส้กรองที่ฉีกขาด เม็ดผงที่จับตัวกันจากการเก็บในที่ชื้น หรือฝุ่นในอากาศจากโรงงานที่ไม่มีระบบกรอง | ร่อนผงที่นำกลับมาใช้เป็นแนวปฏิบัติมาตรฐาน ไม่ใช่เป็นวิธีการแก้ไข |
| ความแปรผันของความเงา | สีเดียวกันอ่านค่าความเงาได้ต่างกันบนชิ้นงานเดียวหรือระหว่างชิ้นงาน | การบ่มที่ไม่สม่ำเสมอทั่วทั้งเตาอบ การปนเปื้อนจากเคมีผงก่อนหน้า หรือการผสมผงหลายล็อตที่มีระดับความเงาต่างกัน | ทำแผนผังเตาอบด้วยเทอร์โมคัปเปิลหลายตัวและปรับสมดุลการไหลของอากาศให้ถูกต้องก่อนที่จะแตะสูตร |
| การบิ่นและการเปราะ | ฟิล์มแตกร้าวหรือบิ่นเมื่อกระแทก เมื่อดัดงอ หรือระหว่างการขนย้ายและเคลื่อนย้าย | การอบมากเกินไปทำให้เทอร์โมเซตส่วนใหญ่เปราะ | ตรวจสอบโปรไฟล์การอบและลดลงให้อยู่ในช่วงที่กำหนด |
| การเกิดฟองหลังการบ่ม | ฟองนูนที่ปรากฏระหว่างการอบหรือหลังจากนั้นไม่นาน บางครั้งปรากฏเฉพาะหลังจากอยู่ในความชื้นหลายวัน | ความชื้นที่ถูกกักไว้หรือคราบเกลือที่ละลายได้ใต้ฟิล์ม | ยืดเวลาการระเหยแห้งและตรวจสอบด้วยบันทึกอุณหภูมิชิ้นงาน |
1. เปลือกส้ม
ดูเหมือนว่า: พื้นผิวที่มีรอยบุ๋มสม่ำเสมอทั่วบริเวณที่ราบเรียบ เหมือนผิวของส้ม
สาเหตุ: ฟิล์มหนาเกินไปสำหรับลักษณะการไหลของผง; อุณหภูมิเตาอบเพิ่มช้าเกินไป ทำให้ผงเกิดเจลก่อนที่จะปรับเรียบ; การกระจายขนาดอนุภาคหยาบเกินไป; หรือแรงดันไฟฟ้าของปืนสูงพอที่จะอัดชั้นแรกมากเกินไป
แก้ไข: นำฟิล์มที่สร้างกลับมาสู่ช่วงที่ผงกำหนดไว้ (โดยทั่วไป 60–80 µm สำหรับโพลีเอสเตอร์มาตรฐาน) เพิ่มอัตราการเพิ่มอุณหภูมิในช่วงแรกของเตาอบเพื่อให้ฟิล์มถึงอุณหภูมิหลอมไหลเร็วขึ้น หากยังคงมีผิวTextureที่ความหนาฟิล์มที่ถูกต้อง แสดงว่าตัวผงรุ่นนั้นมีความหยาบเอง — ตรวจสอบขนาดอนุภาคเทียบกับข้อมูลของผู้จัดจำหน่ายก่อนที่จะปรับสายการผลิตเพิ่มเติม
2. รูเข็ม
ดูเหมือนว่า: รูเล็กๆ ทะลุผ่านฟิล์ม มักเป็นกลุ่มๆ โดยปกติจะแย่กว่าบนงานหล่อและรอยเชื่อม
สาเหตุ: การปล่อยก๊าซ อากาศหรือความชื้นเล็ดลอดออกจากวัสดุฐานที่มีรูพรุน เช่น ชิ้นส่วนหล่อสังกะสี เหล็กชุบสังกะสี ชิ้นส่วนที่ผ่านการอัดขึ้นรูป เมื่อฟิล์มเริ่มเจลตัว และทะลุผ่าน ชิ้นส่วนที่เปียกชื้นซึ่งเข้าสู่ตู้พ่นสีก็เกิดอาการเดียวกัน
แก้ไข: อบชิ้นงานล่วงหน้าเพื่อไล่ความชื้นก่อนการเคลือบ โดยทั่วไป 10–15 นาทีที่อุณหภูมิสูงกว่าอุณหภูมิการบ่ม สำหรับงานชุบสังกะสีและงานหล่อ ให้ใช้ผงที่ทนต่อการปล่อยก๊าซซึ่งออกแบบมาให้คงสภาพเปิดได้นานขึ้น ตรวจสอบว่าเตาอบไล่ความชื้นกำลังทำงานได้จริง: ชิ้นงานที่ออกจากเตาอบไล่ความชื้นอุ่นแต่ยังมีความชื้นในรูตันจะเกิดรูเข็มทุกครั้ง
3. ตาปลาและหลุมบ่อ
ดูเหมือนว่า: แอ่งกลมขนาดเล็กที่มีขอบนูนขึ้นมา บางครั้งมองเห็นพื้นผิวด้านล่างตรงกลาง
สาเหตุ: การปนเปื้อนที่มีแรงตึงผิวต่ำกว่าผง — น้ำมัน ซิลิโคน หรือสารปลดปล่อย ซิลิโคนเป็นตัวการที่แย่ที่สุดเพราะเพียงร่องรอยก็เพียงพอ แหล่งที่มาทั่วไปคือลมอดอากาศอัด จารบีโซ่สายพานลำเลียงที่หยดลงบนชิ้นงาน ครีมทามือ และสเปรย์ละอองที่ใช้ใกล้กับตู้พ่น
แก้ไข: หาและกำจัดซิลิโคนออกจากอาคาร ไม่ใช่แค่จากชิ้นส่วนเท่านั้น เพิ่มหรือบำรุงรักษาไส้กรองรวมตัวบนสายลม ติดตั้งถาดรองรับหยดใต้โซ่เหนือโซนเคลือบและโซนระบายความร้อน เมื่อซิลิโคนเข้าไปในบูธและระบบนำกลับแล้ว ให้คาดว่าจะต้องถอดและทำความสะอาดวงจรทั้งหมด
4. การยึดเกาะไม่ดี
ดูเหมือนว่า: การเคลือบหลุดลอกในการทดสอบแบบตารางตัดหรือการทดสอบดัดงอ; เกิดการหลุดเป็นแผ่นที่รูเจาะและขอบตัด
สาเหตุ: เก้าครั้งจากสิบ นี่คือการปรับสภาพก่อนการเคลือบ ไม่ใช่ผง เคลือบไม่เพียงพอ อ่างแปลงสภาพหมดสภาพ น้ำล้างที่กลายเป็นแหล่งปนเปื้อน หรืออุณหภูมิอบแห้งที่สูงพอจะทำให้ชั้นแปลงสภาพขาดน้ำ
แก้ไข: ไทเทรตอ่างแทนที่จะเชื่อตารางเวลา ตรวจสอบค่าการนำไฟฟ้าของน้ำล้างสุดท้ายและคุณภาพน้ำล้างแบบอิสระ บนอะลูมิเนียม ยืนยันว่าการแปลงสภาพด้วยไทเทเนียมหรือเซอร์โคเนียมปลอดโครเมียมกำลังสร้างน้ำหนักเคลือบตามที่ซัพพลายเออร์กำหนด — อ่างที่ค่าเบี่ยงเบนไปแล้วยังดูและมีกลิ่นปกติ
5. ความแตกต่างของสีระหว่างแต่ละล็อต
ดูเหมือนว่า: ชิ้นส่วนที่ตรงกันภายในแบตช์เดียว แต่ไม่ตรงกันข้ามแบตช์หรือข้ามการเปลี่ยนสี
สาเหตุ: สาเหตุที่พบบ่อยคือการบ่มที่มากเกินไป ไม่ใช่เม็ดสี การบ่มที่มากเกินไปทำให้เม็ดสีหลายชนิดเปลี่ยนไป โดยสีขาวและสีสดจะเห็นได้ชัดที่สุด สาเหตุที่สอง: อัตราส่วนการรีเคลมที่คลาดเคลื่อนระหว่างแต่ละล็อต สาเหตุที่สาม: ผงที่ตกค้างจากสีก่อนหน้าในบูธที่ทำความสะอาดไม่หมด
แก้ไข: ล็อกหน้าต่างการบ่มด้วยโปรไฟล์อุณหภูมิชิ้นงานที่บันทึกข้อมูลไว้ แทนที่จะใช้ค่าที่ตั้งไว้ของเตาอบ กำหนดอัตราส่วนวัตถุดิบใหม่ต่อวัสดุรีเคลมและตรึงไว้ให้คงที่ สำหรับการเปลี่ยนสีบ่อยครั้ง บูธเปลี่ยนสีแบบรวดเร็วพร้อมโมดูลตลับหมึกเฉพาะทางจะขจัดเส้นทางการปนเปื้อนข้ามได้อย่างสิ้นเชิง
6. หย่อนและไหล
ดูเหมือนว่า: ม่านหรือหยดน้ำตาของฟิล์มที่ข้นขึ้นบนพื้นผิวแนวตั้งและขอบล่าง
สาเหตุ: ฟิล์มหนาเกินไป มักเกิดในบริเวณที่ผู้ปฏิบัติงานหยุดค้างไว้นานหรือบริเวณที่การเคลือบซ้ำซ้อนกัน หรือเกิดจากผงที่มีความหนืดขณะหลอมต่ำเกินไปสำหรับความหนาที่ใช้
แก้ไข: ลดการพ่นซ้ำและเพิ่มระยะห่างระหว่างปืนพ่นกับชิ้นงาน ในงานที่ทำได้ ให้ย้ายงานเก็บรายละเอียดด้วยมือไปไว้บนเครื่องพ่นแบบลูกสูบ เพื่อให้รูปแบบการพ่นทำซ้ำได้สม่ำเสมอแทนที่จะขึ้นอยู่กับผู้ปฏิบัติงาน
7. ฟิล์มบางในร่องลึก — ปรากฏการณ์กรงฟาราเดย์
ดูเหมือนว่า: มุมด้านใน ร่อง และส่วนที่เป็นกล่องจะบางหรือโล่ง ในขณะที่ผิวเรียบถูกต้อง
สาเหตุ: สนามไฟฟ้าสถิตจะเคลื่อนที่ตามเส้นทางที่สั้นที่สุดไปยังขอบที่ใกล้ที่สุด ดังนั้นผงที่มีประจุจึงถูกดึงออกจากโพรงแทนที่จะเข้าไปในโพรง
แก้ไข: ลดแรงดันไฟฟ้าลงเหลือประมาณ 40–60 kV และเพิ่มปริมาณผง โดยพ่นส่วนที่เป็นโพรงก่อนในขณะที่ชิ้นงานยังไม่มีสี ปืนชาร์จแบบไทรโบดีกว่า noticeably ในร่องลึกเพราะไม่สร้างสนามไฟฟ้าแบบเดียวกัน จัดตำแหน่งชิ้นงานบนราวแขวนใหม่เพื่อให้ส่วนที่เป็นโพรงหันเข้าหาปืนโดยตรง
8. การเกิดไอออนกลับ
ดูเหมือนว่า: พื้นผิวที่มีจุดคล้ายดาว เป็นหลุม หรือมีจุดเล็กๆ ในบริเวณที่เคลือบหนา บางครั้งอาจถูกเข้าใจผิดว่าเป็นผิวส้ม
สาเหตุ: ประจุมากเกินไปเข้าสู่ชั้นที่หนาเกินไป ประจุที่ถูกกักไว้จะสลายตัวและระเบิดหลุมเล็กๆ กลับออกมาผ่านฟิล์ม
แก้ไข: ลดแรงดันไฟฟ้าและลดความเร็วในการจ่ายผงแทนที่จะเร่งสายการผลิต ตรวจสอบให้แน่ใจว่าชิ้นงานต่อลงดินอย่างเหมาะสม — ความต้านทานที่สูงกว่าประมาณ 1 MΩ ผ่านตะขอนั้นเพียงพอที่จะทำให้เกิดปัญหาได้ ทำความสะอาดตะขอเป็นประจำ ตะขอที่เคลือบผิวเป็นสาเหตุที่พบบ่อยที่สุดของการต่อลงดินล้มเหลว
9. เมล็ด จุดเล็ก ๆ และสิ่งเจือปน
ดูเหมือนว่า: จุดหยาบกร้านแข็งกระด้างในภาพยนตร์ที่otherwiseราบรื่น
สาเหตุ: การปนเปื้อนในวงจรการกู้คืน ไส้กรองที่ฉีกขาด ก้อนผงจากการจัดเก็บที่ชื้น หรือฝุ่นในอากาศธรรมดาจากโรงงานที่ไม่มีระบบกรอง
แก้ไข: ใช้ผงที่นำกลับมาจากการร่อนเป็นแนวปฏิบัติมาตรฐาน ไม่ใช่ใช้เป็นวิธีแก้ไข ตรวจสอบตลับกรองตามกำหนดเวลาและเปลี่ยนตามค่าความดันแตกต่าง ไม่ใช่เปลี่ยนตามลักษณะภายนอก รักษาห้องเคลือบให้มีความดันบวกเล็กน้อยพร้อมอากาศเติมที่ผ่านการกรอง เพื่อให้ฝุ่นเคลื่อนออกไปแทนที่จะเข้ามา
10. ความแปรผันของความเงา
ดูเหมือนว่า: สีเดียวกันอ่านค่าความเงาแตกต่างกันภายในชิ้นส่วนเดียวหรือระหว่างชิ้นส่วน
สาเหตุ: การบ่มที่ไม่สม่ำเสมอทั่วทั้งเตาอบ การปนเปื้อนจากเคมีผงก่อนหน้า หรือผงที่ผสมจากหลายล็อตที่มีระดับความเงาแตกต่างกัน
แก้ไข: ติดตั้งเทอร์โมคัปเปิลหลายตัวในเตาอบและปรับสมดุลการไหลของอากาศให้ถูกต้องก่อนที่จะแตะสูตรอาหาร การกระจายอุณหภูมิ 20 °C ระหว่างด้านบนและด้านล่างของเตาอบที่บรรจุของอยู่เป็นเรื่องปกติและเพียงพอที่จะทำให้ความเงาเปลี่ยนไปอย่างเห็นได้ชัด
11. การบิ่นและการเปราะ
ดูเหมือนว่า: ฟิล์มแตกหรือบิ่นเมื่อกระแทก เมื่อดัด หรือระหว่างการจัดการและการขนส่ง
สาเหตุ: การอบมากเกินไปทำให้เทอร์โมเซตส่วนใหญ่เปราะ ฟิล์มที่หนาเกินไปก็ให้ผลเช่นเดียวกัน ผงที่เลือกมาเพื่อความทนทานต่อสภาพกลางแจ้งอาจไม่มีความยืดหยุ่นที่ชิ้นงานต้องการ
แก้ไข: โปรไฟล์การบ่มและตัดกลับให้อยู่ในช่วงที่กำหนด หากชิ้นงานขึ้นรูปหลังการเคลือบ ต้องเลือกผงตั้งแต่แรกให้มีความยืดหยุ่น — การปรับสายการผลิตไม่สามารถแก้ไขเคมีที่ไม่ถูกต้องได้
12. การเกิดฟองหลังการบ่ม
ดูเหมือนว่า: ฟองอากาศนูนที่ปรากฏขึ้นระหว่างการบ่มหรือ shortly after บางครั้งปรากฏเฉพาะหลังจากผ่านไปหลายวันในความชื้น
สาเหตุ: ความชื้นที่ถูกกักไว้หรือคราบเกลือที่ละลายได้ภายใต้ฟิล์ม โดยปกติเกิดจากการล้างขั้นสุดท้ายที่ไม่สมบูรณ์ น้ำที่เหลืออยู่ในรอยต่อและรูตัน หรือเตาอบแห้งที่สั้นเกินไปสำหรับมวลของชิ้นงาน
แก้ไข: ยืดเวลาการอบแห้งและตรวจสอบด้วยบันทึกอุณหภูมิชิ้นงาน เพิ่มรูระบายน้ำหรือจัดวางชิ้นงานบนราวแขวนใหม่เพื่อไม่ให้น้ำขังในซอก ตรวจสอบคุณภาพน้ำล้าง — การล้างครั้งสุดท้ายด้วยน้ำดีไอออไนซ์คือคำตอบที่เชื่อถือได้เมื่อสงสัยว่ามีคราบเกลือตกค้าง
สถานีใดทำให้เกิดข้อบกพร่องใด
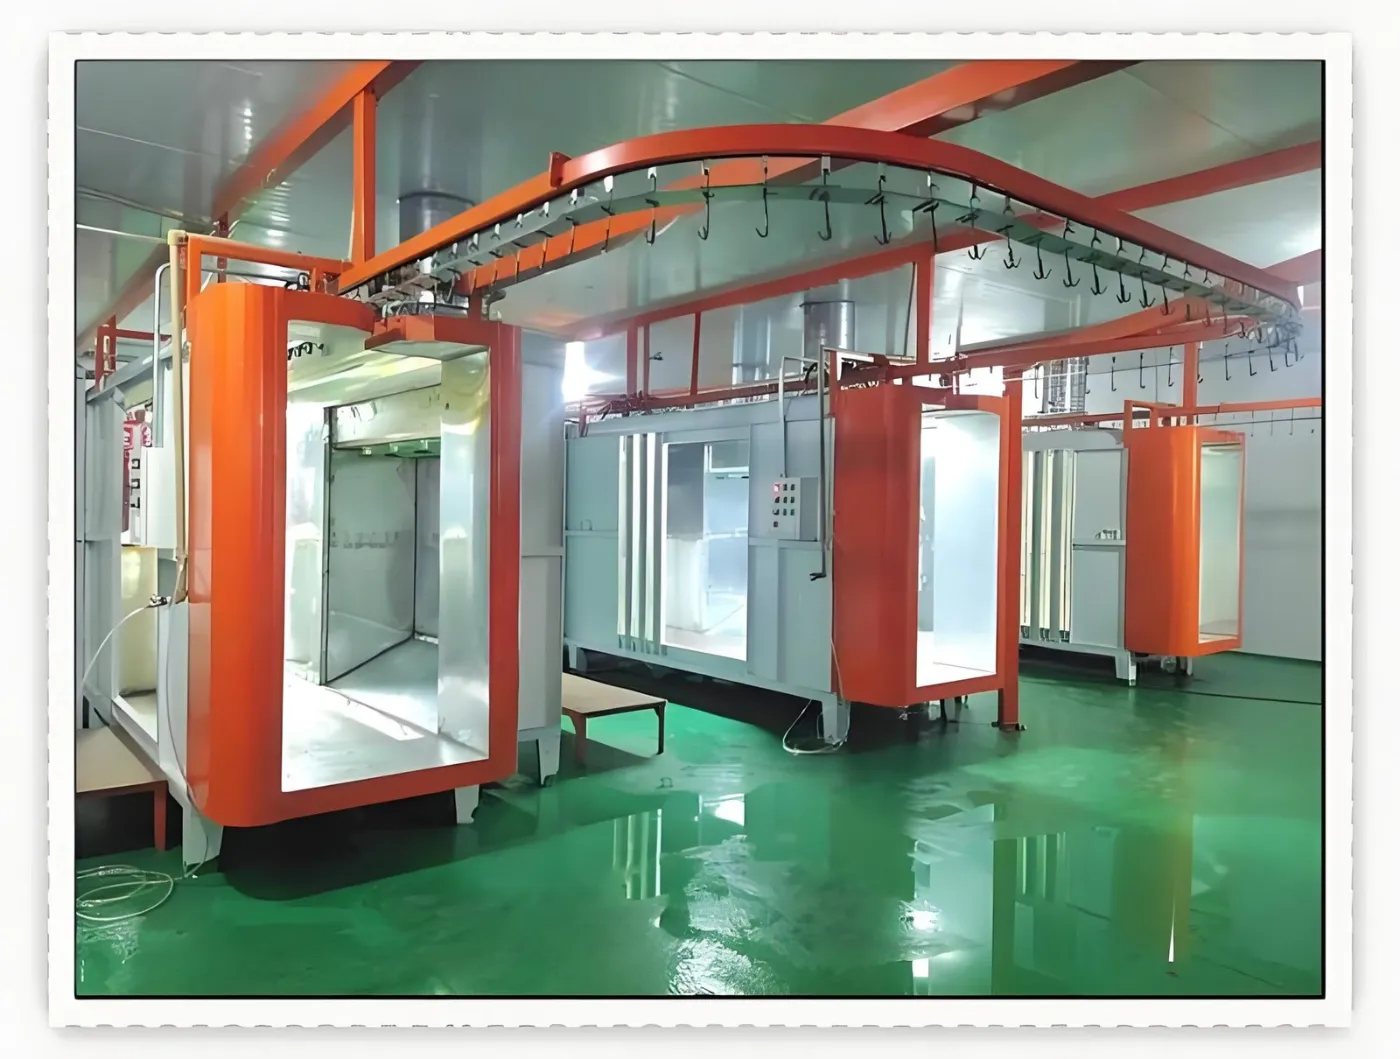
| สถานีบนสายการปรับสภาพผิว | ข้อบกพร่องที่มันก่อให้เกิด | วัดอะไร |
|---|---|---|
| ขจัดไขมันและปรับสภาพเบื้องต้น | การยึดเกาะไม่ดี การเกิดฟอง การเกิดรูเข็ม | การไทเทรตอ่าง, ค่าการนำไฟฟ้าของน้ำล้างสุดท้าย |
| เตาอบไล่ความชื้น | รูเข็ม การเกิดฟอง | อุณหภูมิชิ้นงานและเวลาหยุดพัก ไม่ใช่อุณหภูมิอากาศ |
| ลมอัด | ตาปลา ถ่มน้ำลาย ประจุไม่เสถียร | จุดน้ำค้างและปริมาณน้ำมันที่ปืน |
| ปืนและบูธ | เปลือกส้ม, การแตกตัวกลับเป็นไอออน, ร่องลึกแบบบาง, การย้อย | kV, µA, การจ่ายผง, ความต้านทานการต่อลงดิน |
| การนำผงกลับมาใช้ใหม่ | เมล็ดพืช จุดเล็ก ๆ สีเคลื่อน | แรงดันแตกต่างของคาร์ทริดจ์, อัตราการนำกลับ |
| เตาอบชุบแข็ง | ความแปรผันของสี ความแปรผันของความเงา ความเปราะบาง การบ่มไม่สมบูรณ์ | โปรไฟล์อุณหภูมิชิ้นงานหลายจุด |
| สายพานลำเลียงและราวแขวน | รอยตะขอยึด ข้อบกพร่องการต่อสายดิน น้ำมันหยด | ความสะอาดของตะขอ จุดหล่อลื่นโซ่ |
การวัดสองอย่างที่ป้องกันข้อบกพร่องส่วนใหญ่
โปรไฟล์อุณหภูมิชิ้นงานที่บันทึกข้อมูลไว้ การบันทึกข้อมูลหนึ่งครั้งต่อกลุ่มผลิตภัณฑ์ และทำซ้ำเมื่อรูปแบบการรับโหลดเปลี่ยนแปลง จะช่วยตัดสีที่คลาดเคลื่อน ความมันวาวที่แปรผัน ความเปราะ และการบ่มที่ไม่สมบูรณ์ออกจากรายการสาเหตุที่เป็นไปได้ นี่คือเครื่องมือที่มีมูลค่าสูงที่สุดในสายการผลิตผงเคลือบ และเป็นสิ่งที่มักขาดไปบ่อยที่สุด
จุดน้ำค้างของอากาศอัดที่หัวพ่น ปัญหาคุณภาพอากาศแก้ไขได้ในราคาถูก แต่การวินิจฉัยจากถังของเสียมีราคาแพง การติดตั้งเครื่องอบแห้งและตัวกรองรวมที่เลือกขนาดให้เหมาะกับการใช้งานจริงของบูธจะกำจัดข้อบกพร่องประเภทนี้ได้อย่างถาวร
คำถามที่พบบ่อย
ข้อบกพร่องที่พบบ่อยที่สุดในการเคลือบผงคืออะไร?
ผิวส้ม ตามด้วยรูเข็มและตาปลา โดยทั่วไปผิวส้มเกิดจากความหนาของฟิล์มรวมกับการเพิ่มอุณหภูมิในเตาอบที่ช้า รูเข็มเกิดจากการปล่อยก๊าซออกจากพื้นผิวที่มีรูพรุนหรือชิ้นงานที่เข้าไปในตู้พ่นขณะเปียกชื้น ตาปลาเกิดจากการปนเปื้อนของน้ำมันหรือซิลิโคน ซึ่งมักถูกพาเข้ามาทางลม compressed air หรือน้ำมันหล่อลื่นที่หยดจากโซ่
ฉันจะหยุดรูเข็มบนชิ้นส่วนชุบสังกะสีและชิ้นส่วนหล่อได้อย่างไร
อบชิ้นส่วนล่วงหน้าที่อุณหภูมิสูงกว่าอุณหภูมิการบ่มเป็นเวลา 10–15 นาที เพื่อไล่ความชื้นและก๊าซที่ถูกกักไว้ก่อนการเคลือบ และใช้ผงที่ถูกออกแบบมาให้ทนต่อการปล่อยก๊าซ ตรวจสอบให้แน่ใจว่าเตาอบไล่ความชื้นกำลังอบรูตันและรอยต่อ ไม่ใช่แค่พื้นผิวที่มองเห็นได้
ทำไมชิ้นส่วนของฉันจึงออกมาแบบบางในมุมและร่อง?
นั่นคือปรากฏการณ์กรงฟาราเดย์: สนามไฟฟ้าสถิตวิ่งไปยังขอบที่ใกล้ที่สุดแทนที่จะเข้าไปในส่วนเว้า ลดแรงดันลงเหลือประมาณ 40–60 kV เพิ่มปริมาณผง และเคลือบส่วนเว้าเป็นอันดับแรกในขณะที่ชิ้นงานยังเปลือยอยู่ ปืนไทรโบทำงานได้ดีกว่าอย่างเห็นได้ชัดในส่วนที่ลึก
ความแปรผันของสีเกิดจากผงหรือสายการผลิต?
โดยปกติแล้วจะเป็นที่แนวการอบ การเปลี่ยนแปลงของระดับการอบทำให้เม็ดสีเปลี่ยน และการอบเกินจะทำให้เม็ดสีเปลี่ยนมากที่สุดในสีขาวและสีสดใส การคลาดเคลื่อนของอัตราส่วนรีเคลมและการทำความสะอาดบูธไม่สมบูรณ์ระหว่างเปลี่ยนสีเป็นสาเหตุอันดับถัดไปสองอัน ตรวจสอบโปรไฟล์การอบและอัตราส่วนวัตถุดิบใหม่ต่อรีเคลมก่อนส่งคืนล็อตให้ซัพพลายเออร์
อะไรเป็นสาเหตุที่ทำให้การยึดเกาะบนอะลูมิเนียมไม่ดี?
โดยส่วนใหญ่แล้วจะต้องมีการปรับสภาพผิว ในกรณีส่วนใหญ่ เคมีภัณฑ์ฟอสเฟตเหล็กและสังกะสีที่พัฒนาขึ้นสำหรับเหล็กนั้นไม่เหมาะกับอะลูมิเนียม การแปลงสภาพด้วยไทเทเนียมหรือเซอร์โคเนียมที่ปราศจากโครเมียมเป็นมาตรฐานสำหรับงานสถาปัตยกรรม ควรตรวจสอบน้ำหนักของสารเคลือบแปลงสภาพแทนการสันนิษฐานว่าอ่างยังคงได้มาตรฐานอยู่
ฉันจะแยกแยะการอบมากเกินไปกับการอบน้อยเกินไปได้อย่างไร
การอบไม่เพียงพอจะไม่ผ่านการทดสอบการถูด้วยตัวทำละลาย และแสดงให้เห็นการยึดเกาะและความต้านทานสารเคมีที่ไม่ดี การอบมากเกินไปจะแสดงให้เห็นการเปลี่ยนสี การเปลี่ยนความเงา และฟิล์มที่เปราะซึ่งแตกที่รอยดัด ทั้งสองกรณีวินิจฉัยได้ด้วยเครื่องมือเดียวกัน นั่นคือโปรไฟล์อุณหภูมิชิ้นงานตลอดการผ่านเตาอบ
จุดที่ MUSI Technology เข้าได้พอดี
MUSI Technology ออกแบบและสร้างสายการผลิตเคลือบผงและปรับสภาพผิวแบบครบวงจร — การปรับสภาพเบื้องต้น การอบแห้ง บูธ การเก็บคืน เตาอบชุบแข็ง และสายพานลำเลียงเป็นระบบเดียว ข้อบกพร่องที่เกิดขึ้นซ้ำๆ ส่วนใหญ่เป็นปัญหาจากการออกแบบสายการผลิตมากกว่าปัญหาจากผู้ปฏิบัติงาน: เตาอบแห้งที่มีขนาดไม่เหมาะสมกับมวลชิ้นงาน เตาอบที่มีการไหลเวียนของอากาศไม่สมดุล หรือบูธที่ไม่มีขั้นตอนการเปลี่ยนสีที่ใช้งานได้จริง จะยังคงผลิตงานที่ถูกปฏิเสธแบบเดิมไม่ว่าผู้ปฏิบัติงานจะทำอย่างไร
หากคุณกำลังวินิจฉัยข้อบกพร่องบนสายการผลิตที่มีอยู่ ให้ส่งภาพถ่ายชิ้นงาน วัสดุพื้นผิว ความหนาฟิล์ม และโปรไฟล์เตาอบหากคุณมี หากคุณกำลังกำหนดสายการผลิตใหม่ ให้ส่งขนาดชิ้นงาน วัสดุ เป้าหมายผลผลิต และประเภทการเคลือบ และวิศวกรของ MUSI สามารถจัดทำขั้นตอนกระบวนการเบื้องต้นและรายการอุปกรณ์ได้
จัดทำโดย Lin Cong ผู้อำนวยการฝ่ายเทคนิค MUSI Technology
ส่งขนาดชิ้นส่วน ปริมาณการผลิต และประเภทการเคลือบของคุณมาให้เรา — วิศวกรของเราจะตอบกลับพร้อมเลย์เอาต์และงบประมาณภายในหนึ่งวันทำการ ติดต่อ MUSI Technology หรือเรียกดู ช่วงอุปกรณ์ของเรา.
คู่มือทางเทคนิคที่เกี่ยวข้อง
- การพ่นสีด้วยหุ่นยนต์ vs เครื่องจักรแบบลูกสูบ: ผลตอบแทนการลงทุน
หุ่นยนต์พ่นสีแบบหกแกนมีราคาสูงกว่าเครื่อง reciprocator 3-6 เท่า แต่เพิ่มประสิทธิภาพการถ่ายโอนสีเป็น 70-90% และรองรับการผลิตหลายรุ่นผสมกัน - สายการผลิตเคลือบชิ้นส่วนยานยนต์: ข้อมูลจำเพาะและกำลังการผลิต
สายการผลิตเคลือบยานยนต์ต้องควบคุมความหนาฟิล์มภายในบวกลบ 10 ไมครอน ผ่านการทดสอบพ่นเกลือ 500-1,000 ชั่วโมง และเป็นไปตามมาตรฐานรูปลักษณ์ของ OEM - สายการผลิตเคลือบผง: ประเภท ข้อมูลจำเพาะ และค่าใช้จ่าย (2026)
สายการผลิตเคลือบผงจะทำการปรับสภาพพื้นผิว เคลือบ และอบชิ้นส่วนโลหะบนสายพานลำเลียง คู่มือฉบับสมบูรณ์เกี่ยวกับประเภทสายการผลิต ข้อมูลจำเพาะที่สำคัญ และช่วงราคาปี 2026 - สายการปรับสภาพก่อนการเคลือบผง: ขั้นตอนและต้นทุน
สายการปรับสภาพจะขจัดไขมัน ล้าง และแปลงสภาพพื้นผิวโลหะทางเคมีก่อนการเคลือบ เลย์เอาต์แบบสาม ห้า และเจ็ดขั้นตอน ฟอสเฟตเปรียบเทียบกับ - สายการเคลือบตู้คอนเทนเนอร์ BESS: ข้อมูลจำเพาะและการกัดกร่อน
ตู้คอนเทนเนอร์กักเก็บพลังงานแบตเตอรี่ต้องการการป้องกันการกัดกร่อนระดับ C4 ถึง C5-M: การพ่นเม็ดเหล็กถึงระดับ Sa2.5, สีรองพื้นที่มีสังกะสีสูง และสีทับหน้าพอลิเอสเทอร์ที่ทนต่อสภาพอากาศ