Defeitos de Pintura em Pó: Causas e Soluções (2026)
Resposta rápida: A maioria dos defeitos de pintura em pó remonta a um de quatro pontos na linha — química de pré-tratamento, qualidade do ar comprimido, configurações da pistola e da cabine, ou a janela de cura. Casca de laranja, poros e olhos de peixe são os três mais comuns. Casca de laranja geralmente é espessura de filme mais rampa de cura; poros são quase sempre desgaseificação de um substrato poroso ou solvente retido; olhos de peixe são contaminação por óleo ou silicone a montante da cabine. Antes de trocar o pó, verifique o ponto de orvalho do ar, o perfil de temperatura da peça no forno e a condutividade do enxágue — nessa ordem.
Como triar um defeito de revestimento em pó em dez minutos
Um defeito é evidência, não um mistério. Quase todas as falhas numa linha de pó deixam uma assinatura que aponta para uma estação. Percorra a linha de trás para a frente a partir da rejeição e a causa geralmente surge num único turno.
Três verificações respondem à maioria das chamadas que recebemos da produção:
- Ponto de orvalho do ar comprimido e arraste de óleo. Um suprimento de ar úmido ou oleoso produz olhos de peixe, cusparadas e carga inconsistente. Meça na pistola, não no compressor.
- Temperatura da peça no forno, não a temperatura do ar. Pendure um termopar na seção mais pesada. Um painel que atinge 180 °C por 10 minutos e um suporte que atinge 160 °C por 4 minutos não curarão da mesma forma, mesmo no mesmo forno.
- Condutividade do enxágue final. O aumento da condutividade no último enxágue significa arraste de produtos químicos para o forno de secagem, e isso se manifesta posteriormente como bolhas e perda de adesão.
Os doze defeitos que você realmente verá
Referência rápida: os doze defeitos de revestimento em pó num relance
| Defeito de revestimento | Como se apresenta | Causa mais provável | Primeira ação corretiva |
|---|---|---|---|
| Casca de laranja | Uma textura regular com covinhas em áreas planas, como a casca de uma laranja. | Espessura do filme demasiado elevada para as características de fluidez do pó; rampa do forno demasiado lenta, fazendo com que o pó gele antes de nivelar; distribuição do tamanho das partículas demasiado grosseira; ou tensão da pistola de pulverização suficientemente alta para sobrecarregar a primeira camada. | Traga a espessura do filme de volta à janela especificada do pó (comumente 60–80 µm para um poliéster padrão). |
| Furos de alfinete | Pequenos furos atravessando o filme, frequentemente em aglomerados, geralmente piores em fundidos e soldas. | Desgaseificação. Ar ou umidade escapa de um substrato poroso — fundidos de zinco, aço galvanizado, peças sinterizadas — à medida que o filme gelifica, e perfura. | Pré-aqueça as peças para eliminar a umidade antes do revestimento, tipicamente 10–15 minutos acima da temperatura de cura. |
| Olhos de peixe e crateras | Pequenas depressões redondas com uma borda elevada, o substrato às vezes visível no centro. | Contaminação com uma tensão superficial inferior à do pó — óleo, silicone ou agente desmoldante. | Encontre o silicone e remova-o do edifício, não apenas da peça. |
| Má adesão | Destacamento do revestimento num teste de corte cruzado ou de dobra; lascas em furos perfurados e bordas cortadas. | Nove em cada dez vezes isto é pré-tratamento, não o pó. | Titular os banhos em vez de confiar no cronograma. |
| Variação de cor entre lotes | Peças que coincidem dentro de um lote mas não entre lotes ou numa mudança de cor. | A variação de cura é o culpado habitual, não o pigmento. | Fixar a janela de cura com perfis de temperatura das peças registados por data logger em vez do ponto de ajuste do forno. |
| Faltas e escorridos | Uma cortina ou gota de filme espessado em faces verticais e bordas inferiores. | Excesso de espessura do filme, geralmente onde o operador se demorou ou onde a reaplicação se sobrepôs; ou um pó cuja viscosidade de fusão é demasiado baixa para a espessura aplicada. | Reduza o débito e aumente a distância entre a pistola de pulverização e a peça. |
| Filme fino em reentrâncias — o efeito de gaiola de Faraday | Cantos interiores, canais e secções em caixa ficam finos ou sem revestimento, enquanto as faces planas ficam corretas. | O campo eletrostático segue o caminho mais curto até à aresta mais próxima, pelo que o pó carregado é afastado das reentrâncias em vez de ser atraído para dentro delas. | Reduza a tensão para cerca de 40–60 kV e aumente o volume de pó, pulverizando primeiro as reentrâncias enquanto a peça está sem revestimento. |
| Retroionização | Uma superfície estrelada, picada ou com pontos de alfinete em áreas com revestimento espesso, por vezes confundida com casca de laranja. | Demasiada carga numa camada demasiado espessa. | Baixe a tensão e reduza a velocidade de alimentação do pó em vez de acelerar a linha. |
| Sementes, manchas e inclusões | Pontos duros e granulados numa película que de outro modo é lisa. | Contaminação no circuito de recuperação, um cartucho de filtro rasgado, aglomerados de pó provenientes de armazenamento húmido, ou simples poeira transportada pelo ar de uma oficina sem filtragem. | Peneire o pó recuperado como prática padrão, não como remédio. |
| Variação de brilho | A mesma cor a ler diferentes brilhos numa peça ou entre peças. | Cura irregular em todo o forno, contaminação de uma química de pó anterior, ou lotes de pó misturados com diferentes níveis de brilho. | Mapeie o forno com vários termopares e corrija o equilíbrio do fluxo de ar antes de mexer na receita. |
| Lascamento e fragilidade | O filme racha ou lasca no impacto, em dobras ou durante o manuseio e o transporte. | A cura excessiva torna a maioria dos termofixos quebradiços. | Faça o perfil da cura e reduza-a para a janela especificada. |
| Bolhas após a cura | Bolhas elevadas que aparecem durante a cura ou logo depois, às vezes somente após dias em umidade. | Umidade retida ou resíduo de sal solúvel sob o filme. | Prolongue a secagem e verifique-a com um registro de temperatura da peça. |
1. Casca de laranja
Parece que: uma textura regular com covinhas nas áreas planas, como a casca de uma laranja.
Causa: A espessura do filme é demasiado elevada para as características de escoamento do pó; a rampa do forno é demasiado lenta, pelo que o pó gelifica antes de nivelar; a distribuição do tamanho das partículas é demasiado grosseira; ou a tensão da pistola é suficientemente alta para sobreecarregar a primeira camada.
Correção: Traga a espessura do filme de volta à janela especificada pelo pó (comumente 60–80 µm para um poliéster padrão). Aumente a rampa inicial do forno para que o filme atinja a temperatura de fluxo mais rapidamente. Se a textura persistir com a espessura de filme correta, o próprio lote de pó está grosso — verifique o tamanho de partícula em relação aos dados do fornecedor antes de ajustar ainda mais a linha.
2. Furos de alfinete
Parece que: Pequenos furos atravessando o filme, frequentemente em grupos, geralmente piores em fundições e soldas.
Causa: Desgaseificação. Ar ou humidade escapam de um substrato poroso — peças fundidas de zinco, aço galvanizado, peças sinterizadas — à medida que o filme gelifica, e perfuram-no. Peças húmidas que entram na cabine fazem o mesmo.
Correção: Pré-aqueça as peças para eliminar a humidade antes do revestimento, tipicamente 10–15 minutos acima da temperatura de cura. Para trabalhos galvanizados e fundidos, utilize um pó tolerante à libertação de gases concebido para permanecer aberto durante mais tempo. Confirme que o forno de secagem está realmente a secar: uma peça que sai da secagem quente mas húmida num orifício cego irá apresentar poros todas as vezes.
3. Olhos de peixe e crateras
Parece que: pequenas depressões arredondadas com uma borda elevada, o substrato por vezes visível no centro.
Causa: contaminação com uma tensão superficial inferior à do pó — óleo, silicone ou agente desmoldante. O silicone é o pior infrator porque um vestígio é suficiente. Fontes comuns são ar comprimido, lubrificante de corrente transportadora pingando nas peças, creme para as mãos e sprays aerossóis usados em qualquer lugar próximo à cabine.
Correção: Encontre a silicone e remova-a do edifício, não apenas da peça. Adicione ou faça a manutenção de filtros coalescentes na linha de ar. Instale bandejas de gotejamento sob a corrente acima das zonas de revestimento e resfriamento. Uma vez que a silicone esteja em uma cabine e no sistema de recuperação, espere ter que desmontar e limpar todo o circuito.
4. Má adesão
Parece que: O revestimento descola em um teste de corte em cruz ou de dobra; lasca nos furos perfurados e nas bordas cortadas.
Causa: Nove em cada dez vezes, isto é pré-tratamento, não pó. Desengorduramento insuficiente, um banho de conversão esgotado, um enxágue que se tornou uma fonte de contaminação, ou uma temperatura de secagem suficientemente alta para desidratar a camada de conversão.
Correção: Faça a titulação dos banhos em vez de confiar no cronograma. Verifique a condutividade do enxágue final e a qualidade da água de enxágue livre. No alumínio, confirme se a conversão de titânio ou zircônio sem cromo está atingindo o peso de revestimento especificado pelo fornecedor — um banho que sofreu desvio ainda parece e cheira normal.
5. Variação de cor entre lotes
Parece que: peças que coincidem dentro de um lote, mas não entre lotes ou ao longo de uma mudança de cor.
Causa: A variação da cura é o culpado habitual, não o pigmento. A cura excessiva altera muitos pigmentos, sendo os brancos e as cores vivas os mais visíveis. Segunda causa: a proporção de recuperação varia entre lotes. Terceira: resíduos de pó da cor anterior numa cabine que não foi totalmente limpa.
Correção: Bloqueie a janela de cura com perfis de temperatura da peça registados por data-logger em vez do set point do forno. Fixe a proporção entre virgem e reciclado e mantenha-a fixa. Para mudanças de cor frequentes, uma cabine de troca rápida com um módulo de cartucho dedicado elimina completamente o caminho de contaminação cruzada.
6. Faltas e escorridos
Parece que: uma cortina ou gota de filme espessado em faces verticais e bordas inferiores.
Causa: Excesso de espessura do filme, geralmente onde o operador demorou ou onde a reaplicação se sobrepôs; ou um pó cuja viscosidade de fusão é demasiado baixa para a espessura aplicada.
Correção: reduzir a entrega e aumentar a distância entre a pistola e a peça. Onde o trabalho permitir, mova o retoque manual para um reciprocador, para que o padrão de passagem seja repetível em vez de depender do operador.
7. Filme fino em reentrâncias — o efeito de gaiola de Faraday
Parece que: Cantos internos, canais e seções em caixa ficam finos ou sem revestimento, enquanto as faces planas ficam corretas.
Causa: O campo eletrostático segue o caminho mais curto até a borda mais próxima, de modo que o pó carregado é afastado das reentrâncias em vez de ser atraído para dentro delas.
Correção: reduza a tensão para cerca de 40–60 kV e aumente o volume de pó, pulverizando primeiro os recessos enquanto a peça está nua. As pistolas de carga triboelétrica são nitidamente melhores em canais profundos porque não criam o mesmo campo. Reposicione as peças no suporte para que os recessos fiquem voltados diretamente para as pistolas.
8. Retroionização
Parece que: uma superfície estrelada, com covas ou pontilhada em áreas com revestimento espesso, às vezes confundida com casca de laranja.
Causa: carga demais em uma camada espessa demais. A carga aprisionada se rompe e abre pequenas crateras de volta através do filme.
Correção: Reduza a tensão e diminua a velocidade de alimentação do pó em vez de acelerar a linha. Confirme que a peça está devidamente ligada à terra — uma resistência superior a cerca de 1 MΩ através do gancho é suficiente para causar o problema. Limpe os ganchos rotineiramente; ganchos com revestimento são a falha de ligação à terra mais comum.
9. Sementes, manchas e inclusões
Parece que: pontos duros e granulosos em um filme de outra forma suave.
Causa: contaminação no circuito de recuperação, um cartucho de filtro rasgado, aglomerados de pó devido ao armazenamento úmido ou simples poeira suspensa no ar de uma oficina sem filtragem.
Correção: Recuperar o pó da peneira como prática padrão, não como remédio. Inspecione os cartuchos conforme um cronograma e substitua com base na pressão diferencial, não na aparência. Mantenha a sala de revestimento com leve pressão positiva e ar de reposição filtrado, para que a poeira saia em vez de entrar.
10. Variação de brilho
Parece que: a mesma cor apresentando brilhos diferentes numa mesma peça ou entre peças.
Causa: Cura irregular ao longo do forno, contaminação de uma química de pó anterior ou mistura de lotes de pó com diferentes níveis de brilho.
Correção: mapeie o forno com vários termopares e corrija o equilíbrio do fluxo de ar antes de mexer na receita. Uma diferença de 20 °C entre a parte superior e inferior de um forno carregado é comum e suficiente para alterar visivelmente o brilho.
11. Lascamento e fragilidade
Parece que: O filme racha ou lasca com o impacto, nas dobras ou durante o manuseio e o transporte.
Causa: A cura excessiva torna a maioria dos termofixos quebradiços. O excesso de espessura do filme faz o mesmo. Um pó escolhido pela durabilidade exterior pode simplesmente não ter a flexibilidade de que a peça necessita.
Correção: Perfile a cura e reduza-a à janela especificada. Se a peça for formada após o revestimento, o pó tem de ser selecionado para flexibilidade desde o início — nenhum ajuste de linha corrigirá a química errada.
12. Bolhas após a cura
Parece que: bolhas elevadas que aparecem durante a cura ou pouco depois, às vezes somente após dias em umidade.
Causa: umidade retida ou resíduo de sal solúvel sob o filme. Normalmente, um enxágue final incompleto, água deixada em fendas e furos cegos, ou um forno de secagem muito curto para a massa da peça.
Correção: Prolongue a secagem e verifique-a com um registo da temperatura das peças. Adicione orifícios de drenagem ou reoriente a peça no suporte para que a água não possa acumular-se numa cavidade. Verifique a qualidade da água de enxaguamento — um enxaguamento final com água desionizada é a resposta fiável quando se suspeita de resíduos de sal.
Qual estação causa qual defeito
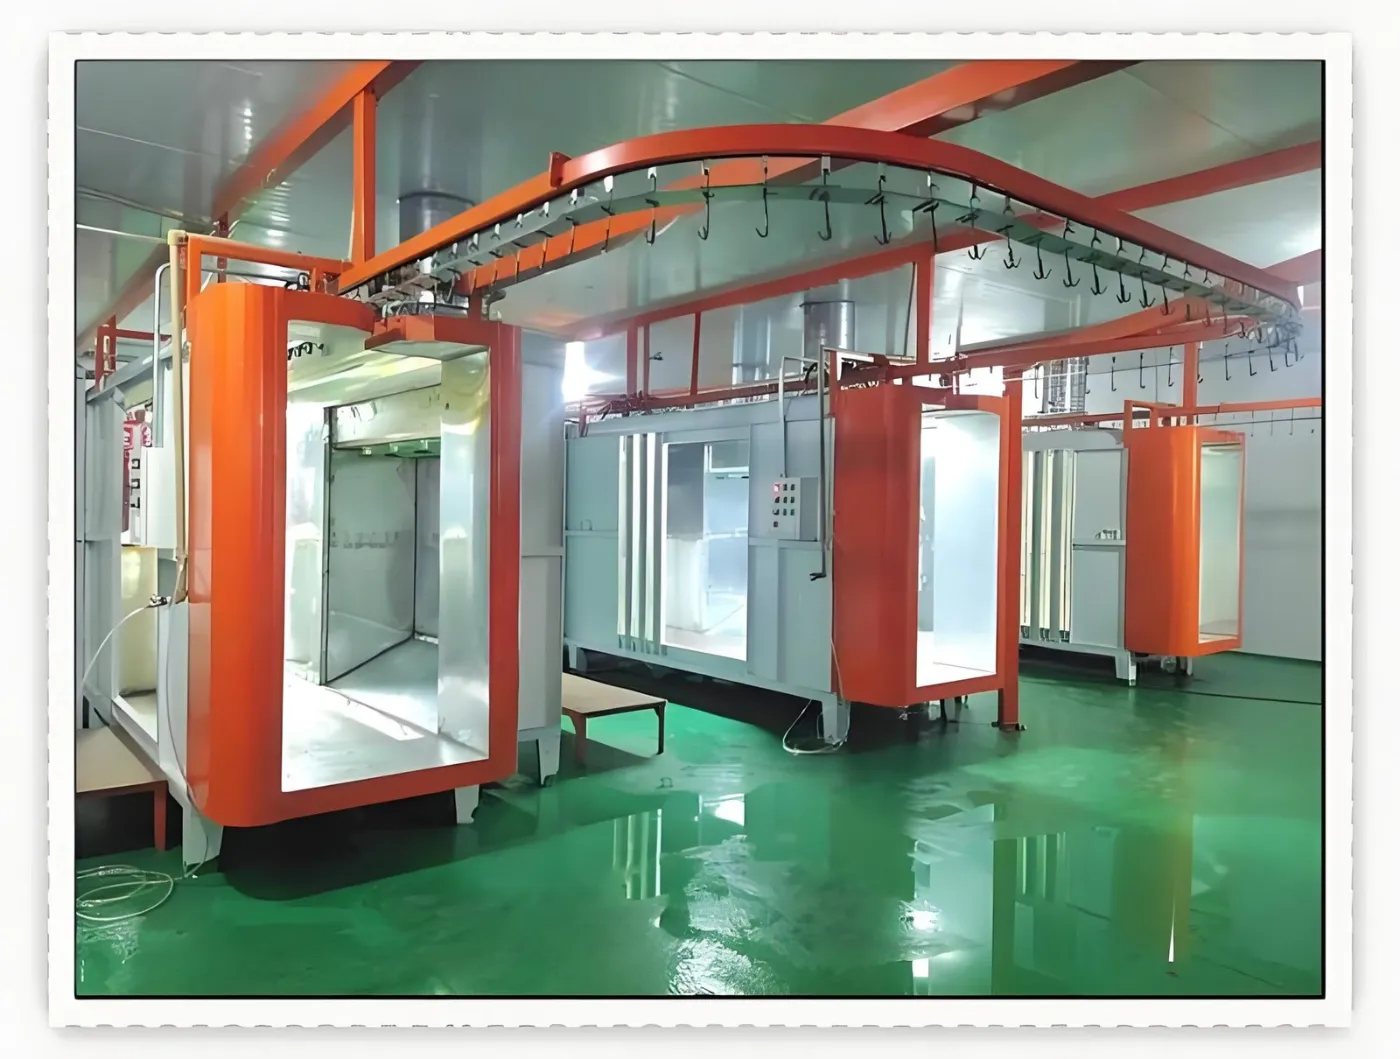
| Estação na linha de tratamento de superfície | Defeitos que causa | O que medir |
|---|---|---|
| Desengraxamento e pré-tratamento | Má aderência, bolhas, olhos de peixe | Titulação em banho, condutividade do enxágue final |
| Forno de secagem | Furos, bolhas | Temperatura da peça e tempo de permanência, não temperatura do ar |
| Ar comprimido | Olhos de peixe, cuspindo, carga instável | Ponto de orvalho e teor de óleo na pistola |
| Armas e cabines | Casca de laranja, retroionização, reentrâncias finas, escorrimentos | kV, µA, alimentação de pó, resistência de ligação à terra |
| Recuperação de pó | Sementes, partículas, deriva de cor | Pressão diferencial do cartucho, taxa de recuperação |
| Forno de cura | Variação de cor, variação de brilho, fragilidade, cura insuficiente | Perfil de temperatura multiponto da peça |
| Transportador e ganchos | Marcas de gancho, falhas de aterramento, gotejamento de óleo | Limpeza do gancho, pontos de lubrificação da corrente |
As duas medições que previnem a maioria dos defeitos
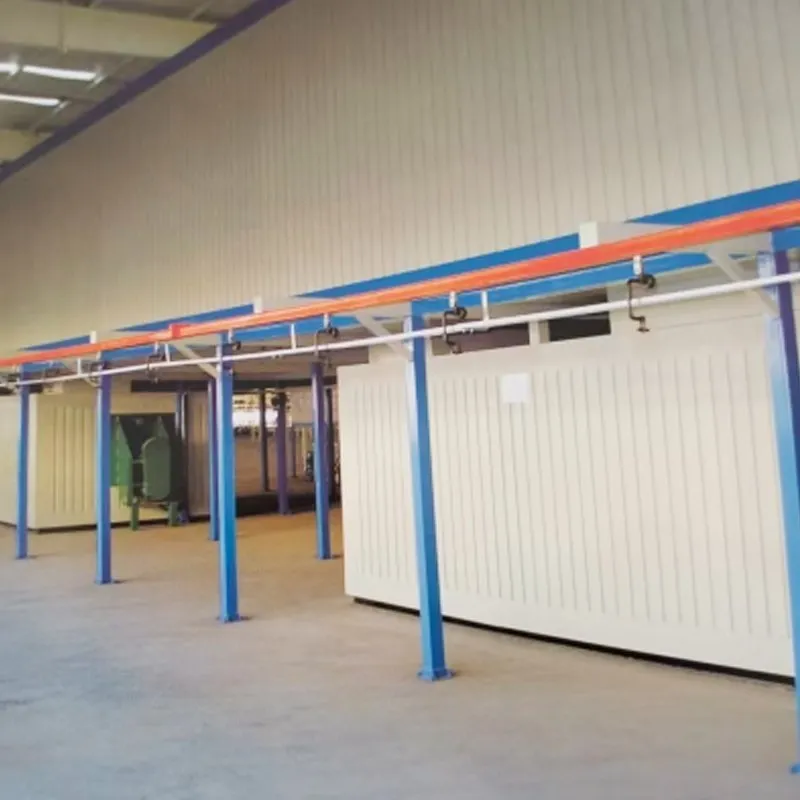
Um perfil de temperatura da peça registrado por dados. Uma execução de registrador por família de peças, repetida quando o padrão de carga muda, remove o desvio de cor, a variação de brilho, a fragilidade e a cura insuficiente da lista de possíveis causas. É o instrumento de maior valor numa linha de pó e o que mais frequentemente falta.
Ponto de orvalho do ar comprimido na pistola. Problemas de qualidade do ar são baratos de corrigir e caros de diagnosticar a partir da caixa de rejeitos. Um secador e um filtro coalescente dimensionados para o consumo real da cabine eliminam permanentemente toda uma classe de defeitos.
Perguntas frequentes
Qual é o defeito mais comum na pintura a pó?
Casca de laranja, seguida por poros e olhos de peixe. A casca de laranja normalmente é acúmulo de filme combinado com uma rampa lenta de forno. Os poros são desgaseificação de um substrato poroso ou de uma peça que entrou na cabine úmida. Os olhos de peixe são contaminação por óleo ou silicone, mais frequentemente trazida pelo ar comprimido ou por lubrificante de corrente pingando.
Como paro os furos de alfinete em peças galvanizadas e fundidas?
Pré-aqueça as peças acima da temperatura de cura por 10–15 minutos para eliminar a umidade e o gás retido antes do revestimento, e use um pó formulado para tolerar a liberação de gases. Confirme que o forno de secagem está secando furos cegos e juntas, não apenas a superfície visível.
Por que minhas peças saem finas nos cantos e canais?
Esse é o efeito de gaiola de Faraday: o campo eletrostático corre para a borda mais próxima em vez de entrar na reentrância. Reduza a voltagem para cerca de 40–60 kV, aumente o volume de pó e reveste as reentrâncias primeiro enquanto a peça ainda está nua. As pistolas tribo têm um desempenho visivelmente melhor em seções profundas.
A variação de cor é causada pelo pó ou pela linha?
Normalmente é a linha. A variação da cura altera o pigmento, e a cura excessiva altera-o mais em brancos e cores vivas. A deriva da proporção de recuperação e a limpeza incompleta da cabine entre cores são as duas causas seguintes. Verifique o perfil de cura e a proporção de virgem para recuperado antes de devolver um lote ao fornecedor.
O que causa má aderência no alumínio?
Pré-tratamento, na grande maioria dos casos. As químicas de fosfato de ferro e zinco desenvolvidas para o aço não são adequadas para o alumínio; a conversão de titânio ou zircónio sem crómio é o padrão para trabalhos arquitetónicos. Verifique o peso do revestimento de conversão em vez de assumir que o banho ainda está dentro das especificações.
Como diferenciar a cura excessiva da cura insuficiente?
A cura insuficiente falha no teste de fricção com solvente e apresenta fraca aderência e resistência química. A cura excessiva mostra alteração de cor, mudança de brilho e um filme quebradiço que lasca nas dobras. Ambos são diagnosticados com a mesma ferramenta: um perfil de temperatura da peça ao longo do forno.
Onde a MUSI Technology se encaixa
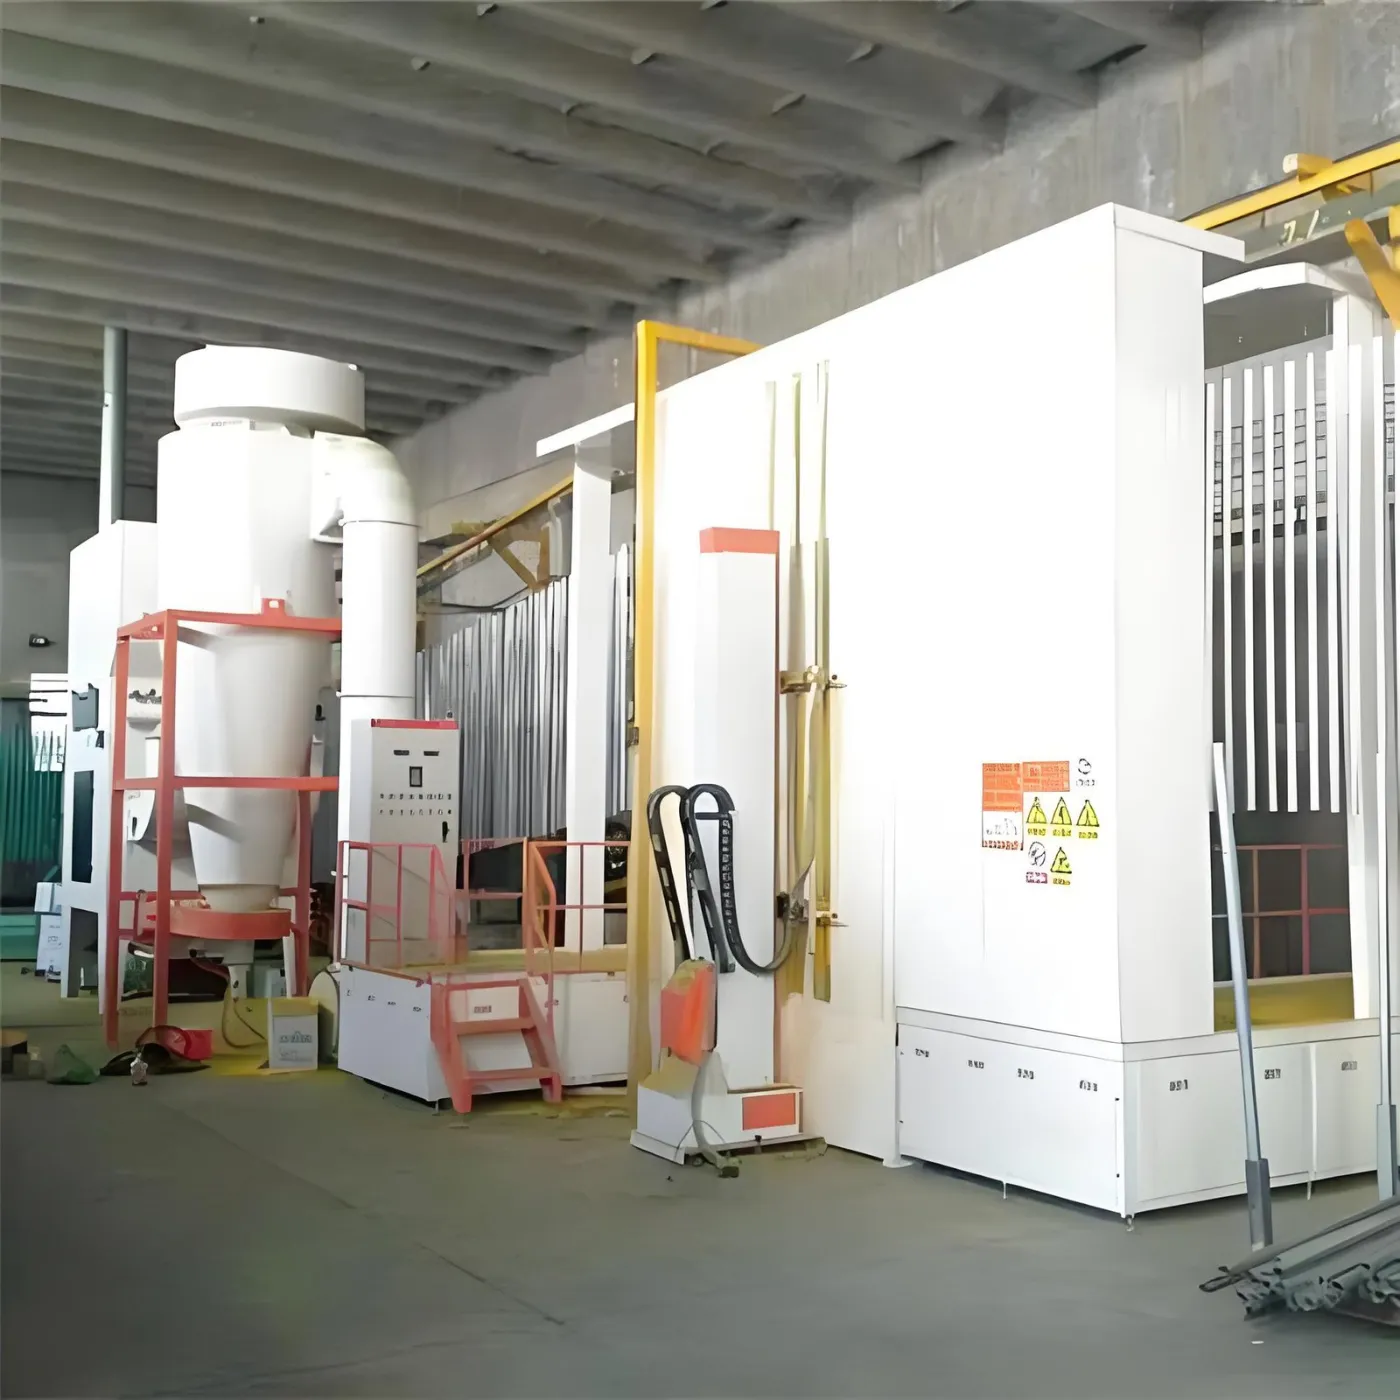
A MUSI Technology projeta e constrói linhas completas de pintura a pó e tratamento de superfície — pré-tratamento, secagem, cabine, recuperação, forno de cura e transportador como um único sistema. A maioria dos defeitos persistentes são problemas de projeto da linha e não problemas do operador: um forno de secagem dimensionado para a massa errada da peça, um forno com fluxo de ar desequilibrado ou uma cabine sem uma rotina prática de troca de cor continuarão a produzir as mesmas rejeições, independentemente do que o operador faça.
Se você estiver diagnosticando um defeito em uma linha existente, envie a fotografia da peça, o substrato, a espessura da película e o perfil do forno, se tiver. Se você estiver especificando uma nova linha, envie o tamanho da peça, o material, a produção desejada e o tipo de revestimento, e os engenheiros da MUSI poderão preparar um fluxo de processo preliminar e uma lista de equipamentos.
Fornecido por Lin Cong, Diretor Técnico, MUSI Technology
Envie-nos o tamanho das suas peças, a capacidade de produção e o tipo de revestimento — os nossos engenheiros respondem com um layout e um orçamento dentro de um dia útil. Contacte a MUSI Technology ou explore a nossa gama de equipamentos.
Guias técnicos relacionados
- Pintura por pulverização robótica vs reciprocador: ROI
Um robô de pintura de seis eixos custa 3-6 vezes mais do que um reciprocador, mas aumenta a eficiência de transferência para 70-90% e lida com modelos mistos. - Linha de Revestimento de Peças Automotivas: Especificações e Produtividade
As linhas de revestimento automotivo devem manter a espessura do filme dentro de mais ou menos 10 mícrons, passar de 500 a 1.000 h de névoa salina e atender aos padrões de aparência OEM. - Linha de Pintura a Pó: Tipos, Especificações e Custo (2026)
Uma linha de pintura a pó faz o pré-tratamento, a aplicação e a cura de peças metálicas em uma esteira transportadora. Guia completo sobre tipos de linha, especificações principais e faixas de preço para 2026. - Linha de Pré-tratamento para Pintura a Pó: Etapas e Custo
Uma linha de pré-tratamento desengordura, enxágua e converte quimicamente a superfície metálica antes do revestimento. Layouts de três, cinco e sete estágios, fosfato versus. - Linha de Revestimento para Contêineres BESS: Especificação & Corrosão
Contêineres de armazenamento de energia com bateria precisam de proteção contra corrosão C4 a C5-M: jateamento abrasivo até Sa2.5, primer rico em zinco e revestimento superior de poliéster resistente às intempéries.