عيوب الطلاء بالمسحوق: الأسباب والحلول (2026)
إجابة سريعة: معظم عيوب الطلاء المسحوقي تعود إلى واحد من أربعة مواضع على الخط — كيمياء المعالجة المسبقة، جودة الهواء المضغوط، إعدادات المسدس والكابينة، أو نافذة التصليد. قشر البرتقال والثقوب الدقيقة وعيون السمك هي الثلاثة الأكثر شيوعًا. قشر البرتقال عادةً ما يكون نتيجة لسماكة الغشاء ومنحنى التصليد؛ الثقوب الدقيقة تكون دائمًا تقريبًا ناتجة عن انطلاق الغازات من ركيزة مسامية أو مذيب محتجز؛ عيون السمك تكون نتيجة تلوث بالزيت أو السيليكون في المراحل السابقة للكابينة. قبل تغيير المسحوق، تحقق من نقطة ندى الهواء، ومنحنى درجة حرارة القطعة في الفرن، وموصلية الشطف — بهذا الترتيب.
كيفية فرز عيب في الطلاء المسحوقي في عشر دقائق
العيب دليل، لا لغز. كل خلل تقريبًا على خط المسحوق يترك أثرًا يشير إلى محطة واحدة. تتبّع الخط عكسيًا من القطعة المرفوضة، وعادةً ما تظهر السبب خلال وردية واحدة.
ثلاثة فحوصات تجيب على غالبية المكالمات التي نتلقاها من الإنتاج:
- نقطة الندى للهواء المضغوط وحمل الزيت. إمداد هواء رطب أو زيتي ينتج عنه عيون السمك، والتنقيط، وشحنة غير متسقة. قم بالقياس عند المسدس، وليس عند الضاغط.
- درجة حرارة الجزء في الفرن، وليس درجة حرارة الهواء. علّق مزدوجة حرارية على أثقل جزء. اللوح الذي يصل إلى 180 °C لمدة 10 دقائق والحامل الذي يصل إلى 160 °C لمدة 4 دقائق لن يتصلبا بنفس الدرجة، حتى في نفس الفرن.
- الموصلية في الشطف النهائي. ارتفاع الموصلية في الشطف الأخير يعني انتقال المواد الكيميائية إلى فرن التجفيف، ويظهر ذلك لاحقًا على شكل فقاعات وفقدان الالتصاق.
العيوب الاثنا عشر التي ستراها فعلاً
مرجع سريع: عيوب الطلاء المسحوقي الاثنا عشر في لمحة
| عيب الطلاء | كيف يبدو | السبب الأرجح | أول إجراء تصحيحي |
|---|---|---|---|
| قشر البرتقال | ملمس منقّر منتظم عبر المناطق المستوية، مثل قشرة البرتقالة. | سماكة الطبقة عالية جدًا بالنسبة لخصائص انسياب المسحوق؛ صعود الفرن بطيء جدًا، فيتجلتن المسحوق قبل أن يستوي؛ توزيع حجم الجسيمات خشن جدًا؛ أو جهد مسدس الرش مرتفع بما يكفي لفرط تكديس الطبقة الأولى. | أعد بناء طبقة الفيلم إلى النطاق المحدد للمسحوق (عادةً 60–80 ميكرومتر للبوليستر القياسي). |
| الثقوب الدقيقة | ثقوب صغيرة تخترق الفيلم، غالبًا في مجموعات، وعادةً تكون أسوأ على المسبوكات واللحامات. | انطلاق الغازات. يتسرب الهواء أو الرطوبة من ركيزة مسامية — مسبوكات الزنك بالقولبة، والفولاذ المجلفن، والأجزاء الملبدية — أثناء تبلور الفيلم، وتخترقه. | قم بالتسخين المسبق للأجزاء لطرد الرطوبة قبل الطلاء، عادةً لمدة 10–15 دقيقة فوق درجة حرارة التصليد. |
| العيون السمكية والفوهات | انخفاضات صغيرة مستديرة ذات حافة مرتفعة، وأحيانًا تكون الركيزة مرئية في المركز. | تلوث بتوتر سطحي أقل من المسحوق — زيت أو سيليكون أو عامل إطلاق. | اعثر على السيليكون وأزله من المبنى، وليس من الجزء فقط. |
| التصاق ضعيف | تقشر الطلاء في اختبار الحز المتقاطع أو الانحناء؛ رقائق عند الثقوب المثقوبة والحواف المقطوعة. | في تسع حالات من أصل عشر يكون السبب هو المعالجة المسبقة، وليس المسحوق. | عاير الأحواض بدلاً من الاعتماد على الجدول الزمني. |
| اختلاف اللون بين الدفعات | الأجزاء المتطابقة داخل الدفعة نفسها لكن غير متطابقة بين الدفعات أو عبر تغيير اللون. | تفاوت المعالجة هو السبب المعتاد، وليس الصبغة. | ثبّت نافذة المعالجة بمنحنيات درجة حرارة الأجزاء المسجلة بياناتياً بدلاً من نقطة ضبط الفرن. |
| الترهلات والقطرات | ستارة أو دمعة من طبقة سميكة على الأوجه الرأسية والحواف السفلية. | تراكم مفرط للطبقة، عادةً حيث توقف المشغّل أو حيث تداخلت إعادة الطلاء؛ أو مسحوق لزوجته الانصهارية منخفضة جدًا بالنسبة للسماكة المطبقة. | قلّل معدل التدفق وزد المسافة بين مسدس الرش والقطعة. |
| طبقة رقيقة في التجاويف — تأثير قفص فاراداي | الزوايا الداخلية والقنوات والمقاطع الصندوقية تخرج رقيقة أو مكشوفة بينما تكون الأوجه المستوية صحيحة. | يتبع المجال الكهروستاتيكي أقصر مسار إلى أقرب حافة، لذا يُسحب المسحوق المشحون بعيدًا عن التجاويف بدلًا من دخولها. | اخفض الجهد إلى حوالي 40–60 كيلوفولت وزد حجم المسحوق، ورشّ التجاويف أولًا بينما تكون القطعة مكشوفة. |
| التأين الخلفي | سطح نجمي أو منقّر أو مثقوب بإبر دقيقة في المناطق المطلية بكثافة، يُخطئ أحيانًا في اعتباره قشر برتقال. | شحنة زائدة في طبقة سميكة جدًا. | اخفض الجهد وأبطئ تغذية المسحوق بدلاً من زيادة سرعة الخط. |
| البذور والشوائب والشمولات | نقاط خشنة حبيبية في طبقة رقيقة ناعمة فيما عدا ذلك. | تلوث في دائرة الاسترجاع، أو خرطوشة مرشح ممزقة، أو تكتلات مسحوق ناتجة عن التخزين الرطب، أو غبار محمول بالهواء من ورشة غير مزودة بمرشح. | انخل مسحوق الاسترجاع كممارسة قياسية، لا كعلاج. |
| تباين اللمعان | قراءة اللون نفسها بلمعان مختلف عبر قطعة واحدة أو بين القطع. | تصلب غير متساوٍ في الفرن، أو تلوث من كيمياء مسحوق سابقة، أو دفعات مسحوق مخلوطة بمستويات لمعان مختلفة. | ارسم خريطة للفرن باستخدام عدة مزدوجات حرارية وصحح توازن تدفق الهواء قبل المساس بوصفة التشغيل. |
| التقطيع والهشاشة | يتشقق الفيلم أو يتقصف عند الاصطدام، أو عند الانحناءات، أو أثناء المناولة والنقل. | الإفراط في المعالجة يجعل معظم اللدائن الحرارية الصلبة هشة. | ارسم منحنى المعالجة وقلّلها إلى النطاق المحدد. |
| التقرح بعد المعالجة | فقاعات بارزة تظهر أثناء المعالجة أو بعدها بفترة قصيرة، وأحيانًا فقط بعد أيام في الرطوبة. | رطوبة محتجزة أو بقايا أملاح قابلة للذوبان تحت الفيلم. | مدّد فترة التجفيف وتحقق منها باستخدام سجل درجة حرارة الجزء. |
1. قشر البرتقال
يبدو مثل: نسيج منتظم ذو نُقَر عبر المناطق المسطحة، مثل قشرة برتقالة.
السبب: سماكة الطبقة عالية جدًا بالنسبة لخصائص تدفق المسحوق؛ معدل ارتفاع حرارة الفرن بطيء جدًا، فيتجلتن المسحوق قبل أن يستوي؛ توزيع حجم الجسيمات خشن جدًا؛ أو جهد المسدس مرتفع بما يكفي لفرط تكديس الطبقة الأولى.
إصلاح: أعد بناء طبقة الفيلم إلى النطاق المحدد للمسحوق (عادةً 60–80 µm للبوليستر القياسي). ارفع منحدر الفرن المبكر بحيث تصل الطبقة إلى درجة حرارة الانسياب بشكل أسرع. إذا استمرت الخشونة عند بناء الفيلم الصحيح، فإن دفعة المسحوق نفسها خشنة — تحقق من حجم الجسيمات مقابل بيانات المورد قبل إجراء أي تعديلات إضافية على الخط.
2. الثقوب الدقيقة
يبدو مثل: ثقوب صغيرة تخترق الفيلم تمامًا، غالبًا في مجموعات، وعادة ما تكون أسوأ في المسبوكات واللحامات.
السبب: تحرر الغازات. يتسرب الهواء أو الرطوبة من ركيزة مسامية — مسبوكات الزنك المقولبة، الفولاذ المجلفن، الأجزاء الملبدية — أثناء تجلط الطبقة، فيخترقها. وتفعل الأجزاء الرطبة الداخلة إلى الكابينة الشيء نفسه.
إصلاح: اخبز الأجزاء مسبقًا لطرد الرطوبة قبل الطلاء، عادةً لمدة 10–15 دقيقة فوق درجة حرارة التصليد. بالنسبة للأعمال المجلفنة والمصبوبة، استخدم مسحوقًا يتحمل انبعاث الغازات ومصممًا للبقاء مفتوحًا لمدة أطول. تأكد من أن فرن التجفيف يجفف فعلاً: الجزء الذي يخرج من التجفيف دافئًا لكن رطبًا في ثقب مغلق سيُظهر ثقوبًا دبوسية في كل مرة.
3. العيون السمكية والفوهات
يبدو مثل: انخسافات صغيرة مستديرة ذات حافة بارزة، وأحيانًا تظهر المادة الأساسية في المركز.
السبب: التلوث بسائل ذي توتر سطحي أقل من المسحوق — زيت، أو سيليكون، أو عامل إطلاق. السيليكون هو الأسوأ لأنه يكفي أثر ضئيل منه. المصادر الشائعة هي الهواء المضغوط، وزيوت تشحيم سلاسل النقل التي تقطر على الأجزاء، وكريم اليدين، والبخاخات الهوائية المستخدمة في أي مكان قريب من الكابينة.
إصلاح: ابحث عن السيليكون وأزله من المبنى، وليس من الجزء فقط. أضف أو صِن فلاتر دمج على خط الهواء. ركّب صواني تقطير تحت السلسلة فوق مناطق الطلاء والتبريد. بمجرد دخول السيليكون إلى كابينة ونظام استرداد، توقّع تفكيك وتنظيف الدائرة بأكملها.
4. التصاق ضعيف
يبدو مثل: تقشر الطلاء في اختبار الحز المتقاطع أو اختبار الثني؛ تقشر عند الثقوب المحفورة والحواف المقطوعة.
السبب: في تسع حالات من أصل عشر، تكون هذه المشكلة ناتجة عن المعالجة المسبقة، وليس عن المسحوق. قد يكون السبب إزالة الشحوم بشكل غير كافٍ، أو حمام تحويل مستنفد، أو ماء شطف تحوّل إلى مصدر تلوث، أو درجة حرارة تجفيف مرتفعة بما يكفي لإزالة الماء من طبقة التحويل.
إصلاح: عاير الأحواض بدلاً من الاعتماد على الجدول الزمني. افحص موصلية شطفة النهاية وجودة ماء الشطف الحر. على الألومنيوم، تأكد من أن التحويل الخالي من الكروم بالتيتانيوم أو الزركونيوم يبني وزن الطلاء الذي يحدده المورد — فالحوض الذي انحرف لا يزال يبدو ويشم طبيعياً.
5. اختلاف اللون بين الدفعات
يبدو مثل: الأجزاء التي تتطابق داخل دفعة واحدة ولكن ليس عبر الدفعات أو عبر تغيير اللون.
السبب: السبب المعتاد هو تفاوت المعالجة، وليس الصبغة. المعالجة الزائدة تغيّر ألوان كثير من الصبغات، ويظهر تأثيرها بوضوح أكبر على الأبيض والألوان الزاهية. السبب الثاني: انحراف نسبة إعادة الاستخدام بين الدفعات. السبب الثالث: بقايا المسحوق من اللون السابق في كابينة لم تُنظَّف بالكامل.
إصلاح: أغلق نافذة المعالجة بملفات تعريف درجة حرارة الجزء المسجلة بياناتيًا بدلاً من نقطة ضبط الفرن. ثبّت نسبة الخام إلى المعاد تدويره واجعلها ثابتة. لتغييرات الألوان المتكررة، فإن كابينة التغيير السريع المزودة بوحدة خرطوشة مخصصة تزيل مسار التلوث المتبادل بالكامل.
6. الترهلات والقطرات
يبدو مثل: سِتارة أو دمعة من غشاء مُثخَّن على الأوجه العمودية والحواف السفلية.
السبب: تراكم مفرط للطبقة، عادةً حيث توقف المشغل أو حيث تداخلت إعادة الطلاء؛ أو مسحوق تكون لزوجته عند الانصهار منخفضة جدًا بالنسبة للسماكة المطبقة.
إصلاح: قلّل معدل التدفق وزد المسافة بين مسدس الرش والقطعة. حيثما تسمح المهمة، انقل أعمال اللمسات اليدوية إلى ذراع ترددية بحيث يصبح نمط التمرير قابلاً للتكرار بدلاً من الاعتماد على المشغّل.
7. طبقة رقيقة في التجاويف — تأثير قفص فاراداي
يبدو مثل: تظهر الزوايا الداخلية والقنوات والمقاطع الصندوقية رقيقة أو عارية بينما تكون الأوجه المستوية صحيحة.
السبب: يتبع المجال الكهروستاتيكي أقصر مسار إلى أقرب حافة، لذا يُسحب المسحوق المشحون بعيدًا عن التجاويف بدلاً من أن يُدفع إليها.
إصلاح: خفّض الجهد إلى حوالي 40–60 kV وزِد حجم المسحوق، مع رش التجاويف أولاً بينما يكون الجزء مكشوفًا. مسدسات الشحن الاحتكاكي أفضل بشكل ملحوظ في القنوات العميقة لأنها لا تُنشئ نفس المجال. أعد وضع الأجزاء على العلاقة بحيث تواجه التجاويف المسدسات بشكل مستقيم.
8. التأين الخلفي
يبدو مثل: سطح مُرصَّع بالنجوم أو مُنقَّر أو مثقوب بدبابيس في المناطق شديدة التغطية، يُخطئ البعض أحيانًا في اعتباره قشر برتقال.
السبب: شحنة كبيرة جدًا في طبقة سميكة جدًا. تتحلل الشحنة المحتجزة وتُحدث فوهات صغيرة تنفجر عائدة عبر الغشاء.
إصلاح: اخفض الجهد وأبطئ تغذية المسحوق بدلاً من زيادة سرعة الخط. تأكد من أن الجزء مؤرض بشكل صحيح — فمقاومة تتجاوز حوالي 1 MΩ عبر العلاقة كافية للتسبب في ذلك. نظّف الخطافات routinely؛ فالخطافات المطلية هي السبب الأكثر شيوعاً لفشل التأريض.
٩. البذور والشوائب والشمولات
يبدو مثل: نقاط خشنة صلبة في فيلم ناعم فيما عدا ذلك.
السبب: تلوث في دائرة الاسترداد، أو خرطوشة مرشح ممزقة، أو تكتلات مسحوق ناتجة عن التخزين الرطب، أو مجرد غبار محمول جوًا من ورشة غير مزودة بمرشح.
إصلاح: استخدم مسحوق الاسترجاع بالمنخل كممارسة قياسية، وليس كعلاج. افحص الخراطيش وفق جدول زمني واستبدلها بناءً على الضغط التفاضلي، وليس على المظهر. حافظ على غرفة الطلاء عند ضغط موجب طفيف مع هواء تعويضي مُرشَّح بحيث ينتقل الغبار إلى الخارج لا إلى الداخل.
10. تباين اللمعان
يبدو مثل: نفس اللون يقرأ لمعانًا مختلفًا عبر جزء واحد أو بين الأجزاء.
السبب: عدم انتظام في المعالجة عبر الفرن، أو تلوث من تركيبة مسحوق سابقة، أو دفعات مسحوق مختلطة بمستويات لمعان مختلفة.
إصلاح: قم بتركيب عدة مزدوجات حرارية في الفرن وصحح توازن تدفق الهواء قبل تعديل الوصفة. فرق 20 °C بين أعلى وأسفل الفرن المحمّل أمر شائع ويكفي لإحداث تغيير ملحوظ في اللمعان.
11. التقطيع والهشاشة
يبدو مثل: يتشقق الفيلم أو يتكسر عند الاصطدام، أو عند الانحناءات، أو أثناء المناولة والنقل.
السبب: الفرط في المعالجة يجعل معظم اللدائن الحرارية الصلبة هشة. كما أن زيادة سماكة الطبقة تفعل الشيء نفسه. قد لا تتمتع المسحوق المختار للمتانة الخارجية بالمرونة التي يحتاجها الجزء ببساطة.
إصلاح: شكّل المعالجة واقتطعها إلى النافذة المحددة. إذا تم تشكيل القطعة بعد الطلاء، فيجب اختيار المسحوق للمرونة منذ البداية — لن يؤدي أي تعديل على الخط إلى إصلاح التركيب الكيميائي الخاطئ.
12. التقرح بعد المعالجة
يبدو مثل: فقاعات مرتفعة تظهر أثناء المعالجة أو بعدها بفترة قصيرة، وأحيانًا فقط بعد أيام في الرطوبة.
السبب: الرطوبة المحتجزة أو بقايا الأملاح الذائبة تحت الطبقة. عادةً يكون السبب شطفًا نهائيًا غير كامل، أو ماءً متبقيًا في الوصلات والثقوب العمياء، أو فرن تجفيف قصير جدًا بالنسبة لكتلة الجزء.
إصلاح: مدّد فترة التجفيف وتحقق منها باستخدام سجل درجة حرارة القطعة. أضف فتحات تصريف أو أعد توجيه القطعة على العلاقة بحيث لا يمكن للماء أن يتجمع في جيب. تحقق من جودة ماء الشطف — الشطف النهائي بالماء منزوع الأيونات هو الحل الموثوق عند الاشتباه في وجود بقايا ملح.
أي محطة تسبب أي عيب
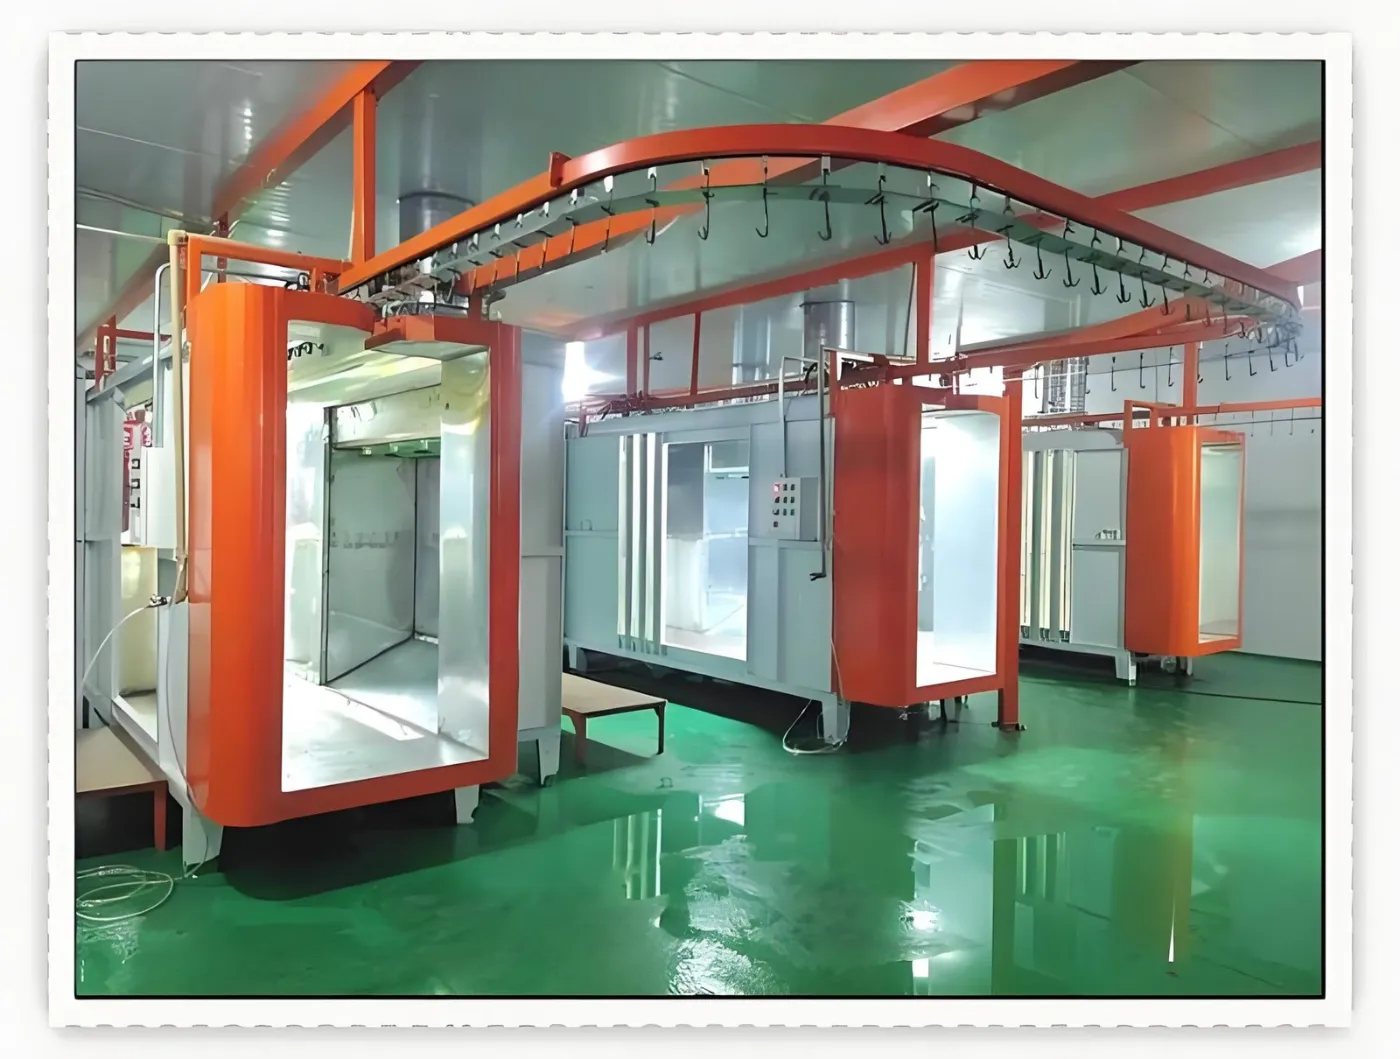
| محطة على خط معالجة الأسطح | العيوب التي يسببها | ما الذي يجب قياسه |
|---|---|---|
| إزالة الشحوم والمعالجة المسبقة | التصاق ضعيف، تكوّن فقاعات، عيون سمكية | معايرة الحمام، الموصلية النهائية للشطف |
| فرن التجفيف | ثقوب دقيقة، تقرحات | درجة حرارة الجزء وزمن المكوث، وليس درجة حرارة الهواء |
| الهواء المضغوط | عيون السمك، البصق، شحن غير مستقر | نقطة الندى ومحتوى الزيت عند المسدس |
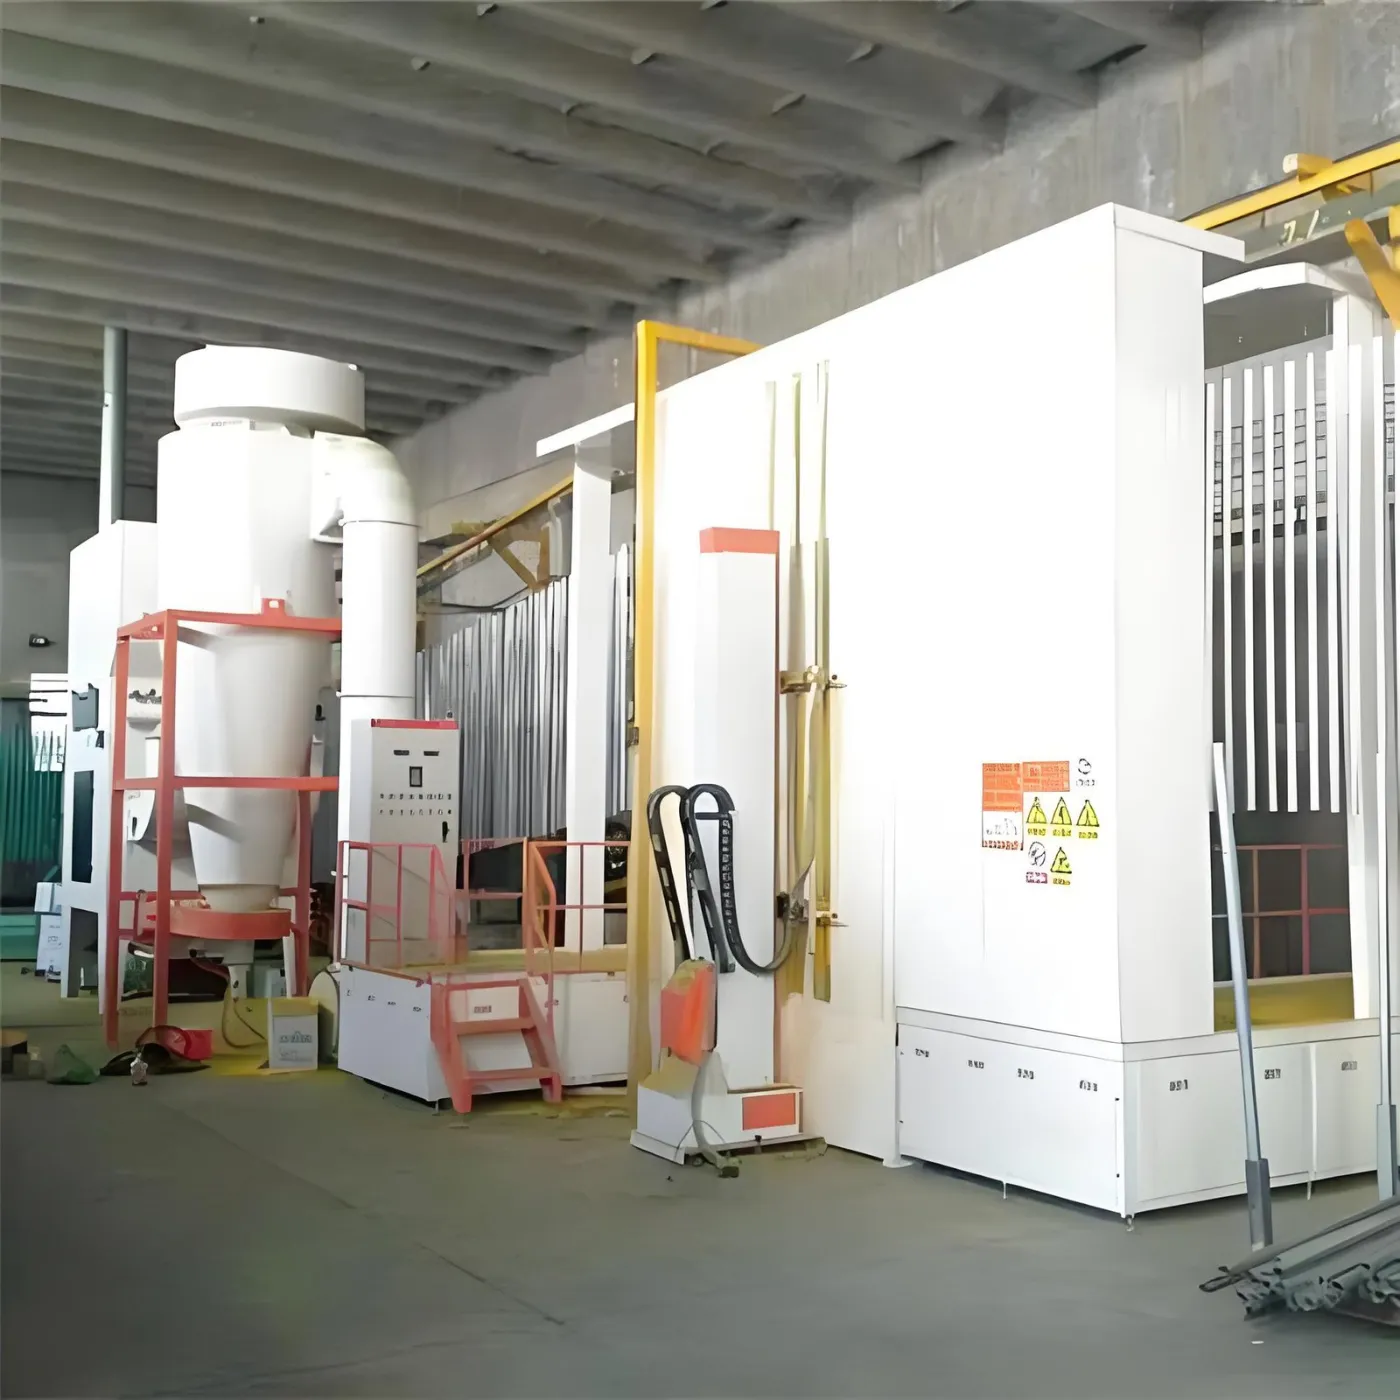
| البنادق والكشك | قشر البرتقال، التأين الخلفي، التجاويف الرقيقة، الترهلات | كيلوفولت، ميكروأمبير، توصيل المسحوق، مقاومة التأريض |
| استعادة المسحوق | بذور، ذرات، انزياح لوني | فرق ضغط الخرطوشة، نسبة الاسترجاع |
| فرن المعالجة النهائية | تباين اللون، تباين اللمعان، الهشاشة، نقص المعالجة | ملف تعريف درجة حرارة الجزء متعدد النقاط |
| الناقل والعلاقات | علامات الخطاف، أعطال التأريض، تقطير الزيت | نظافة الخطاف، نقاط تشحيم السلسلة |
القياسان اللذان يمنعان معظم العيوب
ملف تعريف درجة حرارة الجزء المسجل بالبيانات. تشغيل مسجل واحد لكل عائلة أجزاء، يُعاد عند تغيّر نمط التحميل، يزيل انحراف اللون، وتفاوت اللمعان، والهشاشة، ونقص المعالجة من قائمة الأسباب المحتملة. إنه الأداة الأعلى قيمة في خط المسحوق، والأكثر غيابًا في كثير من الأحيان.
نقطة ندى الهواء المضغوط عند المسدس. مشاكل جودة الهواء تكلفة إصلاحها منخفضة وتكلفة تشخيصها من سلة المرفوضات مرتفعة. مجفف وفلتر دمج بحجم يناسب الاستهلاك الفعلي لكابينة الطلاء يقضيان على فئة كاملة من العيوب بشكل دائم.
الأسئلة الشائعة
ما هو أكثر عيوب الطلاء المسحوقي شيوعًا؟
قشر البرتقال، يليه الثقوب الدبوسية وعيون السمك. عادةً ما يكون قشر البرتقال ناتجًا عن تراكم الطبقة مع صعود بطيء في الفرن. الثقوب الدبوسية ناتجة عن انبعاث الغازات من ركيزة مسامية أو قطعة دخلت الكابينة وهي رطبة. عيون السمك ناتجة عن تلوث بالزيت أو السيليكون، غالبًا ما يُحمل عبر الهواء المضغوط أو تسرب زيت تشحيم السلسلة.
كيف أوقف الثقوب الدبوسية على الأجزاء المجلفنة والمصبوبة؟
اخبز الأجزاء مسبقًا عند درجة حرارة أعلى من حرارة المعالجة لمدة 10–15 دقيقة لطرد الرطوبة والغازات المحتبسة قبل الطلاء، واستخدم مسحوقًا مُصممًا لتحمل انبعاث الغازات. تأكد من أن فرن التجفيف يجفف الثقوب العمياء واللحامات، وليس السطح الظاهر فقط.
لماذا تخرج أجزائي رقيقة في الزوايا والقنوات؟
هذا هو تأثير قفص فاراداي: يمتد المجال الكهروستاتيكي إلى أقرب حافة بدلاً من الدخول إلى التجويف. اخفض الجهد إلى حوالي 40–60 كيلوفولت، وزد حجم المسحوق، واطلِ التجاويف أولاً بينما لا يزال الجزء عارياً. تؤدي مسدسات Tribo أداءً أفضل بشكل ملحوظ في المقاطع العميقة.
هل اختلاف اللون ناتج عن المسحوق أم عن الخط؟
عادةً ما يكون الخط هو السبب. يؤدي تباين المعالجة إلى تغير الصبغة، وتؤدي المعالجة المفرطة إلى تغيرها أكثر في الألوان البيضاء والزاهية. انحراف نسبة الاسترجاع وعدم اكتمال تنظيف الكابينة بين الألوان هما السببان التاليان. تحقق من ملف المعالجة ونسبة الخام إلى المسترجع قبل إعادة الدفعة إلى المورد.
ما أسباب ضعف الالتصاق على الألومنيوم؟
في الغالبية العظمى من الحالات، تتم المعالجة الأولية. كيمياء فوسفات الحديد والزنك التي طُورت للفولاذ ليست مناسبة للألمنيوم؛ التحويل الخالي من الكروم بالتيتانيوم أو الزركونيوم هو المعيار للأعمال المعمارية. تحقق من وزن طبقة التحويل بدلاً من افتراض أن الحمام لا يزال مطابقًا للمواصفات.
كيف أفرق بين الإفراط في المعالجة ونقص المعالجة؟
النقص في المعالجة يفشل اختبار فرك المذيب ويُظهر التصاقًا ضعيفًا ومقاومة كيميائية منخفضة. أما الإفراط في المعالجة فيُظهر تغيرًا في اللون وتغيرًا في اللمعان وطبقة هشة تتقشر عند الانحناءات. يتم تشخيص كلتا الحالتين بالأداة نفسها: منحنى درجة حرارة الجزء عبر الفرن.
أين تتلاءم MUSI Technology
تصمم MUSI Technology وتبني خطوطًا كاملة للطلاء المسحوقي والمعالجة السطحية — المعالجة المسبقة، والتجفيف، والكابينة، والاستعادة، وفرن التصليد، والناقل كنظام واحد. معظم العيوب المستمرة هي مشكلات في تصميم الخط وليست مشكلات المشغل: فرن تجفيف مصمم لكتلة قطعة خاطئة، أو فرن ذو تدفق هواء غير متوازن، أو كابينة بدون إجراء عملي لتغيير اللون ستستمر في إنتاج نفس المرفوضات مهما فعل المشغل.
إذا كنت تشخّص عيبًا في خط قائم، فأرسل صورة الجزء، والركيزة، وسماكة الطبقة، ومخطط الفرن إن كان متوفرًا لديك. وإذا كنت تحدد مواصفات خط جديد، فأرسل أبعاد قطعة العمل، والمادة، والإنتاج المستهدف، ونوع الطلاء، ويمكن لمهندسي MUSI إعداد مخطط أولي لسير العملية وقائمة المعدات.
مقدَّم من Lin Cong، المدير الفني، MUSI Technology
أرسل لنا حجم قطعتك ومعدل الإنتاجية ونوع الطلاء — يرد مهندسونا بتصميم وميزانية خلال يوم عمل واحد. تواصل مع MUSI Technology أو تصفح مجموعة معداتنا.
الأدلة الفنية ذات الصلة
- الرش الآلي للطلاء مقابل المتردد: العائد على الاستثمار
يكلف روبوت الطلاء سداسي المحاور 3-6 أضعاف تكلفة المترددات لكنه يرفع كفاءة النقل إلى 70-90% ويتعامل مع الموديلات المختلطة. - خط طلاء قطع غيار السيارات: المواصفات والإنتاجية
يجب أن تحافظ خطوط طلاء السيارات على سماكة الطبقة في حدود زائد أو ناقص 10 ميكرون، وأن تجتاز رش الملح لمدة 500-1,000 ساعة، وأن تلبي معايير المظهر الخاصة بالشركة المصنعة الأصلية. - خط طلاء المسحوق: الأنواع والمواصفات والتكلفة (2026)
يقوم خط الطلاء بالمسحوق بمعالجة مسبقة وطلاء ومعالجة حرارية للأجزاء المعدنية على ناقل. دليل شامل لأنواع الخطوط والمواصفات الرئيسية ونطاقات الأسعار لعام 2026. - خط المعالجة المسبقة للطلاء المسحوقي: المراحل والتكلفة
يقوم خط المعالجة المسبقة بإزالة الشحوم والشطف والتحويل الكيميائي لسطح المعدن قبل الطلاء. تخطيطات من ثلاث وخمس وسبع مراحل، الفوسفات مقابل. - خط طلاء حاويات BESS: المواصفات & التآكل
تحتاج حاويات تخزين طاقة البطاريات إلى حماية من التآكل من C4 إلى C5-M: السفع الرملي إلى Sa2.5، برايمر غني بالزنك وطبقة علوية من البوليستر المقاوم للعوامل الجوية.