Defectos del recubrimiento en polvo: causas y soluciones (2026)
Respuesta rápida: La mayoría de los defectos de recubrimiento en polvo se remontan a uno de cuatro puntos en la línea: la química de pretratamiento, la calidad del aire comprimido, los ajustes de la pistola y la cabina, o la ventana de curado. La piel de naranja, los poros y los ojos de pez son los tres más comunes. La piel de naranja suele ser espesor de película más rampa de curado; los poros casi siempre son desgasificación de un sustrato poroso o solvente atrapado; los ojos de pez son contaminación por aceite o silicona aguas arriba de la cabina. Antes de cambiar el polvo, verifique el punto de rocío del aire, el perfil de temperatura de la pieza en el horno y la conductividad del enjuague, en ese orden.
Cómo clasificar un defecto de recubrimiento en polvo en diez minutos
Un defecto es una evidencia, no un misterio. Casi todas las fallas en una línea de polvo dejan una firma que señala una estación. Trabaje la línea hacia atrás desde el rechazo y la causa generalmente aparece en un solo turno.
Tres verificaciones responden a la mayoría de las llamadas que recibimos de producción:
- Punto de rocío del aire comprimido y arrastre de aceite. Un suministro de aire húmedo o aceitoso produce ojos de pez, salpicaduras y carga inconsistente. Mida en la pistola, no en el compresor.
- Temperatura de la pieza en el horno, no la temperatura del aire. Cuelga un termopar en la sección más pesada. Un panel que alcanza 180 °C durante 10 minutos y un soporte que alcanza 160 °C durante 4 minutos no curarán igual, incluso en el mismo horno.
- Conductividad del enjuague final. La conductividad creciente en el último enjuague significa arrastre de química hacia el horno de secado, y eso se manifiesta más tarde como ampollas y pérdida de adherencia.
Los doce defectos que realmente verás
Referencia rápida: los doce defectos de recubrimiento en polvo de un vistazo
| Defecto de recubrimiento | Aspecto | Causa más probable | Primera acción correctiva |
|---|---|---|---|
| Cáscara de naranja | Una textura regular con hoyuelos en las zonas planas, como la piel de una naranja. | Espesor de película demasiado alto para las características de fluidez del polvo; rampa del horno demasiado lenta, por lo que el polvo gelifica antes de nivelarse; distribución del tamaño de partícula demasiado gruesa; o voltaje de la pistola de pulverización lo suficientemente alto como para sobrecargar la primera capa. | Devuelve la formación de película a la ventana especificada del polvo (comúnmente 60–80 µm para un poliéster estándar). |
| Picaduras | Pequeños agujeros que atraviesan la película, a menudo en grupos, generalmente peores en piezas fundidas y soldaduras. | Desgasificación. El aire o la humedad escapan de un sustrato poroso —piezas fundidas de zinc, acero galvanizado, piezas sinterizadas— a medida que el film gelifica, y perfora. | Precalienta las piezas para eliminar la humedad antes del recubrimiento, típicamente 10–15 minutos por encima de la temperatura de curado. |
| Ojos de pez y cráteres | Pequeñas depresiones redondas con un borde elevado, a veces el sustrato visible en el centro. | Contaminación con una tensión superficial más baja que el polvo —aceite, silicona o agente desmoldante. | Encuentra la silicona y elimínala del edificio, no solo de la pieza. |
| Mala adherencia | El recubrimiento se levanta en una prueba de cuadrícula o de doblado; se desprende en escamas en los agujeros taladrados y los bordes cortados. | Nueve de cada diez veces esto es pretratamiento, no polvo. | Valore las cubas mediante titulación en lugar de confiar en el programa. |
| Variación de color entre lotes | Piezas que coinciden dentro de un lote pero no entre lotes o entre un cambio de color. | La variación del curado es el culpable habitual, no el pigmento. | Fije la ventana de curado con perfiles de temperatura de la pieza registrados con data-logger en lugar del punto de consigna del horno. |
| Descolgamientos y chorreos | Una cortina o lágrima de película espesada en las caras verticales y los bordes inferiores. | Exceso de espesor de película, generalmente donde el operador se ha detenido o donde se superpuso el recubrimiento; o un polvo cuya viscosidad de fusión es demasiado baja para el espesor aplicado. | Reduzca el suministro y aumente la distancia entre la pistola de pulverización y la pieza. |
| Película delgada en recesos — el efecto de jaula de Faraday | Las esquinas interiores, canales y secciones en caja salen finas o desnudas mientras que las caras planas quedan correctas. | El campo electrostático sigue el camino más corto hacia el borde más cercano, por lo que el polvo cargado es atraído lejos de las cavidades en lugar de introducirse en ellas. | Reduzca el voltaje a alrededor de 40–60 kV y aumente el volumen de polvo, pulverizando primero las cavidades mientras la pieza está desnuda. |
| Retroionización | Una superficie estrellada, picada o con puntos de alfiler en zonas con recubrimiento grueso, a veces confundida con piel de naranja. | Demasiada carga en una capa demasiado gruesa. | Baje el voltaje y reduzca la velocidad de suministro del polvo en lugar de acelerar la línea. |
| Semillas, motas e inclusiones | Puntos duros y arenosos en una película por lo demás lisa. | Contaminación en el circuito de recuperación, un cartucho de filtro rasgado, aglomerados de polvo por almacenamiento húmedo o simple polvo suspendido en el aire de un taller sin filtración. | Tamice el polvo recuperado como práctica estándar, no como remedio. |
| Variación de glosa | El mismo color leyendo diferente brillo en una pieza o entre piezas. | Curado desigual en el horno, contaminación de una química de polvo anterior o lotes de polvo mezclados con diferentes niveles de brillo. | Mapee el horno con varios termopares y corrija el equilibrio del flujo de aire antes de tocar la receta. |
| Astillamiento y fragilidad | La película se agrieta o se astilla al impactar, en las curvas o durante la manipulación y el transporte. | El exceso de curado vuelve quebradizos a la mayoría de los termoestables. | Perfilar el curado y reducirlo a la ventana especificada. |
| Ampollamiento después del curado | Burbujas elevadas que aparecen durante el curado o poco después, a veces solo tras días en humedad. | Humedad atrapada o residuo de sal soluble bajo la película. | Ampliar el secado y verificarlo con un registro de temperatura de la pieza. |
1. Cáscara de naranja
Parece que: una textura regular con hoyuelos en las áreas planas, como la piel de una naranja.
Causa: El espesor de película es demasiado alto para las características de flujo del polvo; la rampa del horno es demasiado lenta, por lo que el polvo gelifica antes de nivelarse; la distribución del tamaño de partícula es demasiado gruesa; o el voltaje de la pistola es lo suficientemente alto como para sobrecompactar la primera capa.
Corregir: Llevar el espesor de película nuevamente a la ventana especificada del polvo (comúnmente 60–80 µm para un poliéster estándar). Aumentar la rampa inicial del horno para que la película alcance la temperatura de flujo más rápido. Si la textura persiste con el espesor de película correcto, el propio lote de polvo es grueso — verificar el tamaño de partícula contra los datos del proveedor antes de ajustar más la línea.
2. Picaduras
Parece que: pequeños agujeros que atraviesan la película, a menudo en grupos, generalmente peores en piezas fundidas y soldaduras.
Causa: Desgasificación. El aire o la humedad escapan de un sustrato poroso —piezas de fundición de zinc, acero galvanizado, piezas sinterizadas— a medida que la película gelifica, y perforan. Las piezas húmedas que entran en la cabina hacen lo mismo.
Corregir: Precalienta las piezas para eliminar la humedad antes del recubrimiento, normalmente de 10 a 15 minutos por encima de la temperatura de curado. Para trabajos galvanizados y fundidos, utiliza un polvo tolerante a la desgasificación diseñado para permanecer abierto más tiempo. Confirma que el horno de secado realmente está secando: una pieza que sale del secado caliente pero húmeda en un agujero ciego presentará poros siempre.
3. Ojos de pez y cráteres
Parece que: pequeñas depresiones redondas con un borde elevado, a veces se ve el sustrato en el centro.
Causa: contaminación con una tensión superficial menor que la del polvo: aceite, silicona o agente desmoldante. La silicona es el peor infractor porque basta con una traza. Las fuentes comunes son el aire comprimido, el lubricante de la cadena transportadora que gotea sobre las piezas, la crema de manos y los aerosoles utilizados en cualquier lugar cerca de la cabina.
Corregir: Encuentra la silicona y retírala del edificio, no solo de la pieza. Añade o da servicio a los filtros coalescentes en la línea de aire. Coloca bandejas de goteo debajo de la cadena por encima de las zonas de recubrimiento y enfriamiento. Una vez que la silicona está en una cabina y en el sistema de recuperación, espera tener que desmontar y limpiar todo el circuito.
4. Mala adherencia
Parece que: El recubrimiento se levanta en una prueba de cuadrícula o de doblado; se descama en los agujeros taladrados y en los bordes cortados.
Causa: Nueve de cada diez veces esto es pretratamiento, no polvo. Desengrase insuficiente, un baño de conversión agotado, un enjuague que se ha convertido en una fuente de contaminación, o una temperatura de secado lo suficientemente alta como para deshidratar la capa de conversión.
Corregir: Valore las cubas mediante titulación en lugar de confiar en el programa. Verifique la conductividad del enjuague final y la calidad del agua de enjuague libre. En aluminio, confirme que la conversión sin cromo a base de titanio o circonio está alcanzando el peso de recubrimiento especificado por el proveedor: una cuba que se ha desviado sigue pareciendo y oliendo normal.
5. Variación de color entre lotes
Parece que: piezas que coinciden dentro de un lote pero no entre lotes ni entre cambios de color.
Causa: La variación del curado suele ser el culpable habitual, no el pigmento. Un curado excesivo altera muchos pigmentos, siendo los blancos y los colores brillantes los más visibles. Segunda causa: la proporción de recuperación que varía entre lotes. Tercera: polvo residual del color anterior en una cabina que no se limpió por completo.
Corregir: Bloquear la ventana de curado con perfiles de temperatura de la pieza registrados por el data-logger en lugar del punto de consigna del horno. Fijar la relación entre material virgen y recuperado y mantenerla fija. Para cambios de color frecuentes, una cabina de cambio rápido con un módulo de cartucho dedicado elimina por completo la ruta de contaminación cruzada.
6. Descolgamientos y chorreos
Parece que: una cortina o lágrima de película espesada en caras verticales y bordes inferiores.
Causa: Exceso de espesor de película, generalmente donde el operador se ha detenido demasiado o donde el recubrimiento se ha superpuesto; o un polvo cuya viscosidad de fusión es demasiado baja para el espesor aplicado.
Corregir: reducir la entrega y aumentar la distancia entre la pistola y la pieza. Cuando el trabajo lo permita, trasladar el retoque manual a un reciprocador para que el patrón de pasadas sea repetible en lugar de depender del operario.
7. Película delgada en recesos — el efecto de jaula de Faraday
Parece que: Las esquinas interiores, los canales y las secciones en caja salen finos o desnudos, mientras que las caras planas son correctas.
Causa: El campo electrostático sigue el camino más corto hacia el borde más cercano, por lo que el polvo cargado es atraído lejos de las cavidades en lugar de hacia ellas.
Corregir: reducir el voltaje a alrededor de 40–60 kV y aumentar el volumen de polvo, pulverizando primero las cavidades mientras la pieza está desnuda. Las pistolas de carga triboeléctrica son notablemente mejores en canales profundos porque no crean el mismo campo. Reposicionar las piezas en el colgador para que las cavidades queden frente a las pistolas de manera perpendicular.
8. Retroionización
Parece que: una superficie estrellada, picada o punteada en áreas con recubrimiento grueso, a veces confundida con piel de naranja.
Causa: Demasiada carga en una capa demasiado gruesa. La carga atrapada se descompone y hace estallar pequeños cráteres hacia afuera a través de la película.
Corregir: Baje el voltaje y reduzca la velocidad de suministro del polvo en lugar de acelerar la línea. Confirme que la pieza esté correctamente conectada a tierra: una resistencia superior a aproximadamente 1 MΩ a través del gancho es suficiente para causarlo. Limpie los ganchos de forma rutinaria; los ganchos recubiertos son la falla de conexión a tierra más común.
9. Semillas, motas e inclusiones
Parece que: puntos duros y arenosos en una película por lo demás suave.
Causa: contaminación en el circuito de recuperación, un cartucho de filtro roto, aglomerados de polvo por almacenamiento húmedo o simple polvo suspendido en el aire de un taller sin filtración.
Corregir: El polvo recuperado del tamiz como práctica estándar, no como remedio. Inspeccione los cartuchos según un calendario y reemplácelos por presión diferencial, no por apariencia. Mantenga la sala de recubrimiento con una ligera presión positiva con aire de reposición filtrado para que el polvo viaje hacia afuera en lugar de hacia adentro.
10. Variación de glosa
Parece que: El mismo color leyéndose con diferente brillo en una parte o entre partes.
Causa: Curado desigual en todo el horno, contaminación de una química de polvo anterior o lotes de polvo mezclados con diferentes niveles de brillo.
Corregir: Mapea el horno con varios termopares y corrige el equilibrio del flujo de aire antes de tocar la receta. Una diferencia de 20 °C entre la parte superior e inferior de un horno cargado es común y es suficiente para mover el brillo de forma visible.
11. Astillamiento y fragilidad
Parece que: La película se agrieta o se astilla al impactar, en las curvas o durante la manipulación y el transporte.
Causa: El exceso de curado vuelve quebradizos a la mayoría de los termoestables. Un espesor de película excesivo hace lo mismo. Un polvo elegido por su durabilidad para exteriores puede simplemente no tener la flexibilidad que la pieza necesita.
Corregir: Perfilar el curado y recortarlo a la ventana especificada. Si la pieza se conforma después del recubrimiento, el polvo debe seleccionarse para flexibilidad desde el principio — ningún ajuste de línea corregirá la química incorrecta.
12. Ampollamiento después del curado
Parece que: Burbujas elevadas que aparecen durante el curado o poco después, a veces solo tras días en humedad.
Causa: Humedad atrapada o residuo de sal soluble bajo la película. Por lo general, un enjuague final incompleto, agua que queda en las juntas y orificios ciegos, o un horno de secado demasiado corto para la masa de la pieza.
Corregir: Amplíe el secado y verifíquelo con un registro de temperatura de la pieza. Añada orificios de drenaje o reoriente la pieza en el colgador para que el agua no pueda acumularse en una cavidad. Verifique la calidad del agua de enjuague: el enjuague final con agua desionizada es la solución fiable cuando se sospecha de residuos de sal.
¿Qué estación causa qué defecto?
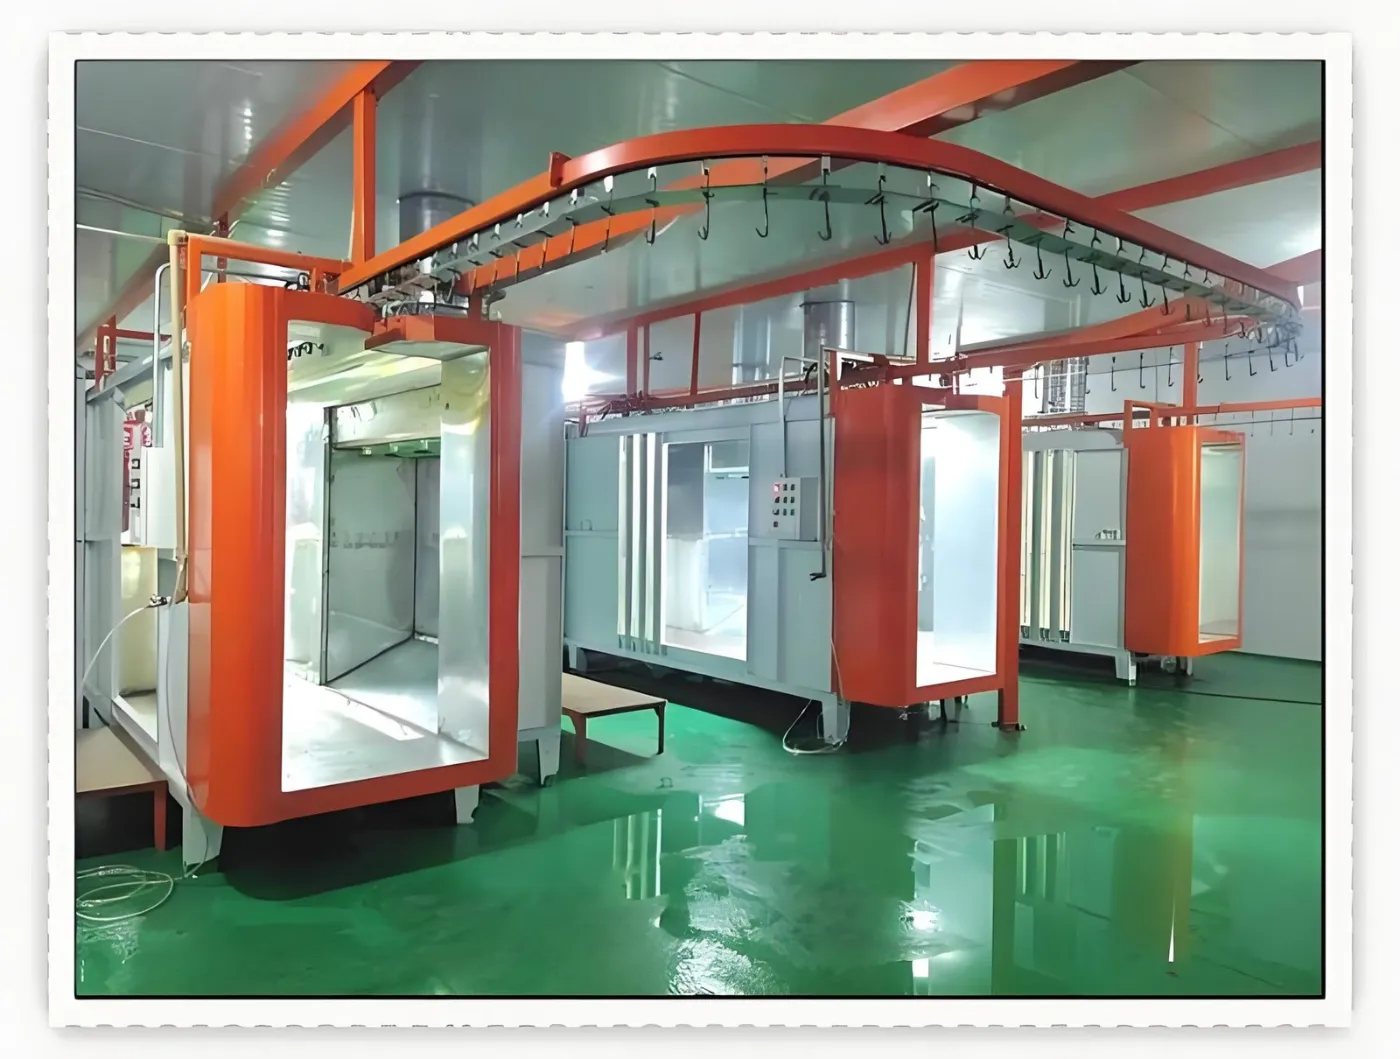
| Estación en la línea de tratamiento de superficies | Defectos que causa | Qué medir |
|---|---|---|
| Desengrase y pretratamiento | Mala adherencia, ampollas, ojos de pescado | Titulación de baño, conductividad del enjuague final |
| Horno de secado | Picaduras, ampollas | Temperatura y permanencia de la pieza, no la temperatura del aire |
| Aire comprimido | Ojos de pez, escupitajos, carga inestable | Punto de rocío y contenido de aceite en la pistola |
| Armas y cabina | Cáscara de naranja, retroionización, rehundidos finos, descuelgues | kV, µA, suministro de polvo, resistencia de puesta a tierra |
| Recuperación de polvo | Semillas, motas, deriva de color | Presión diferencial del cartucho, relación de recuperación |
| Horno de curado | Variación de color, variación de brillo, fragilidad, curado insuficiente | Perfil de temperatura multipunto de la pieza |
| Transportador y colgadores | Marcas de gancho, fallos de puesta a tierra, goteos de aceite | Limpieza de ganchos, puntos de lubricación de cadenas |
Las dos mediciones que previenen la mayoría de los defectos
Un perfil de temperatura de la pieza registrado por el registrador de datos. Una ejecución del registrador por familia de piezas, repetida cuando cambia el patrón de carga, elimina la deriva de color, la variación de brillo, la fragilidad y el curado insuficiente de la lista de causas posibles. Es el instrumento de mayor valor en una línea de polvo y el que con mayor frecuencia falta.
Punto de rocío del aire comprimido en la pistola. Los problemas de calidad del aire son baratos de solucionar y caros de diagnosticar desde el contenedor de rechazo. Un secador y un filtro coalescente dimensionados para el consumo real de la cabina eliminan permanentemente toda una clase de defectos.
Preguntas frecuentes
¿Cuál es el defecto más común del recubrimiento en polvo?
Piel de naranja, seguido de poros y ojos de pescado. La piel de naranja normalmente es acumulación de película combinada con una rampa de horno lenta. Los poros son desgasificación de un sustrato poroso o de una pieza que entró húmeda a la cabina. Los ojos de pescado son contaminación por aceite o silicona, transportada con mayor frecuencia por aire comprimido o lubricante de cadena que gotea.
¿Cómo puedo evitar los poros en las piezas galvanizadas y fundidas?
Precaliente las piezas por encima de la temperatura de curado durante 10–15 minutos para eliminar la humedad y los gases atrapados antes del recubrimiento, y utilice un polvo formulado para tolerar la desgasificación. Confirme que el horno de secado esté secando los agujeros ciegos y las juntas, no solo la superficie visible.
¿Por qué mis piezas salen delgadas en las esquinas y los canales?
Ese es el efecto de la jaula de Faraday: el campo electrostático corre hacia el borde más cercano en lugar de penetrar en la cavidad. Reduce el voltaje a aproximadamente 40–60 kV, aumenta el volumen de polvo y recubre primero las cavidades mientras la pieza aún está desnuda. Las pistolas triboeléctricas funcionan notablemente mejor en secciones profundas.
¿La variación de color es causada por el polvo o por la línea?
Normalmente es la línea. La variación del curado desplaza el pigmento, y el exceso de curado lo desplaza más en blancos y colores brillantes. La deriva de la proporción de recuperado y una limpieza incompleta de la cabina entre colores son las dos causas siguientes. Verifica el perfil de curado y la proporción de virgen a recuperado antes de devolver un lote al proveedor.
¿Qué causa la mala adherencia en el aluminio?
El pretratamiento, en la gran mayoría de los casos. Las químicas de fosfato de hierro y zinc desarrolladas para el acero no son adecuadas para el aluminio; la conversión de titanio o circonio sin cromo es el estándar para trabajos arquitectónicos. Verifique el peso del recubrimiento de conversión en lugar de asumir que el baño todavía está dentro de especificación.
¿Cómo distingo entre el curado excesivo y el curado insuficiente?
El curado insuficiente falla una prueba de frotamiento con disolvente y muestra una mala adherencia y resistencia química. El curado excesivo muestra un cambio de color, cambio de brillo y una película quebradiza que se descascara en las curvas. Ambos se diagnostican con la misma herramienta: un perfil de temperatura de la pieza a través del horno.
Dónde encaja MUSI Technology
MUSI Technology diseña y construye líneas completas de recubrimiento en polvo y tratamiento de superficies —pretratamiento, secado, cabina, recuperación, horno de curado y transportador como un solo sistema. La mayoría de los defectos persistentes son problemas de diseño de la línea más que problemas del operador: un horno de secado dimensionado para una masa de pieza incorrecta, un horno con un flujo de aire desequilibrado o una cabina sin una rutina práctica de cambio de color seguirán produciendo los mismos rechazos sin importar lo que haga el operador.
Si está diagnosticando un defecto en una línea existente, envíe la fotografía de la pieza, el sustrato, el espesor de película y el perfil del horno si lo tiene. Si está especificando una nueva línea, envíe el tamaño de la pieza de trabajo, el material, la producción objetivo y el tipo de recubrimiento, y los ingenieros de MUSI pueden preparar un flujo de proceso preliminar y una lista de equipos.
Proporcionado por Lin Cong, Director Técnico, MUSI Technology
Envíenos el tamaño de sus piezas, el rendimiento y el tipo de recubrimiento — nuestros ingenieros responden con un diseño y un presupuesto en un día hábil. Contacte a MUSI Technology o explore nuestra gama de equipos.
Guías técnicas relacionadas
- Pintura por pulverización robótica vs reciprocador: ROI
Un robot de pintura de seis ejes cuesta de 3 a 6 veces más que un reciprocador, pero eleva la eficiencia de transferencia al 70-90% y maneja modelos mixtos. - Línea de recubrimiento de piezas automotrices: especificaciones y capacidad de producción
Las líneas de recubrimiento automotriz deben mantener el espesor de película dentro de más o menos 10 micras, superar de 500 a 1,000 h de niebla salina y cumplir con los estándares de apariencia de los OEM. - Línea de recubrimiento en polvo: tipos, especificaciones y costo (2026)
Una línea de recubrimiento en polvo pretrata, recubre y cura piezas metálicas en un transportador. Guía completa de tipos de línea, especificaciones clave y rangos de precios 2026. - Línea de pretratamiento para recubrimiento en polvo: etapas y costo
Una línea de pretratamiento desengrasa, enjuaga y convierte químicamente la superficie metálica antes del recubrimiento. Configuraciones de tres, cinco y siete etapas, fosfatado versus. - Línea de recubrimiento para contenedores BESS: especificaciones y corrosión
Los contenedores de almacenamiento de energía en baterías necesitan protección contra la corrosión de C4 a C5-M: granallado hasta Sa2.5, imprimación rica en zinc y capa superior de poliéster resistente a la intemperie.