عیوب پوشش پودری: علل و راهحلها (2026)
پاسخ سریع: بیشتر عیوب پوشش پودری به یکی از چهار نقطه روی خط برمیگردد — شیمی پیشتصفیه، کیفیت هوای فشرده، تنظیمات تفنگ و غرفه، یا پنجره پخت. پوست پرتقالی، سوراخهای سوزنی و چشمماهی سه مورد شایعتر هستند. پوست پرتقالی معمولاً ضخامت فیلم بهعلاوه شیب پخت است؛ سوراخهای سوزنی تقریباً همیشه گاززدایی از بستر متخلخل یا حلال محبوس است؛ چشمماهی آلودگی روغن یا سیلیکون در بالادست غرفه است. قبل از تغییر پودر، نقطه شبنم هوا، پروفایل دمای قطعه در کوره و رسانایی آبکشی را بررسی کنید — به همین ترتیب.
چگونه یک عیب پوشش پودری را در ده دقیقه تریاژ کنیم
یک عیب شواهد است، نه یک راز. تقریباً هر خطا روی خط پودری امضایی بر جای میگذارد که به یک ایستگاه اشاره میکند. خط را از قطعه رد شده به عقب کار کنید و علت معمولاً در یک شیفت مشخص میشود.
سه بررسی به اکثریت تماسهایی که از تولید میگیریم پاسخ میدهد:
- نقطه شبنم هوای فشرده و انتقال روغن. منبع هوای مرطوب یا روغنی چشمماهی، تفتف کردن و بار ناهمگون تولید میکند. در تفنگ اندازهگیری کنید، نه در کمپرسور.
- دمای قطعه در کوره، نه دمای هوا. یک ترموکوپل روی سنگینترین بخش آویزان کنید. پنلی که به مدت 10 دقیقه به 180 درجه سانتیگراد میرسد و براکتی که به مدت 4 دقیقه به 160 درجه سانتیگراد میرسد یکسان پخت نمیشوند، حتی در همان کوره.
- رسانایی آبکشی نهایی. افزایش رسانایی در آخرین آبکشی به معنای انتقال شیمی به کوره خشککن است و این بعداً بهصورت تاول و از دست رفتن چسبندگی ظاهر میشود.
دوازده عیبی که واقعاً خواهید دید
مرجع سریع: دوازده نقص پوشش پودری در یک نگاه
| نقص پوشش | ظاهر آن چگونه است | محتملترین علت | اولین اقدام اصلاحی |
|---|---|---|---|
| پوست پرتقالی | بافت فرورفته منظم در سراسر نواحی صاف، مانند پوست پرتقال. | ضخامت فیلم برای ویژگیهای جریان پودر بیش از حد زیاد است؛ شیب افزایش دمای کوره بیش از حد کند است، بنابراین پودر قبل از تسطیح ژل میشود؛ توزیع اندازه ذرات بیش از حد درشت است؛ یا ولتاژ تفنگ پاشش به اندازهای بالا است که لایه اول را بیش از حد متراکم میکند. | بازگرداندن ضخامت فیلم به پنجره مشخصشده پودر (معمولاً ۶۰ تا ۸۰ میکرومتر برای یک پلیاستر استاندارد). |
| سوراخهای ریز | سوراخهای ریز در سراسر فیلم، اغلب بهصورت خوشهای، معمولاً روی قطعات ریختگی و جوشها بدتر است. | گاززدایی. هوا یا رطوبت از بستری متخلخل — قطعات ریختگی روی با قالبگیری دقیق، فولاد گالوانیزه، قطعات زینترشده — هنگام ژلشدن فیلم خارج میشود و آن را سوراخ میکند. | قطعات را پیش از پوششدهی پیشگرم کنید تا رطوبت خارج شود، معمولاً ۱۰ تا ۱۵ دقیقه بالاتر از دمای پخت. |
| چشمماهی و حفرهها | فرورفتگیهای کوچک گرد با لبه برجسته، گاهی بستر در مرکز قابل مشاهده است. | آلودگی با کشش سطحی کمتر از پودر — روغن، سیلیکون، یا عامل جداکننده. | سیلیکون را پیدا کنید و آن را از کل ساختمان حذف کنید، نه فقط از قطعه. |
| چسبندگی ضعیف | پوشش در آزمون شبکهای یا خمش بلند میشود؛ ورقهورقه شدن در سوراخهای دریلشده و لبههای برشخورده. | نه بار از ده بار این مربوط به پیشتیمار است، نه پودر. | حمامها را تیتر کنید بهجای اعتماد به برنامه. |
| تغییر رنگ بین دستهها | قطعاتی که درون یک بچ یکساناند اما بین بچها یا در تغییر رنگ یکسان نیستند. | تغییر پخت معمولاً مقصر است، نه پیگمنت. | پنجره پخت را با پروفایلهای دمای قطعه ثبتشده با داده قفل کنید، نه با نقطه تنظیم کوره. |
| آویزانشدگی و ریزش | پرده یا قطره اشکی از فیلم ضخیمشده روی سطوح عمودی و لبههای پایینی. | ضخامت بیش از حد فیلم، معمولاً در جایی که اپراتور توقف کرده یا پوشش مجدد همپوشانی داشته است؛ یا پودری که ویسکوزیته مذاب آن برای ضخامت اعمالشده بسیار پایین است. | تحویل را کاهش دهید و فاصله تفنگ پاشش تا قطعه را افزایش دهید. |
| فیلم نازک در فرورفتگیها — اثر قفس فارادی | گوشههای داخلی، کانالها و مقاطع جعبهای نازک یا بدون پوشش بیرون میآیند در حالی که سطوح صاف درست هستند. | میدان الکترواستاتیک کوتاهترین مسیر را به نزدیکترین لبه دنبال میکند، بنابراین پودر باردار از فرورفتگیها دور کشیده میشود نه به داخل آنها. | ولتاژ را به حدود ۴۰–۶۰ کیلوولت کاهش دهید و حجم پودر را افزایش دهید، ابتدا فرورفتگیها را زمانی که قطعه بدون پوشش است پاشش کنید. |
| یونیزاسیون معکوس | سطحی ستارهای، حفرهدار یا سوراخسوزنی در نواحی با پوشش سنگین، که گاهی با پوست پرتقالی اشتباه گرفته میشود. | بار بیش از حد وارد لایهای بیش از حد ضخیم. | ولتاژ را کاهش دهید و تحویل پودر را کند کنید، نه اینکه سرعت خط را افزایش دهید. |
| دانهها، لکهها و آخالها | نقاط سخت و زبر در فیلمی که در غیر این صورت صاف است. | آلودگی در مدار بازیابی، کارتریج فیلتر پارهشده، کلوخههای پودر ناشی از نگهداری در محیط مرطوب، یا گرد و غبار معلق ساده از کارگاهی بدون فیلتر. | الک کردن پودر بازیافتی بهعنوان رویه استاندارد، نه بهعنوان راهحل. |
| تغییر براقیت | همان رنگ با درخشش متفاوت در یک قطعه یا بین قطعات. | پخت ناهموار در سراسر کوره، آلودگی از شیمی پودر قبلی، یا دستههای پودر مخلوط با سطوح درخشش متفاوت. | کوره را با چند ترموکوپل نقشهبرداری کنید و تعادل جریان هوا را پیش از دست زدن به دستور پخت اصلاح کنید. |
| ترکخوردگی و شکنندگی | فیلم در اثر ضربه، در خمها، یا در حین جابهجایی و حملونقل ترک میخورد یا میپرد. | پخت بیشازحد بیشتر ترموستها را ترد میکند. | پخت را پروفایلگیری کنید و آن را به پنجره مشخصشده کاهش دهید. |
| تاولزدگی پس از پخت | حبابهای برجستهای که در حین پخت یا کمی پس از آن ظاهر میشوند، گاهی فقط پس از چند روز در رطوبت. | رطوبت محبوسشده یا باقیمانده نمک محلول زیر فیلم. | خشکشدن را طولانیتر کنید و آن را با یک گزارش دمای قطعه بررسی کنید. |
1. پوست پرتقالی
شبیه این است: بافت فرورفته منظم در سراسر نواحی صاف، مانند پوست پرتقال.
علت: ضخامت فیلم برای ویژگیهای جریان پودر بیش از حد زیاد است؛ شیب افزایش دمای کوره بیش از حد کند است، بنابراین پودر پیش از تسطیح ژل میزند؛ توزیع اندازه ذرات بیش از حد درشت است؛ یا ولتاژ تفنگ به اندازهای بالا است که لایه اول را بیش از حد فشرده میکند.
راهحل: ضخامت فیلم را به محدوده مشخصشده پودر بازگردانید (معمولاً ۶۰–۸۰ میکرومتر برای یک پلیاستر استاندارد). شیب اولیه کوره را افزایش دهید تا فیلم سریعتر به دمای جریان برسد. اگر بافت در ضخامت فیلم صحیح همچنان باقی ماند، خود بچ پودر درشت است — اندازه ذرات را با دادههای تأمینکننده بررسی کنید پیش از آنکه خط را بیشتر تنظیم کنید.
۲. سوراخهای ریز
شبیه این است: سوراخهای بسیار کوچک که مستقیماً از فیلم عبور میکنند، اغلب بهصورت خوشهای، معمولاً در قطعات ریختگی و جوشها بدتر هستند.
علت: گاززدایی. هوا یا رطوبت از یک بستر متخلخل — قطعات ریختگی دایکاست روی، فولاد گالوانیزه، قطعات زینترشده — هنگام ژل زدن فیلم خارج میشود و از آن عبور میکند. قطعات مرطوبی که وارد غرفه میشوند همین کار را میکنند.
راهحل: قطعات را پیش از پوششدهی پیشپخت کنید تا رطوبت خارج شود، معمولاً ۱۰–۱۵ دقیقه بالاتر از دمای پخت. برای کارهای گالوانیزه و ریختگی، از پودری استفاده کنید که تحمل گاززدایی دارد و برای باز ماندن طولانیتر طراحی شده است. تأیید کنید که کوره خشککن واقعاً خشک میکند: قطعهای که از خشککن گرم اما در یک سوراخ کور مرطوب خارج شود، هر بار سوراخ ریز خواهد داشت.
۳. چشمماهی و حفرهها
شبیه این است: فرورفتگیهای کوچک گرد با لبه برجسته، گاهی بستر در مرکز قابل مشاهده است.
علت: آلودگی با کشش سطحی کمتر از پودر — روغن، سیلیکون، یا عامل جداکننده. سیلیکون بدترین مقصر است زیرا مقدار ناچیزی از آن کافی است. منابع رایج عبارتند از هوای فشرده، روانکننده زنجیر نقاله که روی قطعات میچکد، کرم دست، و اسپریهای آئروسل که در هر جایی نزدیک غرفه استفاده میشوند.
راهحل: سیلیکون را پیدا کنید و آن را از کل ساختمان حذف کنید، نه فقط از قطعه. فیلترهای ادغامکننده (coalescing) را روی خط هوا اضافه کنید یا سرویس نمایید. زیر زنجیر بالای مناطق پوشش و خنککننده، سینیهای چکهگیر نصب کنید. زمانی که سیلیکون وارد یک غرفه و سیستم بازیابی شد، انتظار داشته باشید که کل مدار را تخلیه و تمیز کنید.
۴. چسبندگی ضعیف
شبیه این است: در آزمون کراسهچ یا خمش، پوشش بلند میشود؛ در سوراخهای سوراخشده و لبههای بریده، پوستهپوسته میشود.
علت: نه بار از ده بار، این مشکل پیشتصفیه است، نه پودر. چربیزدایی ناکافی، حمام تبدیل مستهلک، آبکشی که به منبع آلودگی تبدیل شده، یا دمای خشککن آنقدر بالا که لایه تبدیل را آبگیری کند.
راهحل: حمامها را تیتر کنید، نه اینکه به برنامه اعتماد کنید. رسانایی آبکشی نهایی و کیفیت آب آبکشی آزاد را بررسی کنید. روی آلومینیوم، تأیید کنید که تبدیل تیتانیوم یا زیرکونیوم بدون کروم، وزن پوشش مورد نظر تأمینکننده را ایجاد میکند — حمامی که منحرف شده باشد، هنوز ظاهر و بوی طبیعی دارد.
۵. تغییر رنگ بین دستهها
شبیه این است: قطعاتی که درون یک دسته مطابقت دارند اما بین دستهها یا در تغییر رنگ مطابقت ندارند.
علت: تغییر پخت معمولاً مقصر است، نه پیگمنت. پخت بیشازحد بسیاری از پیگمنتها را تغییر میدهد، سفیدها و رنگهای روشن را بیشترین حد نمایان. علت دوم: نسبت بازیابی که بین دستهها منحرف میشود. سوم: پودر باقیمانده از رنگ قبلی در غرفهای که کاملاً تمیز نشده است.
راهحل: پنجره پخت را با پروفایلهای دمای قطعه ثبتشده با داده قفل کنید، نه با نقطه تنظیم کوره. نسبت پودر تازه به بازیابی را تثبیت کنید و ثابت نگه دارید. برای تغییر رنگ مکرر، یک غرفه تغییر سریع با ماژول کارتریج اختصاصی، مسیر آلودگی متقابل را کاملاً حذف میکند.
۶. آویزانشدگی و ریزش
شبیه این است: پرده یا قطره اشکی از فیلم ضخیمشده روی سطوح عمودی و لبههای پایین.
علت: ضخامت بیشازحد فیلم، معمولاً جایی که اپراتور درنگ کرده یا جایی که پوشش مجدد همپوشانی داشته؛ یا پودری که ویسکوزیته مذاب آن برای ضخامت اعمالشده خیلی پایین است.
راهحل: تحویل را کاهش دهید و فاصله تفنگ تا قطعه را افزایش دهید. جایی که کار اجازه میدهد، لمس دستی را به یک رسیپروکاتور منتقل کنید تا الگوی عبور تکرارپذیر باشد نه وابسته به اپراتور.
۷. فیلم نازک در فرورفتگیها — اثر قفس فارادی
شبیه این است: گوشههای داخلی، کانالها و مقاطع جعبهای نازک یا لخت بیرون میآیند در حالی که سطوح صاف درست هستند.
علت: میدان الکترواستاتیک کوتاهترین مسیر را به نزدیکترین لبه دنبال میکند، بنابراین پودر باردار از فرورفتگیها دور کشیده میشود نه به داخل آنها.
راهحل: ولتاژ را به حدود ۴۰–۶۰ کیلوولت کاهش دهید و حجم پودر را افزایش دهید، فرورفتگیها را ابتدا زمانی که قطعه لخت است اسپری کنید. تفنگهای تریبوشارژ در کانالهای عمیق بهطور قابلتوجهی بهتر هستند چون همان میدان را ایجاد نمیکنند. قطعات را روی آویز جابهجا کنید تا فرورفتگیها مستقیماً رو به تفنگها قرار بگیرند.
۸. یونیزاسیون معکوس
شبیه این است: سطحی ستارهای، حفرهدار یا سوراخسوزنی در نواحی با پوشش سنگین، که گاهی با پوست پرتقال اشتباه گرفته میشود.
علت: بار بیشازحد در لایهای خیلی ضخیم. بار بهدامافتاده تجزیه میشود و دهانههای کوچک را از طریق فیلم به بیرون میترکاند.
راهحل: ولتاژ را کاهش دهید و تحویل پودر را کند کنید، نه اینکه خط را سریعتر کنید. تأیید کنید که قطعه بهدرستی ارت شده است — مقاومتی بالای حدود ۱ مگااهم از طریق آویز برای ایجاد آن کافی است. قلابها را بهطور روتین تمیز کنید؛ قلابهای پوششدار، تنها شایعترین خرابی ارت هستند.
۹. دانهها، لکهها و آخالها
شبیه این است: نقاط سخت و زبر در فیلمی که در غیر این صورت صاف است.
علت: آلودگی در مدار بازیابی، کارتریج فیلتر پاره، آگلومرههای پودر از نگهداری مرطوب، یا گرد و غبار ساده هوا از کارگاهی بدون فیلتر.
راهحل: پودر بازیابی را بهعنوان رویه استاندارد الک کنید، نه بهعنوان درمان. کارتریجها را طبق برنامه بازرسی کنید و بر اساس فشار تفاضلی تعویض کنید، نه بر اساس ظاهر. اتاق پوشش را در فشار مثبت جزئی با هوای جبرانی فیلترشده نگه دارید تا گرد و غبار به بیرون برود نه به داخل.
۱۰. تغییر براقیت
شبیه این است: همان رنگ که براقیت متفاوتی را در یک قطعه یا بین قطعات نشان میدهد.
علت: پخت ناهموار در کوره، آلودگی از شیمی پودر قبلی، یا دستههای پودر مخلوط با سطوح براقیت متفاوت.
راهحل: کوره را با چند ترموکوپل نقشهبرداری کنید و تعادل جریان هوا را قبل از دست زدن به دستور اصلاح کنید. اختلاف ۲۰ درجه سانتیگراد بین بالای و پایین یک کوره بارگذاریشده رایج است و برای تغییر قابلمشاهده براقیت کافی است.
۱۱. ترکخوردگی و شکنندگی
شبیه این است: فیلم در اثر ضربه، در خمشها، یا در حین جابهجایی و حملونقل ترک میخورد یا میپرد.
علت: پخت بیشازحد بیشتر ترموستها را شکننده میکند. ضخامت بیشازحد فیلم هم همین کار را میکند. پودری که برای دوام بیرونی انتخاب شده ممکن است بهسادگی انعطافپذیری مورد نیاز قطعه را نداشته باشد.
راهحل: پخت را پروفایل کنید و آن را به پنجره مشخصشده کاهش دهید. اگر قطعه پس از پوشش شکل میگیرد، پودر باید از ابتدا برای انعطافپذیری انتخاب شود — هیچ تنظیم خطی شیمی اشتباه را درست نمیکند.
۱۲. تاولزدگی پس از پخت
شبیه این است: حبابهای برجسته که در حین پخت یا کمی پس از آن ظاهر میشوند، گاهی فقط پس از روزها در رطوبت.
علت: رطوبت بهدامافتاده یا باقیمانده نمک محلول زیر فیلم. معمولاً آبکشی نهایی ناقص، آب باقیمانده در درزها و سوراخهای کور، یا کوره خشککنی که برای جرم قطعه خیلی کوتاه است.
راهحل: خشککنی را طولانیتر کنید و آن را با گزارش دمای قطعه بررسی کنید. سوراخهای تخلیه اضافه کنید یا قطعه را روی آویز دوباره جهتدهی کنید تا آب نتواند در جیبی بماند. کیفیت آب آبکشی را تأیید کنید — آبکشی نهایی دیونیزه پاسخ قابلاعتماد است جایی که باقیمانده نمک مشکوک است.
کدام ایستگاه کدام عیب را ایجاد میکند
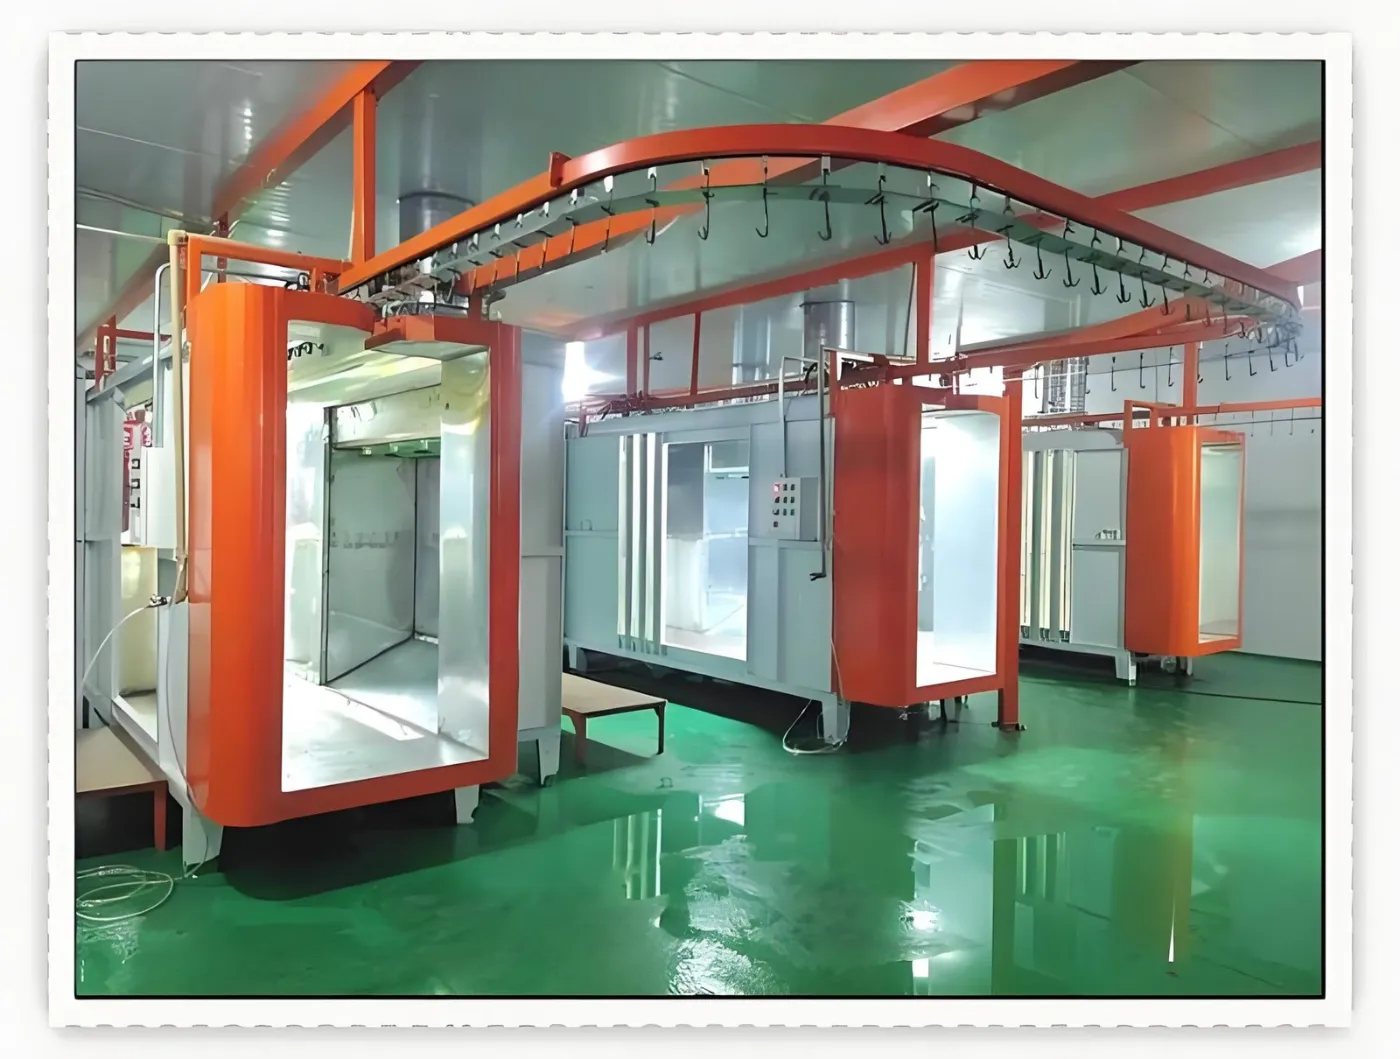
| ایستگاه روی خط تصفیه سطح | عیوبی که ایجاد میکند | چه چیزی را اندازهگیری کنیم |
|---|---|---|
| چربیزدایی و پیشتصفیه | چسبندگی ضعیف، تاولزدگی، چشمماهی | تیتراسیون حمام، رسانایی آبکشی نهایی |
| کوره خشککن | سوراخهای ریز، تاولزدگی | دمای قطعه و زمان توقف، نه دمای هوا |
| هوای فشرده | چشمماهی، تفتف کردن، بار ناپایدار | نقطه شبنم و محتوای روغن در تفنگ |
| تفنگها و غرفه | پوست پرتقال، یونیزاسیون معکوس، فرورفتگیهای نازک، آویختگی | kV، µA، پاشش پودر، مقاومت اتصال به زمین |
| بازیابی پودر | دانهها، لکهها، انحراف رنگ | فشار تفاضلی کارتریج، نسبت بازیافت |
| کوره پخت | تغییر رنگ، تغییر براقیت، شکنندگی، پخت ناقص | پروفیل دمای قطعه در چند نقطه |
| نوار نقاله و آویزها | ردیف قلاب، خطاهای اتصال به زمین، چکههای روغن | تمیزی قلاب، نقاط روانکاری زنجیر |
دو اندازهگیری که از بیشتر عیوب جلوگیری میکنند
پروفیل دمای قطعه با ثبت داده. یک بار اجرای ثبتکننده داده برای هر خانواده قطعه، که با تغییر الگوی بار تکرار میشود، تغییر رنگ، تغییر براقیت، شکنندگی و پخت ناقص را از فهرست علل ممکن حذف میکند. این باارزشترین ابزار در خط پودر است و همان چیزی که بیشتر اوقات وجود ندارد.
نقطه شبنم هوای فشرده در تفنگ. مشکلات کیفیت هوا رفعشان ارزان است و تشخیصشان از سبد ضایعات گران. یک خشککن و فیلتر آمیزشی که برای مصرف واقعی غرفه اندازهسازی شده باشد، یک کلاس کامل از عیوب را برای همیشه حذف میکند.
پرسشهای متداول
شایعترین عیب پوشش پودری چیست؟
پوست پرتقالی، و پس از آن سوراخهای سوزنی و چشمماهی. پوست پرتقالی معمولاً ترکیب ضخامت فیلم با شیب کند کوره است. سوراخهای سوزنی ناشی از گاززدایی از یک بستر متخلخل یا قطعهای است که مرطوب وارد غرفه شده. چشمماهی آلودگی روغن یا سیلیکون است که بیشتر اوقات توسط هوای فشرده یا چکیدن روانکننده زنجیر وارد میشود.
چگونه سوراخهای سوزنی روی قطعات گالوانیزه و ریختگی را متوقف کنم؟
قطعات را بالای دمای پخت به مدت 10–15 دقیقه پیشپخت کنید تا رطوبت و گاز محبوس قبل از پوشش خارج شود و از پودری استفاده کنید که برای تحمل گاززدایی فرموله شده است. تأیید کنید که کوره خشککن سوراخهای کور و درزها را خشک میکند، نه فقط سطح قابل مشاهده را.
چرا قطعات من در گوشهها و کانالها نازک بیرون میآیند؟
این اثر قفس فارادی است: میدان الکترواستاتیک به نزدیکترین لبه میرود نه به داخل فرورفتگی. ولتاژ را به حدود 40–60 کیلوولت کاهش دهید، حجم پودر را افزایش دهید و ابتدا فرورفتگیها را وقتی قطعه هنوز لخت است پوشش دهید. تفنگهای تریبو در بخشهای عمیق بهطور محسوسی بهتر عمل میکنند.
آیا تغییر رنگ ناشی از پودر است یا خط؟
معمولاً خط. تغییر پخت رنگدانه را جابهجا میکند و پخت بیشازحد آن را در سفیدها و رنگهای روشن بیشتر جابهجا میکند. انحراف نسبت بازیابی و تمیزکاری ناقص غرفه بین رنگها دو علت بعدی هستند. قبل از بازگرداندن یک دسته به تأمینکننده، پروفایل پخت و نسبت پودر تازه به بازیابی را بررسی کنید.
علت چسبندگی ضعیف روی آلومینیوم چیست؟
پیشتصفیه، در اکثریت قاطع موارد. شیمی فسفات آهن و روی که برای فولاد توسعه یافته برای آلومینیوم مناسب نیست؛ تبدیل تیتانیوم یا زیرکونیوم بدون کروم استاندارد برای کارهای معماری است. وزن پوشش تبدیل را تأیید کنید نه اینکه فرض کنید حمام هنوز در مشخصات است.
چگونه پخت بیشازحد را از پخت ناکافی تشخیص دهم؟
پخت ناکافی در آزمون مالش حلال شکست میخورد و چسبندگی و مقاومت شیمیایی ضعیف نشان میدهد. پخت بیشازحد تغییر رنگ، تغییر براقیت و فیلم شکنندهای نشان میدهد که در خمشها ترک میخورد. هر دو با یک ابزار تشخیص داده میشوند: پروفایل دمای قطعه در طول کوره.
جایگاه MUSI Technology
MUSI Technology خطوط کامل پوشش پودری و عملیات سطحی را طراحی و میسازد — پیشتصفیه، خشککن، غرفه، بازیافت، کوره پخت و نوار نقاله بهصورت یک سیستم واحد. بیشتر عیوب پایدار مشکلات طراحی خط هستند نه مشکلات اپراتور: کوره خشککنی که برای جرم قطعه اشتباه اندازهسازی شده، کورهای با جریان هوای نامتعادل، یا غرفهای بدون رویه عملی تعویض رنگ، همان ضایعات را تولید میکند، هر کاری که اپراتور انجام دهد.
اگر در حال عیبیابی یک عیب در خط موجود هستید، عکس قطعه، زیرلایه، ضخامت فیلم و پروفیل کوره (اگر دارید) را ارسال کنید. اگر در حال مشخصکردن یک خط جدید هستید، اندازه قطعه کار، مواد، خروجی هدف و نوع پوشش را ارسال کنید، و مهندسان MUSI میتوانند یک جریان فرآیند مقدماتی و فهرست تجهیزات تهیه کنند.
ارائهشده توسط لین کونگ، مدیر فنی، MUSI Technology
اندازه قطعه، ظرفیت تولید و نوع پوشش خود را برای ما ارسال کنید — مهندسان ما ظرف یک روز کاری با چیدمان و بودجه پاسخ میدهند. تماس با MUSI Technology یا مرور کنید محدوده تجهیزات ما.
راهنماهای فنی مرتبط
- رنگآمیزی رباتیک در مقابل رفتوبرگشتی: بازگشت سرمایه
یک ربات رنگآمیزی ششمحوره ۳ تا ۶ برابر یک رسیپروکاتور هزینه دارد، اما بازده انتقال را به ۷۰ تا ۹۰ درصد میرساند و مدلهای مختلط را مدیریت میکند. - خط پوششدهی قطعات خودرو: مشخصات & ظرفیت تولید
خطوط پوششدهی خودرو باید ضخامت لایه را در محدوده مثبت یا منفی ۱۰ میکرون نگه دارند، ۵۰۰ تا ۱۰۰۰ ساعت آزمون پاشش نمک را پاس کنند و استانداردهای ظاهری OEM را برآورده سازند. - خط پوشش پودری: انواع، مشخصات و هزینه (۲۰۲۶)
یک خط پوشش پودری، قطعات فلزی را روی یک نوار نقاله پیشتصفیه، پوششدهی و پخت میکند. راهنمای کامل انواع خط، مشخصات کلیدی و محدوده قیمت ۲۰۲۶. - خط پیشپرداخت پوشش پودری: مراحل و هزینه
یک خط پیشتصفیه سطح فلز را قبل از پوششدهی چربیزدایی، آبکشی و بهصورت شیمیایی تبدیل میکند. چیدمانهای سه، پنج و هفتمرحلهای، فسفات در مقابل. - خط پوشش کانتینر BESS: مشخصات و خوردگی
کانتینرهای ذخیرهسازی انرژی باتری به حفاظت در برابر خوردگی C4 تا C5-M نیاز دارند: سندبلاست تا Sa2.5، آستر غنی از روی و پوشش نهایی پلیاستر مقاوم در برابر آبوهوا.