Дефекты порошкового покрытия: причины и решения (2026)
Краткий ответ: Большинство дефектов порошкового покрытия сводятся к одному из четырёх мест на линии — химия предварительной обработки, качество сжатого воздуха, настройки пистолета и камеры или окно отверждения. Апельсиновая корка, точечные поры и глазки — три наиболее распространённых. Апельсиновая корка — это обычно толщина плёнки плюс профиль отверждения; точечные поры почти всегда являются результатом газовыделения из пористого субстрата или захваченного растворителя; глазки — это загрязнение маслом или силиконом выше по потоку от камеры. Прежде чем менять порошок, проверьте точку росы воздуха, температурный профиль детали в печи и проводимость ополаскивания — именно в таком порядке.
Как за десять минут провести первичную оценку дефекта порошкового покрытия
Дефект — это улика, а не загадка. Почти каждая неисправность на линии порошковой окраски оставляет след, указывающий на одну станцию. Пройдите линию в обратном направлении от бракованной детали, и причина обычно выявляется за одну смену.
Три проверки отвечают на большинство звонков, которые мы получаем с производства:
- Точка росы сжатого воздуха и унос масла. Влажный или замасленный воздух приводит к появлению кратеров, разбрызгиванию и нестабильному заряду. Измеряйте на пистолете, а не на компрессоре.
- Температура детали в печи, а не температура воздуха. Термопару следует закрепить на самом массивном участке. Панель, нагревающаяся до 180 °C в течение 10 минут, и кронштейн, нагревающийся до 160 °C в течение 4 минут, не будут отверждаться одинаково, даже в одной и той же печи.
- Конечная проводимость промывки. Рост электропроводности в последней промывке означает перенос химикатов в печь сушки, что впоследствии проявляется в виде пузырей и потери адгезии.
Двенадцать дефектов, которые вы действительно увидите
Краткий справочник: двенадцать дефектов порошкового покрытия с первого взгляда
| Дефект покрытия | Как это выглядит | Наиболее вероятная причина | Первое корректирующее действие |
|---|---|---|---|
| Апельсиновая корка | Регулярная ямчатая текстура на плоских участках, похожая на кожуру апельсина. | Слишком большая толщина покрытия для характеристик растекания порошка; слишком медленный подъём температуры в печи, из-за чего порошок желатинизируется до растекания; слишком грубое распределение частиц по размеру; или слишком высокое напряжение распылительного пистолета, достаточное для переуплотнения первого слоя. | Верните толщину плёнки в заданный диапазон порошка (обычно 60–80 мкм для стандартного полиэстера). |
| Пинхолы | Крошечные сквозные отверстия в плёнке, часто группами, обычно сильнее выражены на отливках и сварных швах. | Газовыделение. Воздух или влага выходят из пористого субстрата — цинковых литых деталей, оцинкованной стали, спечённых деталей — когда плёнка желатинизируется, и пробивают её. | Предварительно прогрейте детали, чтобы удалить влагу перед нанесением покрытия, обычно 10–15 минут выше температуры отверждения. |
| Рыбьи глаза и кратеры | Небольшие круглые углубления с приподнятым краем, в центре иногда виден субстрат. | Загрязнение с более низким поверхностным натяжением, чем у порошка — масло, силикон или разделительный агент. | Найдите силикон и удалите его из здания, а не только с детали. |
| Плохая адгезия | Отслаивание покрытия при испытании решётчатым надрезом или на изгиб; чешуйки у просверленных отверстий и обрезанных кромок. | В девяти случаях из десяти это подготовка поверхности, а не порошок. | Титруйте ванны, а не полагайтесь на график. |
| Различие в цвете между партиями | Детали, которые совпадают внутри партии, но не совпадают между партиями или при смене цвета. | Обычно виновата вариация отверждения, а не пигмент. | Зафиксируйте окно отверждения с помощью регистрируемых профилей температуры детали, а не уставки печи. |
| Провисание и потёки | Занавес или капля утолщённой плёнки на вертикальных поверхностях и нижних кромках. | Чрезмерная толщина плёнки, обычно там, где оператор задержался или где произошло перекрытие при повторном нанесении; либо порошок с слишком низкой вязкостью расплава для нанесённой толщины. | Уменьшите подачу и увеличьте расстояние от распылителя до детали. |
| Тонкая плёнка в углублениях — эффект клетки Фарадея | Внутренние углы, каналы и коробчатые профили получаются тонкими или непокрытыми, тогда как плоские поверхности покрыты правильно. | Электростатическое поле идёт по кратчайшему пути к ближайшей кромке, поэтому заряженный порошок оттягивается от углублений, а не в них. | Снизьте напряжение примерно до 40–60 кВ и увеличьте объём порошка, распыляя сначала углубления, пока деталь не покрыта. |
| Обратная ионизация | Звёздчатая, точечная или усеянная мелкими проколами поверхность на участках с толстым покрытием, иногда её принимают за апельсиновую корку. | Слишком большой заряд в слишком толстый слой. | Снизьте напряжение и замедлите подачу порошка, а не ускоряйте линию. |
| Семена, соринки и включения | Твёрдые зернистые точки на в остальном гладкой плёнке. | Загрязнение в контуре рекуперации, разорванный фильтрующий картридж, агломераты порошка из-за влажного хранения или обычная воздушная пыль из мастерской без фильтрации. | Просеивайте возвратный порошок как стандартную практику, а не как средство исправления. |
| Вариация глянца | Один и тот же цвет читается с разным глянцем на одной детали или между деталями. | Неравномерное отверждение по печи, загрязнение от предыдущей химии порошка или смешанные партии порошка с разными уровнями глянца. | Составьте карту печи с несколькими термопарами и скорректируйте баланс воздушного потока, прежде чем трогать рецепт. |
| Скалывание и хрупкость | Пленка трескается или скалывается при ударе, на изгибах или во время обработки и транспортировки. | Перевулканизация охрупчивает большинство реактопластов. | Профилируйте отверждение и сократите его до заданного окна. |
| Образование пузырей после отверждения | Всплывающие пузыри, появляющиеся во время отверждения или вскоре после него, иногда только через несколько дней во влажной среде. | Захваченная влага или остатки растворимых солей под пленкой. | Увеличьте время сушки и проверьте его с помощью журнала температуры детали. |
1. Апельсиновая корка
Похоже на: регулярная ямчатая текстура на плоских участках, как кожура апельсина.
Причина: Толщина плёнки слишком велика для характеристик текучести порошка; слишком медленный подъём температуры в печи, из-за чего порошок желатинизируется до того, как распределится; слишком грубое распределение частиц по размеру; или напряжение на распылителе достаточно высокое, чтобы переуплотнить первый слой.
Исправить: Верните толщину плёнки в заданный диапазон порошка (обычно 60–80 µm для стандартного полиэстера). Увеличьте начальную скорость нагрева печи, чтобы плёнка быстрее достигала температуры текучести. Если текстура сохраняется при правильной толщине плёнки, значит, сама партия порошка крупная — проверьте размер частиц по данным поставщика, прежде чем дальше регулировать линию.
2. Пинхолы
Похоже на: Сквозные мелкие поры в плёнке, часто группами, обычно сильнее выражены на отливках и сварных швах.
Причина: Газовыделение. Воздух или влага выходят из пористого субстрата — цинковых литых деталей, оцинкованной стали, спечённых деталей — по мере гелеобразования плёнки и пробивают её. Влажные детали, попадающие в камеру, ведут себя так же.
Исправить: Предварительный прогрев деталей для удаления влаги перед нанесением покрытия, обычно 10–15 минут при температуре выше температуры отверждения. Для оцинкованных и литых изделий используйте порошок, устойчивый к газовыделению и рассчитанный на более длительное сохранение текучести. Убедитесь, что печь сушки действительно сушит: деталь, которая выходит из сушки тёплой, но с влагой в глухом отверстии, всегда даст точечную пористость.
3. Рыбьи глаза и кратеры
Похоже на: небольшие круглые углубления с приподнятым краем, в центре иногда виден субстрат.
Причина: загрязнение с более низким поверхностным натяжением, чем у порошка, — масло, силикон или разделительный агент. Силликон — худший из них, потому что достаточно и следа. Обычные источники — сжатый воздух, капающая на детали смазка для цепей конвейера, крем для рук и аэрозольные распылители, используемые где-либо рядом с камерой.
Исправить: Найдите силикон и удалите его из здания, а не только из детали. Добавьте или обслуживайте коалесцирующие фильтры на воздушной линии. Установите поддоны для капель под цепью над зонами нанесения покрытия и охлаждения. Как только силикон попадает в камеру и систему рекуперации, ожидайте, что придётся разобрать и очистить весь контур.
4. Плохая адгезия
Похоже на: Отслаивание покрытия при испытании решётчатым надрезом или на изгиб; отслаивание чешуйками у просверленных отверстий и обрезанных кромок.
Причина: В девяти случаях из десяти это плохая подготовка поверхности, а не порошок. Недостаточное обезжиривание, истощённая ванна конверсионного покрытия, промывка, ставшая источником загрязнения, или температура сушки, достаточная для обезвоживания конверсионного слоя.
Исправить: Титруйте ванны, а не полагайтесь на график. Проверяйте электропроводность финального ополаскивания и качество воды свободного ополаскивания. На алюминии убедитесь, что бесхромовая титановая или циркониевая конверсия набирает вес покрытия, указанный поставщиком, — ванна, которая сбилась с параметров, всё ещё выглядит и пахнет нормально.
5. Различие в цвете между партиями
Похоже на: детали, совпадающие внутри партии, но не между партиями или при смене цвета.
Причина: Обычно виновата не пигментация, а отклонения в отверждении. Переотверждение изменяет многие пигменты, наиболее заметно — белые и яркие цвета. Вторая причина: колебания соотношения регенерата между партиями. Третья: остатки порошка от предыдущего цвета в камере, которая не была полностью очищена.
Исправить: Блокируйте окно отверждения по профилям температуры детали, регистрируемым в журнале данных, а не по уставке печи. Зафиксируйте соотношение первичного и возвратного материала и поддерживайте его неизменным. При частой смене цвета быстросменная камера с выделенным картриджным модулем полностью устраняет путь перекрёстного загрязнения.
6. Провисание и потёки
Похоже на: занавес или капля утолщённой плёнки на вертикальных поверхностях и нижних краях.
Причина: Чрезмерная толщина плёнки, обычно там, где оператор задержался или где произошло перекрытие при повторном нанесении; либо порошок, вязкость расплава которого слишком низка для нанесённой толщины.
Исправить: сократите подачу и увеличьте расстояние от распылителя до детали. Там, где это позволяет работа, перенесите ручную подкраску на реципрократор, чтобы схема проходов была воспроизводимой, а не зависящей от оператора.
7. Тонкая плёнка в углублениях — эффект клетки Фарадея
Похоже на: Внутренние углы, канавки и коробчатые сечения получаются тонкими или непокрытыми, тогда как плоские поверхности — правильными.
Причина: Электростатическое поле следует по кратчайшему пути к ближайшему краю, поэтому заряженный порошок оттягивается от углублений, а не в них.
Исправить: снизьте напряжение примерно до 40–60 кВ и увеличьте объём порошка, сначала распыляя углубления, пока деталь не покрыта. Трибоэлектрические пистолеты заметно лучше работают в глубоких каналах, поскольку они не создают такое же поле. Переставьте детали на подвеске так, чтобы углубления были обращены к пистолетам строго перпендикулярно.
8. Обратная ионизация
Похоже на: Звёздчатая, испещрённая точками или проколотая поверхность на участках с толстым покрытием, иногда ошибочно принимаемая за апельсиновую корку.
Причина: Слишком большой заряд в слишком толстом слое. Захваченный заряд разрушается и выбивает небольшие кратеры обратно сквозь плёнку.
Исправить: Снизьте напряжение и замедлите подачу порошка, а не увеличивайте скорость линии. Убедитесь, что деталь правильно заземлена — сопротивление выше примерно 1 МОм через подвес достаточно, чтобы вызвать проблему. Регулярно очищайте крюки; покрытые крюки — самая распространенная причина отказа заземления.
9. Семена, соринки и включения
Похоже на: Жёсткие шероховатые точки в остальном гладком фильме.
Причина: загрязнение в контуре рекуперации, разорванный фильтрующий картридж, агломераты порошка из-за влажного хранения или обычная воздушная пыль из нефильтрованного цеха.
Исправить: Просейте восстановленный порошок как стандартную практику, а не как средство исправления. Проверяйте картриджи по графику и заменяйте по перепаду давления, а не по внешнему виду. Поддерживайте в окрасочной камере небольшое избыточное давление с фильтрованным приточным воздухом, чтобы пыль уходила наружу, а не внутрь.
10. Вариация глянца
Похоже на: один и тот же цвет читается с разным блеском в пределах одной детали или между деталями.
Причина: неравномерное отверждение по всей печи, загрязнение от предыдущего порошкового состава или смешанные партии порошка с разной степенью глянца.
Исправить: Нанесите на карту печь с помощью нескольких термопар и скорректируйте баланс воздушного потока, прежде чем трогать рецепт. Разница в 20 °C между верхом и низом загруженной печи — обычное дело, и этого достаточно, чтобы заметно изменить глянец.
11. Скалывание и хрупкость
Похоже на: Пленка трескается или скалывается при ударе, на изгибах, а также во время погрузочно-разгрузочных работ и транспортировки.
Причина: Переотверждение делает большинство термореактивных материалов хрупкими. Чрезмерная толщина покрытия даёт тот же эффект. Порошок, выбранный для атмосферостойкости, может просто не обладать гибкостью, необходимой детали.
Исправить: Профилируйте отверждение и обрежьте его до заданного окна. Если деталь формуется после нанесения покрытия, порошок необходимо выбирать с учётом гибкости с самого начала — никакая переналадка линии не исправит неправильную химию.
12. Образование пузырей после отверждения
Похоже на: Пузыри, появляющиеся во время отверждения или вскоре после него, иногда только через несколько дней при повышенной влажности.
Причина: Захваченная влага или остатки растворимых солей под плёнкой. Обычно это неполное финальное ополаскивание, вода, оставшаяся в швах и глухих отверстиях, или сушильная печь, слишком короткая для массы детали.
Исправить: Увеличьте время сушки и проверьте его с помощью журнала температуры деталей. Добавьте дренажные отверстия или измените ориентацию детали на подвеске, чтобы вода не могла скапливаться в углублении. Проверьте качество воды для промывки — финальная промывка деионизированной водой является надёжным решением, если предполагается наличие остатков соли.
Какая станция вызывает какой дефект
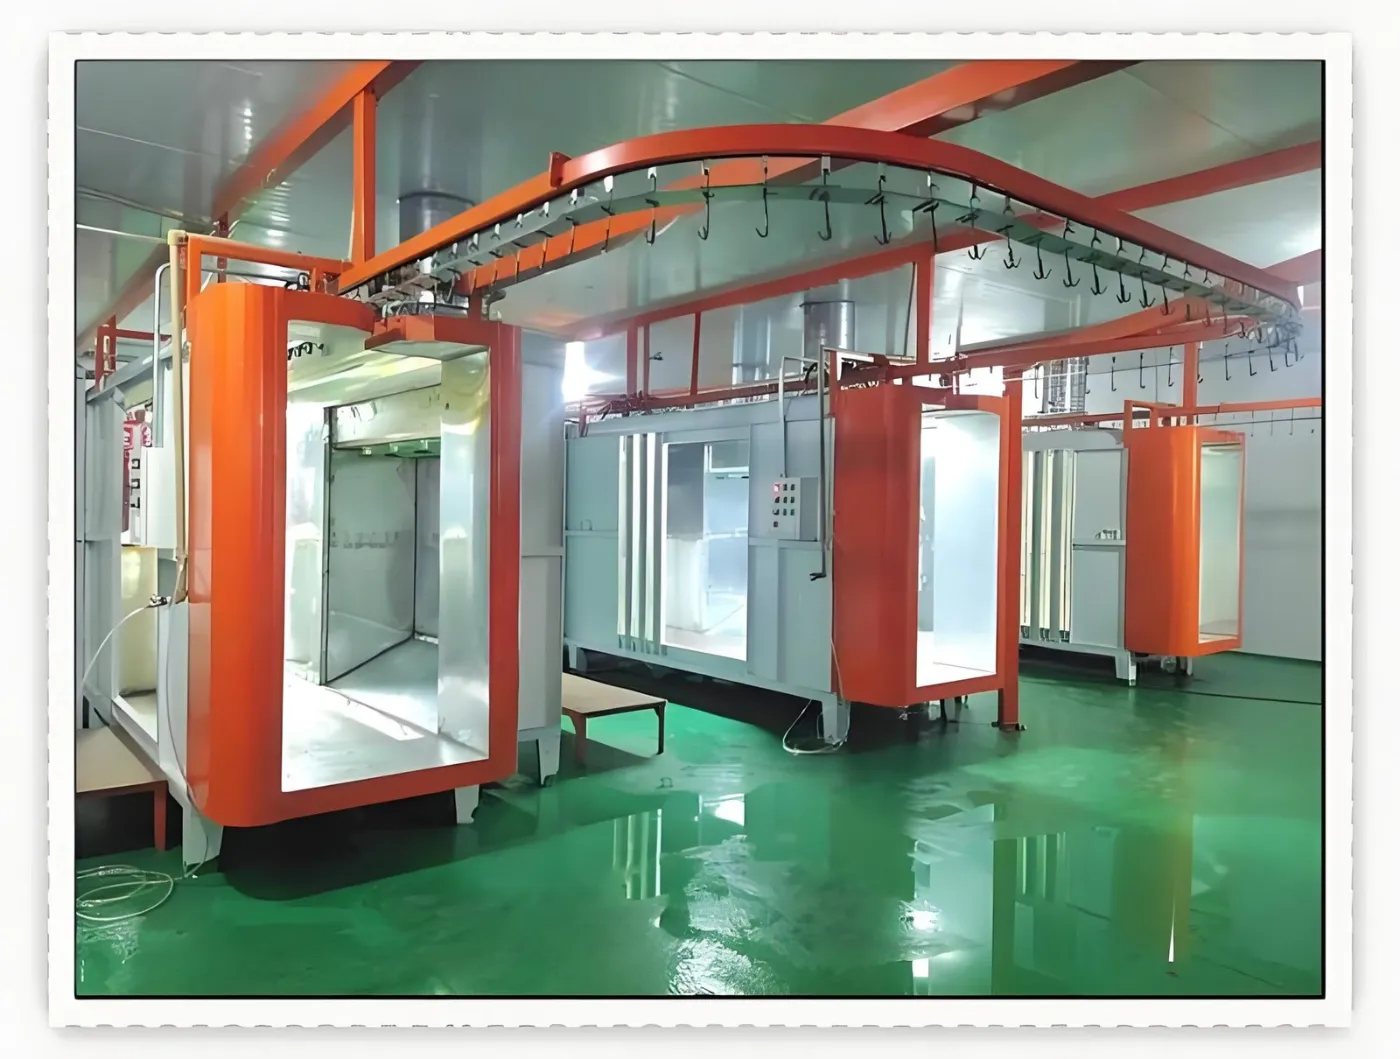
| Станция на линии поверхностной обработки | Дефекты, которые он вызывает | Что измерять |
|---|---|---|
| Обезжиривание и предварительная обработка | Плохая адгезия, пузырение, кратеры | Титрование ванны, удельная электропроводность финального ополаскивания |
| Сушильная печь | Проколы, пузырение | Температура детали и выдержка, а не температура воздуха |
| Сжатый воздух | Рыбий глаз, плевание, нестабильный заряд | Точка росы и содержание масла на пистолете |
| Оружие и будка | Апельсиновая корка, обратная ионизация, тонкие углубления, провисания | кВ, мкА, подача порошка, сопротивление заземления |
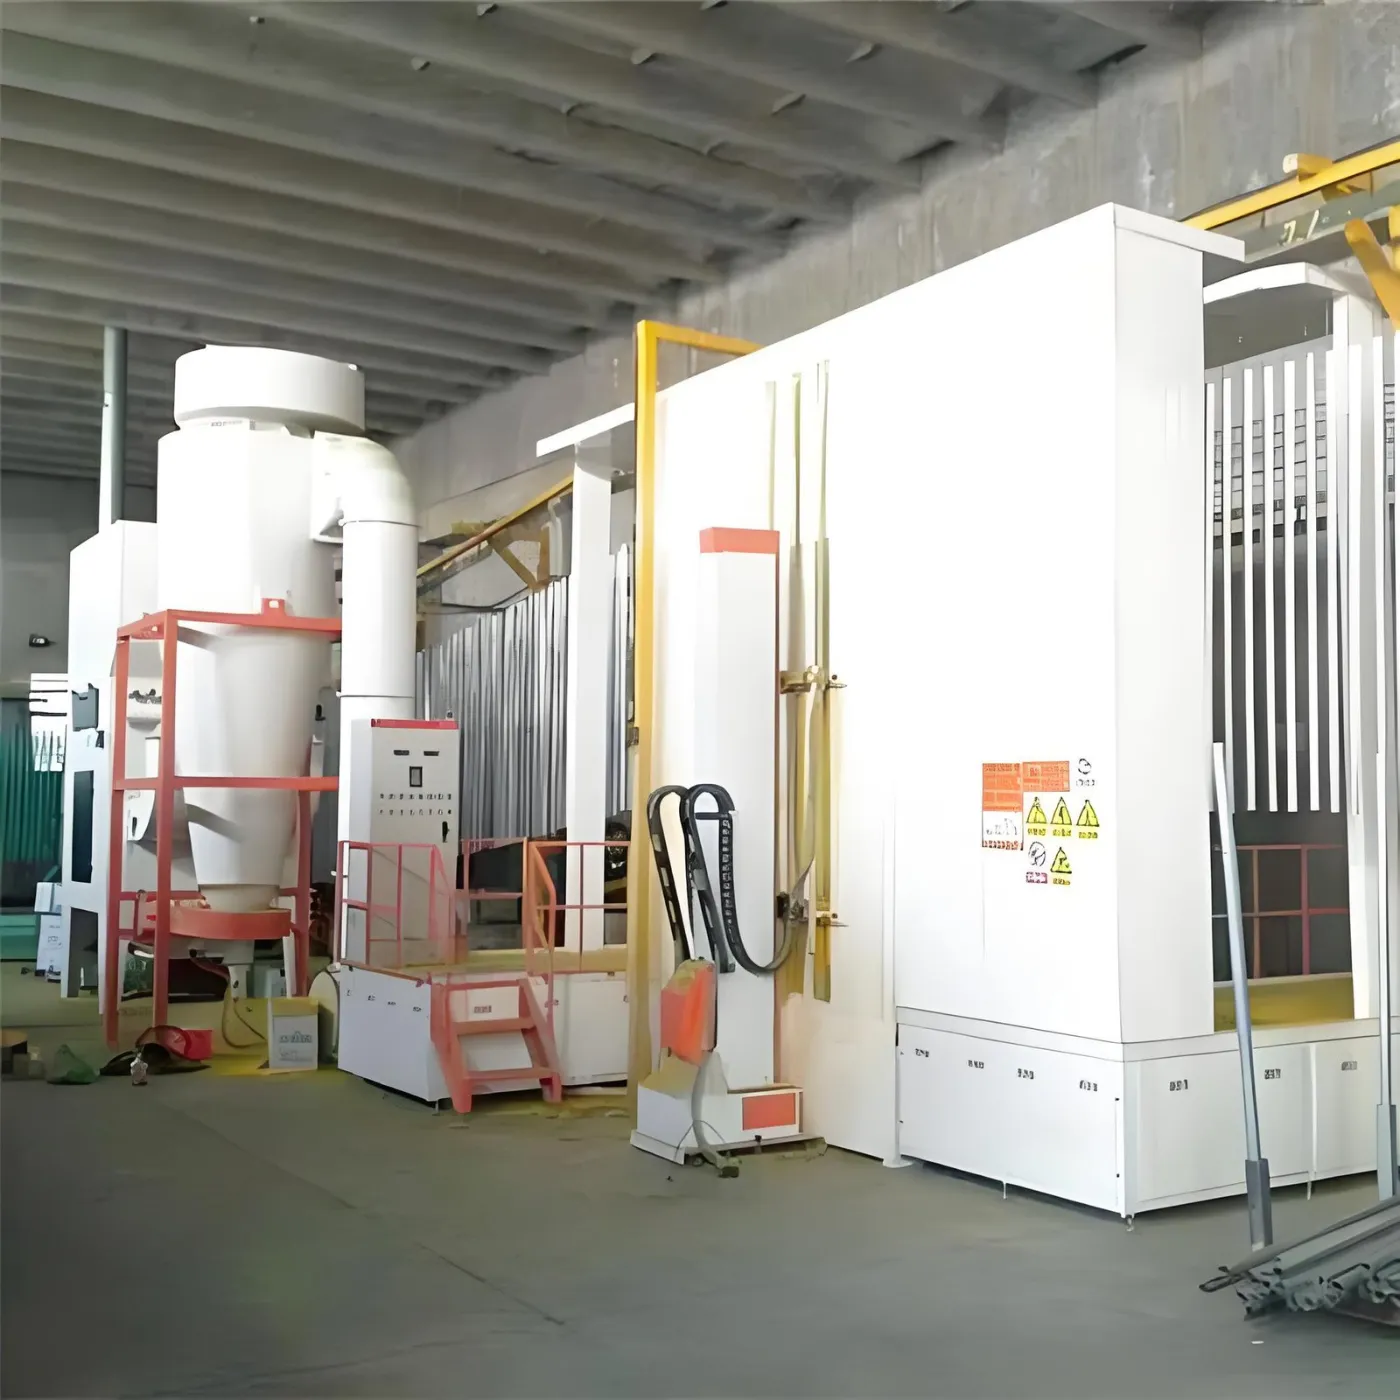
| Рекуперация порошка | Семена, крупинки, цветовой дрейф | Перепад давления на картридже, коэффициент рекуперации |
| Печь отверждения | Вариация цвета, вариация глянца, хрупкость, неполное отверждение | Многоточечный профиль температуры детали |
| Конвейер и подвесы | Следы от крюка, замыкания на землю, капли масла | Чистота крюка, точки смазки цепи |
Два измерения, которые предотвращают большинство дефектов
Профиль температуры детали, зарегистрированный в виде данных. Один запуск регистратора на семейство деталей, повторяемый при изменении схемы загрузки, исключает дрейф цвета, вариацию глянца, хрупкость и недотверждение из списка возможных причин. Это самый ценный инструмент на линии порошковой окраски и тот, которого чаще всего не хватает.
Точка росы сжатого воздуха на пистолете. Проблемы с качеством воздуха дешево устранить и дорого диагностировать по бракованной продукции. Осушитель и коалесцирующий фильтр, подобранные под фактическое потребление камеры, навсегда исключают целый класс дефектов.
Часто задаваемые вопросы
Какой наиболее распространенный дефект порошкового покрытия?
Апельсиновая корка, затем точечные проколы и рыбьи глаза. Апельсиновая корка обычно связана с толщиной плёнки в сочетании с медленным нагревом в печи. Точечные проколы — это выделение газов из пористого субстрата или из детали, которая попала в камеру влажной. Рыбьи глаза — это загрязнение маслом или силиконом, чаще всего заносимое сжатым воздухом или капающей смазкой с цепи.
Как устранить точечные поры на оцинкованных и литых деталях?
Предварительный прогрев деталей выше температуры отверждения в течение 10–15 минут для удаления влаги и захваченного газа перед нанесением покрытия, а также использование порошка, разработанного с учётом устойчивости к газовыделению. Убедитесь, что сушильная печь просушивает глухие отверстия и швы, а не только видимую поверхность.
Почему мои детали получаются тонкими в углах и каналах?
Это эффект клетки Фарадея: электростатическое поле уходит к ближайшей кромке, а не в углубление. Снизьте напряжение примерно до 40–60 кВ, увеличьте объём порошка и сначала окрашивайте углубления, пока деталь ещё не покрыта. Трибоэлектрические распылители работают заметно лучше в глубоких участках.
Вариация цвета вызвана порошком или линией?
Обычно это линия. Отклонение в отверждении изменяет пигмент, а переотверждение сильнее всего влияет на белые и яркие цвета. Дрейф соотношения регенерата и неполная очистка камеры между цветами — следующие две причины. Перед возвратом партии поставщику проверьте профиль отверждения и соотношение первичного материала к регенерату.
Что вызывает плохую адгезию на алюминии?
Предварительная обработка, в подавляющем большинстве случаев. Химические составы на основе фосфатов железа и цинка, разработанные для стали, не подходят для алюминия; бесхромовая титановая или циркониевая конверсия является стандартом для архитектурных работ. Проверяйте вес конверсионного покрытия, а не предполагайте, что ванна всё ещё соответствует спецификации.
Как отличить переотверждение от недоотверждения?
Недоотверждение не выдерживает испытание на истирание растворителем и демонстрирует плохую адгезию и химическую стойкость. Переотверждение проявляется изменением цвета, изменением блеска и хрупкой плёнкой, которая скалывается на изгибах. И то, и другое диагностируется одним и тем же инструментом: профилем температуры детали в печи.
Где место MUSI Technology
MUSI Technology проектирует и строит комплексные линии порошковой окраски и обработки поверхности — предварительная обработка, сушка, камера, рекуперация, печь отверждения и конвейер как единая система. Большинство устойчивых дефектов — это проблемы проектирования линии, а не ошибки оператора: печь сушки, рассчитанная на неправильную массу деталей, печь с несбалансированным воздушным потоком или камера без практичного регламента смены цвета будут продолжать давать одинаковый брак, что бы ни делал оператор.
Если вы диагностируете дефект на существующей линии, отправьте фотографию детали, подложку, толщину покрытия и профиль печи, если он у вас есть. Если вы проектируете новую линию, отправьте размер заготовки, материал, целевую производительность и тип покрытия, и инженеры MUSI смогут подготовить предварительную технологическую схему и список оборудования.
Предоставлено Lin Cong, техническим директором MUSI Technology
Отправьте нам размер деталей, производительность и тип покрытия — наши инженеры ответят с планировкой и бюджетом в течение одного рабочего дня. Свяжитесь с MUSI Technology или просмотрите наш ассортимент оборудования.
Связанные технические руководства
- Роботизированная окраска распылением или возвратно-поступательный механизм: ROI
Шестиосевой окрасочный робот стоит в 3–6 раз дороже возвратно-поступательного механизма, но повышает эффективность переноса до 70–90% и обрабатывает смешанные модели. - Линия окрашивания автомобильных деталей: характеристики и производительность
Линии окрашивания автомобилей должны выдерживать толщину плёнки в пределах плюс-минус 10 микрон, проходить испытание в соляном тумане в течение 500–1 000 ч и соответствовать стандартам внешнего вида OEM. - Линия порошковой окраски: типы, характеристики и стоимость (2026)
Линия порошковой окраски выполняет предварительную обработку, нанесение покрытия и отверждение металлических деталей на конвейере. Полное руководство по типам линий, ключевым характеристикам и диапазонам цен на 2026 год. - Линия предварительной обработки для порошковой окраски: этапы и стоимость
Линия предварительной обработки обезжиривает, промывает и химически преобразует поверхность металла перед нанесением покрытия. Трёх-, пяти- и семистадийные компоновки, фосфатирование против. - Линия нанесения покрытий на контейнеры BESS: характеристики и коррозия
Контейнеры для хранения энергии аккумуляторного типа нуждаются в антикоррозионной защите C4–C5-M: дробеструйная очистка до Sa2.5, цинконаполненный грунт и атмосферостойкое полиэфирное верхнее покрытие.