Các khuyết tật sơn tĩnh điện: Nguyên nhân và giải pháp (2026)
Trả lời nhanh: Hầu hết các khuyết tật sơn tĩnh điện đều bắt nguồn từ một trong bốn vị trí trên dây chuyền — hóa chất tiền xử lý, chất lượng khí nén, cài đặt súng và buồng phun, hoặc cửa sổ đóng rắn. Da cam, lỗ kim và mắt cá là ba loại phổ biến nhất. Da cam thường là do độ dày màng sơn cộng với tốc độ gia nhiệt đóng rắn; lỗ kim hầu như luôn là do thoát khí từ bề mặt xốp hoặc dung môi bị giữ lại; mắt cá là do nhiễm dầu hoặc silicone ở phía trước buồng phun. Trước khi thay bột, hãy kiểm tra điểm sương của khí, biên dạng nhiệt độ chi tiết trong lò và độ dẫn điện của nước tráng — theo thứ tự đó.
Cách phân loại lỗi sơn tĩnh điện trong mười phút
Một khuyết điểm là bằng chứng, không phải điều bí ẩn. Hầu như mọi lỗi trên dây chuyền bột đều để lại dấu vết chỉ điểm một trạm. Làm ngược dây chuyền từ sản phẩm bị loại và nguyên nhân thường lộ ra trong một ca làm việc.
Ba kiểm tra giải quyết phần lớn các cuộc gọi chúng tôi nhận được từ sản xuất:
- Điểm sương khí nén và lượng dầu mang theo. Nguồn khí ẩm ướt hoặc dính dầu sẽ tạo ra lỗ kim, hiện tượng bắn tóe và lượng sơn tích điện không ổn định. Hãy đo tại súng, không phải tại máy nén khí.
- Nhiệt độ của chi tiết trong lò, không phải nhiệt độ không khí. Treo một cặp nhiệt điện lên phần nặng nhất. Một tấm đạt 180 °C trong 10 phút và một giá đỡ đạt 160 °C trong 4 phút sẽ không đóng rắn giống nhau, ngay cả trong cùng một lò.
- Độ dẫn điện của nước tráng cuối. Độ dẫn điện tăng trong lần tráng cuối cùng có nghĩa là hóa chất bị mang theo vào lò sấy khô, và điều đó sẽ xuất hiện sau đó dưới dạng bọng nước và mất độ bám dính.
Mười hai khuyết điểm mà bạn thực sự sẽ thấy
Tham khảo nhanh: mười hai khuyết tật sơn tĩnh điện trong nháy mắt
| Khuyết tật lớp phủ | Trông như thế nào | Nguyên nhân có khả năng nhất | Hành động khắc phục đầu tiên |
|---|---|---|---|
| Vỏ cam | Bề mặt lõm đều đặn trên các vùng phẳng, giống như vỏ cam. | Độ dày màng quá cao so với đặc tính chảy của bột; tốc độ gia nhiệt lò quá chậm, khiến bột bị gel trước khi chảy phẳng; phân bố kích thước hạt quá thô; hoặc điện áp súng phun đủ cao để phủ quá dày lớp đầu tiên. | Đưa độ dày màng sơn trở lại cửa sổ quy định của bột (thường là 60–80 µm đối với polyester tiêu chuẩn). |
| Lỗ kim | Các lỗ nhỏ xuyên qua màng sơn, thường thành từng cụm, thường nặng hơn trên vật đúc và mối hàn. | Thoát khí. Không khí hoặc hơi ẩm thoát ra từ bề mặt xốp — vật đúc kẽm, thép mạ kẽm, chi tiết thiêu kết — khi màng sơn đông đặc, và đâm xuyên qua. | Nung sơ bộ chi tiết để đuổi hơi ẩm trước khi phủ, thường 10–15 phút trên nhiệt độ đóng rắn. |
| Mắt cá và miệng núi lửa | Các vết lõm tròn nhỏ với gờ nổi lên, đôi khi thấy rõ bề mặt nền ở giữa. | Nhiễm bẩn có sức căng bề mặt thấp hơn bột — dầu, silicone, hoặc chất chống dính. | Tìm silicone và loại bỏ nó khỏi tòa nhà, không chỉ khỏi chi tiết. |
| Độ bám dính kém | Lớp phủ bong tróc trong thử nghiệm rạch chéo hoặc uốn cong; bong vảy tại các lỗ khoan và cạnh cắt. | Chín trên mười lần đây là do tiền xử lý, không phải bột. | Chuẩn độ các bể thay vì tin vào lịch trình. |
| Sự khác biệt về màu sắc giữa các lô | Các chi tiết khớp trong cùng một lô nhưng không khớp giữa các lô hoặc qua thay đổi màu sắc. | Biến động đóng rắn thường là thủ phạm, không phải bột màu. | Khóa cửa sổ đóng rắn bằng hồ sơ nhiệt độ chi tiết ghi dữ liệu thay vì điểm đặt lò. |
| Vết chảy và vệt chảy | Một màn hoặc giọt nước của màng dày lên trên các bề mặt thẳng đứng và cạnh dưới. | Lớp màng quá dày, thường ở nơi người vận hành đã dừng lại hoặc nơi lớp phủ lại chồng lên nhau; hoặc bột có độ nhớt nóng chảy quá thấp so với độ dày được phủ. | Giảm lưu lượng và tăng khoảng cách từ súng phun đến chi tiết. |
| Màng mỏng trong các hốc lõm — hiệu ứng lồng Faraday | Các góc bên trong, rãnh và phần dạng hộp bị mỏng hoặc trơ trong khi các mặt phẳng đạt đúng. | Trường tĩnh điện đi theo đường ngắn nhất đến cạnh gần nhất, nên bột tích điện bị kéo ra khỏi các hốc thay vì vào trong chúng. | Giảm điện áp xuống khoảng 40–60 kV và tăng lượng bột, phun các hốc trước khi chi tiết còn trơ. |
| Sự ion hóa ngược | Bề mặt lấm tấm, rỗ hoặc có lỗ kim ở các vùng được phủ dày, đôi khi bị nhầm với vỏ cam. | Quá nhiều điện tích vào một lớp quá dày. | Giảm điện áp và làm chậm tốc độ cấp bột thay vì tăng tốc dây chuyền. |
| Hạt giống, tì vết và tạp chất | Các điểm cứng sần trong một màng sơn nhẵn. | Nhiễm bẩn trong mạch thu hồi, hộp lọc bị rách, bột bị vón cục do bảo quản ẩm, hoặc bụi trong không khí từ xưởng không có lọc. | Sàng bột thu hồi như một thực hành tiêu chuẩn, không phải như một biện pháp khắc phục. |
| Biến thể độ bóng | Cùng một màu nhưng độ bóng khác nhau trên một chi tiết hoặc giữa các chi tiết. | Độ đóng rắn không đều trong lò, nhiễm bẩn từ hóa chất bột trước đó, hoặc các lô bột trộn lẫn với mức độ bóng khác nhau. | Lập bản đồ lò bằng nhiều cặp nhiệt điện và điều chỉnh cân bằng luồng khí trước khi can thiệp vào công thức. |
| Sứt mẻ và giòn | Màng bị nứt hoặc sứt khi va đập, tại các chỗ uốn cong, hoặc trong quá trình xử lý và vận chuyển. | Lưu hóa quá mức làm giòn hầu hết các nhựa nhiệt rắn. | Lập biểu đồ quá trình lưu hóa và cắt giảm nó về cửa sổ quy định. |
| Phồng rộp sau khi đóng rắn | Bọt nổi lên xuất hiện trong quá trình lưu hóa hoặc ngay sau đó, đôi khi chỉ sau vài ngày trong môi trường ẩm. | Độ ẩm bị giữ lại hoặc cặn muối hòa tan dưới màng. | Kéo dài thời gian khô và kiểm tra bằng nhật ký nhiệt độ chi tiết. |
1. Vỏ cam
Có vẻ như: kết cấu lõm đều đặn trên các vùng phẳng, giống như vỏ cam.
Nguyên nhân: Màng quá dày so với đặc tính chảy của bột; tốc độ gia nhiệt lò quá chậm, khiến bột bị gel trước khi chảy phẳng; phân bố kích thước hạt quá thô; hoặc điện áp súng đủ cao để nén quá chặt lớp đầu tiên.
Sửa: Đưa độ dày màng trở lại cửa sổ quy định của bột (thường là 60–80 µm đối với polyester tiêu chuẩn). Tăng tốc độ gia nhiệt giai đoạn đầu của lò để màng đạt nhiệt độ chảy nhanh hơn. Nếu hiện tượng nhám bề mặt vẫn còn ở độ dày màng đúng, thì lô bột itself là thô — kiểm tra kích thước hạt so với dữ liệu của nhà cung cấp trước khi điều chỉnh dây chuyền thêm.
2. Lỗ kim
Có vẻ như: Các lỗ nhỏ xuyên qua màng, thường thành từng cụm, thường nặng hơn trên vật đúc và mối hàn.
Nguyên nhân: Thoát khí. Không khí hoặc hơi ẩm thoát ra từ bề mặt xốp — vật đúc kẽm, thép mạ kẽm, chi tiết thiêu kết — khi màng sơn đông đặc, và xuyên qua màng. Các chi tiết ẩm ướt đi vào buồng phun cũng gây hiện tượng tương tự.
Sửa: Nướng sơ bộ các chi tiết để loại bỏ hơi ẩm trước khi phủ, thường từ 10–15 phút ở nhiệt độ cao hơn nhiệt độ đóng rắn. Đối với các chi tiết mạ kẽm và đúc, hãy dùng loại bột chịu được thoát khí, được thiết kế để giữ trạng thái mở lâu hơn. Xác nhận lò sấy khô thực sự đang làm khô: một chi tiết rời khỏi lò sấy khô còn ấm nhưng vẫn ẩm trong lỗ kín sẽ luôn bị rỗ kim.
3. Mắt cá và miệng núi lửa
Có vẻ như: các vết lõm tròn nhỏ có viền nổi, đôi khi có thể nhìn thấy lớp nền ở giữa.
Nguyên nhân: Sự nhiễm bẩn có sức căng bề mặt thấp hơn bột — dầu, silicone hoặc chất chống dính. Silicone là thủ phạm tệ nhất vì chỉ cần một lượng vết là đủ. Các nguồn phổ biến là khí nén, dầu bôi trơn xích băng tải nhỏ giọt lên chi tiết, kem dưỡng da tay và bình xịt được sử dụng ở bất cứ đâu gần buồng phun.
Sửa: Tìm silicone và loại bỏ nó khỏi tòa nhà, không chỉ khỏi bộ phận. Thêm hoặc bảo dưỡng bộ lọc tách dầu trên đường khí. Lắp khay hứng nhỏ giọt dưới xích phía trên khu vực phủ và làm mát. Khi silicone đã vào buồng phun và hệ thống thu hồi, hãy chuẩn bị tháo dỡ và vệ sinh toàn bộ mạch.
4. Độ bám dính kém
Có vẻ như: Lớp phủ bong tróc trong thử nghiệm cắt chéo hoặc uốn; bong vảy tại các lỗ khoan và cạnh cắt.
Nguyên nhân: Chín trên mười trường hợp đây là vấn đề tiền xử lý, không phải bột sơn. Tẩy dầu không đủ, bể chuyển hóa đã cạn kiệt, nước rửa đã trở thành nguồn nhiễm bẩn, hoặc nhiệt độ sấy khô đủ cao để làm mất nước của lớp chuyển hóa.
Sửa: Chuẩn độ các bể thay vì tin vào lịch trình. Kiểm tra độ dẫn điện của nước tráng rửa cuối cùng và chất lượng nước tráng rửa tự do. Trên nhôm, xác nhận chuyển đổi titan hoặc zirconium không chứa crom đang tạo đủ trọng lượng lớp phủ theo nhà cung cấp quy định — một bể đã bị lệch vẫn trông và có mùi bình thường.
5. Sự khác biệt về màu sắc giữa các lô
Có vẻ như: các bộ phận khớp với nhau trong cùng một lô nhưng không khớp giữa các lô hoặc giữa các lần đổi màu.
Nguyên nhân: Biến đổi do lưu hóa thường là thủ phạm, không phải sắc tố. Lưu hóa quá mức làm lệch nhiều sắc tố, rõ nhất ở màu trắng và màu sáng. Nguyên nhân thứ hai: tỷ lệ thu hồi dao động giữa các lô. Thứ ba: bột còn sót lại từ màu trước trong buồng phun chưa được vệ sinh hoàn toàn.
Sửa: Khóa cửa sổ lưu hóa bằng biên dạng nhiệt độ chi tiết được ghi dữ liệu thay vì điểm đặt lò. Cố định tỷ lệ nguyên liệu mới trên nguyên liệu tái chế và giữ nguyên như vậy. Đối với các thay đổi màu thường xuyên, buồng thay nhanh với mô-đun hộp mực chuyên dụng loại bỏ hoàn toàn đường lây nhiễm chéo.
6. Vết chảy và vệt chảy
Có vẻ như: một tấm màn hoặc giọt nước của màng dày lên trên các bề mặt thẳng đứng và các cạnh dưới.
Nguyên nhân: Độ dày màng quá mức, thường xảy ra ở nơi người vận hành đã dừng lại quá lâu hoặc nơi lớp phủ lại chồng lên nhau; hoặc do bột có độ nhớt nóng chảy quá thấp so với độ dày được áp dụng.
Sửa: giảm lượng sơn phun và tăng khoảng cách từ súng phun đến chi tiết. Ở những nơi công việc cho phép, hãy chuyển việc sửa chữa thủ công sang một thiết bị chạy qua lại để mẫu đường phun có thể lặp lại thay vì phụ thuộc vào người vận hành.
7. Màng mỏng trong các hốc lõm — hiệu ứng lồng Faraday
Có vẻ như: Các góc trong, rãnh và tiết diện hộp bị mỏng hoặc trơ trong khi các mặt phẳng lại đạt yêu cầu.
Nguyên nhân: Điện trường tĩnh điện đi theo đường ngắn nhất đến cạnh gần nhất, do đó bột tích điện bị kéo ra khỏi các hốc thay vì bị hút vào trong đó.
Sửa: giảm điện áp xuống khoảng 40–60 kV và tăng thể tích bột, phun các hốc lõm trước khi chi tiết còn trần. Súng tích điện ma sát tốt hơn rõ rệt trong các rãnh sâu vì chúng không tạo ra trường điện giống như vậy. Định vị lại chi tiết trên móc treo sao cho các hốc lõm hướng thẳng góc với súng phun.
8. Sự ion hóa ngược
Có vẻ như: bề mặt lấm tấm như sao, có lỗ hoặc bị châm kim ở những vùng phủ dày, đôi khi bị nhầm với vỏ cam.
Nguyên nhân: Nạp quá nhiều vào một lớp quá dày. Điện tích bị giữ lại phá vỡ và thổi các miệng hố nhỏ trở lại xuyên qua màng.
Sửa: Giảm điện áp và làm chậm tốc độ cấp bột thay vì tăng tốc dây chuyền. Xác nhận rằng chi tiết đã được nối đất đúng cách — điện trở qua móc treo cao hơn khoảng 1 MΩ là đủ để gây ra vấn đề. Vệ sinh móc thường xuyên; móc bị bám lớp phủ là nguyên nhân phổ biến nhất gây lỗi nối đất.
9. Hạt giống, tì vết và tạp chất
Có vẻ như: những điểm thô ráp cứng nhắc trong một bộ phim vốn dĩ mượt mà.
Nguyên nhân: nhiễm bẩn trong mạch thu hồi, hộp lọc bị rách, bột bị vón cục do bảo quản ẩm, hoặc bụi trong không khí từ xưởng không có hệ thống lọc.
Sửa: Sàng bột thu hồi như một thực hành tiêu chuẩn, không phải như một biện pháp khắc phục. Kiểm tra các hộp lọc theo lịch trình và thay thế dựa trên chênh lệch áp suất, không dựa trên ngoại quan. Giữ phòng phủ ở áp suất dương nhẹ với khí bổ sung đã lọc để bụi di chuyển ra ngoài thay vì vào trong.
10. Biến thể độ bóng
Có vẻ như: Cùng một màu nhưng độ bóng khác nhau trên một chi tiết hoặc giữa các chi tiết.
Nguyên nhân: Độ lưu hóa không đều trên khắp lò, nhiễm bẩn từ hóa học bột trước đó, hoặc các lô bột trộn lẫn với mức độ bóng khác nhau.
Sửa: Gắn các cặp nhiệt điện vào lò và hiệu chỉnh cân bằng luồng khí trước khi can thiệp vào công thức. Chênh lệch 20 °C giữa phần trên và phần dưới của lò đã nạp liệu là chuyện thường gặp và đủ để làm độ bóng thay đổi rõ rệt.
11. Sứt mẻ và giòn
Có vẻ như: Màng bị nứt hoặc sứt mẻ khi va đập, tại các chỗ uốn cong, hoặc trong quá trình xử lý và vận chuyển.
Nguyên nhân: Độ bảo dưỡng quá mức làm giòn hầu hết các nhựa nhiệt rắn. Độ dày màng quá cao cũng gây ra tác động tương tự. Một loại bột được chọn cho độ bền ngoài trời có thể đơn giản là không có độ dẻo dai mà chi tiết cần.
Sửa: Tạo hình và cắt lớp phủ về cửa sổ quy định. Nếu chi tiết được tạo hình sau khi phủ, thì bột phải được chọn ngay từ đầu để đảm bảo độ dẻo — không có điều chỉnh dây chuyền nào có thể khắc phục được hóa học sai.
12. Phồng rộp sau khi đóng rắn
Có vẻ như: Bọt nổi lên xuất hiện trong quá trình đóng rắn hoặc ngay sau đó, đôi khi chỉ sau vài ngày trong điều kiện độ ẩm.
Nguyên nhân: Độ ẩm bị giữ lại hoặc cặn muối hòa tan dưới màng. Thường là do bước rửa cuối cùng không hoàn chỉnh, nước còn đọng lại trong các khe hở và lỗ kín, hoặc lò sấy khô quá ngắn so với khối lượng chi tiết.
Sửa: Kéo dài thời gian sấy khô và kiểm tra bằng nhật ký nhiệt độ chi tiết. Thêm lỗ thoát nước hoặc xoay lại hướng chi tiết trên giá treo để nước không thể đọng lại trong hốc. Kiểm tra chất lượng nước tráng — nước tráng cuối bằng nước khử ion là giải pháp đáng tin cậy khi nghi ngờ có cặn muối.
Trạm nào gây ra lỗi nào
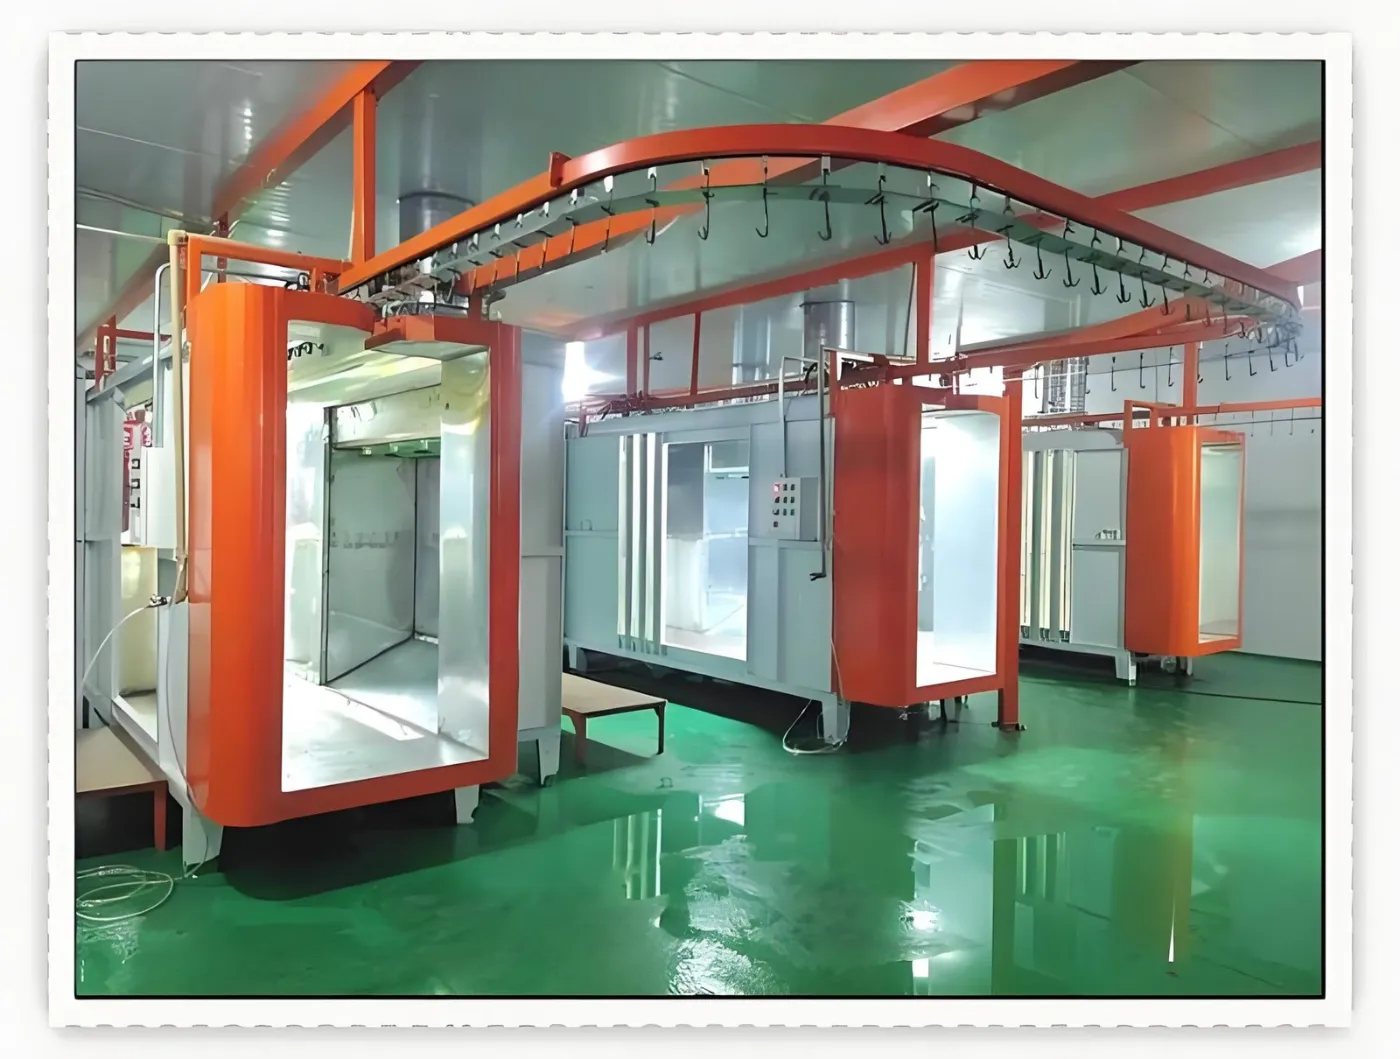
| Trạm trên dây chuyền xử lý bề mặt | Các khuyết tật mà nó gây ra | Đo lường những gì |
|---|---|---|
| Tẩy dầu mỡ và tiền xử lý | Độ bám dính kém, phồng rộp, mắt cá | Chuẩn độ bể, độ dẫn điện của nước tráng cuối |
| Lò sấy khô | Lỗ kim, phồng rộp | Nhiệt độ chi tiết và thời gian giữ, không phải nhiệt độ không khí |
| Khí nén | Mắt cá, khạc nhổ, sạc không ổn định | Điểm sương và hàm lượng dầu tại súng phun |
| Súng và buồng | Vỏ cam, ion hóa ngược, hốc mỏng, võng | kV, µA, cấp bột, điện trở nối đất |
| Thu hồi bột | Hạt giống, đốm nhỏ, sự trôi màu | Chênh áp hộp mực, tỷ lệ thu hồi |
| Lò sấy | Biến thể màu sắc, biến thể độ bóng, độ giòn, chưa đóng rắn hoàn toàn | Cấu hình nhiệt độ nhiều điểm trên chi tiết |
| Băng tải và móc treo | Vết móc treo, lỗi nối đất, rò rỉ dầu | Độ sạch của móc, điểm bôi trơn xích |
Hai phép đo ngăn ngừa hầu hết các khuyết tật
Hồ sơ nhiệt độ chi tiết được ghi lại dữ liệu. Mỗi họ chi tiết chỉ cần chạy một lần ghi dữ liệu, lặp lại khi kiểu tải thay đổi, sẽ loại bỏ hiện tượng lệch màu, biến đổi độ bóng, giòn và đóng rắn chưa đủ khỏi danh sách các nguyên nhân khả dĩ. Đây là thiết bị có giá trị cao nhất trên dây chuyền bột và cũng là thiết bị thường bị thiếu nhất.
Điểm sương khí nén tại súng phun. Vấn đề chất lượng không khí thì rẻ để khắc phục nhưng đắt để chẩn đoán từ thùng phế phẩm. Một máy sấy và bộ lọc tách dầu được chọn kích thước phù hợp với mức tiêu thụ thực tế của buồng phun sẽ loại bỏ vĩnh viễn cả một nhóm lỗi.
Câu hỏi thường gặp
Khiếm khuyết sơn tĩnh điện phổ biến nhất là gì?
Vỏ cam, sau đó là lỗ kim và mắt cá. Vỏ cam thường là do độ dày màng sơn kết hợp với tốc độ gia nhiệt lò chậm. Lỗ kim là do thoát khí từ bề mặt xốp hoặc chi tiết vào buồng phun khi còn ẩm. Mắt cá là do nhiễm dầu hoặc silicone, thường được mang vào bởi khí nén hoặc dầu bôi trơn xích bị nhỏ giọt.
Làm thế nào để ngăn chặn lỗ kim trên các bộ phận mạ kẽm và gang?
Nướng sơ bộ các chi tiết ở nhiệt độ cao hơn nhiệt độ đóng rắn từ 10–15 phút để đuổi hơi ẩm và khí bị giữ lại trước khi phủ, và sử dụng loại bột được pha chế để chịu được hiện tượng thoát khí. Xác nhận rằng lò sấy khô đang làm khô các lỗ mù và đường nối, không chỉ bề mặt nhìn thấy được.
Tại sao các bộ phận của tôi lại mỏng ở các góc và rãnh?
Đó là hiệu ứng lồng Faraday: trường tĩnh điện chạy đến cạnh gần nhất thay vì vào trong hốc. Giảm điện áp xuống khoảng 40–60 kV, tăng lượng bột, và phủ các hốc trước khi chi tiết vẫn còn trần. Súng tribo hoạt động tốt hơn rõ rệt ở các phần sâu.
Sự biến đổi màu sắc là do bột hay do dây chuyền?
Thông thường là do dây chuyền. Sự thay đổi trong quá trình đóng rắn làm lệch sắc tố, và đóng rắn quá mức làm lệch nhiều nhất ở màu trắng và màu sáng. Tỷ lệ thu hồi trôi dạt và vệ sinh buồng phun không hoàn toàn giữa các màu là hai nguyên nhân tiếp theo. Kiểm tra biểu đồ đóng rắn và tỷ lệ nguyên chất trên thu hồi trước khi trả lô hàng cho nhà cung cấp.
Nguyên nhân nào gây ra độ bám dính kém trên nhôm?
Tiền xử lý, trong phần lớn các trường hợp. Hóa học phosphat sắt và kẽm được phát triển cho thép không phù hợp với nhôm; chuyển đổi titan hoặc zirconium không chứa crom là tiêu chuẩn cho công trình kiến trúc. Xác minh trọng lượng lớp phủ chuyển đổi thay vì giả định bể vẫn còn trong thông số kỹ thuật.
Làm thế nào để phân biệt đóng rắn quá mức với đóng rắn chưa đủ?
Thiếu đóng rắn sẽ không vượt qua bài kiểm tra chà xát dung môi và cho thấy độ bám dính kém cùng khả năng chống chịu hóa chất thấp. Đóng rắn quá mức gây lệch màu, thay đổi độ bóng và màng giòn dễ bong tróc tại các chỗ uốn. Cả hai đều được chẩn đoán bằng cùng một công cụ: biểu đồ nhiệt độ chi tiết qua lò.
Vị trí của MUSI Technology phù hợp ở đâu
MUSI Technology thiết kế và chế tạo các dây chuyền sơn tĩnh điện và xử lý bề mặt hoàn chỉnh — tiền xử lý, sấy khô, buồng phun, thu hồi, lò sấy và băng tải như một hệ thống thống nhất. Hầu hết các lỗi dai dẳng đều là vấn đề thiết kế dây chuyền chứ không phải lỗi của người vận hành: lò sấy khô được tính toán cho khối lượng chi tiết sai, lò có luồng khí không cân bằng, hoặc buồng phun không có quy trình đổi màu thực tế sẽ tiếp tục tạo ra cùng những sản phẩm lỗi bất kể người vận hành làm gì.
Nếu bạn đang chẩn đoán lỗi trên một dây chuyền hiện có, hãy gửi ảnh chụp chi tiết, nền, độ dày màng sơn và biểu đồ lò nướng nếu có. Nếu bạn đang chỉ định một dây chuyền mới, hãy gửi kích thước phôi, vật liệu, sản lượng mục tiêu và loại lớp phủ, và các kỹ sư MUSI có thể chuẩn bị quy trình sơ bộ và danh sách thiết bị.
Được cung cấp bởi Lin Cong, Giám đốc Kỹ thuật, MUSI Technology
Gửi cho chúng tôi kích thước linh kiện, sản lượng và loại sơn — các kỹ sư của chúng tôi sẽ phản hồi với bố trí mặt bằng và ngân sách trong vòng một ngày làm việc. Liên hệ MUSI Technology hoặc xem qua dải thiết bị của chúng tôi.
Hướng dẫn kỹ thuật liên quan
- Sơn phun robot vs Reciprocator: ROI
Một robot sơn sáu trục có giá gấp 3-6 lần một máy phun qua lại nhưng nâng hiệu suất truyền sơn lên 70-90% và xử lý được nhiều model hỗn hợp. - Dây chuyền sơn phụ tùng ô tô: Thông số kỹ thuật & Năng suất
Dây chuyền sơn ô tô phải duy trì độ dày màng sơn trong khoảng cộng hoặc trừ 10 micron, vượt qua thử nghiệm phun muối 500-1.000 giờ và đáp ứng tiêu chuẩn ngoại quan của OEM. - Dây chuyền sơn tĩnh điện: Các loại, thông số kỹ thuật & chi phí (2026)
Dây chuyền sơn tĩnh điện tiền xử lý, sơn và sấy khô các chi tiết kim loại trên băng tải. Hướng dẫn đầy đủ về các loại dây chuyền, thông số kỹ thuật chính và khoảng giá năm 2026. - Dây chuyền tiền xử lý sơn tĩnh điện: Các công đoạn & Chi phí
Dây chuyền tiền xử lý tẩy dầu, rửa và biến đổi hóa học bề mặt kim loại trước khi sơn. Các sơ đồ ba, năm và bảy công đoạn, phosphat so với. - Dây chuyền sơn container BESS: Thông số kỹ thuật & Chống ăn mòn
Container lưu trữ năng lượng pin cần bảo vệ chống ăn mòn từ C4 đến C5-M: phun bi đến Sa2.5, sơn lót giàu kẽm và sơn phủ trên cùng polyester chống thời tiết.