Bảng Nhiệt Độ và Thời Gian Đóng Rắn Sơn Bột
Trả lời nhanh: Hầu hết sơn bột đóng rắn với kim loại đạt 180-200 °C (356-392 °F) trong khoảng 10 phút. Các lịch trình công bố dao động từ 20 phút ở 160 °C cho epoxy đến 5 phút ở 216 °C cho polyester TGIC; polyester nung thấp đóng rắn ở 150-170 °C và bột MDF từ khoảng 130 °C. Thời gian chỉ được tính sau khi chi tiết, không phải không khí trong lò, đạt nhiệt độ, vì vậy các chi tiết nặng cần thêm thời gian gia nhiệt. Đóng rắn được xác nhận bằng biểu đồ nhiệt độ lò và thử nghiệm chà dung môi.
MUSI Technology, một nhà sản xuất dây chuyền phun sơn bột và sơn lỏng tại Thường Châu, Trung Quốc, định cỡ mỗi lò đóng rắn dựa trên thời gian gia nhiệt của chi tiết nặng nhất và lịch trình của nhà sản xuất bột, sau đó thiết lập chiều dài lò, không khí tuần hoàn và nhiệt độ vùng để mọi chi tiết đạt cửa sổ đóng rắn ở tốc độ dây chuyền đã định.
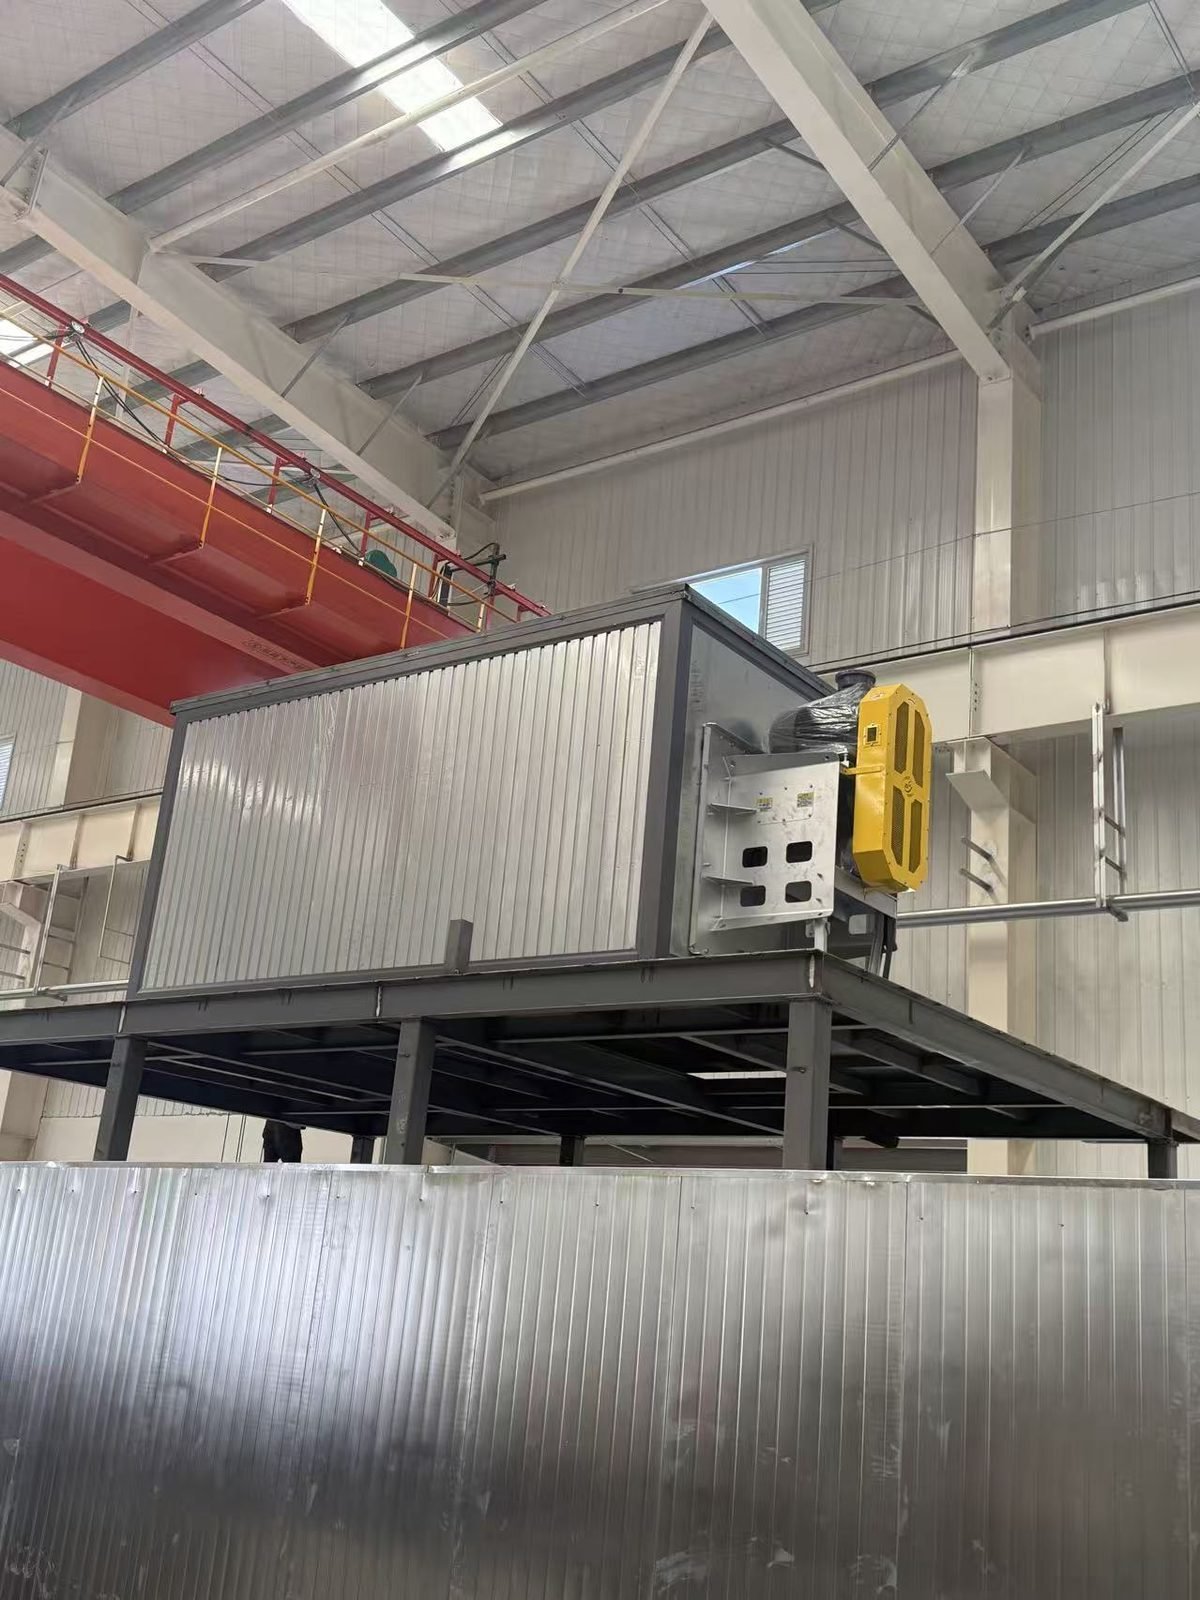
Nhiệt độ đóng rắn của sơn tĩnh điện theo từng loại hóa học là bao nhiêu?
Bột nhựa nhiệt rắn tiêu chuẩn đóng rắn ở nhiệt độ chi tiết 180-200 °C, giữ trong khoảng 10 phút; loại nung thấp ở 150-170 °C; và bột cho MDF từ khoảng 130 °C. Biểu đồ dưới đây tổng hợp các lịch trình mà nhà sản xuất bột công bố trong bảng dữ liệu của họ. Mọi giá trị là nhiệt độ của chi tiết, không phải nhiệt độ không khí trong lò, và bảng dữ liệu của đúng sản phẩm luôn được ưu tiên.
| Hóa học bột sơn | Lịch trình đóng rắn công bố (nhiệt độ chi tiết) | Tính theo °F | Sản phẩm nguồn |
|---|---|---|---|
| Bột epoxy | 20 phút ở 160 °C, 10 phút ở 180 °C hoặc 5 phút ở 200 °C | 320 / 356 / 392 °F | AkzoNobel Interpon 100 |
| Epoxy-polyester hybrid | 15 phút ở 190 °C, 10 phút ở 200 °C hoặc 8 phút ở 210 °C | 374 / 392 / 410 °F | AkzoNobel Interpon 700 |
| Epoxy-polyester hybrid | 20 phút ở 177 °C, 10 phút ở 199 °C hoặc 7 phút ở 204 °C | 350 / 390 / 400 °F | Diamond Vogel H-Series |
| Polyester TGIC | 20 phút ở 182 °C, 10 phút ở 199 °C hoặc 5 phút ở 216 °C | 360 / 390 / 420 °F | Diamond Vogel TGIC polyester |
| Polyester không chứa TGIC | 20-40 phút ở 170 °C, 10-20 phút ở 180 °C hoặc 8-16 phút ở 200 °C | 338 / 356 / 392 °F | AkzoNobel Interpon D1036 |
| Polyester không chứa TGIC, cửa sổ đóng rắn rộng | 15 phút ở 150 °C xuống còn 5 phút ở 200 °C | 302 đến 392 °F | TIGER Drylac Series 45 |
| Polyurethane (polyester urethane) | 10 phút ở 204 °C | 400 °F | PPG Envirocron PCUT33100 |
| Polyester nướng ở nhiệt độ thấp | 23-35 phút ở 150 °C, 12-30 phút ở 160 °C, 8-20 phút ở 170 °C hoặc 5-10 phút ở 180 °C | 302 / 320 / 338 / 356 °F | AkzoNobel Interpon 310 Low-E |
| Polyester chống thoát khí nướng ở nhiệt độ thấp | Khoảng 150 °C; thời gian theo bảng dữ liệu | Khoảng 302 °F | Axalta Alesta IP Antigassing Low Bake |
| Nướng cực thấp cho MDF và gỗ | Từ khoảng 130 °C (TIGER); dưới 121 °C (IGP) | Khoảng 266 °F; dưới 250 °F | Dòng sản phẩm gỗ TIGER Drylac, IGP-RAPID |
Hai loại hóa chất có ngưỡng nhiệt độ tối thiểu mà dưới ngưỡng đó màng sơn sẽ nóng chảy nhưng không liên kết ngang. Polyurethane cần ít nhất khoảng 177 °C (350 °F) để bắt đầu đóng rắn, và polyester không chứa TGIC đóng rắn bằng HAA cần khoảng 163 °C (325 °F) trở lên. Epoxy, hybrid và polyester TGIC chịu được sự thay đổi điều kiện đóng rắn tốt hơn.
Nhiệt độ sơn tĩnh điện là cài đặt lò hay nhiệt độ kim loại?
Đó là nhiệt độ kim loại: đồng hồ đông cứng chỉ bắt đầu khi bản thân chi tiết đạt đến nhiệt độ trên bảng dữ liệu. Một màn hình lò đã phục hồi về điểm đặt thì nói rất ít về chi tiết, và các phần dày tụt lại rất xa so với các phần mỏng. Do đó, nhiệt độ và thời gian sơn tĩnh điện trong biểu đồ phải được cộng thêm vào thời gian gia nhiệt của chi tiết nặng nhất trên dây chuyền.
| Loại chi tiết | Đặc tính gia nhiệt | Hệ quả đối với lò |
|---|---|---|
| Kim loại tấm mỏng (ví dụ một cánh chắn bùn) | Đạt 204 °C (400 °F) trong khoảng 2-3 phút | Nguy cơ nướng quá lâu nếu lò được cài đặt cho các chi tiết nặng |
| Thép có độ dày thành đã biết | Quy tắc chung: khoảng 6 phút cho milimét đầu tiên, khoảng 3 phút cho mỗi milimét tiếp theo | Thêm thời gian này vào thời gian đóng rắn khi cài đặt tốc độ dây chuyền |
| Vật đúc dày (ví dụ: vành xe hợp kim) | Khoảng 30 phút để đạt 204 °C (400 °F) | Cần lò nướng dài hơn, dây chuyền chậm hơn hoặc tăng cường hồng ngoại |
Điều gì xảy ra nếu sơn tĩnh điện bị đóng rắn thiếu hoặc đóng rắn quá mức?
Sơn tĩnh điện đóng rắn thiếu trông như đã hoàn thiện nhưng hỏng về cơ học và hóa học, trong khi sơn tĩnh điện đóng rắn quá mức chủ yếu thay đổi màu sắc và độ bóng. Bảng liệt kê các triệu chứng được báo cáo trong hướng dẫn khắc phục sự cố công nghiệp; các nguyên nhân khác được đề cập trong tổng quan về các khuyết tật sơn tĩnh điện.
| Triệu chứng khuyết tật | Lưu hóa chưa đủ | Lưu hóa quá mức |
|---|---|---|
| Độ bền va đập và độ dẻo dai | Màng giòn, nứt hoặc bong tróc khi uốn hoặc lắp ráp | Giòn sau thời gian hoặc nhiệt độ quá mức |
| Độ bám dính và khả năng chống bong tróc | Hiệu suất giảm | Thường không bị ảnh hưởng trừ khi màng sơn bị giòn nghiêm trọng |
| Mức độ bóng | Sự biến đổi độ bóng, thấy rõ nhất trên bột mờ và bột có độ bóng thấp | Mất độ bóng |
| Tông màu | Bình thường không thay đổi | Ngả vàng, rõ nhất trên epoxy sáng màu; bột sấy ở nhiệt độ thấp dễ bị hơn |
| Khả năng chống dung môi và hóa chất | Kém; màng sơn mềm hoặc bị chuyển màu khi chà xát bằng dung môi | Thường được giữ lại |
| Khả năng chống ăn mòn và độ bền ngoài trời | Hiệu suất giảm | Thường được giữ lại |
| Độ cứng và khả năng chống mài mòn | Độ cứng bút chì thấp | Thường được giữ lại |
Làm thế nào để bạn xác minh rằng sơn tĩnh điện đã đóng rắn hoàn toàn?
Độ đóng rắn được xác minh bằng cách lập hồ sơ nhiệt độ chi tiết qua lò và xác nhận kết quả bằng phép thử chà xát dung môi hoặc thử nghiệm DSC trong phòng thí nghiệm. Việc lập hồ sơ cho thấy liệu quy trình có được đáp ứng hay không; phép thử chà xát cho thấy liệu màng sơn có phản ứng hay không.
| Phương pháp | Những gì nó thể hiện | Ghi chú |
|---|---|---|
| Cấu hình nhiệt độ lò với thiết bị ghi dữ liệu di động | Thời gian mỗi điểm được đo trên chi tiết lưu lại ở nhiệt độ đóng rắn | Lặp lại ít nhất hàng tháng và mỗi khi khối lượng hoặc cách xếp chi tiết thay đổi |
| Nhiệt kế hồng ngoại | Kiểm tra nhanh nhiệt độ bề mặt chi tiết | Hữu ích trên lò mẻ trước khi khởi động bộ đếm thời gian đóng rắn |
| Chà dung môi, Quy trình khuyến nghị PCI #8 | Khả năng chống dung môi, tính chất cuối cùng được phát triển trong quá trình đóng rắn | MEK cho epoxy; 10% MEK trong xylene cho hầu hết các loại bột khác; tính theo số lần chà kép |
| Thực hành chà dung môi theo ASTM D5402 | Khả năng chống dung môi của lớp phủ thay đổi hóa học khi đóng rắn | Dung môi, số lần chà và mức đạt yêu cầu do nhà sản xuất lớp phủ quy định |
| Đánh giá chà của phòng thí nghiệm nhà cung cấp | Thang 0-5 sau 100 lần chà kép MEK | Dưới 3 thường cho thấy đóng rắn chưa đủ; kết cấu và kim loại có thể truyền màu khi đã đóng rắn hoàn toàn |
| Phương pháp đo nhiệt lượng quét vi sai (DSC) | Mức độ đóng rắn theo phần trăm | Thử nghiệm phá hủy trong phòng thí nghiệm cần bột chưa đóng rắn và mẫu đã phủ |
Kết quả chà xát luôn phải được so sánh với một bảng tham chiếu cùng loại bột đã biết là đóng rắn hoàn toàn, vì epoxy chống dung môi tốt hơn polyester.
Cài đặt lò và đặc điểm thiết kế nào kiểm soát nhiệt độ đóng rắn?
Đóng rắn được kiểm soát bởi bốn yếu tố: nhiệt độ không khí đồng đều, đủ tuần hoàn, thời gian đúng trong lò và không khí lò sạch. Tốc độ dây chuyền và chiều dài lò quyết định thời gian, như được giải thích trong hướng dẫn dây chuyền sơn tĩnh điện bột, và nguồn nhiệt được so sánh trong bài viết về lò đóng rắn bằng gas, điện và hồng ngoại.
| Tính năng lò | Giá trị thiết kế điển hình | Ảnh hưởng đến quá trình đóng rắn |
|---|---|---|
| Độ đồng đều nhiệt độ | ±5,5 °C (±10 °F) so với điểm đặt, được chứng minh bằng khảo sát chín điểm | Đỉnh và đáy của giá nhận cùng một lịch trình |
| Không khí tuần hoàn | Ít nhất 3 thể tích buồng mỗi phút | Loại bỏ các vùng không khí tù đọng luôn lạnh |
| Ống cấp gió | Thấp dọc theo cả hai bức tường bên với hồi gió trên trần | Làm nóng cả đáy và đỉnh của tải |
| Thoát khí | Ít nhất 3 lần thay đổi không khí mỗi giờ; khuyến nghị 7-8 lần để có lớp hoàn thiện đồng nhất | Loại bỏ các chất bay hơi trong quá trình đóng rắn làm đổi màu màng sơn |
| Lò gia nhiệt gián tiếp | Khí thải được giữ phía sau bộ trao đổi nhiệt | Hạn chế ố vàng trên bề mặt trắng và làm sạch |
| Vùng tăng cường hồng ngoại | Một hoặc hai phút hồng ngoại sóng trung trước đối lưu | Rút ngắn thời gian gia nhiệt; tổng thời gian trong lò giảm khoảng 25-30% đối với các chi tiết phù hợp |
Các thành phần chính có sẵn từ các thương hiệu quốc tế như Riello, Weishaupt và Maxon (Honeywell) cho đầu đốt, Ziehl-Abegg cho quạt khí quy trình, Siemens và Allen-Bradley cho PLC và điều khiển nhiệt độ, và Datapaq (Fluke Process Instruments) cho thiết bị ghi dữ liệu lập hồ sơ lò (có thể cấu hình theo thông số kỹ thuật của khách hàng). Quá trình đóng rắn cũng phụ thuộc vào những gì nằm dưới màng sơn, vì vậy lò nên được xem xét cùng với dây chuyền tiền xử lý.
Câu hỏi thường gặp
Sơn tĩnh điện đóng rắn ở nhiệt độ nào? Hầu hết các loại bột tiêu chuẩn đóng rắn với chi tiết ở 180-200 °C (356-392 °F) trong khoảng 10 phút. Polyester nung nhiệt thấp đóng rắn ở 150-170 °C với thời gian lâu hơn, và các loại bột được phát triển cho MDF bắt đầu từ khoảng 130 °C. Bảng dữ liệu sản phẩm cung cấp lịch trình chính xác.
Nướng sơn tĩnh điện ở 400 °F trong bao lâu? Các lịch trình được công bố ở khoảng 400 °F (200-204 °C) là 5 phút cho epoxy tiêu chuẩn, 7-10 phút cho hybrid và 10 phút cho polyester urethane. Thời gian đó bắt đầu khi kim loại đạt nhiệt độ, vì vậy phải cộng thêm thời gian gia nhiệt.
Có thể đóng rắn sơn tĩnh điện ở nhiệt độ thấp hơn trong thời gian dài hơn không? Có, trong cửa sổ đóng rắn trên bảng dữ liệu: một loại polyester không chứa TGIC liệt kê 20-40 phút ở 170 °C thay cho 8-16 phút ở 200 °C. Dưới mức tối thiểu, màng sơn chỉ tan chảy; polyurethane cần khoảng 177 °C và polyester HAA khoảng 163 °C để phản ứng.
Làm thế nào để kiểm tra độ đóng rắn của sơn tĩnh điện tại xưởng? Chạy biểu đồ nhiệt độ với thiết bị ghi dữ liệu gắn trên chi tiết, sau đó thực hiện phép thử chà xát dung môi theo Quy trình Khuyến nghị #8 của PCI hoặc ASTM D5402. Màng đã đóng rắn hoàn toàn có thể mềm nhẹ hoặc mất bóng nhưng không được tan; so sánh với tấm mẫu tham chiếu.
Vị trí của MUSI Technology phù hợp ở đâu
MUSI Technology thiết kế lò đóng rắn theo mẻ và lò đường hầm như một phần của dây chuyền sơn tĩnh điện hoàn chỉnh, phù hợp chiều dài lò, nguồn nhiệt và lưu thông khí với hỗn hợp chi tiết và bảng dữ liệu bột sơn. Gửi bản vẽ chi tiết, trọng lượng và tốc độ dây chuyền mục tiêu qua trang liên hệ, hoặc xem cách lò phù hợp với buồng phun sơn tĩnh điện.
Được cung cấp bởi Lin Cong, Giám đốc Kỹ thuật, MUSI Technology
Gửi cho chúng tôi kích thước linh kiện, sản lượng và loại sơn — các kỹ sư của chúng tôi sẽ phản hồi với bố trí mặt bằng và ngân sách trong vòng một ngày làm việc. Liên hệ MUSI Technology hoặc xem qua dải thiết bị của chúng tôi.
Hướng dẫn kỹ thuật liên quan
- Dây chuyền sơn container vận chuyển: Thông số kỹ thuật & Bố cục
Sơn container là công việc hàng hải C5-M chạy ở tốc độ sản xuất. Trình tự sơn, độ dày màng sơn, kích thước buồng phun và buồng phun bi, thời gian chu kỳ mỗi thùng và chi phí nhà máy năm 2026. - Sơn bột vs Phun chất lỏng: Chọn loại nào
So sánh sơn bột vs phun chất lỏng về chi phí, độ dày màng, dải màu, phát thải VOC, giới hạn nền và ứng dụng phù hợp nhất. - Sơn phun robot vs Reciprocator: ROI
Một robot sơn sáu trục có giá gấp 3-6 lần một máy phun qua lại nhưng nâng hiệu suất truyền sơn lên 70-90% và xử lý được nhiều model hỗn hợp. - Dây chuyền sơn phụ tùng ô tô: Thông số kỹ thuật & Năng suất
Dây chuyền sơn ô tô phải duy trì độ dày màng sơn trong khoảng cộng hoặc trừ 10 micron, vượt qua thử nghiệm phun muối 500-1.000 giờ và đáp ứng tiêu chuẩn ngoại quan của OEM. - Dây chuyền sơn tĩnh điện: Các loại, thông số kỹ thuật & chi phí (2026)
Dây chuyền sơn tĩnh điện tiền xử lý, sơn và sấy khô các chi tiết kim loại trên băng tải. Hướng dẫn đầy đủ về các loại dây chuyền, thông số kỹ thuật chính và khoảng giá năm 2026.