Tableau de température et de durée de cuisson pour la peinture en poudre
Réponse rapide : La plupart des poudres de revêtement durcissent avec le métal lui-même à 180-200 °C (356-392 °F) pendant environ 10 minutes. Les programmes publiés vont de 20 minutes à 160 °C pour l'époxy à 5 minutes à 216 °C pour le polyester TGIC ; les polyesters à basse cuisson durcissent à 150-170 °C et les poudres pour MDF à partir d'environ 130 °C. Le temps ne compte qu'après que la pièce, et non l'air du four, a atteint la température, de sorte que les pièces lourdes nécessitent un temps de montée en température supplémentaire. La cuisson est confirmée par un profil de température du four et un test de frottement au solvant.
MUSI Technology, un fabricant de lignes de revêtement par pulvérisation de poudre et de liquide à Changzhou, en Chine, dimensionne chaque four de cuisson en fonction du temps de montée en température de la pièce la plus lourde et du programme du fabricant de poudre, puis définit la longueur du four, l'air de recirculation et les températures de zone afin que chaque pièce atteigne sa fenêtre de cuisson à la vitesse de ligne prévue.
À quelle température la poudre thermodurcissable durcit-elle, selon la chimie ?
Les poudres thermodurcissables standard durcissent à une température de pièce de 180-200 °C maintenue pendant environ 10 minutes, les qualités à basse cuisson à 150-170 °C, et les poudres pour MDF à partir d'environ 130 °C. Le tableau ci-dessous rassemble les cycles que les fabricants de poudres publient dans leurs fiches techniques. Chaque valeur est la température de la pièce, non celle de l'air du four, et la fiche technique du produit exact prévaut toujours.
| Chimie de la poudre | Cycle de cuisson publié (température de la pièce) | En °F | Produit source |
|---|---|---|---|
| Poudre époxy | 20 min à 160 °C, 10 min à 180 °C ou 5 min à 200 °C | 320 / 356 / 392 °F | AkzoNobel Interpon 100 |
| Hybride époxy-polyester | 15 min à 190 °C, 10 min à 200 °C ou 8 min à 210 °C | 374 / 392 / 410 °F | AkzoNobel Interpon 700 |
| Hybride époxy-polyester | 20 min à 177 °C, 10 min à 199 °C ou 7 min à 204 °C | 350 / 390 / 400 °F | Diamond Vogel H-Series |
| Polyester TGIC | 20 min à 182 °C, 10 min à 199 °C ou 5 min à 216 °C | 360 / 390 / 420 °F | Diamond Vogel polyester TGIC |
| Polyester sans TGIC | 20-40 min à 170 °C, 10-20 min à 180 °C ou 8-16 min à 200 °C | 338 / 356 / 392 °F | AkzoNobel Interpon D1036 |
| Polyester sans TGIC, large fenêtre de cuisson | 15 min à 150 °C jusqu'à 5 min à 200 °C | 302 à 392 °F | TIGER Drylac Série 45 |
| Polyuréthane (uréthane de polyester) | 10 min à 204 °C | 400 °F | PPG Envirocron PCUT33100 |
| Polyester à basse température de cuisson | 23-35 min à 150 °C, 12-30 min à 160 °C, 8-20 min à 170 °C ou 5-10 min à 180 °C | 302 / 320 / 338 / 356 °F | AkzoNobel Interpon 310 Low-E |
| Polyester anti-dégazage à basse température de cuisson | Environ 150 °C ; durée selon la fiche technique | Environ 302 °F | Axalta Alesta IP Antigassing Low Bake |
| Ultra-basse cuisson pour MDF et bois | À partir d'environ 130 °C (TIGER) ; en dessous de 121 °C (IGP) | Environ 266 °F ; en dessous de 250 °F | Gamme bois TIGER Drylac, IGP-RAPID |
Deux chimies ont un seuil en dessous duquel le film fond mais ne réticule pas. Les polyuréthanes ont besoin d'au moins environ 177 °C (350 °F) pour commencer à durcir, et les polyesters sans TGIC durcis par HAA ont besoin d'environ 163 °C (325 °F) ou plus. Les époxys, les hybrides et les polyesters TGIC tolèrent plus facilement les variations de cuisson.
La température de thermolaquage correspond-elle au réglage du four ou à la température du métal ?
C'est la température du métal : le temps de cuisson ne commence que lorsque la pièce elle-même atteint la température indiquée sur la fiche technique. Un affichage de four revenu à la consigne ne dit pas grand-chose de la pièce, et les sections épaisses sont bien en retard sur les fines. La température et le temps de thermolaquage indiqués dans le tableau doivent donc être ajoutés au temps de montée en température de la pièce la plus lourde sur la ligne.
| Type de pièce | Comportement à la montée en température | Conséquence pour le four |
|---|---|---|
| Tôle mince (par exemple une aile) | Atteint 204 °C (400 °F) en environ 2-3 minutes | Risque de surcuisson si le four est réglé pour des pièces lourdes |
| Acier d'épaisseur de paroi connue | Règle empirique : environ 6 minutes pour le premier millimètre, environ 3 minutes pour chaque millimètre supplémentaire | Ajoutez ceci au temps de cuisson lors du réglage de la vitesse de ligne |
| Pièce moulée lourde (par exemple une jante en alliage) | Environ 30 minutes pour atteindre 204 °C (400 °F) | Nécessite un four plus long, une ligne plus lente ou un renfort infrarouge |
Que se passe-t-il si la poudre de revêtement est sous-cuite ou sur-cuite ?
La poudre sous-cuite paraît finie mais échoue mécaniquement et chimiquement, tandis que la poudre sur-cuite change principalement de couleur et de brillance. Le tableau répertorie les symptômes signalés dans les guides de dépannage industriels ; les autres causes sont couvertes dans l' aperçu des défauts de revêtement par poudre.
| Symptôme du défaut | Sous-cuisson | Sur-cuisson |
|---|---|---|
| Impact et flexibilité | Film fragile qui se fissure ou s'écaille lors du pliage ou de l'assemblage | Fragilisation après un temps ou une température excessifs |
| Adhérence et résistance aux éclats | Performance réduite | Généralement non affecté, sauf si le film est fortement fragilisé |
| Niveau de brillance | Variation de brillance, plus visible sur les poudres mates et à faible brillance | Perte de brillance |
| Nuance de couleur | Normalement inchangé | Jaunissement, plus marqué sur les époxys clairs ; les poudres à basse température de cuisson y sont plus sensibles |
| Résistance aux solvants et aux produits chimiques | Mauvais ; le film se ramollit ou se transfère lors d'un frottement au solvant | Normalement retenu |
| Corrosion et durabilité extérieure | Performance réduite | Normalement retenu |
| Dureté et résistance à l'abrasion | Faible dureté au crayon | Normalement retenu |
Comment vérifier qu'un revêtement en poudre est complètement durci ?
Le durcissement est vérifié en profilant la température de la pièce à travers le four et en confirmant le résultat par un frottement au solvant ou un test DSC en laboratoire. Le profilage montre si le cycle a été respecté ; le test de frottement montre si le film a réagi.
| Méthode | Ce que cela montre | Notes |
|---|---|---|
| Profil de température du four avec un enregistreur de données mobile | Temps que chaque point sondé sur la pièce passe à la température de cuisson | Répéter au moins mensuellement et chaque fois que la masse ou le chargement de la pièce change |
| Thermomètre infrarouge | Contrôle ponctuel de la température de surface de la pièce | Utile sur les fours à batch avant de démarrer le minuteur de cuisson |
| Frottement au solvant, procédure recommandée PCI n° 8 | Résistance aux solvants, la dernière propriété à se développer pendant la cuisson | MEK pour les époxydes ; 10 % de MEK dans le xylène pour la plupart des autres poudres ; compté en doubles frottements |
| Pratique d'essai de frottement au solvant ASTM D5402 | Résistance aux solvants des revêtements qui changent chimiquement lors du durcissement | Le solvant, le nombre de frottements et le niveau de réussite sont définis par le fabricant du revêtement |
| Évaluation par frottement du laboratoire du fournisseur | Échelle de 0 à 5 après 100 doubles frottements au MEK | En dessous de 3 indique généralement un sous-durcissement ; les textures et les métallisés peuvent transférer de la couleur lorsqu'ils sont complètement durcis |
| Calorimétrie différentielle à balayage (DSC) | Degré de cuisson en pourcentage | Test destructif en laboratoire nécessitant de la poudre non cuite et un échantillon revêtu |
Les résultats de frottement doivent toujours être comparés à un panneau de référence de la même poudre connu comme entièrement cuit, car les époxys résistent mieux aux solvants que les polyesters.
Quels réglages du four et caractéristiques de conception contrôlent la température de cuisson ?
La cuisson est contrôlée par quatre éléments : une température d'air uniforme, une recirculation suffisante, le bon temps de passage dans le four et un air de four propre. La vitesse de ligne et la longueur du four déterminent le temps, comme expliqué dans le guide des lignes de revêtement en poudre, et la source de chaleur est comparée dans l'article sur fours de cuisson à gaz, électriques et infrarouges.
| Caractéristique du four | Valeur de conception typique | Effet sur la cuisson |
|---|---|---|
| Uniformité de température | ±5,5 °C (±10 °F) du point de consigne, prouvé par un relevé à neuf points | Le haut et le bas du rack reçoivent le même programme |
| Air de recirculation | Au moins 3 volumes de chambre par minute | Élimine les zones d'air mort qui restent froides |
| Conduits d'alimentation | Bas le long des deux parois latérales avec un retour au plafond | Chauffe le bas de la charge ainsi que le haut |
| Échappement | Au moins 3 renouvellements d'air par heure ; 7-8 conseillés pour une finition constante | Élimine les composés volatils de cuisson qui décolorent le film |
| Aérotherme à combustion indirecte | Gaz de combustion maintenus derrière un échangeur de chaleur | Limite le jaunissement des blancs et clarifie |
| Zone de renfort infrarouge | Une ou deux minutes d'IR à ondes moyennes avant la convection | Raccourcit la montée en température ; le temps total de four diminue d'environ 25-30 % sur les pièces adaptées |
Les composants clés sont disponibles auprès de marques internationales telles que Riello, Weishaupt et Maxon (Honeywell) pour les brûleurs, Ziehl-Abegg pour les ventilateurs d'air de process, Siemens et Allen-Bradley pour l'automate et la régulation de température, et Datapaq (Fluke Process Instruments) pour les enregistreurs de profilage de four (configurables selon les spécifications du client). La cuisson dépend aussi de ce qui se trouve sous le film, il convient donc d'examiner le four conjointement avec la ligne de prétraitement.
FAQ
À quelle température le thermolaquage durcit-il ? La plupart des poudres standard durcissent avec la pièce à 180-200 °C (356-392 °F) pendant environ 10 minutes. Les polyesters à basse température de cuisson durcissent à 150-170 °C avec des temps plus longs, et les poudres développées pour le MDF commencent à environ 130 °C. La fiche technique du produit donne le programme exact.
Combien de temps cuire le thermolaquage à 400 °F ? Les programmes publiés à environ 400 °F (200-204 °C) sont de 5 minutes pour un époxy standard, 7-10 minutes pour les hybrides et 10 minutes pour un polyester uréthane. Ce temps commence lorsque le métal atteint la température, il faut donc ajouter le temps de montée en température.
Le thermolaquage peut-il être durci à une température plus basse pendant plus longtemps ? Oui, dans la fenêtre de cuisson indiquée sur la fiche technique : un polyester sans TGIC indique 20-40 minutes à 170 °C au lieu de 8-16 minutes à 200 °C. En dessous du minimum, le film ne fait que fondre ; les polyuréthanes ont besoin d'environ 177 °C et les polyesters HAA d'environ 163 °C pour réagir.
Comment tester la cuisson du revêtement en poudre sur le terrain ? Réalisez un profil de température avec un enregistreur de données fixé à la pièce, puis effectuez un frottement au solvant selon la procédure recommandée n° 8 du PCI ou l'ASTM D5402. Un film entièrement cuit peut légèrement ramollir ou perdre de la brillance mais ne doit pas se dissoudre ; comparez avec un panneau de référence.
Où intervient la technologie MUSI
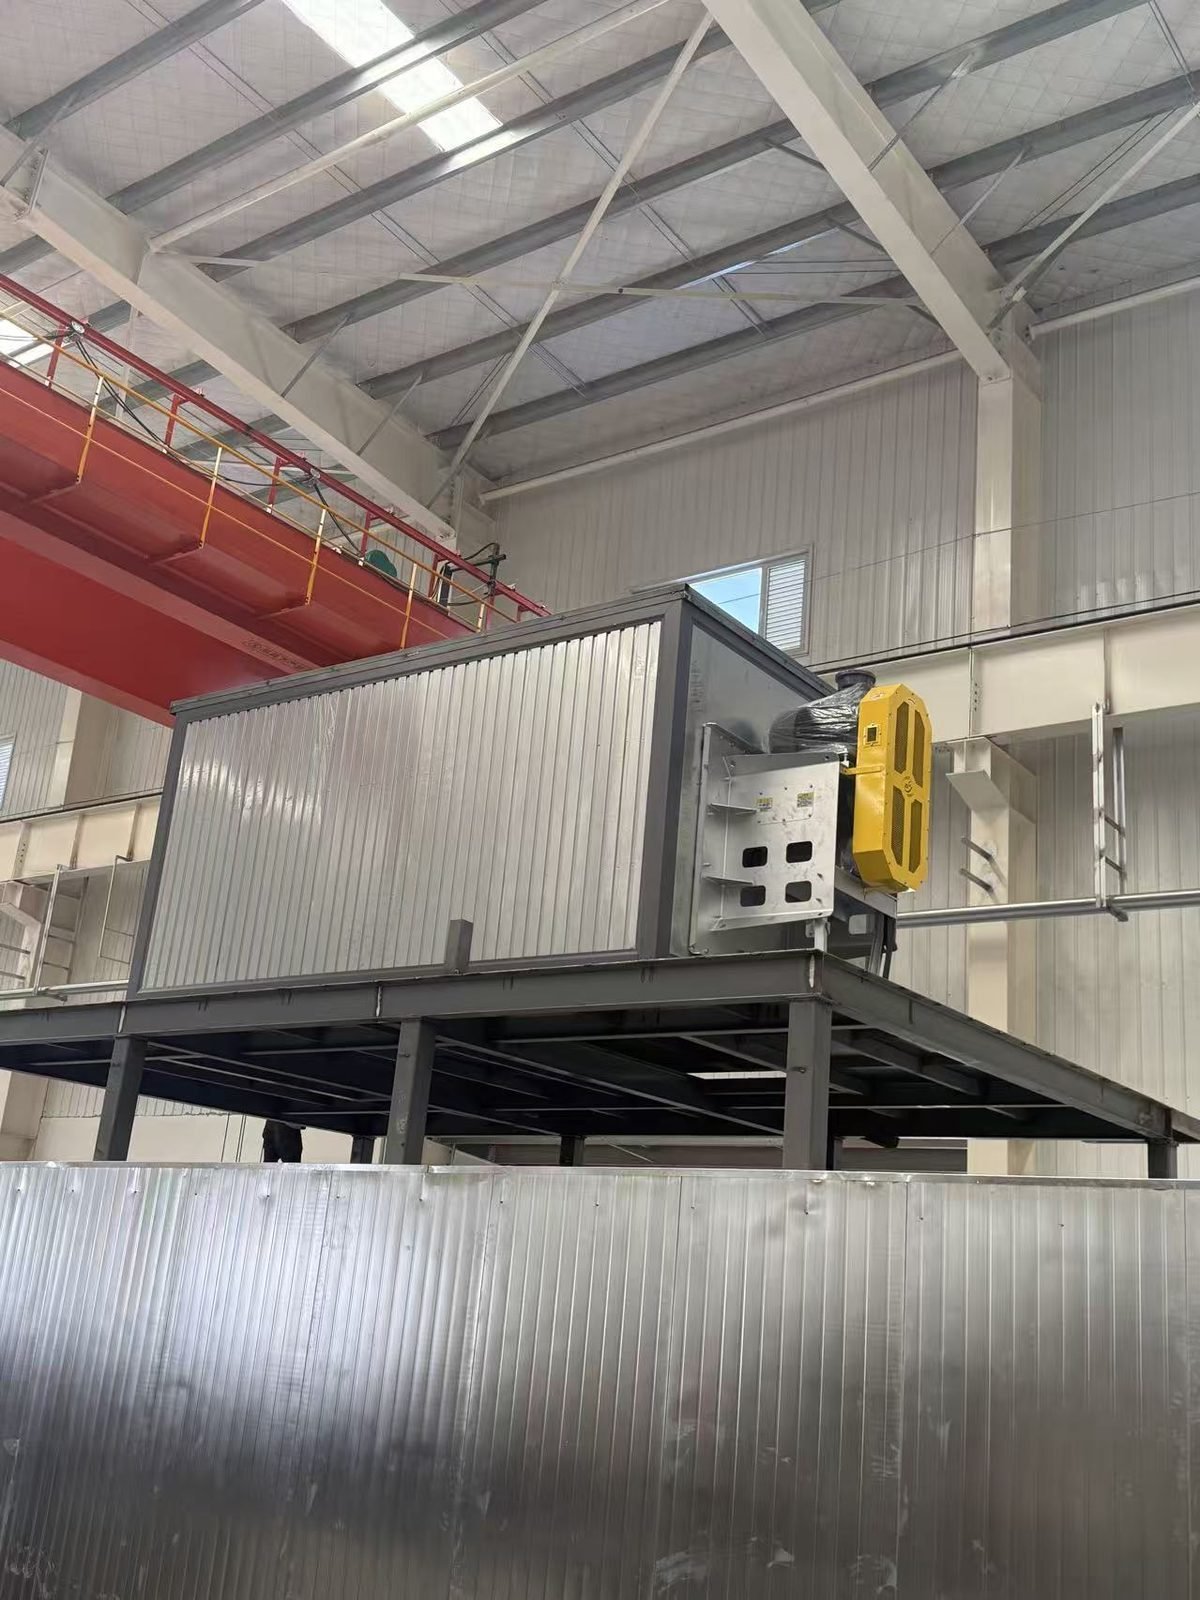
MUSI Technology conçoit des fours de cuisson en batch et tunnel dans le cadre de lignes de poudre complètes, en adaptant la longueur du four, la source de chaleur et la circulation d'air au mélange de pièces et à la fiche technique de la poudre. Envoyez les plans des pièces, les poids et la vitesse de ligne cible via la page de contact, ou découvrez comment le four s'intègre avec l' cabine de peinture en poudre électrostatique.
Fourni par Lin Cong, directeur technique, MUSI Technology
Envoyez-nous la taille de votre pièce, votre débit et le type de revêtement — nos ingénieurs vous répondent avec une implantation et un budget en un jour ouvré. Contactez MUSI Technology ou parcourir notre gamme d'équipements.
Guides techniques connexes
- Ligne de revêtement pour conteneurs maritimes : spécifications et disposition
Le revêtement des conteneurs est un travail marin C5-M exécuté à vitesse de production. Séquence de revêtement, épaisseur du film, dimensionnement du sablage et de la cabine, temps de cycle par boîte et coût d'usine 2026. - Revêtement en poudre vs pulvérisation liquide : lequel choisir
Comparaison de la peinture en poudre et de la pulvérisation liquide en termes de coût, d'épaisseur du film, de gamme de couleurs, d'émissions de COV, de limites de substrat et d'applications les plus adaptées. - Peinture par pulvérisation robotisée vs réciprocateur : ROI
Un robot de peinture à six axes coûte 3 à 6 fois plus cher qu'un va-et-vient, mais il augmente l'efficacité de transfert à 70-90 % et gère des modèles mixtes. - Ligne de revêtement pour pièces automobiles : spécifications et débit
Les lignes de revêtement automobile doivent maintenir l'épaisseur du film dans une marge de plus ou moins 10 microns, réussir 500 à 1 000 h de brouillard salin et respecter les normes d'aspect des constructeurs. - Ligne de revêtement en poudre : types, spécifications et coût (2026)
Une ligne de thermolaquage prétraite, applique et polymérise des pièces métalliques sur un convoyeur. Guide complet des types de lignes, des spécifications clés et des fourchettes de prix 2026.