Tabel Suhu dan Waktu Curing Powder Coating
Jawaban singkat: Sebagian besar powder coat di-curing bersama logam itu sendiri pada 180-200 °C (356-392 °F) selama sekitar 10 menit. Jadwal yang dipublikasikan berkisar dari 20 menit pada 160 °C untuk epoksi hingga 5 menit pada 216 °C untuk TGIC polyester; polyester low-bake di-curing pada 150-170 °C dan powder MDF dari sekitar 130 °C. Waktu dihitung hanya setelah part, bukan udara oven, mencapai suhu, sehingga part berat memerlukan waktu pemanasan tambahan. Curing dikonfirmasi dengan profil suhu oven dan uji gosok pelarut.
MUSI Technology, produsen lini pelapisan semprot powder dan liquid di Changzhou, Tiongkok, menentukan ukuran setiap oven curing dari waktu pemanasan part terberat dan jadwal produsen powder, lalu menetapkan panjang oven, udara resirkulasi, dan suhu zona agar setiap part mencapai jendela curing-nya pada kecepatan lini yang direncanakan.
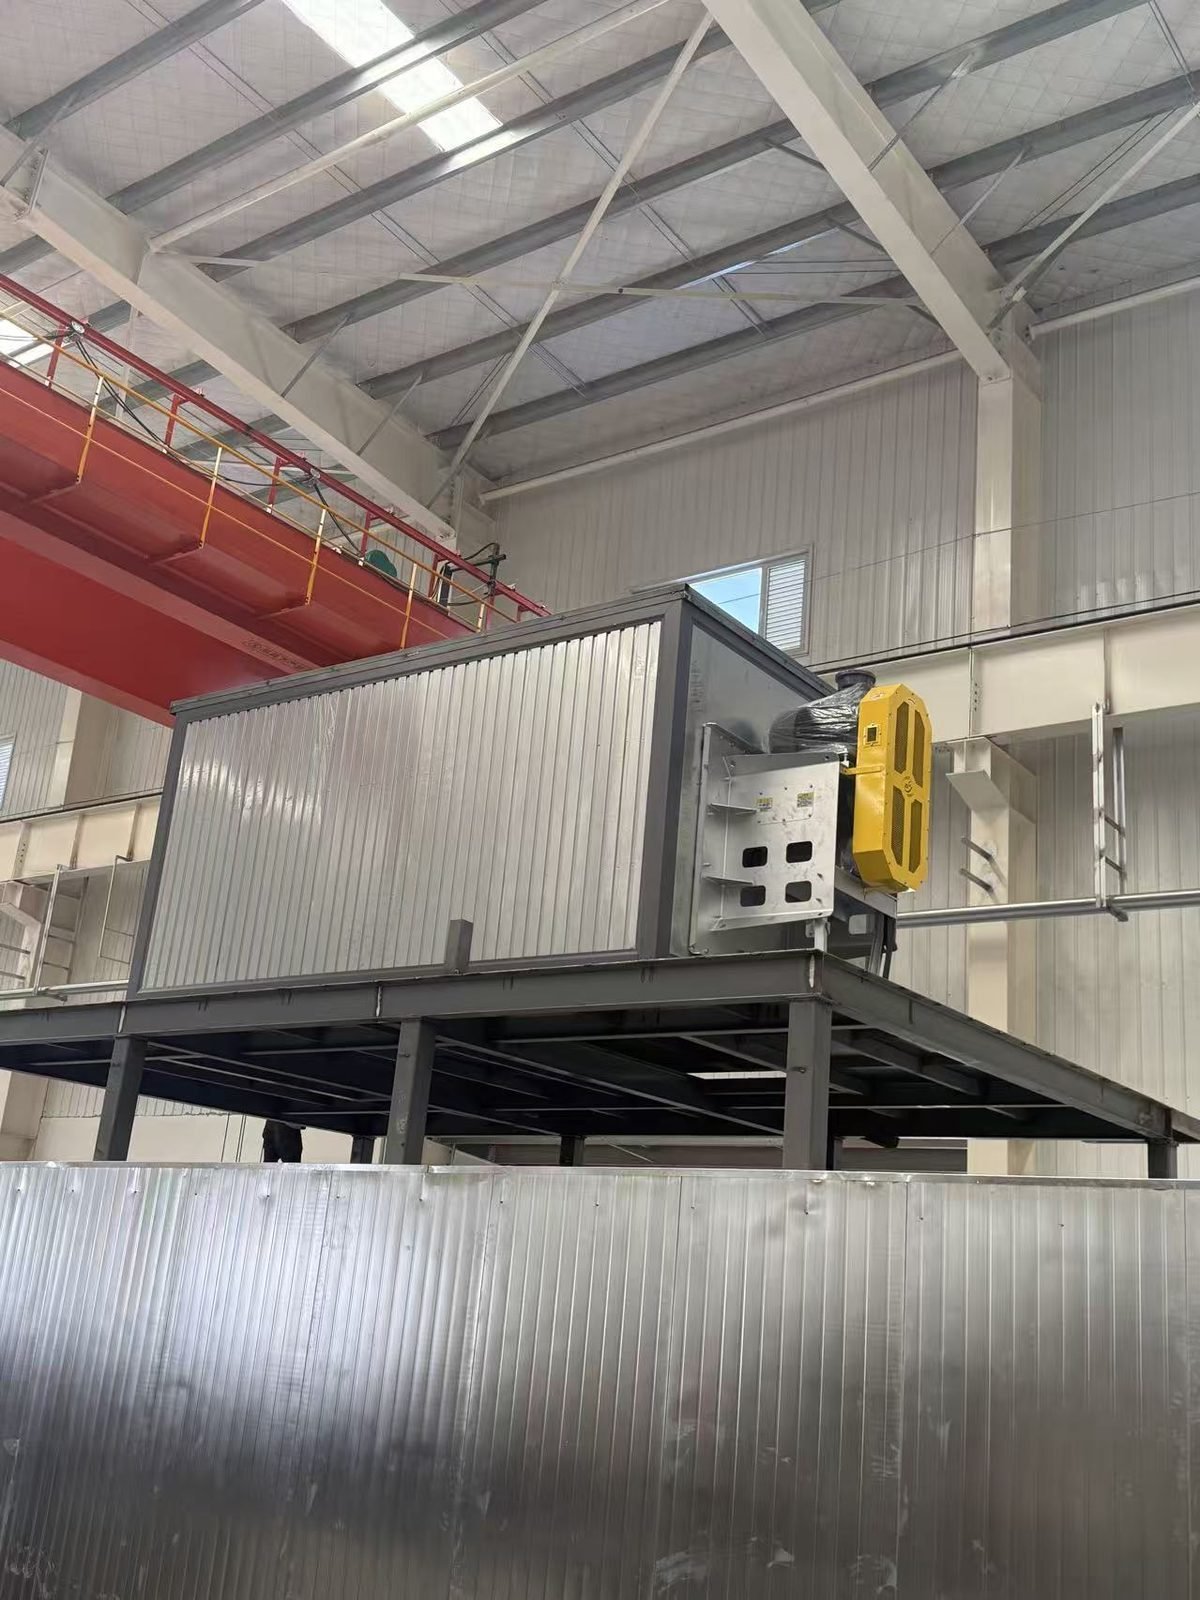
Pada suhu berapa powder coat dikeraskan, berdasarkan kimianya?
Bubuk termoset standar dikeraskan pada suhu part 180-200 °C yang ditahan selama sekitar 10 menit, grade low-bake pada 150-170 °C, dan bubuk untuk MDF dari sekitar 130 °C. Bagan di bawah ini mengumpulkan jadwal yang diterbitkan oleh produsen bubuk dalam lembar data mereka. Setiap nilai adalah suhu part, bukan suhu udara oven, dan lembar data produk yang tepat selalu diprioritaskan.
| Kimia bubuk | Jadwal pengawetan yang diterbitkan (suhu part) | Dalam °F | Produk sumber |
|---|---|---|---|
| Bubuk epoksi | 20 menit pada 160 °C, 10 menit pada 180 °C atau 5 menit pada 200 °C | 320 / 356 / 392 °F | AkzoNobel Interpon 100 |
| Hibrida epoksi-poliester | 15 menit pada 190 °C, 10 menit pada 200 °C atau 8 menit pada 210 °C | 374 / 392 / 410 °F | AkzoNobel Interpon 700 |
| Hibrida epoksi-poliester | 20 menit pada 177 °C, 10 menit pada 199 °C atau 7 menit pada 204 °C | 350 / 390 / 400 °F | Diamond Vogel H-Series |
| Poliester TGIC | 20 menit pada 182 °C, 10 menit pada 199 °C atau 5 menit pada 216 °C | 360 / 390 / 420 °F | Diamond Vogel TGIC poliester |
| Poliester tanpa TGIC | 20-40 min pada 170 °C, 10-20 min pada 180 °C atau 8-16 min pada 200 °C | 338 / 356 / 392 °F | AkzoNobel Interpon D1036 |
| Poliester tanpa TGIC, jendela pengawetan lebar | 15 min pada 150 °C hingga 5 min pada 200 °C | 302 hingga 392 °F | TIGER Drylac Seri 45 |
| Poliuretan (poliuretan poliester) | 10 menit pada 204 °C | 400 °F | PPG Envirocron PCUT33100 |
| Poliester bakar suhu rendah | 23-35 menit pada 150 °C, 12-30 menit pada 160 °C, 8-20 menit pada 170 °C atau 5-10 menit pada 180 °C | 302 / 320 / 338 / 356 °F | AkzoNobel Interpon 310 Low-E |
| Poliester anti-gas bakar suhu rendah | Sekitar 150 °C; waktu sesuai lembar data | Sekitar 302 °F | Axalta Alesta IP Antigassing Low Bake |
| Ultra-low-bake untuk MDF dan kayu | Dari sekitar 130 °C (TIGER); di bawah 121 °C (IGP) | Sekitar 266 °F; di bawah 250 °F | Rangkaian kayu TIGER Drylac, IGP-RAPID |
Dua kimia memiliki batas bawah di mana film meleleh tetapi tidak mengalami ikatan silang. Poliuretan memerlukan setidaknya sekitar 177 °C (350 °F) untuk mulai mengeras, dan poliester bebas TGIC yang dikuring HAA memerlukan sekitar 163 °C (325 °F) atau lebih. Epoksi, hibrida, dan poliester TGIC lebih mudah mentoleransi variasi pengawetan.
Apakah suhu pelapisan bubuk adalah pengaturan oven atau suhu logam?
Ini adalah suhu logam: jam pengawetan hanya dimulai ketika bagian itu sendiri mencapai suhu pada lembar data. Tampilan oven yang telah kembali ke titik setel tidak banyak menjelaskan tentang bagian tersebut, dan bagian yang tebal jauh tertinggal di belakang yang tipis. Oleh karena itu, suhu dan waktu powder coat dalam bagan harus ditambahkan ke waktu pemanasan bagian terberat di jalur produksi.
| Jenis bagian | Perilaku pemanasan | Konsekuensi untuk oven |
|---|---|---|
| Logam lembaran tipis (misalnya spatbor) | Mencapai 204 °C (400 °F) dalam sekitar 2-3 menit | Risiko over-bake jika oven diatur untuk bagian berat |
| Baja dengan ketebalan dinding yang diketahui | Aturan praktis: sekitar 6 menit untuk milimeter pertama, sekitar 3 menit untuk setiap milimeter berikutnya | Tambahkan ini ke waktu pengawetan saat mengatur kecepatan jalur |
| Pengecoran berat (misalnya velg alloy) | Sekitar 30 menit untuk mencapai 204 °C (400 °F) | Memerlukan oven yang lebih panjang, jalur yang lebih lambat, atau bantuan inframerah |
Apa yang terjadi jika powder coat kurang matang atau terlalu matang?
Powder coat yang kurang matang terlihat selesai tetapi gagal secara mekanis dan kimiawi, sedangkan powder coat yang terlalu matang terutama mengubah warna dan kilap. Tabel ini mencantumkan gejala yang dilaporkan dalam panduan pemecahan masalah industri; penyebab lain dibahas dalam ikhtisar cacat powder coating.
| Gejala cacat | Kurang matang | Terlalu matang |
|---|---|---|
| Dampak dan fleksibilitas | Film rapuh yang retak atau terkelupas saat ditekuk atau dirakit | Menjadi rapuh setelah waktu atau suhu berlebihan |
| Daya rekat dan ketahanan terhadap terkelupas | Performa menurun | Biasanya tidak terpengaruh kecuali film sangat rapuh |
| Tingkat kilap | Variasi kilap, paling terlihat pada bubuk matt dan kilap rendah | Kehilangan kilap |
| Nuansa warna | Biasanya tidak berubah | Menguning, paling kuat pada epoksi berwarna terang; bubuk dengan pematangan rendah lebih rentan |
| Ketahanan terhadap pelarut dan bahan kimia | Buruk; film melunak atau berpindah saat digosok dengan pelarut | Biasanya tertahan |
| Ketahanan korosi dan cuaca luar | Performa menurun | Biasanya tertahan |
| Kekerasan dan ketahanan abrasi | Kekerasan pensil rendah | Biasanya tertahan |
Bagaimana Anda memverifikasi bahwa powder coating benar-benar matang?
Pematangan diverifikasi dengan memprofilkan suhu bagian melalui oven dan mengonfirmasi hasilnya dengan uji gosok pelarut atau uji DSC laboratorium. Profiling menunjukkan apakah jadwal terpenuhi; uji gosok menunjukkan apakah film bereaksi.
| Metode | Apa yang ditunjukkannya | Catatan |
|---|---|---|
| Profil suhu oven dengan data logger bergerak | Waktu setiap titik yang diprobe pada bagian yang dihabiskan pada suhu cure | Ulangi setidaknya setiap bulan dan setiap kali massa atau pemuatan bagian berubah |
| Termometer inframerah | Pemeriksaan spot suhu permukaan bagian | Berguna pada oven batch sebelum memulai timer cure |
| Gosok pelarut, Prosedur yang Direkomendasikan PCI #8 | Ketahanan pelarut, properti terakhir yang berkembang selama cure | MEK untuk epoksi; 10% MEK dalam xilena untuk sebagian besar bubuk lainnya; dihitung dalam gosokan ganda |
| Praktik gosokan pelarut ASTM D5402 | Ketahanan pelarut pada pelapis yang berubah secara kimia saat pengawetan | Pelarut, jumlah gosokan, dan tingkat kelulusan ditetapkan oleh pembuat pelapis |
| Peringkat gosokan laboratorium pemasok | Skala 0-5 setelah 100 gosokan ganda MEK | Di bawah 3 umumnya menunjukkan pengawetan kurang; tekstur dan metalik dapat memindahkan warna saat benar-benar mengeras |
| Kalorimetri pemindaian diferensial (DSC) | Derajat pengawetan sebagai persentase | Uji laboratorium destruktif yang memerlukan bubuk yang belum diawetkan dan sampel yang dilapisi |
Hasil gosokan harus selalu dibandingkan dengan panel referensi dari bubuk yang sama yang diketahui telah diawetkan sepenuhnya, karena epoksi lebih tahan terhadap pelarut dibandingkan poliester.
Pengaturan oven dan fitur desain mana yang mengontrol suhu pengawetan?
Pengawetan dikendalikan oleh empat hal: suhu udara yang merata, resirkulasi yang cukup, waktu yang tepat di dalam oven, dan udara oven yang bersih. Kecepatan jalur dan panjang oven menentukan waktu, seperti yang dijelaskan dalam panduan lini powder coating, dan sumber panas dibandingkan dalam artikel tentang oven pengawetan gas, listrik, dan inframerah.
| Fitur oven | Nilai desain tipikal | Efek terhadap pengawetan |
|---|---|---|
| Keseragaman suhu | ±5,5 °C (±10 °F) dari titik setel, dibuktikan dengan survei sembilan titik | Bagian atas dan bawah rak menerima jadwal yang sama |
| Udara resirkulasi | Setidaknya 3 volume ruang per menit | Menghilangkan zona udara mati yang tetap dingin |
| Saluran pasokan | Rendah di sepanjang kedua dinding samping dengan pengembalian langit-langit | Memanaskan bagian bawah beban serta bagian atas |
| Pembuangan udara | Minimal 3 pergantian udara per jam; 7-8 disarankan untuk hasil akhir yang konsisten | Menghilangkan zat volatil pengawet yang membuat film berubah warna |
| Pemanas dengan pembakaran tidak langsung | Gas buang ditahan di belakang penukar panas | Membatasi penguningan pada warna putih dan membersihkan |
| Zona dorongan inframerah | Satu atau dua menit IR gelombang menengah sebelum konveksi | Memperpendek waktu pemanasan; total waktu oven turun sekitar 25-30% pada komponen yang sesuai |
Komponen utama tersedia dari merek internasional seperti Riello, Weishaupt dan Maxon (Honeywell) untuk burner, Ziehl-Abegg untuk kipas udara proses, Siemens dan Allen-Bradley untuk PLC dan kontrol suhu, serta Datapaq (Fluke Process Instruments) untuk data logger profiling oven (dapat dikonfigurasi sesuai spesifikasi pelanggan). Pengerasan juga bergantung pada apa yang berada di bawah film, sehingga oven harus ditinjau bersama dengan lini pretreatment.
FAQ
Pada suhu berapa powder coat mengeras? Sebagian besar powder standar mengeras dengan part pada 180-200 °C (356-392 °F) selama sekitar 10 menit. Poliester low-bake mengeras pada 150-170 °C dengan waktu lebih lama, dan powder yang dikembangkan untuk MDF mulai pada sekitar 130 °C. Lembar data produk memberikan jadwal yang tepat.
Berapa lama memanggang powder coat pada 400 °F? Jadwal yang dipublikasikan pada sekitar 400 °F (200-204 °C) adalah 5 menit untuk epoksi standar, 7-10 menit untuk hibrida dan 10 menit untuk poliester uretan. Waktu tersebut dimulai saat logam mencapai suhu, sehingga waktu pemanasan harus ditambahkan.
Dapatkah powder coating dikeraskan pada suhu lebih rendah untuk waktu lebih lama? Ya, dalam jendela pengerasan pada lembar data: satu poliester bebas TGIC mencantumkan 20-40 menit pada 170 °C sebagai pengganti 8-16 menit pada 200 °C. Di bawah minimum, film hanya meleleh; poliuretan memerlukan sekitar 177 °C dan poliester HAA kira-kira 163 °C untuk bereaksi.
Bagaimana Anda menguji pematangan powder coating di lantai produksi? Jalankan profil suhu dengan data logger yang dipasang pada part, lalu lakukan uji gosok pelarut mengikuti Prosedur yang Direkomendasikan PCI #8 atau ASTM D5402. Film yang matang sempurna mungkin sedikit melunak atau kehilangan kilap tetapi tidak boleh larut; bandingkan dengan panel referensi.
Di mana MUSI Technology cocok
MUSI Technology merancang oven pematangan batch dan tunnel sebagai bagian dari lini powder lengkap, menyesuaikan panjang oven, sumber panas dan sirkulasi udara dengan campuran part dan lembar data powder. Kirim gambar part, berat dan target kecepatan lini melalui halaman kontak, atau lihat bagaimana oven cocok dengan booth powder coating elektrostatik.
Disediakan oleh Lin Cong, Direktur Teknis, MUSI Technology
Kirimkan ukuran komponen, throughput, dan jenis pelapisan Anda — insinyur kami membalas dengan tata letak dan anggaran dalam satu hari kerja. Hubungi MUSI Technology atau jelajahi rangkaian peralatan kami.
Panduan teknis terkait
- Jalur Pelapisan Kontainer Pengiriman: Spesifikasi & Tata Letak
Pelapisan kontainer adalah pekerjaan laut C5-M yang dijalankan pada kecepatan produksi. Urutan pelapisan, ketebalan film, peledakan dan ukuran bilik, waktu siklus per kotak dan biaya pabrik 2026. - Pelapisan Bubuk vs Semprot Cair: Mana yang Harus Dipilih
Pelapisan bubuk vs semprot cair dibandingkan berdasarkan biaya, ketebalan film, rentang warna, emisi VOC, batasan substrat, dan aplikasi yang paling sesuai. - Pengecatan Semprot Robotik vs Reciprocator: ROI
Robot cat enam enam enam sumbu berbiaya 3-6 kali reciprocator tetapi meningkatkan efisiensi transfer menjadi 70-90% dan menangani model campuran. - Lini Pelapisan Part Otomotif: Spesifikasi & Throughput
Lini pelapisan otomotif harus menjaga ketebalan film dalam plus atau minus 10 mikron, lulus uji semprot garam 500-1.000 jam dan memenuhi standar tampilan OEM. - Jalur Pelapisan Bubuk: Jenis, Spesifikasi & Biaya (2026)
Lini powder coating melakukan pretreatment, coating dan curing bagian logam di atas conveyor. Panduan lengkap jenis lini, spesifikasi utama dan kisaran harga 2026.