Toz Kaplama Kürleme Sıcaklığı ve Süresi Tablosu
Hızlı yanıt: Çoğu toz kaplama, metalin kendisi 180-200 °C'de (356-392 °F) yaklaşık 10 dakika kürlenir. Yayımlanan çizelgeler epoksi için 160 °C'de 20 dakikadan TGIC polyester için 216 °C'de 5 dakikaya kadar uzanır; düşük sıcaklıkta kürlenen polyesterler 150-170 °C'de ve MDF tozları yaklaşık 130 °C'den itibaren kürlenir. Süre yalnızca parça, fırın havası değil, sıcaklığa ulaştıktan sonra sayılır, bu nedenle ağır parçalar ek ısınma süresine ihtiyaç duyar. Kürleme, fırın sıcaklık profili ve solvent ovma testi ile doğrulanır.
Çin'in Changzhou kentinde bir toz ve sıvı püskürtmeli kaplama hattı üreticisi olan MUSI Technology, her kürleme fırınını en ağır parçanın ısınma süresine ve toz üreticisinin çizelgesine göre boyutlandırır, ardından fırın uzunluğunu, devridaim havasını ve bölge sıcaklıklarını her parçanın planlanan hat hızında kürleme penceresine ulaşmasını sağlayacak şekilde ayarlar.
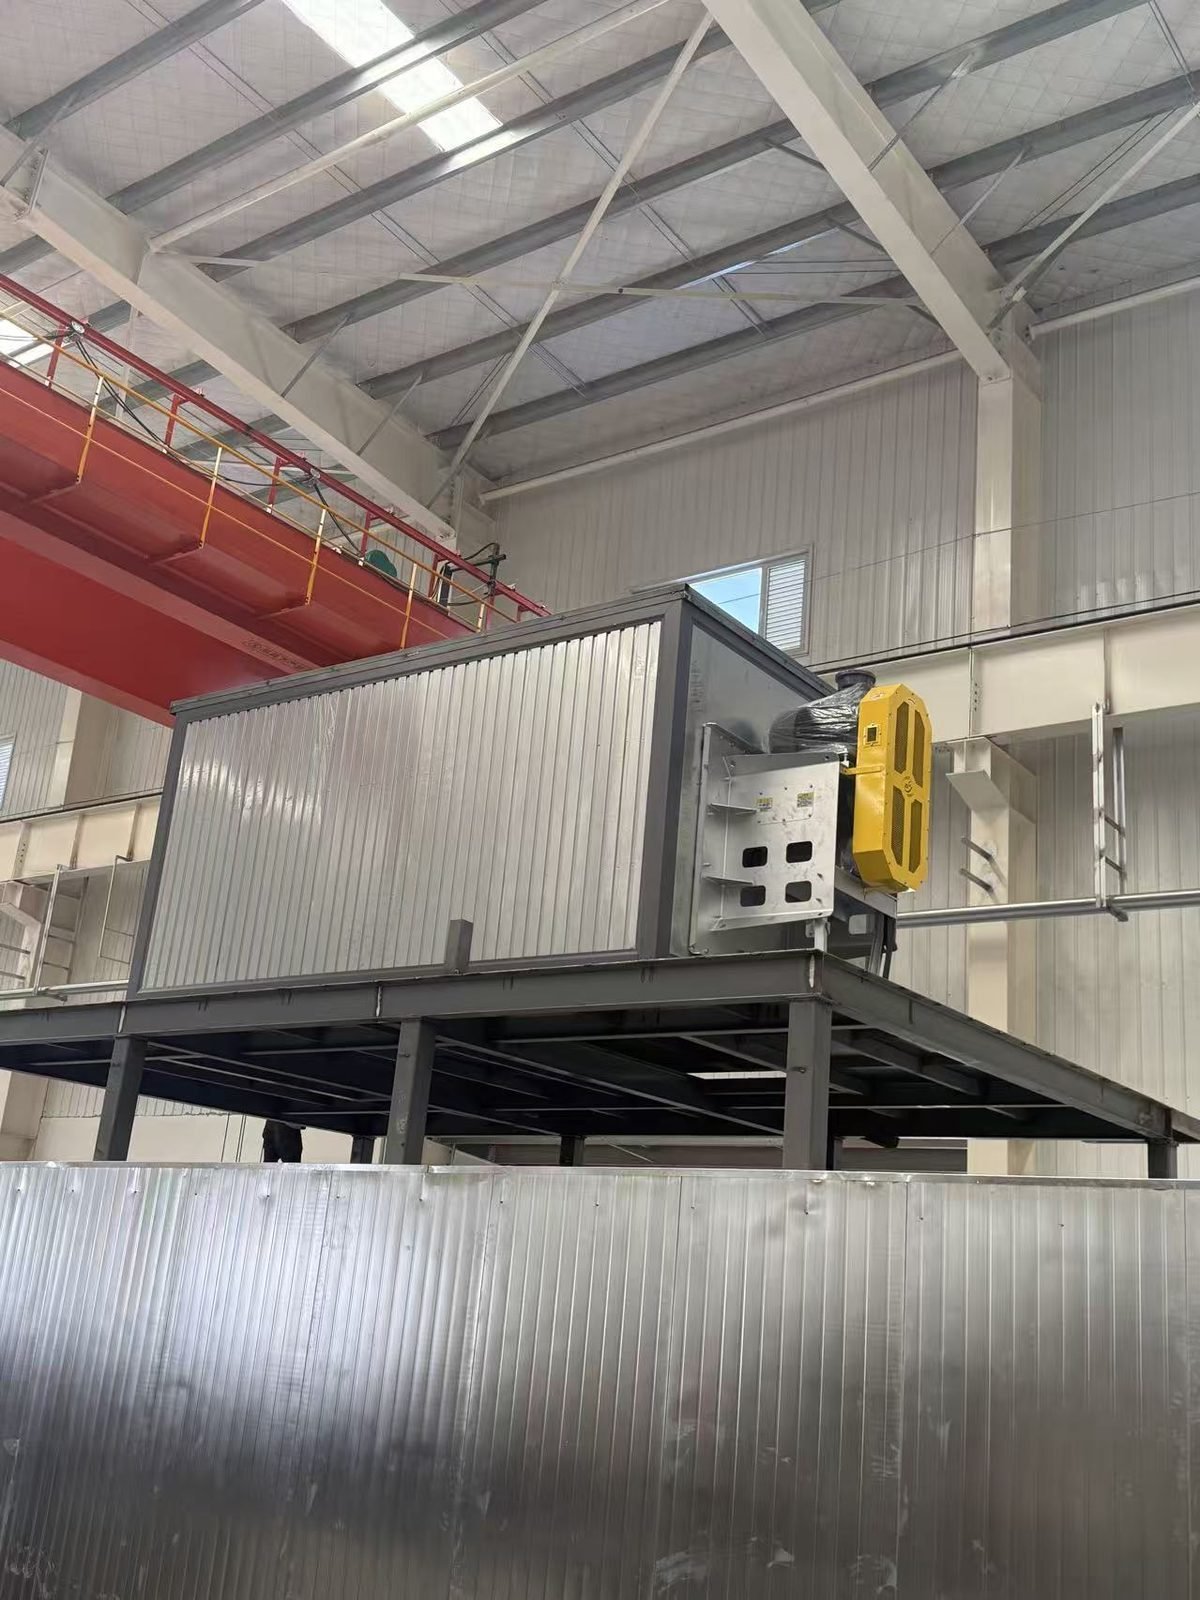
Toz boya, kimyasına göre hangi sıcaklıkta kürlenir?
Standart termoset tozlar 180-200 °C parça sıcaklığında yaklaşık 10 dakika tutularak kürlenir, düşük sıcaklıkta pişen türler 150-170 °C'de ve MDF için tozlar yaklaşık 130 °C'den itibaren kürlenir. Aşağıdaki tablo, toz üreticilerinin veri sayfalarında yayımladığı kürleme programlarını bir araya getirmektedir. Her değer fırın havasının değil, parçanın sıcaklığıdır ve her zaman tam ürünün veri sayfası önceliklidir.
| Toz kimyası | Yayımlanan kürleme programı (parça sıcaklığı) | °F cinsinden | Kaynak ürün |
|---|---|---|---|
| Epoksi toz | 160 °C'de 20 dk, 180 °C'de 10 dk veya 200 °C'de 5 dk | 320 / 356 / 392 °F | AkzoNobel Interpon 100 |
| Epoksi-polyester hibrit | 190 °C'de 15 dk, 200 °C'de 10 dk veya 210 °C'de 8 dk | 374 / 392 / 410 °F | AkzoNobel Interpon 700 |
| Epoksi-polyester hibrit | 177 °C'de 20 dk, 199 °C'de 10 dk veya 204 °C'de 7 dk | 350 / 390 / 400 °F | Diamond Vogel H-Serisi |
| Polyester TGIC | 182 °C'de 20 dk, 199 °C'de 10 dk veya 216 °C'de 5 dk | 360 / 390 / 420 °F | Diamond Vogel TGIC polyester |
| TGIC içermeyen polyester | 170 °C'de 20-40 dk, 180 °C'de 10-20 dk veya 200 °C'de 8-16 dk | 338 / 356 / 392 °F | AkzoNobel Interpon D1036 |
| TGIC içermeyen polyester, geniş kürleme aralığı | 150 °C'de 15 dk, 200 °C'de 5 dk'ya kadar | 302 ila 392 °F | TIGER Drylac Seri 45 |
| Poliüretan (polyester üretan) | 204 °C'de 10 dk | 400 °F | PPG Envirocron PCUT33100 |
| Düşük sıcaklıkta pişen polyester | 150 °C'de 23-35 dk, 160 °C'de 12-30 dk, 170 °C'de 8-20 dk veya 180 °C'de 5-10 dk | 302 / 320 / 338 / 356 °F | AkzoNobel Interpon 310 Low-E |
| Düşük sıcaklıkta pişen gaz giderme özellikli polyester | Yaklaşık 150 °C; süre veri sayfasına göre | Yaklaşık 302 °F | Axalta Alesta IP Antigassing Low Bake |
| MDF ve ahşap için ultra düşük pişirme | Yaklaşık 130 °C'den (TIGER); 121 °C'nin altında (IGP) | Yaklaşık 266 °F; 250 °F'nin altında | TIGER Drylac ahşap serisi, IGP-RAPID |
İki kimyasalın, filmin eridiği ancak çapraz bağlanmadığı bir alt sınırı vardır. Poliüretanların kürlenmeye başlaması için en az yaklaşık 177 °C (350 °F) gerekir ve HAA ile kürlenen TGIC içermeyen polyesterlerin kabaca 163 °C (325 °F) veya daha fazlasına ihtiyacı vardır. Epoksiler, hibritler ve TGIC polyesterler kürleme değişkenliğini daha kolay tolere eder.
Toz kaplama sıcaklığı fırın ayarı mı yoksa metal sıcaklığı mı?
Metal sıcaklığıdır: kür saati yalnızca parçanın kendisi veri sayfasındaki sıcaklığa ulaştığında başlar. Set değerine geri dönmüş bir fırın göstergesi parça hakkında çok az şey söyler ve kalın kesitler ince olanların çok gerisinde kalır. Bu nedenle grafikteki toz boya sıcaklığı ve süresi, hattaki en ağır parçanın ısınma süresine eklenmelidir.
| Parça tipi | Isınma davranışı | Fırın için sonuç |
|---|---|---|
| İnce sac (örneğin bir çamurluk) | Yaklaşık 2-3 dakikada 204 °C (400 °F) değerine ulaşır | Fırın ağır parçalar için ayarlanırsa aşırı pişme riski |
| Duvar kalınlığı bilinen çelik | Pratik kural: ilk milimetre için yaklaşık 6 dakika, sonraki her milimetre için yaklaşık 3 dakika | Hat hızını ayarlarken bunu kür süresine ekleyin |
| Ağır döküm (örneğin bir alaşım jant) | 204 °C (400 °F) sıcaklığa ulaşmak için yaklaşık 30 dakika | Daha uzun bir fırın, daha yavaş bir hat veya kızılötesi takviye gerektirir |
Toz boya yetersiz veya aşırı kürlenirse ne olur?
Yetersiz kürlenmiş toz boya bitmiş gibi görünür ancak mekanik ve kimyasal olarak başarısız olur; aşırı kürlenmiş toz boya ise esas olarak renk ve parlaklığı değiştirir. Tablo, endüstri sorun giderme kılavuzlarında bildirilen semptomları listeler; diğer nedenler şurada ele alınmıştır: toz boya kusurları genel bakış.
| Kusur belirtisi | Yetersiz kür | Aşırı kür |
|---|---|---|
| Darbe ve esneklik | Bükülme veya montaj sırasında çatlayan veya kırılan kırılgan film | Aşırı süre veya sıcaklık sonrası gevrekleşme |
| Yapışma ve kırılma direnci | Azalmış performans | Film ciddi şekilde gevrekleşmediği sürece genellikle etkilenmez |
| Parlaklık seviyesi | Parlaklık değişimi, en çok mat ve düşük parlaklıktaki tozlarda görülür | Parlaklık kaybı |
| Renk tonu | Normalde değişmez | Sarılaşma, en çok açık renkli epoksilerde belirgindir; düşük sıcaklıkta kürlenen tozlar daha yatkındır |
| Solvent ve kimyasal direnç | Zayıf; film bir çözücü ovma işleminde yumuşar veya transfer olur | Normalde korunur |
| Korozyon ve dış mekan dayanıklılığı | Azalmış performans | Normalde korunur |
| Sertlik ve aşınma direnci | Düşük kurşun kalem sertliği | Normalde korunur |
Toz kaplamanın tamamen kürlendiğini nasıl doğrularsınız?
Kür, parça sıcaklığının fırın boyunca profillenmesi ve sonucun bir çözücü ovma testi veya laboratuvar DSC testi ile doğrulanmasıyla doğrulanır. Profilleme, programın karşılanıp karşılanmadığını gösterir; ovma testi, filmin reaksiyona girip girmediğini gösterir.
| Yöntem | Gösterdiği şey | Notlar |
|---|---|---|
| Seyyar veri kaydedici ile fırın sıcaklık profili | Parça üzerindeki her problu noktanın kür sıcaklığında geçirdiği süre | En az ayda bir ve parça kütlesi veya yüklemesi her değiştiğinde tekrarlayın |
| Kızılötesi termometre | Parça yüzey sıcaklığının nokta kontrolü | Kür zamanlayıcısını başlatmadan önce toplu fırınlarda kullanışlıdır |
| Solvent ovma, PCI Önerilen Prosedür #8 | Solvent direnci, kür sırasında gelişen son özellik | Epoksiler için MEK; çoğu diğer tozlar için ksilen içinde %10 MEK; çift ovma olarak sayılır |
| ASTM D5402 çözücü ovma uygulaması | Kürlenmede kimyasal olarak değişen kaplamaların çözücü direnci | Çözücü, ovma sayısı ve geçme seviyesi kaplama üreticisi tarafından belirlenir |
| Tedarikçi laboratuvarı ovma derecelendirmesi | 100 MEK çift ovmadan sonra 0-5 ölçeği | 3'ün altı genellikle yetersiz kürlenmeyi gösterir; dokular ve metalikler tamamen kürlendiğinde renk aktarabilir |
| Diferansiyel taramalı kalorimetri (DSC) | Kürlenme derecesi yüzde olarak | Kürlenmemiş toz ve kaplanmış numune gerektiren tahribatlı laboratuvar testi |
Ovma sonuçları her zaman tamamen kürlendiği bilinen aynı tozun referans paneliyle karşılaştırılmalıdır, çünkü epoksiler çözücülere polyesterlerden daha iyi dayanır.
Hangi fırın ayarları ve tasarım özellikleri kürleme sıcaklığını kontrol eder?
Kürleme dört şeyle kontrol edilir: eşit hava sıcaklığı, yeterli sirkülasyon, fırında doğru süre ve temiz fırın havası. Hat hızı ve fırın uzunluğu süreyi belirler, açıklandığı gibi toz boyama hattı kılavuzuve ısı kaynağı şu makalede karşılaştırılır: gaz, elektrikli ve kızılötesi kürleme fırınları.
| Fırın özelliği | Tipik tasarım değeri | Kürlenme üzerindeki etkisi |
|---|---|---|
| Sıcaklık homojenliği | Ayar noktasının ±5,5 °C (±10 °F) değeri, dokuz noktalı bir ölçümle kanıtlanmıştır | Rafın üstü ve altı aynı programı alır |
| Devridaim havası | Dakikada en az 3 hazne hacmi | Soğuk kalan durgun hava bölgelerini ortadan kaldırır |
| Besleme kanalları | Tavan dönüşlü olarak her iki yan duvar boyunca alçak | Yükün altını olduğu kadar üstünü de ısıtır |
| Egzoz | Saatte en az 3 hava değişimi; tutarlı bir yüzey için 7-8 önerilir | Filmi renklendiren kür uçucularını temizler |
| Dolaylı ateşlemeli ısıtıcı | Baca gazı bir ısı eşanjörünün arkasında tutulur | Beyazlarda sararmayı sınırlar ve temizler |
| Kızılötesi güçlendirme bölgesi | Konveksiyondan önce bir veya iki dakika orta dalga IR | Isınma süresini kısaltır; uygun parçalarda toplam fırın süresi yaklaşık %25-30 azalır |
Ana bileşenler, brülörler için Riello, Weishaupt ve Maxon (Honeywell), proses hava fanları için Ziehl-Abegg, PLC ve sıcaklık kontrolü için Siemens ve Allen-Bradley ve fırın profil oluşturma veri kaydedicileri için Datapaq (Fluke Process Instruments) gibi uluslararası markalardan temin edilebilir (müşteri spesifikasyonuna göre yapılandırılabilir). Kürleme ayrıca filmin altında ne olduğuna da bağlıdır, bu nedenle fırın ön işlem hattı.
SSS
Toz boya hangi sıcaklıkta kürlenir? Çoğu standart toz, parça 180-200 °C'de (356-392 °F) yaklaşık 10 dakika kürlenir. Düşük pişirmeli polyesterler daha uzun sürelerle 150-170 °C'de kürlenir ve MDF için geliştirilen tozlar yaklaşık 130 °C'den başlar. Ürün veri sayfası kesin programı verir.
400 °F'de toz boya ne kadar süre pişirilir? Yaklaşık 400 °F (200-204 °C) sıcaklıktaki yayınlanmış programlar standart bir epoksi için 5 dakika, hibritler için 7-10 dakika ve bir polyester üretan için 10 dakikadır. Bu süre metal sıcaklığa ulaştığında başlar, bu nedenle ısınma süresi eklenmelidir.
Toz boya daha düşük sıcaklıkta daha uzun süre kürlenebilir mi? Evet, veri sayfasındaki kürleme penceresi dahilinde: TGIC içermeyen bir polyester, 200 °C'de 8-16 dakika yerine 170 °C'de 20-40 dakika listeler. Minimumun altında film sadece erir; poliüretanlar reaksiyona girmek için yaklaşık 177 °C ve HAA polyesterleri kabaca 163 °C gerektirir.
Atölyede toz boya kürünü nasıl test edersiniz? Parçaya bağlı bir veri kaydedici ile sıcaklık profili çalıştırın, ardından PCI Önerilen Prosedür #8 veya ASTM D5402'ye göre solvent ovma testi yapın. Tamamen kürlenmiş bir film hafifçe yumuşayabilir veya parlaklığını kaybedebilir ancak çözünmemelidir; bir referans paneliyle karşılaştırın.
MUSI Technology'nin nereye uyduğu
MUSI Technology, komple toz hatlarının bir parçası olarak partili ve tünel kürleme fırınları tasarlar; fırın uzunluğunu, ısı kaynağını ve hava sirkülasyonunu parça karışımına ve toz veri sayfasına uygun hale getirir. Parça çizimlerini, ağırlıklarını ve hedef hat hızını şuradan gönderin: iletişim sayfasıveya fırının nasıl uyum sağladığını görün elektrostatik toz boyama kabini.
Lin Cong, Teknik Direktör, MUSI Technology tarafından sağlanmıştır
Parça ölçünüzü, üretim kapasitenizi ve kaplama türünüzü bize gönderin — mühendislerimiz bir iş günü içinde bir yerleşim planı ve bütçeyle yanıt verir. MUSI Technology ile iletişime geçin veya göz atın ekipman yelpazemize.
İlgili teknik kılavuzlar
- Nakliye Konteyneri Kaplama Hattı: Teknik Özellikler ve Yerleşim
Konteyner kaplama, üretim hızında çalıştırılan bir C5-M denizcilik işidir. Kaplama sırası, film kalınlığı, kumlama ve kabin boyutlandırma, kutu başına çevrim süresi ve 2026 tesis maliyeti. - Toz Kaplama vs Sıvı Püskürtme: Hangisi Seçilmeli
Toz kaplama ile sıvı püskürtme; maliyet, film kalınlığı, renk aralığı, VOC emisyonları, substrat sınırları ve en uygun uygulamalar açısından karşılaştırılır. - Robotik Püskürtmeli Boyama vs Reciprocator: ROI
Altı eksenli bir boya robotu, bir reciprokatörün 3-6 katı maliyete sahiptir ancak transfer verimliliğini %70-90'a çıkarır ve karışık modelleri işler. - Otomotiv Parçaları Kaplama Hattı: Teknik Özellikler ve Üretim Kapasitesi
Otomotiv kaplama hatları film kalınlığını artı eksi 10 mikron içinde tutmalı, 500-1.000 saat tuz püskürtme testini geçmeli ve OEM görünüm standartlarını karşılamalıdır. - Toz Boyama Hattı: Türleri, Teknik Özellikleri ve Maliyeti (2026)
Bir toz boya hattı, metal parçaları bir konveyör üzerinde ön işleme tabi tutar, kaplar ve kürler. Hat tipleri, temel özellikler ve 2026 fiyat aralıkları için tam rehber.