Tabella di temperatura e tempo di polimerizzazione per verniciatura a polvere
Risposta rapida: La maggior parte delle polveri polimerizza con il metallo stesso a 180-200 °C (356-392 °F) per circa 10 minuti. I cicli pubblicati vanno da 20 minuti a 160 °C per l'epossidica a 5 minuti a 216 °C per il poliestere TGIC; i poliesteri a bassa temperatura polimerizzano a 150-170 °C e le polveri per MDF da circa 130 °C. Il tempo conta solo dopo che il pezzo, non l'aria del forno, raggiunge la temperatura, quindi i pezzi pesanti necessitano di tempo di riscaldamento aggiuntivo. La polimerizzazione è confermata con un profilo di temperatura del forno e un test di frizione con solvente.
MUSI Technology, produttore di linee di verniciatura a spruzzo a polvere e liquido a Changzhou, Cina, dimensiona ogni forno di polimerizzazione in base al tempo di riscaldamento del pezzo più pesante e al ciclo del produttore della polvere, quindi imposta la lunghezza del forno, l'aria di ricircolo e le temperature delle zone affinché ogni pezzo raggiunga la sua finestra di polimerizzazione alla velocità di linea prevista.
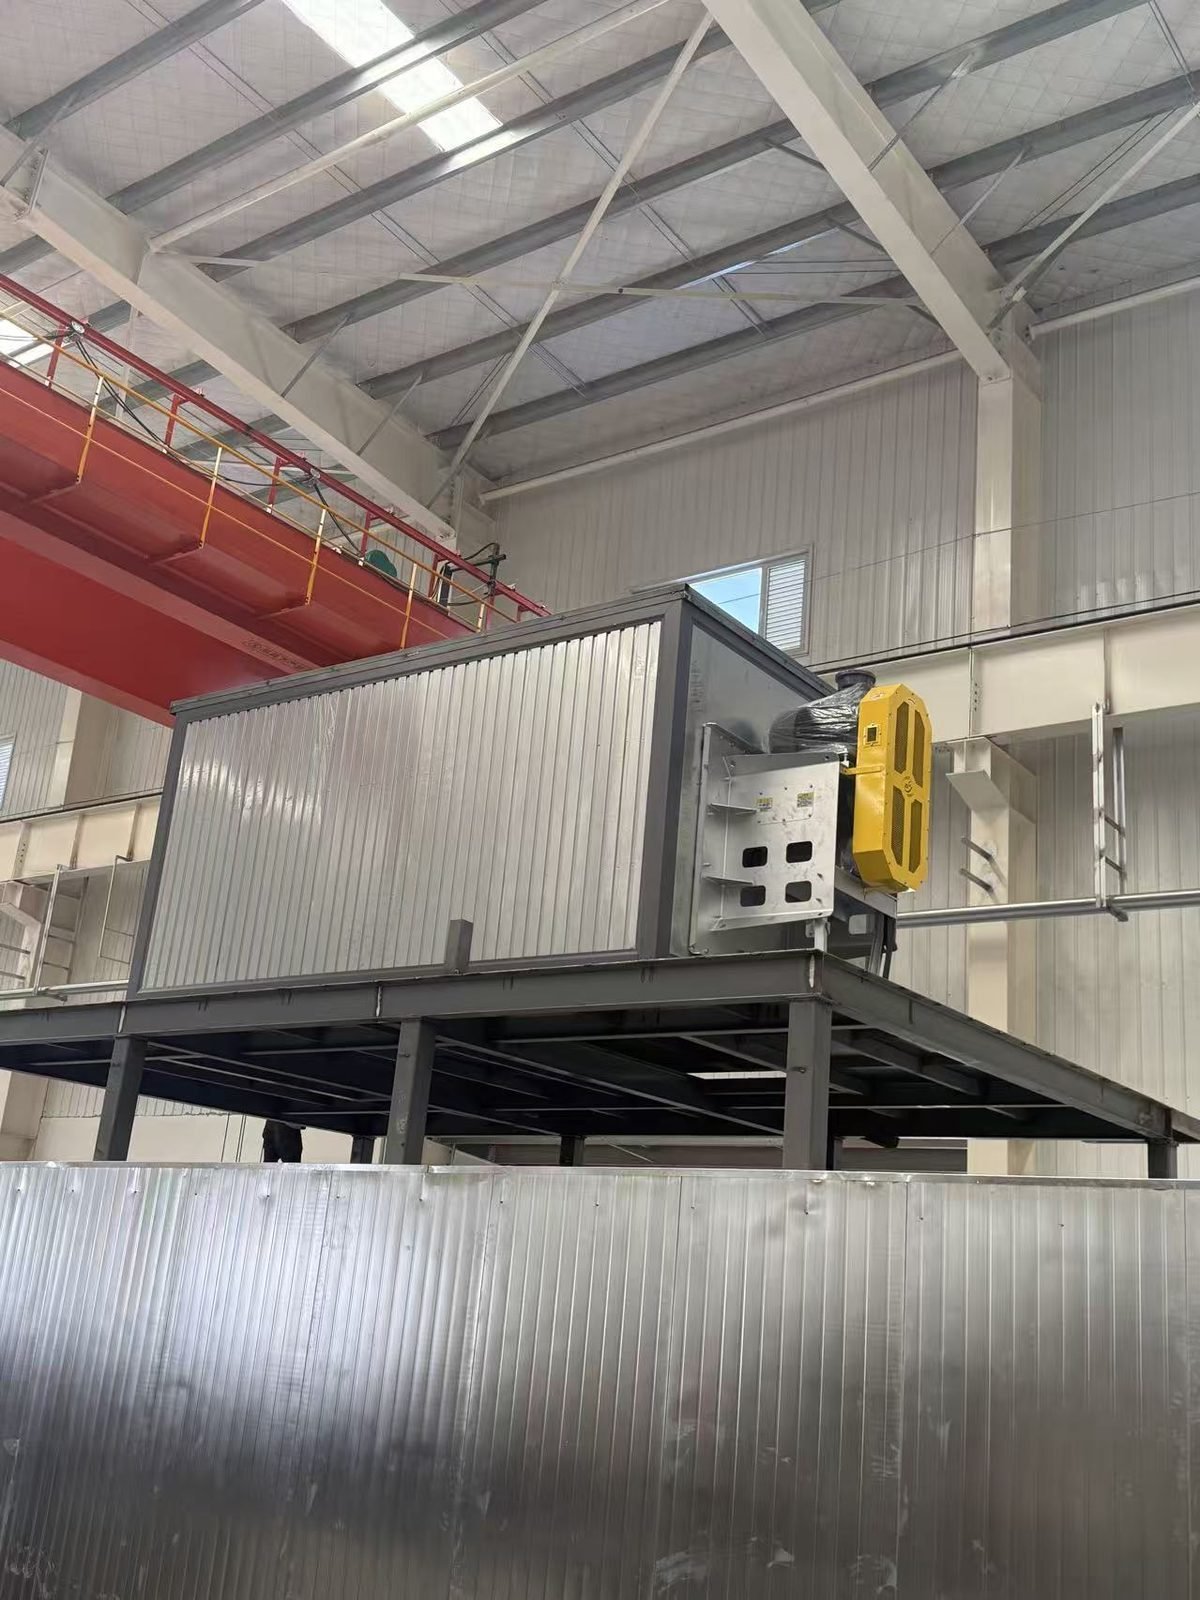
A che temperatura indurisce la vernice in polvere, in base alla chimica?
Le polveri termoindurenti standard induriscono a una temperatura del pezzo di 180-200 °C mantenuta per circa 10 minuti, le qualità a bassa cottura a 150-170 °C, e le polveri per MDF da circa 130 °C. La tabella seguente raccoglie i cicli che i produttori di polveri pubblicano nelle loro schede tecniche. Ogni valore è la temperatura del pezzo, non dell'aria del forno, e la scheda tecnica del prodotto esatto ha sempre la priorità.
| Chimica della polvere | Ciclo di indurimento pubblicato (temperatura del pezzo) | In °F | Prodotto di origine |
|---|---|---|---|
| Polvere epossidica | 20 min a 160 °C, 10 min a 180 °C o 5 min a 200 °C | 320 / 356 / 392 °F | AkzoNobel Interpon 100 |
| Ibrido epossidico-poliestere | 15 min a 190 °C, 10 min a 200 °C o 8 min a 210 °C | 374 / 392 / 410 °F | AkzoNobel Interpon 700 |
| Ibrido epossidico-poliestere | 20 min a 177 °C, 10 min a 199 °C o 7 min a 204 °C | 350 / 390 / 400 °F | Diamond Vogel H-Series |
| Poliestere TGIC | 20 min a 182 °C, 10 min a 199 °C o 5 min a 216 °C | 360 / 390 / 420 °F | Diamond Vogel poliestere TGIC |
| Poliestere senza TGIC | 20-40 min a 170 °C, 10-20 min a 180 °C o 8-16 min a 200 °C | 338 / 356 / 392 °F | AkzoNobel Interpon D1036 |
| Poliestere senza TGIC, ampia finestra di polimerizzazione | 15 min a 150 °C fino a 5 min a 200 °C | 302 a 392 °F | TIGER Drylac Serie 45 |
| Poliuretano (uretano poliestere) | 10 min a 204 °C | 400 °F | PPG Envirocron PCUT33100 |
| Poliestere a bassa temperatura di cottura | 23-35 min a 150 °C, 12-30 min a 160 °C, 8-20 min a 170 °C o 5-10 min a 180 °C | 302 / 320 / 338 / 356 °F | AkzoNobel Interpon 310 Low-E |
| Poliestere antigassaggio a bassa temperatura di cottura | Circa 150 °C; tempo secondo la scheda tecnica | Circa 302 °F | Axalta Alesta IP Antigassing Low Bake |
| Cottura ultra-bassa per MDF e legno | Da circa 130 °C (TIGER); sotto 121 °C (IGP) | Circa 266 °F; sotto 250 °F | Gamma TIGER Drylac per legno, IGP-RAPID |
Due chimiche hanno una soglia al di sotto della quale il film fonde ma non reticolano. I poliuretani necessitano di almeno circa 177 °C (350 °F) per iniziare a indurire, e i poliesteri privi di TGIC reticolati con HAA necessitano di circa 163 °C (325 °F) o più. Epossidici, ibridi e poliesteri TGIC tollerano più facilmente le variazioni di cottura.
La temperatura di rivestimento a polvere è l'impostazione del forno o la temperatura del metallo?
È la temperatura del metallo: il cronometro di polimerizzazione parte solo quando il pezzo stesso raggiunge la temperatura indicata nella scheda tecnica. Un display del forno che è tornato al set point dice poco sul pezzo, e le sezioni spesse sono molto in ritardo rispetto a quelle sottili. La temperatura e il tempo di polimerizzazione della vernice in polvere nella tabella devono quindi essere aggiunti al tempo di riscaldamento del pezzo più pesante sulla linea.
| Tipo di pezzo | Comportamento al riscaldamento | Conseguenza per il forno |
|---|---|---|
| Lamiera sottile (ad esempio un parafango) | Raggiunge 204 °C (400 °F) in circa 2-3 minuti | Rischio di cottura eccessiva se il forno è impostato per pezzi pesanti |
| Acciaio di spessore noto | Regola pratica: circa 6 minuti per il primo millimetro, circa 3 minuti per ogni millimetro successivo | Aggiungere questo al tempo di polimerizzazione quando si imposta la velocità della linea |
| Fusione pesante (ad esempio una ruota in lega) | Circa 30 minuti per raggiungere 204 °C (400 °F) | Richiede un forno più lungo, una linea più lenta o un potenziamento a infrarossi |
Cosa succede se la verniciatura a polvere è sotto-polimerizzata o sovra-polimerizzata?
La polvere sotto-polimerizzata sembra finita ma fallisce meccanicamente e chimicamente, mentre la polvere sovra-polimerizzata cambia principalmente colore e lucentezza. La tabella elenca i sintomi riportati nelle guide di risoluzione dei problemi del settore; altre cause sono trattate nella panoramica dei difetti della verniciatura a polvere.
| Sintomo del difetto | Cottura insufficiente | Cottura eccessiva |
|---|---|---|
| Resistenza agli urti e flessibilità | Film fragile che si crepa o si scheggia durante la piegatura o il montaggio | Infragilimento dopo tempo o temperatura eccessivi |
| Aderenza e resistenza alle scheggiature | Prestazioni ridotte | Di solito non influenzato a meno che il film non sia gravemente infragilito |
| Livello di lucentezza | Variazione di lucentezza, più visibile su polveri opache e a bassa lucentezza | Perdita di lucentezza |
| Tonalità di colore | Normalmente invariato | Ingiallimento, più intenso sulle epossidiche di colore chiaro; le polveri a bassa temperatura di cottura sono più soggette |
| Resistenza ai solventi e agli agenti chimici | Scadente; il film si ammorbidisce o si trasferisce in una prova di strofinamento con solvente | Normalmente trattenuto |
| Resistenza alla corrosione e alle intemperie | Prestazioni ridotte | Normalmente trattenuto |
| Durezza e resistenza all'abrasione | Bassa durezza alla matita | Normalmente trattenuto |
Come si verifica che la verniciatura a polvere sia completamente polimerizzata?
La polimerizzazione si verifica profilando la temperatura del pezzo attraverso il forno e confermando il risultato con una prova di strofinamento con solvente o un test DSC di laboratorio. La profilatura mostra se il ciclo è stato rispettato; la prova di strofinamento mostra se il film ha reagito.
| Metodo | Cosa mostra | Note |
|---|---|---|
| Profilo di temperatura del forno con un data logger mobile | Tempo che ciascun punto sondato del pezzo trascorre alla temperatura di cura | Ripetere almeno mensilmente e ogni volta che la massa o il carico del pezzo cambia |
| Termometro a infrarossi | Controllo a campione della temperatura superficiale del pezzo | Utile sui forni a batch prima di avviare il timer di cura |
| Solvent rub, Procedura raccomandata PCI #8 | Resistenza ai solventi, l'ultima proprietà a svilupparsi durante la cura | MEK per epossidici; 10% MEK in xilene per la maggior parte delle altre polveri; conteggiato in doppi strofinamenti |
| Pratica di strofinamento con solvente ASTM D5402 | Resistenza ai solventi di rivestimenti che cambiano chimicamente durante la polimerizzazione | Solvente, numero di strofinamenti e livello di superamento sono stabiliti dal produttore del rivestimento |
| Valutazione di strofinamento del laboratorio del fornitore | Scala 0-5 dopo 100 doppi strofinamenti con MEK | Inferiore a 3 indica generalmente una polimerizzazione insufficiente; texture e metallizzati possono trasferire colore quando completamente polimerizzati |
| Calorimetria differenziale a scansione (DSC) | Grado di polimerizzazione in percentuale | Test di laboratorio distruttivo che richiede polvere non polimerizzata e un campione rivestito |
I risultati della prova di strofinamento dovrebbero sempre essere confrontati con un pannello di riferimento della stessa polvere nota per essere completamente polimerizzata, perché le epossidiche resistono meglio ai solventi rispetto ai poliesteri.
Quali impostazioni del forno e caratteristiche progettuali controllano la temperatura di polimerizzazione?
La polimerizzazione è controllata da quattro fattori: temperatura dell'aria uniforme, ricircolo sufficiente, tempo corretto nel forno e aria del forno pulita. La velocità della linea e la lunghezza del forno determinano il tempo, come spiegato nel guida alla linea di verniciatura a polvere, e la fonte di calore è confrontata nell'articolo su forni di polimerizzazione a gas, elettrici e a infrarossi.
| Caratteristica del forno | Valore di progetto tipico | Effetto sulla polimerizzazione |
|---|---|---|
| Uniformità della temperatura | ±5,5 °C (±10 °F) rispetto al punto di regolazione, comprovato da un rilevamento a nove punti | La parte superiore e inferiore del supporto ricevono lo stesso ciclo |
| Aria di ricircolo | Almeno 3 volumi di camera al minuto | Elimina le zone d'aria morta che rimangono fredde |
| Condotti di mandata | Bassi lungo entrambe le pareti laterali con ritorno a soffitto | Riscalda la parte inferiore del carico così come quella superiore |
| Aspirazione | Almeno 3 ricambi d'aria all'ora; 7-8 consigliati per una finitura uniforme | Elimina i volatili di polimerizzazione che scoloriscono la pellicola |
| Riscaldatore a fuoco indiretto | Gas di scarico mantenuti dietro uno scambiatore di calore | Limita l'ingiallimento sui bianchi e schiarisce |
| Zona di potenziamento a infrarossi | Uno o due minuti di IR a onde medie prima della convezione | Riduce il tempo di riscaldamento; il tempo totale in forno diminuisce di circa il 25-30% sui pezzi adatti |
I componenti chiave sono disponibili da marchi internazionali come Riello, Weishaupt e Maxon (Honeywell) per i bruciatori, Ziehl-Abegg per i ventilatori dell'aria di processo, Siemens e Allen-Bradley per PLC e controllo della temperatura, e Datapaq (Fluke Process Instruments) per i data logger di profilatura del forno (configurabili secondo le specifiche del cliente). La polimerizzazione dipende anche da ciò che si trova sotto la pellicola, quindi il forno dovrebbe essere valutato insieme alla linea di pretrattamento.
FAQ
A quale temperatura polimerizza la verniciatura a polvere? La maggior parte delle polveri standard polimerizza con il pezzo a 180-200 °C (356-392 °F) per circa 10 minuti. I poliesteri a bassa temperatura polimerizzano a 150-170 °C con tempi più lunghi, e le polveri sviluppate per MDF partono da circa 130 °C. La scheda tecnica del prodotto fornisce il ciclo esatto.
Quanto tempo cuocere la verniciatura a polvere a 400 °F? I cicli pubblicati a circa 400 °F (200-204 °C) sono 5 minuti per un epossidico standard, 7-10 minuti per gli ibridi e 10 minuti per un poliestere uretano. Quel tempo inizia quando il metallo raggiunge la temperatura, quindi va aggiunto il tempo di riscaldamento.
La verniciatura a polvere può polimerizzare a una temperatura inferiore per un tempo più lungo? Sì, entro la finestra di polimerizzazione indicata sulla scheda tecnica: un poliestere senza TGIC riporta 20-40 minuti a 170 °C al posto di 8-16 minuti a 200 °C. Al di sotto del minimo la pellicola si limita a fondere; i poliuretani necessitano di circa 177 °C e i poliesteri HAA di circa 163 °C per reagire.
Come si verifica la polimerizzazione della verniciatura a polvere in officina? Esegui un profilo di temperatura con un data logger fissato al pezzo, poi esegui un test di resistenza ai solventi secondo la Procedura Raccomandata PCI #8 o ASTM D5402. Un film completamente polimerizzato può ammorbidirsi leggermente o perdere lucentezza ma non deve dissolversi; confronta con un pannello di riferimento.
Dove si inserisce MUSI Technology
MUSI Technology progetta forni di polimerizzazione a batch e a tunnel come parte di linee a polvere complete, adattando lunghezza del forno, fonte di calore e circolazione dell'aria alla miscela di pezzi e alla scheda tecnica della polvere. Invia disegni dei pezzi, pesi e velocità di linea target tramite la pagina dei contatti, oppure scopri come il forno si integra con l' cabina di verniciatura elettrostatica a polvere.
Fornito da Lin Cong, Direttore Tecnico, MUSI Technology
Inviaci le dimensioni del tuo pezzo, la produttività e il tipo di rivestimento — i nostri ingegneri rispondono con un layout e un preventivo entro un giorno lavorativo. Contatta MUSI Technology oppure sfoglia la nostra gamma di attrezzature.
Guide tecniche correlate
- Linea di verniciatura per container marittimi: specifiche e layout
Il rivestimento dei container è un lavoro marino C5-M eseguito a velocità di produzione. Sequenza di rivestimento, spessore del film, dimensionamento di sabbiatura e cabina, tempo ciclo per box e costo impianto 2026. - Verniciatura a polvere vs spruzzo liquido: quale scegliere
Rivestimento in polvere vs spruzzatura a liquido confrontati su costo, spessore del film, gamma di colori, emissioni di COV, limiti del substrato e applicazioni più adatte. - Verniciatura robotizzata vs reciprocator: ROI
Un robot di verniciatura a sei assi costa da 3 a 6 volte un reciprocator, ma aumenta l'efficienza di trasferimento al 70-90% e gestisce modelli misti. - Linea di verniciatura per componenti automobilistici: specifiche e produttività
Le linee di verniciatura automobilistiche devono mantenere lo spessore del film entro più o meno 10 micron, superare 500-1.000 h di nebbia salina e soddisfare gli standard estetici OEM. - Linea di verniciatura a polvere: tipi, specifiche e costi (2026)
Una linea di verniciatura a polvere pretratta, riveste e polimerizza parti metalliche su un nastro trasportatore. Guida completa ai tipi di linea, specifiche chiave e fasce di prezzo 2026.