粉体塗装の硬化温度と時間のチャート
簡単に答えると: ほとんどの粉体塗装は、金属自体が180~200 °C(356~392 °F)で約10分間硬化します。公表されているスケジュールは、エポキシの160 °Cで20分から、TGICポリエステルの216 °Cで5分まで幅があります。低温焼付型ポリエステルは150~170 °Cで硬化し、MDF用粉体は約130 °Cからです。時間は部品が温度に達した後からのみカウントされ、炉内空気ではありません。そのため、重い部品には追加の昇温時間が必要です。硬化は炉内温度プロファイルと溶剤ラブテストで確認されます。
中国常州の粉体および液体スプレー塗装ライン製造会社であるMUSI Technologyは、最も重い部品の昇温時間と粉体メーカーのスケジュールに基づいて各硬化炉のサイズを決定し、計画されたライン速度で各部品が硬化ウィンドウに達するように炉の長さ、循環空気、ゾーン温度を設定します。
粉体塗装は化学的にどの温度で硬化しますか?
標準的な熱硬化性粉体は、部品温度180~200 °Cで約10分間保持して硬化し、低温焼付グレードは150~170 °C、MDF用粉体は約130 °Cからです。以下の表は、粉体メーカーがデータシートで公開している硬化スケジュールをまとめたものです。すべての値はオーブン内の空気温度ではなく部品の温度であり、該当製品のデータシートが常に優先されます。
| 粉体の化学 | 公開されている硬化スケジュール(部品温度) | °F換算 | ソース製品 |
|---|---|---|---|
| エポキシ粉体 | 160 °Cで20分、180 °Cで10分、または200 °Cで5分 | 320 / 356 / 392 °F | AkzoNobel Interpon 100 |
| エポキシ-ポリエステルハイブリッド | 190 °Cで15分、200 °Cで10分、または210 °Cで8分 | 374 / 392 / 410 °F | AkzoNobel Interpon 700 |
| エポキシ-ポリエステルハイブリッド | 177 °Cで20分、199 °Cで10分、または204 °Cで7分 | 350 / 390 / 400 °F | Diamond Vogel Hシリーズ |
| ポリエステルTGIC | 182 °Cで20分、199 °Cで10分、または216 °Cで5分 | 360 / 390 / 420 °F | Diamond Vogel TGICポリエステル |
| TGICフリーポリエステル | 170 °Cで20-40分、180 °Cで10-20分、または200 °Cで8-16分 | 338 / 356 / 392 °F | AkzoNobel Interpon D1036 |
| TGICフリーポリエステル、広い硬化ウィンドウ | 150 °Cで15分から200 °Cで5分まで | 302~392 °F | TIGER Drylacシリーズ45 |
| ポリウレタン(ポリエステルウレタン) | 204 °Cで10分 | 400 °F | PPG Envirocron PCUT33100 |
| 低温焼付ポリエステル | 150 °Cで23~35分、160 °Cで12~30分、170 °Cで8~20分、または180 °Cで5~10分 | 302 / 320 / 338 / 356 °F | AkzoNobel Interpon 310 Low-E |
| 低温焼付ガス防止ポリエステル | 約150 °C;時間はデータシートによる | 約302 °F | Axalta Alesta IP アンチガッシング低温焼付 |
| MDFおよび木材向け超低温焼付 | 約130 °C(TIGER)から、121 °C(IGP)未満 | 約266 °F、250 °F未満 | TIGER Drylac木材シリーズ、IGP-RAPID |
2つの化学系には、塗膜が溶融するものの架橋しない下限温度があります。ポリウレタンは硬化を開始するために少なくとも約177 °C(350 °F)が必要で、HAA硬化のTGICフリーポリエステルはおよそ163 °C(325 °F)以上が必要です。エポキシ、ハイブリッド、TGICポリエステルは硬化変動により容易に耐えます。
粉体塗装の温度とは、オーブンの設定温度ですか、それとも金属の温度ですか?
それは金属温度です。硬化時計は、部品自体がデータシートに記載された温度に達したときにのみ始まります。設定温度まで回復したオーブンの表示は、部品についてほとんど何も語っておらず、厚い部分は薄い部分よりはるかに遅れます。したがって、チャートに記載された粉体塗装の温度と時間は、ライン上で最も重い部品の昇温時間に加算する必要があります。
| 部品タイプ | 昇温挙動 | オーブンへの影響 |
|---|---|---|
| 薄い金属板(例えばフェンダー) | 約2~3分で204 °C(400 °F)に達する | 重い部品用にオーブンを設定すると、焼きすぎのリスクがある |
| 肉厚が既知の鋼材 | 経験則:最初の1ミリメートルに約6分、それ以降の1ミリメートルごとに約3分 | ライン速度を設定する際に、これを硬化時間に加算する |
| 厚肉鋳物(例えばアルミホイール) | 204 °C(400 °F)に達するまで約30分 | より長いオーブン、より遅いライン、または赤外線ブーストが必要 |
粉体塗装が硬化不足または過硬化になるとどうなるか?
硬化不足の粉体は仕上がって見えても機械的および化学的に失敗し、過硬化の粉体は主に色と光沢が変化する。表には業界のトラブルシューティングガイドで報告されている症状が記載されている。その他の原因は以下で扱う 粉体塗装欠陥の概要.
| 欠陥症状 | 硬化不足 | 過硬化 |
|---|---|---|
| 耐衝撃性と柔軟性 | 曲げや組立時にひび割れや欠けが生じる脆い皮膜 | 過度の時間や温度による脆化 |
| 密着性と耐チッピング性 | 性能低下 | 通常、フィルムがひどく脆化していない限り影響を受けない |
| 光沢レベル | 光沢のばらつき、マットおよび低光沢パウダーで最も目立つ | 光沢の低下 |
| 色合い | 通常は変化なし | 黄変、淡色エポキシで最も強く、低温焼付パウダーはよりなりやすい |
| 耐溶剤性および耐薬品性 | 不良;塗膜が溶剤ラブで軟化または転写する | 通常保持される |
| 耐食性と屋外耐久性 | 性能低下 | 通常保持される |
| 硬度と耐摩耗性 | 鉛筆硬度が低い | 通常保持される |
粉体塗装が完全に硬化したことをどのように確認しますか?
硬化は、炉内での部品温度をプロファイリングし、その結果を溶剤ラブまたは実験室でのDSC試験で確認することによって検証されます。プロファイリングはスケジュールが満たされたかどうかを示し、ラブ試験は塗膜が反応したかどうかを示します。
| 方法 | それが示すもの | メモ |
|---|---|---|
| 走行式データロガーによるオーブン温度プロファイル | 部品上の各プローブ点が硬化温度に滞留する時間 | 少なくとも月1回、および部品の質量や積載量が変化するたびに繰り返す |
| 赤外線温度計 | 部品表面温度のスポットチェック | 硬化タイマーを開始する前にバッチオーブンで有用 |
| 溶剤ラブ、PCI推奨手順#8 | 耐溶剤性、硬化中に最後に発現する特性 | エポキシ用MEK;その他のほとんどの粉体にはキシレン中10% MEK;二重ラビングでカウント |
| ASTM D5402 溶剤ラビング試験法 | 硬化時に化学変化する塗膜の耐溶剤性 | 溶剤、ラビング回数、合格基準は塗料メーカーが設定 |
| サプライヤーラボのラビング評価 | 100回のMEK二重ラビング後の0~5スケール | 3未満は一般に硬化不足を示す;テクスチャーやメタリックは完全硬化しても色移りすることがある |
| 示差走査熱量測定(DSC) | 硬化度(パーセント) | 未硬化粉末と塗装サンプルを必要とする破壊的実験室試験 |
ラブ結果は常に、完全に硬化していることが知られている同じ粉末の参照パネルと比較すべきです。なぜなら、エポキシはポリエステルよりも溶剤に強いからです。
硬化温度を制御するオーブン設定と設計機能はどれですか?
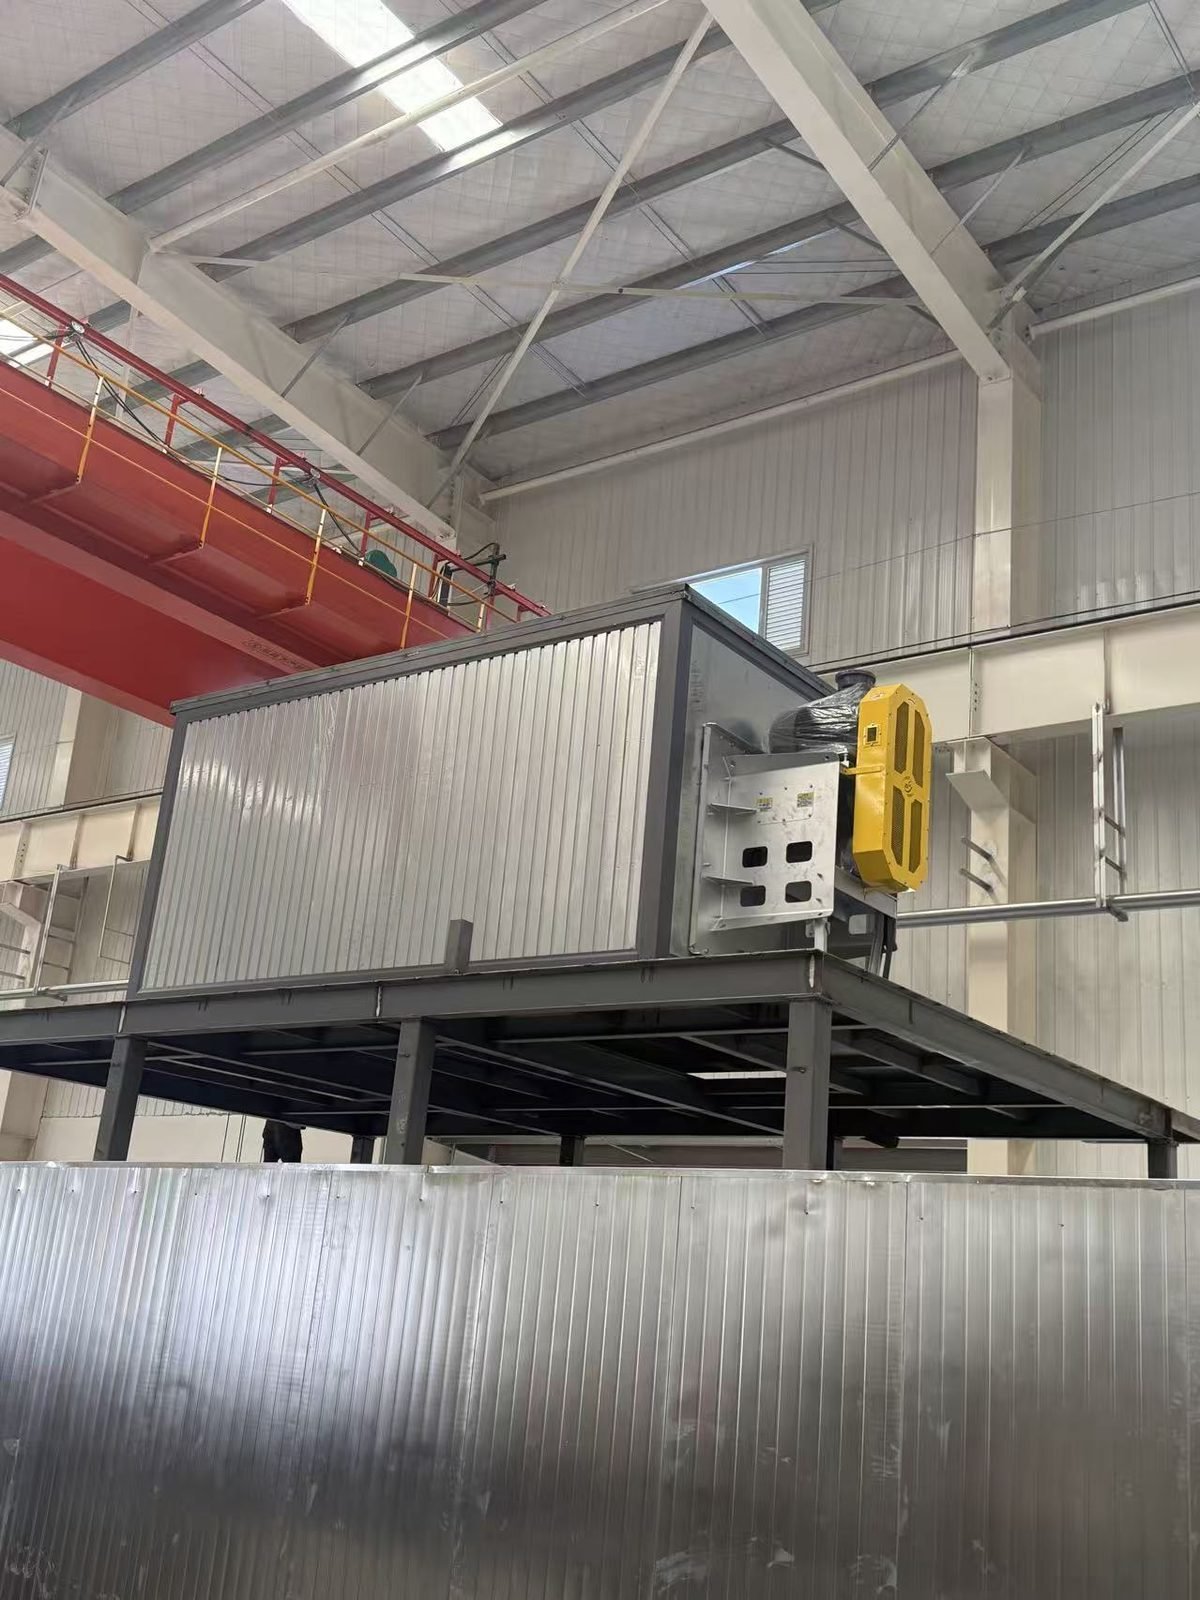
硬化は4つの要素で制御されます:均一な空気温度、十分な再循環、オーブン内の適切な時間、清浄なオーブン空気です。ライン速度とオーブン長が時間を決定します。説明は 粉体塗装ラインガイド、熱源については次の記事で比較されています: ガス、電気、赤外線硬化オーブン.
| オーブン機能 | 代表的な設計値 | 硬化への影響 |
|---|---|---|
| 温度均一性 | 設定値の±5.5 °C(±10 °F)、9点調査で実証済み | ラックの上部と下部が同じスケジュールを受ける |
| 循環空気 | 少なくとも毎分3チャンバー容量 | 冷たいままのよどみ空気域を除去 |
| 給気ダクト | 両側壁に沿って低く、天井戻り | 荷物の底部も上部と同様に加熱 |
| 排気 | 1時間あたり少なくとも3回の換気、均一な仕上がりには7~8回が推奨 | フィルムを変色させる硬化揮発成分を除去 |
| 間接加熱式ヒーター | 排ガスは熱交換器の背後に保持 | 白およびクリアの黄変を抑制 |
| 赤外線ブーストゾーン | 対流前に1~2分間の中波長IR | 昇温時間を短縮、適切な部品ではオーブン総時間が約25~30%減少 |
主要コンポーネントは、バーナー用としてRiello、Weishaupt、Maxon(Honeywell)などの国際ブランド、プロセスエアファン用としてZiehl-Abegg、PLCおよび温度制御用としてSiemensとAllen-Bradley、オーブンプロファイリングデータロガー用としてDatapaq(Fluke Process Instruments)から入手可能です(顧客仕様に応じて構成可能)。硬化は塗膜の下にあるものにも依存するため、オーブンは以下と併せて検討する必要があります: 前処理ライン.
FAQ
粉体塗装は何度で硬化しますか? ほとんどの標準粉体は、部品を180~200 °C(356~392 °F)で約10分間加熱して硬化します。低温焼付型ポリエステルは150~170 °Cでより長時間かけて硬化し、MDF用に開発された粉体は約130 °Cから始まります。正確なスケジュールは製品データシートに記載されています。
400 °Fで粉体塗装を焼き付ける時間は? 約400 °F(200~204 °C)での公表スケジュールは、標準エポキシで5分、ハイブリッドで7~10分、ポリエステルウレタンで10分です。この時間は金属が温度に達した時点から始まるため、昇温時間を加える必要があります。
粉体塗装をより低い温度でより長時間硬化させることはできますか? はい、データシートの硬化ウィンドウ内であれば可能です。あるTGICフリーポリエステルは、200 °Cで8~16分の代わりに170 °Cで20~40分と記載されています。最低温度を下回ると塗膜は溶融するだけです。ポリウレタンは反応に約177 °C、HAAポリエステルはおよそ163 °Cが必要です。
現場で粉体塗装の硬化をどのようにテストしますか? 部品にデータロガーを取り付けて温度プロファイルを実行し、その後PCI推奨手順#8またはASTM D5402に従って溶剤ラビングを行います。完全に硬化した塗膜はわずかに軟化したり光沢を失うことはありますが、溶解してはなりません。参照パネルと比較してください。
MUSI Technologyが適合する領域
MUSI Technologyは、完全な粉体ラインの一部としてバッチ式およびトンネル式硬化オーブンを設計し、オーブン長さ、熱源、空気循環を部品構成と粉体データシートに合わせています。部品図面、重量、目標ライン速度を お問い合わせページから送信するか、オーブンがどのように適合するかをご覧ください。 静電粉体塗装ブース.
MUSI Technology テクニカルディレクター、Lin Cong 提供
部品サイズ、スループット、コーティングの種類をお送りください。弊社のエンジニアが1営業日以内にレイアウトと予算をご返信します。 MUSI Technologyにお問い合わせ または閲覧 弊社の設備ラインナップ.
関連技術ガイド
- 海上コンテナ塗装ライン:仕様とレイアウト
コンテナコーティングは、生産速度で稼働するC5-M海洋向けの作業です。コート順序、膜厚、ブラストおよびブースのサイジング、ボックスあたりのサイクルタイム、2026年のプラントコスト。 - 粉体塗装と液体スプレー:どちらを選ぶべきか
粉体塗装と液体スプレーのコスト、膜厚、色の範囲、VOC排出量、基材の制限、最適な用途を比較。 - ロボット塗装 vs レシプロケーター:ROI
6軸塗装ロボットはレシプロケーターの3~6倍のコストがかかるが、転写効率を70~90%に高め、混合モデルに対応できる。 - 自動車部品塗装ライン:仕様とスループット
自動車塗装ラインは、膜厚を±10ミクロン以内に維持し、500~1,000時間の塩水噴霧試験に合格し、OEMの外観基準を満たす必要があります。 - 粉体塗装ライン:種類、仕様、コスト(2026年)
パウダーコーティングラインはコンベア上で金属部品を前処理、塗装、硬化します。ラインの種類、主要仕様、2026年の価格帯に関する完全ガイド。