파우더 코팅 경화 온도 및 시간 차트
빠른 답변: 대부분의 파우더 코팅은 금속 자체가 180-200 °C (356-392 °F)에서 약 10분간 경화됩니다. 공개된 스케줄은 에폭시의 경우 160 °C에서 20분부터 TGIC 폴리에스터의 경우 216 °C에서 5분까지 다양합니다. 저온 경화 폴리에스터는 150-170 °C에서, MDF 파우더는 약 130 °C부터 경화됩니다. 시간은 부품이, 오븐 공기가 아닌, 온도에 도달한 후에만 계산되므로 무거운 부품은 추가 가열 시간이 필요합니다. 경화는 오븐 온도 프로파일과 용제 문지름 테스트로 확인됩니다.
중국 창저우에 있는 파우더 및 액체 스프레이 코팅 라인 제조업체인 MUSI Technology는 가장 무거운 부품의 가열 시간과 파우더 제조업체의 스케줄에 따라 각 경화 오븐의 크기를 결정한 다음, 계획된 라인 속도에서 모든 부품이 경화 창에 도달하도록 오븐 길이, 재순환 공기 및 존 온도를 설정합니다.
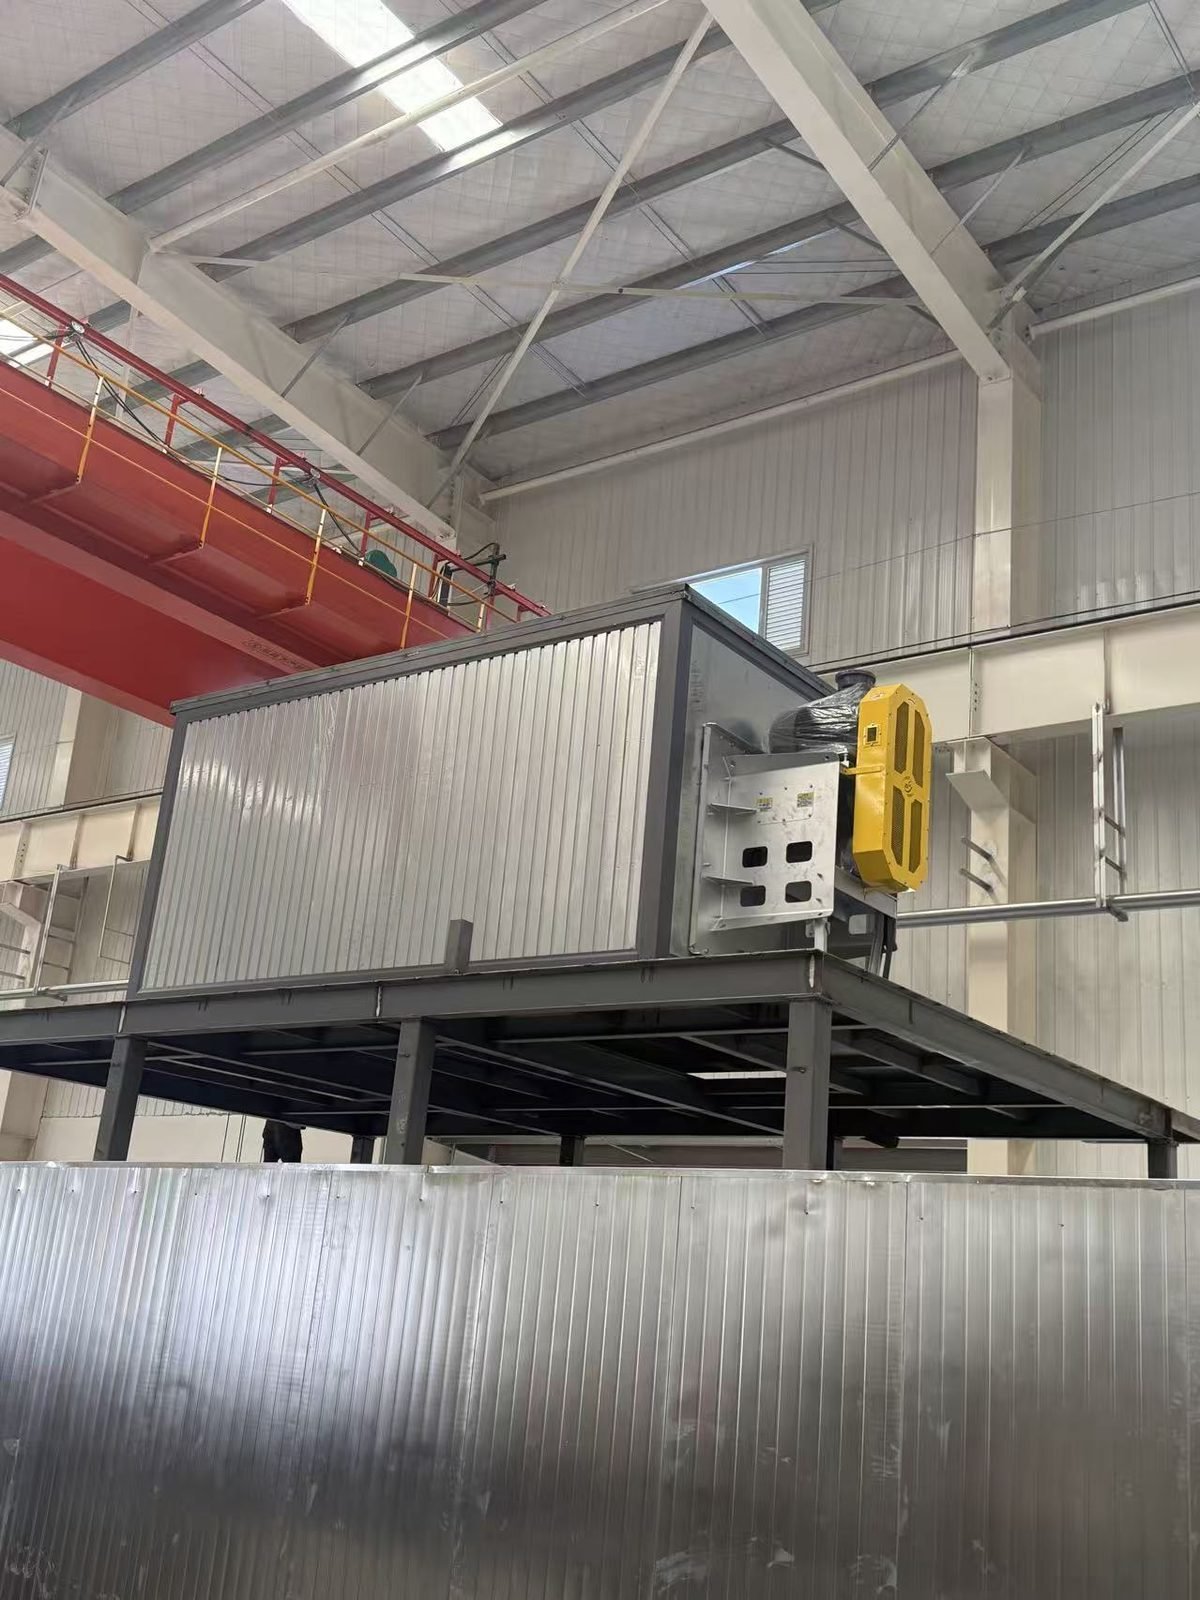
분말 코팅은 화학 조성에 따라 어떤 온도에서 경화됩니까?
표준 열경화성 분말은 부품 온도 180-200 °C에서 약 10분간 유지하여 경화되며, 저온 경화 등급은 150-170 °C, MDF용 분말은 약 130 °C부터입니다. 아래 차트는 분말 제조사가 데이터 시트에 공개한 경화 조건을 정리한 것입니다. 모든 값은 오븐 공기 온도가 아닌 부품 온도이며, 정확한 제품의 데이터 시트가 항상 우선합니다.
| 분말 화학 조성 | 공개된 경화 조건(부품 온도) | °F 단위 | 출처 제품 |
|---|---|---|---|
| 에폭시 분말 | 160 °C에서 20분, 180 °C에서 10분 또는 200 °C에서 5분 | 320 / 356 / 392 °F | AkzoNobel Interpon 100 |
| 에폭시-폴리에스터 하이브리드 | 190 °C에서 15분, 200 °C에서 10분 또는 210 °C에서 8분 | 374 / 392 / 410 °F | AkzoNobel Interpon 700 |
| 에폭시-폴리에스터 하이브리드 | 177 °C에서 20분, 199 °C에서 10분 또는 204 °C에서 7분 | 350 / 390 / 400 °F | Diamond Vogel H-Series |
| 폴리에스터 TGIC | 182 °C에서 20분, 199 °C에서 10분 또는 216 °C에서 5분 | 360 / 390 / 420 °F | Diamond Vogel TGIC 폴리에스터 |
| TGIC-free 폴리에스터 | 170 °C에서 20-40분, 180 °C에서 10-20분 또는 200 °C에서 8-16분 | 338 / 356 / 392 °F | AkzoNobel Interpon D1036 |
| TGIC-free 폴리에스터, 넓은 경화 범위 | 150 °C에서 15분부터 200 °C에서 5분까지 | 302~392 °F | TIGER Drylac 시리즈 45 |
| 폴리우레탄 (폴리에스터 우레탄) | 204 °C에서 10분 | 400 °F | PPG Envirocron PCUT33100 |
| 저온 경화 폴리에스터 | 150 °C에서 23-35분, 160 °C에서 12-30분, 170 °C에서 8-20분 또는 180 °C에서 5-10분 | 302 / 320 / 338 / 356 °F | AkzoNobel Interpon 310 Low-E |
| 저온 경화 가스 방지 폴리에스터 | 약 150 °C; 데이터 시트에 따른 시간 | 약 302 °F | Axalta Alesta IP 가스 방지 저온 베이크 |
| MDF 및 목재용 초저온 베이크 | 약 130 °C (TIGER)부터; 121 °C (IGP) 미만 | 약 266 °F; 250 °F 미만 | TIGER Drylac 목재 라인, IGP-RAPID |
두 화학계에는 필름이 용융되지만 가교되지 않는 하한이 있습니다. 폴리우레탄은 경화를 시작하려면 최소 약 177 °C (350 °F)가 필요하고, HAA 경화 TGIC-free 폴리에스터는 대략 163 °C (325 °F) 이상이 필요합니다. 에폭시, 하이브리드 및 TGIC 폴리에스터는 경화 변동을 더 쉽게 견딥니다.
분체 도장 온도는 오븐 설정 온도입니까, 금속 온도입니까?
그것은 금속 온도입니다: 경화 시계는 부품 자체가 데이터 시트에 명시된 온도에 도달할 때만 시작됩니다. 설정 온도로 회복된 오븐 표시는 부품에 대해 거의 말해주지 않으며, 두꺼운 부분은 얇은 부분보다 훨씬 뒤처집니다. 따라서 차트에 있는 분체 도장 온도와 시간은 라인에서 가장 무거운 부품의 승온 시간에 더해야 합니다.
| 부품 유형 | 승온 거동 | 오븐에 대한 결과 |
|---|---|---|
| 얇은 판금(예: 펜더) | 약 2-3분 내에 204 °C(400 °F)에 도달 | 무거운 부품에 맞게 오븐을 설정하면 과경화 위험 |
| 벽 두께를 알고 있는 강철 | 경험 법칙: 첫 1밀리미터에 약 6분, 이후 1밀리미터마다 약 3분 | 라인 속도를 설정할 때 이 시간을 경화 시간에 더하십시오 |
| 두꺼운 주물(예: 합금 휠) | 204 °C(400 °F)에 도달하는 데 약 30분 | 더 긴 오븐, 더 느린 라인 또는 적외선 부스트가 필요합니다 |
분체 도장이 미경화 또는 과경화되면 어떻게 됩니까?
미경화 분체는 외관상 완성된 것처럼 보이지만 기계적 및 화학적으로 실패하는 반면, 과경화 분체는 주로 색상과 광택이 변합니다. 표에는 업계 문제 해결 가이드에서 보고된 증상이 나열되어 있으며, 다른 원인은 다음에서 다룹니다 분체 도장 결함 개요.
| 결함 증상 | 경화 부족 | 과경화 |
|---|---|---|
| 충격 및 유연성 | 굽힘 또는 조립 시 갈라지거나 깨지는 취성 필름 | 과도한 시간 또는 온도 후 취화 |
| 접착력 및 칩 저항성 | 성능 저하 | 필름이 심하게 취화되지 않는 한 일반적으로 영향을 받지 않음 |
| 광택 수준 | 광택 변화, 무광 및 저광택 분말에서 가장 두드러짐 | 광택 손실 |
| 색상 | 일반적으로 변화 없음 | 황변, 밝은 색상의 에폭시에서 가장 심함; 저온 경화 분말이 더 취약함 |
| 내용제 및 내화학성 | 불량; 필름이 용제 문지름에서 연화되거나 전이됨 | 일반적으로 유지됨 |
| 내식성 및 옥외 내구성 | 성능 저하 | 일반적으로 유지됨 |
| 경도 및 내마모성 | 낮은 연필 경도 | 일반적으로 유지됨 |
분체 도장이 완전히 경화되었는지 어떻게 확인합니까?
경화는 오븐을 통과하는 부품 온도를 프로파일링하고 용제 문지름 또는 실험실 DSC 시험으로 결과를 확인하여 검증합니다. 프로파일링은 스케줄이 충족되었는지 보여주고, 문지름 시험은 필름이 반응했는지 보여줍니다.
| 방식 | 보여주는 내용 | 노트 |
|---|---|---|
| 이동식 데이터 로거를 사용한 오븐 온도 프로파일 | 부품의 각 프로브 지점이 경화 온도에서 유지되는 시간 | 최소 월 1회 및 부품 질량 또는 적재량이 변경될 때마다 반복 |
| 적외선 온도계 | 부품 표면 온도 스팟 체크 | 경화 타이머를 시작하기 전 배치 오븐에서 유용 |
| 용제 문지름, PCI 권장 절차 #8 | 경화 중 마지막으로 발현되는 특성인 내용제성 | 에폭시용 MEK; 대부분의 다른 분말에는 자일렌에 10% MEK; 이중 문지름으로 계산 |
| ASTM D5402 용제 문지름 시험법 | 경화 시 화학적으로 변화하는 코팅의 내용제성 | 용제, 문지름 횟수 및 합격 기준은 코팅 제조사가 설정 |
| 공급업체 실험실 문지름 등급 | 100회 MEK 이중 문지름 후 0-5 척도 | 3 미만은 일반적으로 미경화를 나타냄; 텍스처와 메탈릭은 완전 경화 시 색이 전이될 수 있음 |
| 시차 주사 열량계 (DSC) | 경화도(%) | 미경화 분말과 코팅된 시편이 필요한 파괴 실험실 시험 |
문지름 결과는 항상 완전히 경화된 것으로 알려진 동일 분말의 기준 패널과 비교해야 합니다. 에폭시는 폴리에스터보다 용제에 더 강하기 때문입니다.
어떤 오븐 설정과 설계 특징이 경화 온도를 제어합니까?
경화는 네 가지로 제어됩니다: 균일한 공기 온도, 충분한 재순환, 오븐 내 적절한 시간, 깨끗한 오븐 공기. 라인 속도와 오븐 길이가 시간을 결정하며, 이는 다음에서 설명합니다 분체 도장 라인 가이드, 그리고 열원은 다음에 관한 기사에서 비교됩니다 가스, 전기 및 적외선 경화 오븐.
| 오븐 특징 | 일반적인 설계 값 | 경화에 미치는 영향 |
|---|---|---|
| 온도 균일성 | 설정값의 ±5.5 °C (±10 °F), 9개 지점 조사로 입증됨 | 랙의 상단과 하단이 동일한 스케줄을 받음 |
| 재순환 공기 | 분당 최소 3챔버 용적 | 차갑게 유지되는 정체 공기 구역을 제거함 |
| 공급 덕트 | 양쪽 측벽을 따라 낮게, 천장 회수 방식 | 부하의 상단뿐만 아니라 하단도 가열함 |
| 배기 | 시간당 최소 3회 공기 교환; 일관된 마감을 위해 7-8회 권장 | 필름을 변색시키는 경화 휘발성 물질을 제거합니다 |
| 간접 가열식 히터 | 연소 가스는 열교환기 뒤에 유지됩니다 | 백색의 황변을 제한하고 제거합니다 |
| 적외선 부스트 존 | 대류 전에 중파 적외선 1~2분 | 가열 시간을 단축합니다. 적합한 부품의 경우 총 오븐 시간이 약 25-30% 감소합니다 |
핵심 부품은 버너용으로 Riello, Weishaupt, Maxon(Honeywell), 공정 공기 팬용으로 Ziehl-Abegg, PLC 및 온도 제어용으로 Siemens와 Allen-Bradley, 오븐 프로파일링 데이터 로거용으로 Datapaq(Fluke Process Instruments) 등 국제 브랜드에서 구할 수 있습니다(고객 사양에 따라 구성 가능). 경화는 필름 아래에 무엇이 있는지에 따라서도 달라지므로, 오븐은 전처리 라인.
FAQ
분체 도장은 어느 온도에서 경화되나요? 대부분의 표준 분체는 부품이 180-200 °C(356-392 °F)에서 약 10분간 경화됩니다. 저온 베이킹 폴리에스터는 150-170 °C에서 더 긴 시간 동안 경화되며, MDF용으로 개발된 분체는 약 130 °C에서 시작합니다. 정확한 스케줄은 제품 데이터 시트에 나와 있습니다.
400 °F에서 분체 도장을 얼마나 오래 베이킹해야 하나요? 약 400 °F(200-204 °C)에서의 공개된 스케줄은 표준 에폭시의 경우 5분, 하이브리드의 경우 7-10분, 폴리에스터 우레탄의 경우 10분입니다. 이 시간은 금속이 온도에 도달한 시점부터 시작되므로, 승온 시간을 추가해야 합니다.
분체 도장을 더 낮은 온도에서 더 오래 경화할 수 있나요? 예, 데이터 시트의 경화 범위 내에서 가능합니다. 한 TGIC-free 폴리에스터는 200 °C에서 8-16분 대신 170 °C에서 20-40분을 명시하고 있습니다. 최소 온도 아래에서는 필름이 녹기만 합니다. 폴리우레탄은 반응에 약 177 °C가, HAA 폴리에스터는 대략 163 °C가 필요합니다.
작업장에서 분체 도장 경화를 어떻게 테스트합니까? 부품에 데이터 로거를 부착하여 온도 프로파일을 실행한 다음, PCI 권장 절차 #8 또는 ASTM D5402에 따라 용제 문지름 테스트를 수행하십시오. 완전히 경화된 도막은 약간 연화되거나 광택을 잃을 수 있지만 용해되어서는 안 됩니다. 기준 패널과 비교하십시오.
MUSI Technology가 적합한 곳
MUSI Technology는 완전한 분체 라인의 일부로 배치 및 터널 경화 오븐을 설계하며, 오븐 길이, 열원 및 공기 순환을 부품 구성 및 분체 데이터 시트에 맞춥니다. 부품 도면, 중량 및 목표 라인 속도를 다음을 통해 보내주십시오: 문의 페이지, 또는 오븐이 다음과 어떻게 맞물리는지 확인하십시오: 자동 건과 왕복 장치가 있는 정전 분체 도장 부스.
MUSI Technology 기술 이사 Lin Cong 제공
부품 크기, 처리량 및 코팅 유형을 보내주시면 엔지니어가 영업일 기준 1일 이내에 레이아웃과 예산을 회신해 드립니다. MUSI Technology에 문의하세요 또는 찾아보기 당사의 장비 범위.
관련 기술 가이드
- 해상 컨테이너 코팅 라인: 사양 및 레이아웃
컨테이너 코팅은 생산 속도로 운영되는 C5-M 해양 작업입니다. 코팅 순서, 도막 두께, 블라스트 및 부스 크기, 박스당 사이클 타임 및 2026년 플랜트 비용. - 파우더 코팅 vs 액체 스프레이: 어느 것을 선택할까
파우더 코팅과 액체 스프레이의 비용, 도막 두께, 색상 범위, VOC 배출, 기재 제한 및 최적 적용 분야 비교. - 로봇 스프레이 페인팅 vs 왕복기: ROI
6축 도장 로봇은 왕복기보다 3-6배 비싸지만 전사 효율을 70-90%로 높이고 혼합 모델을 처리할 수 있습니다. - 자동차 부품 코팅 라인: 사양 및 처리량
자동차 코팅 라인은 도막 두께를 ±10미크론 이내로 유지하고, 500-1,000시간 염수 분무를 통과하며 OEM 외관 표준을 충족해야 합니다. - 파우더 코팅 라인: 유형, 사양 및 비용 (2026)
분체 도장 라인은 컨베이어에서 금속 부품을 전처리, 도장 및 경화합니다. 라인 유형, 주요 사양 및 2026년 가격대에 대한 완전한 가이드.