مخطط درجة حرارة وزمن معالجة الطلاء المسحوقي
إجابة سريعة: تتم معالجة معظم الطلاءات المسحوقية مع المعدن نفسه عند 180-200 °م (356-392 °ف) لمدة 10 دقائق تقريبًا. تتراوح الجداول المنشورة من 20 دقيقة عند 160 °م للإيبوكسي إلى 5 دقائق عند 216 °م لـ TGIC بوليستر؛ وتتماسك البوليسترات منخفضة الخبز عند 150-170 °م ومساحيق MDF من حوالي 130 °م. يُحتسب الوقت فقط بعد وصول الجزء، وليس هواء الفرن، إلى درجة الحرارة، لذا تحتاج الأجزاء الثقيلة إلى وقت تسخين إضافي. يتم تأكيد المعالجة عبر ملف تعريف درجة حرارة الفرن واختبار فرك المذيب.
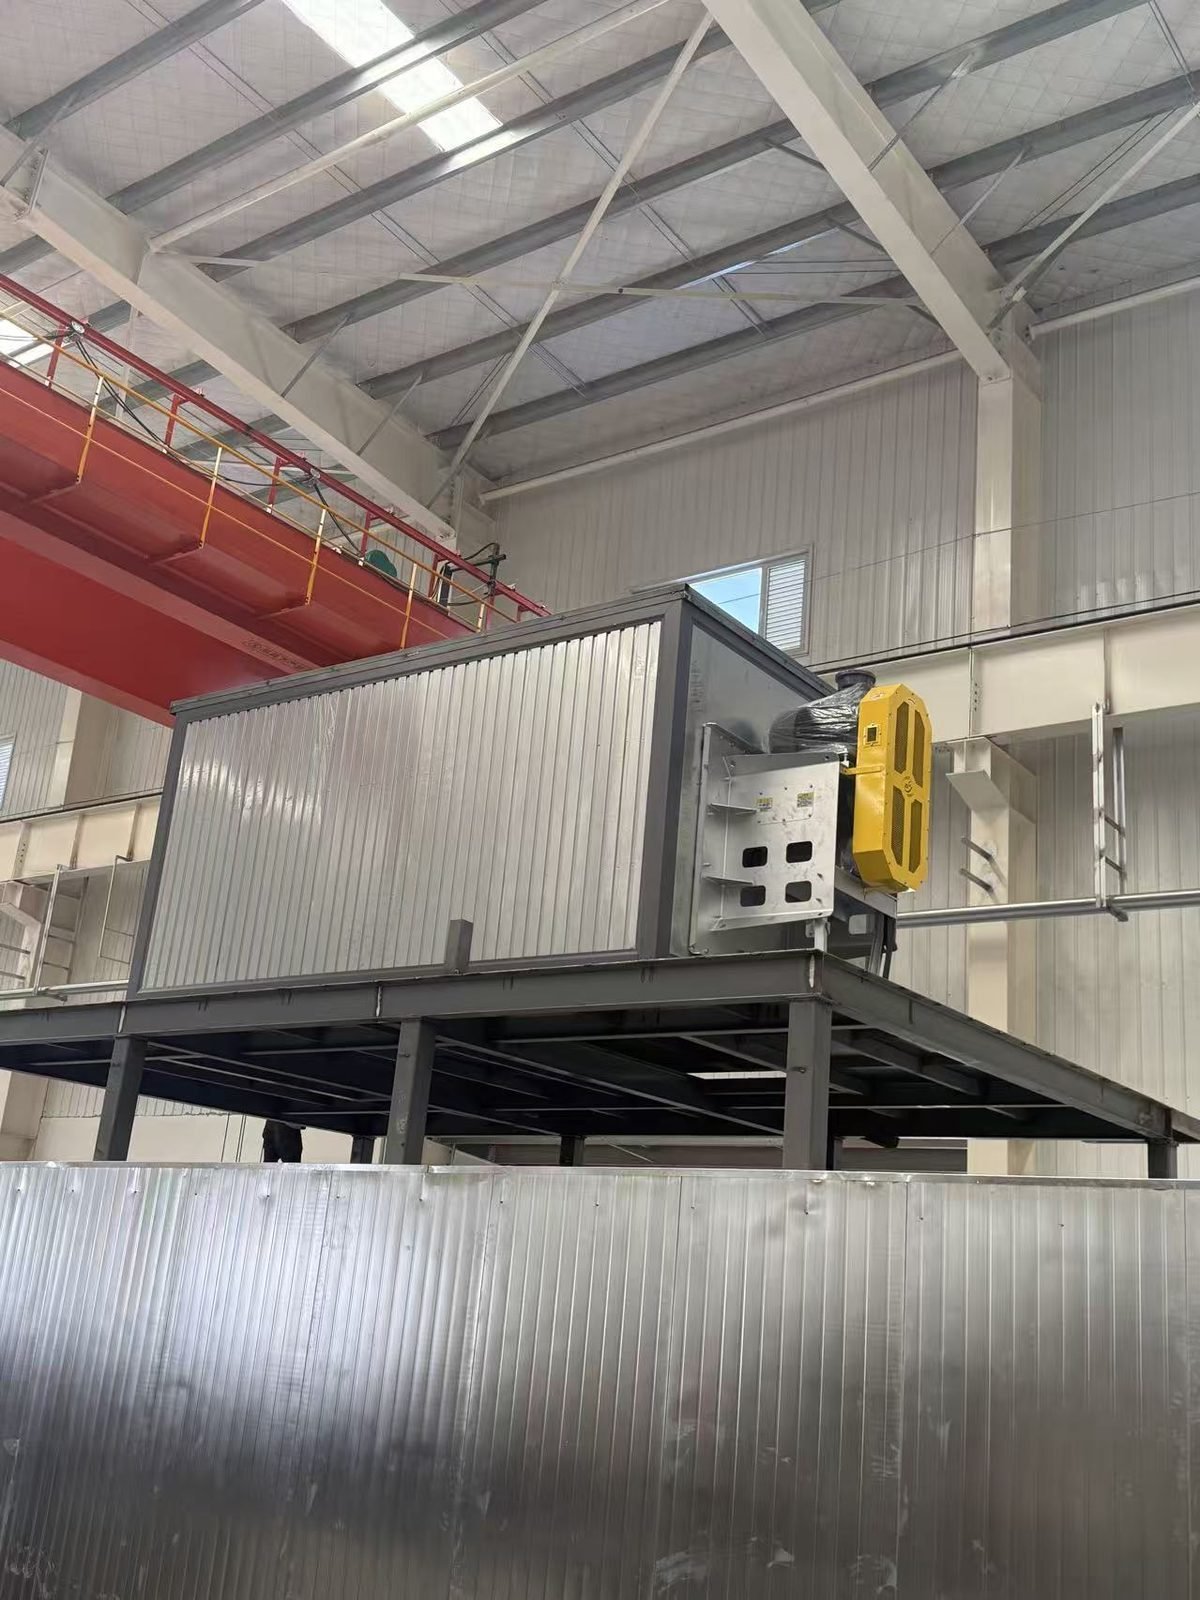
MUSI Technology، وهي شركة تصنيع خطوط الطلاء بالرش المسحوقي والسائل في تشانغتشو، الصين، تحدد حجم كل فرن معالجة بناءً على وقت تسخين أثقل جزء وجدول الشركة المصنعة للمسحوق، ثم تضبط طول الفرن وهواء إعادة التدوير ودرجات حرارة المناطق بحيث يصل كل جزء إلى نافذة المعالجة الخاصة به عند سرعة الخط المخطط لها.
ما درجة الحرارة التي يتصلب عندها الطلاء المسحوقي، حسب الكيمياء؟
تتصلب المساحيق المتصلدة بالحرارة القياسية عند درجة حرارة الجزء من 180-200 °C لمدة حوالي 10 دقائق، وتتصلب الدرجات منخفضة الخبز عند 150-170 °C، أما المساحيق المخصصة لألواح MDF فتتصلب ابتداءً من حوالي 130 °C. يجمع الجدول أدناه جداول التصلب التي ينشرها مصنعو المساحيق في أوراق بياناتهم. كل قيمة هي درجة حرارة الجزء، وليس هواء الفرن، وتكون الأولوية دائمًا لورقة بيانات المنتج المحدد.
| كيمياء المسحوق | جدول التصلب المنشور (درجة حرارة الجزء) | بالفهرنهايت | المنتج المصدر |
|---|---|---|---|
| مسحوق الإيبوكسي | 20 دقيقة عند 160 °C، أو 10 دقائق عند 180 °C، أو 5 دقائق عند 200 °C | 320 / 356 / 392 °F | AkzoNobel Interpon 100 |
| هجين إيبوكسي-بوليستر | 15 دقيقة عند 190 °C، 10 دقائق عند 200 °C أو 8 دقائق عند 210 °C | 374 / 392 / 410 °F | AkzoNobel Interpon 700 |
| هجين إيبوكسي-بوليستر | 20 دقيقة عند 177 °C، 10 دقائق عند 199 °C أو 7 دقائق عند 204 °C | 350 / 390 / 400 °F | Diamond Vogel H-Series |
| بوليستر TGIC | 20 دقيقة عند 182 °C، 10 دقائق عند 199 °C أو 5 دقائق عند 216 °C | 360 / 390 / 420 °F | دايموند فوجل بوليستر TGIC |
| بوليستر خالٍ من TGIC | 20-40 دقيقة عند 170 °C، 10-20 دقيقة عند 180 °C أو 8-16 دقيقة عند 200 °C | 338 / 356 / 392 °F | أكزونوبل إنتربون D1036 |
| بوليستر خالٍ من TGIC، نطاق معالجة واسع | 15 دقيقة عند 150 °C حتى 5 دقائق عند 200 °C | 302 إلى 392 °F | تايجَر درايلاك سلسلة 45 |
| بولي يوريثان (يوريثان بوليستر) | 10 دقائق عند 204 °C | 400 °F | PPG Envirocron PCUT33100 |
| بوليستر منخفض الخبز | 23-35 دقيقة عند 150 °C، 12-30 دقيقة عند 160 °C، 8-20 دقيقة عند 170 °C أو 5-10 دقائق عند 180 °C | 302 / 320 / 338 / 356 °F | AkzoNobel Interpon 310 Low-E |
| بوليستر مضاد للغازات منخفض الخبز | حوالي 150 °C؛ الوقت حسب ورقة البيانات | حوالي 302 °ف | أكستالتا أليستا IP مضاد للغازات خبز منخفض |
| خبز فائق الانخفاض للألواح الليفية متوسطة الكثافة والخشب | من حوالي 130 °س (TIGER)؛ أقل من 121 °س (IGP) | حوالي 266 °ف؛ أقل من 250 °ف | مجموعة TIGER Drylac للخشب، IGP-RAPID |
توجد كيمياء انثانيتان لهما حد أدنى ينصهر عنده الغشاء لكنه لا يتشابك. تحتاج البولي يوريثانات إلى حوالي 177 °س (350 °ف) على الأقل لبدء التصلب، وتحتاج البولي إسترات الخالية من TGIC والمعالجة بـ HAA إلى حوالي 163 °س (325 °ف) أو أكثر. تتحمل الإيبوكسيات والهجائن وبولي إسترات TGIC تفاوت المعالجة بسهولة أكبر.
هل درجة حرارة الطلاء المسحوقي هي إعداد الفرن أم درجة حرارة المعدن؟
إنها درجة حرارة المعدن: لا تبدأ ساعة المعالجة إلا عندما يصل الجزء نفسه إلى درجة الحرارة المذكورة في ورقة البيانات. شاشة الفرن التي عادت إلى نقطة الضبط لا تقول إلا القليل عن الجزء، والمقاطع السميكة تتأخر كثيرًا عن الرقيقة. لذلك يجب إضافة درجة حرارة وزمن الطلاء المسحوقي في الجدول إلى زمن التسخين لأثقل جزء على الخط.
| نوع الجزء | سلوك التسخين | النتيجة بالنسبة للفرن |
|---|---|---|
| صفيحة معدنية رقيقة (مثل رفرف) | تصل إلى 204 °C (400 °F) خلال حوالي 2-3 دقائق | خطر الإفراط في الخبز إذا ضُبط الفرن على الأجزاء الثقيلة |
| فولاذ بسماكة جدار معروفة | قاعدة تقريبية: حوالي 6 دقائق للمليمتر الأول، وحوالي 3 دقائق لكل مليمتر إضافي | أضف هذا إلى زمن المعالجة عند ضبط سرعة الخط |
| صب ثقيل (على سبيل المثال عجلة من سبيكة) | حوالي 30 دقيقة للوصول إلى 204 °C (400 °F) | يحتاج إلى فرن أطول، أو خط أبطأ، أو تعزيز بالأشعة تحت الحمراء |
ماذا يحدث إذا كانت الطلاء المسحوقي غير مكتمل المعالجة أو مفرط المعالجة؟
الطلاء المسحوقي غير مكتمل المعالجة يبدو منتهيًا لكنه يفشل ميكانيكيًا وكيميائيًا، بينما الطلاء المسحوقي مفرط المعالجة يغيّر بشكل أساسي اللون واللمعان. يسرد الجدول الأعراض المذكورة في أدلة استكشاف الأخطاء الصناعية؛ وتُغطى الأسباب الأخرى في نظرة عامة على عيوب الطلاء المسحوقي.
| عَرَض العيب | نقص المعالجة | فرط المعالجة |
|---|---|---|
| الصدم والمرونة | طبقة هشة تتشقق أو تتقشر عند الثني أو التجميع | التقصف بعد وقت أو حرارة مفرطة |
| الالتصاق ومقاومة التقشر | انخفاض الأداء | عادةً لا يتأثر إلا إذا كان الفيلم هشًا بشكل شديد |
| مستوى اللمعان | تفاوت اللمعان، الأكثر وضوحًا على المساحيق المطفية والمنخفضة اللمعان | فقدان اللمعان |
| درجة اللون | عادةً دون تغيير | اصفرار، الأشد على الإيبوكسي الفاتح اللون؛ المساحيق منخفضة الخبز أكثر عرضة |
| مقاومة المذيبات والمواد الكيميائية | ضعيف؛ يلين الغشاء أو ينتقل في فرك المذيب | يُحتفظ به عادةً |
| مقاومة التآكل والمتانة الخارجية | انخفاض الأداء | يُحتفظ به عادةً |
| الصلابة ومقاومة التآكل | صلابة قلم رصاص منخفضة | يُحتفظ به عادةً |
كيف تتحقق من أن الطلاء المسحوقي قد تصلب بالكامل؟
يتم التحقق من التصلب من خلال رسم ملف تعريف لدرجة حرارة الجزء عبر الفرن وتأكيد النتيجة بفرك المذيب أو اختبار DSC المختبري. يوضح رسم الملف التعريفي ما إذا تم استيفاء الجدول الزمني؛ ويوضح اختبار الفرك ما إذا كان الغشاء قد تفاعل.
| الطريقة | ما يظهره | ملاحظات |
|---|---|---|
| مخطط درجة حرارة الفرن باستخدام مسجل بيانات متنقل | الوقت الذي تقضيه كل نقطة مسبار على الجزء عند درجة حرارة المعالجة | يُكرر شهريًا على الأقل وكلما تغيرت كتلة الجزء أو التحميل |
| مقياس حرارة بالأشعة تحت الحمراء | فحص موضعي لدرجة حرارة سطح الجزء | مفيد في أفران الدفعات قبل بدء مؤقت المعالجة |
| فرك بالمذيب، إجراء PCI الموصى به رقم 8 | مقاومة المذيبات، آخر خاصية تتطور أثناء المعالجة | ميثيل إيثيل كيتون للإيبوكسيات؛ 10% ميثيل إيثيل كيتون في الزايلين لمعظم المساحيق الأخرى؛ يُحسب بعدد المسحات المزدوجة |
| ممارسة المسح بالمذيب وفق ASTM D5402 | مقاومة المذيبات للطلاءات التي تتغير كيميائياً عند التصلب | المذيب وعدد المسحات ومستوى النجاح يحددها مصنّع الطلاء |
| تقييم المسح المخبري للمورّد | مقياس من 0 إلى 5 بعد 100 مسحة مزدوجة بميثيل إيثيل كيتون | أقل من 3 يشير عموماً إلى نقص في التصلب؛ قد تنقل الطلاءات النسيجية والمعدنية اللون عند التصلب الكامل |
| المسعر التفاضلي الماسح (DSC) | درجة المعالجة كنسبة مئوية | اختبار مختبري تدمري يتطلب مسحوقًا غير معالج وعينة مطلية |
يجب دائمًا مقارنة نتائج الفرك بلوحة مرجعية من المسحوق نفسه المعروف أنه معالج بالكامل، لأن الإيبوكسي يقاوم المذيبات أفضل من البوليستر.
ما إعدادات الفرن والميزات التصميمية التي تتحكم في درجة حرارة المعالجة؟
تتحكم أربعة عوامل في المعالجة: درجة حرارة هواء متساوية، وإعادة تدوير كافية، والوقت المناسب في الفرن، وهواء فرن نظيف. تحدد سرعة الخط وطول الفرن الوقت، كما هو موضح في دليل خط الطلاء المسحوقي، ويتم مقارنة مصدر الحرارة في المقالة عن أفران المعالجة بالغاز والكهرباء والأشعة تحت الحمراء.
| ميزة الفرن | قيمة التصميم النموذجية | التأثير على المعالجة |
|---|---|---|
| انتظام درجة الحرارة | ±5.5 °C (±10 °F) من نقطة الضبط، مثبت بمسح تسع نقاط | يتلقى أعلى الرف وأسفله نفس الجدول |
| هواء إعادة التدوير | ما لا يقل عن 3 أحجام حجرة في الدقيقة | يزيل مناطق الهواء الراكد التي تبقى باردة |
| قنوات الإمداد | منخفضة على طول الجدارين الجانبيين مع عودة في السقف | يسخّن أسفل الحمولة وكذلك أعلاها |
| العادم | 3 تغييرات هوائية على الأقل في الساعة؛ يُنصح بـ7-8 للحصول على تشطيب ثابت | يزيل المواد المتطايرة الناتجة عن المعالجة التي تغيّر لون الطبقة |
| سخّان بالاحتراق غير المباشر | غاز المداخن يبقى خلف مبادل حراري | يحدّ من الاصفرار على الأسطح البيضاء ويزيله |
| منطقة تعزيز بالأشعة تحت الحمراء | دقيقة أو دقيقتان من الأشعة تحت الحمراء متوسطة الموجة قبل الحمل الحراري | يقلّص زمن التسخين؛ ينخفض إجمالي زمن الفرن بنحو 25-30% على الأجزاء المناسبة |
المكونات الرئيسية متاحة من علامات تجارية عالمية مثل Riello وWeishaupt وMaxon (Honeywell) للشعلات، وZiehl-Abegg لمراوح هواء العمليات، وSiemens وAllen-Bradley لوحدات التحكم المنطقي القابلة للبرمجة والتحكم في درجة الحرارة، وDatapaq (Fluke Process Instruments) لمسجلات بيانات التنميط في الأفران (قابلة للتكوين وفقاً لمواصفات العميل). يعتمد التصلب أيضاً على ما يوجد تحت الطبقة، لذا ينبغي مراجعة الفرن مع خط المعالجة المسبقة.
الأسئلة الشائعة
عند أي درجة حرارة يتصلب الطلاء المسحوقي؟ تتصلب معظم المساحيق القياسية مع القطعة عند 180-200 °م (356-392 °ف) لمدة 10 دقائق تقريباً. تتصلب البوليسترات منخفضة الخبز عند 150-170 °م مع أوقات أطول، وتبدأ المساحيق المطورة للألواح الليفية متوسطة الكثافة (MDF) من حوالي 130 °م. يعطي ورقة بيانات المنتج الجدول الزمني الدقيق.
كم من الوقت لخبز الطلاء المسحوقي عند 400 °ف؟ الجداول المنشورة عند حوالي 400 °ف (200-204 °م) هي 5 دقائق للإيبوكسي القياسي، و7-10 دقائق للهجائن، و10 دقائق لبوليستر يوريثان. يبدأ هذا الوقت عندما يصل المعدن إلى درجة الحرارة، لذا يجب إضافة وقت التسخين.
هل يمكن تصلب الطلاء المسحوقي عند درجة حرارة أقل لمدة أطول؟ نعم، ضمن نافذة التصلب الموجودة في ورقة البيانات: يسرد أحد البوليسترات الخالي من TGIC 20-40 دقيقة عند 170 °م بدلاً من 8-16 دقيقة عند 200 °م. تحت الحد الأدنى، يذوب الغشاء فقط؛ تحتاج البولي يوريثانات إلى حوالي 177 °م والبوليسترات HAA إلى حوالي 163 °م للتفاعل.
كيف تختبر تمام معالجة الطلاء المسحوقي في أرضية المصنع؟ قم بإجراء ملف تعريف درجة الحرارة باستخدام مسجل بيانات متصل بالقطعة، ثم قم بفرك بمذيب وفقًا للإجراء الموصى به رقم 8 من PCI أو ASTM D5402. قد يلين الفيلم المعالج بالكامل قليلاً أو يفقد اللمعان ولكن يجب ألا يذوب؛ قارن مع لوحة مرجعية.
أين تتلاءم MUSI Technology
تصمم MUSI Technology أفران المعالجة بالدفعات والأنفاق كجزء من خطوط المسحوق الكاملة، مع مطابقة طول الفرن ومصدر الحرارة ودوران الهواء لمزيج القطع وورقة بيانات المسحوق. أرسل رسومات القطع والأوزان وسرعة الخط المستهدفة عبر صفحة الاتصال, أو اطلع على كيفية تناسب الفرن مع كابينة طلاء المسحوق الإلكتروستاتيكي.
مقدَّم من Lin Cong، المدير الفني، MUSI Technology
أرسل لنا حجم قطعتك ومعدل الإنتاجية ونوع الطلاء — يرد مهندسونا بتصميم وميزانية خلال يوم عمل واحد. تواصل مع MUSI Technology أو تصفح مجموعة معداتنا.
الأدلة الفنية ذات الصلة
- خط طلاء حاويات الشحن: المواصفات والتخطيط
طلاء الحاويات هو عمل بحري C5-M يُنفذ بسرعة الإنتاج. تسلسل الطلاء، بناء الطبقة، السفع وتحديد حجم الكابينة، زمن الدورة لكل صندوق وتكلفة المصنع 2026. - الطلاء البودري مقابل الرش السائل: أيهما تختار
مقارنة الطلاء البودري بالرش السائل من حيث التكلفة، وسماكة الطبقة، ومجموعة الألوان، وانبعاثات المركبات العضوية المتطايرة، وحدود الركيزة، والتطبيقات الأنسب. - الرش الآلي للطلاء مقابل المتردد: العائد على الاستثمار
يكلف روبوت الطلاء سداسي المحاور 3-6 أضعاف تكلفة المترددات لكنه يرفع كفاءة النقل إلى 70-90% ويتعامل مع الموديلات المختلطة. - خط طلاء قطع غيار السيارات: المواصفات والإنتاجية
يجب أن تحافظ خطوط طلاء السيارات على سماكة الطبقة في حدود زائد أو ناقص 10 ميكرون، وأن تجتاز رش الملح لمدة 500-1,000 ساعة، وأن تلبي معايير المظهر الخاصة بالشركة المصنعة الأصلية. - خط طلاء المسحوق: الأنواع والمواصفات والتكلفة (2026)
يقوم خط الطلاء بالمسحوق بمعالجة مسبقة وطلاء ومعالجة حرارية للأجزاء المعدنية على ناقل. دليل شامل لأنواع الخطوط والمواصفات الرئيسية ونطاقات الأسعار لعام 2026.