ตารางอุณหภูมิและเวลาการอบผงเคลือบ
คำตอบแบบรวบรัด: ผงเคลือบส่วนใหญ่จะอบโดยที่ตัวโลหะมีอุณหภูมิ 180-200 °C (356-392 °F) เป็นเวลาประมาณ 10 นาที ตารางที่เผยแพร่มีตั้งแต่ 20 นาทีที่ 160 °C สำหรับอีพอกซี ถึง 5 นาทีที่ 216 °C สำหรับ TGIC โพลีเอสเตอร์ โพลีเอสเตอร์แบบอบต่ำจะอบที่ 150-170 °C และผงสำหรับ MDF อบที่ประมาณ 130 °C เวลาจะเริ่มนับหลังจากชิ้นงาน ไม่ใช่อากาศในเตา ถึงอุณหภูมิแล้ว ดังนั้นชิ้นงานหนักจึงต้องใช้เวลาเพิ่มความร้อนเพิ่มเติม การอบยืนยันได้ด้วยโปรไฟล์อุณหภูมิเตาและการทดสอบถูด้วยตัวทำละลาย
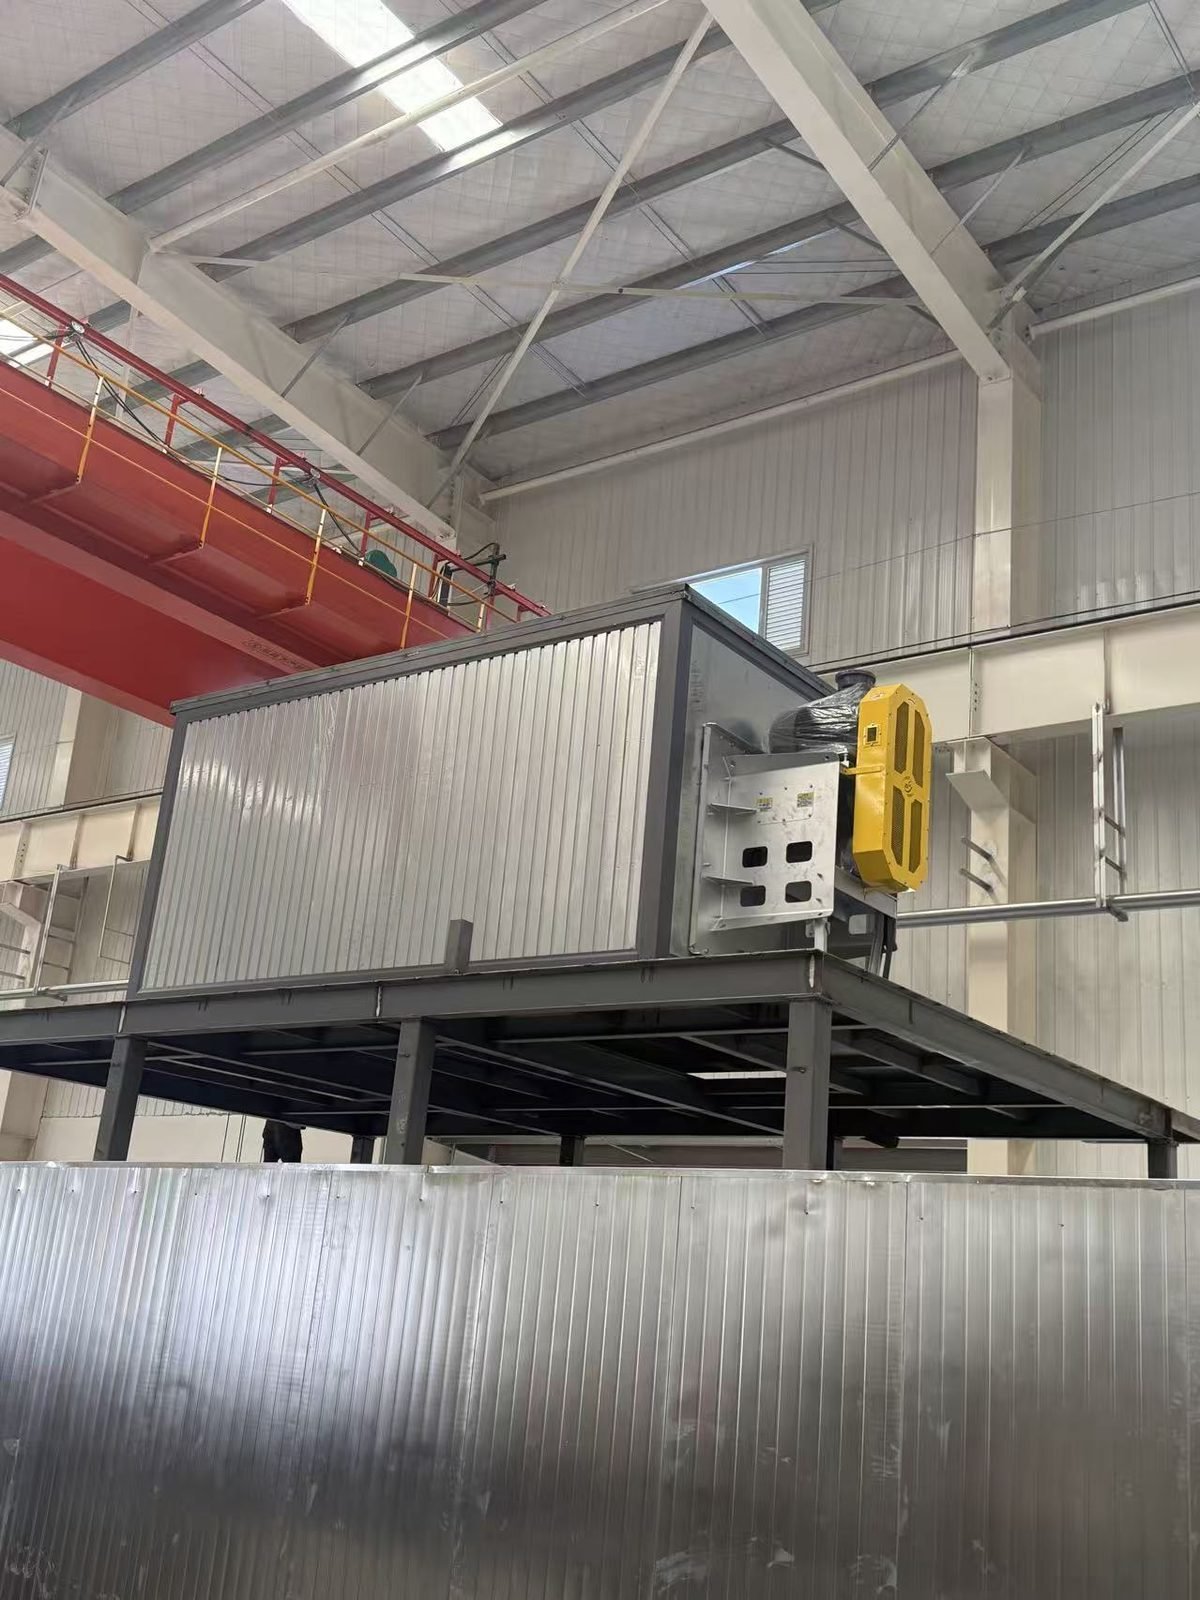
MUSI Technology ผู้ผลิตสายการผลิตเคลือบด้วยการพ่นผงและของเหลวในเมืองฉางโจว ประเทศจีน กำหนดขนาดเตาอบแต่ละเตาจากเวลาการเพิ่มความร้อนของชิ้นงานที่หนักที่สุดและตารางของผู้ผลิตผง จากนั้นกำหนดความยาวเตา อากาศหมุนเวียน และอุณหภูมิแต่ละโซน เพื่อให้ทุกชิ้นงานถึงช่วงการอบที่ความเร็วสายการผลิตตามแผน
ผงเคลือบจะบ่มที่อุณหภูมิเท่าใด ตามเคมี
ผงเทอร์โมเซตมาตรฐานบ่มที่อุณหภูมิชิ้นงาน 180-200 °C โดยคงไว้ประมาณ 10 นาที เกรดอบต่ำที่ 150-170 °C และผงสำหรับ MDF ตั้งแต่ประมาณ 130 °C แผนภูมิด้านล่างรวบรวมตารางการบ่มที่ผู้ผลิตผงเผยแพร่ในเอกสารข้อมูล ทุกค่าเป็นอุณหภูมิของชิ้นงาน ไม่ใช่อุณหภูมิอากาศในเตา และเอกสารข้อมูลของผลิตภัณฑ์นั้น ๆ มีความสำคัญสูงสุดเสมอ
| เคมีของผง | ตารางการบ่มที่เผยแพร่ (อุณหภูมิชิ้นงาน) | ใน °F | ผลิตภัณฑ์ต้นทาง |
|---|---|---|---|
| ผงอีพ็อกซี่ | 20 นาทีที่ 160 °C, 10 นาทีที่ 180 °C หรือ 5 นาทีที่ 200 °C | 320 / 356 / 392 °F | AkzoNobel Interpon 100 |
| ไฮบริดอีพอกซี-โพลีเอสเตอร์ | 15 นาทีที่ 190 °C, 10 นาทีที่ 200 °C หรือ 8 นาทีที่ 210 °C | 374 / 392 / 410 °F | AkzoNobel Interpon 700 |
| ไฮบริดอีพอกซี-โพลีเอสเตอร์ | 20 นาทีที่ 177 °C, 10 นาทีที่ 199 °C หรือ 7 นาทีที่ 204 °C | 350 / 390 / 400 °F | Diamond Vogel H-Series |
| โพลีเอสเตอร์ TGIC | 20 นาทีที่ 182 °C, 10 นาทีที่ 199 °C หรือ 5 นาทีที่ 216 °C | 360 / 390 / 420 °F | Diamond Vogel TGIC โพลีเอสเตอร์ |
| โพลีเอสเตอร์ปลอด TGIC | 20-40 นาที ที่ 170 °C, 10-20 นาที ที่ 180 °C หรือ 8-16 นาที ที่ 200 °C | 338 / 356 / 392 °F | AkzoNobel Interpon D1036 |
| โพลีเอสเตอร์ปลอด TGIC, ช่วงการอบกว้าง | 15 นาที ที่ 150 °C จนถึง 5 นาที ที่ 200 °C | 302 ถึง 392 °F | TIGER Drylac ซีรีส์ 45 |
| โพลียูรีเทน (พอลิเอสเทอร์ยูรีเทน) | 10 นาทีที่ 204 °C | 400 °F | PPG Envirocron PCUT33100 |
| พอลิเอสเทอร์อบที่อุณหภูมิต่ำ | 23-35 นาทีที่ 150 °C, 12-30 นาทีที่ 160 °C, 8-20 นาทีที่ 170 °C หรือ 5-10 นาทีที่ 180 °C | 302 / 320 / 338 / 356 °F | AkzoNobel Interpon 310 Low-E |
| พอลิเอสเทอร์อบที่อุณหภูมิต่ำป้องกันการเกิดแก๊ส | ประมาณ 150 °C; เวลาตามเอกสารข้อมูล | ประมาณ 302 °F | Axalta Alesta IP Antigassing Low Bake |
| การอบที่อุณหภูมิต่ำมากสำหรับ MDF และไม้ | จากประมาณ 130 °C (TIGER); ต่ำกว่า 121 °C (IGP) | ประมาณ 266 °F; ต่ำกว่า 250 °F | ช่วงไม้ TIGER Drylac, IGP-RAPID |
เคมีสองประเภทมีขีดจำกัดล่างซึ่งฟิล์มจะหลอมละลายแต่ไม่เกิดการเชื่อมขวาง พอลิยูรีเทนต้องใช้อุณหภูมิอย่างน้อยประมาณ 177 °C (350 °F) เพื่อเริ่มการบ่ม และพอลิเอสเทอร์ที่ปราศจาก TGIC ซึ่งบ่มด้วย HAA ต้องใช้อุณหภูมิประมาณ 163 °C (325 °F) หรือสูงกว่า อีพอกซี ไฮบริด และ TGIC พอลิเอสเทอร์ทนต่อการแปรผันของสภาวะการบ่มได้ดีกว่า
อุณหภูมิการเคลือบผงคือค่าที่ตั้งบนเตาอบหรืออุณหภูมิของโลหะ?
มันคืออุณหภูมิของโลหะ: นาฬิกาการบ่มจะเริ่มนับก็ต่อเมื่อชิ้นงานเองไปถึงอุณหภูมิบนเอกสารข้อมูลเท่านั้น จอแสดงผลของเตาอบที่กลับคืนสู่ค่าที่ตั้งไว้แทบไม่ได้บอกอะไรเกี่ยวกับชิ้นงาน และส่วนที่หนาจะตามหลังส่วนที่บางอยู่ไกลมาก ดังนั้นอุณหภูมิและเวลาของการเคลือบผงในตารางจึงต้องบวกเข้ากับเวลาการให้ความร้อนของชิ้นงานที่หนักที่สุดบนสายการผลิต
| ประเภทชิ้นงาน | พฤติกรรมการให้ความร้อน | ผลที่ตามมาต่อเตาอบ |
|---|---|---|
| โลหะแผ่นบาง (เช่น บังโคลน) | ไปถึง 204 °C (400 °F) ในเวลาประมาณ 2-3 นาที | เสี่ยงต่อการอบมากเกินไปหากตั้งเตาอบสำหรับชิ้นงานหนัก |
| เหล็กที่มีความหนาผนังที่ทราบค่า | กฎง่ายๆ: ประมาณ 6 นาทีสำหรับมิลลิเมตรแรก ประมาณ 3 นาทีสำหรับแต่ละมิลลิเมตรถัดไป | เพิ่มเวลานี้ในเวลาในการบ่มเมื่อตั้งค่าความเร็วสายการผลิต |
| งานหล่อชิ้นหนา (เช่น ล้ออัลลอย) | ประมาณ 30 นาทีเพื่อไปถึง 204 °C (400 °F) | ต้องใช้เตาอบที่ยาวขึ้น สายการผลิตที่ช้าลง หรือการเสริมด้วยอินฟราเรด |
จะเกิดอะไรขึ้นหากผงเคลือบได้รับการบ่มไม่เพียงพอหรือมากเกินไป?
ผงเคลือบที่บ่มไม่เพียงพอจะดูเหมือนเสร็จแล้วแต่ล้มเหลวทางกลและทางเคมี ในขณะที่ผงเคลือบที่บ่มมากเกินไปจะเปลี่ยนสีและความเงาเป็นหลัก ตารางแสดงรายการอาการที่รายงานในคู่มือแก้ไขปัญหาของอุตสาหกรรม สาเหตุอื่นๆ ครอบคลุมอยู่ใน ภาพรวมข้อบกพร่องของการเคลือบผง.
| อาการข้อบกพร่อง | การบ่มไม่เพียงพอ | การบ่มมากเกินไป |
|---|---|---|
| ความต้านทานแรงกระแทกและความยืดหยุ่น | ฟิล์มเปราะที่แตกร้าวหรือบิ่นเมื่อดัดหรืองานประกอบ | ความเปราะหลังเวลาหรืออุณหภูมิที่มากเกินไป |
| การยึดเกาะและความต้านทานการบิ่น | ประสิทธิภาพลดลง | โดยปกติจะไม่ได้รับผลกระทบ เว้นแต่ฟิล์มจะเปราะอย่างรุนแรง |
| ระดับความเงา | ความแปรผันของความเงา ซึ่งมองเห็นได้ชัดเจนที่สุดบนผงเคลือบแบบด้านและความเงาต่ำ | การสูญเสียความเงา |
| เฉดสี | โดยปกติไม่เปลี่ยนแปลง | การเหลือง ซึ่งรุนแรงที่สุดบนอีพอกซีสีอ่อน; ผงอบที่อุณหภูมิต่ำมีแนวโน้มมากกว่า |
| ความต้านทานต่อตัวทำละลายและสารเคมี | แย่; ฟิล์มอ่อนตัวหรือถ่ายโอนเมื่อถูด้วยตัวทำละลาย | โดยปกติจะคงอยู่ |
| ความต้านทานการกัดกร่อนและความทนทานต่อสภาพกลางแจ้ง | ประสิทธิภาพลดลง | โดยปกติจะคงอยู่ |
| ความแข็งและความต้านทานการขัดถู | ความแข็งดินสอต่ำ | โดยปกติจะคงอยู่ |
คุณตรวจสอบได้อย่างไรว่าการเคลือบผงบ่มตัวเต็มที่แล้ว?
การบ่มตัวได้รับการตรวจสอบโดยการทำโปรไฟล์อุณหภูมิชิ้นงานตลอดการผ่านเตาอบ และยืนยันผลด้วยการถูด้วยตัวทำละลายหรือการทดสอบ DSC ในห้องปฏิบัติการ การทำโปรไฟล์แสดงว่าเป็นไปตามตารางเวลาหรือไม่; การทดสอบถูแสดงว่าฟิล์มเกิดปฏิกิริยาหรือไม่
| วิธีการ | สิ่งที่มันแสดงให้เห็น | หมายเหตุ |
|---|---|---|
| โปรไฟล์อุณหภูมิเตาอบด้วยเครื่องบันทึกข้อมูลแบบเคลื่อนที่ | เวลาที่แต่ละจุดที่วัดด้วยโพรบบนชิ้นงานใช้ที่อุณหภูมิการบ่ม | ทำซ้ำอย่างน้อยเดือนละครั้ง และทุกครั้งที่มวลชิ้นงานหรือการโหลดเปลี่ยนแปลง |
| เทอร์โมมิเตอร์อินฟราเรด | ตรวจสอบอุณหภูมิพื้นผิวชิ้นงานแบบสุ่ม | มีประโยชน์กับเตาอบแบบแบตช์ก่อนเริ่มตัวจับเวลาการบ่ม |
| การถูด้วยตัวทำละลาย ขั้นตอนที่แนะนำของ PCI #8 | ความต้านทานต่อตัวทำละลาย ซึ่งเป็นสมบัติสุดท้ายที่พัฒนาในระหว่างการบ่ม | MEK สำหรับอีพอกซี; MEK 10% ในไซลีนสำหรับผงอื่น ๆ ส่วนใหญ่; นับเป็น double rubs |
| วิธีปฏิบัติการถูด้วยตัวทำละลาย ASTM D5402 | ความต้านทานต่อตัวทำละลายของสารเคลือบที่เปลี่ยนแปลงทางเคมีเมื่อบ่ม | ตัวทำละลาย จำนวนครั้งที่ถู และระดับที่ผ่านถูกกำหนดโดยผู้ผลิตสารเคลือบ |
| การให้คะแนนการถูจากห้องปฏิบัติการของซัพพลายเออร์ | สเกล 0-5 หลังจาก 100 MEK double rubs | ต่ำกว่า 3 โดยทั่วไปบ่งชี้ว่าบ่มไม่เพียงพอ; เท็กซ์เจอร์และเมทัลลิกสามารถถ่ายสีได้เมื่อบ่มเต็มที่ |
| การวัดปริมาณความร้อนแบบดิฟเฟอเรนเชียลสแกนนิง (DSC) | ระดับการบ่มเป็นเปอร์เซ็นต์ | การทดสอบในห้องปฏิบัติการแบบทำลายล้างที่ต้องใช้ผงที่ยังไม่บ่มและตัวอย่างที่เคลือบแล้ว |
ผลการถูควรเปรียบเทียบกับแผงอ้างอิงที่ทำจากผงชนิดเดียวกันซึ่งทราบว่าได้รับการบ่มเต็มที่แล้วเสมอ เพราะอีพอกซีทนทานต่อตัวทำละลายได้ดีกว่าพอลิเอสเตอร์
การตั้งค่าเตาอบและคุณลักษณะการออกแบบใดที่ควบคุมอุณหภูมิการบ่ม?
การบ่มถูกควบคุมโดยสี่สิ่ง: อุณหภูมิอากาศที่สม่ำเสมอ การหมุนเวียนอากาศที่เพียงพอ เวลาในเตาอบที่เหมาะสม และอากาศในเตาอบที่สะอาด ความเร็วสายการผลิตและความยาวเตาอบกำหนดเวลา ดังอธิบายไว้ใน คู่มือสายการผลิตเคลือบผง, และแหล่งความร้อนถูกเปรียบเทียบในบทความเกี่ยวกับ เตาอบบ่มด้วยแก๊ส ไฟฟ้า และอินฟราเรด.
| คุณลักษณะของเตาอบ | ค่าการออกแบบทั่วไป | ผลต่อการบ่ม |
|---|---|---|
| ความสม่ำเสมอของอุณหภูมิ | ±5.5 °C (±10 °F) จากจุดตั้งค่า พิสูจน์โดยการสำรวจเก้าจุด | ด้านบนและด้านล่างของชั้นวางได้รับตารางเวลาเดียวกัน |
| อากาศหมุนเวียน | อย่างน้อย 3 เท่าของปริมาตรห้องต่อนาที | ขจัดโซนอากาศนิ่งที่ยังคงเย็น |
| ท่อจ่ายลม | ต่ำตามผนังทั้งสองด้านพร้อมการคืนอากาศที่เพดาน | ให้ความร้อนทั้งด้านล่างและด้านบนของโหลด |
| การระบายอากาศ | อย่างน้อย 3 การเปลี่ยนอากาศต่อชั่วโมง; แนะนำ 7-8 ครั้งเพื่อให้ได้ฟิล์มที่สม่ำเสมอ | กำจัดสารระเหยจากการบ่มที่ทำให้ฟิล์มเปลี่ยนสี |
| เครื่องทำความร้อนแบบให้ความร้อนทางอ้อม | ก๊าซไอเสียถูกกักไว้หลังตัวแลกเปลี่ยนความร้อน | ลดการเหลืองบนสีขาวและช่วยให้ใสขึ้น |
| โซนเพิ่มความร้อนด้วยอินฟราเรด | อินฟราเรดคลื่นกลางหนึ่งหรือสองนาทีก่อนการพาความร้อน | ลดเวลาอุ่นเครื่อง; เวลาเตาอบทั้งหมดลดลงประมาณ 25-30% สำหรับชิ้นงานที่เหมาะสม |
ส่วนประกอบหลักมีจำหน่ายจากแบรนด์ระดับสากล เช่น Riello, Weishaupt และ Maxon (Honeywell) สำหรับหัวเผา, Ziehl-Abegg สำหรับพัดลมลมกระบวนการ, Siemens และ Allen-Bradley สำหรับ PLC และการควบคุมอุณหภูมิ และ Datapaq (Fluke Process Instruments) สำหรับเครื่องบันทึกข้อมูลโปรไฟล์เตาอบ (กำหนดค่าได้ตามข้อกำหนดของลูกค้า) การบ่มยังขึ้นอยู่กับสิ่งที่อยู่ใต้ฟิล์มด้วย ดังนั้นควรตรวจสอบเตาอบร่วมกับ สายการปรับสภาพเบื้องต้น.
คำถามที่พบบ่อย
ผงเคลือบอบที่อุณหภูมิเท่าไร? ผงมาตรฐานส่วนใหญ่บ่มโดยชิ้นงานที่อุณหภูมิ 180-200 °C (356-392 °F) ประมาณ 10 นาที โพลีเอสเตอร์แบบอบต่ำบ่มที่ 150-170 °C โดยใช้เวลานานขึ้น และผงที่พัฒนาสำหรับ MDF เริ่มที่ประมาณ 130 °C เอกสารข้อมูลผลิตภัณฑ์ระบุตารางเวลาที่แน่นอน
อบผงเคลือบที่ 400 °F นานเท่าไร? ตารางเวลาที่เผยแพร่ที่ประมาณ 400 °F (200-204 °C) คือ 5 นาทีสำหรับอีพอกซีมาตรฐาน 7-10 นาทีสำหรับไฮบริด และ 10 นาทีสำหรับโพลีเอสเตอร์ยูรีเทน เวลานั้นเริ่มนับเมื่อโลหะถึงอุณหภูมิ ดังนั้นต้องบวกเวลาในการให้ความร้อนด้วย
สามารถบ่มผงเคลือบที่อุณหภูมิต่ำกว่าโดยใช้เวลานานขึ้นได้หรือไม่? ได้ ภายในช่วงการบ่มที่ระบุในเอกสารข้อมูล: โพลีเอสเตอร์ปลอด TGIC ชนิดหนึ่งระบุ 20-40 นาทีที่ 170 °C แทน 8-16 นาทีที่ 200 °C หากต่ำกว่าค่าต่ำสุด ฟิล์มจะเพียงหลอมละลายเท่านั้น โพลียูรีเทนต้องการประมาณ 177 °C และโพลีเอสเตอร์ HAA ประมาณ 163 °C จึงจะเกิดปฏิกิริยา
คุณทดสอบการอบแห้งผงเคลือบบนพื้นโรงงานอย่างไร? ทำโปรไฟล์อุณหภูมิด้วยเครื่องบันทึกข้อมูลที่ติดกับชิ้นงาน จากนั้นทดสอบการถูด้วยตัวทำละลายตามขั้นตอนแนะนำ PCI #8 หรือ ASTM D5402 ฟิล์มที่อบแห้งสมบูรณ์อาจนิ่มลงเล็กน้อยหรือสูญเสียความเงา แต่ต้องไม่ละลาย เปรียบเทียบกับแผงอ้างอิง
จุดที่ MUSI Technology เข้าได้พอดี
MUSI Technology ออกแบบเตาอบแบบแบตช์และแบบอุโมงค์เป็นส่วนหนึ่งของสายการเคลือบผงแบบครบวงจร โดยจับคู่ความยาวเตา แหล่งความร้อน และการหมุนเวียนอากาศให้เหมาะสมกับส่วนผสมของชิ้นงานและเอกสารข้อมูลผง ส่งแบบชิ้นงาน น้ำหนัก และความเร็วสายการผลิตเป้าหมายผ่าน หน้าติดต่อ, หรือดูว่าเตาอบเข้ากับ บูธพ่นผงไฟฟ้าสถิต.
จัดทำโดย Lin Cong ผู้อำนวยการฝ่ายเทคนิค MUSI Technology
ส่งขนาดชิ้นส่วน ปริมาณการผลิต และประเภทการเคลือบของคุณมาให้เรา — วิศวกรของเราจะตอบกลับพร้อมเลย์เอาต์และงบประมาณภายในหนึ่งวันทำการ ติดต่อ MUSI Technology หรือเรียกดู ช่วงอุปกรณ์ของเรา.
คู่มือทางเทคนิคที่เกี่ยวข้อง
- สายการผลิตเคลือบสีตู้คอนเทนเนอร์: ข้อมูลจำเพาะและผังlayout
การเคลือบสีตู้คอนเทนเนอร์เป็นงานระดับ C5-M สำหรับสภาพแวดล้อมทางทะเลที่ต้องเดินสายการผลิตด้วยความเร็วระดับการผลิต ประกอบด้วยลำดับการเคลือบ ความหนาฟิล์ม การปรับขนาดห้องพ่นทรายและห้องพ่นสี ระยะเวลาต่อรอบต่อตู้ และต้นทุนโรงงานปี 2026 - การเคลือบผง vs การพ่นของเหลว: ควรเลือกแบบไหน
เปรียบเทียบการเคลือบผงกับการพ่นของเหลวในด้านต้นทุน ความหนาฟิล์ม ช่วงสี การปล่อยสาร VOC ข้อจำกัดของวัสดุฐาน และการใช้งานที่เหมาะสมที่สุด - การพ่นสีด้วยหุ่นยนต์ vs เครื่องจักรแบบลูกสูบ: ผลตอบแทนการลงทุน
หุ่นยนต์พ่นสีแบบหกแกนมีราคาสูงกว่าเครื่อง reciprocator 3-6 เท่า แต่เพิ่มประสิทธิภาพการถ่ายโอนสีเป็น 70-90% และรองรับการผลิตหลายรุ่นผสมกัน - สายการผลิตเคลือบชิ้นส่วนยานยนต์: ข้อมูลจำเพาะและกำลังการผลิต
สายการผลิตเคลือบยานยนต์ต้องควบคุมความหนาฟิล์มภายในบวกลบ 10 ไมครอน ผ่านการทดสอบพ่นเกลือ 500-1,000 ชั่วโมง และเป็นไปตามมาตรฐานรูปลักษณ์ของ OEM - สายการผลิตเคลือบผง: ประเภท ข้อมูลจำเพาะ และค่าใช้จ่าย (2026)
สายการผลิตเคลือบผงจะทำการปรับสภาพพื้นผิว เคลือบ และอบชิ้นส่วนโลหะบนสายพานลำเลียง คู่มือฉบับสมบูรณ์เกี่ยวกับประเภทสายการผลิต ข้อมูลจำเพาะที่สำคัญ และช่วงราคาปี 2026